
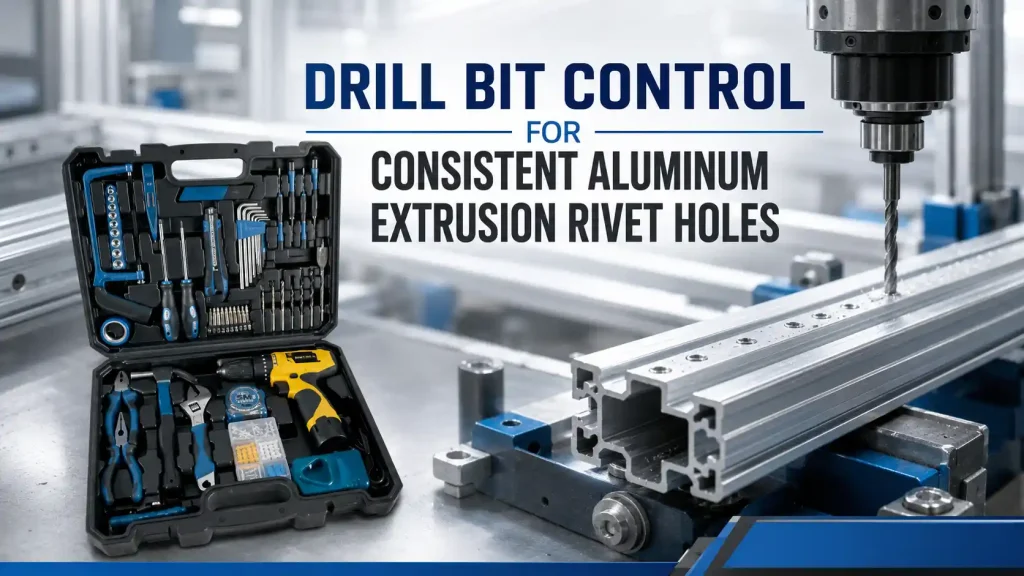
Alüminyum ekstrüzyon programları genellikle yüzlerce görünüşte basit perçin deliği içerir, ancak delik çapı, konumu, çapak yüksekliği veya duvar deformasyonundaki küçük bir değişiklik, bir partinin tamamındaki montajı engelleyebilir. Bestwin, OEM, distribütör ve üretim programları için delme takımları üretir ve fabrika numune incelememiz her bir matkap ucunu kontrollü bir delik açma işleminin parçası olarak ele alır. Onaylanan sonuç, ekstrüzyon alaşımını ve tavını, duvar geometrisini, fikstür referans noktasını, makine arayüzünü, kesme koşulunu, delik kalitesini, takım ömrü kuralını, işaretlemeyi ve tekrar sipariş kaydını birbirine bağlar.
Kutu üreticileri, pencere ve kapı sistemi fabrikaları, nakliye ekipmanı üreticileri, güneş paneli çerçevesi imalatçıları ve fason üreticiler için ticari gereksinim yalnızca nominal bir bit boyutundan ibaret değildir. Matkap Ucu, belirtilen perçini, montaj boşluğunu genişletmeden, profili bozmadan veya uyumu ve bitişi engelleyen çapaklar oluşturmadan tutacak bir delik üretmelidir.
Hızlı Cevap
Bir matkap ucu, çapı, uç geometrisi, yiv yüzeyi, kenar durumu, şaftı ve salgısı ekstrüzyon duvarı, alaşımı, yüzey işlemi, makine, fikstür, hız, ilerleme, yağlama ve delme sonu koşullarıyla eşleştirildiğinde tutarlı alüminyum ekstrüzyon perçin delikleri üretir. Onay, gerçek profil ve perçini kullanmalı, ilk ve sonraki delikleri ölçmeli ve çapak büyümesi veya çap sapması montajı etkilemeden önce bir takım değiştirme limiti tanımlamalıdır.
Delik çizimi çaptan fazlasını kontrol etmelidir. Konum, yuvarlaklık, giriş ve çıkış koşulu, duvar deformasyonu, bir kenardan veya iç nervürden aralık ve takılan perçinin uyumu önemlidir. Matkap Ucu seçim, yalnızca bu gereksinimler tekrarlanabilir bir fabrika testine bağlandığında güvenilirdir.
Perçin Birleşimini Onaylayın, Matkap Ucunu Belirlemeden Önce
Perçin çizimi, işlevsel delik aralığını belirler. Kör perçin, yapısal perçin, dişli insert veya başka bir bağlantı elemanı sistemi farklı bir boşluk ve yüzey koşulu gerektirebilir. Ekstrüzyon çizimi, et kalınlığını, iç boşluğu, nervür konumunu, kaplamayı, kenar mesafesini ve konumsal datum'u ekler. Yalnızca çapa ile başlayan bir matkap ucu spesifikasyonu, montaj değişkenlerinin çoğunu tanımsız bırakır.
Üretim kaydı, deliğin tek bir duvardan mı, iki ayrı duvardan mı yoksa güçlendirilmiş bir bölümden mi geçtiğini belirtmelidir. Boş bir profilden delme işlemi iki delme olayı yaratır. Takım hizalanmamışsa, giriş doğru görünse bile uzak duvar ofsetli veya uzatılmış bir delik alabilir. Profil daha sonra bir brakete veya sac levhaya perçinlendiğinde, bu gizli hata zorlanmış hizalama, kötü sıkıştırma veya değişken bağlantı elemanı ayarı olarak görünür.
Birleşim, gerçek eşleşen parça ve belirtilen perçin ile değerlendirilmelidir. Bir mastar pimi boyutu doğrulayabilir, ancak perçinin amaçlandığı gibi oturduğunu, genişlediğini ve sıkıldığını gösteremez. Bu nedenle Matkap Ucu numune sonucu, boyutsal kanıtları ve monte edilmiş birleşim kontrolünü içerir.
Tablo 1. Alüminyum Ekstrüzyon Perçin-Delik Programını Tanımlayan Girdiler
| Program girdisi | Gerekli proje detayı | Matkap Ucuna ve Sürece Etkisi |
|---|---|---|
| Ekstrüzyon malzemesi | Alaşım, tav, tedarikçi, et kalınlığı, parti varyasyonu | Kesme yükünü, talaş davranışını, çapak oluşumunu ve ömrü değiştirir |
| Profil geometrisi | Tek cidarlı, çift cidarlı, içi boş kesit, nervür, kenar mesafesi | Kontrolleri destekleyin, ulaşın, ilerleyin ve hizalayın |
| Yüzey durumu | Mill finish, eloksal kaplı, boyalı, toz boyalı, korumalı yüzey | Kozmetik kabul ve kaplama hasarı sınırlarını değiştirir |
| Eklem tasarımı | Perçin tipi, nominal gövde boyutu, kavrama aralığı, eşleşen parça, erişim | Fonksiyonel delik boyutunu ve montaj doğruluğunu belirler |
| Delik tanımı | Çap, konum, yuvarlaklık, diklik, çapak ve pah limitleri | Nominal bir boyutu ölçülebilir kabul kriterlerine dönüştürür |
| Ekipman | El fikstürü, matkap tezgâhı, pnömatik iş mili, CNC, transfer hattı | Sap, tutucu, salgı, hız, ilerleme ve tekrarlanabilirliği belirler |
| Soğutma ve cipsler | Kuru, sis, sıvı, ekstraksiyon, talaş toplama, temizleme | Oluşmuş kenar, yüzey kalitesi, kirlilik ve sonraki montajı etkiler |
| Tedarik programı | Yığın boyutu, parça başına delik, hat hızı, yeniden bileme kuralı, paketleme | Yaşam hedefi, örnekleme sıklığı ve parti izlenebilirliğini belirler |
Ekstrüzyonu Yapılandırılmış Bir İş Parçası Olarak Ele Alın
Ekstrüzyon düz bir levha değildir. Duvarları, boşlukları, nervürleri, köşeleri ve değişen kesit kalınlığı, matkabın giriş ve çıkış şeklini değiştirir. İnce bir dış duvar itme kuvveti altında sapabilirken, yakındaki bir nervür sertliği artırabilir. Bir takım, ilk duvardan temiz bir şekilde kesebilir ve ardından ikinci duvara temas etmeden önce boş alandan geçerken hareket edebilir.
Fikstür desteği, profil ezilmeden delme bölgesine yakın konumlandırılmalıdır. Üretim referans noktası, çizimde kullanılan referans noktasıyla aynı kalmalıdır. Operatörler, uzunluğu değişen kesilmiş bir uçtan konumlandırma yaparsa, matkap ucu ve makine aynı kalsa bile delik konumu kayabilir. Bir yuva, durdurucu veya konumlandırma özelliği, perçinli bağlantıyı etkileyen yönlerde profili kontrol etmelidir.
Uzun profillerde düzlük ve burulma da konumu etkiler. Fikstürün talaşların çıkmasına izin verirken birden fazla desteğe ihtiyacı olabilir. Tek bir noktadaki rijit bir kelepçe, delme istasyonunda kalkan veya dönen bir profili düzeltemez. Kabul numunesi, gerçek kesme uzunluğunu ve destek düzenini temsil etmelidir.
Kesme Parametrelerini Ayarlamadan Önce Koşu Sapmasını Kontrol Edin
Salım, kesici kenarların süpürme yolunu büyütür. Şaft, ayna, pens, iş mili veya adaptör eş merkezli dönmezse, nominal 5 mm'lik bir matkap ucu aşırı boyutlu veya loblu bir delik üretebilir. Hızı veya ilerlemeyi değiştirmek mekanik bir merkez çizgisi sorununu düzeltmez.
Salım, tutarlı bir konumda ve üretimde kullanılan aynı tutucu ile kontrol edilmelidir. Makine kaydı, iş mili durumu, tutucu kimliği, sıkma uzunluğu ve herhangi bir adaptörü içermelidir. Laboratuvar tutucusunda iyi performans gösteren bir takım, aşınmış bir üretim aynasında bu sonucu tekrarlamayabilir.
Nokta simetrisi de önemlidir. Bir dudak daha fazla yük taşıyorsa, matkap ucu yana doğru çekilebilir, düzensiz bir çapak oluşturabilir ve bir kenarda daha hızlı aşınabilir. Kullanılmış alet faydalı bir kanıt sunar: dengeli aşınma kurulumu desteklerken, tek taraflı parlatma veya yontulma hizalama, taşlama veya sıkıştırma sorununu düşündürür.
Eşleşme Noktası ve Flüt Davranışı Alüminyum Talaşlarına
Alüminyum uzun, yapışkan talaşlar oluşturabilir. Kesici ağızda malzeme biriktiğinde, etkin geometri değişir. Delik duvarı bulaşabilir, çap kayabilir, tork artabilir ve çıkış çapağı büyüyebilir. Bu program için bir matkap ucunun, amaçlanan döngü boyunca talaşları kesmeye ve tahliye etmeye devam edecek bir ağız ve yiv koşuluna sahip olması gerekir.
Malzeme yönü, ısıl işlem, uç geometrisi, ağ durumu, yiv kaplaması ve yüzey işlemi birlikte değerlendirilmelidir. Parlak görünüm veya kaplama rengi uyumluluğu kanıtlamaz. Kabul testi, mevcutsa talaş şeklini, delik duvarını, tork veya yük eğilimini ve tanımlanmış sayıda delikten sonra kenar durumunu göstermelidir.
Bestwin'in fabrikası, matkap ucu yapısını karşılaştırmak için proje örneklerini kullanabilir, ancak nihai yön, beyan edilen ekstrüzyon ve çalışma penceresine bağlı kalır. Müşteri alaşımı, tavı, eloksal kaplamayı, yağlayıcıyı veya et kalınlığını değiştirirse, orijinal ömür hedefi yeniden kullanılmadan önce bu değişiklik gözden geçirilmelidir.
Kararlı Hız ve İlerleme Aralığı Oluşturun
Tek bir deneme deliği, üretim penceresini tanımlamaz. Hız, ilerleme, delme, bekleme, yağlama ve talaş tahliyesi, matkap ucu ve profil ile etkileşime girer. Çok az ilerleme sürtünmeyi ve ısıyı artırabilir. Aşırı ilerleme ince bir duvarı saptırabilir, kenarı aşırı yükleyebilir veya çıkışta ağır bir çapak oluşturabilir. Delme anında uzun bir bekleme, iyileştirme sağlamadan deliği büyütebilir.
Faydalı işlem penceresi, normal makine ve malzeme değişimleri boyunca stabil kalan bir aralıktır. Beklenen hat hızında gerçek ekipman üzerinde doğrulanmalıdır. Operasyon el ile beslenen bir fikstür kullanıyorsa, yöntem, operatörün hissinin vardiyalar arasında tekrarlanması zor olduğundan, pratik olduğu yerlerde fiziksel bir durdurucu veya kontrollü bir kılavuz içermelidir.
Otomatik ekipmanlar için program kimliği, mil devrini, ilerleme yaklaşımını, kullanılmışsa delme derinliği azaltmayı, geri çekilme davranışını ve talaş temizleme döngüsünü korumalıdır. Delik sonucunun birleşik bir işlem olarak onaylanması durumunda matkap ucu değişimi bu değerlerden ayrılamaz.
İkinci Duvara Geçişi İzleyin
Bir matkap ucu içi boş bir profilden geçerken, karşı duvara ulaşmadan destek kaybeder. Takım sapabilir ve ilk duvardan çıkan talaşlar boşlukta kalabilir. Bu nedenle, özellikle her iki delik de aynı bağlantı elemanını yönlendiriyorsa veya bir eşleşen parçayı konumlandırıyorsa, karşı duvar girişi kendi incelemesini hak eder.
Yönlendirmeli bir fikstür, uygun çalışma uzunluğu, kontrollü besleme ve sağlam bir iş mili riski azaltabilir. Bir burç kullanılıyorsa, boşluğu, aşınması ve yüzeyden uzaklığı işlem kaydının bir parçası haline gelir. Aşınmış bir burç, iyi bir aletin tutarsız görünmesine neden olabilir.
Her İki Yüzeyde Çapak Kabulünü Tanımlayın
Giriş ve çıkış çapaklarının farklı nedenleri ve sonuçları vardır. Bir giriş çapağı veya yükseltilmiş kenar, görünür bir eloksallı yüzeyi etkileyebilir. Bir çıkış çapağı, bir braketin oturmasını engelleyebilir, bir kabloya zarar verebilir, bir muhafazayı kirletebilir veya perçin başlığına veya mandrele müdahale edebilir. Matkap Ucu onayı, çapakların nerede ölçüleceğini ve ikincil bir çapak alma adımına izin verilip verilmediğini tanımlamalıdır.
Ağır çapak alma işlemine bağlı bir süreç, zayıf delme stabilitesini gizleyebilir. Çapak alma ayrıca işçilik ekler, delik kenarını değiştirir ve yüzeye zarar verebilir. Tasarımın bir parçası olarak hafif kontrollü bir kenar kırılması olduğunda, bunun aleti ve sınırı birincil delikten ayrı olarak belirtilmelidir.
Kozmetik yüzeyler için fotoğrafik sınır örnekleri faydalıdır, ancak tutarlı aydınlatma ve büyütme altında alınmalıdır. Müşterinin hem montaj fonksiyonuna hem de görünüme ihtiyacı olduğunda boyutsal çapak limitleri görsel örneklerle birleştirilebilir. Matkap ucu değişim noktası, çapak bu limiti aşmadan önce ayarlanmalıdır.
Duvar Deformasyonunu ve Çıkış Çekmesini Önleyin
İnce ekstrüzyon duvarları, delme ucuna ulaşıldığında çanaklaşabilir, gerilebilir veya çekilebilir. Son delik çap toleransı içinde ölçülse de yerel olarak bozulmuş bir yüzeyde oturabilir. Perçin başı daha sonra düzensiz temas eder ve monte edilmiş birleşimde boşluk veya iz görülebilir.
Destek, sıkıştırma, nokta geometrisi, itme, kenar koşulu ve delme ilerlemesi deformasyonu etkiler. İnceleme, sadece deliğin kendisine değil, deliğin etrafındaki yüzeye de bakmalıdır. Çizim gereksinimine göre düz kenar, profil kumpası, optik yöntem veya montaj kontrolü seçilebilir.
Delik bir kenara, köşeye veya yuvaya yakın olduğunda, kalan malzeme eşit kesme kuvvetlerini desteklemeyebilir. Matkap ucu daha zayıf tarafa doğru sapabilir. Bu nedenle, konum ve kenar mesafesi onaylanmış profilde birlikte kontrol edilmelidir.
Eloksallı ve İşlenmiş Yüzeyleri Koruyun
Eloksal, boyalı veya toz boyalı profiller kozmetik ve kirlilik bariyeri oluşturur. Matkap ucu, belirlenen limitin ötesinde kaplamayı kaldırmadan veya yontmadan girmelidir. Kelepçeler, yuvalar, talaşlar ve taşıma yüzeyleri de kesici alete yanlışlıkla atfedilebilecek çiziklerden kaçınılmalıdır.
Parça işleme bittikten sonra delinirse, talaş toplama ve temizleme üretim rotasının bir parçasıdır. Boş bir profilin içine sıkışan talaşlar ses çıkarabilir, kablolara zarar verebilir veya daha sonraki montaj sırasında ortaya çıkabilir. Parça işlemden önce delinirse, işlem kaplamanın son deliği nasıl değiştirdiğini ve maskeleme veya işlem sonrası bir muamele gerekip gerekmediğini hesaba katmalıdır.
Örnek kayıt, yüzey durumunu belirtmelidir. Fabrika çıkışlı stok sonuçları, görünür eloksallı bir parçayı otomatik olarak onaylayamaz. Temiz taban malzemesi kesen bir matkap ucu, bitmiş bir yüzeyi korumak için hala farklı bir giriş kontrolüne ihtiyaç duyabilir.
Aşağı Akış Sürecine Uygun Yağlayıcı Kullanın
Yağlama yapışmayı ve ısıyı azaltabilir, ancak aynı zamanda yapıştırma, boyama, sızdırmazlık veya montajı da kirletebilir. Proje, delme işleminin kuru mu, sisli mi, suyla mı yoksa belirli bir uyumlu akışkanla desteklenerek mi yapıldığını belirtmelidir. Miktar ve uygulama noktası tekrarlanabilir olmalıdır.
Bir matkap ucunun bir numuneyi geçirmek için sık sık manuel sıvı uygulaması gerekiyorsa, üretim ekibi aynı yöntemin hat hızında gerçekçi olup olmadığını doğrulamalıdır. Kalıntı giderme, işçi maruziyeti, filtreleme ve bertaraf, süreç kararını etkileyebilir. Bazı programlar için, kontrollü minimum yağlayıcı ile biraz farklı bir geometri veya çalışma aralığı, en iyi tek deliği üreten ancak sonraki işlemleri bozan bir koşuldan daha pratiktir.
Delme işleminden sonra perçin, sızdırmazlık malzemesi, yapıştırıcı veya elektrik topraklama yüzeyleri geliyorsa onaylanmış temizleme yöntemi kayıtlarda yer almalıdır.
Yalnızca Çapı Değil, Deliği Ölçün
Çap önemlidir, ancak perçin deliğinin konumu, yuvarlaklığı, dikliği, yüzey durumu ve gerçek bağlantı elemanıyla uyumluluğu da gereklidir. Matkap ucu kabul edilebilir bir ölçüm sonucu verebilirken, uzamış bir arka duvar deliği veya ağır bir çapak tutarlı montajı engellemeye devam eder.
Muayene planı, bir ölçüm aleti veya boyut yöntemiyle profil pozisyonu ölçümünü ve perçin montaj kontrolünü birleştirebilir. Kritik birleştirmeler için müşteri, kesit alma, sıkıştırma incelemesi, itme veya çekme testi veya tanımlanmış başka bir birleştirme testi ekleyebilir. Bu gereksinimler montaj tasarımından gelir ve aletler üretime girdikten sonra rastgele belirlenmemelidir.
Tarafsız bir genel bakış Matkap Ucu kategori, geometrinin ne kadar geniş bir yelpazede değiştiğini gösterir, bu nedenle bir fabrika spesifikasyonu, yalnızca kategori adına güvenmek yerine yapıyı ve uygulamayı tanımlamalıdır.
Tablo 2. Perçin-Delik Belirtileri ve Düzeltme İçin Gereken Kanıtlar
| Belirti | Gözden geçirilecek olası süreç alanları | Saklamak için kanıt | Düzeltici karar |
|---|---|---|---|
| Delik büyük veya loblu | Salım, nokta simetrisi, takım tutucu aşınması, takım sapması | Takım ve iş mili salgısı, delik haritası, kullanılmış kenar fotoğrafları | Nominal çapı değiştirmeden önce merkez hattını düzeltin |
| Çapak çıkış deliğinden partiye doğru büyüyor | Kenar aşınması, ilerleme, duvar desteği, talaş yapışması | Delik sırası, çapak ölçümü, kenar durumu | Yaşam süresini belirleyin veya onaylanmış kesim penceresini ayarlayın |
| Uzak duvar deliği ofsetli | Profil desteği, burç aşınması, çalışma uzunluğu, takım sapması | Kesit geometrisi, fikstür referans noktası, giriş/karşı duvar konumu | Rehberlik veya fikstür kontrolünü iyileştirin |
| Girişteki cipsleri bitir | Kenar koşulu, sıkıştırma, yüzey işlemi, başlangıç davranışı | Sınır örnekleri, bitiş partisi, giriş fotoğrafları | Yüzeye özgü bir giriş koşulunu onayla |
| Delik etrafındaki duvar tabakları | İtme, ilerleme beslemesi, yerel destek, körelmiş kenar | Yüzey profili ve perçin oturma sonucu | Kabulden önce deformasyonu destekleyin veya azaltın |
| Cipsler yuvaya yapışır | Alaşım, ısı, yağlama, yiv bitişi, talaş döngüsü | Yonga formu, takım fotoğrafları, yük veya tork eğilimi | Süreç/araç kombinasyonunu değiştirin, sadece temizlik sıklığını değil |
| Perçin tutarlı bir şekilde oturmuyor | Delik boyutu, çapak, konum, eşleşen parça hizalaması | Gerçek perçin montajı ve birleşim yeri denetimi | Delme limitlerini ek çizimine yeniden bağla |
| Hayat kısmetine göre değişir | Malzeme partisi, ısıl işlem, taşlama, kurulum, sıvı | Parti kimliği, gelen kontroller, işlem kaydı | Araç varyasyonunu malzeme veya makine varyasyonundan ayırın |
Delik Sırası ile Takım Ömrünü Ayarla
Takım ömrü, Matkap Ucunun hala fiziksel olarak kesme yeteneğine sahip olup olmadığına göre değil, bir dizi işlemdeki sonuçlara göre tanımlanmalıdır. Hedef aralığın başından, ortasından ve sonundan temsili delikleri kaydedin. Çapı, çapakları, ilgili yerlerde konumu, çevrim süresini, talaş davranışını, yüzey durumunu ve perçin uyumunu ölçün.
Durdurma kuralı, en erken işlevsel sınırı kullanmalıdır. Çapak yüksekliği çap değişmeden önce sınırına ulaşırsa, çapak değişim noktasını kontrol eder. Yapışma kenarı öngörülemeyen bir şekilde ortaya çıkarsa, işleme ömür sınırı ek olarak bir temizleme veya yağlama kuralı gerektirebilir. Tutucunun aşınması nedeniyle salgı artarsa, yalnızca matkabı değiştirmek kontrolü geri kazandırmaz.
Kullanılmış numuneler, delik sayısı, makine, tutucu, malzeme partisi ve işletme koşullarıyla bağlantılı kalmalıdır. Bu kanıt, Bestwin ve müşterinin, izole edilmiş iade edilmiş bir aleti yargılamak yerine, onaylanmış rotayla sonraki bir partiyi karşılaştırmasına olanak tanır.
Fabrika Numunelerini Tekrarlayan Siparişlere Bağlayın
Bir Matkap Ucu üreticisi olarak Bestwin'in malzeme, ısıl işlem, şekillendirme veya taşlama, yüzey durumu, çap, sap, uç, yiv, işaretleme, muayene ve paketleme için sabit bir referansa ihtiyacı vardır. Onaylanmış müşteri numunesi, uygulama kanıtını ekler: gerçek ekstrüzyon, gerçek makine, gerçek perçin ve gerçek kullanım ömrü aralığı. Birlikte, bu kayıtlar tekrar sipariş kimliğini tanımlar.
Bestwin'in fabrika incelemesi, üzerinde anlaşmaya varılan malzemede boyut kontrollerini, salgıyı, görsel kenar durumunu, ambalajlamayı ve işlevsel delme işlemlerini içerebilir. Müşteri üretim onayı, fikstür, hat, ekstrüzyon ve birleşim kriterlerini kullanmaya devam eder. Bu ayrım, üretim kaydını ve uygulama kaydını aynı testmiş gibi davranmadan birbirine bağlı tutar.
Tedarikçi hammadde, ısıl işlem, taşlama ekipmanı, kaplama, şaft işaretlemesi veya ambalajı güncellediğinde değişiklik kontrolü önemlidir. Müşteri ekstrüzyon kaynağını, alaşımı, et kalınlığını, yüzey işlemini, makineyi, tutucuyu, yağlayıcıyı veya perçini değiştirdiğinde de önemlidir. Her iki taraf da değişiklikler montajı etkilemeden önce belirlediğinde ve Matkap Ucu Tedarikçileri aynı değişiklik kontrol beklentisine karşı karşılaştırıldığında, bir Matkap Ucu Tedarikçisinin yönetimi daha kolaydır.
Ambalaj ve Tanımlamayı Doğrula
Kesici kenarlar, matkap ucunun makineye ulaşmadan önce hasar görebilir. Toplu temas, zayıf ayırıcılar, korozyon maruziyeti, karışık boyutlar ve belirsiz etiketler, uyumlu bir aleti tutarsız bir üretim girdisine dönüştürebilir. Paketleme planı, kenarı korumalı ve tam varyantın teslimatta ve delme istasyonunda tanımlanabilir olmasını sağlamalıdır.
Set veya kit programlarında her beden ve aksesuar onaylı listeye uygun olmalıdır. Fabrika paketlerinde miktar, iç ayırma, pas koruması, etiket, barkod ve parti kimliği, perakende sunumundan daha önemli olabilir. Ambalaj, müşterinin stok yenileme ve alet kontrol yöntemini desteklemelidir.
Teslim alma kontrolü, aletler üretime girmeden önce varyantı, miktarı, fiziksel durumu ve belgeleri doğrulayabilir. Saklanan bir paket numunesi, daha sonraki kenar hasarının üretim, nakliye, depolama veya hat kullanımı sırasında meydana gelip gelmediğini araştırmaya yardımcı olur.
Teklif Talebi (RFQ) **1. Giriş** Bu Teklif Talebi (RFQ), [Şirket Adı] tarafından [Proje Adı] projesi için [Ürün/Hizmet Adı] tedarik edilmesi amacıyla hazırlanmıştır. Bu RFQ'nun amacı, potansiyel tedarikçilerden rekabetçi ve uygun teklifler almaktır. **2. Proje Tanımı** [Proje Adı] projesi, [Proje hakkında kısa bir açıklama, amaçları ve kapsamı]. **3. İhtiyaç Duyulan Ürün/Hizmet** Tedarik edilmesi istenen ürün/hizmetin detaylı tanımı aşağıdadır: * **Ürün/Hizmet Adı:** [Ürün/Hizmet Adı] * **Miktar:** [Miktar] * **Teknik Özellikler:** * [Özellik 1] * [Özellik 2] * [Özellik 3] * [Gerekirse daha fazla özellik ekleyin] * **Teslimat Yeri:** [Teslimat Adresi] * **Teslimat Tarihi:** [Teslimat Tarihi] * **Garanti Süresi:** [Garanti Süresi] * **Diğer Gereksinimler:** [Varsa ek gereksinimler, örneğin kurulum, eğitim, bakım vb.] **4. Teklif Formatı ve İçeriği** Tedarikçilerden aşağıdaki bilgileri içeren kapsamlı bir teklif sunmaları beklenmektedir: * **Şirket Tanıtımı:** * Şirket adı, adresi, iletişim bilgileri. * Şirketin geçmişi, deneyimi ve uzmanlık alanları. * Referans projeler (varsa). * **Teknik Teklif:** * Talep edilen ürün/hizmetin teknik özelliklerine tam uyumun nasıl sağlanacağına dair detaylı açıklama. * Teklif edilen ürün/hizmetin teknik çizimleri, broşürleri veya diğer ilgili dokümanlar. * Her bir teknik özelliğe yönelik uyumluluk beyanı. * **Ticari Teklif:** * Birim fiyatlar ve toplam fiyat. * Fiyatlara dahil olan ve olmayan kalemlerin açıkça belirtilmesi (nakliye, sigorta, vergiler vb.). * Ödeme koşulları (peşin, vadeli, taksitli vb.). * Fiyat geçerlilik süresi. * **Teslimat Planı:** * Ürün/hizmetin teslimatına ilişkin detaylı zaman çizelgesi. * Nakliye ve lojistik planı. * **Garanti ve Destek:** * Sunulan garanti koşulları. * Satış sonrası destek hizmetleri (bakım, onarım, teknik destek vb.). * **Diğer Bilgiler:** * Tedarikçinin bu projeye özel olarak sunabileceği ek avantajlar veya çözümler. * Varsa, çevresel ve sosyal sorumluluk politikaları. **5. Değerlendirme Kriterleri** Teklifler aşağıdaki kriterlere göre değerlendirilecektir: * **Teknik Uygunluk:** Talep edilen teknik özelliklere ne kadar uyulduğu. * **Fiyat:** Toplam maliyetin rekabetçiliği. * **Teslimat Süresi:** Teslimat takvimine uyum. * **Garanti ve Destek:** Sunulan garanti koşulları ve satış sonrası destek kalitesi. * **Şirket Deneyimi ve Referansları:** Tedarikçinin geçmiş performansı ve güvenilirliği. * **Ödeme Koşulları:** Esneklik ve uygunluk. **6. Tekliflerin Sunulması** * **Son Teslim Tarihi:** [Tekliflerin Son Teslim Tarihi] * **Tekliflerin Gönderileceği Adres/E-posta:** [Tekliflerin Gönderileceği Adres veya E-posta Adresi] * **Tekliflerin Dili:** Türkçe * **Soru Sorma Süresi:** [Soru Sorma Son Tarihi] * **Soruların Gönderileceği Adres/E-posta:** [Soruların Gönderileceği Adres veya E-posta Adresi] **7. Ek Bilgiler** * [Şirket Adı], herhangi bir teklifi kabul etme veya reddetme hakkını saklı tutar. * Bu RFQ'ya yanıt vermenin maliyeti tamamen tedarikçiye aittir. * Bu RFQ'da belirtilen tüm tarihler ve gereksinimler bağlayıcıdır. **8. İletişim Bilgileri** Herhangi bir soru veya açıklama için lütfen aşağıdaki kişi ile iletişime geçin: * **Ad Soyad:** [Yetkili Kişi Adı Soyadı] * **Unvan:** [Yetkili Kişi Unvanı] * **E-posta:** [Yetkili Kişi E-posta Adresi] * **Telefon:** [Yetkili Kişi Telefon Numarası] Bu RFQ'ya vereceğiniz yanıtlar için şimdiden teşekkür ederiz.
Faydalı bir Teklif Talebi (RFQ), ekstrüzyon çizimini, alaşımı ve tavını, et kalınlığını, yüzey işlemini, delik çapını ve toleransını, konum gereksinimini, çapak veya kozmetik limitini, perçin spesifikasyonunu, eşleşen parçayı, ekipmanı, tutucuyu, hızı, ilerlemeyi, yağlamayı, parça başına delik sayısını, hedef ömrü, yıllık miktarı, işaretlemeyi, ambalajlamayı, muayeneyi ve değişiklik kontrol beklentilerini belirtir.
Fotoğraflar faydalıdır, ancak bir çizim ve temsili bir ekstrüzyon numunesi daha güçlüdür. Numune, ikinci duvar, yakındaki nervür, kenar konumu veya görünür eloksallı yüzey gibi zorlu özellikleri içermelidir. Ardından bir matkap ucu numunesi, üretim hattı için önemli olan risk noktalarında değerlendirilebilir.
Matkap Ucu Tedarikçilerini Karşılaştırırken, fiyat teklifinde teyit edilmiş gereksinimler ile belirsiz varsayımlar ayrılmalıdır. Bu, görünüşte eksiksiz bir fiyatın farklı bir şaftı, test edilmemiş duvar koşulunu veya gerçekçi olmayan bir kullanım ömrü iddiasını gizlemesini önler.
Sonuç
Tutarlı alüminyum ekstrüzyon perçin delikleri, matkap ucu, yapılandırılmış profil, fikstür referans noktası, iş mili ve tutucu, kesme penceresi, talaş kontrolü, yüzey kalitesi, çapak sınırı, perçin bağlantısı ve takım ömrü kuralı arasındaki kontrollü bir ilişkiden kaynaklanır. Nominal bir çap bu ilişkiyi yakalamaz. Üretim kaydı, deliğin nasıl yapıldığını, ölçüldüğünü, monte edildiğini ve tekrarlandığını göstermelidir.
Bestwin, fabrika numune hazırlama ve talep edilen takım kimliğine bağlı üretim kayıtları ile bu süreci destekleyebilirken, müşteri de ekstrüzyon ve hattındaki sonucu onaylar. İnceleme yapan ekipler için Matkap Ucu Seçenekler arasında en güçlü başlangıç paketi profil çizimi, ek gereksinimler, makine arayüzü ve temsili üretim örneğidir. Bu, Bestwin ve diğer Matkap Ucu Tedarikçilerine fiyat teklifi, onay ve tekrar tedarik için test edilebilir bir temel sağlar.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe