
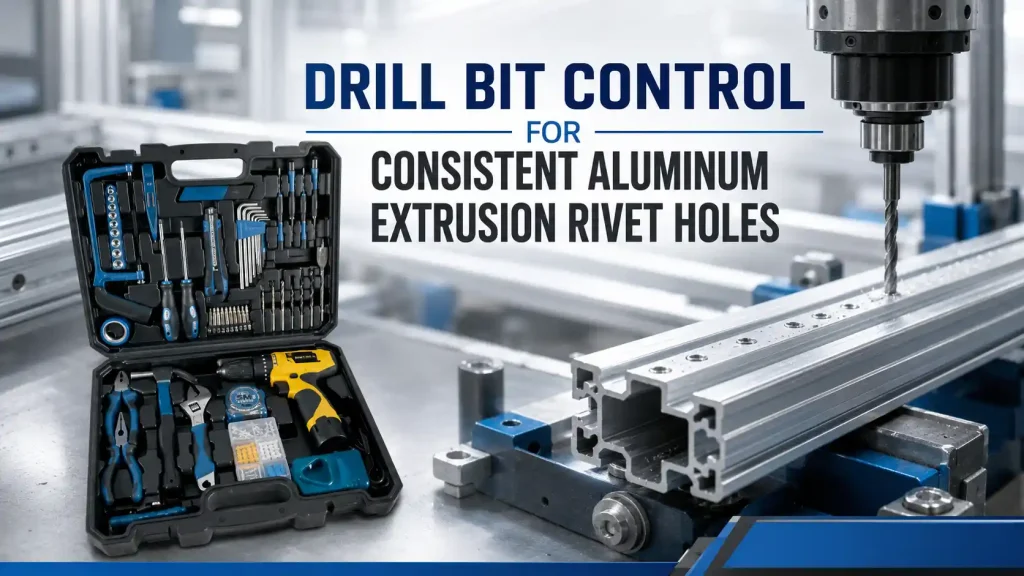
Los programas de extrusión de aluminio a menudo contienen cientos de agujeros para remaches aparentemente simples, pero un pequeño cambio en el diámetro del agujero, la posición, la altura de la rebaba o la distorsión de la pared puede interrumpir el ensamblaje en un lote completo. Bestwin fabrica herramientas de perforación para programas de OEM, distribuidores y producción, y nuestra revisión de muestras de fábrica trata cada broca como parte de un proceso controlado de fabricación de agujeros. El resultado aprobado conecta la aleación y el temple de la extrusión, la geometría de la pared, el datum del accesorio, la interfaz de la máquina, la condición de corte, la calidad del agujero, la regla de vida útil de la herramienta, el marcado y el registro de pedidos repetidos.
Para los fabricantes de cerramientos, fábricas de sistemas de ventanas y puertas, constructores de equipos de transporte, fabricantes de marcos solares y fabricantes por contrato, el requisito comercial no es simplemente un tamaño nominal de broca. La broca debe producir un agujero que acepte el remache especificado de manera consistente sin aumentar la holgura del ensamblaje, deformar el perfil o crear rebabas que interfieran con el ajuste y el acabado.
Respuesta rápida
Una broca produce agujeros de remache de extrusión de aluminio consistentes cuando su diámetro, geometría de la punta, acabado de la estría, condición del filo, vástago y descentramiento se adaptan a la pared de extrusión, la aleación, el tratamiento superficial, la máquina, el accesorio, la velocidad, el avance, la lubricación y la condición de salida. La aprobación debe utilizar el perfil y el remache reales, medir los primeros y posteriores agujeros, y definir un límite de cambio de herramienta antes de que el crecimiento de rebabas o la deriva del diámetro afecten el ensamblaje.
El dibujo del agujero debe controlar más que el diámetro. La posición, la redondez, la condición de entrada y salida, la deformación de la pared, el espaciado respecto a un borde o nervio interno, y el ajuste del remache instalado son importantes. Broca La selección es confiable solo cuando esos requisitos están vinculados a una prueba de fábrica repetible.
Confirme la unión remachada antes de especificar la broca.
El dibujo del remache establece el rango funcional del agujero. Un remache ciego, un remache estructural, un inserto roscado u otro sistema de fijación pueden requerir una holgura y una condición de superficie diferentes. El dibujo de extrusión añade el espesor de la pared, el vacío interno, la ubicación de las nervaduras, el recubrimiento, la distancia al borde y la cota de posición. Una especificación de broca que comienza solo con el diámetro deja demasiadas variables de ensamblaje sin definir.
El registro de producción debe identificar si el agujero atraviesa una pared, dos paredes separadas o una sección reforzada. Perforar a través de un perfil hueco crea dos eventos de perforación. Si la herramienta no está alineada, la pared lejana puede recibir un agujero descentrado o alargado, incluso cuando la entrada parece correcta. Cuando el perfil se remacha posteriormente a un soporte o chapa, ese error oculto aparece como alineación forzada, apriete deficiente o ajuste variable del sujetador.
La unión debe evaluarse con la pieza de acoplamiento real y el remache especificado. Un pasador de calibración puede confirmar el tamaño, pero no puede mostrar si el remache asienta, se expande y sujeta según lo previsto. Por lo tanto, el resultado de la muestra de la broca incluye evidencia dimensional y una verificación de la unión ensamblada.
Tabla 1. Entradas que definen un programa de remachado para extrusiones de aluminio
| Entrada del programa | Detalle requerido del proyecto | Efecto en la broca y el proceso |
|---|---|---|
| Material de extrusión | Aleación, temple, proveedor, espesor de pared, variación de lote | Cambios en la carga de corte, comportamiento de la viruta, formación de rebabas y vida útil |
| Geometría del perfil | Pared simple, pared doble, sección hueca, nervio, distancia al borde | Controles de soporte, alcance, avance y alineación |
| Condición de la superficie | Acabado de molino, anodizado, pintado, con recubrimiento en polvo, cara protegida | Cambios en la aceptación cosmética y límites de daño del recubrimiento |
| Diseño de juntas | Tipo de remache, tamaño nominal del cuerpo, rango de sujeción, pieza de acoplamiento, acceso | Establece el tamaño funcional del agujero y la verificación del ensamblaje |
| Definición de agujero | Diámetro, posición, redondez, perpendicularidad, rebabas y límites de chaflán | Convierte un tamaño nominal en criterios de aceptación medibles |
| Equipo | Dispositivo de sujeción, taladro de columna, husillo neumático, CNC, línea de transferencia | Determina vástago, portaherramientas, excentricidad, velocidad, avance y repetibilidad |
| Refrigeración y patatas fritas | Seco, niebla, fluido, extracción, recolección de virutas, limpieza | Bordes de acumulación, acabado, contaminación y ensamblaje posterior. |
| Programa de suministro | Tamaño del lote, agujeros por pieza, velocidad de línea, regla de reafilado, empaquetado | Determina el objetivo de vida útil, la frecuencia de muestreo y la trazabilidad del lote |
Tratar la extrusión como una pieza de trabajo estructurada
Una extrusión no es una lámina plana. Sus paredes, huecos, nervios, esquinas y el grosor variable de la sección cambian la forma en que la broca entra y sale. Una pared exterior delgada puede desviarse bajo empuje, mientras que un nervio cercano puede aumentar la rigidez. Una herramienta puede cortar limpiamente a través de la primera pared y luego moverse al cruzar el espacio hueco antes de contactar la segunda pared.
El soporte de los accesorios debe ubicarse cerca de la zona de perforación sin aplastar el perfil. El datum de producción debe ser el mismo datum utilizado en el dibujo. Si los operarios se posicionan desde un extremo cortado cuya longitud varía, la ubicación del agujero puede desviarse incluso si la broca y la máquina permanecen sin cambios. Un nido, tope o característica de localización debe controlar el perfil en las direcciones que afectan la unión remachada.
Para perfiles largos, la rectitud y la torsión también influyen en la ubicación. El dispositivo puede necesitar varios soportes mientras permite la salida de virutas. Una abrazadera rígida en un punto no puede corregir un perfil que se levanta o se enrolla en la estación de taladrado. La muestra de aceptación debe representar la longitud de corte real y la disposición de los soportes.
Controlar la carrera de salida antes de ajustar los parámetros de corte
La excentricidad amplía la trayectoria barrida de los filos de corte. Una broca nominal de 5 mm puede producir un agujero sobredimensionado o lobulado si el vástago, el portabrocas, la pinza, el husillo o el adaptador no giran concéntricamente. Cambiar la velocidad o el avance no corregirá un problema de línea central mecánica.
La excentricidad debe verificarse en una ubicación constante y con el mismo portaherramientas utilizado en la producción. El registro de la máquina debe incluir el estado del husillo, la identidad del portaherramientas, la longitud de sujeción y cualquier adaptador. Una herramienta que funciona bien en un portaherramientas de laboratorio puede no reproducir ese resultado en un plato de producción desgastado.
La simetría de puntos también es importante. Si un labio soporta más carga, la broca puede desviarse lateralmente, generar una rebaba irregular y desgastarse más rápido en un borde. La herramienta usada proporciona evidencia útil: un desgaste equilibrado respalda la configuración, mientras que un pulido o astillado unilateral sugiere un problema de alineación, rectificado o sujeción.
Punto de contacto y comportamiento de la flauta en virutas de aluminio
El aluminio puede formar virutas largas y adhesivas. Cuando el material se acumula en el filo de corte, la geometría efectiva cambia. La pared del agujero puede embadurnarse, el diámetro puede moverse, el par de torsión puede aumentar y la rebaba de salida puede crecer. Una broca para este programa necesita una condición de filo y canal que continúe cortando y evacuando virutas durante el ciclo previsto.
La dirección del material, el tratamiento térmico, la geometría de la punta, el estado de la banda, el acabado de la estría y el tratamiento superficial deben evaluarse conjuntamente. Una apariencia brillante o el color del recubrimiento no demuestran compatibilidad. La prueba de aprobación debe mostrar la forma de la viruta, la pared del agujero, la tendencia del par o la carga donde esté disponible, y el estado del filo después de un número definido de agujeros.
La fábrica de Bestwin puede utilizar muestras de proyectos para comparar las construcciones de brocas, pero la dirección final sigue ligada a la extrusión declarada y a la ventana operativa. Si el cliente cambia la aleación, el temple, el anodizado, el lubricante o el espesor de la pared, ese cambio debe revisarse antes de reutilizar el objetivo de vida original.
Establecer una ventana estable de velocidad y avance
Un agujero de demostración no define una ventana de producción. La velocidad, el avance, el picado, la permanencia, la lubricación y la evacuación de virutas interactúan con la broca y el perfil. Un avance demasiado bajo puede aumentar el roce y el calor. Un avance excesivo puede desviar una pared delgada, sobrecargar el filo o crear una rebaba de salida considerable. Una permanencia prolongada en la salida puede agrandar el agujero sin mejorarlo.
La ventana de proceso útil es un rango que permanece estable ante las variaciones normales de la máquina y del material. Debe confirmarse en el equipo real a la velocidad de línea esperada. Si la operación utiliza un accesorio alimentado manualmente, el método debe incluir una parada física o una guía controlada donde sea práctico, ya que la sensación del operador por sí sola es difícil de reproducir entre turnos.
Para equipos automatizados, la identidad del programa debe conservar la velocidad del husillo, el avance de aproximación, la reducción de avance al atravesar si se utiliza, el comportamiento de retracción y cualquier ciclo de limpieza de virutas. Un cambio de broca no puede separarse de esos valores si el resultado del agujero fue aprobado como un proceso combinado.
Mira la transición a un segundo muro
Cuando una broca atraviesa un perfil hueco, pierde apoyo antes de encontrar la pared opuesta. La herramienta puede desviarse y virutas de la primera pared pueden permanecer en el vacío. Por lo tanto, la entrada a la pared opuesta merece su propia inspección, especialmente cuando ambos orificios guían el mismo elemento de fijación o localizan una pieza de acoplamiento.
Una guía, una longitud de trabajo adecuada, una alimentación controlada y un husillo en buen estado pueden reducir el riesgo. Si se utiliza un casquillo, su holgura, desgaste y distancia a la superficie forman parte del registro del proceso. Un casquillo desgastado puede hacer que una buena herramienta parezca inconsistente.
Definir la aceptación de rebabas en ambas caras
Las rebabas de entrada y salida tienen diferentes causas y consecuencias. Una rebaba de entrada o un borde levantado puede afectar una superficie anodizada visible. Una rebaba de salida puede impedir que un soporte se asiente, dañar un cable, contaminar una carcasa o interferir con la cabeza del remache o el mandril. La aprobación de la broca debe definir dónde se miden las rebabas y si se permite un paso secundario de desbarbado.
Un proceso que depende de un desbarbado exhaustivo puede ocultar una mala estabilidad de perforación. El desbarbado también añade mano de obra, cambia el borde del agujero y puede dañar un acabado. Donde un biselado de borde ligero y controlado es parte del diseño, su herramienta y límite deben especificarse por separado del agujero principal.
Las muestras de límites fotográficos son útiles para superficies cosméticas, pero deben tomarse bajo iluminación y magnificación consistentes. Los límites dimensionales de rebabas se pueden combinar con muestras visuales cuando el cliente necesita tanto la función de ensamblaje como la apariencia. El punto de cambio de la broca debe establecerse antes de que la rebaba cruce ese límite.
Prevenir la deformación de muros y la extracción de salidas
Las paredes delgadas de extrusión pueden alabearse, estirarse o tirar hacia la broca en el momento de la perforación. El agujero final puede tener un diámetro dentro de la tolerancia, pero estar en una superficie localmente distorsionada. Una cabeza de remache entrará entonces en contacto de forma desigual y la junta ensamblada puede presentar una holgura o una marca.
El soporte, la sujeción, la geometría del punto, el empuje, la condición del borde y la alimentación de avance influyen en la deformación. La inspección debe observar la superficie alrededor del agujero, no solo el agujero en sí. Se puede elegir una regla, un calibrador de perfil, un método óptico o una verificación de ensamblaje según el requisito del dibujo.
Donde el agujero se encuentra cerca de un borde, esquina o ranura, el material restante puede no soportar fuerzas de corte iguales. La broca puede desviarse hacia el lado más débil. Por lo tanto, la posición y la distancia al borde deben verificarse juntas en el perfil aprobado.
Proteja superficies anodizadas y acabadas
Los perfiles anodizados, pintados o con recubrimiento en polvo introducen un límite cosmético y de contaminación. La broca debe entrar sin levantar o astillar el acabado más allá del límite acordado. Las abrazaderas, soportes, virutas y superficies de manipulación también deben evitar arañazos que puedan atribuirse incorrectamente a la herramienta de corte.
Si la pieza se taladra después del acabado, la recogida y limpieza de virutas forman parte de la ruta de producción. Las virutas atrapadas dentro de un perfil hueco pueden traquetear, dañar el cableado o salir durante el ensamblaje posterior. Si la pieza se taladra antes del acabado, el proceso debe tener en cuenta cómo el recubrimiento cambia el agujero final y si se requiere enmascaramiento o postratamiento.
El registro de muestra debe nombrar la condición de la superficie. Los resultados de material con acabado de molino no pueden aprobar automáticamente una pieza anodizada visible. Una broca que corta material base limpio aún puede necesitar un control de entrada diferente para preservar una cara terminada.
Utilice lubricación que se ajuste al proceso posterior.
La lubricación puede reducir la adhesión y el calor, pero también puede contaminar el pegado, la pintura, el sellado o el ensamblaje. El proyecto debe indicar si la perforación es en seco, con neblina, inundada o con el soporte de un fluido compatible específico. La cantidad y el punto de aplicación deben ser reproducibles.
Si una broca requiere aplicación manual frecuente de fluido para pasar una muestra, el equipo de producción debe confirmar que el mismo método es realista a la velocidad de línea. La eliminación de residuos, la exposición de los trabajadores, la filtración y la eliminación pueden afectar la decisión del proceso. Para algunos programas, una geometría ligeramente diferente o una ventana operativa con un lubricante mínimo controlado es más práctica que una condición que produce el mejor agujero individual pero interrumpe las operaciones posteriores.
El método de limpieza aprobado debe incluirse en el registro cuando los remaches, selladores, adhesivos o superficies de conexión a tierra eléctrica sigan al taladrado.
Mide la función del agujero, no solo el diámetro
El diámetro es esencial, pero un agujero de remache también necesita posición, redondez, perpendicularidad, condición de la superficie y compatibilidad con el sujetador real. La broca puede producir un resultado de calibre aceptable, mientras que un agujero alargado en la pared lejana o una rebaba pesada aún impiden un ensamblaje consistente.
El plan de inspección puede combinar un método de calibre o dimensional con la medición de la posición del perfil y una verificación de la instalación de remaches. Para uniones críticas, el cliente puede añadir corte, revisión de apriete, prueba de empuje o tracción, u otra prueba de unión definida. Estos requisitos provienen del diseño del ensamblaje y no deben improvisarse una vez que las herramientas estén en producción.
Una visión general neutral de la Broca La categoría muestra cuán ampliamente varía la geometría, por lo que una especificación de fábrica debe identificar la construcción y la aplicación en lugar de depender únicamente del nombre de la categoría.
Tabla 2. Síntomas de agujeros de remache y la evidencia necesaria para su corrección
| Symptom | Áreas de proceso probables a revisar | Evidencia para retener | Decisión correctiva |
|---|---|---|---|
| El agujero es demasiado grande o lobulado | Excentricidad, simetría de punto, desgaste del portaherramientas, deflexión de la herramienta | Excentricidad de la herramienta y del husillo, mapa de agujeros, fotos de bordes usados | Corrija la línea central antes de cambiar el diámetro nominal |
| La rebaba sale a través del lote | Desgaste del filo, avance, soporte de pared, adhesión de viruta | Secuencia de agujeros, medición de rebabas, condición del borde | Establezca un límite de vida útil o ajuste la ventana de corte aprobada |
| El agujero de la pared lejana está descentrado | Soporte de perfil, desgaste de casquillo, longitud de trabajo, deflexión de la herramienta | Geometría de la sección, plano de referencia del utillaje, posición de la pared de entrada/lejana | Mejorar el control de la guía o del accesorio |
| Terminar las patatas fritas al entrar | Condición de borde, sujeción, tratamiento superficial, comportamiento de arranque | Muestras de linde, lote de acabado, fotos de entrada | Confirmar una condición de entrada específica de la superficie |
| Platos de pared alrededor del agujero | Empuje, avance de alimentación, soporte local, filo desafilado | Perfil de superficie y resultado del asiento del remache | Añadir soporte o reducir la deformación antes de la aceptación |
| Las virutas se sueldan a la ranura | Aleación, calor, lubricación, acabado de la ranura, ciclo de viruta | Forma de chip, fotos de herramientas, tendencia de carga o par | Cambie la combinación de procesos/herramientas, no solo la frecuencia de limpieza |
| El remache no asienta de manera uniforme | Tamaño del agujero, rebaba, posición, alineación de la pieza de acoplamiento | Instalación de remaches actual e inspección de juntas | Reconectar los límites de perforación al dibujo de la junta |
| La vida varía mucho | Lote de material, tratamiento térmico, rectificado, montaje, fluido | Identidad del lote, comprobaciones entrantes, registro del proceso | Separar la variación de la herramienta de la variación del material o de la máquina |
Establecer vida útil de la herramienta con una secuencia de agujeros
La vida útil de la herramienta debe definirse por el resultado a lo largo de una secuencia, no por si la broca aún es físicamente capaz de cortar. Registre agujeros representativos del principio, medio y final del intervalo objetivo. Mida el diámetro, rebaba, posición cuando sea relevante, tiempo de ciclo, comportamiento de las virutas, condición de la superficie y ajuste del remache.
La regla de parada debe usar el límite funcional más temprano. Si la altura de rebaba alcanza su límite antes de que cambie el diámetro, la rebaba controla el punto de cambio. Si aparece filo de construcción de forma impredecible, el proceso puede necesitar una regla de limpieza o lubricación además de un límite de vida útil. Si el descentramiento aumenta porque el portaherramientas se desgasta, reemplazar solo la broca no restaurará el control.
Las muestras usadas deben permanecer conectadas a su recuento de orificios, máquina, portamáquinas, lote de material y condición de operación. Esta evidencia permite a Bestwin y al cliente comparar un lote posterior con la ruta aprobada en lugar de juzgar una herramienta devuelta de forma aislada.
Conectar el muestreo de fábrica con los pedidos repetidos
Como fabricante de brocas, Bestwin necesita una referencia estable para el material, tratamiento térmico, conformado o rectificado, condición de la superficie, diámetro, vástago, punta, estría, marcado, inspección y embalaje. La muestra aprobada por el cliente añade la evidencia de la aplicación: extrusión real, máquina real, remache real e intervalo de vida real. Juntos, esos registros definen la identidad del pedido repetido.
La revisión de fábrica de Bestwin puede incluir verificaciones dimensionales, excentricidad, condición visual del borde, embalaje y taladrado funcional en el material acordado. La aprobación de producción del cliente todavía utiliza sus criterios de fijación, línea, extrusión y unión. Esta división mantiene conectados el registro de fabricación y el registro de aplicación sin pretender que sean la misma prueba.
El control de cambios es importante cuando un proveedor actualiza la materia prima, el tratamiento térmico, el equipo de rectificado, el recubrimiento, el marcado del vástago o el embalaje. También es importante cuando el cliente cambia la fuente de extrusión, la aleación, el espesor de la pared, el acabado, la máquina, el portaherramientas, el lubricante o el remache. Un proveedor de brocas es más fácil de gestionar cuando ambas partes identifican los cambios antes de que afecten al ensamblaje, y los proveedores de brocas se pueden comparar con la misma expectativa de control de cambios.
Validar Empaque e Identificación
Los filos de corte pueden dañarse antes de que la broca llegue a la máquina. El contacto masivo, los separadores débiles, la exposición a la corrosión, las tallas mixtas y las etiquetas poco claras pueden convertir una herramienta conforme en un insumo de producción inconsistente. El plan de empaque debe proteger el filo y mantener la variante exacta identificable en la recepción y en la estación de taladrado.
Para programas de conjuntos o kits, cada tamaño y accesorio debe coincidir con la lista aprobada. Para paquetes de fábrica, la cantidad, la separación interna, la protección contra el óxido, la etiqueta, el código de barras y la identidad del lote pueden ser más importantes que la presentación minorista. El embalaje debe respaldar el método de reposición y control de herramientas del cliente.
El cheque de recepción puede confirmar la variante, la cantidad, el estado físico y la documentación antes de que las herramientas entren en producción. Una muestra retenida del paquete ayuda a investigar si el daño posterior en el filo ocurrió durante la fabricación, el transporte, el almacenamiento o el manejo en línea.
Prepara una Solicitud de Cotización (RFQ) que pueda ser probada
Una solicitud de cotización (RFQ) útil especifica el dibujo de extrusión, la aleación y el temple, el espesor de pared, el acabado, el diámetro y la tolerancia del agujero, el requisito de posición, el límite de rebabas o cosmético, la especificación del remache, la pieza de acoplamiento, el equipo, el soporte, la velocidad, el avance, la lubricación, los agujeros por pieza, la vida útil objetivo, la cantidad anual, el marcado, el embalaje, la inspección y las expectativas de control de cambios.
Las fotos son útiles, pero un dibujo y una muestra de extrusión representativa son más sólidos. La muestra debe incluir características difíciles como una segunda pared, una nervadura cercana, una ubicación en el borde o una cara anodizada visible. Luego, una muestra de broca se puede evaluar en los puntos de riesgo que importan a la línea de producción.
Al comparar proveedores de brocas, la cotización debe separar los requisitos confirmados de las suposiciones abiertas. Esto evita que un precio aparentemente completo oculte un vástago diferente, una condición de pared no probada o una reclamación de vida útil poco realista.
Conclusión final
Los agujeros de remache de extrusión de aluminio consistentes provienen de una relación controlada entre la broca, el perfil estructurado, el punto de referencia del accesorio, el husillo y el portabrocas, la ventana de corte, el control de virutas, el acabado superficial, el límite de rebabas, la junta de remache y la regla de vida útil de la herramienta. Un diámetro nominal no captura esa relación. El registro de producción debe mostrar cómo se hace, se mide, se ensambla y se repite el agujero.
Bestwin puede apoyar este proceso con la preparación de muestras de fábrica y registros de fabricación vinculados a la identidad de la herramienta solicitada, mientras que el cliente confirma el resultado en su extrusión y línea. Para los equipos que revisan Broca opciones, el paquete de inicio más sólido es el dibujo del perfil, el requisito de la junta, la interfaz de la máquina y la muestra de producción representativa. Eso proporciona a Bestwin y a otros proveedores de brocas una base comprobable para la cotización, la aprobación y el suministro repetido.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe