
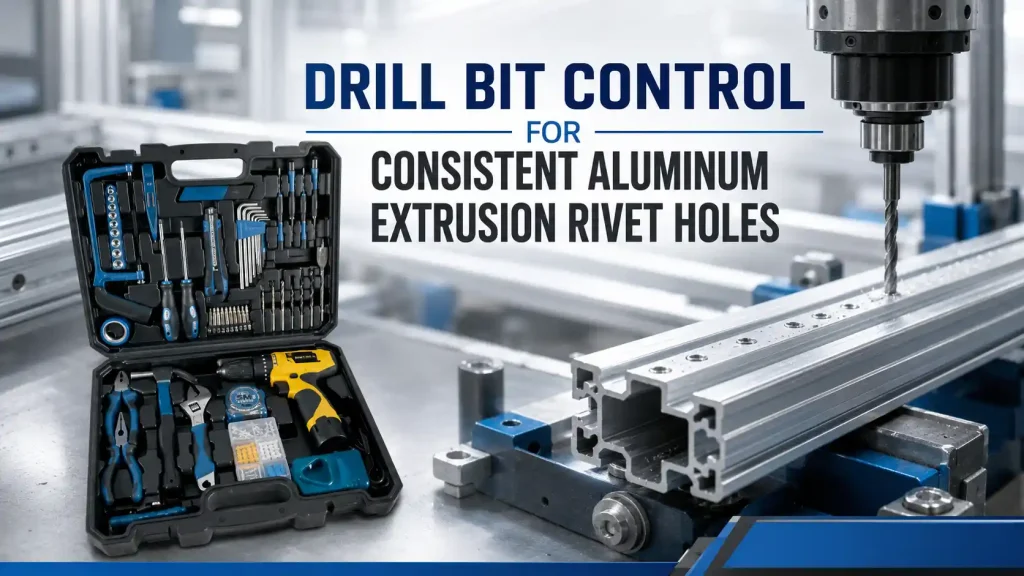
Aluminiumstrangpressprogramme enthalten oft Hunderte von scheinbar einfachen Nietlöchern, doch eine kleine Änderung des Lochdurchmessers, der Position, der Grathöhe oder der Wandverformung kann die Montage einer gesamten Charge unterbrechen. Bestwin stellt Bohrwerkzeuge für OEM-, Händler- und Produktionsprogramme her, und unsere Werksmusterprüfung behandelt jeden Bohrer als Teil eines kontrollierten Lochherstellungsprozesses. Das genehmigte Ergebnis verbindet die Strangpresslegierung und -legierungszustand, die Wandgeometrie, den Vorrichtungsbezugspunkt, die Maschinenanbindung, die Schnittbedingungen, die Lochqualität, die Werkzeuglebensdauerregel, die Kennzeichnung und die Wiederbestellhistorie.
Für Gehäusehersteller, Fenster- und Türensystemfabriken, Transportausrüstungsbauer, Solarrahmenhersteller und Lohnfertiger ist die kommerzielle Anforderung nicht einfach nur eine Nennbohrgröße. Der Bohrer muss ein Loch erzeugen, das den spezifizierten Niet konsistent aufnimmt, ohne das Montage-Spiel zu vergrößern, das Profil zu verformen oder Grate zu erzeugen, die die Passform und Verarbeitung beeinträchtigen.
Schnelle Antwort
Ein Bohrer erzeugt konsistente Aluminiumstrangpress-Nietlöcher, wenn sein Durchmesser, seine Spitzengeometrie, seine Spannutoberfläche, sein Schneidenzustand, sein Schaft und sein Rundlauf auf die Strangpresswand, die Legierung, die Oberflächenbehandlung, die Maschine, die Vorrichtung, die Geschwindigkeit, den Vorschub, die Schmierung und die Austrittsbedingung abgestimmt sind. Die Freigabe sollte das tatsächliche Profil und den tatsächlichen Niet verwenden, die ersten und späteren Löcher messen und ein Werkzeugwechsel-Limit definieren, bevor Gratkranzbildung oder Durchmesserabweichungen die Montage beeinträchtigen.
Die Lochzeichnung sollte mehr als nur den Durchmesser steuern. Position, Rundheit, Ein- und Austrittsbedingungen, Wandverformung, Abstand zu einer Kante oder einer inneren Rippe sowie der Sitz des eingebauten Nieten sind wichtig. Bohrer Eine Auswahl ist nur dann zuverlässig, wenn diese Anforderungen an einen wiederholbaren Werkstest gebunden sind.
Bestätigen Sie die Nietverbindung, bevor Sie den Bohrer auswählen.
Die Nietenzeichnung legt den funktionalen Lochbereich fest. Eine Blindniete, eine Strukturniete, ein Gewindeeinsatz oder ein anderes Befestigungssystem kann eine andere Spielpassung und Oberflächenbeschaffenheit erfordern. Die Extrusionszeichnung fügt die Wandstärke, den inneren Hohlraum, die Rippenposition, die Beschichtung, den Randabstand und das Positionsdatum hinzu. Eine Bohrer-Spezifikation, die nur mit dem Durchmesser beginnt, lässt zu viele Montagevariablen undefiniert.
Der Produktionsbericht sollte angeben, ob das Loch durch eine Wand, zwei getrennte Wände oder einen verstärkten Bereich verläuft. Das Bohren durch ein Hohlprofil erzeugt zwei Durchbruchereignisse. Wenn das Werkzeug nicht ausgerichtet ist, kann die entfernte Wand ein versetztes oder längliches Loch erhalten, selbst wenn der Eintritt korrekt aussieht. Wenn das Profil später an einer Halterung oder einem Blech vernietet wird, tritt dieser versteckte Fehler als erzwungene Ausrichtung, schlechter Anpressdruck oder variable Befestigungseinstellung auf.
Das Gelenk sollte mit dem realen Gegenstück und dem spezifizierten Niet bewertet werden. Ein Lehrenstift kann die Größe bestätigen, aber er kann nicht zeigen, ob der Niet wie vorgesehen sitzt, sich ausdehnt und klemmt. Das Bohrer-Musterergebnis enthält daher Dimensionsnachweise und eine Überprüfung der zusammengebauten Verbindung.
Tabelle 1. Eingaben zur Definition eines Aluminium-Strangpress-Nietlochprogramms
| Programmeingabe | Erforderliche Projektdetails | Auswirkungen auf den Bohrer und den Prozess |
|---|---|---|
| Extrusionsmaterial | Legierung, Zustand, Lieferant, Wanddicke, Chargenschwankung | Ändert Schnittlast, Späneverhalten, Gratbildung und Standzeit |
| Profilgeometrie | Einfachwandig, doppelwandig, Hohlprofil, Rippe, Randabstand | Steuerungen unterstützen, Reichweite, Durchbruch und Ausrichtung |
| Oberflächenbeschaffenheit | Mill finish, eloxiert, lackiert, pulverbeschichtet, geschützte Oberfläche | Änderungen bei kosmetischer Akzeptanz und Beschichtungsbeschädigungsgrenzen |
| Gelenkdesign | Nietentyp, Nenngröße des Körpers, Greifbereich, Gegenstück, Zugang | Ermittelt die funktionale Lochgröße und die Montageverifizierung |
| Loch | Durchmesser, Position, Rundheit, Rechtwinkligkeit, Grat und Fasenbegrenzungen | Wandelt eine Nenn-Größe in messbare Akzeptanzkriterien um |
| Ausrüstung | Handspannfutter, Bohrmaschine, pneumatische Spindel, CNC, Transferstraße | Bestimmt Schaft, Halter, Rundlauf, Drehzahl, Vorschub und Wiederholgenauigkeit |
| Kühlung und Chips | Trocken, Nebel, Flüssigkeit, Absaugung, Späneabsaugung, Reinigung | Einflüsse auf Aufbauschneide, Oberflächengüte, Kontamination und nachfolgende Montage |
| Lieferprogramm | Chargengröße, Löcher pro Teil, Taktzeit, Schärfregel, Verpackung | Bestimmt Lebensziel, Abtastfrequenz und Chargenrückverfolgbarkeit |
Betrachten Sie die Extrusion als strukturiertes Werkstück
Ein Profil ist kein flaches Blech. Seine Wände, Hohlräume, Rippen, Ecken und die variierende Wandstärke beeinflussen, wie der Bohrer ein- und austritt. Eine dünne Außenwand kann sich unter dem Anpressdruck verbiegen, während eine nahegelegene Rippe die Steifigkeit erhöhen kann. Ein Werkzeug kann die erste Wand sauber durchtrennen und sich dann beim Überqueren des Hohlraums bewegen, bevor es die zweite Wand berührt.
Die Befestigungsunterstützung sollte sich in der Nähe der Bohrzone befinden, ohne das Profil zu zerquetschen. Der Produktionsbezugspunkt muss derselbe Bezugspunkt sein, der auch auf der Zeichnung verwendet wird. Wenn Bediener von einem Schnittende aus positionieren, dessen Länge variiert, kann die Lochposition auch dann abweichen, wenn Bohrer und Maschine unverändert bleiben. Ein Nest, ein Anschlag oder ein Positionierungselement sollte das Profil in den Richtungen steuern, die die Nietverbindung beeinflussen.
Bei langen Profilen beeinflussen auch Geradheit und Verzug die Position. Die Vorrichtung benötigt möglicherweise mehrere Auflagen, während Späne entweichen können. Eine starre Klemmung an einem Punkt kann ein Profil, das sich an der Bohrstation hebt oder verdreht, nicht korrigieren. Die Abnahmemusterprobe sollte die tatsächliche Schnittlänge und die Auflageanordnung repräsentieren.
Kontrollieren Sie den Rundlauf, bevor Sie die Schnittparameter anpassen.
Der Rundlauf vergrößert den überstrichenen Bereich der Schneiden. Ein Bohrer mit Nennmaß 5 mm kann ein über- oder unrundes Loch erzeugen, wenn der Schaft, das Futter, die Spannzange, die Spindel oder der Adapter nicht konzentrisch rotieren. Eine Änderung von Drehzahl oder Vorschub wird ein mechanisches Mittelpunkts-Problem nicht beheben.
Der Rundlauf sollte an einer konsistenten Stelle und mit demselben Werkzeughalter, der auch in der Produktion verwendet wird, überprüft werden. Der Maschinendatensatz sollte den Zustand der Spindel, die Identität des Werkzeughalters, die Einspannlänge und eventuelle Adapter enthalten. Ein Werkzeug, das in einem Laborhalter gut funktioniert, erzielt möglicherweise nicht dasselbe Ergebnis in einem abgenutzten Produktionsfutter.
Punktspiegelung spielt ebenfalls eine Rolle. Wenn eine Schneide mehr Last trägt, kann der Bohrer seitlich ziehen, einen ungleichmäßigen Grat erzeugen und einseitig schneller verschleißen. Das benutzte Werkzeug liefert nützliche Hinweise: gleichmäßiger Verschleiß stützt die Einstellung, während einseitiges Polieren oder Abplatzen auf ein Ausrichtungs-, Schleif- oder Klemmproblem hindeutet.
Anstellpunkt und Flötenverhalten bei Aluminiumspänen
Aluminium kann lange, klebende Späne bilden. Wenn sich Material an der Schneide ansammelt, ändert sich die effektive Geometrie. Die Bohrlochwand kann verschmieren, der Durchmesser kann sich verschieben, das Drehmoment kann steigen und der Austrittsgrat kann wachsen. Ein Bohrer für dieses Programm benötigt eine Schneiden- und Spanform, die während des gesamten vorgesehenen Zyklus weiter schneidet und Späne abführt.
Materialausrichtung, Wärmebehandlung, Spitzengeometrie, Stegzustand, Spanflächengüte und Oberflächenbehandlung müssen gemeinsam bewertet werden. Ein helles Aussehen oder eine Beschichtungsfarbe beweist keine Kompatibilität. Die Abnahmeprüfung sollte die Späneform, die Bohrungswand, den Drehmoment- oder Lastverlauf, wo verfügbar, und den Zustand der Schneide nach einer definierten Anzahl von Bohrungen zeigen.
Bestwins Fabrik kann Projektmuster verwenden, um Bohrerkonstruktionen zu vergleichen, aber die endgültige Ausrichtung bleibt an die deklarierte Extrusion und das Betriebsfester gebunden. Wenn der Kunde die Legierung, den Zustand, die Anodisierung, das Schmiermittel oder die Wandstärke ändert, sollte diese Änderung überprüft werden, bevor das ursprüngliche Lebensdauerziel wiederverwendet wird.
Ein stabiles Geschwindigkeits- und Vorschubfenster einrichten
Ein einzelnes Probebohrloch definiert kein Produktionsfenster. Vorschubgeschwindigkeit, Vorschub, Pick-Bohren, Verweilzeit, Schmierung und Spanabfuhr interagieren mit dem Bohrer und dem Profil. Zu geringer Vorschub kann Reibung und Hitze erhöhen. Übermäßiger Vorschub kann eine dünne Wand verbiegen, die Schneide überlasten oder einen starken Austrittswulst erzeugen. Eine lange Verweilzeit beim Durchbruch kann das Loch vergrößern, ohne es zu verbessern.
Das nützliche Prozessfenster ist ein Bereich, der über normale Maschinen- und Materialschwankungen hinweg stabil bleibt. Es sollte an der tatsächlichen Ausrüstung bei der erwarteten Liniengeschwindigkeit bestätigt werden. Wenn der Vorgang eine manuell zugeführte Vorrichtung verwendet, sollte die Methode, wo praktikabel, einen physischen Anschlag oder eine kontrollierte Führung beinhalten, da das Gefühl des Bedieners allein über Schichten hinweg schwer zu reproduzieren ist.
Für automatisierte Anlagen sollte die Programmidentität Spindeldrehzahl, Vorschubannahme, Durchbruchreduzierung (falls verwendet), Rückzugsverhalten und jeden Spanabfuhrzyklus beibehalten. Ein Werkzeugwechsel kann nicht von diesen Werten getrennt werden, wenn das Bohrergebnis als kombinierter Prozess genehmigt wurde.
Beobachten Sie den Übergang zur zweiten Wand
Wenn ein Bohrer ein Hohlprofil durchquert, verliert er vor dem Erreichen der gegenüberliegenden Wand den Halt. Das Werkzeug kann abgelenkt werden, und Späne von der ersten Wand können im Hohlraum verbleiben. Der Eintritt in die gegenüberliegende Wand verdient daher eine eigene Inspektion, insbesondere wenn beide Löcher denselben Befestiger führen oder ein Gegenstück positionieren.
Eine geführte Vorrichtung, eine geeignete Arbeitslänge, eine kontrollierte Vorschubgeschwindigkeit und eine solide Spindel können das Risiko verringern. Wenn eine Buchse verwendet wird, werden ihr Spiel, ihr Verschleiß und ihr Abstand zur Oberfläche Teil des Prozessprotokolls. Eine verschlissene Buchse kann ein gutes Werkzeug inkonsistent erscheinen lassen.
Definition von Gratannahme an beiden Stirnseiten
Einlauf- und Auslaufgrat haben unterschiedliche Ursachen und Folgen. Ein Einlaufgrat oder eine aufgeworfene Kante kann eine sichtbare anodisierte Oberfläche beeinträchtigen. Ein Auslaufgrat kann verhindern, dass eine Halterung richtig sitzt, ein Kabel beschädigen, ein Gehäuse verunreinigen oder den Nietkopf oder Dorn beeinträchtigen. Die Bohrerfreigabe sollte definieren, wo Grate gemessen werden und ob ein sekundärer Entgratungsschritt zulässig ist.
Ein Prozess, der starkes Entgraten erfordert, kann eine schlechte Bohrungsstabilität verschleiern. Entgraten verursacht zudem zusätzlichen Arbeitsaufwand, verändert die Lochkante und kann eine Oberfläche beschädigen. Wo ein leichtes, kontrolliertes Kantenbrechen Teil des Designs ist, sollten Werkzeug und Grenzwert davon getrennt von der primären Bohrung spezifiziert werden.
Fotografische Grenzmaße sind für kosmetische Oberflächen nützlich, sollten aber unter gleichbleibenden Licht- und Vergrößerungsverhältnissen aufgenommen werden. Maßliche Gratgrenzen können mit visuellen Mustern kombiniert werden, wenn der Kunde sowohl Montagefunktion als auch Aussehen benötigt. Der Bohrerwechselpunkt sollte eingestellt werden, bevor der Grat diese Grenze überschreitet.
Wandverformung und Auszug verhindern
Dünne Extrusionswände können sich beim Durchbruch verziehen, dehnen oder zum Bohrer hin ziehen. Das endgültige Loch kann zwar innerhalb der Toleranz liegen, aber auf einer lokal verzerrten Oberfläche sitzen. Ein Nietkopf hat dann ungleichmäßigen Kontakt, und die montierte Verbindung kann eine Lücke oder eine Markierung aufweisen.
Unterstützung, Klemmung, Punktgeometrie, Anpressdruck, Randbedingung und Durchbruchvorschub beeinflussen die Verformung. Die Inspektion sollte die Oberfläche um das Loch herum betrachten, nicht nur das Loch selbst. Ein Richtlineal, ein Profillehre, eine optische Methode oder eine Montageprüfung kann je nach Zeichnungsanforderung gewählt werden.
Wo sich das Loch in der Nähe einer Kante, einer Ecke oder eines Schlitzes befindet, kann das verbleibende Material möglicherweise keine gleichmäßigen Schnittkräfte aufnehmen. Der Bohrer kann zur schwächeren Seite wandern. Position und Randabstand sollten daher gemeinsam am genehmigten Profil überprüft werden.
Anodisierte und bearbeitete Oberflächen schützen
Eloxierte, lackierte oder pulverbeschichtete Profile bilden eine kosmetische und kontaminationsfreie Grenze. Der Bohrer sollte eindringen, ohne die Oberfläche über das vereinbarte Maß hinaus anzuheben oder abzusplittern. Klemmen, Aufnahmen, Späne und Handhabungsflächen müssen ebenfalls Kratzer vermeiden, die fälschlicherweise dem Schneidwerkzeug zugeschrieben werden könnten.
Wenn das Teil nach der Oberflächenbearbeitung gebohrt wird, gehören die Späneerfassung und die Reinigung zur Produktionsroute. In einem Hohlprofil gefangene Späne können klappern, Kabel beschädigen oder während der späteren Montage austreten. Wenn das Teil vor der Oberflächenbearbeitung gebohrt wird, muss der Prozess berücksichtigen, wie die Beschichtung das endgültige Loch verändert und ob eine Abdeckung oder eine Nachbehandlung erforderlich ist.
Der Beispieldatensatz sollte den Oberflächenzustand benennen. Ergebnisse von walzblankem Material können kein sichtbares eloxiertes Teil automatisch genehmigen. Ein Bohrer, der sauberes Grundmaterial schneidet, benötigt möglicherweise dennoch eine andere Einlaufsteuerung, um eine bearbeitete Oberfläche zu erhalten.
Verwenden Sie Schmierstoffe, die zum nachgelagerten Prozess passen
Schmierung kann Adhäsion und Hitze reduzieren, aber sie kann auch das Verkleben, Lackieren, Abdichten oder Montieren kontaminieren. Das Projekt sollte angeben, ob das Bohren trocken, mit Nebel, im Vollstrom oder mit einer spezifischen kompatiblen Flüssigkeit erfolgt. Menge und Auftragungsstelle sollten reproduzierbar sein.
Wenn ein Bohrer häufig manuell mit Flüssigkeit versorgt werden muss, um eine Probe zu durchdringen, sollte das Produktionsteam prüfen, ob dieselbe Methode bei Liniengeschwindigkeit realistisch ist. Rückstandsabscheidung, Mitarbeiterexposition, Filtration und Entsorgung können die Prozessentscheidung beeinflussen. Für einige Programme ist eine leicht abweichende Geometrie oder ein Betriebsfenster mit minimalem, kontrolliertem Schmiermittel praktischer als ein Zustand, der das beste Einzelbohrloch erzeugt, aber spätere Vorgänge stört.
Die genehmigte Reinigungsmethode gehört in die Aufzeichnung, wenn nach dem Bohren Nieten, Dichtstoffe, Klebstoffe oder elektrische Erdungsflächen angebracht werden.
Messfunktion, nicht nur Durchmesser
Der Durchmesser ist unerlässlich, aber ein Nietloch benötigt auch Position, Rundheit, Rechtwinkligkeit, Oberflächenbeschaffenheit und Kompatibilität mit dem tatsächlichen Befestigungselement. Der Bohrer kann ein akzeptables Prüfergebnis liefern, während ein längliches Loch in der Endwand oder ein starker Grat eine konsistente Montage immer noch verhindert.
Der Inspektionsplan kann eine Messmittel- oder Dimensionsmethode mit einer Profilpositionsmessung und einer Überprüfung der Nietenmontage kombinieren. Für kritische Verbindungen kann der Kunde eine Schnittprüfung, eine Klemmungsüberprüfung, einen Ausstoß- oder Zugtest oder einen anderen definierten Verbindungstest hinzufügen. Diese Anforderungen ergeben sich aus dem Montageentwurf und sollten nicht improvisiert werden, nachdem die Werkzeuge in Produktion sind.
Ein neutraler Überblick über die Bohrer Die Kategorie zeigt, wie stark die Geometrie variiert, weshalb eine Werkspezifikation die Konstruktion und Anwendung angeben sollte, anstatt sich allein auf den Kategorienamen zu verlassen.
Tabelle 2. Nietloch-Symptome und die zur Behebung benötigten Nachweise
| Symptom | Wahrscheinliche zu überprüfende Prozessbereiche | Beweise zur Beibehaltung | Korrekturbeschluss |
|---|---|---|---|
| Loch ist überdimensioniert oder gelappt | Rundlauf, Punktspiegelung, Werkzeughalterverschleiß, Werkzeugdurchbiegung | Werkzeug- und Spindelrundlauf, Lochkarte, Fotos der benutzten Kante | Korrigieren Sie die Mittellinie, bevor Sie den Nenndurchmesser ändern |
| Graten wächst durch die Charge | Werkzeugverschleiß, Vorschub, Wandstärke, Aufschweißungen | Lochfolge, Gratvermessung, Kantenbeschaffenheit | Legen Sie ein Lebenszeitlimit fest oder passen Sie das genehmigte Schnittfenster an |
| Fernwandloch ist versetzt | Profilunterstützung, Buchsenverschleiß, Arbeitslänge, Werkzeugablenkung | Geometrie des Abschnitts, Befestigungsbezugspunkt, Position der Einlass-/Gegenwand | Führungs- oder Vorrichtungskontrolle verbessern |
| Chips am Eingang fertigstellen | Randbedingung, Klemmung, Oberflächenbehandlung, Startverhalten | Grenzproben, Fertigstellungspartie, Eingangsfotos | Eine oberflächenspezifische Eintrittsbedingung bestätigen |
| Wandteller um das Loch | Vorschub, Durchbruchvorschub, lokale Unterstützung, stumpfe Schneide | Oberflächenprofil und Nietauflageergebnis | Unterstützung hinzufügen oder Verformung vor der Abnahme reduzieren |
| Chips schweißen an die Flöte | Legierung, Wärme, Schmierung, Spanflächengüte, Spanzyklus | Chipform, Werkzeugfotos, Last- oder Drehmomentverlauf | Ändern Sie die Prozess-/Werkzeugkombination, nicht nur die Reinigungshäufigkeit |
| Der Niet sitzt nicht gleichmäßig | Lochgröße, Grat, Position, Passungsteil-Ausrichtung | Tatsächliche Nietmontage und Fugenkontrolle | Bohrungsbegrenzungen mit der Zeichnung der Verbindung verknüpfen |
| Das Leben ist vielfältig | Materialcharge, Wärmebehandlung, Schleifen, Einrichtung, Flüssigkeit | Chargenidentität, Wareneingangskontrollen, Prozessdokumentation | Werkzeugvariation von Material- oder Maschinenvariation trennen |
Werkzeuglebensdauer mit einer Bohrungsfolge einstellen
Die Werkzeuglebensdauer sollte durch das Ergebnis über eine Sequenz definiert werden, nicht dadurch, ob der Bohrer noch physisch schneiden kann. Erfassen Sie repräsentative Bohrungen vom Anfang, der Mitte und dem Ende des Zielintervalls. Messen Sie Durchmesser, Grat, Position, wo relevant, Zykluszeit, Spaltverhalten, Oberflächenbeschaffenheit und Nietpassung.
Die Stoppregel sollte das früheste funktionale Limit verwenden. Wenn die Grat höhe ihr Limit erreicht, bevor sich der Durchmesser ändert, steuert der Grat den Wechselpunkt. Wenn sich eine Aufbauschneide unvorhersehbar bildet, muss der Prozess möglicherweise zusätzlich zu einem Lebensdauerlimit eine Reinigungs- oder Schmierregel aufweisen. Wenn der Rundlauf aufgrund von Verschleiß des Halters zunimmt, wird der alleinige Austausch des Bohrers die Kontrolle nicht wiederherstellen.
Verwendete Proben sollten mit ihrer Lochzahl, Maschine, Halterung, Materialcharge und Betriebsbedingung verbunden bleiben. Diese Nachweise ermöglichen es Bestwin und dem Kunden, eine spätere Charge mit der genehmigten Route zu vergleichen, anstatt ein isoliertes zurückgegebenes Werkzeug zu beurteilen.
Werksmuster mit Folgeaufträgen verknüpfen
Als Hersteller von Bohrern benötigt Bestwin eine stabile Referenz für Material, Wärmebehandlung, Umformung oder Schleifen, Oberflächenbeschaffenheit, Durchmesser, Schaft, Spitze, Nut, Markierung, Inspektion und Verpackung. Die genehmigte Kundenprobe liefert den Anwendungsnachweis: reale Extrusion, reale Maschine, realer Niet und reale Lebensdauer. Zusammen definieren diese Aufzeichnungen die Identität für wiederkehrende Bestellungen.
Die Werksprüfung von Bestwin kann Maßkontrollen, Rundlaufprüfungen, visuelle Kantenprüfungen, Verpackung und funktionale Bohrungen an vereinbartem Material umfassen. Die Produktionsfreigabe durch den Kunden verwendet weiterhin seine Vorrichtungs-, Linien-, Extrusions- und Verbindungskriterien. Diese Aufteilung hält den Fertigungsdatensatz und den Anwendungsdatensatz verbunden, ohne vorzugeben, dass sie derselbe Test sind.
Änderungsmanagement ist wichtig, wenn ein Lieferant Rohmaterial, Wärmebehandlung, Schleifausrüstung, Beschichtung, Schaftmarkierung oder Verpackung aktualisiert. Es ist auch wichtig, wenn der Kunde die Extrusionsquelle, Legierung, Wandstärke, Oberfläche, Maschine, Halterung, Schmiermittel oder Niete ändert. Ein Lieferant von Bohrern ist leichter zu handhaben, wenn beide Seiten Änderungen identifizieren, bevor sie die Montage beeinträchtigen, und Bohrermaschinenlieferanten können anhand derselben Erwartung an die Änderungskontrolle verglichen werden.
Verpackung und Kennzeichnung validieren
Schneidkanten können beschädigt werden, bevor der Bohrer die Maschine erreicht. Massenkontakt, schwache Trennmaterialien, Korrosionsbelastung, gemischte Größen und unklare Kennzeichnungen können ein konformes Werkzeug zu einem inkonsistenten Produktionsmittel machen. Der Verpackungsplan sollte die Kante schützen und die genaue Variante bei der Annahme und an der Bohrstation identifizierbar halten.
Bei Set- oder Kit-Programmen sollten jede Größe und jedes Zubehör mit der genehmigten Liste übereinstimmen. Bei Fabrikpackungen können Menge, innere Trennung, Rostschutz, Etikett, Barcode und Chargenidentität wichtiger sein als die Einzelhandelspräsentation. Die Verpackung sollte die Nachschub- und Werkzeugkontrollmethode des Kunden unterstützen.
Die Wareneingangsprüfung kann Variante, Menge, physikalischen Zustand und Dokumentation bestätigen, bevor Werkzeuge in die Produktion gehen. Eine zurückbehaltene Musterprobe hilft bei der Untersuchung, ob spätere Kantenschäden bei der Herstellung, dem Transport, der Lagerung oder der Handhabung am Band aufgetreten sind.
Angebotsanfrage (RFQ) zur Erstellung eines testbaren Dokuments
Ein nützliches Anfrageschreiben (RFQ) gibt die Extrusionszeichnung, Legierung und Härte, Wandstärke, Oberfläche, Lochdurchmesser und -toleranz, Positionsanforderung, Grat- oder kosmetische Grenze, Nieten-Spezifikation, Gegenstück, Ausrüstung, Halter, Geschwindigkeit, Vorschub, Schmierung, Löcher pro Teil, Ziellebensdauer, Jahresmenge, Kennzeichnung, Verpackung, Inspektion und Erwartungen an die Änderungskontrolle an.
Fotos sind hilfreich, aber eine Zeichnung und ein repräsentatives Extrusionsmuster sind aussagekräftiger. Das Muster sollte schwierige Merkmale wie eine zweite Wand, eine nahe Rippe, eine Kantenposition oder eine sichtbare eloxierte Fläche enthalten. Ein Bohrer-Muster kann dann an den Risikopunkten bewertet werden, die für die Produktionslinie wichtig sind.
Bei der Bewertung von Bohrerlieferanten sollte das Angebot bestätigte Anforderungen von offenen Annahmen trennen. Dies verhindert, dass ein scheinbar vollständiger Preis einen anderen Schaft, einen ungetesteten Wandzustand oder eine unrealistische Lebensdauerangabe verschleiert.
Fazit
Konsistente Aluminiumstrangpress-Nietlöcher entstehen durch ein kontrolliertes Verhältnis zwischen dem Bohrer, dem strukturierten Profil, dem Vorrichtungsbezugspunkt, der Spindel und dem Halter, dem Schneidfenster, der Spanabfuhr, der Oberflächengüte, der Gratbegrenzung, der Nietverbindung und der Werkzeuglebensdauerregel. Ein Nenndurchmesser erfasst dieses Verhältnis nicht. Der Produktionsbericht muss zeigen, wie das Loch hergestellt, gemessen, montiert und wiederholt wird.
Bestwin kann diesen Prozess mit der Vorbereitung von Werkzeugmustern und Fertigungsaufzeichnungen, die mit der angeforderten Werkzeugidentität verknüpft sind, unterstützen, während der Kunde das Ergebnis an seiner Extrusion und Linie bestätigt. Für Teams, die überprüfen Bohrer Die stärkste Startoption ist die Profilzeichnung, die gemeinsame Anforderung, die Maschinenschnittstelle und ein repräsentatives Produktionsmuster. Dies bietet Bestwin und anderen Bohrerlieferanten eine testbare Grundlage für Angebot, Genehmigung und Wiederholungslieferung.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe