
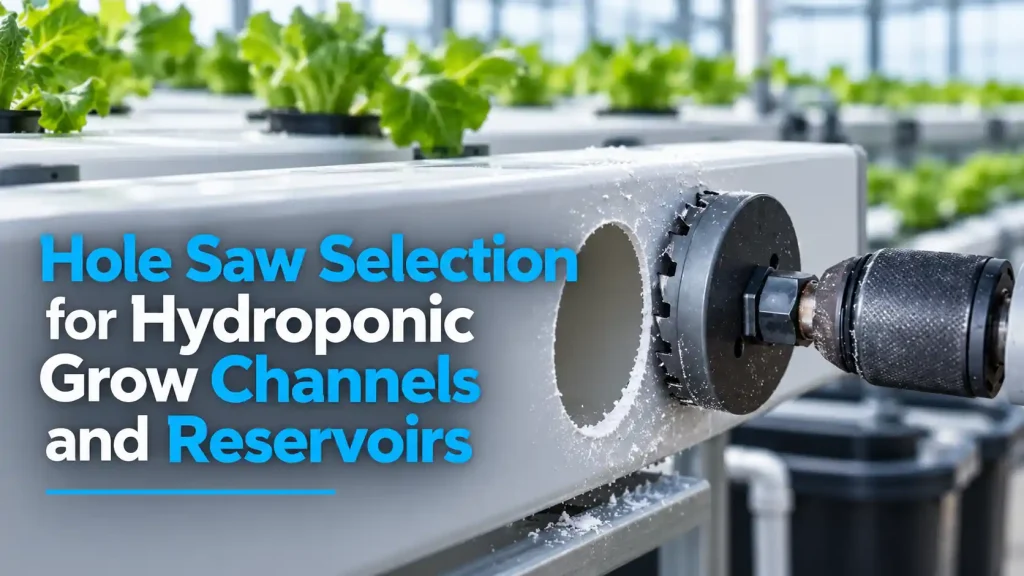
Ein Hydrokultur-Wachstumskanal kann montagebereit aussehen, bis der erste Netztopf locker sitzt, eine Rücklaufverschraubung nicht durch die Reservoirwand passt oder eine Reihe von Öffnungen so weit abweicht, dass sie den Pflanzenabstand beeinträchtigt. Das sind nicht nur Layout-Probleme. Der Bohrdurchmesser, die Zahnform, die Anordnung des Zentrierbohrers, die Stabilität des Werkzeugschafts, die Dicke des Kunststoffs und die Auflage unter dem Werkstück beeinflussen alle die fertige Öffnung. Für Hersteller von Gewächshausausrüstung, Installateure von Indoor-Farmen, Händler und OEM-Kit-Programme ist die sinnvolle Wahl ein Lochsägensystem, das die erforderliche Passgenauigkeit über Kanäle, Deckel, Tanks und Servicepaneele hinweg wiederholen kann, ohne das Material zu beschädigen oder übermäßigen Reinigungsaufwand zu hinterlassen.
Schnelle Antwort
Wählen Sie für hydroponische Anbaukanäle und -reservoirs eine Lochsäge, die dem
Bestwin fertigt Lochbohrwerkzeuge für Hersteller, Händler, Installateure, Importeure und OEM-Kunden von Gewächshausausrüstungen. Unser Sortiment umfasst HSS-, Bi-Metall- und Hartmetall-bestückte Produktlinien für verschiedene Arbeitsmaterialien, zusammen mit Spannfuttern und Zentrierbohrern. Hole-Säge sollte als Teil einer vollständigen Baugruppe auf demselben Kunststoff, Metall oder Verbundwerkstoff, der in der Produktion verwendet wird, zugelassen werden.
Die installierte Komponente definiert den fertigen Durchmesser
Hydroponische Ausrüstung verwendet kreisförmige Öffnungen für verschiedene Funktionen. Ein Netztopf kann auf einer Schulter über dem Kanal ruhen. Eine Verschraubung durchdringt die Wand und klemmt gegen eine Dichtung. Eine Gummitülle beruht auf einem kontrollierten Presssitz. Ein Ablaufadapter oder eine Rücklaufleitung benötigt möglicherweise Spiel für eine Mutter, einen Flansch oder eine Dichtung. Diese Komponenten teilen keine einheitliche Größenregel, selbst wenn ihre Katalogbeschreibungen ähnliche Nenngrößen verwenden.
Die erste Produktentscheidung ist daher der fertige Ausschnitt, einschließlich seiner zulässigen Toleranz. Eine Lochsäge, die aus der Nennrohrgröße ausgewählt wurde, kann falsch sein, da der Fittingkörper, das Gewinde, die Dichtungsnut oder die Sicherungsmutter größer sein können. Eine zu große Öffnung kann verhindern, dass eine Dichtung gleichmäßig komprimiert wird. Eine zu enge Öffnung kann Kraft erfordern, die die Kanalwand verformt oder die Komponente während der Montage beschädigt.
Bei Netztöpfen sind sowohl der obere Flansch als auch der konische Korb wichtig. Die Öffnung muss den Flansch stützen und gleichzeitig den Korb bis zur gewünschten Tiefe zulassen. Wenn der Schnitt zu groß ist, können sich die Pflanzen neigen und der Abstand ungleichmäßig werden. Wenn er zu klein ist, kann das Hineindrücken des Korbes in einen dünnen Deckel Spannungsrisse verursachen, die sich bei der Reinigung oder Handhabung ausbreiten.
Metrische und Zoll-Abmessungen erfordern ebenfalls eine bewusste Kontrolle. Eine nahegelegene Nennabmessung ist nicht automatisch ein akzeptabler Ersatz. Der kleine Unterschied zwischen zwei Schneidwerkzeugen wird wichtig, wenn die Passung auf einer Dichtung, einer Schnappverbindung oder einer schmalen Stützlippe beruht. Die genehmigte Produktliste sollte daher den Durchmesser der Lochsäge zusammen mit der genauen Komponente oder Zeichnungsrevision, der sie dient, aufzeichnen. Dies hält jede Lochsägegröße mit einer fertigen Baugruppe und nicht mit einer allgemeinen Rohr- oder Topfbezeichnung verbunden.
Ein repräsentativer Dichtsitztest ist nützlicher als nur die Messung der Öffnung. Installieren Sie nach dem Schnitt den tatsächlichen Netztopf, die Tülle, die Durchführung oder den Auslass. Überprüfen Sie den Sitz, den Dichtungskontakt, die Flanschabdeckung, den Gewindezugang und die Beständigkeit gegenüber normaler Handhabung. Diese abgeschlossene Schnittstelle ist der Akzeptanzstandard für die Cuttergröße.
Kanal- und Reservoirmaterialien benötigen unterschiedliche Fräserrichtungen
Wachstumskanäle und Nährstoffreservoirs werden üblicherweise aus Kunststoffen hergestellt, aber „Kunststoff“ beschreibt keine einzige Schnittbedingung. Hart-PVC, ABS, Polyethylen, Polypropylen, Acryl, glasfaserverstärkte Platten, Schaumkernprofile und geformte Tankdeckel können sich in Steifigkeit, Wärmeempfindlichkeit, Sprödigkeit und Wandform unterscheiden. Serviceplatten aus Edelstahl oder Aluminium können ebenfalls in kommerziellen Systemen vorkommen.
HSS und geeignete Bimetallkonstruktionen sind praktikable Richtungen für viele Anwendungen in Holz, Kunststoff, Dünnblech und Nichteisenmetallen, wenn die Produktbewertung das tatsächliche Material abdeckt. Wichtig ist nicht allein der Legierungsname. Zahngeometrie, Schärfe, Durchmesser, Wandstärke, Geschwindigkeit, Vorschub und Spanabfuhr bestimmen, ob die Lochsäge sauber schneidet oder den Rand aufreibt und erhitzt.
Dünne PVC-Kanäle können sich beim Einführen von Pilot und Zähnen biegen. Wenn das Profil ungestützt ist, kann die Wand vom Fräser weggebogen werden, wodurch eine ovale Öffnung oder ein rauer Austritt entsteht. Ein schärferer Fräser und eine stabile Rücklage sind im Allgemeinen wichtiger als die Verwendung eines unnötig aggressiven Zahnmusters. Schaumkern- oder Mehrschichtprofile benötigen ebenfalls eine Probe, da die Außenhaut und die innere Struktur unterschiedlich reagieren können.
Polyethylen- und Polypropylenbehälter können sich bei zunehmender Reibung erweichen. Ein stumpfes Schneidwerkzeug, übermäßige Geschwindigkeit oder langes Reiben können den Rand verschmieren, anstatt einen sauberen Span zu erzeugen. Der entstehende Grat kann verhindern, dass eine Dichtung flach aufliegt. Die Produktzulassung sollte daher den Schnittrand nach dem Abkühlen berücksichtigen und nicht nur das Aussehen unmittelbar nach dem Bohren. Eine Lochsäge, die einen stabilen, montagefertigen Rand hinterlässt, ist wertvoller als eine, die nur nach der anfänglichen Schnittgeschwindigkeit beurteilt wird.
Acrylglas und andere spröde transparente Kunststoffe erfordern besondere Sorgfalt, da Risse am Rand beginnen und sich über die sichtbare Öffnung hinaus fortsetzen können. Die ausgewählte Lochsäge, der Bohrer, die Stützmethode und der Arbeitsbereich müssen für die tatsächliche Güte und Dicke bestätigt werden. Wenn der Lieferant der Platte oder des Behälters eine andere Bearbeitungsmethode vorschreibt, hat diese Anforderung Vorrang.
Edelstahlabdeckungen, Pumpenplatten und gefertigte Halterungen führen eine andere Belastung ein. Eine hartmetallbestückte oder metalltaugliche Option ist möglicherweise besser geeignet als der für Kunststoffkanäle verwendete Fräser. Ein Kit kann mehrere Produktfamilien umfassen, aber jede Tasse sollte nach Material und Anwendung gekennzeichnet werden, anstatt als austauschbar behandelt zu werden.
Tabelle 1. Fräserrichtung nach hydroponischem Bauteil
| Komponentenstatus | Produktrichtung zur Bewertung | Hauptzustimmungspunkt |
|---|---|---|
| Rigide PVC- oder ABS-Wachstumskanal | Scharfe HSS oder geeignete Bi-Metall-Kupplung | Saubere Aufnahme, runde Passform, handhabbarer Spanabtrag |
| Polyethylen- oder Polypropylen-Tankwand | Kunststofffähiger Schneider mit kontrollierter Wärmeerzeugung | Kein geschmolzener Grat, keine Verformung und keine Dichtungsbeeinträchtigung |
| Formdeckel für Behälter | Fräser passend zu Harz, Rippen und lokaler Dicke | Deckel bleibt gestützt und frei von sich ausbreitenden Rissen |
| Acrylhaube oder Inspektionsklappe | Produkt und Methode für spröden Kunststoff bestätigt | Keine Kantenabsplitterung oder Rissausbreitung |
| Glasfaser- oder verstärkte Verbundplatte | Materialgerechter Fräser für abrasive Bewehrung ausgewählt | Stabile Schneide und akzeptabler Werkzeugverschleiß |
| Servierteller aus Edelstahl oder Aluminium | Metallgeprüfte HSS-, Bi-Metall- oder Hartmetallspitzenoption | Gratkontrolle, Hitze und Wiederholgenauigkeit |
Dünne Profile benötigen Unterstützung vor der Zahnaggressivität
Dieselbe Lochsäge kann sich auf einem losen Profil und auf einem in einer Halterung gestützten Profil sehr unterschiedlich verhalten. Hydroponikprofile sind oft leicht genug, um sich unter dem Zentrierbohrer zu verbiegen. Sobald die ersten Zähne eine ungestützte Oberfläche berühren, kann das Material vibrieren, nach oben gezogen werden oder gegen die Schneide klappern. Das Ergebnis kann eine Öffnung sein, die technisch vorhanden, aber für eine Abdichtung oder eine saubere Pflanzenreihe ungeeignet ist.
Ein Stützblock oder eine Halterung unter der Schnittzone hilft, die Wand nahe an ihrer konstruierten Form zu halten. Sie kann auch das Ausbrechen am Ausgang reduzieren und verhindern, dass der Bohrer einen dünnen Deckel nach unten drückt. Das Trägermaterial darf das System nicht kontaminieren oder mit dem Produktionswerkstück verwechselt werden, aber seine mechanische Rolle ist wichtig bei der Bewertung einer Lochsäge für die wiederholte Montage.
Gebogene Reservoirwände fügen eine weitere Variable hinzu. Ein Becher trifft zuerst den höchsten Punkt, sodass zu Beginn nur ein kleiner Teil der Schneide im Eingriff ist. Der Pilot kann rechtwinklig eindringen, während der Körper auf der Kurve wippt. Bei einer Schottverschraubung benötigt die umliegende Wand auch genügend ebene Fläche für Dichtung und Mutter. Die Auswahl des Fräsers kann eine ungünstige Einbauposition, der eine geeignete Dichtfläche fehlt, nicht korrigieren.
Rippen, geformte Ansätze, Doppelwände und versteckte Verstärkungsmerkmale können die lokale Dicke verändern. Ein Tank kann durch einen Nennwandwert beschrieben werden, obwohl die vorgesehene Auslassposition erheblich dicker ist. Die nutzbare Tiefe der ausgewählten Lochsäge und der Abstand hinter der Wand müssen den tatsächlichen Schneidbereich abdecken.
Produktionsvorrichtungen sollten das Teil halten, ohne es zu zerquetschen. Eine Klemmposition, die den Kanal während des Schneidens verformt, kann eine nicht runde Öffnung verbergen, bis das Teil freigegeben wird. Die Stichprobenprüfung nach dem Lösen der Klemmung zeigt, ob die Lochsäge und die Stützvorrichtung die vorgesehene Geometrie beibehalten.
Bei langen Kanalwachstumsbahnen müssen die Positionierungsvorrichtung und die Schneidbaugruppe gemeinsam betrachtet werden. Die Lochsäge ist für die Formung der Öffnung verantwortlich, während die Vorrichtung den Achsabstand und die Ausrichtung steuert. Die Trennung dieser Verantwortlichkeiten erleichtert die Identifizierung, ob eine abgelehnte Reihe von einem Schneckenlauf, einer Teilebewegung oder einem Layoutfehler herrührt.
Netztopf-Reihen setzen Wiederholbarkeit vor einen schnellen Schnitt
Eine einzige saubere Öffnung beweist nicht, dass ein Fräser für einen vollen Kanal geeignet ist. Ein kommerzielles Wachstums-Profil kann viele gleichmäßig verteilte Löcher erfordern, und ein Produktionsauftrag kann Hunderte von Profilen enthalten. Hitze, zurückbleibende Pfropfen, Kunststoffspäne, Spitzenverschleiß und Rundlauf können sich über diese Sequenz hinweg ansammeln.
Die ausgewählte Lochsäge muss Bohrgut und Späne ohne lange Unterbrechungen auswerfen. Schlitze in der Aufnahme können den Zugang erleichtern, aber ihre Position und Größe bestimmen, wie einfach der Bediener die zurückgehaltene Scheibe entfernen kann. Ein Bohrer, der das erste Loch schnell schneidet, aber jeden Bohrkern festhält, kann den gesamten Produktionszyklus verlangsamen und die Beschädigungsgefahr bei der Entnahme erhöhen.
Die Kantenkonsistenz sollte zu Beginn, in der Mitte und am Ende einer repräsentativen Lochsäge-Testreihe überprüft werden. Der Netztopf oder Kragen benötigt in jeder Öffnung eine ähnliche Unterstützung. Wenn die späteren Löcher größer, rauer oder stärker hitzemarkiert werden, müssen die Produktrichtung, die Schnittbedingungen oder das Austauschintervall vor der Massenlieferung angepasst werden.
Der Rundlauf ist wichtig, da er den effektiven Durchmesser verändert. Eine als 50 mm gekennzeichnete Lochsäge kann eine größere Öffnung erzeugen, wenn der Becher, die Spindel, der Zentrierbohrer, das Futter oder die Halterung nicht konzentrisch laufen. Wenn ein Netztopf locker sitzt, ist die richtige Reaktion nicht automatisch, einen kleineren Becher zu bestellen. Die gesamte Baugruppe sollte auf Sitz, Verschleiß und Spindeljustierung überprüft werden.
Der Pflanzenabstand erhöht auch die Kosten eines Fehlers. Eine abgelehnte Öffnung in einer isolierten Abdeckung kann eine lokale Reparatur ermöglichen, während eine falsch platzierte Öffnung in einem langen Kanal das gesamte Profil unbrauchbar machen kann. Stabile Dornen, Führungen und Produktabmessungen haben daher einen direkten Kaufwert für wiederkehrende Kanalarbeiten.
Als Hersteller von Lochsägen kann Bestwin konsistente Schneidwerkzeugfamilien und Zubehörkombinationen für Musterfreigaben und Nachbestellungen liefern. Produktreferenzen sollten weiterhin an den validierten Durchmesser, Dorn, Zentrierbohrer, Werkstoff und die erwartete Charge gebunden sein, anstatt nur auf die Bechergröße reduziert zu werden.

Arbor und Pilotstabilität schützen das Öffnungszentrum
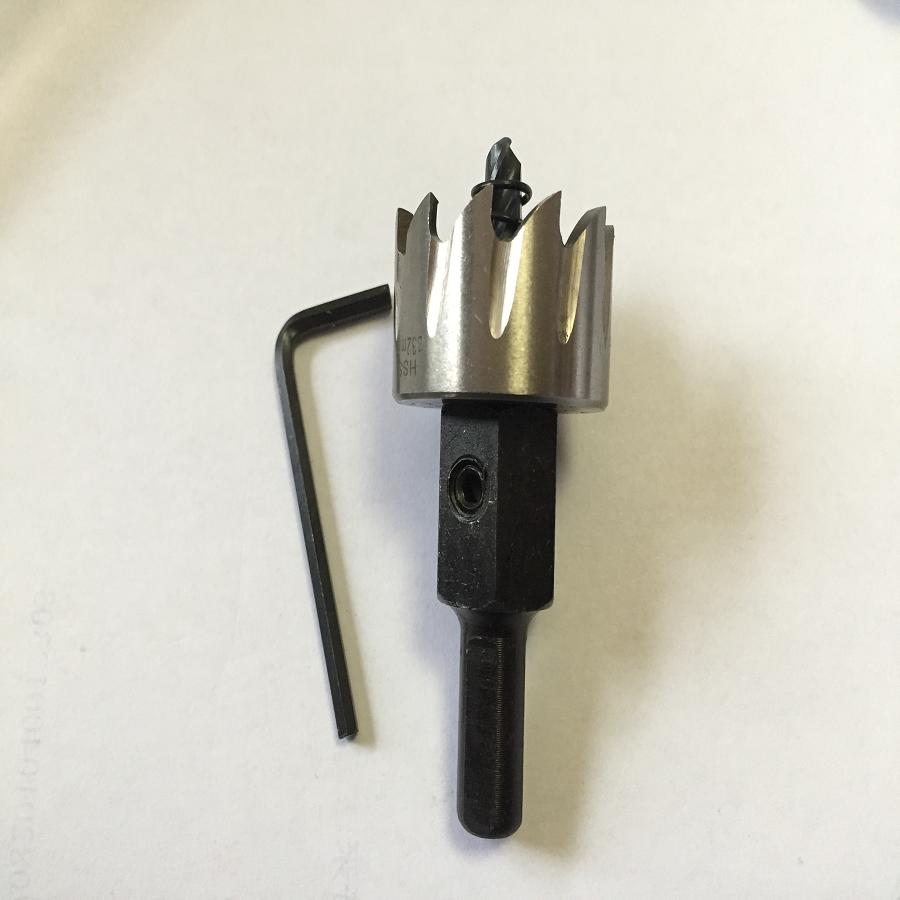
Die Spindel überträgt das Drehmoment von der Bohrmaschine auf die Lochsäge, während die Zentrierspitze die Mitte festlegt, bevor die Zähne die Oberfläche erreichen. Gewindepassung, Antriebsstifte, Verriegelungsmerkmale, Schaftgröße, Zentrierspitzenhalt und der unterstützte Durchmesserbereich beeinflussen alle, ob die Lochsäge reibungslos eindringt.
Eine lose Verbindung kann dazu führen, dass sich der Becher um den Piloten dreht. Dies erweitert die Öffnung, raut den Rand auf und erhöht die Vibration in einem dünnen Kanal. Das Problem kann wie ein inkonsistenter Fräserdurchmesser aussehen, obwohl die Hauptursache die Schnittstelle zwischen dem Becher und dem Dorn ist. Die Produktzulassung sollte die vollständige Dornanordnung aufzeichnen, die in der erfolgreichen Probe verwendet wurde.
Der Bohrer muss weit genug vorragen, um die Mitte zu finden, aber ein übermäßiges Vorragen kann das Führungsloch aufweiten und vergrößern. Bei einem Hohlprofil kann ein langer Bohrer auch die gegenüberliegende Wand berühren, bevor der Bohrer die nahe Seite vollständig durchdrungen hat. Dies kann eine Oberfläche markieren, die nicht geschnitten werden sollte. Bohrerlänge, Kanaltiefe und innerer Abstand müssen aufeinander abgestimmt sein.
Reservoirdeckel haben manchmal Rippen oder Beschläge darunter. Der Pilot kann diese Merkmale erreichen, bevor die Zähne die Öffnung geformt haben. Eine Lochsägeeinheit kann keine versteiften Verstärkungen, Kabel, Rohrleitungen oder installierte Geräte erkennen. Die Produktionszeichnung und der Inspektionsprozess müssen einen klaren Schnittort festlegen.
Schnellwechseldorne können nützlich sein, wenn eine Arbeitsstation zwischen Netztopf-, Ablauf-, Service- und Rohröffnungsgrößen wechselt. Der Vorteil hängt von einer sicheren Verriegelung und der nachgewiesenen Kompatibilität mit jedem Becher ab. Eine Schnellkupplung entschuldigt keine gemischten Produktcodes oder eine nicht genehmigte Kombination.
Der Bohrfutter muss auch zum Schaft passen. Eine sichere Sechskant- oder Rundschaftverbindung reduziert ein Durchrutschen nur, wenn Bohrfuttergröße und -zustand geeignet sind. Die Bohrmaschine sollte einen kontrollierten Drehvorgang für den Fräserdurchmesser und das Material ermöglichen. Schlag- oder Hammerfunktion ist nicht geeignet, es sei denn, das spezifische Produktsystem erlaubt dies ausdrücklich.
Hitze und Chips beeinflussen die Passform von Kunststoff mehr als das Aussehen
Beim Kunststoffschneiden entstehen zwei Arten von Spuren: die Späne, die von den Zähnen abfallen, und der Zustand der bearbeiteten Kante. Saubere Späne deuten normalerweise darauf hin, dass der Fräser Material abträgt und nicht reibt. Staub, geschmolzene Fäden, Glasur oder ein verschmierter Rand können auf ungeeignete Schnittbedingungen, eine stumpfe Schneide, schlechte Freigabe oder übermäßige Hitze hinweisen.
Hitze ist besonders wichtig bei Schottverschraubungen und Tüllen. Ein erhabener, geschmolzener Grat kann eine Dichtung von der Wand fernhalten, selbst wenn der Öffnungsdurchmesser korrekt ist. Das Trimmen des Grats von Hand führt zu Variationen und kann eine Kerbe hinterlassen, die zu einem Leckweg wird. Es ist besser, eine Lochsäge und einen Betriebsbereich zu genehmigen, die eine montagefertige Kante auf dem Zielmaterial erzeugen.
Die Späneförderung beeinflusst auch die Sauberkeit des Reservoirs. Kunststoffspiralen und -scheiben können nach dem Schneiden in einem Tank oder Kanal verbleiben. Die Werkzeugwahl sollte unnötige Fragmentierung minimieren, während der Produktionsprozess dennoch einen definierten Reinigungs- und Inspektionsschritt erfordert, bevor die Komponente in Betrieb genommen wird. Der Fräser ersetzt keine Sauberkeitskontrollen.
Kühlung oder Schmierung müssen sowohl mit dem Schneidwerkzeug als auch mit der hydroponischen Komponente kompatibel sein. Eine für das Metallschneiden geeignete Flüssigkeit kann für eine Lebensmittelanbauumgebung, ein Kunststoffharz, eine Klebeverbindung oder die spätere Reinigung ungeeignet sein. Wenn ein Trockenschnitt erforderlich ist, müssen das zugelassene Produkt und die Betriebsbedingungen die Wärme ohne die Verwendung einer nicht zugelassenen Substanz ableiten.
Der Hole-Säge ist ein Lochsäge, die einen Ring entfernt und einen Mittelkern hinterlässt. Diese Geometrie reduziert die Materialmenge, die im Vergleich zum Bohren des vollen Durchmessers entfernt wird, aber der verbleibende Kern muss immer noch kontrolliert entnommen werden. Bei wiederholten Kanalarbeiten sind die Kernentriegelung und die Kantenqualität Teil der Produktentscheidung und keine nebensächlichen Bedienungsdetails.
Edelstahlrahmen und Serviceklappen benötigen eine separate Genehmigung
Kommerzielle hydroponische Anlagen können Kunststoffkanäle mit Pumpenplatten aus Edelstahl, Aluminiumabdeckungen, beschichteten Stahlschränken oder Metallstützplatten kombinieren. Ein für PVC zugelassener Schneider sollte nicht als für diese Teile geeignet angesehen werden. Metallstärke, Güte, Beschichtung, Krümmung und erforderliche Oberflächenbeschaffenheit ändern alle die Schnittlast.
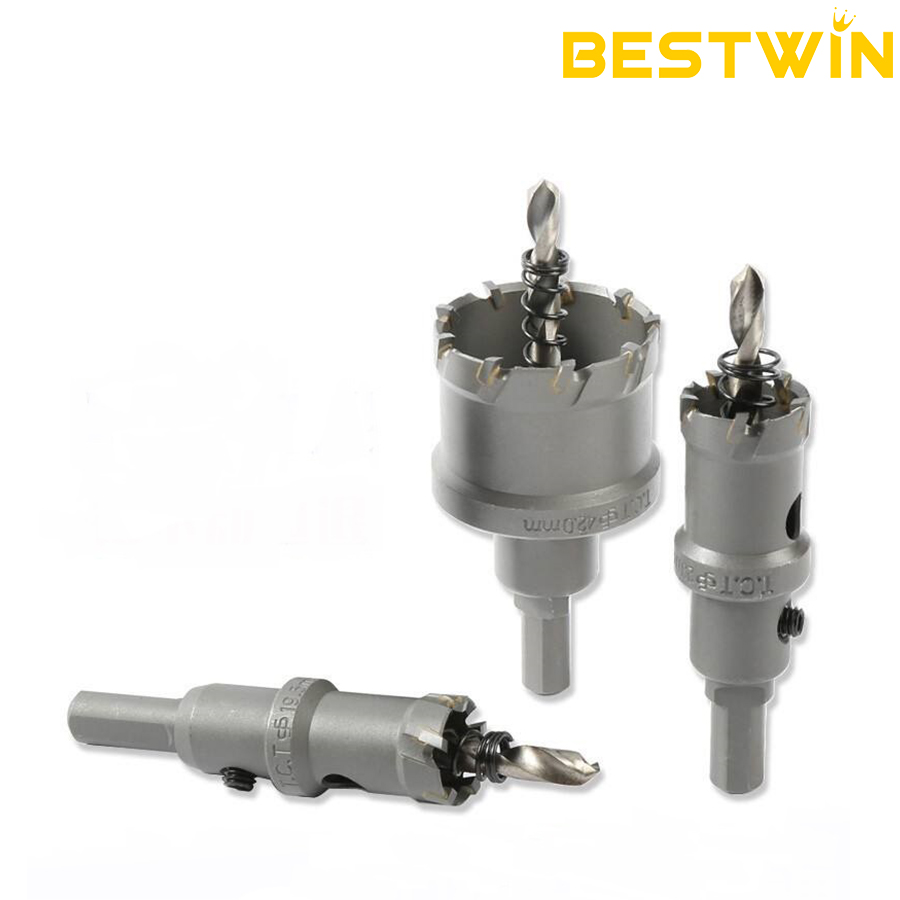
Für dünne Edelstahl- oder Stahlbleche helfen eine stabile, für Metall geeignete Lochsäge und eine sichere Werkstückspannung, Vibrationen und ein Verkanten zu begrenzen. Hartmetallbestückte Produkte eignen sich möglicherweise für einige härtere oder wiederholte Metallanwendungen, während HSS- oder Bimetall-Varianten für andere passen. Die Wahl hängt vom angegebenen Material, Durchmesser, der Dicke, der Maschine und der Produktionsmenge ab und nicht von einer universellen Hierarchie.
Die umliegende Oberfläche kann wertvoller sein als der entfernte Stopfen. Grate können eine Verschraubung, ein Rohrfitting oder eine Schutzdichtung beeinträchtigen. Kratzer außerhalb des Flansches können beschichtetes Metall freilegen oder eine Anforderung an die sichtbare Oberfläche nicht erfüllen. Eine Probe sollte daher nach dem Entgraten und nach dem Einbau des eigentlichen Fittings von beiden Seiten inspiziert werden.
Diese Trennung verbessert auch die Übersichtlichkeit der Kits. Ein Gewächshaus-Ausstattungskit kann eine Lochsägenfamilie für Polymerkanäle und eine weitere für Metallserviceplatten enthalten, mit klaren Kennzeichnungen für jede. Das Mischen in einem Koffer ohne Anwendungshinweise ermutigt die Bediener, den nächstgelegenen Durchmesser anstelle des validierten Produkts zu verwenden.
Für einen Lochsägenlieferanten, der Programme für Geräte mit gemischten Materialien unterstützt, sind stabile Artikelcodes und die Verfügbarkeit von Ersatzteilen wichtig. Hoch beanspruchte Kunststoffkanalgrößen müssen möglicherweise häufiger ersetzt werden als gelegentlich verwendete Ausschnitte für Serviceklappen. Separate Ersatzteilcodes ermöglichen es, die bewährte Baugruppe weiterhin zu nutzen, ohne ein ganzes Sortiment ersetzen zu müssen.
Musterfreigabe sollte das reale Produktionsmuster reproduzieren
Ein flaches Schnittmuster kann bestätigen, dass ein Schneidwerkzeug scharf ist, aber es kann nicht die Biegung, Krümmung, Rippen, Wandübergänge oder die Oberfläche eines geformten Behälters oder eines extrudierten Kanals reproduzieren. Die Musterfreigabe ist aussagekräftiger, wenn das tatsächliche Produktionsmaterial und die gleiche Halterung, der gleiche Bohrer, die gleiche Spindel, der gleiche Führungsstift und die gleiche Ausrichtung verwendet werden, die für die Routinearbeit geplant sind.
Die Prüfung sollte jeden kritischen Öffnungstyp abdecken. Netztopflöcher werden auf Flanschunterstützung und Reihenkonsistenz geprüft. Schott- und Entwässerungsöffnungen werden mit installierter Dichtung, Mutter und Fitting geprüft. Tüllenlöcher werden auf Sitz und Rohreinsteckung geprüft. Metallserviceöffnungen werden auf Grate, Beschädigung der Beschichtung und Passform von Zubehörteilen geprüft.
Wiederholte Schnitte sind wichtig. Ein nützlicher Probelauf umfasst genügend Löcher, um Wärmeentwicklung, Spanabfuhr, Zeit für die Entfernung von Kernen und Dimensionsänderungen aufzudecken. Die Inspektion kann mehrere Positionen über die gesamte Sequenz hinweg vergleichen, anstatt nur das sauberste Beispiel zu akzeptieren.
Tabelle 2. Probenannahme für Hydrokultur-Öffnungen
| Check | Akzeptables Ergebnis | Produktfaktor, der bei Fehlschlag erneut geprüft werden muss |
|---|---|---|
| Netztopf-Sitz | Der Flansch ist gestützt und der Topf bleibt aufrecht. | Fräserdurchmesser, Rundlauf, Schneidenzustand |
| Schott oder Ablaufpassung | Körper gleitet durch und Dichtung sitzt gleichmäßig | Fertigdurchmesser, geschmolzener Grat, Wandebene |
| Tüllenmontage | Tüllenbefestigungen ohne Reißen oder übermäßige Lockerheit | Schnitttoleranz, Grate, Fräsergeometrie |
| Kanalintegrität | Keine Rissbildung, kein Einsturz und keine bleibende Verformung | Materialeignung, Unterstützung, Zuführung, Pilotaktion |
| Wiederholte Lochkonsistenz | Frühe und späte Öffnungen zeigen vergleichbare Passform | Werkzeugverschleiß, Hitze, Spanabfuhr, Dornstabilität |
| Metalloberfläche | Grat- und umliegende Spuren bleiben innerhalb der zulässigen Grenzwerte. | Cutter-Familie, Werkstückspannung, Arbeitsbereich |
Die genehmigte Probe wird zur Referenz für Einkaufs- und Wareneingangskontrollen. Sie sollte die Lochsäge, Größe, den Dorn, die Zentrierspitze, das Material, die Werkstückdicke und relevante Produktionsbedingungen identifizieren. Diese Aufzeichnung hilft zu verhindern, dass ein optisch ähnlicher, aber mechanisch unterschiedlicher Ersatz in die Fertigungslinie gelangt.
Bestwin unterstützt die beispielbasierte Produktübereinstimmung, OEM-Kennzeichnung, Verpackung und Chargenlieferung für validierte Anwendungen. Das Ergebnis ist eine definierte Lochsägen-Baugruppe für jede wiederkehrende Öffnung anstelle eines Sortiments, das die Kompatibilität dem Zufall überlässt.
Kits und Nachfüllpläne sollten der Stückliste der Ausrüstung folgen
Hydroponikprojekte benötigen oft mehrere Durchmesser, aber ein großes generisches Set ist nicht immer das beste Kaufformat. Die nützliche Zusammenstellung folgt der Materialliste der Ausrüstung: Größe des Netztopfes, Ablaufanschluss, Rücklaufanschluss, Überlauf, Sensoranschluss, Serviceöffnung und jede Aussparung in der Metallplatte.
Jeder Lochsägendurchmesser benötigt einen angegebenen Materialbereich und einen kompatiblen Dorn. Wenn zwei Aufsätze unterschiedliche Gewinde oder Antriebsanordnungen verwenden, muss das Set die erforderlichen Schnittstellen enthalten. Die Referenz für den Zentrierbohrer und den Ersatz-Zentrierbohrer sollte ebenfalls klar sein. Ein fehlendes kostengünstiges Zubehörteil kann die Produktion stoppen, auch wenn jeder Bohrer vorhanden ist.
Die Verpackung sollte die Sägeblattzähne schützen und die Größen identifizierbar halten. Durchmesserangaben, Produktfamilie, geeignetes Material, kompatibler Dorn und Nachfüllcode sind nützlicher als eine Hülle, die nur vollständig aussieht. Für Händler und OEM-Kunden können private Etiketten oder Einsätze das Sortiment um die fertige Ausrüstung herum organisieren, anstatt um generische Werkzeugkategorien.
Der Verbrauch ist selten bei allen Größen gleich. Ein Netztopfschneider kann Dutzende von Öffnungen pro Kanal erzeugen, während eine Drainagengröße einmal pro Reservoir verwendet wird. Die Nachfüllplanung sollte diese unterschiedlichen Raten widerspiegeln. Die separate Lieferung der am häufigsten verwendeten Becher und Piloten reduziert Abfall und hilft, die genehmigte Kit-Konfiguration zu erhalten.
Die Wareneingangsprüfung kann die neue Lochsägencharge mit dem genehmigten Muster hinsichtlich Abmessungen, Aufnahme, Dornpassung, Bohrerhalt, Zahnzustand, Kennzeichnung und Verpackung vergleichen. Ein kurzer Schnitttest am realen Produktionsmaterial ist aussagekräftiger als eine reine Sichtprüfung.
Häufige Probleme deuten auf spezifische Produktfaktoren hin
Eine überdimensionierte Öffnung im Netztopf kann aus dem falschen Nenn-Lochsägendurchmesser resultieren, aber auch durch Rundlaufabweichungen, eine lose Aufnahme oder eine Bewegung des Teils entstehen. Eine unterdimensionierte Öffnung für eine Verschraubung kann auf einen Inch-Metrik-Austausch oder eine Komponentenänderung zurückzuführen sein. Das Symptom muss mit dem verantwortlichen Produktfaktor in Verbindung gebracht werden, bevor die Bestellung geändert wird.
Risse in Acryl oder ein gespaltenes Deckel deuten auf Materialsprödigkeit, lokale Unterstützung, Pilotwirkung, Zahnkontakt oder eine ungeeignete Lochsägeführung hin. Ein geschmolzener Kunststoffrand deutet auf Reibung, Geschwindigkeit, Hitze oder stumpfe Zähne hin. Eine ovale Öffnung deutet oft auf Biegen, gekrümmte Geometrie, schrägen Eintritt oder unzureichende Unterstützung hin.
Schneller Verschleiß an verstärkten Platten kann darauf hindeuten, dass das Schleifmaterial eine andere Schneidwerkzeugfamilie benötigt. Starke Grate an Metall können auf den Zustand des Werkzeugs, den Produkttyp, die Geschwindigkeit, den Vorschub oder die Werkstückspannung hinweisen. Langsame Produktion kann durch festsitzende Stöpsel verursacht werden und nicht durch die Schnittgeschwindigkeit.
Diese Unterscheidungen machen Ersatzentscheidungen präziser. Eine andere Lochsäge kann erforderlich sein, aber die Änderung des Durchmessers oder Materials ohne Identifizierung der Ursache kann ein zweites Problem einführen. Die vollständige Schneidgarnitur und das repräsentative Werkstück sollten zusammen überprüft werden.
FAQ
Ist die Größe des Netztopfes dieselbe wie der erforderliche Durchmesser des Lochsägeblatts?
Nicht unbedingt. Netztopf-Etiketten können sich auf eine allgemeine Produktgröße beziehen, während der Stützflansch, die Korbverjüngung und die vorgesehene Einsetztiefe den tatsächlichen Ausschnitt bestimmen. Verwenden Sie die Bauteilzeichnung oder einen kontrollierten Passungstest mit dem echten Topf.
Kann ein Cutter sowohl für PVC-Kanäle als auch für Edelstahl-Service-Paneele verwendet werden?
Nur wenn die spezifische Lochsäge für beide Materialien unter den erforderlichen Bedingungen zugelassen und genehmigt ist. Viele Programme verwenden separate Schnittrichtungen, da die Wärmeentwicklung von Kunststoffen und die Schnittbelastungen von Metallen unterschiedlich sind.
Warum leckt eine passende Schottöffnung trotzdem?
Die Öffnung kann eine geschmolzene Kante, einen Grat, einen Riss, Ovalität oder eine lokale Wandkrümmung aufweisen, die einen gleichmäßigen Dichtungskontakt verhindert. Die Armatur, die Dichtung, die Wandfläche und die bearbeitete Kante müssen alle inspiziert werden.
Löst ein tieferer Becher jedes Problem beim Zugang zur Reservoirwand?
Nein. Lochsäge-Schnitttiefe, Hinterfreistellung, Spitzenreichweite, Rippen, Doppelwände und Werkzeugzugänglichkeit sind separate Probleme. Ein höherer Becher behebt keine blockierte oder ungeeignete Einbaulage.
Was gehört in ein Lochsägen-Set für die Produktion?
Nur validierte Durchmesser, kompatible Dornen und Führungen, Ersatzreferenzen, Materialkennzeichnungen und die für die Stückliste der Ausrüstung erforderliche Anwendungszuordnung einschließen. Häufig verwendete Hülsen sollten als separate Nachfüllpackungen erhältlich sein.
Ordnen Sie den Schneider der fertigen hydroponischen Baugruppe zu
Eine zuverlässige Öffnung beginnt mit der Komponente, die dazu passen muss. Von dort aus definieren Material des Kanals oder Reservoirs, Wandform, Unterstützung, nutzbare Tiefe, Dorn, Zentrierbohrer, Bohrer, Kantenanforderung und Wiederholmenge die geeignete Lochsäge-Richtung. Netztopf-Einsätze, Tüllen, Durchführungstüllen, Abflüsse und Metall-Serviceplatten verdienen separate Passformprüfungen, da jede eine andere Anforderung an die fertige Kante stellt.
Bestwin stellt her und liefert Hole-Säge Familien, Lauben, Piloten und verwandte Sortimente für OEM-, Händler-, Gewächshausausrüstungs- und Installationsprogramme. Stabile Produktcodes, Mustervalidierung, Verpackungsoptionen und wiederholte Lieferungen tragen dazu bei, eine genehmigte Schneidbaugruppe vom ersten Produktionsversuch bis zur Nachbestückung konsistent zu halten.









 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe