
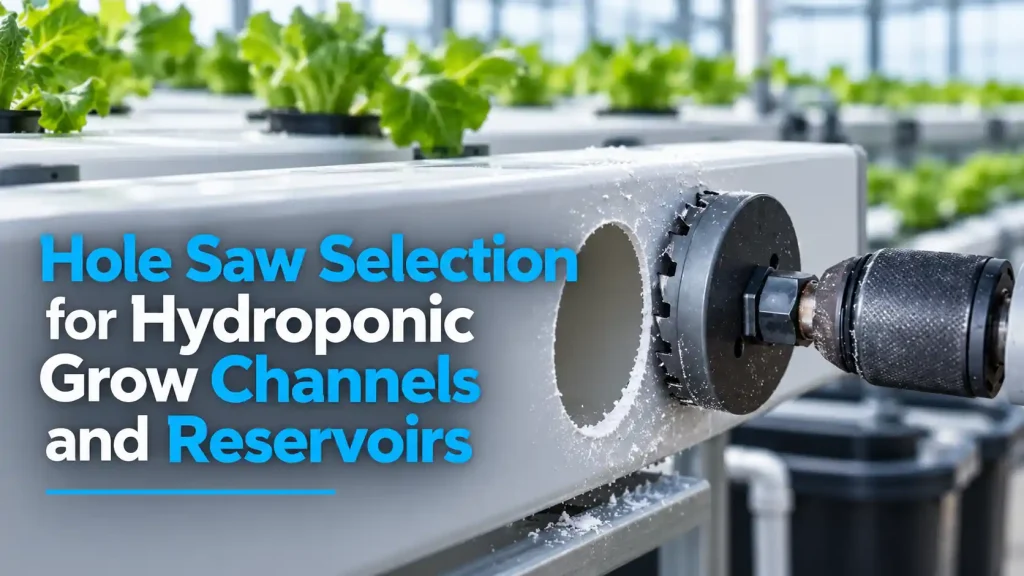
Un canale idroponico può sembrare pronto per l'assemblaggio finché il primo vaso a rete non si posiziona allentato, un raccordo di ritorno non passa attraverso la parete del serbatoio, o una fila di aperture non si allontana abbastanza da disturbare la spaziatura delle piante. Questi non sono solo problemi di progettazione. Il diametro della fresa, la forma del dente, la disposizione della punta, la stabilità dell'albero, lo spessore della plastica e il supporto sotto il pezzo influenzano tutti l'apertura finita. Per i produttori di attrezzature per serre, gli installatori di fattorie indoor, i distributori e i programmi di kit OEM, la scelta utile è un sistema di seghe a tazza che possa ripetere l'adattamento richiesto su canali, coperchi, serbatoi e pannelli di servizio senza crepare il materiale o lasciare eccessiva pulizia.
Risposta rapida
Scegli una sega a tazza per canali idroponici e serbatoi tra il vaso a rete effettivo, il raccordo a tenuta, il grommet, l'uscita di scarico o l'adattatore per tubi che occuperà l'apertura. Conferma il ritaglio richiesto dal componente anziché fare affidamento sulla sua dimensione nominale del tubo o del vaso. Quindi abbina la fresa al materiale del canale o del serbatoio, allo spessore della parete, al supporto disponibile, all'interfaccia del trapano e al numero di fori ripetuti.
Bestwin produce utensili per la foratura per produttori, distributori, installatori, importatori e clienti OEM di attrezzature per serre. La nostra gamma comprende HSS, bimetallici e con punta in carburo per diversi materiali di lavoro, insieme a mandrini e punte guida. Sega a tazza dovrebbe essere approvato come parte di un assemblaggio completo sullo stesso materiale plastico, metallico o composito utilizzato nella produzione.
Il componente installato definisce il diametro finito
Le attrezzature idroponiche utilizzano aperture circolari per diverse funzioni. Un vaso a rete può poggiare su una spalla sopra il canale. Un raccordo passaparete attraversa la parete e si stringe contro una guarnizione. Un occhiello di gomma si basa su un accoppiamento a interferenza controllata. Un adattatore di scarico o un tubo di ritorno potrebbero necessitare di spazio per un dado, una flangia o una guarnizione. Questi componenti non condividono una regola di dimensionamento unica, anche quando le loro descrizioni a catalogo utilizzano dimensioni nominali simili.
La prima decisione sul prodotto è quindi il ritaglio finito, comprese le sue tolleranze accettabili. Una sega a tazza selezionata dalla dimensione nominale del tubo può essere errata perché il corpo del raccordo, la filettatura, la scanalatura del grommet o il dado di fissaggio potrebbero essere più grandi. Un'apertura lasca può impedire a una guarnizione di comprimersi uniformemente. Un'apertura stretta può richiedere forza che deforma la parete del canale o danneggia il componente durante l'assemblaggio.
Per le file di vasetti a rete, sia la flangia superiore che il cestello rastremato sono importanti. L'apertura deve sostenere la flangia consentendo al cestello di entrare alla profondità desiderata. Se il taglio è troppo grande, le piante potrebbero inclinarsi e la spaziatura potrebbe diventare irregolare. Se è troppo piccolo, forzare il cestello in un coperchio sottile può produrre crepe da stress che si allargano durante la pulizia o la manipolazione.
Anche le dimensioni metriche e in pollici necessitano di un controllo deliberato. Una dimensione nominale vicina non è automaticamente un sostituto accettabile. La piccola differenza tra due frese diventa importante quando il raccordo si basa su una guarnizione, una caratteristica a scatto o un sottile labbro di supporto. L'elenco dei prodotti approvati dovrebbe quindi registrare il diametro della sega a tazza insieme al componente esatto o alla revisione del disegno a cui serve. Ciò mantiene ogni dimensione di sega a tazza collegata a un assieme finito piuttosto che a un'etichetta generica di tubo o vaso.
Un test di adattamento rappresentativo è più utile che misurare solo l'apertura. Installare il vero vaso di rete, il passacavo, il raccordo a bussola o la presa dopo il taglio. Confermare l'alloggiamento, il contatto della guarnizione, la copertura della flangia, l'accesso alla filettatura e la resistenza alla normale manipolazione. Quell'interfaccia completata è lo standard di accettazione per la dimensione della fresa.
Materiali di canali e serbatoi necessitano di direzioni di taglio diverse
I canali di coltivazione e i serbatoi per i nutrienti sono comunemente realizzati in plastica, ma "plastica" non descrive una singola condizione di taglio. PVC rigido, ABS, polietilene, polipropilene, acrilico, pannelli rinforzati con fibra di vetro, profili a nucleo espanso e coperchi stampati per serbatoi possono differire per rigidità, risposta al calore, fragilità e forma della parete. Pannelli di servizio in acciaio inossidabile o alluminio possono essere presenti anche nei sistemi commerciali.
Le seghe a tazza HSS e le opportune costruzioni bimetalliche rappresentano direzioni pratiche per molte applicazioni su legno, plastica, lamiere sottili e metalli non ferrosi, quando la classificazione del prodotto copre il materiale effettivo. Il punto importante non è il nome della lega di per sé. La geometria del dente, l'affilatura, il diametro, lo spessore della parete, la velocità, l'avanzamento e lo scarico del truciolo determinano se la sega a tazza taglia in modo pulito o sfrega e surriscalda il bordo.
Il canale sottile in PVC può flettersi mentre il pilota e i denti entrano. Se il profilo non è supportato, la parete può incurvarsi lontano dalla fresa, creando un'apertura ovale o un'uscita irregolare. Una fresa più affilata e un supporto stabile sono generalmente più importanti che utilizzare un disegno dei denti inutilmente aggressivo. Anche i profili con anima in schiuma o multistrato richiedono un campione perché la pelle esterna e la struttura interna possono rispondere in modo diverso.
I serbatoi in polietilene e polipropilene possono ammorbidirsi quando si accumula attrito. Una lama smussata, una velocità eccessiva o uno sfregamento prolungato possono deformare il bordo invece di produrre un truciolo pulito. Il conseguente rigonfiamento può impedire a una guarnizione di aderire perfettamente. L'approvazione del prodotto dovrebbe quindi includere il bordo tagliato dopo che si è raffreddato, non solo l'aspetto immediatamente dopo la foratura. Una sega a tazza che lascia un bordo stabile e pronto per l'assemblaggio è più preziosa di una giudicata solo per la velocità di taglio iniziale.
Le materie plastiche acriliche e altri materiali plastici trasparenti e fragili richiedono particolare attenzione perché la fessurazione può iniziare dal bordo e proseguire oltre l'apertura visibile. La sega a tazza, la punta pilota, il metodo di supporto e l'intervallo operativo selezionati devono essere confermati sul grado e sullo spessore effettivi. Se il fornitore del foglio o del recipiente specifica un metodo di lavorazione diverso, tale requisito ha la precedenza.
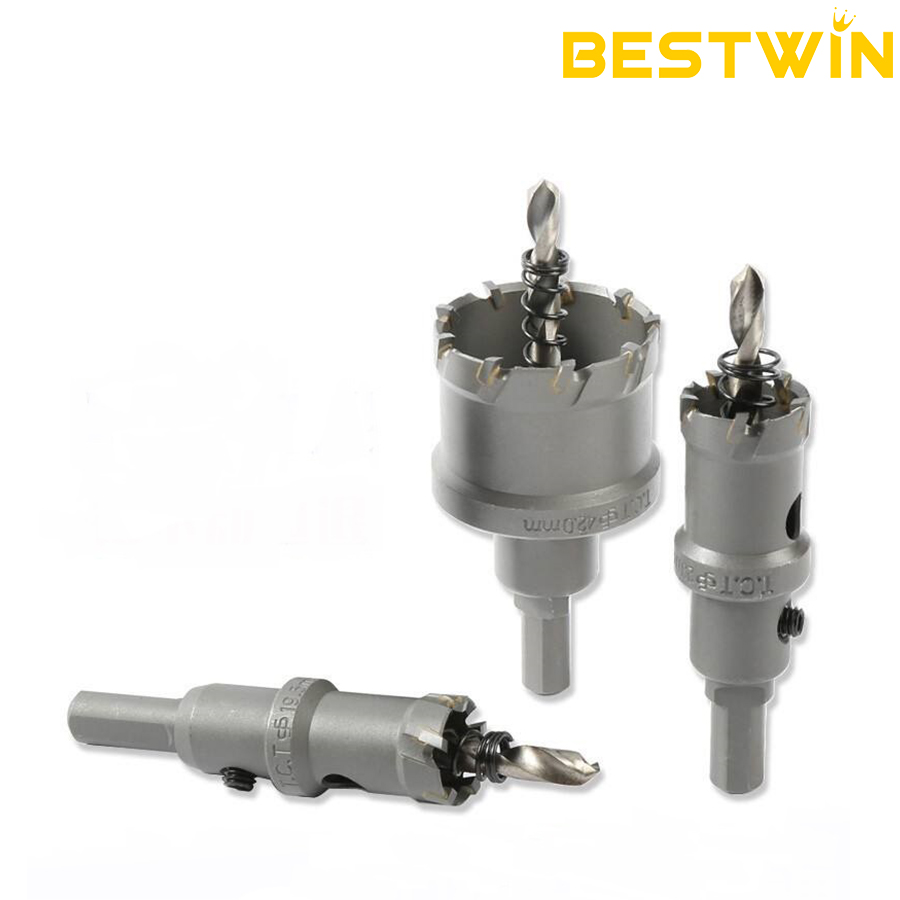
Le coperture in acciaio inossidabile, le piastre della pompa e le staffe fabbricate introducono un carico diverso. Un'opzione con punta in carburo o metallo potrebbe essere più adatta rispetto alla fresa utilizzata per i canali in plastica. Un kit può includere diverse famiglie di prodotti, ma ogni tazza dovrebbe essere etichettata per materiale e applicazione anziché essere trattata come intercambiabile.
Tabella 1. Direzione della fresa per componente idroponico
| Condizione del componente | Direzione del prodotto da valutare | Punto di approvazione principale |
|---|---|---|
| Canale di coltivazione in PVC rigido o ABS | Punta a tazza HSS affilata o bi-metallica adatta | Ingresso pulito, accoppiamento rotondo, rimozione trucioli gestibile |
| Parete del serbatoio in polietilene o polipropilene | Taglierino per plastica con generazione di calore controllata | Nessuna cresta fusa, distorsione o interferenza della guarnizione |
| Coperchio serbatoio stampato | Fresa abbinata a resina, nervature e spessore locale | Il coperchio rimane supportato e privo di crepe che si allargano |
| Copertura acrilica o pannello di ispezione | Prodotto e metodo confermati per plastica fragile | Nessuna scheggiatura o propagazione di crepe sui bordi |
| Pannello in fibra di vetro o composito rinforzato | Selezionato taglierino con materiale idoneo per rinforzi abrasivi | Bordo stabile e usura accettabile dell'utensile |
| Piatto di servizio in acciaio inossidabile o alluminio | Opzione in HSS, bimetallica o con punta in carburo con rating metallico | Controllo bave, calore e ripetibilità |
Profili sottili necessitano di supporto prima dell'aggressività dei denti.
La stessa sega a tazza può comportarsi in modo molto diverso su un canale libero e su un canale supportato da un fissaggio. I profili idroponici sono spesso abbastanza leggeri da flettersi sotto la punta pilota. Una volta che i primi denti entrano in contatto con una superficie non supportata, il materiale può vibrare, tirare verso l'alto o battere contro il tagliente. Il risultato può essere un'apertura tecnicamente presente ma inadatta a una guarnizione o a una fila ordinata di piante.
Un blocco di supporto o un fissaggio sotto la zona di taglio aiuta a mantenere il muro vicino alla sua forma progettata. Può anche ridurre la rottura in uscita e impedire al pilota di spingere verso il basso un coperchio sottile. Il materiale di supporto non deve contaminare il sistema o essere scambiato per il pezzo di produzione, ma il suo ruolo meccanico è importante quando si valuta una sega a tazza per l'assemblaggio ripetuto.
Le pareti curve del serbatoio aggiungono un'altra variabile. Una tazza incontra prima il punto più alto, quindi solo una piccola parte del tagliente è impegnata all'inizio. Il pilota può entrare perpendicolarmente mentre il corpo oscilla ancora sulla curva. Per un raccordo a paratia, la parete circostante necessita anche di un'area piana sufficiente per la guarnizione e il dado. La scelta della fresa non può correggere una posizione del raccordo che manca di una superficie di tenuta adatta.
Costole, nervature stampate, doppie pareti e caratteristiche di rinforzo nascoste possono modificare lo spessore locale. Un serbatoio può essere descritto da un valore nominale di parete anche se la posizione dello scarico prevista è sostanzialmente più spessa. La profondità utile della sega a tazza selezionata e lo spazio dietro la parete devono coprire la sezione di taglio reale.
I dispositivi di produzione dovrebbero sostenere il pezzo senza schiacciarlo. Una posizione di bloccaggio che deforma il canale durante il taglio può nascondere un'apertura fuori tolleranza finché il pezzo non viene rilasciato. L'ispezione del campione dopo lo sbloccaggio rivela se la sega a tazza e la disposizione di supporto preservano la geometria desiderata.
Per i canali di crescita lunghi, il fissaggio di posizione e l'assemblaggio di taglio devono essere considerati insieme. La sega a tazza è responsabile della formazione dell'apertura, mentre il fissaggio controlla la spaziatura centro-centro e l'orientamento. Mantenere separate queste responsabilità rende più facile identificare se una riga rifiutata proviene da un disallineamento della fresa, da uno spostamento del pezzo o da un errore di layout.
Le file di Net-Pot mettono la ripetibilità davanti a un taglio veloce
Una singola apertura pulita non dimostra che una fresa sia adatta per un canale completo. Un profilo di crescita commerciale può richiedere molti fori equidistanti e un ordine di produzione può contenere centinaia di profili. Calore, tappi trattenuti, trucioli di plastica, usura del punzone e oscillazione del bicchiere possono accumularsi lungo quella sequenza.
La sega a tazza selezionata deve espellere tappi e trucioli senza lunghe interruzioni. Le fessure nella tazza possono aiutare a fornire accesso, ma la loro posizione e dimensione determinano la facilità con cui l'operatore può rimuovere il disco trattenuto. Una fresa che crea il primo foro rapidamente ma trattiene ogni tappo può rallentare il ciclo di produzione completo e aumentare la possibilità di danni durante la rimozione.
La coerenza del bordo dovrebbe essere controllata all'inizio, a metà e alla fine di una corsa di campionamento rappresentativa di una sega a tazza. Il vaso o il collare netto necessita di un supporto simile in ogni apertura. Se i fori successivi diventano più grandi, più ruvidi o presentano più segni di calore, la direzione del prodotto, le condizioni di taglio o l'intervallo di sostituzione devono essere regolati prima della fornitura in blocco.
Il disallineamento è importante perché modifica il diametro effettivo. Una sega a tazza da 50 mm etichettata può produrre un'apertura più grande se il bicchiere, l'albero, la punta, il mandrino o il fissaggio non ruotano concentricamente. Quando un vaso a rete risulta allentato, la risposta corretta non è automaticamente ordinare un bicchiere più piccolo. L'intero assemblaggio dovrebbe essere ispezionato per l'alloggiamento, l'usura e l'allineamento del mandrino.
Anche la spaziatura delle piante aumenta il costo di un taglio errato. Un'apertura rifiutata in una copertura isolata può consentire una riparazione locale, mentre un'apertura mal posizionata in un canale lungo può rendere l'intero profilo inadatto. Pertanto, alberi stabili, guide e dimensioni del prodotto hanno un valore d'acquisto diretto per lavori ripetuti sui canali.
In qualità di produttore di seghe a tazza, Bestwin può fornire famiglie di frese coerenti e combinazioni di accessori per l'approvazione dei campioni e gli ordini ripetuti. I riferimenti del prodotto dovrebbero rimanere legati al diametro validato, al mandrino, alla punta pilota, al materiale di lavorazione e al lotto previsto, piuttosto che essere ridotti alla sola dimensione della tazza.

Stabilità dell'albero e del pilota proteggono il centro di apertura
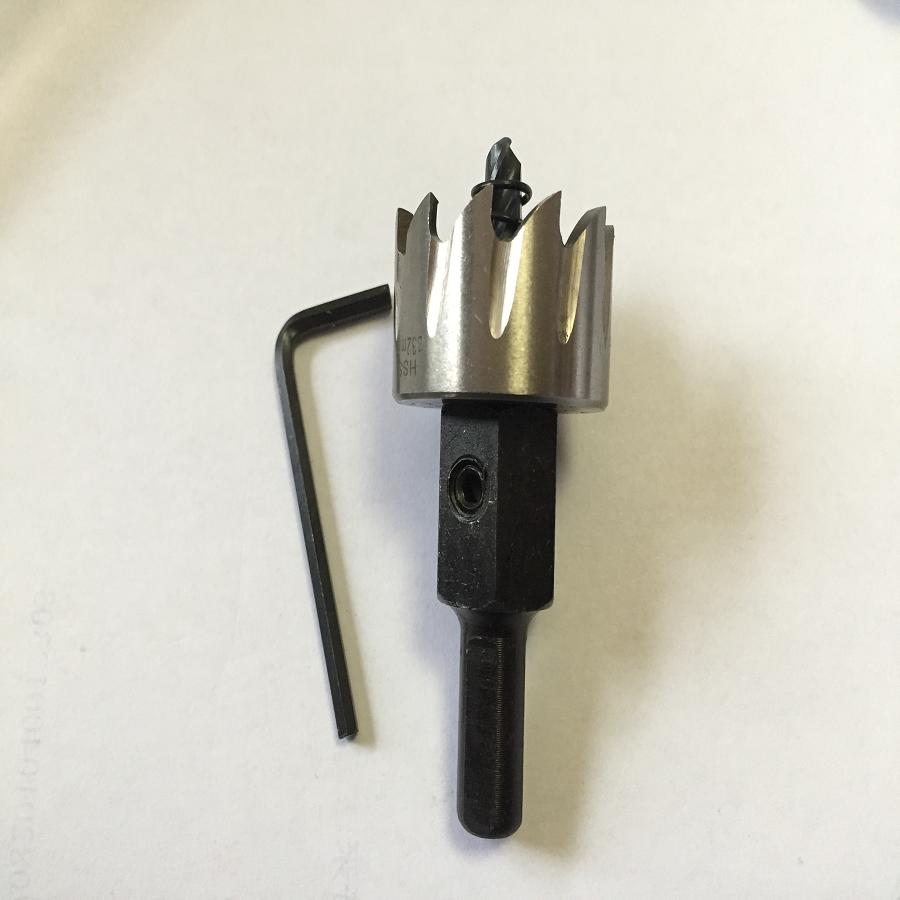
L'albero trasferisce la coppia dal trapano alla tazza, mentre la punta guida stabilisce il centro prima che i denti raggiungano la superficie. L'accoppiamento filettato, i perni di trascinamento, i sistemi di bloccaggio, le dimensioni del codolo, la ritenzione della punta guida e l'intervallo di diametro supportato influenzano tutti se la sega a tazza entra senza intoppi.
Una connessione allentata può far orbitare la tazza attorno al pilota. Questo allarga l'apertura, irruvidisce il bordo e aumenta la vibrazione in un canale sottile. Il problema può apparire come un diametro del taglierino inconsistente, anche se la causa principale è l'interfaccia tra la tazza e il mandrino. L'approvazione del prodotto dovrebbe registrare la disposizione completa del mandrino utilizzata nel campione di successo.
Il pilota deve sporgere abbastanza da stabilire il centro, ma una sporgenza eccessiva può flettere e allargare il foro guida. Su un profilo cavo, un pilota lungo può anche colpire la parete opposta prima che la tazza completi il lato vicino. Ciò può segnare una superficie che non era destinata al taglio. La lunghezza del pilota, la profondità del canale e la tolleranza interna devono lavorare insieme.
I coperchi dei serbatoi a volte presentano nervature o ferramenta sottostanti. Il pilota può raggiungere queste caratteristiche prima che i denti abbiano formato l'apertura. Un'assemblaggio con fresa a tazza non può rilevare rinforzi nascosti, cavi, tubazioni o attrezzature installate. Il disegno di produzione e il processo di ispezione devono stabilire una chiara posizione di taglio.
I mandrini a cambio rapido possono essere utili quando una postazione di lavoro alterna dimensioni di vasetti, scarichi, servizi e aperture per tubi. Il vantaggio dipende dal bloccaggio sicuro e dalla compatibilità verificata con ogni tazza. Una connessione rapida non giustifica codici prodotto misti o una combinazione non approvata.
Il mandrino del trapano deve anche corrispondere al codolo. Una connessione sicura con codolo esagonale o tondo riduce lo slittamento solo quando la dimensione e le condizioni del mandrino sono adeguate. Il trapano dovrebbe fornire un'operazione rotatoria controllata per il diametro e il materiale della fresa. L'azione a percussione o a martello non è appropriata a meno che il sistema di prodotto specifico non lo consenta espressamente.
Calore e schegge influenzano l'adattamento della plastica più dell'aspetto.
Il taglio della plastica crea due tipi di prove: i trucioli che escono dai denti e le condizioni del bordo finito. Trucioli puliti di solito indicano che la fresa sta rimuovendo materiale piuttosto che sfregarlo. Polvere, fili fusi, vetrificazione o un bordo sbavato possono segnalare una condizione di taglio inadatta, un filo smussato, un gioco insufficiente o un calore eccessivo.
Il calore è particolarmente importante attorno ai raccordi a paratia e ai passacavi. Un cordone fuso rialzato può tenere una guarnizione lontana dalla parete anche quando il diametro dell'apertura è corretto. La rifilatura manuale del cordone aggiunge variabilità e può lasciare una tacca che diventa un percorso di perdita. È meglio approvare una sega a tazza e un intervallo operativo che producano un bordo pronto per l'assemblaggio sul materiale target.
L'evacuazione dei trucioli influisce anche sulla pulizia del serbatoio. Spirali e dischi di plastica possono rimanere all'interno di una vasca o di un canale dopo il taglio. La scelta dell'utensile dovrebbe minimizzare la frammentazione non necessaria, mentre il processo produttivo necessita ancora di una fase definita di pulizia e ispezione prima che il componente entri in servizio. La fresa non sostituisce i controlli di pulizia.
Il liquido di raffreddamento o lubrificante deve essere compatibile sia con la fresa che con il componente idroponico. Un fluido appropriato per il taglio dei metalli potrebbe non essere adatto per un ambiente di coltivazione alimentare, una resina plastica, un giunto adesivo o per la pulizia successiva. Quando è richiesto il taglio a secco, il prodotto approvato e le condizioni operative devono gestire il calore senza fare affidamento su una sostanza non approvata.
Il Sega a tazza è una fresa a tazza, quindi rimuove un anello e lascia un nucleo centrale. Questa geometria riduce la quantità di materiale rimosso rispetto alla foratura a pieno diametro, ma il nucleo trattenuto necessita comunque di un'estrazione controllata. Nel lavoro ripetitivo sui canali, il rilascio del nucleo e la qualità del bordo fanno parte della decisione sul prodotto, non di dettagli minori dell'operatore.
I telai e i pannelli di servizio in acciaio inossidabile necessitano di un'approvazione separata
Le installazioni idroponiche commerciali possono combinare canali in plastica con piastre di pompe in acciaio inossidabile, coperture in alluminio, armadi in acciaio rivestito o pannelli di supporto in metallo. Un taglierino approvato per il PVC non dovrebbe essere considerato adatto per queste parti. Lo spessore del metallo, il grado, il rivestimento, la curvatura e la finitura richiesta modificano tutti il carico di taglio.
Per lamiere sottili in acciaio inossidabile o acciaio, una sega a tazza stabile per metallo e un fissaggio sicuro aiutano a limitare vibrazioni e strappi. Prodotti con punta in carburo possono essere adatti per alcune applicazioni metalliche più dure o ripetute, mentre quelli in HSS o bimetallici possono essere adatti per altre. La scelta dipende dal materiale dichiarato, dal diametro, dallo spessore, dalla macchina e dalla quantità di produzione piuttosto che da una gerarchia universale.
La finitura circostante può essere più preziosa del tappo rimosso. Le bave possono interferire con una guarnizione, un raccordo o un passacavo protettivo. Graffi oltre la flangia possono esporre metallo rivestito o non soddisfare un requisito di finitura visibile. Un campione dovrebbe quindi essere ispezionato da entrambe le facce dopo la sbavatura e dopo che il raccordo reale è stato installato.
Questa separazione migliora anche la chiarezza del kit. Un kit di attrezzature per serre può contenere una famiglia di seghe a tazza per canali in polimero e un'altra per pannelli di servizio in metallo, con etichette chiare per ciascuna. Mescolarle in un unico contenitore senza indicazioni sull'applicazione incoraggia gli operatori a utilizzare il diametro più vicino anziché il prodotto validato.
Per un fornitore di seghe a tazza che supporta programmi di attrezzature per materiali misti, codici articolo stabili e disponibilità di ricariche sono importanti. Le dimensioni dei canali in plastica ad alto utilizzo potrebbero richiedere una sostituzione più frequente rispetto ai taglierini per pannelli di servizio usati occasionalmente. Codici di ricarica separati consentono di mantenere in funzione l'assemblaggio collaudato senza sostituire un intero assortimento.
L'approvazione del campione dovrebbe riprodurre il pezzo di produzione reale
Un foglio piatto di scarto può confermare che una taglierina è affilata, ma potrebbe non riprodurre la flessione, la curvatura, le nervature, le transizioni delle pareti o la finitura di un serbatoio stampato o di un canale estruso. L'approvazione del campione è più solida quando utilizza il materiale di produzione effettivo e lo stesso supporto, trapano, mandrino, pilota e orientamento pianificati per il lavoro di routine.
Il collaudo dovrebbe coprire ogni tipo critico di apertura. I fori per i serbatoi netti vengono controllati per il supporto della flangia e la coerenza delle file. Le aperture di paratia e di scarico vengono controllate con guarnizione, dado e raccordo installati. I fori per i passacavi vengono controllati per l'alloggiamento e l'inserimento del tubo. Le aperture per i servizi metallici vengono controllate per bave, danni al rivestimento e adattamento degli accessori.
I tagli ripetuti contano. Una prova di campionamento utile include fori sufficienti per rivelare l'accumulo di calore, la ritenzione dei trucioli, il tempo di rimozione del tappo e la deriva dimensionale. L'ispezione può confrontare diverse posizioni nella sequenza anziché accettare solo l'esempio più pulito.
Tabella 2. Accettazione Campioni per Aperture Idroponiche
| Controlla | Risultato accettabile | Fattore di prodotto da rivedere in caso di fallimento |
|---|---|---|
| Sede del vaso a rete | La flangia è supportata e il vaso rimane in posizione verticale | Diametro fresa, oscillazione, condizione del tagliente |
| Passerella o scarico | Il corpo passa e la guarnizione si posiziona uniformemente | Diametro finito, cordone di saldatura fuso, planarità della parete |
| Installazione occhiello | Sedi per occhielli senza strappi o eccessiva allentamento | Tolleranza di taglio, bave, geometria dell'utensile |
| Integrità del canale | Nessuna fessurazione, crollo o distorsione permanente | Idoneità del materiale, supporto, alimentazione, azione pilota |
| Coerenza dei fori ripetuti | Le aperture anticipate e posticipate mostrano un adattamento comparabile | Usura dell'utensile, calore, evacuazione del truciolo, stabilità del mandrino |
| Finitura pannello metallico | Bave e segni circostanti rimangono entro i limiti di accettazione | Famiglia di frese, bloccaggio del pezzo, campo operativo |
Il campione approvato diventa il riferimento per i controlli di acquisto e ricezione. Dovrebbe identificare la sega a tazza, la dimensione, l'albero, la punta pilota, il materiale, lo spessore del pezzo e le condizioni di produzione pertinenti. Tale registrazione aiuta a prevenire l'ingresso in linea di un ricambio visivamente simile ma meccanicamente diverso.
Bestwin supporta l'abbinamento di prodotti basato su campioni, marcatura OEM, imballaggio e fornitura in lotti per applicazioni validate. Il risultato è un assemblaggio di seghe a tazza definito per ogni apertura ricorrente, piuttosto che un assortimento che lascia la compatibilità all'ipotesi.
I kit e i piani di ricarica dovrebbero seguire la distinta base dell'attrezzatura
I progetti idroponici spesso necessitano di diversi diametri, ma un grande set generico non è sempre il formato di acquisto migliore. L'assortimento utile segue la distinta base dell'attrezzatura: dimensione del vaso a rete, raccordo di scarico, connessione di ritorno, troppopieno, porta sensore, apertura di servizio e qualsiasi ritaglio del pannello metallico.
Ogni sega a tazza di diametro richiede un intervallo di materiali dichiarato e un mandrino compatibile. Se due coppe utilizzano filettature o disposizioni di trasmissione diverse, il kit deve includere le interfacce necessarie. Anche il riferimento alla punta pilota e alla punta pilota di ricambio dovrebbe essere chiaro. Un accessorio a basso costo mancante può interrompere la produzione anche quando ogni fresa è presente.
Il packaging dovrebbe proteggere i denti della sega a tazza e mantenere le misure identificabili. Indicazioni sul diametro, famiglia di prodotto, materiale adatto, codolo compatibile e codice di ricarica sono più utili di una custodia che appare solo completa. Per distributori e clienti OEM, etichette private o inserti possono organizzare l'assortimento attorno all'attrezzatura finita piuttosto che attorno a categorie di utensili generiche.
Il consumo raramente è uguale per tutte le dimensioni. Un taglierino per vasi a rete può creare dozzine di aperture per canale, mentre una dimensione di scarico viene utilizzata una volta per serbatoio. La pianificazione dei rifornimenti dovrebbe riflettere questi diversi tassi. Fornire separatamente le tazze e i piloti di maggior utilizzo riduce gli sprechi e aiuta a preservare la configurazione approvata del kit.
L'ispezione in ricezione può confrontare il nuovo lotto di seghe a tazza con il campione approvato per dimensioni, alloggiamento della tazza, adattamento dell'albero, ritenzione della punta, condizioni dei denti, marcatura e imballaggio. Un breve controllo di taglio sul materiale di produzione reale è più informativo della sola ispezione visiva.
Problemi comuni riconducono a specifici fattori del prodotto
Un'apertura eccessiva del vaso a rete può derivare dal diametro errato della sega a tazza nominale, ma può anche essere causata da un disallineamento del mandrino, un mandrino allentato o uno spostamento del pezzo. Un'apertura di raccordo sottodimensionata può riflettere una sostituzione pollice-metrico o una modifica del componente. Il sintomo deve essere collegato al fattore di prodotto responsabile prima che l'ordine venga modificato.
Una crepa nell'acrilico o un coperchio spaccato indicano fragilità del materiale, supporto locale, azione pilota, innesto dei denti o una direzione inadatta della sega a tazza. Un bordo di plastica fuso indica sfregamento, velocità, calore o denti smussati. Un'apertura ovale suggerisce spesso flessione, geometria curva, ingresso angolato o supporto insufficiente.
Un'usura rapida sui pannelli rinforzati può indicare che il materiale abrasivo necessita di un'altra famiglia di frese. Bave pesanti sul metallo possono indicare le condizioni dell'utensile, il tipo di prodotto, la velocità, l'avanzamento o il bloccaggio del pezzo. Una produzione lenta può essere causata da tappi bloccati piuttosto che dalla velocità di taglio.
Queste distinzioni rendono le decisioni di sostituzione più precise. Potrebbe essere necessaria una sega a tazza diversa, ma cambiare diametro o materiale senza identificarne la causa può introdurre un secondo problema. L'intero gruppo di taglio e il pezzo rappresentativo dovrebbero essere esaminati insieme.
Domande frequenti
La dimensione del vaso a rete è la stessa del diametro della sega a tazza richiesto?
Non necessariamente. Le etichette dei net-pot possono riferirsi a una dimensione generale del prodotto, mentre la flangia di supporto, la conicità del cestello e la profondità di alloggiamento prevista determinano il ritaglio effettivo. Utilizzare il disegno del componente o un test di adattamento controllato con il vero vaso.
Un taglierino può essere utilizzato sia per canaline in PVC che per pannelli di servizio in acciaio inossidabile?
Solo quando la sega a tazza specifica è omologata e approvata per entrambi i materiali nelle condizioni richieste. Molti programmi utilizzano direzioni di taglio separate perché la risposta al calore della plastica e i carichi di taglio del metallo sono diversi.
Perché un'apertura del paratoio della giusta dimensione perde ancora?
L'apertura potrebbe presentare un bordo fuso, bave, crepe, ovalizzazione o una curvatura locale della parete che impedisce un contatto uniforme della guarnizione. Il raccordo, la guarnizione, la superficie della parete e il bordo finito necessitano tutti di ispezione.
Una tazza più profonda risolve ogni problema di accesso alla parete del serbatoio?
No. La profondità di taglio della sega a tazza, il gioco posteriore, la portata della punta pilota, le nervature, le doppie pareti e l'accesso all'utensile sono questioni separate. Una tazza più alta non corregge una posizione di montaggio ostruita o inadatta.
Un kit di seghe a tazza per la produzione dovrebbe includere: * **Seghe a tazza di varie dimensioni:** Una gamma di diametri per adattarsi a diverse applicazioni. * **Punte pilota:** Per centrare la sega a tazza e garantire tagli precisi. * **Adattatori/mandrini:** Per collegare le seghe a tazza al trapano. * **Chiavi a brugola/esagonali:** Per fissare e rimuovere le seghe a tazza dagli adattatori. * **Custodia o contenitore:** Per organizzare e proteggere gli strumenti. * **Guanti di sicurezza:** Per proteggere le mani. * **Occhiali di sicurezza:** Per proteggere gli occhi dai detriti. * **Manuale di istruzioni:** Per indicazioni sull'uso e la manutenzione.
Includere solo diametri validati, alberi e perni compatibili, riferimenti di sostituzione, etichette dei materiali e mappatura delle applicazioni richieste dalla distinta base dell'attrezzatura. Le coppette ad alto utilizzo dovrebbero essere disponibili come ricariche separate.
Abbina il taglierino all'assemblaggio idroponico finito
Un'apertura affidabile inizia con il componente che deve adattarsi ad essa. Da lì, il materiale del canale o del serbatoio, la forma della parete, il supporto, la profondità utilizzabile, il mandrino, la punta, la punta da trapano, il requisito del bordo e la quantità di ripetizione definiscono la direzione adatta della sega a tazza. I vasi a rete, i gommini, i passaparete, gli scarichi e i pannelli di servizio in metallo meritano controlli di adattamento separati perché ognuno pone una domanda diversa sul bordo finito.
Bestwin produce e fornisce Sega a tazza famiglie, pergolati, piloti e assortimenti correlati per programmi OEM, distributori, attrezzature per serre e installazione. Codici prodotto stabili, convalida dei campioni, opzioni di imballaggio e fornitura ripetuta aiutano a mantenere un gruppo di taglio approvato coerente dalla prima prova di produzione fino al rifornimento.









 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe