
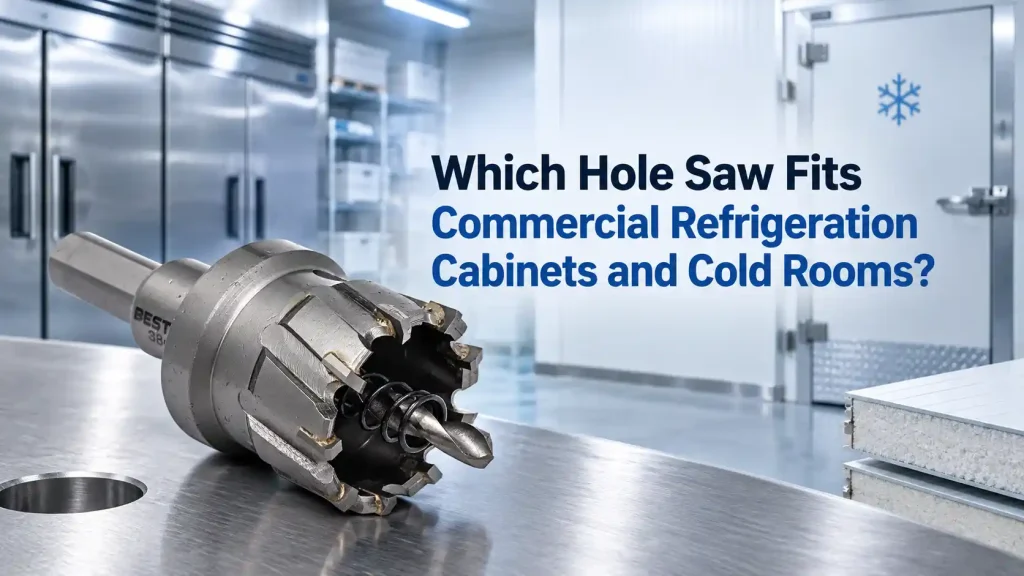
Un armadio frigorifero può superare il suo test di raffreddamento e comunque creare un lavoro di installazione evitabile se un'apertura di linea è sottodimensionata, una bava di uscita danneggia l'isolamento o una punta pilota strappa il rivestimento interno prima che la lamiera esterna sia completamente tagliata. Il problema diventa più impegnativo nelle celle frigorifere e nelle vetrine espositive perché un'apertura può attraversare acciaio inossidabile, lamiera verniciata, rivestimento in plastica, isolamento e una seconda lamiera. Per i produttori di apparecchiature, gli appaltatori di celle frigorifere, i team di assistenza e i distributori, il gruppo di taglio giusto deve corrispondere al pannello completo piuttosto che alla sola superficie visibile.
Risposta rapida
Scegli un Sega a tazza abbinando la fresa allo stack di strati effettivo, all'apertura finita, alla profondità di taglio utilizzabile, al mandrino e alla disposizione della punta. Le frese in HSS o bimetalliche sono adatte per molti lavori in officina su acciaio sottile, alluminio, plastica e materiali misti. Le frese con punta in carburo sono una direzione più robusta per acciai inossidabili più duri e lamiere metalliche più spesse. Anche i pannelli isolati richiedono uno sfondamento controllato della punta, un affidabile gioco del tappo e un metodo che protegga entrambe le facce del pannello.
Bestwin produce seghe a tazza in HSS, bimetalliche M42, TCT e una gamma di accessori per applicazioni di taglio industriale e supporta la pianificazione degli assortimenti OEM, l'ispezione dei prodotti e la fornitura in lotti per distributori e produttori di apparecchiature. Un progetto di refrigerazione richiede normalmente più di una famiglia di seghe a tazza poiché le lamiere dei cabinet, le piastre di servizio rimovibili, i rivestimenti in plastica e i pannelli compositi per celle frigorifere pongono esigenze diverse sul tagliente.
Inizia con l'apertura finita, non con il nome del tubo
I lavori di refrigerazione utilizzano aperture rotonde per le linee del refrigerante, i tubi di scarico, i pressacavi, i cavi dei sensori, i raccordi per la condensa, i dispositivi di equalizzazione della pressione e i piccoli componenti di ventilazione. La dimensione nominale del tubo o del cavo non è sempre il diametro della fresa. Un raccordo a tenuta ha un corpo filettato, una spalla, una rondella di tenuta e un dado di fissaggio. Una guarnizione in gomma necessita di materiale sufficiente attorno al bordo per rimanere in sede. Un manicotto diviso potrebbe richiedere un ritaglio diverso da un tubo rigido che trasporta lo stesso servizio.
La dimensione pratica è il ritaglio finito richiesto dal componente installato. Tale valore può provenire da un disegno del componente o da un campione verificato. Un produttore di apparecchiature definisce le dimensioni richieste, i materiali, la profondità della parete e la quantità di produzione per la linea di armadi. Lo spazio libero deve essere sufficiente per il montaggio, ma non così generoso da far perdere supporto a una guarnizione o da impedire a un anello di finitura di coprire il bordo. Su pelli sottili di armadi, una sega a tazza solo pochi millimetri troppo grande può creare un bordo visibile e una sigillatura difficile.
Una sega a tazza produce anche un truciolo e può lasciare un risultato leggermente diverso a seconda del disallineamento, dell'usura dei denti, dell'avanzamento, del supporto e del movimento del pannello. Per la produzione ripetuta, l'apertura è accettata dall'adattamento del vero raccordo e dalle condizioni del bordo, non solo dalle dimensioni stampate sulla fresa. Una breve prova campione può rivelare se la sega a tazza selezionata rimane coerente tra l'inizio e la fine di un lotto.
Sega a tazza Le dimensioni di un kit di refrigerazione possono quindi essere organizzate attorno ai componenti installati: manicotti per tubi, raccordi di scarico, pressacavi, boccole per sensori e ferramenta per l'accesso al servizio. Ciò crea una gamma utilizzabile che riflette la distinta base del mobile o della cella frigorifera.
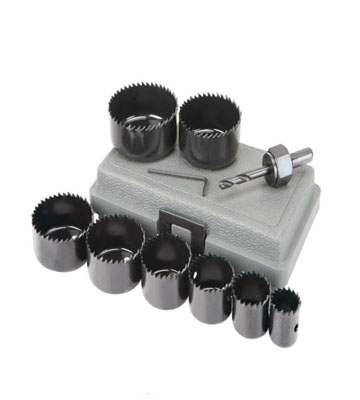
Lo Stack Completo dei Pannelli Determina la Famiglia di Tagliatrici
Un armadio refrigerato raramente si comporta come un foglio uniforme. L'esterno può essere in acciaio inossidabile o acciaio verniciato, mentre l'interno può essere in ABS, PVC, alluminio o un altro rivestimento igienico. L'isolamento in schiuma riempie lo spazio tra di essi. I pannelli per celle frigorifere utilizzano spesso due pelli metalliche attorno a un nucleo isolato spesso. La stessa apertura può quindi combinare una superficie di ingresso dura, un nucleo morbido e una seconda pelle difficile da sostenere.
Pelli sottili di acciaio e alluminio
Le frese HSS e bimetalliche coprono molte aperture di routine in lamiere sottili, metalli non ferrosi, plastica e materiali misti da officina. Una sega a tazza bimetallica combina un tagliente in acciaio ad alta velocità con un corpo in lega più flessibile, rendendola utile dove una gamma deve gestire diversi materiali comuni per armadi. I denti necessitano ancora di un avvio controllato. Una lamiera non supportata può vibrare, impigliarsi o deformarsi anche quando il materiale stesso rientra nelle capacità della fresa.
Le pelli verniciate e rivestite aggiungono un requisito di finitura. Un bordo circolare pulito riduce la quantità di sbavatura e limita i danni all'esterno dell'area nascosta dalla flangia di montaggio. La mascheratura, un supporto adeguato e un mandrino stabile aiutano, ma non possono compensare una sega a tazza smussata o inadatta. Se il taglio diventa un'operazione di sfregamento, il calore può scolorire il rivestimento e aumentare la bava in uscita.
Pannelli di servizio in acciaio inossidabile
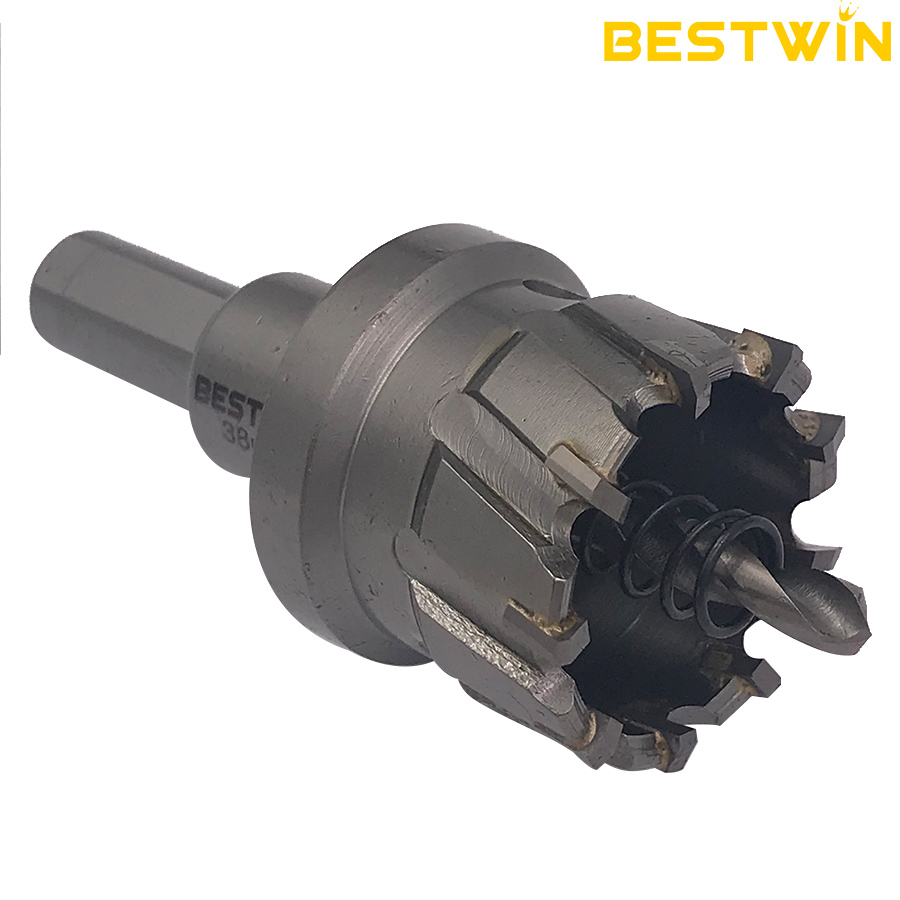
L'acciaio inossidabile resiste al taglio e si incrudisce quando il tagliente sfrega senza avanzare. Le frese con punta in carburo sono una direzione pratica per pannelli inossidabili più duri e sezioni metalliche più spesse, a condizione che il grado specifico del prodotto, la profondità di taglio, le condizioni della macchina e lo spessore del pannello siano compatibili. La sega a tazza deve entrare perpendicolarmente e continuare a tagliare invece di scivolare sulla superficie.
L'applicazione di refrigerazione rende la condizione del bordo particolarmente importante. Una bava può tagliare un passacavo, abrasare l'isolamento del cavo o impedire a una rondella di tenuta di appoggiarsi in piano. La sega a tazza corretta riduce il lavoro secondario, ma il processo richiede comunque un bloccaggio sicuro e condizioni operative adeguate. Un campione di prodotto dovrebbe essere valutato sul grado e sulla finitura effettivi dell'acciaio inossidabile utilizzati nella produzione.
Rivestimenti in plastica e pareti interne sagomate
La plastica può tagliare rapidamente, tuttavia il calore e la bassa rigidità creano problemi diversi. Velocità eccessiva, un bordo smussato o uno sfregamento prolungato possono fondere il bordo e lasciare un cordone rialzato. Un rivestimento formato può flettersi lontano dai denti, producendo un'apertura ovale o un bordo screpolato attorno a un raggio stampato. Il supporto vicino al taglio è spesso più importante dell'avanzamento aggressivo.
Una sega a tazza HSS è comunemente adatta per plastica e metalli non ferrosi sottili, mentre una sega a tazza bimetallica può essere preferita quando lo stesso kit copre anche il metallo. Il risultato finito dovrebbe essere controllato dopo che il materiale si è raffreddato, poiché un bordo caldo e distorto può apparire accettabile prima che ritorni alla sua forma originale.
Tabella 1. Pannello di refrigerazione e direzione della taglierina
| Componente di refrigerazione | Condizione tipica del materiale | Product direction | Punto di accettazione principale |
|---|---|---|---|
| Piatto di servizio in acciaio inossidabile | Lastra singola in metallo duro | TCT o un intervallo di taglio metallico idoneo | Faccia di tenuta piana con bava controllata |
| Pelle di armadio verniciata | Acciaio rivestito sottile | HSS o bimetallico, in base a grado e spessore | Danneggiamento limitato del rivestimento all'esterno della flangia |
| Pannello in alluminio | Laminato sottile non ferroso | HSS o bimetallico | Apertura rotonda senza presa o bava pesante |
| Rivestimento interno sagomato | ABS, PVC o plastica simile | HSS o bimetallico Sharp | Nessuna cresta fusa, screpolatura o ovalizzazione |
| Pareti del mobile isolate | Pelle esterna, schiuma e fodera interna | Fresa e profondità abbinate all'intero stack | Entrambe le facce rimangono allineate e integre |
| Pannello sandwich per celle frigorifere | Due pelli metalliche con un nucleo profondamente isolato | Taglio a stadi o configurazione approvata a lungo raggio | Taglio completo senza sgancio incontrollato del pilota |
La profondità di taglio deve coprire la reale costruzione.
L'altezza della tazza non è automaticamente utilizzabile come profondità di taglio. Filettature, parti del mandrino, una spalla all'interno della tazza, trucioli intrappolati e il tappo centrale possono limitare la profondità di avanzamento del tagliente. Questa distinzione è facile da trascurare quando un pannello per celle frigorifere è molto più spesso di una normale lamiera di un armadio.
Per un piatto di servizio singolo, il materiale può essere abbastanza sottile da non rendere la profondità il vincolo principale. Per la parete di un mobile isolato, tuttavia, la sega a tazza potrebbe perforare la pelle esterna ed entrare nella schiuma mentre la faccia interna rimane lontana. Continuare senza un metodo pianificato può riempire la coppa di isolante, piegare la punta pilota o far vagare lo strumento prima di raggiungere la seconda pelle.
Un pannello profondo non richiede sempre un unico passaggio ininterrotto. Tagliare ogni lamiera dalla sua faccia accessibile può produrre un risultato più pulito se i centri dei fori vengono trasferiti con precisione. Un altro metodo consiste nell'stabilire un riferimento pilota e completare la lamiera più lontana dal lato opposto. Il metodo selezionato deve adattarsi alla costruzione del mobile e alle condizioni di accesso; non è un motivo per presumere che una sega a tazza extra-profonda sia universalmente adatta.
Quando l'apertura attraversa un profilato strutturale, una staffa interna, un tubo, un cavo o un componente di refrigerazione, il problema non riguarda più solo la profondità. Il punto centrale pianificato e la corsa pilota devono rimanere liberi durante tutto il taglio. Una sega a tazza con una profondità di coppa adeguata può comunque danneggiare parti nascoste se il percorso interno non è stato controllato.
Stabilità dell'albero e del pilota protegge entrambe le facce del pannello
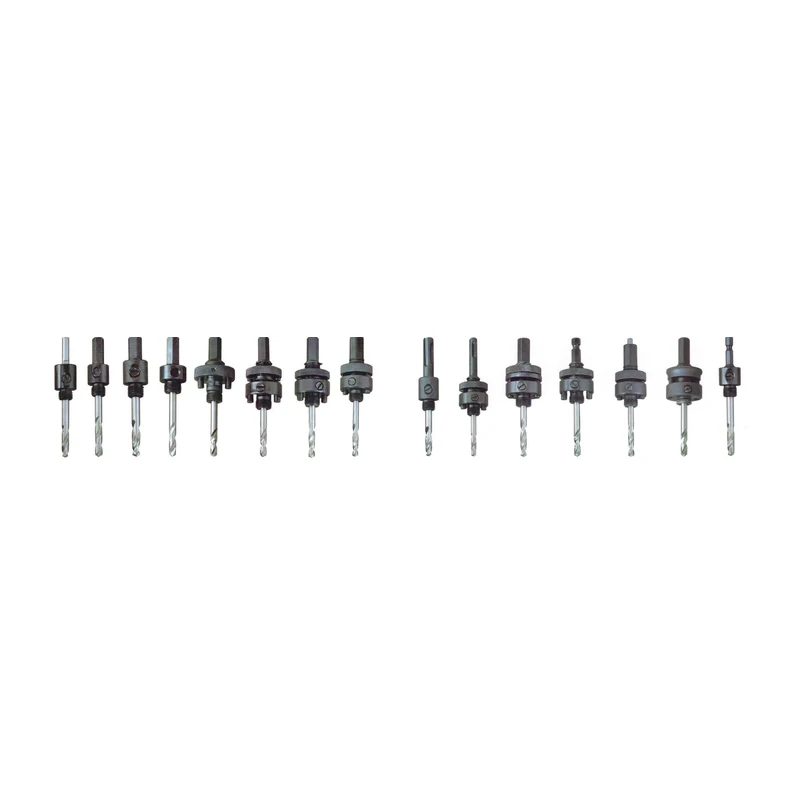
L'albero collega la fresa al trapano e controlla l'accuratezza della rotazione dell'assieme. La compatibilità della filettatura, i perni di trascinamento, le dimensioni del codolo, la ritenzione del pilota e l'intervallo del diametro della fresa sono tutti fattori importanti. Una connessione allentata o un pilota usurato crea eccentricità, ingrandisce l'apertura e fa sì che i denti colpiscano il pannello in modo non uniforme.
Bestwin fornisce opzioni di codolo rotondo, esagonale e SDS Plus nella sua gamma di accessori, oltre a configurazioni a cambio rapido per modifiche più veloci delle frese. La scelta corretta dipende dall'interfaccia della fresa e dal trapano. Per la produzione di mobili, l'obiettivo pratico è un assemblaggio rigido e concentrico che possa essere modificato senza introdurre un posizionamento incoerente da una dimensione all'altra.
La punta pilota ha due compiti: stabilire il centro e stabilizzare la sega a tazza finché i denti non formano una traccia circolare completa. Su un pannello sandwich, raggiunge anche la seconda pelle prima della calotta. Una sporgenza eccessiva può causare un'uscita brusca, colpire un componente nascosto o flettersi all'interno di un nucleo di schiuma spesso. Una sporgenza insufficiente potrebbe non riuscire a mantenere il centro prima che i denti entrino in presa.
Un perno usurato o piegato può rovinare una nuova fresa. Le condizioni del perno devono rientrare nella stessa routine di ispezione dei denti della sega a tazza e delle filettature del mandrino. Quando un'officina utilizza più kit, l'abbinamento di perni, mandrini e frese tramite interfaccia impedisce che una combinazione dall'aspetto conveniente ma mal posizionata raggiunga la linea di produzione.
Supporto e Controllo Direzione di Ingresso Danno al Bordo
La faccia esterna visibile e la faccia interna igienica potrebbero non tollerare lo stesso difetto. Un pannello esterno in acciaio inossidabile può presentare graffi attorno all'apertura, mentre un rivestimento in plastica potrebbe creparsi o strapparsi al momento del passaggio. Prima del taglio, l'officina deve decidere quale faccia riceve il taglio iniziale e quale faccia è più sensibile ai danni in uscita.
Il materiale di supporto riduce le vibrazioni nei fogli sottili e sostiene il bordo lontano. È particolarmente utile per piastre di servizio rimovibili e pannelli di armadi piatti che possono essere fissati su un banco. Su un armadio assemblato, il supporto diretto potrebbe essere impossibile. In tal caso, un pilotaggio controllato, un avanzamento finale leggero e il taglio da entrambe le facce accessibili potrebbero offrire un migliore controllo rispetto a forzare la sega a tazza in un unico movimento. La sega a tazza rimane più facile da guidare quando ogni strato ha un adeguato supporto locale.
Le superfici curve dei mobili e i rivestimenti sagomati richiedono un'attenzione particolare. I denti non entrano in contatto con l'intero cerchio contemporaneamente, quindi il primo contatto può spingere la fresa lateralmente. Una dima o una guida rigida può aiutare a stabilire la posizione in cui una punta di centraggio non può essere utilizzata. La guida deve rimanere fissa; una dima allentata trasferisce semplicemente il problema dell'errata centratura su una superficie più ampia.
Per i pannelli prefiniti, la protezione attorno al taglio non deve nascondere le reali condizioni dei denti. Il nastro adesivo può ridurre i segni superficiali e rendere le linee di tracciamento più visibili, ma non può trasformare una fresa usurata in uno strumento da taglio pulito. La fresa a tazza deve creare trucioli piuttosto che lucidare il pannello con il calore.
Calore, chip e rimozione del connettore influenzano il lavoro ripetuto
Il lavoro sui frigoriferi spesso comporta piccoli lotti di aperture ripetute piuttosto che un singolo taglio isolato. La prima apertura può essere pulita, mentre i tagli successivi mostrano segni di calore, bordi più grezzi o un progresso più lento. Tale cambiamento può indicare usura dei denti, trucioli accumulati, un mandrino instabile o un processo che non pulisce la tazza tra un taglio e l'altro.
I trucioli metallici necessitano di un percorso per uscire dal taglio. Se rimangono intrappolati, aumentano l'attrito e possono graffiare la superficie finita. Fili di plastica e frammenti di isolamento possono avvolgersi attorno alla punta pilota o raccogliersi all'interno della tazza della sega a tazza. La sega a tazza dovrebbe essere estratta secondo necessità per lo scarico dei trucioli, con l'utensile fermo prima che il materiale venga rimosso a mano.
Il liquido refrigerante o il fluido da taglio possono essere appropriati per alcune operazioni di taglio dei metalli, ma le apparecchiature di refrigerazione introducono preoccupazioni relative alla pulizia e alla compatibilità dei materiali. Il fluido deve essere adatto alla sega a tazza e al pezzo in lavorazione e non deve lasciare residui inaccettabili su un rivestimento igienico, un rivestimento, un adesivo o un isolante. L'approvazione della produzione include quindi le prestazioni di pulizia oltre a quelle di taglio.
La rimozione del tappo influisce anche sulla produzione. Un tappo profondo o una pila di metallo, plastica e schiuma possono bloccarsi all'interno della coppa. Le fessure di scarico, le molle o i meccanismi di espulsione e l'accesso al tappo diventano importanti quando si utilizza ripetutamente lo stesso diametro. Il tempo impiegato per estrarre ogni tappo può superare una piccola differenza nella velocità di taglio.
Il termine Sega a tazza descrive la forma di taglio anulare, ma le famiglie di prodotti differiscono notevolmente per materiale dei denti, costruzione del corpo, profondità, interfaccia del mandrino e pezzo previsto. Questi dettagli determinano se un modello è adatto per lavori ripetuti su pannelli di refrigerazione.
L'approvazione del campione dovrebbe riprodurre il pannello effettivo
Un campione significativo utilizza il pannello di produzione impilato, non un pezzo di scarto di metallo dall'aspetto simile. Il rivestimento interno, la densità dell'isolamento, l'adesivo, il rivestimento, lo spessore della pelle e le tolleranze interne possono tutti modificare il risultato. La punta, il mandrino, la guida, il metodo di bloccaggio e l'accesso dell'operatore dovrebbero anche riflettere la postazione di lavoro reale.
La prova dovrebbe includere più del primo taglio. Fori ripetuti rivelano l'accumulo di trucioli, la ritenzione del tappo, l'accumulo di calore e variazioni nel diametro o nella qualità del bordo. Una sequenza utile controlla un taglio iniziale, un taglio intermedio e un taglio successivo con la stessa sega a tazza. Il test si interrompe prima che un bordo danneggiato venga accettato semplicemente perché l'utensile ruota ancora.
L'ispezione deve basarsi sul componente installato. Un pressacavo deve alloggiare senza essere tagliato o tirato via. Un manicotto di linea deve passare senza forzature. Un raccordo di scarico o un dispositivo di equalizzazione della pressione necessita di una superficie di tenuta piana. L'isolamento del cavo non deve entrare in contatto con uno spigolo vivo. Qualsiasi anello di finitura dovrebbe coprire il taglio senza nascondere una cricca strutturale o una distorsione eccessiva.
Tabella 2. Controlli di approvazione all'apertura
| Controlla | Risultato accettabile | Problema di prodotto o configurazione indicato da un guasto |
|---|---|---|
| Diametro e rotondità | L'adattamento entra correttamente e rimane supportato | Gioco, lama della sega della misura sbagliata, movimento del pannello o denti usurati |
| Finitura esterna | Nessun graffio visibile o danno al rivestimento oltre la flangia | Ingresso instabile, chip intrappolati o scarsa protezione superficiale |
| Rivestimento interno | Nessuna crepa, strappo, bordo fuso o sfogo incontrollato | Calore eccessivo, scarso supporto, alimentazione inadeguata o scarso controllo dell'uscita |
| Superficie di tenuta | La guarnizione o la rondella poggia piatta attorno all'apertura | Bave, distorsione, taglio sovradimensionato o rivestimento danneggiato |
| Rimozione della spina | Il nucleo si libera senza forzature eccessive o danni alla fresa. | Accesso inadeguato alla tazza, strati compatti o profondità inadatta |
| Ripeti coerenza | Le aperture successive corrispondono al primo taglio approvato | Usura, accumulo di materiale sul tagliente, allentamento del mandrino o cambio del supporto |
Un kit di refrigerazione funziona al meglio come sistema abbinato
Un kit utile non è semplicemente una valigetta riempita con il maggior numero possibile di diametri. Copre le aperture ricorrenti sull'attrezzatura di destinazione e le abbina ad alberi e punte pilota compatibili. Una linea di espositori può dare priorità ad aperture più piccole per cavi, sensori e scarichi. Un kit di installazione per celle frigorifere potrebbe necessitare di manicotti più grandi per i servizi che attraversano pannelli sandwich profondi. Un'organizzazione di assistenza potrebbe aver bisogno di una selezione compatta che si adatti a diversi marchi di armadi senza trasportare dimensioni ridondanti.
L'elenco dei kit può identificare ogni diametro finito, famiglia di seghe a tazza, gamma di materiali, limite di profondità di taglio, mandrino, punta pilota e articolo di ricambio. Ciò evita di mescolare una fresa per metallo con un mandrino incompatibile o di considerare una sega a tazza approvata per una piastra rimovibile come automaticamente adatta per un muro isolato profondo.
Un produttore di seghe a tazza può supportare questa struttura con interfacce coerenti, copertura dimensionale logica, coppe di ricambio, punte pilota, mandrini e imballaggi che mantengono insieme le parti abbinate. La gamma di prodotti Bestwin include opzioni HSS, bi-metal M42, TCT e mandrini che possono essere configurati per le comuni attività di cabinet e installazione. La direzione del prodotto dovrebbe rimanere legata alla costruzione effettiva del pannello piuttosto che a un'etichetta universale per la refrigerazione.
Per distributori e produttori di attrezzature, la pianificazione delle ricariche è importante quanto l'allestimento iniziale. I diametri di linea e scarico di uso frequente potrebbero richiedere scorte di ricambio individuali, mentre le dimensioni meno comuni rimangono nel kit più a lungo. Riferimenti di ricambio separati per i perni e gli alberi evitano che un intero set venga ritirato a causa dell'usura di un accessorio.
Problemi comuni puntano all'unità di taglio
Un'apertura sovradimensionata spesso indica un disallineamento dell'albero, una tazza della sega a tazza allentata, una punta piegata o un movimento del pannello, piuttosto che un diametro nominale errato da solo. Un segno di ingresso triangolare o irregolare suggerisce che i denti non hanno stabilito una traccia circolare stabile. Il metallo brunito senza trucioli indica sfregamento, mentre la decolorazione blu o il danneggiamento del rivestimento mostrano un calore eccessivo.
Una fodera di plastica incrinata solitamente attira l'attenzione sul supporto, sulla rottura del pilota, sulla condizione del dente e sull'avanzamento vicino all'uscita. La schiuma avvolta attorno al pilota indica un controllo scadente dei detriti all'interno del pannello. Un tappo che non può essere rimosso può significare che la tazza è troppo bassa per lo stack di strati o manca di accesso pratico per l'espulsione. Una bava pesante sulla pelle esterna può derivare da una rottura non supportata o da una condizione inadatta della fresa.
Questi sintomi dovrebbero portare a una correzione concreta: ripristinare il supporto, sostituire la guida, stringere o cambiare il mandrino, selezionare una famiglia di seghe a tazza più adatta, ridurre il calore accumulato, rimuovere i trucioli o rivedere la sequenza di taglio. Il semplice aumento della potenza di perforazione può peggiorare l'aggancio e i danni.
La stessa logica di risoluzione dei problemi aiuta un fornitore di seghe a tazza a mantenere un programma di prodotti pratico. I prodotti sono più facili da specificare quando profondità della tazza, interfaccia del mandrino, direzione del materiale, disposizione della punta pilota e disponibilità dei ricambi sono chiari. Queste informazioni supportano un uso ripetibile senza trasformare la fresa in una promessa per ogni pacco di materiali.
Domande Frequenti
Una sega a tazza può tagliare sia le pelli del mobile che l'isolamento tra di esse?
Potrebbe essere possibile quando la capacità del materiale della fresa e la profondità utilizzabile si adattano al pannello completo, ma il risultato dipende da entrambe le pelli, dal nucleo, dallo spazio libero della spina e dall'accesso. I pannelli sandwich spessi spesso beneficiano di un taglio a più stadi o del completamento dalla faccia opposta.
Una fresa bimetallica è adatta per pannelli di refrigerazione in acciaio inossidabile?
Alcuni seghe a tazza bimetalliche sono progettate per acciaio inossidabile e altri materiali resistenti, ma contano il grado, lo spessore, il controllo del calore e i requisiti di lotto. I prodotti con punta in carburo sono un'altra opzione per acciaio inossidabile più duro e metallo più spesso. Il pannello effettivo dovrebbe essere campionato prima che l'utensile venga rilasciato per la produzione.
Perché la fodera interna in plastica si crepa quando il taglio esterno in metallo appare pulito?
Il rivestimento può essere non supportato, fragile, curvo o colpito bruscamente dalla punta o dai denti. La direzione di taglio, la sporgenza della punta, il supporto, l'avanzamento vicino alla rottura e un taglio dalla faccia opposta possono tutti influenzare il risultato.
La dimensione nominale del tubo del refrigerante è uguale al diametro della fresa richiesto?
Non necessariamente. L'apertura finita dipende dalla manica, dal grommet, dalla paratia, dal margine di isolamento o da altri componenti installati. Utilizzare le dimensioni del ritaglio del componente e verificare l'adattamento con un assemblaggio effettivo.
Cosa appartiene a un kit di seghe a tazza per refrigerazione commerciale?
Il kit dovrebbe coprire le aperture di servizio ricorrenti e includere coppe, mandrini, punte, adattatori e ricambi compatibili. Ogni dimensione dovrebbe essere collegata al suo materiale del pannello, profondità utilizzabile e componente installato, anziché essere elencata solo per diametro.
Abbina il taglierino al pannello di refrigerazione completo
La selezione più affidabile inizia con il raccordo finito e segue l'apertura attraverso ogni strato del mobile o della parete della cella frigorifera. Diametro, spessore del materiale, profondità utile, stabilità dell'albero, corsa del mandrino, finitura superficiale, gioco della spina e coerenza dei tagli ripetuti influenzano il risultato. Bestwin produce Sega a tazza e gamme di alberi per metallo, plastica, legno e altri materiali comuni da officina, con punte HSS, bimetalliche M42 e TCT disponibili per diverse operazioni di taglio. Un assemblaggio abbinato e approvato da campioni offre a produttori e appaltatori un percorso più pulito dalla prima apertura del mobile alla fornitura ripetuta.









 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe