
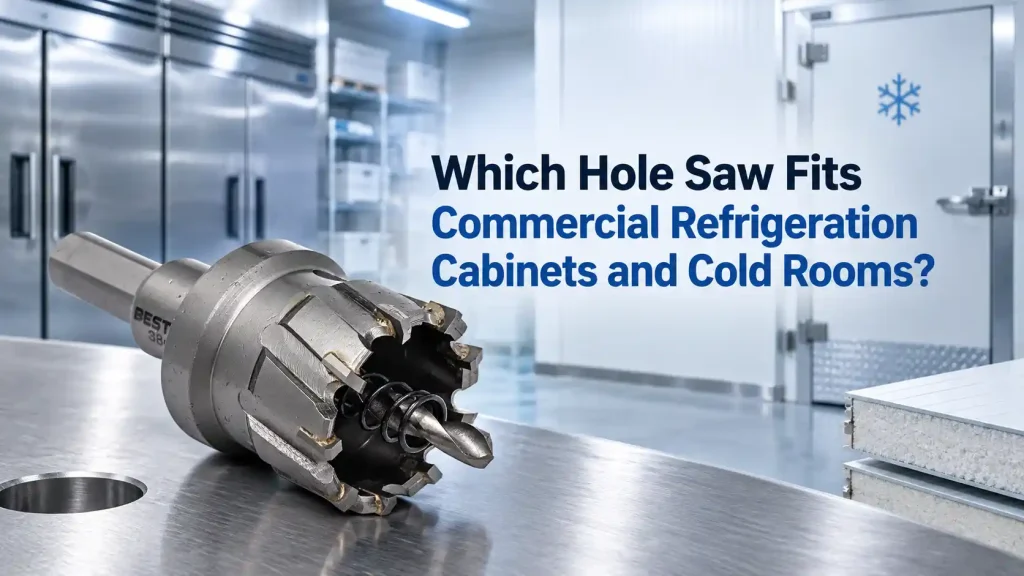
Chladiaca skrinka môže prejsť skúškou chladenia a napriek tomu spôsobiť zbytočné inštalačné práce, ak je otvor pre potrubie poddimenzovaný, otrep na výstupe poškodí izoláciu alebo pilotný vrták roztrhne vnútornú vložku skôr, ako sa úplne prereže vonkajší plášť. Problém sa stáva náročnejším v chladiacich boxoch a vitrínach, pretože jeden otvor môže prechádzať cez nehrdzavejúcu oceľ, lakovaný plech, plastovú vložku, izoláciu a druhý plášť. Pre výrobcov zariadení, dodávateľov chladiacich boxov, servisné tímy a distribútorov musí správna rezacia zostava zodpovedať celému panelu, nielen viditeľnému povrchu.
Rýchla odpoveď
Vyberte si korunkové vrtáky rezací nástroj zodpovedajúci skutočnému zloženiu vrstiev, hotovému otvoru, použiteľnej hĺbke rezu, tŕňu a usporiadaniu vodiaceho tŕňa. HSS alebo bimetalové frézy sú vhodné pre mnoho tenkých ocelí, hliníka, plastov a rôzne dielenských práce. Frézy s karbidovými hrotmi sú vhodnejšie pre tvrdšie nerezové ocele a hrubšie kovové pláty. Izolované panely tiež vyžadujú kontrolované prerazenie vodiaceho tŕňa, spoľahlivé uvoľnenie výrezu a metódu, ktorá chráni obe strany panelu.
Bestwin vyrába pílové kotúče z HSS, bi-metal M42, TCT a príslušenstvo pre priemyselné rezanie a podporuje OEM plánovanie sortimentu, kontrolu produktov a dodávky šarží pre distribútorov a výrobcov zariadení. Chladiaci projekt zvyčajne potrebuje viac ako jednu rodinu dierových píl, pretože plášte skriniek, odnímateľné servisné dosky, plastové vložky a kompozitné panely chladiarní kladú rôzne nároky na reznú hranu.
Začnite s hotovým otvorom, nie s názvom potrubia
Chladiace práce využívajú okrúhle otvory pre potrubia chladiva, odtokové hadičky, káblové priechodky, vodiče senzorov, prípojky kondenzátu, vyrovnávacie prvky tlaku a malé ventilačné komponenty. Menovitá veľkosť potrubia alebo kábla nie je vždy priemerom rezačky. Prípojka cez stenu má závitové telo, rameno, tesniacu podložku a poistnú maticu. Gumová priechodka potrebuje dostatok materiálu po obvode, aby zostala usadená. Deliacou objímkou môže byť potrebný iný výrez ako pre pevnú rúrku, ktorá vedie rovnakú službu.
Praktický rozmer je hotový výrez potrebný pre nainštalovaný komponent. Táto hodnota môže pochádzať z výkresu komponentu alebo overeného vzorky. Výrobca zariadenia definuje požadované rozmery, materiály, hĺbku steny a výrobnú dávku pre rad skriniek. Vôľa musí byť dostatočná na montáž, ale nie taká veľkorysá, aby tesnenie stratilo podporu alebo aby krycí krúžok nemohol zakryť okraj. Na tenkých povrchoch skriniek môže píla na diery, ktorá je len o pár milimetrov príliš veľká, vytvoriť viditeľný okraj a sťažiť tesnenie.
Otvorová píla tiež vytvára vrub a môže zanechať mierne odlišný výsledok v závislosti od hádzavosti, opotrebenia zubov, posuvu, podloženia a pohybu panelu. Pri opakovaných výrobách sa otvor akceptuje podľa lícovania skutočnej armatúry a stavu hrany, nielen podľa veľkosti uvedenej na nástroji. Krátka skúšobná prevádzka môže odhaliť, či vybraná otvorová píla zostáva konzistentná od začiatku do konca šarže.
korunkové vrtáky Veľkosti chladiacej súpravy sa preto môžu organizovať okolo nainštalovaných komponentov: priechodiek potrubia, odtokových tvaroviek, káblových priechodiek, puzdier snímačov a hardvéru na servisný prístup. Tým sa vytvorí použiteľný rozsah, ktorý odráža zoznam materiálov skrine alebo chladiacej miestnosti.
Celá zostava panelov určuje rodinu rezacích strojov
Chladiaca skrinka sa zriedka správa ako jeden jednotný celok. Vonkajšia strana môže byť z nehrdzavejúcej ocele alebo lakovanej ocele, zatiaľ čo vnútro môže byť z ABS, PVC, hliníka alebo inej hygienickej vložky. Medzi nimi je vyplnená penová izolácia. Panely chladiarní často používajú dve kovové vrstvy okolo hrubého izolovaného jadra. Rovnaký otvor preto môže kombinovať tvrdý vstupný povrch, mäkké jadro a druhú vrstvu, ktorú je ťažké podporiť.
Tenké oceľové a hliníkové plášte
HSS a bi-metalové dierovacie píly pokrývajú mnohé bežné otvory v tenkých plechoch, neželezných kovoch, plastoch a zmiešaných dielenských materiáloch. Bi-metalová dierovacia píla kombinuje reznú hranu z rýchloreznej ocele s pružnejším zliatinovým telom, čo ju robí užitočnou tam, kde jeden nástroj musí zvládnuť niekoľko bežných materiálov. Zuby stále potrebujú kontrolovaný štart. Nepodopretá tenká vrstva sa môže vibráciou, zachytením alebo deformáciou poškodiť, aj keď je samotný materiál v rámci možností píly.
Namaľované a potiahnuté kože pridávajú požiadavku na povrchovú úpravu. Čistý kruhový okraj znižuje množstvo otrepov a obmedzuje poškodenie mimo oblasti skrytej prírubou tvarovky. Maskovanie, správna podpora a stabilný tŕň pomáhajú, ale nemôžu kompenzovať tupú alebo nevhodnú dierovú pílu. Ak sa rez stane trecou operáciou, teplo môže zafarbiť povlak a zväčšiť výstupný oter.
Nerezové servisné panely
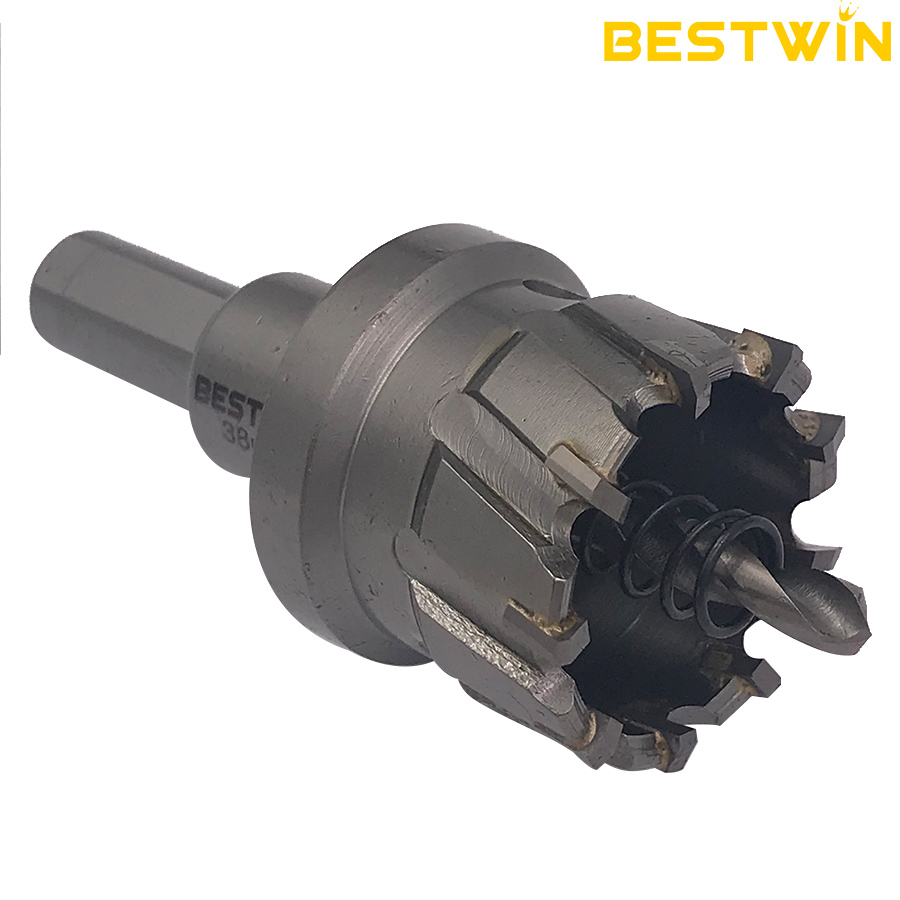
Nerezová oceľ odoláva rezaniu a pri trení ostria bez postupu sa kalí. Frézy s karbidovými hrotmi sú praktickým smerom pre tvrdšie nerezové panely a hrubšie kovové časti, pokiaľ sú špecifický stupeň produktu, hĺbka rezu, stav stroja a hrúbka panelu kompatibilné. Otvorová píla musí vstúpiť kolmo a pokračovať v rezaní namiesto kĺzania po povrchu.
Chladiaca aplikácia robí okrajové podmienky obzvlášť dôležitými. Otrep môže prerezať priechodku, obrusovať izoláciu kábla alebo brániť plochej polohe tesniacej podložky. Správna dierová píla znižuje sekundárnu prácu, ale proces stále potrebuje bezpečné upnutie a vhodné prevádzkové podmienky. Vzorka produktu by mala byť vyhodnotená na skutočnom stupni a povrchovej úprave nehrdzavejúcej ocele použitej vo výrobe.
Plastové vložky a tvarované vnútorné steny
Plastika sa dá rýchlo rezať, no teplo a nízka tuhosť spôsobujú rôzne problémy. Nadmerná rýchlosť, tupá hrana alebo dlhodobé trenie môžu roztaviť okraj a zanechať vyvýšený lem. Tvarovaná vložka sa môže odkloniť od zubov, čím vznikne oválny otvor alebo popraskaný okraj okolo tvarovaného polomeru. Podpora blízko rezu je často dôležitejšia ako agresívne podávanie.
Pílový kotúč HSS je bežne vhodný na plasty a tenké neželezné materiály, zatiaľ čo pílový kotúč z rýchloreznej ocele môže byť preferovaný, ak rovnaká súprava pokrýva aj kov. Konečný výsledok by sa mal skontrolovať po ochladení materiálu, pretože teplý, zdeformovaný okraj sa môže zdať prijateľný predtým, ako sa vráti do pôvodného tvaru.
Tabuľka 1. Chladiaci panel a smer rezania
| Chladiaca zložka | Typický stav materiálu | Product direction | Hlavný bod prijatia |
|---|---|---|---|
| Nerezová servírovacia platňa | Jeden tvrdý kovový plech | TCT alebo vhodný rozsah rezania kovov | Plochá tesniaca plocha s kontrolovanou otrepom |
| Lakovaná povrchová úprava skrine | Tenký potiahnutý oceľový plech | HSS alebo bi-metal, v závislosti od akosti a hrúbky | Obmedzené poškodenie povlaku mimo príruby |
| Hliníkový panel | Tenký neželezný plech | HSS alebo bi-metal | Okrúhly otvor bez otrepov a hrubých otrepov |
| Tvarovaná vnútorná vložka | ABS, PVC, alebo podobný plast | Ostrá HSS alebo bi-metal | Žiadny roztavený hrebeň, praskanie ani oválnosť |
| Izolovaná stena skrinky | Vonkajšia vrstva, pena a vnútorná podšívka | Fréza a hĺbka prispôsobené celému zásobníku | Obe strany zostávajú zarovnané a nepoškodené |
| Sendvičový panel do chladírenských priestorov | Dve kovové vrstvy s hlbokým izolovaným jadrom | Staged cutting or approved deep-reach setup | Úplné odříznutí bez nekontrolovaného výskytu pilota |
Hĺbka rezu musí pokrývať skutočnú konštrukciu
Výška kalíšku nie je automaticky použiteľná hĺbka rezu. Závity, časti tŕňa, rameno vo vnútri kalíšku, zachytené piliny a stredová zátka môžu obmedziť, ako ďaleko sa ostrie nástroja posunie. Toto rozlíšenie je ľahké prehliadnuť, keď je panel chladiarenskej miestnosti oveľa hrubší ako bežný plášť skrinky.
Pre jedálenský tanier môže byť materiál dostatočne tenký, takže hĺbka nie je hlavným obmedzením. Pre stenu izolovanej skrine však môže kotúčová píla preraziť vonkajšiu vrstvu a vniknúť do peny, zatiaľ čo vnútorná strana zostáva ďaleko. Pokračovanie bez plánovanej metódy môže zaplniť nádobu izoláciou, ohnúť vodiaci hrot alebo nechať nástroj blúdiť pred dosiahnutím druhej vrstvy.
Hlboký panel si vždy nevyžaduje jeden neprerušený priechod. Rezanie každej vrstvy z jej prístupnej strany môže priniesť čistejší výsledok, ak sú stredy otvorov presne prenesené. Ďalšou metódou je vytvoriť referenčný bod a dokončiť vzdialenejšiu vrstvu z opačnej strany. Vybraná metóda musí zodpovedať konštrukcii skrinky a podmienkam prístupu; nie je dôvod predpokladať, že akákoľvek extra hlboká dierová píla je univerzálne vhodná.
Keď otvor prechádza cez konštrukčnú koľajnicu, vnútornú konzolu, potrubie, drôt alebo chladiacu jednotku, problémom už nie je len hĺbka. Naplánovaný stredový bod a dráha predvŕtania musia zostať voľné počas celého rezu. Vŕtacia korunka s dostatočnou hĺbkou kalíška môže stále poškodiť skryté časti, ak nebola skontrolovaná vnútorná dráha.
Stabilita nosníka a riadiacej tyče chráni obe strany panelu
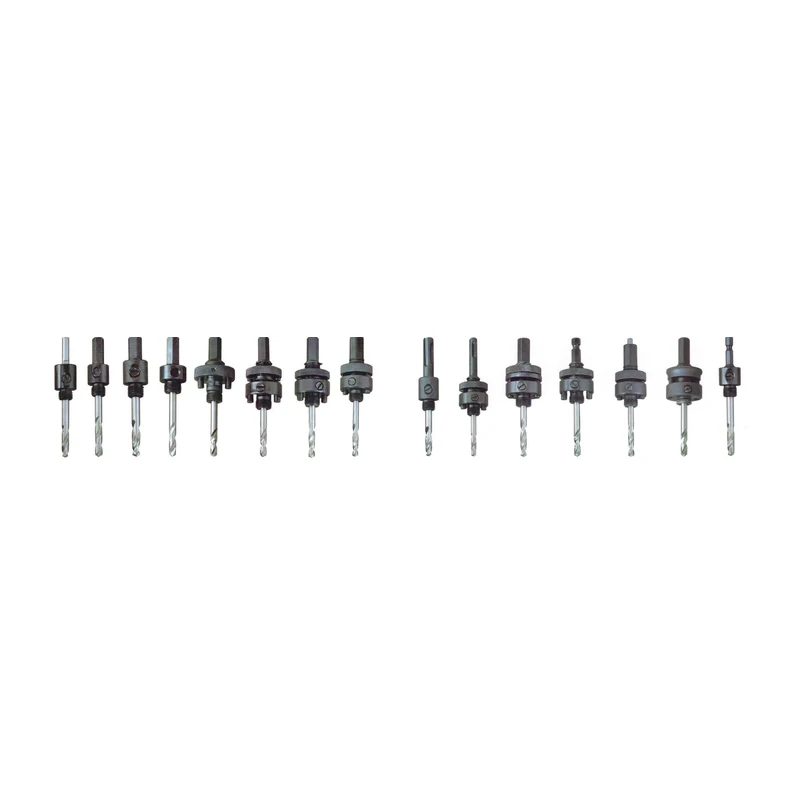
Vreteno spaja rezač s bušilicom i kontrolira preciznost rotacije sklopa. Važni su navoj, igle za pogon, veličina drške, zadržavanje pilot rupe i raspon promjera rezača. Labav spoj ili istrošena pilot rupa uzrokuju ekscentričnost, povećavaju otvor i uzrokuju neravnomjerno udaranje zuba u ploču.
Bestwin ponúka v rámci svojho sortimentu príslušenstva okrúhle, šesťhranné a SDS Plus tŕne, ako aj rýchloupínacie konfigurácie pre rýchlejšiu výmenu nástrojov. Správna voľba závisí od rozhrania nástroja a vŕtačky. Pri výrobe skriniek je praktickým cieľom pevná, sústredná zostava, ktorú je možné vymeniť bez zavedenia nekonzistentného usadenia z jednej veľkosti na druhú.
Vŕtadlo má dve úlohy: ustáliť stred a stabilizovať dierovú pílu, kým zuby nevytvoria úplnú kruhovú dráhu. Na sendvičovom paneli dosiahne druhú vrstvu skôr ako plášť. Príliš veľký presah môže spôsobiť náhle vybočenie, naraziť na skrytú súčiastku alebo sa ohnúť vo vnútri hrubého penového jadra. Príliš malý presah nemusí udržať stred, kým sa zuby nezabránia.
Opotrebovaný alebo ohnutý vodiaci kolík môže pokaziť nový rezný nástroj. Stav vodiaceho kolíka by mal byť súčasťou rovnakej kontrolnej rutiny ako zuby pílového kotúča a závity tŕňa. Keď dielňa používa viacero súprav, zladenie vodiaceho kolíka, tŕňa a rezného nástroja podľa rozhrania zabráni tomu, aby sa na linku dostala kombinácia, ktorá vyzerá pohodlne, ale je zle usadená.
Podpora a smer vstupu, poškodenie hrany
Viditeľná vonkajšia a hygienická vnútorná strana nemusia tolerovať rovnakú chybu. Nerezový vonkajší panel môže vykazovať škrabance okolo otvoru, zatiaľ čo plastová vložka sa môže pri prerazení zlomiť alebo roztrhnúť. Pred rezaním sa dielňa musí rozhodnúť, ktorá strana bude prvotne rezaná a ktorá strana je najcitlivejšia na poškodenie pri výstupe.
Podkladový materiál znižuje vibrácie v tenkom plechu a podopiera vzdialený okraj. Je obzvlášť užitočný pre odnímateľné servisné dosky a ploché panely skriniek, ktoré sa dajú upnúť na pracovnom stole. Na zostavenej skrinke môže byť priame podopieranie nemožné. V takom prípade môže kontrolované predvŕtanie, ľahký finálny posuv a rezanie z oboch prístupných plôch ponúknuť lepšiu kontrolu ako pretlačenie dierovej píly jedným pohybom. Dierová píla sa ľahšie vedie, keď má každá vrstva dostatočnú lokálnu podporu.
Zakrivené povrchy skriniek a tvarované vložky si vyžadujú osobitnú pozornosť. Zuby sa nedotýkajú celého kruhu naraz, takže prvý kontakt môže posunúť frézu do strany. Pevná šablóna alebo vodidlo môže pomôcť určiť miesto, kde sa nedá použiť predvŕtavací vrták. Vodidlo musí zostať pevné; voľná šablóna len prenesie problém blúdenia na väčšiu plochu.
Pre-finished panely sústruženie by nemalo skrývať skutočný stav zubov. Páska môže znížiť povrchové značenie a uľahčiť viditeľnosť línií, ale nemôže zmeniť opotrebovaný nôž na nástroj na čisté rezanie. Otvorová píla musí vytvárať triesky, nie leštiť panel teplom.
Teplo, čipy a odstránenie zástrčky ovplyvňujú opakovanú prácu
Práca s chladiacimi skriňami často zahŕňa malé série opakovaných otvorení namiesto jedného izolovaného rezu. Prvé otvorenie môže byť čisté, zatiaľ čo neskoršie rezy vykazujú tepelné značky, drsnejšie hrany alebo pomalší postup. Táto zmena môže naznačovať opotrebenie zubov, nahromadené triesky, nestabilný tŕň alebo proces, ktorý medzi rezmi neodstraňuje kal.
Kovové triesky potrebujú cestu von z drážky. Ak zostanú uväznené, zvyšujú trenie a môžu poškriabať hotový povrch. Plastové vlákna a úlomky izolácie sa môžu omotať okolo vodiaceho vrtáka alebo sa nahromadiť vo vnútri kalíškového pílky. Pílku by ste mali v prípade potreby vyťahovať na odstránenie triesok, pričom nástroj zastavte pred ručným odstránením materiálu.
Chladiaca kvapalina alebo rezacia kvapalina môže byť vhodná pre niektoré operácie rezania kovov, ale chladiace zariadenia prinášajú obavy týkajúce sa čistoty a kompatibility materiálov. Kvapalina musí vyhovovať píle na diery a obrobku a nesmie zanechávať neprijateľné zvyšky na hygienickej podšívke, povlaku, lepidle alebo izolácii. Schválenie výroby preto zahŕňa čistenie aj rezný výkon.
Odstránenie zátky ovplyvňuje aj výstup. Hlboká zátka alebo vrstva kovu, plastu a peny sa môže zaseknúť vo vnútri objímky. Drážky na uvoľnenie, pružinové alebo vyhadzovacie prvky a prístup k zátke sa stávajú dôležitými, keď sa opakovane používa rovnaký priemer. Čas strávený vyberaním každej zátky môže prevážiť malý rozdiel v rýchlosti rezania.
Term korunkové vrtáky opisuje prstencový rezací tvar, ale produktové rady sa značne líšia v materiáli zubov, konštrukcii tela, hĺbke, rozhraní tŕňa a zamýšľanom obrobku. Tieto detaily určujú, či je model vhodný na opakovanú prácu s chladiacimi panelmi.
Vzorková schválení by měla reprodukovat skutečný panel
Smysluplný vzorek používá výrobní panelovou sestavu, nikoli vhodný kus podobně vypadajícího kovu. Vnitřní vložka, hustota izolace, lepidlo, povlak, tloušťka kůže a vnitřní vůle mohou všechny změnit výsledek. Vrtačka, trn, vodítko, metoda upínání a přístup obsluhy by měly také odrážet skutečné pracoviště.
Skúška by mala zahŕňať viac než len prvé otvorenie. Opakované otvory odhalia zanesenie trieskami, udržanie zástrčky, nahromadenie tepla a zmeny v priemere alebo kvalite hrany. Užitočná sekvencia kontroluje skorý rez, stredný rez a neskorší rez s rovnakou dierovou pílou. Test sa zastaví skôr, ako sa poškodená hrana prijme len preto, že nástroj sa stále otáča.
Kontrola by mala vychádzať z nainštalovaného komponentu. Priechodka sa musí usadiť bez toho, aby bola prerezaná alebo uvoľnená. Objímka vedenia musí prejsť bez pretláčania. Odvodňovací prvok alebo vyrovnávací prvok tlaku potrebuje rovný tesniaci povrch. Izolácia kábla sa nesmie dotýkať ostrého okraja. Akýkoľvek ozdobný krúžok by mal zakrývať rez bez toho, aby skrýval štrukturálnu trhlinu alebo nadmerné skreslenie.
Tabuľka 2. Kontroly otvorenia schválenia
| Skontrolujte | Prijateľný výsledok | Problém s produktom alebo nastavením označený zlyhaním |
|---|---|---|
| Priemer a okrúhlosť | Montáž správne zapadá a zostáva podopretá | Vysunutie, nesprávna veľkosť frézy, pohyb panelu alebo opotrebované zuby |
| Vonkajšia úprava | Viditeľné poškriabanie alebo poškodenie povlaku mimo príruby nie je. | Nestabilný vstup, zaseknuté čipy alebo zlá povrchová ochrana |
| Vnútorná vložka | Bez prasklín, trhlín, roztavených hrebeňov alebo nekontrolovaného prelínania. | Nadmerné teplo, nízka podpora, nevhodné krmivo alebo zlá kontrola výstupu |
| Tesniaca plocha | Tesnenie alebo podložka prilieha plocho okolo otvoru | Otrepky, skreslenie, nadmerný strih alebo poškodený povlak |
| Odstránenie zástrčky | Jadro sa uvoľní bez nadmerného páčenia alebo poškodenia rezačkou | Nedostatočný prístup ku kalíšku, stlačené vrstvy alebo nevhodná hĺbka |
| Opakovaná konzistencia | Neskoršie otvorenia zodpovedajú schválenému prvému strihu | Opotrebenie, nahromadenie materiálu, uvoľnenie tŕňa alebo zmena podpery |
Chladiaca súprava funguje najlepšie ako zladený systém
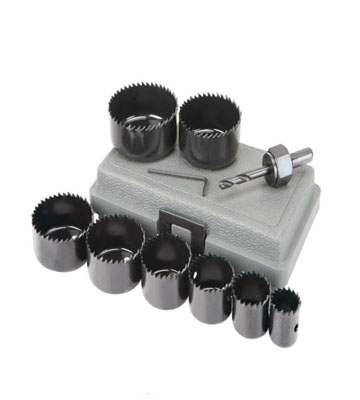
Užitočná súprava nie je len kufrík naplnený najväčším možným počtom priemerov. Pokrýva opakujúce sa otvory na cieľovom zariadení a spáruje ich s kompatibilnými tŕňmi a vŕtacími korunkami. Líniový displej môže uprednostňovať menšie otvory pre káble, senzory a odtoky. Súprava na inštaláciu v chladiarenských priestoroch môže vyžadovať väčšie objímky pre služby prechádzajúce cez hlboké sendvičové panely. Servisná organizácia môže potrebovať kompaktný výber, ktorý sa hodí do niekoľkých značiek skríň bez toho, aby niesla nadbytočné veľkosti.
Súprava dokáže identifikovať každý hotový priemer, rodinu píl na diery, rozsah materiálov, limit hĺbky rezu, tŕň, vrták a náhradný diel. Tým sa zabráni zámene kovovej frézy s nekompatibilným tŕňom alebo považovaniu píl na diery schválených pre odnímateľnú dosku za automaticky vhodnú pre hlbokú izolovanú stenu.
Výrobca dierových píl môže podporiť túto štruktúru konzistentnými rozhraniami, logickým pokrytím veľkostí, náhradnými kalíškovými krytmi, strediacimi vrtákmi, tŕňmi a obalmi, ktoré udržia zladené diely pohromade. Sortiment produktov Bestwin zahŕňa HSS, M42 bi-metal, TCT a možnosti tŕňov, ktoré je možné nakonfigurovať okolo bežných úloh pri výrobe skríň a inštaláciách. Smerovanie produktov by malo zostať viazané na skutočnú konštrukciu panelov, nie na univerzálny štítok pre chladenie.
Pre distribútorov a výrobcov zariadení je plánovanie dopĺňania rovnako dôležité ako počiatočná súprava. Často používané priemery línií a odtokov môžu vyžadovať individuálne náhradné zásoby, zatiaľ čo menej bežné veľkosti zostávajú v súprave dlhšie. Samostatné referencie na výmenu pilotov a tŕňov zabraňujú vyradeniu celej súpravy kvôli opotrebovaniu jedného príslušenstva.
Bežné problémy poukazujú na rezaciu zostavu
Nadmerne veľký otvor často naznačuje priehyb vretena, uvoľnenú objímku píly na diery, ohnutý vodiaci vrták alebo pohyb panelu, namiesto samotného nesprávneho menovitého priemeru. Trojuholníkový alebo nepravidelný vstupný znak naznačuje, že zuby nevytvorili stabilnú kruhovú dráhu. Vyhladený kov bez triesok poukazuje na trenie, zatiaľ čo modré zafarbenie alebo poškodenie povrchovej úpravy ukazuje nadmerné teplo.
Prasknutá plastová vložka zvyčajne upozorňuje na podporu, prielom pilotu, stav zuba a posuv v blízkosti výstupu. Pena omotaná okolo pilotu naznačuje zlú kontrolu nečistôt vo vnútri panelu. Zátka, ktorú nemožno odstrániť, môže znamenať, že kalíšok je príliš plytký na vrstvu alebo nemá praktický prístup na vyhadzovanie. Silná otrep na vonkajšej strane môže byť výsledkom nepodporovaného prielomu alebo nevhodného stavu rezačky.
Tieto príznaky by mali viesť k konkrétnej náprave: obnoviť podperu, vymeniť vodiaci kolík, dotiahnuť alebo vymeniť tŕň, zvoliť vhodnejšiu rodinu dierových píl, znížiť nahromadené teplo, odstrániť triesky alebo upraviť postup rezania. Jednoduché zvýšenie výkonu vŕtačky môže zhoršiť zasekávanie a poškodenie.
Rovnaká logická postupnosť pri riešení problémov pomáha dodávateľovi pilových koruniek udržiavať praktický produktový program. Produkty sa ľahšie špecifikujú, keď sú jasné hĺbka kalicha, rozhranie tŕňa, smer materiálu, usporiadanie vodiaceho vrtáka a dostupnosť náhradných dielov. Tieto informácie podporujú opakované použitie bez toho, aby sa z rezáka stal prísľub pre každú vrstvu materiálu.
Často kladené otázky
Môže jedna dierová píla prerezať obe vrstvy drevotriesky a izoláciu medzi nimi?
To je možné, ak materiálové možnosti frézy a použiteľná hĺbka zodpovedajú celej doske, ale výsledok závisí od oboch povrchov, jadra, vôle zástrčky a prístupu. Hrúbkové sendvičové panely často profitujú z postupného rezania alebo dokončenia z opačnej strany.
Je bi-metalová píla vhodná na nerezové chladiace panely?
Niektoré bimetalové korunové píly sú určené na nehrdzavejúcu oceľ a iné tvrdé materiály, ale záleží na triede, hrúbke, kontrole tepla a požiadavkách na dávku. Produkty s karbidovými hrotmi sú ďalšou možnosťou pre tvrdšiu nehrdzavejúcu oceľ a hrubší kov. Skutočný panel by mal byť odobratý ako vzorka pred uvoľnením nástroja do výroby.
Prečo praskne vnútorná plastová vložka, keď vonkajší kovový rez vyzerá čisto?
Vložka môže byť nepodopretá, krehká, zakrivená alebo náhle zasiahnutá vrtákom alebo zubami. Smer rezania, vyčnievanie vrtáka, podloženie, posuv v blízkosti prierazu a rez z opačnej strany môžu ovplyvniť výsledok.
Či sa menovitý priemer potrubia chladiva rovná požadovanému priemeru rezačky?
Niekoniecznie. Wykończenie otworu zależy od rękawa, dławika, grodzi, luzu izolacyjnego lub innego zainstalowanego elementu. Użyj wymiaru wycięcia elementu i zweryfikuj dopasowanie z rzeczywistym montażem.
Sada kotúčových píl na komerčné chladenie by mala obsahovať: * **Kotúčové píly rôznych veľkostí:** Štandardné veľkosti na rezanie otvorov pre potrubia, káble a iné komponenty. * **Predlžovacie tyče:** Na dosiahnutie hlbších otvorov alebo prácu v stiesnených priestoroch. * **Vodiaci kolík:** Na presné umiestnenie a stabilizáciu kotúčovej píly pri začatí rezu. * **Adaptér:** Na pripojenie kotúčových píl k rôznym typom vŕtačiek. * **Ochranné puzdro alebo kufrík:** Na bezpečné skladovanie a prenášanie súpravy. * **Návod na použitie:** S pokynmi na bezpečnú a efektívnu prevádzku. * **Náhradné pílové listy (voliteľné):** V závislosti od frekvencie používania.
Súprava by mala pokrývať opakujúce sa servisné otvory a obsahovať kompatibilné kalíšky, tŕne, vodiace kolíky, adaptéry a náhradné diely. Každá veľkosť by mala byť spojená s materiálom panelu, použiteľnou hĺbkou a nainštalovanou súčiastkou, namiesto toho, aby bola uvedená iba podľa priemeru.
Zodpovedajúci rezač k celej chladiacej doske
Najspoľahlivejší výber začína hotovou tvarovkou a sleduje otvor cez každú vrstvu steny skrinky alebo chladiarenskej miestnosti. Priemer, skladba materiálu, použiteľná hĺbka, stabilita tŕňa, dráha predvŕtania, povrchová úprava, vôľa zástrčky a konzistencia opakovaných rezov ovplyvňujú výsledok. Bestwin vyrába korunkové vrtáky a arborové rozsahy pre kov, plast, drevo a iné bežné dielenských materiály, s HSS, M42 bi-metal a TCT smermi dostupnými pre rôzne úlohy chladiacich panelov. Zladené, vzorkovo schválené zostavy poskytujú výrobcom a dodávateľom čistejšiu cestu od prvého otvorenia skrinky k opakovaným dodávkam.









 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe