
Um refrigerador pode passar em seu teste de refrigeração e ainda assim criar trabalho de instalação evitável quando uma abertura de linha é subdimensionada, uma rebarba de saída danifica o isolamento ou uma broca piloto rasga o revestimento interno antes que a pele externa seja totalmente cortada. O problema se torna mais exigente em câmaras frias e vitrines, pois uma abertura pode atravessar aço inoxidável, chapa pintada, revestimento de plástico, isolamento e uma segunda pele. Para fabricantes de equipamentos, empreiteiros de câmaras frias, equipes de serviço e distribuidores, o conjunto de corte correto deve corresponder ao painel completo, em vez de apenas à superfície visível.
Resposta Rápida
Escolha um Serra copo ao combinar a fresa com a pilha de camadas real, a abertura finalizada, a profundidade de corte utilizável, o mandril e o arranjo da bucha. Fresas HSS ou bimetálicas servem para muitas tarefas em oficina com aço fino, alumínio, plástico e mistas. Fresas com ponta de metal duro são uma direção mais forte para aço inoxidável mais duro e chapas metálicas mais espessas. Painéis isolados também exigem avanço controlado da bucha, folga confiável do plugue e um método que proteja ambas as faces do painel.
A Bestwin fabrica serras copo HSS, bimetálicas M42, TCT e linhas de acessórios para aplicações de corte industrial, além de oferecer suporte a planejamento de sortimento OEM, inspeção de produtos e fornecimento em lote para distribuidores e fabricantes de equipamentos. Um projeto de refrigeração normalmente necessita de mais de uma família de serras copo, pois as chapas de gabinetes, placas de serviço removíveis, revestimentos plásticos e painéis compostos de câmaras frias impõem demandas diferentes à aresta de corte.
Comece com a Abertura Finalizada, Não com o Nome do Tubo
O trabalho de refrigeração utiliza aberturas redondas para linhas de refrigerante, tubos de drenagem, prensa-cabos, cabos de sensores, conexões de condensado, dispositivos de equalização de pressão e pequenos componentes de ventilação. O tamanho nominal do tubo ou cabo nem sempre é o diâmetro do cortador. Uma conexão de anteparo possui um corpo roscado, ombro, arruela de vedação e porca de retenção. Uma bucha de borracha precisa de material suficiente ao redor da borda para permanecer assentada. Uma luva bipartida pode exigir um recorte diferente de um tubo rígido que transporta o mesmo serviço.
A dimensão prática é o recorte final exigido pelo componente instalado. Esse valor pode vir de um desenho do componente ou de uma amostra verificada. Um fabricante de equipamentos define as dimensões, materiais, profundidade da parede e quantidade de produção necessários para a linha de gabinetes. O espaço livre deve ser suficiente para a montagem, mas não tão generoso a ponto de uma gaxeta perder o suporte ou um anel de acabamento não conseguir cobrir a
Uma serra copo também produz um corte e pode deixar um resultado ligeiramente diferente dependendo do descentramento, desgaste dos dentes, avanço, apoio e movimento do painel. Para produção repetida, a abertura é aceita pelo encaixe da peça real e pela condição da borda, não apenas pelo tamanho impresso na broca. Um pequeno teste pode revelar se a serra copo selecionada permanece consistente entre o início e o fim de um lote.
Serra copo Os tamanhos para um kit de refrigeração podem, portanto, ser organizados em torno de componentes instalados: luvas de linha, conexões de dreno, prensa-cabos, buchas de sensor e ferragens de acesso ao serviço. Isso cria uma faixa utilizável que reflete a lista de materiais do gabinete ou da câmara fria.
A Pilha Completa de Painéis Determina a Família de Cortadores
Um gabinete refrigerado raramente se comporta como uma folha uniforme. O exterior pode ser de aço inoxidável ou aço pintado, enquanto o interior pode ser de ABS, PVC, alumínio ou outro revestimento higiênico. Isolamento de espuma preenche o espaço entre eles. Painéis de câmaras frias frequentemente usam duas peles metálicas ao redor de um núcleo isolado espesso. A mesma abertura pode, portanto, combinar uma superfície de entrada dura, um núcleo macio e uma segunda pele difícil de suportar.
Peles finas de aço e alumínio
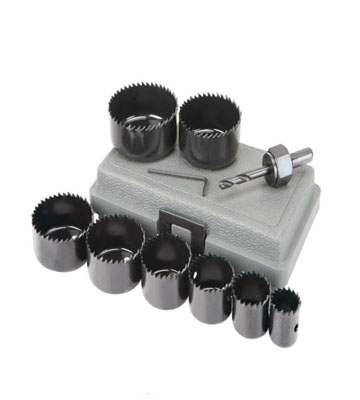
As serras copo HSS e bimetálicas cobrem muitas aberturas rotineiras em chapas finas, metais não ferrosos, plásticos e materiais mistos de oficina. Uma serra copo bimetálica combina uma aresta de corte de aço rápido com um corpo de liga mais flexível, tornando-a útil onde uma única ferramenta deve lidar com vários materiais comuns de gabinete. Os dentes ainda precisam de um início controlado. Uma chapa fina sem suporte pode vibrar, prender ou distorcer, mesmo quando o material em si está dentro da capacidade da serra copo.
Peles pintadas e revestidas adicionam um requisito de acabamento. Uma borda circular limpa reduz a quantidade de rebarbação e limita danos fora da área escondida pela flange de encaixe. Mascaramento, suporte adequado e um mandril estável ajudam, mas não podem compensar uma serra copo cega ou inadequada. Se o corte se tornar uma operação de atrito, o calor pode descolorir o revestimento e aumentar a rebarba de saída.
Painéis de serviço em aço inoxidável
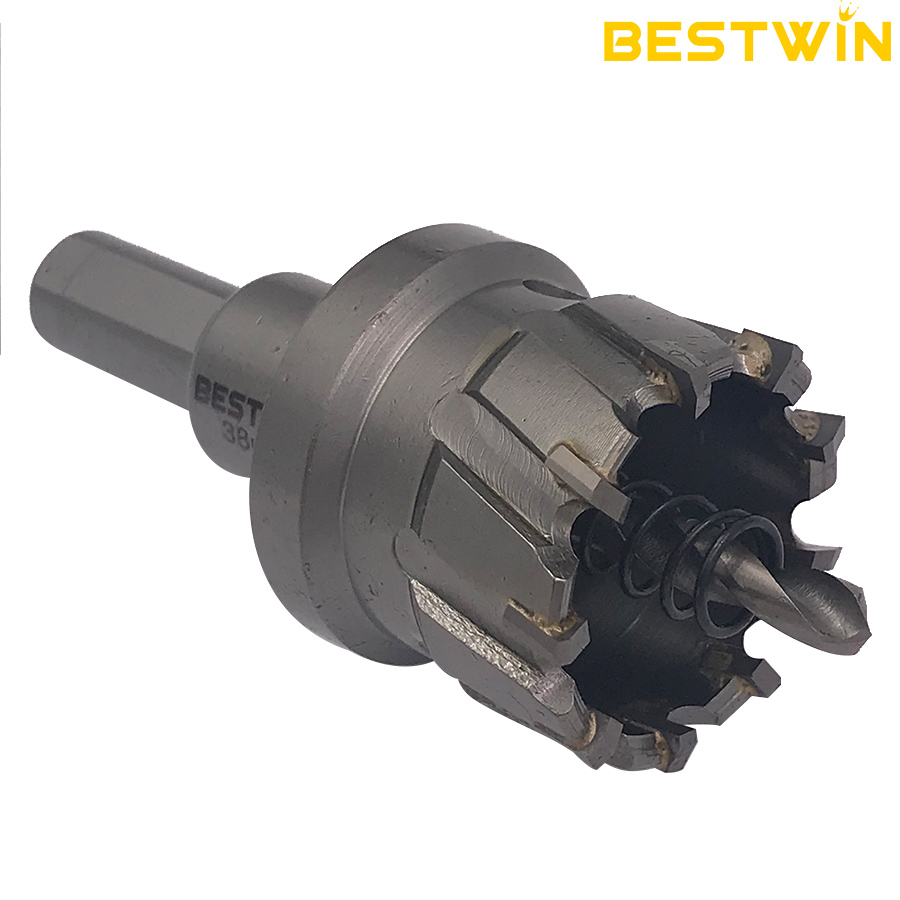
O aço inoxidável resiste ao corte e endurece superficialmente quando a aresta esfrega sem avançar. Ferramentas de corte com ponta de metal duro são uma direção prática para painéis de aço inoxidável mais duros e seções de metal mais espessas, desde que a classe específica do produto, a profundidade de corte, a condição da máquina e a espessura do painel sejam compatíveis. A serra copo deve entrar perpendicularmente e continuar cortando em vez de deslizar pela superfície.
A aplicação de refrigeração torna a condição da borda especialmente importante. Uma rebarba pode cortar um ilhó, desgastar o isolamento do cabo ou impedir que uma arruela de vedação assente corretamente. A serra copo correta reduz o trabalho secundário, mas o processo ainda necessita de fixação segura e condições operacionais adequadas. Uma amostra do produto deve ser avaliada no grau e acabamento exatos do aço inoxidável utilizados na produção.
Revestimentos plásticos e paredes internas moldadas
O plástico pode cortar rapidamente, mas o calor e a baixa rigidez criam problemas diferentes. Excesso de velocidade, uma borda cega ou atrito prolongado podem derreter a borda e deixar um cordão elevado. Um forro formado pode se afastar dos dentes, produzindo uma abertura oval ou uma borda rachada ao redor de um raio moldado. O suporte próximo ao corte é frequentemente mais importante do que a alimentação agressiva.
Uma serra copo HSS é comumente adequada para plástico e trabalhos finos não ferrosos, enquanto uma serra copo bimetálica pode ser preferível quando o mesmo kit também cobre metal. O resultado final deve ser verificado após o material esfriar, pois uma borda quente e distorcida pode parecer aceitável antes de retornar à sua forma original.
Tabela 1. Painel de Refrigeração e Direção do Cortador
| Componente de refrigeração | Condição típica do material | Product direction | Ponto principal de aceitação |
|---|---|---|---|
| Prato de serviço em aço inoxidável | Chapa metálica única e rígida | TCT ou uma faixa de corte de metal adequada | Face de vedação plana com rebarba controlada |
| Pele de armário pintada | Aço revestido fino | HSS ou bimetálico, sujeito à classe e espessura | Dano limitado ao revestimento fora da flange |
| Painel de alumínio | Chapa fina não ferrosa | HSS ou bi-metal | Abertura redonda sem rebarbas pesadas ou que prendam. |
| Revestimento interno moldado | ABS, PVC ou plástico similar | Aço rápido HSS ou bimetálico | Sem crista derretida, rachaduras ou ovalização |
| Parede de gabinete isolada | Revestimento externo, espuma e forro interno | Fresa e profundidade combinadas com o stack completo | Ambas as faces permanecem alinhadas e sem danos |
| Painel sanduíche para câmara fria | Duas peles metálicas com um núcleo isolado profundo | Corte escalonado ou configuração de alcance profundo aprovada | Corte completo sem estouro descontrolado do piloto |
A Profundidade de Corte Deve Cobrir a Construção Real
A altura da copo não é automaticamente a profundidade de corte utilizável. Roscas, partes do mandril, um ressalto interno no copo, cavacos presos e o plugue central podem limitar o avanço da aresta de corte. Essa distinção é fácil de perder quando um painel de câmara fria é muito mais espesso do que a chapa de um gabinete normal.
Para um prato de serviço único, o material pode ser fino o suficiente para que a profundidade não seja a principal restrição. Para a parede de um gabinete isolado, no entanto, a serra copo pode atravessar a pele externa e entrar na espuma enquanto a face interna permanece distante. Continuar sem um método planejado pode encher o copo com isolamento, entortar a broca piloto ou deixar a ferramenta vagar antes de atingir a segunda pele.
Um painel profundo nem sempre precisa de uma única passada ininterrupta. Cortar cada pele de sua face acessível pode produzir um resultado mais limpo quando os centros dos furos são transferidos com precisão. Outro método é estabelecer uma referência piloto e completar a pele distante do lado oposto. O método selecionado deve se adequar à construção do gabinete e às condições de acesso; não é motivo para supor que qualquer serra copo extraprofunda seja universalmente adequada.
Quando a abertura atravessa um trilho estrutural, um suporte interno, um cano, um fio ou um componente de refrigeração, o problema não é mais apenas a profundidade. O ponto central planejado e o percurso da broca devem permanecer livres durante todo o corte. Uma serra copo com profundidade de copo adequada ainda pode danificar peças ocultas se o percurso interno não tiver sido verificado.
Estabilidade do Arbor e do Piloto Protege Ambas as Faces do Painel
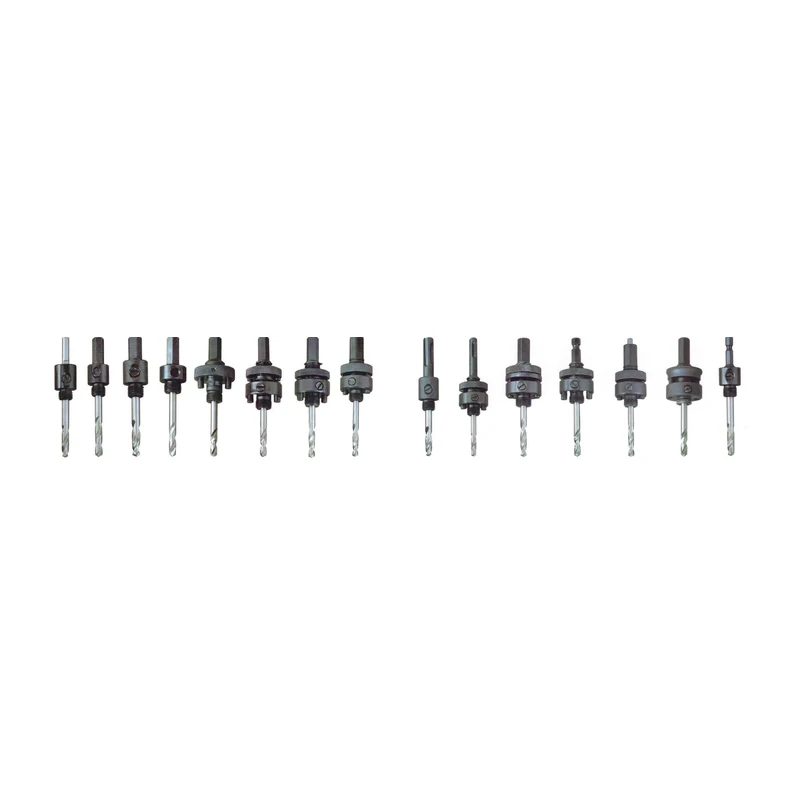
O mandril conecta a fresa à furadeira e controla a precisão da rotação do conjunto. Compatibilidade de rosca, pinos de acionamento, tamanho da haste, retenção da ponta e a faixa de diâmetro da fresa são importantes. Uma conexão frouxa ou uma ponta desgastada causa oscilação, aumenta a abertura e faz com que os dentes atinjam o painel de forma irregular.
A Bestwin fornece opções de mandril redondo, hexagonal e SDS Plus em sua linha de acessórios, além de configurações de troca rápida para mudanças mais ágeis de fresas. A escolha correta depende da interface da fresa e da furadeira. Para a produção de móveis, o objetivo prático é uma montagem rígida e concêntrica que possa ser trocada sem introduzir assentos inconsistentes de um tamanho para outro.
A broca piloto tem duas funções: estabelecer o centro e estabilizar a serra copo até que os dentes formem um trilho circular completo. Em um painel sanduíche, ela também atinge a segunda pele antes da copo. Excesso de projeção pode causar uma saída abrupta, atingir um componente oculto ou flexionar dentro de um núcleo de espuma espesso. Projeção insuficiente pode falhar em manter o centro antes que os dentes engatem.
Um pino guia desgastado ou torto pode estragar uma serra copo nova. A condição do pino guia deve fazer parte da mesma rotina de inspeção que os dentes da serra copo e as roscas do mandril. Quando uma oficina usa vários kits, a combinação de pinos guias, mandris e serras copo pela interface evita que uma combinação de aparência conveniente, mas mal encaixada, chegue à linha de produção.
Controle de Direção de Entrada e Suporte, Danos na Borda
A face externa visível e a face interna higiênica podem não tolerar o mesmo defeito. Um painel externo de aço inoxidável pode apresentar arranhões ao redor da abertura, enquanto um revestimento de plástico pode rachar ou rasgar na saída. Antes do corte, a oficina precisa decidir qual face recebe o corte inicial e qual face é mais sensível a danos na saída.
O material de apoio reduz a vibração em chapas finas e suporta a borda distante. É particularmente útil para placas de serviço removíveis e painéis de gabinete planos que podem ser fixados em uma bancada. Em um gabinete montado, o apoio direto pode ser impossível. Nesses casos, um piloto controlado, avanço final leve e corte de ambas as faces acessíveis podem oferecer melhor controle do que forçar a serra copo em um único movimento. A serra copo permanece mais fácil de guiar quando cada chapa tem suporte local adequado.
Superfícies curvas de gabinetes e revestimentos moldados exigem atenção extra. Os dentes não entram em contato com o círculo completo de uma vez, então o primeiro contato pode empurrar a fresa para o lado. Um gabarito ou guia rígido pode ajudar a estabelecer a localização onde uma broca piloto não pode ser usada. O guia deve permanecer fixo; um gabarito solto apenas transfere o problema de desvio para uma superfície maior.
Para painéis pré-acabados, a proteção ao redor do corte não deve esconder a condição real dos dentes. A fita pode reduzir marcas na superfície e facilitar a visualização das linhas de marcação, mas não pode transformar uma fresa desgastada em uma ferramenta de corte limpo. A serra copo precisa criar cavacos em vez de polir o painel com calor.
Calor, Chips e Remoção de Plug Afetam o Trabalho Repetido
O trabalho em câmaras frigoríficas frequentemente envolve pequenos lotes de aberturas repetidas, em vez de um corte isolado. A primeira abertura pode ser limpa, enquanto cortes posteriores mostram marcas de calor, bordas mais ásperas ou progresso mais lento. Essa mudança pode indicar desgaste dos dentes, acúmulo de cavacos, um mandril instável ou um processo que não limpa a broca entre os cortes.
As aparas de metal precisam de um caminho para sair do corte. Se permanecerem presas, aumentam o atrito e podem riscar a superfície acabada. Fios de plástico e fragmentos de isolamento podem se enrolar na broca piloto ou se acumular dentro do copo da serra copo. A serra copo deve ser retirada conforme necessário para a liberação das aparas, com a ferramenta parada antes que o material seja removido manualmente.
Refrigerante ou fluido de corte pode ser apropriado para algumas operações de corte de metal, mas equipamentos de refrigeração introduzem preocupações com limpeza e compatibilidade de materiais. O fluido deve ser adequado para a serra copo e a peça de trabalho e não deve deixar resíduos inaceitáveis em um revestimento higiênico, cobertura, adesivo ou isolamento. A aprovação de produção, portanto, inclui a limpeza, bem como o desempenho de corte.
A remoção do plugue também afeta a produção. Um plugue profundo ou uma pilha de metal, plástico e espuma pode ficar presa dentro do copo. Fendas de folga, recursos de mola ou ejeção e acesso ao plugue tornam-se importantes quando o mesmo diâmetro é usado repetidamente. O tempo gasto para remover cada plugue pode superar uma pequena diferença na velocidade de corte.
O termo Serra copo descreve a forma de corte anular, mas as famílias de produtos diferem consideravelmente no material dos dentes, construção do corpo, profundidade, interface do eixo e peça de trabalho pretendida. Esses detalhes determinam se um modelo é adequado para trabalhos repetidos em painéis de refrigeração.
A Aprovação da Amostra Deve Reproduzir o Painel Real
Uma amostra significativa utiliza o conjunto de painéis de produção, não um pedaço conveniente de metal de aparência semelhante. O revestimento interno, a densidade do isolamento, o adesivo, o revestimento, a espessura da pele e as folgas internas podem alterar o resultado. A broca, o mandril, a broca piloto, o método de fixação e o acesso do operador também devem refletir a estação de trabalho real.
O teste deve incluir mais do que a primeira abertura. Furos repetidos revelam acúmulo de cavacos, retenção do plugue, acúmulo de calor e alterações no diâmetro ou na qualidade da borda. Uma sequência útil verifica um corte inicial, um corte intermediário e um corte posterior com a mesma serra copo. O teste para antes que uma borda danificada seja aceita meramente porque a ferramenta ainda gira.
A inspeção deve ser baseada no componente instalado. Uma bucha deve assentar sem ser cortada ou solta. Uma luva de linha deve passar sem forçar. Um acessório de dreno ou dispositivo de equalização de pressão precisa de uma área de vedação plana. O isolamento do cabo não deve entrar em contato com uma borda afiada. Qualquer anel de acabamento deve cobrir o corte sem esconder uma trinca estrutural ou distorção excessiva.
Tabela 2. Verificações de Aprovação de Abertura
| Check | Resultado aceitável | Problema de produto ou configuração indicado por falha |
|---|---|---|
| Diâmetro e circularidade | O encaixe entra corretamente e permanece apoiado | Folga, tamanho incorreto da fresa, movimento do painel ou dentes desgastados |
| Acabamento externo | Nenhum arranhão visível ou dano no revestimento além da flange | Entrada instável, pastilhas presas ou proteção de superfície inadequada |
| Revestimento interno | Sem rachaduras, rasgos, bordas derretidas ou rompimentos descontrolados | Calor excessivo, baixo suporte, alimentação inadequada ou controle de saída deficiente |
| Superfície de vedação | A junta ou arruela fica plana ao redor da abertura | Rebarba, distorção, corte excessivo ou revestimento danificado |
| Remoção do plugue | O núcleo se solta sem forçar excessivamente ou danificar o cortador | Acesso inadequado ao copo, camadas compactadas ou profundidade inadequada |
| Repetir consistência | Aberturas posteriores correspondem ao primeiro corte aprovado | Desgaste, acúmulo de cavacos, afrouxamento do eixo ou troca de suporte |
Um Kit de Refrigeração Funciona Melhor como um Sistema Combinado
Um kit útil não é simplesmente uma caixa cheia do maior número possível de diâmetros. Ele cobre as aberturas recorrentes no equipamento alvo e as combina com mandris e brocas piloto compatíveis. Uma linha de estojos de exibição pode priorizar aberturas menores para cabos, sensores e drenos. Um kit de instalação para ambientes frios pode precisar de buchas maiores para serviços que passam por painéis sanduíche espessos. Uma organização de serviços pode precisar de uma seleção compacta que se ajuste a várias marcas de gabinetes sem carregar tamanhos redundantes.
A lista do kit pode identificar cada diâmetro finalizado, família de serra copo, faixa de material, limite de profundidade de corte, mandril, broca piloto e item de reposição. Isso evita misturar uma serra para metal com um mandril incompatível ou tratar uma serra copo aprovada para uma placa removível como automaticamente adequada para uma parede isolada profunda.
Um fabricante de serra copo pode dar suporte a essa estrutura com interfaces consistentes, cobertura lógica de tamanhos, copos de reposição, brocas piloto, mandris e embalagens que mantêm as peças combinadas juntas. A linha de produtos da Bestwin inclui opções de HSS, bi-metal M42, TCT e mandris que podem ser configurados em torno de tarefas comuns de gabinetes e instalações. A direção do produto deve permanecer ligada à construção real do painel, em vez de a um rótulo universal de refrigeração.
Para distribuidores e fabricantes de equipamentos, o planejamento de reposição é tão importante quanto o conjunto inicial. Diâmetros de linha e dreno frequentemente usados podem precisar de estoque de reposição individual, enquanto tamanhos menos comuns permanecem no kit por mais tempo. Referências de reposição separadas para pilotos e mandris evitam que um conjunto inteiro seja aposentado porque um acessório está desgastado.
Problemas Comuns Apontam Para a Montagem de Corte
Uma abertura excessiva geralmente indica desalinhamento da serra copo, um copo solto, uma broca guia torta ou movimento do painel, em vez de apenas um diâmetro nominal incorreto. Uma marca de entrada triangular ou irregular sugere que os dentes não estabeleceram uma trilha circular estável. Metal polido sem cavacos aponta para atrito, enquanto descoloração azul ou danos no revestimento indicam calor excessivo.
Um revestimento de plástico rachado geralmente direciona a atenção para o suporte, a perfuração piloto, a condição do dente e a alimentação perto da saída. Espuma enrolada em torno do piloto indica controle inadequado de detritos dentro do painel. Um plugue que não pode ser removido pode significar que o copo é muito raso para a pilha de camadas ou carece de acesso prático para ejeção. Rebarba pesada na pele externa pode resultar de perfuração sem suporte ou de uma condição inadequada da fresa.
Esses sintomas devem levar a uma correção concreta: restaurar o suporte, substituir o piloto, apertar ou trocar o mandril, selecionar uma família de serra copo mais adequada, reduzir o calor acumulado, limpar cavacos ou revisar a sequência de corte. A simplesumenteumente aumento da potência da furadeira pode piorar o travamento e os danos.
A mesma lógica de solução de problemas ajuda um fornecedor de serra copo a manter um programa de produtos prático. Os produtos são mais fáceis de especificar quando profundidade da cuba, interface do mandril, direção do material, arranjo da broca piloto e disponibilidade de substituição são claros. Essas informações suportam o uso repetível sem transformar a fresa em uma promessa para cada pilha de material.
Perguntas Frequentes
Uma serra copo pode cortar ambas as peles do gabinete e o isolamento entre elas?
Pode ser possível quando a capacidade do material da fresa e a profundidade utilizável se adequam ao painel completo, mas o resultado depende de ambas as peles, do núcleo, da folga do plugue e do acesso. Painéis sanduíche espessos geralmente se beneficiam de corte em estágios ou conclusão pela face oposta.
Um cortador bimetálico é adequado para painéis de refrigeração de aço inoxidável?
Alguns produtos de serra copo bimetálica são projetados para aço inoxidável e outros materiais resistentes, mas a qualidade, espessura, controle de calor e requisitos de lote são importantes. Produtos com ponta de carboneto são outra opção para aço inoxidável mais duro e metal mais espesso. O painel real deve ser amostrado antes que a ferramenta seja liberada para produção.
Por que o revestimento interno de plástico racha quando o corte externo de metal parece limpo?
O revestimento pode estar sem suporte, quebradiço, curvo ou atingido abruptamente pela broca ou pelos dentes. A direção de corte, a projeção da broca, o suporte, o avanço perto da saída, e um corte da face oposta podem afetar o resultado.
O diâmetro nominal da tubulação de refrigerante é igual ao diâmetro necessário do cortador?
Nem necessariamente. A abertura finalizada depende da manga, ilhó, anteparo, folga de isolamento ou outro componente instalado. Use a dimensão do recorte do componente e verifique o encaixe com uma montagem real.
O que deve conter um kit de serra copo para refrigeração comercial?
O kit deve cobrir aberturas de serviço recorrentes e incluir copos, mandris, pilotos, adaptadores e peças de reposição compatíveis. Cada tamanho deve estar associado ao seu material de painel, profundidade utilizável e componente instalado, em vez de ser listado apenas pelo diâmetro.
Combine o Cortador ao Painel de Refrigeração Completo
A seleção mais confiável começa com a conexão finalizada e segue a abertura por todas as camadas do gabinete ou parede da câmara fria. Diâmetro, empilhamento de material, profundidade útil, estabilidade do mandril, curso do piloto, acabamento da superfície, folga do plugue e consistência de corte repetido afetam o resultado. A Bestwin fabrica Serra copo e faixas de serra para metal, plástico, madeira e outros materiais comuns de oficina, com opções de HSS, bi-metal M42 e TCT disponíveis para diferentes tarefas de painéis de refrigeração. Uma montagem combinada e aprovada por amostra oferece a fabricantes e empreiteiros um caminho mais limpo desde a primeira abertura do gabinete até o fornecimento repetido.









 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe