
冷凍冷蔵ショーケースは冷却テストに合格しても、配管開口部が小さすぎたり、切りくずが断熱材を損傷したり、パイロットドリルが外側のパネルが完全に切断される前に内側のライナーを引き裂いたりすると、回避可能な設置作業が発生する可能性があります。この問題は、コールドルームやショーケースではより困難になります。なぜなら、1つの開口部がステンレス鋼、塗装鋼板、プラスチックライナー、断熱材、そして2番目のパネルを貫通する場合があるからです。機器メーカー、コールドルーム請負業者、サービスチーム、販売業者にとって、適切な切断アセンブリは、目に見える表面だけでなく、パネル全体に適合する必要があります。
クイックアンサー
選んでください ホールソー カッターを実際の層構成、完成した開口部、使用可能な切削深さ、アーバー、およびパイロット配置に合わせることによって。HSSまたはバイメタルカッターは、多くの薄鋼、アルミニウム、プラスチック、および混合ワークショップの作業に適しています。超硬チップカッターは、より硬いステンレス鋼や厚い金属板により適しています。断熱パネルには、制御されたパイロットブレークスルー、信頼性の高いプラグクリアランス、およびパネルの両面を保護する方法も必要です。
Bestwinは、産業用切断用途向けにHSS、M42バイメタル、TCT、およびアクセサリー製品を製造しており、販売代理店や機器メーカー向けにOEMアソートメント計画、製品検査、およびロット供給をサポートしています。冷凍プロジェクトでは、キャビネットのスキン、取り外し可能なサービスプレート、プラスチックライナー、複合材のコールドルームパネルが切断刃に異なる要求をするため、通常、複数のホールソーファミリーが必要となります。
完成した開口部から始め、パイプ名からではない
冷凍作業では、冷媒ライン、ドレンチューブ、ケーブルグランド、センサーリード、結露継手、圧力均等化装置、小型換気部品に丸い開口部が使用されます。配管またはケーブルの呼び径が必ずしもカッター径と同じとは限りません。バルクヘッド継手は、ねじ込み式の本体、ショルダー、シーリングワッシャー、保持ナットを備えています。ゴムグロメットは、所定の位置に留まるために、端の周りに十分な材料が必要です。スプリットスリーブは、同じサービスを運ぶ硬質チューブとは異なる切り抜きが必要になる場合があります。
実用的な寸法とは、取り付けられる部品に必要な完成した切り抜き部分のことです。その値は、部品図面または検証済みのサンプルから得られます。機器メーカーは、キャビネットラインに必要な寸法、材質、壁の深さ、および製造数量を定義します。クリアランスは、組み立てに十分である必要がありますが、ガスケットが支持を失ったり、トリムリングが端を覆えなくなったりするほど広すぎてはいけません。薄いキャビネットのスキンでは、数ミリメートル大きすぎる穴あけカッターは、目に見えるエッジと難しいシールを生み出す可能性があります。
ホールソーも切り溝を生じ、ランアウト、刃の摩耗、送り、裏当て材、パネルの動きによってわずかに異なる結果をもたらす可能性があります。繰り返し生産においては、開口部はカッターに印刷されたサイズだけでなく、実際の嵌合の適合性や刃先の状態によって受け入れられます。短いサンプルテストで、選択したホールソーがバッチの最初と最後で一貫性を保つかどうかを明らかにすることができます。
ホールソー したがって、冷凍キットのサイズは、設置されたコンポーネント、つまりラインスリーブ、ドレン継手、配線用グランド、センサーブッシング、サービスアクセス用ハードウェアを中心に整理できます。これにより、キャビネットまたはコールドルームの部品表を反映した実用的な範囲が作成されます。
完全なパネルスタックがカッターファミリーを決定します
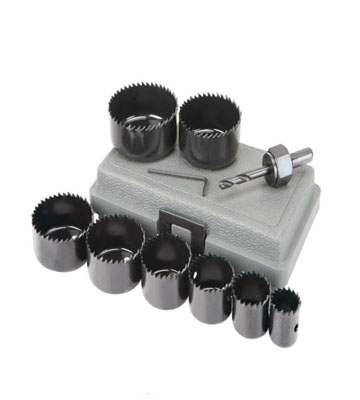
冷蔵キャビネットは、めったに均一な一枚板のように振る舞うことはありません。外側はステンレス鋼や塗装鋼である一方、内側はABS、PVC、アルミニウム、またはその他の衛生的なライナーである可能性があります。それらの間はフォーム断熱材で満たされています。コールドルームパネルは、厚い断熱コアの周りに2枚の金属スキンを使用することがよくあります。したがって、同じ開口部で、硬い入口面、柔らかいコア、そして支持が難しい2番目のスキンを組み合わせることができます。
薄い鋼鉄とアルミニウムの外皮
HSSおよびバイメタルカッターは、薄板、非鉄金属、プラスチック、および複合的な作業場材料における多くの日常的な開口部をカバーします。バイメタルホールソーは、ハイス鋼の刃先とより柔軟な合金ボディを組み合わせたもので、1つの範囲で一般的なキャビネット材料を複数扱う場合に役立ちます。歯には依然として制御された開始が必要です。支持されていない薄板は、材料自体がカッターの能力内であっても、振動したり、引っかかったり、歪んだりする可能性があります。
塗装およびコーティングされたスキンは、仕上げの要件を追加します。きれいで円形の端は、バリ取りの量を減らし、フィッティングフランジで隠される領域の外側の損傷を制限します。マスキング、適切なサポート、および安定したアーバーは役立ちますが、鈍いまたは不適切なホールソーを補うことはできません。カットがこすり作業になると、熱がコーティングを変色させ、出口のバリを増加させる可能性があります。
ステンレス製サービスパネル
ステンレス鋼は切削に強く、刃が滑って進まない状態で加工硬化します。カーバイドチップカッターは、より硬いステンレスパネルや厚い金属部分に対して実用的な選択肢となりますが、特定の製品グレード、切削深さ、機械の状態、パネルの厚さが適合していることが前提です。ホールソーは、表面を滑るのではなく、真っ直ぐに食い込み、切削を続ける必要があります。
冷凍用途では、エッジの状態が特に重要になります。バリはグロメットを切断したり、ケーブルの絶縁体を摩耗させたり、シーリングワッシャーが平らに収まるのを妨げたりする可能性があります。適切なホールソーは二次加工を減らしますが、プロセスには依然として確実なクランプと適切な運転条件が必要です。製品サンプルは、実際のステンレス鋼のグレードと生産で使用される仕上げで評価する必要があります。
プラスチックライナーと成形内壁
プラスチックは素早く切断できますが、熱と低い剛性が別の問題を引き起こします。過度の速度、鈍い刃先、または長時間のこすれは、リムを溶かして盛り上がったビードを残す可能性があります。形成されたライナーは歯からたわんで、楕円形の開口部や成形された半径の周りにひび割れたエッジを生成する可能性があります。切断箇所に近いサポートは、積極的な送りよりも重要であることがよくあります。
HSSホールソーは一般的にプラスチックや薄い非鉄金属に適していますが、同じキットで金属も加工する場合はバイメタルホールソーが適している場合があります。加工後の結果は、材料が冷めてから確認する必要があります。なぜなら、熱くて歪んだ切断面は、元の形状に戻る前に許容できる状態に見えることがあるからです。
表1. 冷凍パネルとカッターの方向
| 冷凍部品 | 一般的な材質の状態 | Product direction | 主な受付ポイント |
|---|---|---|---|
| ステンレス製サービスプレート | 一枚の硬い金属板 | TCTまたは適切な金属切削範囲 | 制御されたバリ付きフラットシーリング面 |
| 塗装されたキャビネットスキン | 薄鋼板 | HSSまたはバイメタル、グレードと厚さによる | フランジ外側のコーティング損傷は限定的 |
| アルミパネル | 薄い非鉄金属シート | HSSまたはバイメタル | バリや引っ掛かりのない丸い開口部 |
| 成形インナーライナー | ABS、PVC、または類似のプラスチック | ハイスまたはバイメタル | 溶融した稜線、ひび割れ、または楕円形なし |
| 断熱キャビネット壁 | 外側の皮膚、フォーム、内側のライナー | カッターと深さはフルスタックに合わせられています | 両方の面は整列したままで、損傷はありません。 |
| 冷蔵倉庫用サンドイッチパネル | 厚い断熱材のコアを持つ2枚の金属スキン | 段階的な切断または承認されたディープリーチ設定 | パイロットの制御不能な離脱なしの完全カット |
切削深さは実際の施工を考慮する必要があります
カップの高さは自動的に切削深さとして使用できるわけではありません。ねじ、アーバー部品、カップの内側の段差、閉じ込められた切りくず、センタープラグなどが、刃先が進むことができる深さを制限する可能性があります。冷間圧延鋼板のパネルが通常のキャビネットのスキンよりもはるかに厚い場合、この違いを見落としがちです。
一枚のサービスプレートの場合、素材は薄く、深さが主な制約にならないことがあります。しかし、断熱キャビネットの壁では、アウタースキンを貫通してフォームに入り、インナーフェイスはまだ遠い状態でホールソーが止まってしまう可能性があります。計画なしに続行すると、カップに断熱材が詰まったり、パイロットが曲がったり、セカンドスキンに到達する前に工具がさまよったりする可能性があります。
深いパネルは必ずしも途切れのない一回の切断を必要としません。穴の中心が正確に転写されていれば、アクセス可能な面から各スキンを切り出すことで、よりきれいな結果が得られます。別の方法としては、パイロット基準を設定し、反対側から遠い方のスキンを完成させることです。選択される方法は、キャビネットの構造とアクセス条件に適合しなければなりません。したがって、 extra-deep な穴あけソーが万能であると仮定する理由はありません。
開口部が構造用レール、内部ブラケット、配管、ワイヤー、または冷凍部品を通過する場合、問題は奥行きだけではなくなります。計画された中心点とパイロットの移動は、切断中ずっとクリアでなければなりません。十分なカップ深さのあるホールソーでも、内部経路が確認されていない場合、隠れた部品を損傷する可能性があります。
アーバーとパイロットの安定性が両パネル面を保護します
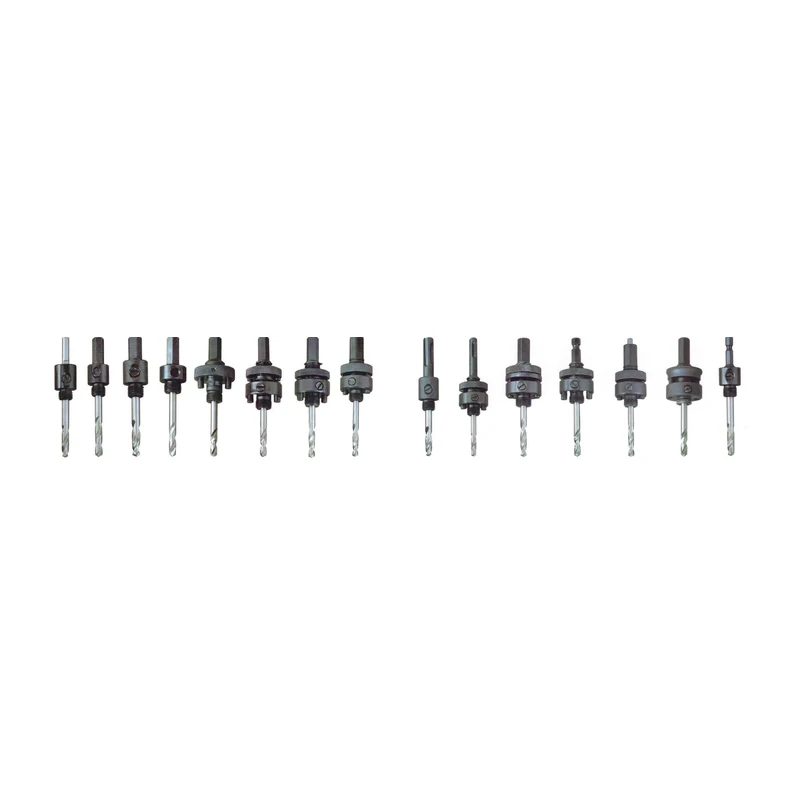
アーバーはカッターをドリルに接続し、アセンブリの回転精度を制御します。ねじの互換性、ドライブピン、シャンクサイズ、パイロット保持、カッターの直径範囲はすべて重要です。接続が緩い、またはパイロットが摩耗していると、振れが発生し、開口部が大きくなり、歯がパネルに不均一に当たるようになります。
Bestwinは、アクセサリー製品として丸軸、六角軸、SDS Plus軸のオプションを提供しており、カッター交換を迅速に行うためのクイックチェンジ構成も用意しています。適切な選択は、カッターのインターフェースとドリルによって異なります。キャビネット製造においては、実用的な目標は、サイズが異なっても一貫した取り付けを損なうことなく交換できる、剛性が高く同心度の高いアセンブリです。
パイロットドリルには2つの役割があります。中心を確立することと、鋸刃が完全な円形の軌跡を形成するまで穴あけソーを安定させることです。サンドイッチパネルでは、カップよりも先に2枚目のスキンに到達します。突き出し量が多すぎると、急激な抜け、隠れた部品への衝突、または厚いフォームコア内部のたわみを引き起こす可能性があります。突き出し量が少なすぎると、鋸刃がかみ合う前に中心を保持できない可能性があります。
摩耗したり曲がったりしたパイロットは、新しいカッターを台無しにする可能性があります。パイロットの状態は、ホールソーの刃やアーバーのスレッドと同じ点検ルーチンに含めるべきです。ワークショップで複数のキットを使用している場合、インターフェースでパイロット、アーバー、カッターを一致させることで、見た目は便利でも不適切にセットされた組み合わせがラインに到達するのを防ぎます。
サポートとエントリー方向制御エッジダメージ
見える外側の面と衛生的な内側の面では、許容できる欠陥が異なる場合があります。ステンレス製の外側パネルには開口部周りに傷が見られることがありますが、プラスチック製のライナーは貫通時にひび割れたり裂けたりする可能性があります。切断前に、作業場では最初にどちらの面に切断を開始し、どちらの面が切り離し時の損傷に最も敏感であるかを決定する必要があります。
バッキング材は薄いシートの振動を低減し、遠い方の端を支持します。特に、ベンチにクランプできる取り外し可能なサービスプレートやフラットなキャビネットパネルに役立ちます。組み立て済みのキャビネットでは、直接的なバッキングが不可能な場合があります。その場合、制御されたパイロット穴、軽い最終送り、そして両方のアクセス可能な面からの切断が、ホールソーを一度に押し通すよりも優れた制御を提供する可能性があります。各スキンに十分な局所的なサポートがあれば、ホールソーの誘導は容易なままです。
湾曲したキャビネットの表面や成形されたライナーには、特別な注意が必要です。歯が一度に円全体に接触するわけではないため、最初の接触でカッターが横方向に押し出される可能性があります。リジッドなテンプレートやガイドは、パイロットドリルが使用できない場所を確立するのに役立ちます。ガイドは固定されたままでなければなりません。緩いテンプレートは、単に迷走の問題をより大きな表面に転送するだけです。
プレフィニッシュパネルの場合、カット周りの保護は歯の実際の状態を隠すべきではありません。テープは表面の傷を軽減し、レイアウトラインを見やすくすることができますが、摩耗したカッターをきれいに切断できるツールに変えることはできません。ホールソーは、パネルを熱で研磨するのではなく、チップを作成する必要があります。
熱、チップ、プラグ除去が繰り返し作業に影響する
冷凍冷蔵庫の作業では、一度の切り込みではなく、繰り返し小さなバッチを開けることが多い。最初の切り込みはきれいでも、その後の切り込みでは熱による痕跡、粗いエッジ、または進行の遅さが見られることがある。その変化は、刃の摩耗、チップの詰まり、不安定なアーバー、または切り込み間にカップをクリアしないプロセスを示している可能性がある。
切り込みから金属くずを排出する経路が必要です。くずが閉じ込められたままだと、摩擦が増加し、仕上がり面を傷つける可能性があります。プラスチックのひもや絶縁体の破片は、パイロットに巻き付いたり、ホールソーカップ内に溜まったりすることがあります。切り込みのクリアランスのために必要に応じてホールソーを引き抜き、手で材料を取り除く前に工具を停止する必要があります。
一部の金属切削作業にはクーラントや切削油が適している場合があるが、冷凍装置は清浄度と材料適合性の問題を引き起こす。流体は穴あけソーとワークピースに適しており、衛生的なライナー、コーティング、接着剤、または断熱材に許容できない残留物を残さないものでなければならない。したがって、製造承認には切削性能だけでなく、洗浄性能も含まれる。
プラグの取り外しは、出力にも影響します。深いプラグや、金属、プラスチック、フォームの積層物はカップ内に固着する可能性があります。同じ直径を繰り返し使用する場合、クリアランススロット、スプリングまたは排出機能、およびプラグへのアクセスが重要になります。プラグを1つずつこじ開けるのに費やす時間は、切削速度のわずかな違いを上回る可能性があります。
用語 ホールソー 環状切断形状を説明していますが、製品ファミリーは歯材、ボディ構造、深さ、アーバインターフェース、および対象ワークピースにおいて大きく異なります。これらの詳細によって、モデルが繰り返し冷凍パネル作業に適しているかどうかが決まります。
サンプル承認は実際のパネルを再現すべきです
意味のあるサンプルは、都合の良い似たような金属片ではなく、生産パネルスタックを使用します。内側ライナー、断熱材の密度、接着剤、コーティング、スキン厚、内部クリアランスはすべて結果を変える可能性があります。ドリル、アーバー、パイロット、クランプ方法、オペレーターのアクセスも実際のワークステーションを反映する必要があります。
試験には最初の切り込みだけでなく、それ以上の工程を含めるべきである。繰り返し穴を開けることで、チップの詰まり、プラグの保持、熱の蓄積、直径や刃先の品質の変化が明らかになる。有用な手順としては、同じ穴あけカッターで、初期の切り込み、中間の切り込み、後期の切り込みをチェックする。工具がまだ回転しているという理由だけで、刃先の損傷を受け入れる前に試験を中止する。
検査は取り付けられた部品に基づいて行う必要があります。グロメットは切断されたり、引き剥がされたりすることなく、所定の位置に収まる必要があります。ラインスリーブは無理なく通過する必要があります。ドレンフィッティングまたは圧力均等化装置には、平坦なシーリング面が必要です。ケーブルの絶縁体は鋭利なエッジに接触してはなりません。トリムリングは、構造的な亀裂や過度の変形を隠すことなく、切り口を覆う必要があります。
表2. 開設承認チェック
| Check | 許容できる結果 | 製品またはセットアップの問題、障害により示される |
|---|---|---|
| 直径と真円度 | 取り付けは正しく行われ、しっかりと固定されています。 | ランアウト、カッターサイズの誤り、パネルの移動、または歯の摩耗 |
| 外装 | フランジ以外に目に見える傷やコーティングの損傷はありません | 不安定なエントリー、チップの挟まり、または表面保護の不備 |
| インナーライナー | ひび割れ、裂け目、溶けた縁、制御不能な吹き出しはありません | 過剰な熱、低い支持、不適切な供給、または不十分な出口制御 |
| シール面 | ガスケットまたはワッシャーが開口部の周りに平らに配置されます | バリ、歪み、大きすぎるカット、またはコーティングの損傷 |
| プラグの取り外し | コアは、過度なこじりやカッターの損傷なしにクリアされます | カップへのアクセス不足、層の密集、または不適切な深さ |
| 繰り返しの一貫性 | 後のオープニングは承認された最初のカットに一致します | 摩耗、チップの堆積、アーバーの緩み、またはサポートの変更 |
冷凍キットは、マッチングシステムとして使用すると最も効果的です
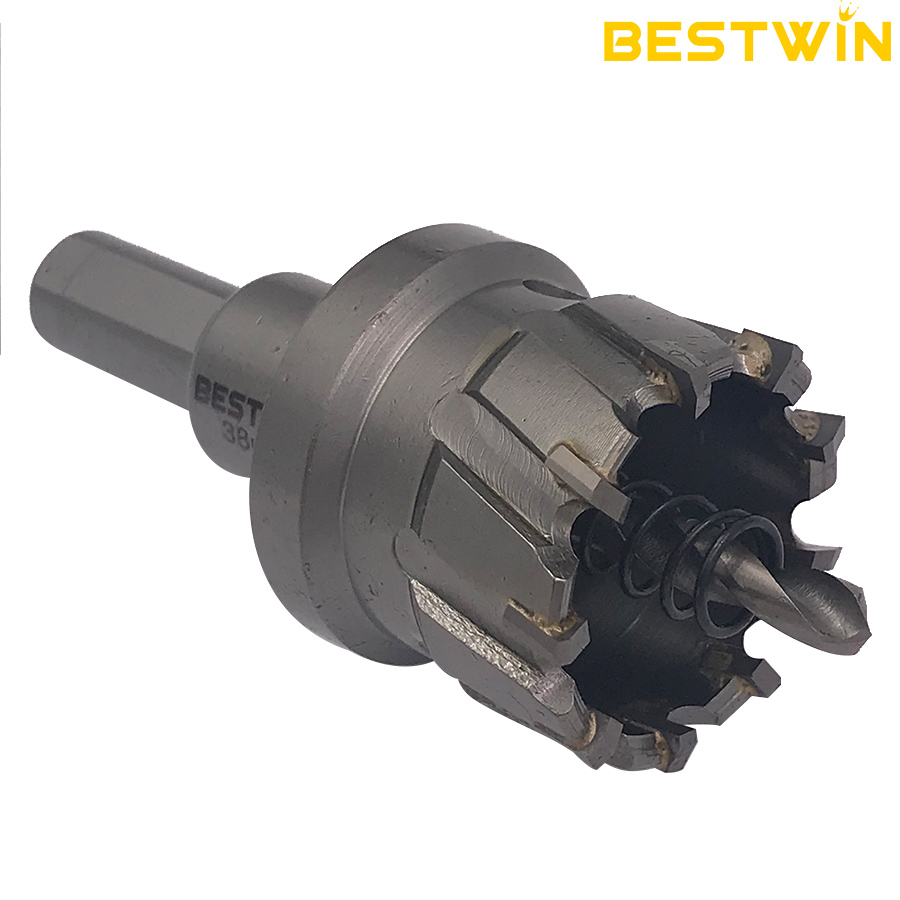
便利なキットとは、単に可能な限り多くの直径のものを詰め込んだケースではありません。対象となる機器で繰り返し使用される開口部をカバーし、それに対応するアーバーとパイロットドリルを組み合わせたものです。ディスプレイケースのラインナップは、小型のケーブル、センサー、ドレンの開口部を優先する場合があります。寒冷地用設置キットは、厚いサンドイッチパネルを貫通するサービス用に、より大きなスリーブが必要になる場合があります。サービス組織は、冗長なサイズを持ち運ぶことなく、複数のキャビネットブランドに適合するコンパクトなセレクションを必要とする場合があります。
キットリストは、完成した各直径、ホールソーファミリー、材料範囲、切断深度制限、アーバー、パイロット、および交換部品を識別できます。これにより、金属カッターと互換性のないアーバーを混同したり、取り外し可能なプレート用に承認されたホールソーを深い断熱壁に自動的に適合すると見なしたりすることを回避できます。
穴あけノコギリメーカーは、一貫したインターフェース、論理的なサイズ展開、交換用カップ、パイロットドリル、アーバー、そしてセット部品をまとめておくパッケージングによって、この構造をサポートできます。Bestwinの製品ラインナップには、一般的なキャビネットや設置作業に合わせて構成できるHSS、M42バイメタル、TCT、アーバーオプションが含まれています。製品の方向性は、普遍的な冷凍ラベルではなく、実際のパネル構造に結びつけるべきです。
ディストリビューターや機器メーカーにとって、補充計画は初期セットアップと同じくらい重要です。頻繁に使用されるラインやドレインの直径は個別に交換用在庫が必要になる場合がありますが、あまり一般的でないサイズはキット内に長く残ります。パイロットとアーバーの交換用参照を分けることで、1つのアクセサリーが摩耗したためにセット全体が廃棄されるのを防ぎます。
一般的な問題はカッティングアセンブリを指しています
大きすぎる開口部は、単に呼び径が不正確であるだけでなく、アーバーの振れ、ホールソーカップの緩み、パイロットの曲がり、またはパネルの動きを示唆することがよくあります。三角形または不規則な切り込みマークは、刃が安定した円形の軌跡を確立できなかったことを示唆します。切りくずのない研磨された金属はこすれを示し、青い変色やコーティングの損傷は過度の熱を示します。
ひび割れたプラスチックライナーは、通常、サポート、パイロットの貫通、歯の状態、および出口付近の送り出しに注意を向けさせます。パイロットの周りに巻き付いたフォームは、パネル内部のデブリ制御が不十分であることを示します。取り外せないプラグは、カップがレイヤースタックに対して浅すぎるか、または排出のための実用的なアクセスが不足していることを意味する可能性があります。遠いスキン上の重いバリは、サポートされていない貫通または不適切なカッターの状態から生じる可能性があります。
これらの症状は、具体的な修正につながるはずです。サポートの復旧、パイロットの交換、アーバーの締め直しまたは交換、より適切な穴あけソーファミリーの選択、蓄積された熱の低減、切りくずの除去、または切削順序の見直しなどです。単にドリルパワーを増やすと、食い込みや損傷が悪化する可能性があります。
同じトラブルシューティングロジックは、ホールソーサプライヤーが実用的な製品プログラムを維持するのに役立ちます。カップの深さ、アーバーインターフェース、材料の方向、パイロットの配置、交換の入手可能性が明確であれば、製品の指定が容易になります。その情報は、カッターをあらゆる材料スタックの約束に変えることなく、繰り返し使用をサポートします。
よくある質問
穴あけのこぎりでキャビネットの表裏両方の板と、その間の断熱材を一度に切断できますか。
カッターの材質能力と使用可能な深さがパネル全体に適していれば可能かもしれませんが、結果は両方のスキン、コア、プラグクリアランス、およびアクセスに依存します。厚いサンドイッチパネルは、段階的な切断または反対側の面からの完了から恩恵を受けることがよくあります。
バイメタルカッターはステンレス製冷凍パネルに適していますか?
ステンレス鋼などの硬質材向けに設計されたバイメタルホールソー製品もありますが、材質、厚み、熱管理、ロット要件が重要です。より硬質なステンレス鋼や厚い金属には、超硬チップ付き製品が別の選択肢となります。実際のパネルは、生産用に工具をリリースする前にサンプル採取する必要があります。
外側の金属の切り口はきれいなのに、なぜ内側のプラスチックライナーが割れるのですか?
ライナーは、支持されていない、脆い、湾曲している、またはパイロットや歯によって急激に打撃を受ける可能性があります。切削方向、パイロットの突出量、バッキング、貫通直前の送り、反対面からの切削などがすべて結果に影響を与える可能性があります。
冷凍機の配管呼び径は、必要なカッター径と等しいですか?
必ずしもそうとは限りません。完成した開口部は、スリーブ、グロメット、バルクヘッド、断熱材の許容寸法、またはその他の取り付けられた部品によって異なります。部品の切り欠き寸法を使用し、実際の組み立てで適合を確認してください。
コマーシャル冷蔵庫のホールソーキットには何が必要ですか?
キットには、定期的なサービス開口部をカバーするものが含まれ、互換性のあるカップ、アーバー、パイロット、アダプター、および交換部品を含める必要があります。各サイズは、直径のみで記載されるのではなく、パネル材、使用可能な深さ、および取り付けられたコンポーネントに関連付けられる必要があります。
カッターと冷蔵パネル全体を合わせる
最も信頼性の高い選定は、完成した継手から始まり、キャビネットまたはコールドルームの壁のあらゆる層を通して開口部を追跡します。直径、材料の積層、使用可能な深さ、アーバーの安定性、パイロットの移動量、表面仕上げ、プラグのクリアランス、および繰り返し切断の一貫性がすべて結果に影響します。Bestwinは製造しています ホールソー 金属、プラスチック、木材、その他の一般的な作業場材料に対応するアーバー範囲を備え、さまざまな冷凍パネル用途に対応するHSS、M42バイメタル、TCTの各方向が利用可能です。適合・サンプル承認済みの組み立てにより、メーカーや請負業者は最初のキャビネット開封から繰り返し供給まで、よりスムーズに進めることができます。









 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe