
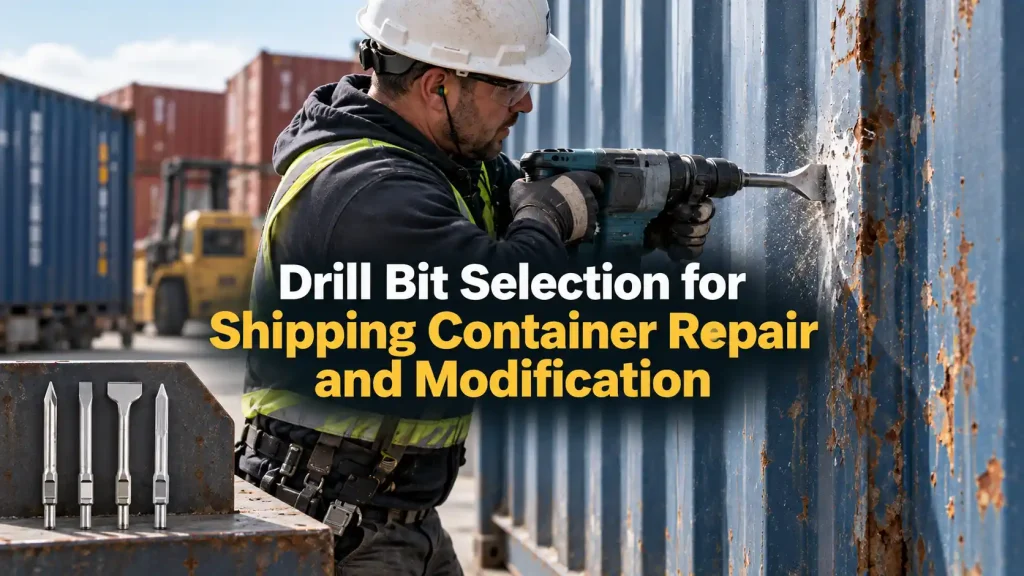
コンテナ修理工場では、修理が始まってから実際の穴あけの問題に気づくことがよくあります。交換用のラッチプレートが古い穴に合わない、リベットが外れる代わりに回転してしまう、合板の床パネルに新しい固定点が必要になる、あるいはサービス開口部が平らな面ではなく波形部分に当たる、といった具合です。材料は、ある場所では薄い鋼板であり、数分後にはより重いドア部材になることもあります。修理拠点、改造工場、販売代理店、移動メンテナンスチームにとって、これらの様々な作業に対応できる便利なドリルビットセットが重要になります。直径も依然として重要ですが、刃先の形状、作業長、シャンク、切りくずの排出、アクセス性、そしてコンテナ自体の状態も同様に重要です。
クイックアンサー
コンテナの修理・改造に適したドリルビットを、材質と穴の用途に合わせて選びましょう。薄い波形鋼板には、安定した切り込みと制御された貫通が必要です。ドアの金具やフレーム部材には、刃先の強度と切りくずの除去能力がより求められます。合板や木材の床には、表面を傷つけずに切りくずを排出する木材切削用の刃先が必要です。既存のリベットや損傷したファスナーを取り除く場合は、取り付け穴を広げずに古い部品を除去できる工具が必要になります。
Bestwinは、工具販売業者、コンテナ製造業者、フリートメンテナンスプログラム、OEM顧客、および産業用サプライヤー向けにドリル製品を製造しています。当社の製品ラインは、金属、木材、石材、および複合材のメンテナンスニーズに対応しており、繰り返し発生する修理作業に合わせて製品やキットの構成を選択できます。 ドリルビット アイテムコードが単なる直径ではなく、実際の義務を特定している方がより有用です。
穴関数とコンテナ部分から始める
同じ公称サイズの2つの穴でも、異なる製品が必要になる場合があります。1つは、ロックロッドブラケットの損傷したリベットを取り除くために使用されるかもしれません。もう1つは、ドア部品を通るボルトのためのクリアランス穴を準備するために使用されるかもしれません。3つ目は、合板の床のネジを受け入れるために使用されるかもしれません。図面または交換部品が結果を定義しますが、周囲の材料がドリルビットがそこに到達する方法を決定します。
波板の側壁や屋根材では、シートは比較的薄く、広い平坦な面はほとんどありません。湾曲した形状のため、両方の刃が食い込む前に先端が滑ってしまうことがあります。一度貫通すると、残りのシートはほとんど支持にならないため、強い送り圧力が刃を穴に引き込み、歪んだ縁を残す可能性があります。シーリングされたファスナー、パッチプレート、または取り付けられる部品を受けるための修理には、一時的なアクセス穴よりもきれいな結果が必要です。
ドアアセンブリはそれぞれ異なります。ヒンジ部品、ロックロッドブラケット、リテーナー、補強プレートは、複数の厚み、溶接部、古いコーティング、腐食を組み合わせて使用している場合があります。きれいなスキンパネルを問題なく切断できるドリルビットでも、積層された接合部ではすぐに速度が低下したり、摩耗したリベット頭の上でドリルの進行方向がずれたりすることがあります。また、ヒンジ、シール、ロックギアの近くなど、ドリル本体の作業スペースが限られている場合もあります。
床作業では、合板、竹複合パネル、木材インサート、鋼材クロスメンバーが同じ作業指示に追加されます。床ねじ用の下穴は、ボルト用の貫通穴や木材サポートのより深い穴とは異なります。床材のコーティング、ボードの状態、隠れた鋼材、必要な深さのすべてが、適切なドリルビットファミリーに影響します。
表1. コンテナ修理業務におけるドリルビットの方向
| コンテナ部品またはタスク | 一般的な切削条件 | 役立つ製品の方向性 | 主な承認ポイント |
|---|---|---|---|
| 波形鋼板 | 湾曲したプロファイル上の薄いコーティングシート | 金属切削用または多機能ドリルビット | 安定した始動、丸い穴、バリやコーティングの損傷が少ない |
| ドアブラケットまたは補強材 | 厚いまたは積層された鋼材で、アクセスが制限されている | HSSメタルカットドリルビット、適切な長さとシャンク | 切削進行、直径制御、およびドリル周りのクリアランス |
| 損傷したリベットの取り外し | リベットの頭部または胴部を中央で切断する | リベット材に合わせた短く頑丈なドリルビット | 古いファスナーは、基部の穴を広げることなく取り外せます。 |
| 合板フロアの固定 | 空隙または摩耗した端部を有する可能性のあるコーティング木材パネル | 木工用ドリルビットまたはツイスト方向がボードに承認済み | スムーズな挿入、確実な奥行き、しっかりとしたファスナーのかみ合わせ |
| 木材支持またはブロッキング | より深い木材の穴とより大きなチップ量 | オーガー式ドリルビット、構造と機械がそれを可能にする場合 | 直線走行、切りくず排出性、および有効作業長 |
| コンクリートパッドまたはデポ設備 | コンテナシェル外側のアンカー穴 | ホルダーとアンカーデータに適合するハンマー用ドリルビット | 適切なシャンク、直径、深さ、および集塵 |
この表は、万能なツールを主張するのではなく、製品の方向性を分けて示しています。最終的な選択は、実際の鋼材の種類、厚さ、コーティング、ボード構造、ファスナー、機械、および予想される穴数によって決まります。

薄い鋼鉄の外皮は攻撃性よりも制御に報いる
コンテナの壁や屋根は、作業面が狭く、湾曲しており、塗装されていたり、へこんでいたりするため、鋭利なドリルビットが不安定に感じられることがあります。技術者は、ビットの先端を所定の位置に保つために、より強く押し付けることがあります。その余分な圧力は、しばしば貫通を悪化させます。最後の金属リングが崩れるときにビットが引っかかり、穴の周りに三角形の開口部、隆起したバリ、または剥がれたコーティングを残すことがあります。
正確なマーキングと、修理方法が許容する範囲での確実な支持から、クリーンなスタートが始まります。ポイントジオメトリは、全径が切削を開始する前に中心を確立する必要があります。パッチプレートやコンバージョンパネルの繰り返し穴の場合、ガイドまたは治具を使用すると、波板に沿って手作業で行うことによるばらつきが減少します。必要な深さが浅く、アクセスが開いている場合、より短く、より剛性の高い工具の方が制御しやすいことがよくあります。
刃先もバランスを保つ必要があります。片方の刃が早く摩耗すると、シャンクが真っ直ぐに見えても、ドリルビットがオーバーサイズに切削したり、真円でない穴を残したりする可能性があります。これは、リベットナット、シールねじ、グロメット、またはボルトが予測可能なクリアランスに依存する場合に重要です。わずかに見えるバリでも、ワッシャーが座るのを妨げたり、締め付け中にコーティングを損傷したりする可能性があります。
薄いコーティング鋼はすぐに熱を帯びます。工具の青い変色、研磨された刃先、煙の残留物、または切りくず形状の急速な変化は、ドリルビットが切削するよりも擦れていることを示唆しています。答えは必ずしもより速いスピードではありません。より鋭い製品、より安定した送り、適切な切削条件、そしてタイムリーな切りくず除去は、通常、同じ工具でさらに多くの穴を無理に開けることよりも重要です。
コンテナの修理では、古い塗料、錆び、シーラント、現場で施工されたコーティングなども露出します。これらの層は母材を隠し、切断開始を妨げる可能性があります。剥がれ落ちやすい表面材は、切断潤滑剤として扱われるべきではありません。製品が風雨にさらされた機器の実際の表面状態で異なる挙動を示す可能性があるため、サンプル試験では実際の表面状態を再現する必要があります。
コンバージョン作業において、完成した穴はエンクロージャーの詳細の一部となる場合があります。バリ取りとコーティングの補修は別々の工程として残りますが、ドリルビットがそれらの工程で修正しなければならない損傷の程度を決定します。狭く均一なバリを持つ丸い開口部は、パネルを引き伸ばした裂けた端よりも仕上げが容易です。
ドア金具と古いリベットには専用の金属用洗剤が必要です
コンテナドアは、ヒンジ、ロックロッド、リテーナー、ハンドル、キーパー、ブラケットの周りに摩耗が集中します。修理は、新しい材料ではなく、古いファスナーから始まることがよくあります。塗料はリベットの中心を覆い隠すことがあります。腐食により、頭部が不均一に減少することがあります。以前の修理により、中心からずれた穴や、より硬い交換用ファスナーが残っている場合があります。ドリルビットは、周囲のブラケットに滑り込まないように、その不完全な表面から開始する必要があります。
リベットの取り外しは、製品の直径と先端を、取り外すファスナーに合わせる必要があります。小さすぎる工具は、ヘッドを外さずに深い下穴を開けてしまう可能性があります。大きすぎる工具は、オペレーターがリベットが外れたと感じる前にブラケットを削ってしまう可能性があります。有用な結果は、元の取り付け部を維持しながら、古いファスナーを制御された方法で分離することです。
厚いドア部材は、薄いスキンとは異なる負荷を生じさせます。より多くの材料が刃先に接触し、フルートがより長く切りくずを運び、熱が蓄積する時間が長くなります。作業長が不十分なドリルビットは、穴が完成する前にフルートが詰まる可能性があります。非常に長い工具は、その領域に到達できますが、横方向の負荷でより大きくたわむ可能性があります。したがって、直径だけでなく、作業長と全長が必要になります。
ドア金具周りのアクセスによって、選択した製品が使用可能かどうかが決まります。標準的なドリルと長いビットは、ロックロッド、ドアシール、または隣接するコンテナに干渉する可能性があります。コンパクトな機械の短いドリルビットは、まっすぐに保持しやすい場合があります。直角アタッチメントまたは異なるホルダーを使用する場合、シャンクはしっかりとフィットし、回転アセンブリ全体が近くの金具に接触しないようにする必要があります。
古いコンテナ鋼は均一ではありません。修理箇所は、ブラケット、溶接影響部、裏当て板、または交換されたパッチを通過する可能性があります。切削音や切りくずの形成の急激な変化には注意が必要です。進行が止まった後に工具を無理に押し込むと、エッジが丸まったり、本体が曲がったり、入り口が大きくなったりする可能性があります。オペレーターは、穴を清掃し、作業とドリルビットの両方を点検してから続行する必要があります。
承認された金属部品は、ラッチブラケットリベット、ヒンジハードウェア、パッチプレートボルト、またはアクセサリー取り付け穴などの特定の品目に記録されるべきです。このわずかな区別により、ワークショップは「金属部品」とだけラベル付けされた単一の箱よりも、より良い補充計画を立てることができます。また、これにより販売業者は、完全な詰め合わせを交換することなく、使用頻度の高い直径を供給できます。
床パネルには独自の木材切断方向が必要です
コンテナの床は、鋼鉄製の横材の上に固定された厚い合板または関連パネル製品で一般的に作られています。修理作業には、損傷したパネルの取り外し、交換用ファスナーの下穴あけ、敷居部分の追加、または承認された継手用の貫通穴の準備が含まれる場合があります。上面コーティングは、その下の木材よりも硬く、より研磨性が高い場合があり、摩耗した部分には湿気、汚れ、または繊維の破片が含まれている可能性があります。
下穴を開ける場合、ドリルビットはまっすぐ進み、ファスナーが固定されるのに十分な材料を残す必要があります。大きすぎる穴はネジ山の食い込みを減らします。小さすぎる下穴は、取り付けトルクを増加させ、弱くなった端を割ってしまう可能性があります。適切な直径は、すべてのコンテナ床に適用される一般的な規則ではなく、ファスナー、ボードの状態、および修理仕様によって異なります。
パネルに穴を開ける際、裏面が見える場合や他の部品に接する場合は、出口側を支持する必要があります。木材用の鋭利な刃物を使用すると表面の裂けを軽減できますが、貫通直前では送り圧を緩める必要があります。隠れた鋼材にドリルビットが当たった場合は、音や進行の変化で作業を中止すべきです。木工用オーガーは、呼び径が同じという理由だけで金属切削工具の代わりにはなりません。
木材のブロックに深い穴を開けると、より多くの切りくずが発生し、ビット本体との摩擦が増加します。オーガータイプのドリルビットは、その先端のネジ形状、溝の形状、長さ、および機械とのインターフェースが材料とアクセス条件に合致する場合、その作業に適しています。健全な木材では役立つセルフフィーディング機能も、損傷した端部や薄い残存部分の近くでは攻撃的すぎる場合があります。カタログの説明よりも、代表的な実例の方がより有用な答えを与えます。

床補修セットは、金属製と木製の商品を明確に区別すると利便性が向上します。ケースの位置、印刷された用途ラベル、商品コードによって、対象となる素材が明らかになるはずです。そうでなければ、混合されたツールボックスでは、鈍った金属製の工具が木工に使われたり、オーガーが隠れた鋼材に向かってしまったりする可能性があります。ケース内のエッジ保護も重要です。なぜなら、露出した先端が、保管場所間の移動中に他の工具に当たってしまう可能性があるからです。
床補修用アソートメントは、下穴用、貫通穴用、より深い木工用、一般的な補修サイズに整理することで、各ドリルビットが認識可能な役割を持つようにできます。明確なサイズと用途のラベルは、交換用パックの管理を容易にします。
シャンクの適合性とアクセス性:製品が現場で機能するかどうかを決定する
切削ジオメトリが最も注目を集めますが、シャンクが利用可能なホルダーに適合しなければ、製品は適切に機能しません。コンテナ修理チームは、デポではコード式ドリル、ヤードではコードレスドリル、コンバージョン内ではコンパクトマシン、または個別のアンカー作業にはロータリーハンマーを使用する場合があります。丸型、六角型、テーパー型、SDSスタイルのインターフェースは、同じ工具や操作モードには対応しません。
三つ爪チャックは、しっかりと把持するために十分な、きれいなシャンク長が必要です。油、錆、バリ、またはチャックの損傷は、切削端が適切であってもドリルビットが滑る原因となります。六角シャンクは、互換性のあるホルダーでの駆動係合を改善できますが、すべての切削製品がインパクト用途に適しているわけではありません。SDS製品は、指定されたロータリーハンマーシステムに属しており、通常の丸シャンク金属工具として扱われるべきではありません。
全長は作業範囲も変化させます。コンテナ内では、棚、内張り、電気部品、仕上げ面などが、マーキングされた穴の近くに配置されることがあります。コンテナの外側では、隣接するコンテナや積み重ねられた配置が、ドリルの後方のスペースを制限する可能性があります。長いドリルビットは障害物を越えることができますが、オペレーターはチャックと工具本体のためのスペースも必要とします。短いオプションは、リーチが不要な場合に、より良い制御を提供することがよくあります。
一般項 ドリルビット 多くの形状や材質をカバーするため、直径だけでは混合コンテナ修理プログラムの仕様としては不十分です。品目説明には、対象となる作業材料、切削形状、直径、作業長、全長、シャンクを含めるべきです。コーティングや仕上げは、明確な製品目的がある場合に加えることができます。
この市場にサービスを提供するドリルビットメーカーは、サンプルからリピート注文まで、これらのアイデンティティを安定させる必要があります。Bestwinは、定義されたビットファミリー、セットレイアウト、パッケージング、マーキング、および交換数量を、販売代理店およびOEMプログラム向けに製造・供給できます。有用な価値は、承認されたタスクの一貫性であり、1つのアイテムがあらゆるコンテナ材料に対応できるという約束ではありません。
サンプル試験は実際の修理条件を再現すべきである
平坦な鋼材上でのベンチテストは有用な最初のチェックですが、コンテナ全体の作業を代表するものではありません。波形、コーティング、腐食、積層された金属、アクセス制限、摩耗したファスナー、床パネル、ポータブル機械などはすべて結果を変えます。したがって、サンプル承認には、購入の動機となる一般的な用途を含めるべきです。
実際の製品組み立てから始めます。ドリルビット、ホルダーまたはチャック、機械、使用する場合はガイド、および予想される切削条件。引退した容器からの代表的なスクラップ、または修理仕様に適合する承認済み材料を使用します。工具が最初にきれいに切り込みを開始した時点、切削中の穴の状態、およびバリ取り後の実際のファスナーまたはコンポーネントの適合性を記録します。
薄鋼板については、エントリー位置、真円度、バリ高さ、エッジの裂け、コーティングの乱れを検査してください。リベット除去については、古いファスナーが外れた後の元の取り付け穴を検査してください。ドア鋼板については、全厚の貫通を確認し、不均一な摩耗に注意してください。床パネルについては、エントリーファイバー、出口の損傷、深さ制御、ファスナーの適合性を検査してください。「穴が開いた」というだけの合格基準ではなく、これらのチェックによりドリルビットと修理結果が結びつきます。
繰り返し切削することは、最初の穴と同じくらい重要です。試運転では、刃先の摩耗、切りくずの詰まり、熱の蓄積、および直径の変化を明らかにするのに十分なサイクルを含める必要があります。きれいに1つの穴を開けるドリルビットでも、週を通して同じブラケット修理を繰り返すデポにとっては、依然として不適切な選択肢となる可能性があります。最初の穴、中間の穴、最後の穴を記録することで、承認が有用な動作範囲に結びつくようになります。
表2. コンテナ修理掘削のサンプル受付
| Check | 何を観察するか | それが製品の意思決定に影響を与える理由 |
|---|---|---|
| 制御開始 | ポイントが過度にぶれることなく、狙った位置に留まります。 | 波形、塗装面、または摩耗した表面の穴の位置を保護します |
| Finished diameter | 意図されたクリアランスを有するファスナーまたは継手シート | ドリルビットとセットアップが要求される嵌合を生成することを確認します |
| 穴の形状 | 開口部はひどい裂けや引っかかりがなく、丸いままです。 | バランスの取れた切れ味と安定したサポートを示します |
| バリとコーティング | エッジのクリーニングは管理された状態で行われ、周囲のコーティング損傷は限定的です。 | シーリングやコーティング前の仕上げ作業を軽減 |
| チップフロー | フルートは、所定の厚さまたは深さまで切りくずをきれいに除去します。 | 摩擦、熱、切断の中断を軽減します |
| ツールの状態 | ポイント、リップ、フルート、ボディ、シャンクは引き続き使用可能です | 現実的な交換間隔をサポートします |
| 繰り返し穴 | 後の穴は承認された結果の範囲内です | 製品が予想される修理量に適していることを確認します |
承認記録には、コンテナモデルだけでなく、タスクと資材の名前を記載する必要があります。外観が似ているコンテナでも、修理、交換部品、コーティング、床システムが異なる場合があります。タスクベースの記録は、ワークショップが混在するフリートを受け入れる際に、より有用であり続けます。
ワークショップの品揃えは修理スケジュールに従うべきです
大規模なセットでも、コンテナデポが日常的に使用する少数の製品が欠けている場合があります。より良い出発点は修理スケジュールです。一般的なリベットの直径、パッチプレートボルト、ドアハードウェアの穴、床ファスナー、木材の深さ、および個別のアンカーの義務です。繰り返される各タスクには、品目コード、承認された直径、作業長、シャンク、および交換数量が割り当てられます。
高頻度で使用される金属サイズには、個別の詰め替えパックが必要です。リベットやブラケットの作業では、ケースの他の部分よりも特定のサイズが早く消費されることがあります。床の修理では、別の少数のグループに頼る場合があります。ドリルビットの1つが摩耗したときに、ワークショップがキット全体を交換しなければならない場合、在庫は高価になり、残りのツールは明確な用途がないまま蓄積されます。
物理的な配置は、職務計画を強化する必要があります。金属、木材、石材のグループを分けます。短い修理ビットは、長いリーチの製品から離して保管します。切断端を保護し、欠品が見えるようにします。ケースインサート、印刷されたサイズ順、バーコード、およびアプリケーションラベルは、店員がすべてのパッケージを開けずに正しい詰め替え品を出すのに役立ちます。
ドリルビットサプライヤーは、承認された構造、マーキング、梱包数量、およびセットレイアウトを繰り返し注文で維持することにより、このプログラムをサポートできます。Bestwinは、販売代理店パック、OEMブランディング、用途指向のアソートメント、および掘削製品の交換供給をサポートしています。これらのオプションは、同じワークショップ標準を複数のデポまたはサービス車両にわたって繰り返す必要がある場合に重要です。
輸送にも耐えられる梱包が必要です。コンテナ技術者は、屋外の列、移動サービス車両、修理ベイの間で工具を運ぶことがよくあります。バラバラの製品は互いにぶつかり合い、先端を鈍らせたり、超硬を欠けさせたり、サイズ表記を読めなくしたりする可能性があります。チューブ、スリーブ、インデックス付きトレイ、仕切り付きケースは、ドリルビットを保護すると同時に、ユーザーが正しい位置に戻すのを助けます。
一般的な穴の問題が特定の製品の不一致を明らかにする
大きすぎる穴や楕円形の穴は、不安定な始動、摩耗した刃先、本体の曲がり、チャックの振れ、横方向の負荷、または不十分な支持を示唆していることが多いです。ドリルビットの交換が必要な場合もありますが、工具とセットアップも点検する必要があります。損傷したチャックに保持された新しい製品でも、同じ欠陥が繰り返される可能性があります。
薄い鋼材に重度のバリが発生するのは、刃先の切れ味が悪い、貫通直前の送り量が多すぎる、支持が不十分、またはシートを掴むような形状などが原因で起こり得ます。穴の精度は出ているものの、修理を重ねるごとに後処理が増えていく場合は、刃先の摩耗や切りくずの流れを確認してください。完全な切断不良に至る前に、交換時期が来る可能性があります。
塗料の上を滑る点やリベットの頭は、摩耗しすぎている、柔軟性が高すぎる、または表面との適合性が悪い可能性があります。マーキングや治具が役立つこともありますが、開始時の挙動が不適切なドリルビットは制御が難しいままです。試行には、実際のコーティングとファスナーの状態を含めるべきです。
熱と研磨された切りくずの進捗が遅いことは、こすれていることを示唆しています。刃先が鈍っている、製品の方向が鋼材に適していない、または切りくずがフルートに詰まっている可能性があります。より大きな圧力で続行すると、通常は熱が増加します。作業を中止し、穴をきれいにし、ドリルビットを点検してから、新しいものが必要か、または異なる種類のドリルが必要かを判断してください。
床材の割れは、質の悪い木材、支持されていない貫通、過剰な送り速度、または湿気や以前の損傷で弱くなった板が原因で発生することがあります。新しい合板に開けられたきれいな穴は、摩耗した床の端でも同じドリルビットが同じように機能することを証明するものではありません。サンプルには、実際に不良を引き起こす原因となる状態を含める必要があります。
シャンクの滑りは、研磨された跡と不均一な深さを生じさせます。ホルダーを清掃し、チャックまたはインターフェースを点検し、シャンクの形状とサイズが適合していることを確認してください。破損したホルダーを同じ製品に締め付け続けないでください。確実な切削は、回転アセンブリ全体に依存します。
よくある質問
一つのドリルビットですべての容器素材に対応できるわけではありません
通常、信頼できる一つの作業場の標準としては考えられません。薄い鋼材、厚いドア部品、古いリベット、合板、木材、コンクリートアンカーは、先端、刃先、溝、長さ、シャンクにそれぞれ異なる要求を課します。混合セットは作業場全体をカバーできますが、各ドリルビットには明確な材質と用途が定められているべきです。
公称ファスナーサイズは、すべての穴を定義するものではありません
いいえ、完成した穴はパイロット穴、クリアランス穴、リベット除去穴、干渉穴、またはアンカー穴のいずれかである可能性があります。必要な直径を決定するには、修理図面、ファスナーデータ、交換部品、およびサンプルフィットを使用してください。近くの標準サイズが自動的に許容されるわけではありません。
シート鋼のブレークスルー時にはしばしば掴みが発生する
薄板はブレークスルー時に支持を失いやすい。高い送り圧、鈍い刃先、不十分なバッキング、横方向の荷重、または攻撃的な切削作用は、工具を残りの金属に引き込む可能性がある。出口付近で圧力を下げ、製品が鋭利で板材の状態に適していることを確認する。
長い製品は、リーチが必要な作業にのみ適しています。
修理にリーチや作業深さが必要な場合にのみ使用してください。長すぎるとたわみが増加し、ドリル本体のクリアランスがより多く必要になります。短い製品は、スキン、リベット、ドアハードウェアの作業で制御しやすいことが多いです。作業長と全長を別々に記録してください。
補充コードが複数のデポを整合させる
承認されたドリルビットの品目コード、用途、直径、長さ、シャンク、梱包数量、およびサンプル記録は一貫性を保ってください。高使用量のサイズは個別に追跡し、個別の詰め替え品を在庫してください。これは、1つの金属または木材のサイズが交換時期に達した場合に、セット全体を交換するよりも実用的であることがよくあります。
繰り返し可能なコンテナ修理を中心にセットを構築する
コンテナ作業は、各ドリルビットに名前付きの役割を持たせると、より簡単に制御できるようになります。薄い板金には安定した始動と抑制された貫通が必要です。ドアの金具やリベットには、硬く正確な金属切断が必要です。床パネルや木材の支持材には、個別の木材切断指示が必要です。機械インターフェース、アクセス、作業長、エッジの状態、および補充計画が製品決定を完了します。
ベストウィンは製造しています ドリルビット ディストリビューター、修理プログラム、OEM顧客、産業ユーザー向けのファミリーおよびアプリケーション指向のアソートメント。明確に定義されたセットは、承認された製品、パッケージ、および交換用サプライを実際の修理スケジュールに接続し、選択を一般的なカタログ業務にしないようにします。









 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe