
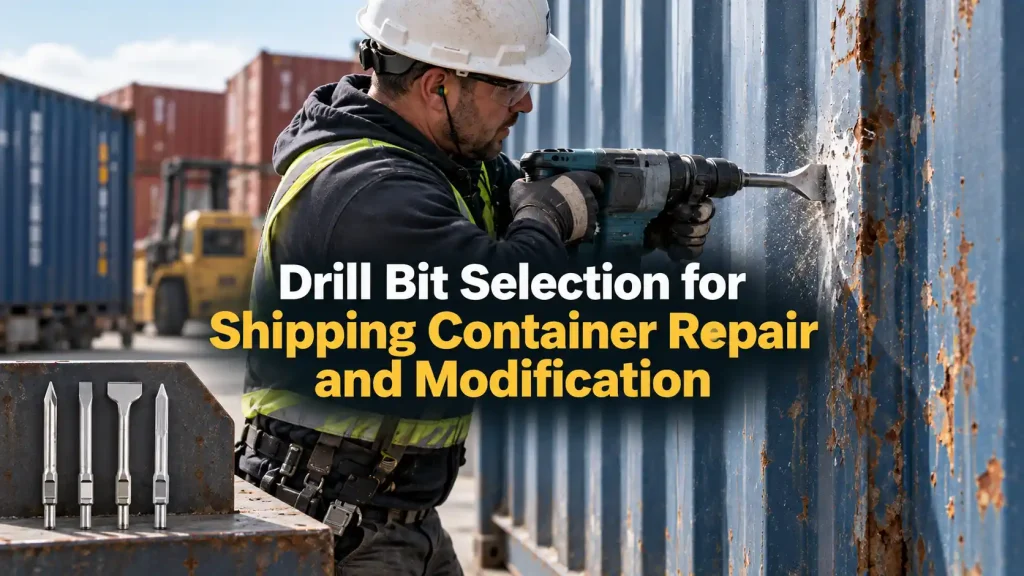
Konteyner atölyeleri, onarıma başladıktan sonra gerçek delme sorununu sıklıkla fark eder. Yedek mandal plakası eski deliklerle hizalanmaz, perçin serbest bırakmak yerine döner, kontrplak zemin paneli yeni sabitleme noktalarına ihtiyaç duyar veya servis açıklığı düz bir yüzey yerine bir oluğa denk gelir. Malzeme bir alanda ince çelik, birkaç dakika sonra ise daha ağır bir kapı elemanı olabilir. Onarım depoları, dönüşüm atölyeleri, distribütörler ve mobil bakım ekipleri için bu farklı görevlere göre kullanışlı bir matkap seti oluşturulur. Çap hala önemlidir, ancak kesici kenar, çalışma uzunluğu, şaft, talaş tahliyesi, erişim ve konteynerin kendisinin durumu da önemlidir.
Hızlı Cevap
Nakliye konteyneri tamiri ve modifikasyonu için tam malzeme ve delik işlevine göre bir matkap ucu seçin. İnce oluklu çelik, stabil bir başlangıç ve kontrollü bir delme gerektirir. Kapı donanımı ve çerçeve elemanları, kenar dayanımı ve talaş tahliyesi üzerinde daha fazla talep oluşturur. Kontrplak veya ahşap zeminler, yüzeyi yırtmadan talaşları temizleyen ahşap kesme yönüne ihtiyaç duyar. Mevcut perçinler ve hasarlı bağlantı elemanları, aletin montaj deliğini büyütmeden eski parçayı çıkarması gerektiği için ek bir görev daha ekler.
Bestwin, alet distribütörleri, konteyner atölyeleri, filo bakım programları, OEM müşterileri ve endüstriyel tedarik kanalları için sondaj ürünleri üretmektedir. Ürün yelpazemiz, tekrarlayan onarım görevlerine uyum sağlayabilecek ürün ve kit yapılandırmalarıyla metal, ahşap, duvarcılık ve karma bakım ihtiyaçlarını kapsamaktadır. Matkap ucu Çap yerine gerçek bir görevi tanımlayan bir ürün kodu olduğunda daha kullanışlıdır.
Delik Fonksiyonu ve Kap Parçası ile Başlayın
Aynı nominal boyuttaki iki delik farklı ürünler gerektirebilir. Biri, kilitleme çubuğu braketindeki hasarlı bir perçini çıkarabilir. Diğeri, bir kapı bileşeninden cıvata için bir boşluk deliği hazırlayabilir. Üçüncüsü, kontrplak zemindeki bir vidayı kabul edebilir. Sonucu çizim veya yedek parça belirler, ancak çevredeki malzeme Matkabın oraya nasıl ulaşacağını belirler.
Ondüle yan duvarlarda ve çatı panellerinde, sac nispeten incedir ve nadiren geniş, düz bir yüzey sunar. Eğri profil, her iki kesme dudağı tam olarak temas etmeden noktanın kaymasına neden olabilir. Alet deldikten sonra, kalan sac az destek sağlar, bu nedenle yüksek besleme basıncı kesme kenarını deliğe çekebilir ve bozuk bir kenar bırakabilir. Mühürlü bir bağlantı elemanı, yama plakası veya takılı bir bileşen alacak bir onarım, geçici bir erişim deliğinden daha temiz bir sonuç gerektirir.
Kapı aksamları farklıdır. Menteşe bileşenleri, kilitleme çubuğu braketleri, tutucular ve takviye plakaları birkaç kalınlığı, kaynağı, eski kaplamayı ve korozyonu birleştirebilir. Temiz bir panelde kabul edilebilir şekilde kesim yapan bir matkap ucu, birleşik bir eklemde hızla yavaşlayabilir veya aşınmış bir perçin kafasında sapabilir. İş, özellikle menteşelerin, contaların ve kilitleme mekanizmalarının yakınında matkap gövdesi için sınırlı alan sunabilir.
Zemin işleri, aynı atölye siparişine kontrplak, bambu kompozit paneller, ahşap ekler ve çelik traversler ekler. Bir zemin vidası için kılavuz delik, bir cıvata için delikten geçme delik veya bir ahşap destek üzerinde daha derin bir delik ile aynı görevde değildir. Zemin kaplaması, tahta durumu, gizli çelik ve gerekli derinlik, uygun matkap ucu ailesini etkiler.
Tablo 1. Konteyner Onarım Görevi İçin Matkap Ucu Yönü
| Konteyner parçası veya görevi | Tipik kesme koşulları | Faydalı ürün yönü | Ana onay noktası |
|---|---|---|---|
| Ondüle çelik kaplama | Kavisli bir profil üzerinde ince kaplamalı levha | Keskin metal kesme veya uygun çok amaçlı matkap ucu | Sağlam başlangıç, yuvarlak delik, sınırlı çapak ve kaplama hasarı |
| Kapı braketi veya takviyesi | Daha kalın veya istiflenmiş çelik, erişimi kısıtlı | Uygun uzunluk ve şafta sahip HSS metal kesme matkabı | Kesme ilerlemesi, çap kontrolü ve matkap çevresindeki boşluk |
| Hasarlı perçin sökme | Bir perçin kafasının veya gövdesinin ortasından kesme | Kısa, sert matkap ucu perçin malzemesine uygun | Eski bağlantı elemanı, taban deliğini büyütmeden çıkar. |
| Kontrplak döşeme sabitleme | Kaplamalı ahşap panel, olası boşluklar veya aşınmış kenarlar | Ahşap matkap ucu veya burgu yönü tahta için onaylanmıştır | Temiz giriş, kontrollü derinlik ve güvenli bağlantı elemanı uyumu |
| Ahşap destek veya takoz | Daha derin ahşap deliği, daha fazla talaş hacmi | Burgu tipi matkap ucu, yapısı ve makinesi buna izin veriyorsa | Düz izleme, talaş tahliyesi ve kullanılabilir çalışma uzunluğu |
| Beton zemin veya depo armatürü | Konteyner kabuğunun dışındaki sabitleme deliği | Tutucu ve dübel verilerine uygun, darbeli matkap ucuna uyumlu | Doğru şaft, çap, derinlik ve toz giderme |
Tablo, evrensel bir alet iddiasında bulunmak yerine ürün yönlerini ayırır. Nihai seçim, gerçek çelik kalitesine, kalınlığına, kaplamasına, levha yapısına, bağlantı elemanına, makineye ve beklenen delik sayısına bağlıdır.

İnce Çelik Zırhlar Saldırganlıktan Çok Kontrolü Ödüllendirir
Konteyner duvarları ve tavanları, çalışma yüzeyi dar, kavisli, boyalı ve bazen de ezik olduğu için keskin bir matkap ucunu dengesiz hissettirebilir. Bir teknisyen, ucu yerinde tutmak için daha sert bastırabilir. Bu ekstra baskı genellikle delme işlemini daha da kötüleştirir. Metalin son halkası koparken matkap ucu takılabilir ve üçgen bir açıklık, yükseltilmiş bir çapak veya delik etrafında soyulmuş bir kaplama bırakabilir.
Temiz bir başlangıç, onarım yöntemi izin verdiği sürece doğru işaretleme ve sağlam destekle başlar. Tam çap kesmeye başlamadan önce nokta geometrisi merkezi oluşturmalıdır. Yama plakalarındaki veya dönüştürme panellerindeki tekrarlanan delikler için bir kılavuz veya fikstür, olukları elle takip etmekten kaynaklanan değişkenliği azaltır. Gerekli derinlik az ve erişim açıksa, daha kısa, daha rijit aletlerin kontrolü genellikle daha kolaydır.
Kesici kenarların da dengeli kalması gerekir. Bir dudak daha hızlı aşınırsa, şaft düz görünse bile matkap ucu gereğinden büyük kesebilir veya yuvarlak olmayan bir delik bırakabilir. Bu, perçin somunu, contalı vida, rondela veya cıvatanın öngörülebilir boşluğa bağlı olduğu durumlarda önemlidir. Küçük görünen bir çapak, rondelanın oturmasını engelleyebilir veya sıkma sırasında bir kaplamaya zarar verebilir.
İnce kaplamalı çelikte ısı hızla kendini gösterir. Alette mavi renk değişikliği, cilalı kesici kenarlar, dumanlı kalıntı veya talaş şeklinde hızlı bir değişiklik, matkabın kesmekten çok sürtündüğünü gösterir. Cevap otomatik olarak daha fazla hız değildir. Daha keskin bir ürün, daha istikrarlı ilerleme, uygun kesme koşulları ve zamanında talaş tahliyesi, genellikle aynı aleti başka bir delik sırasından zorlamaktan daha önemlidir.
Konteyner onarımı aynı zamanda eski boyayı, pas kabuğunu, sızdırmazlık malzemesini ve saha uygulamalı kaplamaları ortaya çıkarır. Bu katmanlar ana metali gizleyebilir ve başlangıcı bozabilir. Gevşek yüzey malzemesi kesme yağı olarak kabul edilmemelidir. Numune denemesi, yalnızca temiz atölye sacı üzerinde test edilen bir ürünün yıpranmış ekipman üzerinde farklı davranabileceği için gerçek yüzey koşullarını yeniden üretmelidir.
Dönüştürme işi için bitmiş delik bir muhafaza detayının parçası haline gelebilir. Çapak alma ve kaplama onarımı ayrı adımlar olarak kalır, ancak matkap ucu bu adımların ne kadar hasarı düzeltmesi gerektiğini belirler. Dar, tutarlı bir çapağa sahip yuvarlak bir açıklığın, paneli germiş yırtık bir kenardan daha kolay bitirilmesi sağlanır.
Kapı Donanımı ve Eski Perçinler Özel Bir Metal Görev Gerektirir
Konteyner kapısı, menteşeler, kilitleme çubukları, tutucular, kulplar, mandallar ve braketler etrafında aşınmayı yoğunlaştırır. Onarımlar genellikle boş malzeme yerine eski bağlantı elemanlarıyla başlar. Boya, perçin merkezini gizleyebilir. Korozyon, kafayı düzensiz bir şekilde azaltabilir. Önceki onarımlar merkezden uzak bir delik veya daha sert bir yedek bağlantı elemanı bırakmış olabilir. Matkap ucu, çevredeki brakete kaymadan o kusurlu yüzeyde başlamalıdır.
Perçin sökme işlemi, ürün çapını ve ucunu sökülecek bağlantı elemanıyla eşleştirmeye bağlıdır. Çok küçük bir alet, kafayı çıkarmadan derin bir kılavuz delinebilir. Çok büyük bir alet ise operatör perçinin gevşediğini hissetmeden brakete zarar verebilir. Elde edilen faydalı sonuç, eski bağlantı elemanının kontrollü bir şekilde ayrılması ve orijinal montaj noktasının korunmasıdır.
Daha kalın kapı elemanları, ince yüzeyden farklı bir yük oluşturur. Daha fazla malzeme kesici kenarlara temas eder, yivler talaşları daha uzun süre taşır ve ısının birikmesi için daha fazla zaman olur. Yetersiz çalışma uzunluğuna sahip bir matkap ucu, delik tamamlanmadan yivlerini doldurabilir. Çok uzun bir takım alana ulaşabilir ancak yan yük altında daha fazla esneyebilir. Bu nedenle çapın yanı sıra çalışma uzunluğu ve toplam uzunluk da gereklidir.
Kapı donanımının etrafındaki erişim, seçilen ürünün kullanılabilir olup olmadığını belirleyebilir. Standart bir matkap ve uzun uç, kilitleme çubuğu, kapı contası veya bitişik kap ile çarpışabilir. Kompakt bir makinede daha kısa bir matkap ucu tutmak daha kolay olabilir. Dik açılı bir aparat veya farklı bir tutucu kullanıldığında, şaft güvenli bir şekilde oturmalı ve tüm dönen aksam yakındaki donanımdan uzak durmalıdır.
Eski konteyner çeliği homojen değildir. Bir onarım, braketten, kaynak etkilenmiş alandan, destek plakasından veya yedek yamadan geçebilir. Kesme sesindeki ve talaş oluşumundaki ani değişiklikler dikkat gerektirir. İlerleme durduktan sonra aleti zorlamak kenarları yuvarlayabilir, gövdeyi bükebilir veya girişi büyütebilir. Operatör, devam etmeden önce deliği temizlemeli ve hem iş parçasını hem de matkabı incelemelidir.
Onaylanmış metal parçalar, mandal-braket perçinleri, menteşe donanımı, yama-plaka cıvataları veya aksesuar montaj delikleri gibi belirli görevlere karşı kaydedilmelidir. Bu küçük ayrım, atölyeye "metal parçalar" etiketli tek bir kutudan daha iyi bir yeniden stok planı sağlar. Ayrıca, bir distribütörün eksiksiz bir çeşitliliği değiştirmeden yüksek kullanımlı çapları tedarik etmesine olanak tanır.
Zemin Panellerinin Kendi Ahşap Kesim Yönüne İhtiyacı Var
Konteyner tabanları genellikle çelik traversler üzerine sabitlenmiş kalın kontrplak veya benzeri panel ürünlerinden yapılır. Onarım çalışmaları, hasarlı bir paneli çıkarmayı, yedek bağlantı elemanları için kılavuz delikler açmayı, bir eşik detayı eklemeyi veya onaylı bir bağlantı parçası için bir geçiş deliği hazırlamayı içerebilir. Üst kaplama, altındaki ahşaptan daha sert ve daha aşındırıcı olabilirken, aşınmış alanlar nem, kir veya ezilmiş lifler içerebilir.
Bir kılavuz delik için matkap ucu düz gitmeli ve bağlantı elemanının tutunması için yeterli malzeme bırakmalıdır. Aşırı büyük bir delik, diş tutunmasını azaltır. Küçük bir kılavuz delik, montaj torkunu artırabilir ve zayıflamış bir kenarı çatlatabilir. Doğru çap, tüm konteyner döşemeleri için genel bir kuraldan ziyade, bağlantı elemanına, tahta durumuna ve onarım spesifikasyonuna bağlıdır.
Delik panelden geçerken, alt taraf görünür kalacaksa veya başka bir bileşene oturması gerekiyorsa çıkış tarafının desteklenmesi gerekir. Keskin bir ahşap kesme ürünü yüzey yırtılmasını azaltır, ancak ilerleme basıncının kırılma noktasına yakın hafifletilmesi gerekir. Matkap ucu gizli bir çelik elemana çarparsa, ses ve ilerlemedeki değişiklik işlemi durdurmalıdır. Ahşap burgu, her ikisi de aynı nominal çapa sahip olduğu için metal kesme aletinin yerine geçmez.
Ahşap bloklardaki daha derin delikler daha fazla talaş ve matkap gövdesi boyunca daha fazla sürtünme oluşturur. Burgu tipi matkap ucu, vida ucu, yiv şekli, uzunluğu ve makine arayüzü malzeme ve erişime uyduğunda bu iş için uygun olabilir. Sağlam ahşaptaki işi kolaylaştıran kendi kendine besleme hareketi, hasarlı bir kenarın veya ince kalan bölümün yakınında fazla agresif olabilir. Bir örnek parça, katalog açıklamasından daha kullanışlı bir cevap verir.

Zemin tamir setleri, metal ve ahşap eşyalar arasında net bir ayrım olmasından fayda sağlar. Kutunun konumu, basılı uygulama etiketi ve ürün kodu, amaçlanan malzemeyi belirgin hale getirmelidir. Aksi takdirde karışık bir alet çantası, körelmiş bir metal aleti ahşap işine geri gönderebilir veya bir burguyu gizli bir çelik elemana doğru yollayabilir. Depo bölmeleri arasındaki nakliye sırasında maruz kalan uçlar diğer aletlere çarpabileceğinden, kutudaki kenar koruması da önemlidir.
Bir zemin tamir takımı, her matkabın tanınabilir bir role sahip olması için kılavuz delikleri, geçme delikler, daha derin ahşap işleri ve genel tamir boyutlarına göre düzenlenebilir. Net boyut ve görev etiketleri, yedek paketlerin kontrolünü de kolaylaştırır.
Şaft Uyumu ve Erişimi Ürünün Yerinde Çalışıp Çalışmadığına Karar Verir
Kesme geometrisi en çok ilgi gören unsur olsa da, sapı mevcut tutucuya uymuyorsa bir ürün düzgün çalışamaz. Konteyner tamir ekipleri depoda kablolu matkaplar, bahçede akülü matkaplar, bir dönüşüm içinde kompakt makineler veya ayrı ankraj işleri için döner kırıcılar kullanabilir. Yuvarlak, altıgen, azaltılmış ve SDS tarzı arayüzler aynı aletlere veya çalışma modlarına hizmet etmez.
Üç çeneli bir ayna, güvenli bir şekilde kavrayabilmek için yeterli temiz sap uzunluğuna ihtiyaç duyar. Yağ, pas, çapak veya hasarlı bir ayna, kesici ucun uygun olduğu durumlarda bile matkap ucunun kaymasına neden olabilir. Altıgen saplar, uyumlu bir tutucuda tahrik bağlantısını iyileştirebilir, ancak her kesici ürünü darbeli kullanıma uygun hale getirmez. SDS ürünleri, belirtilen döner çekiç sistemine aittir ve sıradan yuvarlak saplı metal aletler olarak ele alınmamalıdır.
Genel uzunluk çalışma alanını da değiştirir. Bir konteynerin içinde, raflar, astarlar, elektrikli parçalar ve bitmiş yüzeyler işaretli deliğe yakın olabilir. Dışarıda, bitişik bir konteyner veya üst üste yığılmış bir düzenleme, matkabın arkasındaki alanı sınırlayabilir. Daha uzun bir matkap ucu bir engeli aşabilir, ancak operatörün aynanın ve alet gövdesinin sığacağı alana hala ihtiyacı vardır. Daha kısa bir seçenek, erişim gerekmediğinde genellikle daha iyi kontrol sağlar.
Genel terim Matkap ucu Çok sayıda geometri ve malzemeyi kapsadığı için, çap tek başına karma bir kap onarım programı için zayıf bir özelliktir. Ürün tanımı, hedeflenen çalışma malzemesini, kesme formunu, çapını, çalışma uzunluğunu, toplam uzunluğunu ve sapını içermelidir. Tanımlanmış bir ürün amacı olduğunda kaplama veya yüzey işlemi eklenebilir.
Bu pazara hizmet veren bir matkap ucu üreticisinin, numuneden tekrar siparişe kadar bu kimlikleri sabit tutması gerekir. Bestwin, distribütör ve OEM programları için tanımlanmış uç aileleri, set düzenleri, ambalajlama, işaretleme ve yedek parça miktarları üretebilir ve tedarik edebilir. Faydalı değer, onaylanmış bir görev etrafındaki tutarlılıktır, tek bir ürünün her türlü konteyner malzemesini halledeceğine dair bir vaat değildir.
Örnek Denemeler Gerçek Onarım Koşullarını Yeniden Üretmelidir
Temiz, düz çelik üzerinde yapılan bir tezgah testi faydalı bir ilk kontrol olsa da, tam konteyner işini temsil etmez. Oluklar, kaplamalar, korozyon, istiflenmiş metal, kısıtlı erişim, aşınmış bağlantı elemanları, zemin panelleri ve taşınabilir makineler sonucu değiştirir. Bu nedenle numune onayı, satın almaya neden olan yaygın görevleri içermelidir.
Gerçek ürün montajıyla başlayın: Matkap ucu, tutucu veya mandren, makine, kullanılıyorsa kılavuz ve beklenen kesme koşulu. Emekliye ayrılmış kaplardan veya onarım spesifikasyonuna uyan onaylanmış malzemeden temsili hurda kullanın. Aletin ilk temiz başladığı noktayı, kesme sırasındaki deliğin durumunu ve çapak alma sonrası gerçek bağlantı elemanının veya bileşenin uyumunu kaydedin.
İnce çelik için giriş konumu, yuvarlaklık, çapak yüksekliği, kenar yırtılması ve kaplama bozulmasını kontrol edin. Perçin sökme işlemi için, eski bağlantı elemanı çıktıktan sonra orijinal montaj deliğini kontrol edin. Kapı çeliği için, tam kalınlık boyunca ilerlemeyi doğrulayın ve düzensiz aşınmaya dikkat edin. Zemin panelleri için, giriş lifleri, çıkış hasarı, derinlik kontrolü ve bağlantı elemanı uyumunu kontrol edin. Bu kontroller, "delik açıldı" ifadesini tek geçme koşulu olarak ele almak yerine, matkap ucunu onarım sonucuyla ilişkilendirir.
Tekrarlanan kesimler, ilk delik kadar önemlidir. Deneme, kenar aşınmasını, talaş birikmesini, ısı birikmesini ve çap değişikliklerini ortaya çıkarmak için yeterli döngüyü içermelidir. Tek bir temiz delik açan bir matkap ucu, tüm hafta boyunca aynı braket onarımını tekrarlayan bir depo için hala kötü bir seçim olabilir. Onayın kullanışlı bir çalışma penceresine bağlanması için ilk, orta ve son delikleri kaydedin.
Tablo 2. Konteyner Onarım Sondajı İçin Numune Kabulü
| Kontrol et | Neler gözlemlenmeli | Bu, ürün kararını neden etkiler |
|---|---|---|
| Kontrol başlatılıyor | Nokta aşırı sapma olmadan hedefe odaklanır. | Oluklu, boyalı veya aşınmış yüzeylerde delik konumunu korur |
| Son çap | Uygun boşluğa sahip bağlantı elemanı veya fitting yuvaları | Matkap ucunun ve kurulumun gerekli uyumu sağladığını onaylar. |
| Delik şekli | Açıklık, ciddi yırtılma veya tutunma olmadan yuvarlak kalır. | Dengeli kesimi ve stabil desteği gösterir |
| Çapak ve kaplama | Kenar temizliği kontrollü kalır ve çevredeki kaplama hasarı sınırlıdır | Tamir işleminden önce son kat uygulaması veya kaplama için hazırlık işlerini azaltır |
| Yonga akışı | Yüzey frezeleri, gerekli kalınlık veya derinlik boyunca talaşları temizler. | Sürtünmeyi, ısıyı ve kesintili kesimi azaltır |
| Takım durumu | Uç, dudak, yivler, gövde ve sap sağlam kalır | Gerçekçi bir değişim aralığını destekler |
| Tekrar delikler | Sonraki delikler onaylanmış sonuç dahilindedir | Beklenen tamir miktarına ürünün uygunluğunu onaylar |
Onay kayıtlarında sadece konteyner modelinin değil, görevin ve malzemenin de adı geçmelidir. Dış görünüşü benzer olan konteynerlerin farklı onarımları, yedek parçaları, kaplamaları ve zemin sistemleri olabilir. Göreve dayalı bir kayıt, atölye karışık filolar aldığında daha kullanışlı kalır.
Bir Atölye Çeşitliliği Onarım Programını Takip Etmelidir
Büyük setler, bir konteyner deposunun her gün kullandığı birkaç ürünü eksik olsa bile eksiksiz görünebilir. Daha iyi bir başlangıç noktası, onarım programıdır: yaygın perçin çapları, yama plakası cıvataları, kapı donanımı delikleri, zemin bağlantı elemanları, ahşap derinlikleri ve herhangi bir ayrı ankraj görevi. Tekrarlanan her görev, bir ürün kodu, onaylanmış çap, çalışma uzunluğu, sap ve yedek miktar alır.
Yüksek kullanım oranına sahip metal boyutları için ayrı yedek paketleri gereklidir. Perçin ve braket işleri, kasanın geri kalanından daha hızlı bir şekilde dar bir aralığı tüketebilir. Zemin onarımı farklı küçük bir gruba dayanabilir. Atölye, bir matkap ucu aşındığında tüm bir seti değiştirmek zorundaysa, envanter pahalı hale gelir ve kalan aletler net bir kullanım amacı olmadan birikir.
Fiziksel düzenleme, görev planını pekiştirmelidir. Metal, ahşap ve duvar işçiliği gruplarını ayırın. Kısa tamir uçlarını daha uzun erişimli ürünlerden ayrı tutun. Kesme uçlarını koruyun ve eksik parçaları görünür yapın. Bir kutu içi düzenleyici, basılı boyut sırası, barkod ve uygulama etiketi, depo görevlisinin her paketi açmadan doğru yedek parçayı vermesine yardımcı olur.
Bir matkap ucu tedarikçisi, onaylanmış yapıyı, işaretlemeleri, paket miktarlarını ve set düzenini tekrarlanan siparişlerde tutarak bu programı destekleyebilir. Bestwin, distribütör paketlerini, OEM markalamasını, uygulamaya yönelik çeşitleri ve sondaj ürünleri için yedek tedariği destekler. Aynı atölye standardının birkaç depoya veya servis aracına tekrarlanması gerektiğinde bu seçenekler önemlidir.
Ambalajın nakliyeye de dayanması gerekir. Konteyner teknisyenleri genellikle dış saha sıraları, mobil servis araçları ve tamir bölmeleri arasında alet taşırlar. Gevşek ürünler birbirine çarpabilir, uçları köreltebilir, karbürleri yontabilir veya boyut işaretlerini okunaksız hale getirebilir. Tüpler, kılıflar, indeksli tepsiler ve bölmeli kutular matkap ucunu korurken kullanıcıların doğru konuma geri koymalarına yardımcı olur.
Yaygın Delik Sorunları Belirli Ürün Uyuşmazlıklarını Ortaya Çıkarır
Büyük veya oval bir delik genellikle dengesiz bir başlangıca, aşınmış kesici ağızlara, bükülmüş gövdeye, aynanın kaçıklığına, yan yüke veya yetersiz desteğe işaret eder. Matkap ucunun değiştirilmesi gerekebilir, ancak takım ve kurulum da incelenmelidir. Hasarlı bir aynada tutulan yeni bir ürün aynı kusuru tekrarlayabilir.
İnce çelikteki ağır çapaklar, körelmiş kenarlardan, delme noktasında aşırı ilerlemeden, yetersiz destekten veya sacı kavrayan geometriden kaynaklanabilir. Delik doğruysa ancak temizleme bir onarımdan diğerine büyüyorsa, kenar aşınmasını ve talaş akışını kontrol edin. Tam kesme arızasından önce kullanışlı değişim noktası gelebilir.
Boyaya veya perçin başına sürtünen bir nokta çok aşınmış, çok esnek veya yüzeye tam uymayan olabilir. İşaretleme ve sabitleme yardımcı olabilir, ancak yanlış başlangıç davranışına sahip bir matkap ucu kontrol edilmesi zor olmaya devam edecektir. Denemeler gerçek kaplama ve bağlantı elemanı koşullarını içermelidir.
Isı ve cilalanmış talaşlarla yavaş ilerleme sürtünmeyi düşündürüyor. Kesici kenarlar körelmiş olabilir, ürün yönü çeliğe uygun olmayabilir veya talaşlar yivlerde sıkışmış olabilir. Daha fazla basınçla devam etmek genellikle ısıyı artırır. Durun, deliği temizleyin ve işin yeni bir matkaba mı yoksa farklı bir tür matkaba mı ihtiyacı olduğuna karar vermeden önce matkabı inceleyin.
Zemin panellerindeki çatlamalar, körelmiş bir ahşap ürünü, desteksiz delme, aşırı besleme veya nem ve önceki hasar nedeniyle zayıflamış bir tahtadan kaynaklanabilir. Yeni kontrplakta temiz bir delik, aynı matkabın aşınmış bir zemin kenarında aynı şekilde davranacağını kanıtlamaz. Numune, reddedilmelere neden olan koşulu içermelidir.
Sapın kayması cilalı izler ve tutarsız derinlik bırakır. Tutucuyu temizleyin, aynayı veya arayüzü kontrol edin ve sapın şekil ve boyutunun uyumlu olduğunu doğrulayın. Hasarlı bir tutucuyu aynı ürünün etrafında sıkmaya devam etmeyin. Güvenilir kesim, tam dönen aksama bağlıdır.
SSS
Tek Bir Matkap Ucu Her Kap Malzemesi İçin Uygun Değildir
Genellikle güvenilir bir atölye standardı olarak değil. İnce çelik, daha kalın kapı parçaları, eski perçinler, kontrplak, kereste ve beton ankrajlar, uç, kesici kenarlar, yivler, uzunluk ve şaft üzerinde farklı talepler oluşturur. Karışık bir set atölyeyi kapsayabilir, ancak her matkap ucunun belirli bir malzemesi ve görevi olmalıdır.
Nominal Bağlantı Elemanı Boyutu Her Deliği Tanımlamaz
Hayır. Tamamlanan delik, kılavuz, boşluk, perçin çıkarma, sıkı geçme veya ankraj deliği olabilir. Gerekli çapı belirlemek için onarım çizimini, bağlantı elemanı verilerini, yedek parçayı ve numune uyumunu kullanın. Yakındaki stok boyutu otomatik olarak kabul edilebilir değildir.
Sac Levha Kırılmalarında Sıkça Tutunma Olur
İnce sac, delme sırasında desteği hızla kaybeder. Yüksek besleme basıncı, körelmiş kenarlar, yetersiz destek, yanal yük veya agresif kesme işlemi, aleti kalan metale doğru çekebilir. Çıkışa yakın basıncı azaltın ve ürünün keskin ve sac koşuluna uygun olduğunu doğrulayın.
Uzun Ürünler Yalnızca Menzil Gerektiren Görevlere Aittir
Yalnızca onarımın erişim veya çalışma derinliği gerektirdiği yerlerde. Ek uzunluk esnemeyi artırabilir ve matkap gövdesi için daha fazla boşluk gerektirir. Daha kısa ürünlerin, kaplamalar, perçinler ve kapı donanımları üzerinde kontrolü genellikle daha kolaydır. Çalışma uzunluğunu ve toplam uzunluğu ayrı ayrı kaydedin.
Yedekleme Kodları Birkaç Depoyu Tutarlı Tutuyor
Onaylanmış matkap ucu ürün kodu, görevi, çapı, uzunluğu, sapı, paket adedi ve numune kaydını tutarlı tutun. Yüksek kullanım oranına sahip boyutları ayrı olarak takip edin ve bireysel yedekleri stoklayın. Bu, bir metal veya ahşap boyutu değişim noktasına ulaştığında tam setleri değiştirmekten genellikle daha pratiktir.
Tekrarlanabilir Konteyner Onarımları Etrafında Seti Oluşturun
Nakliye konteyneri işleri, her matkap ucunun belirli bir görevi olduğunda kontrolü daha kolay hale gelir. İnce yüzeyler stabil başlangıç ve kontrollü delme gerektirir. Kapı donanımı ve perçinler, rijit ve hassas metal kesimi gerektirir. Zemin panelleri ve ahşap destekler, ayrı ahşap kesme talimatları gerektirir. Makine arayüzü, erişim, çalışma uzunluğu, kenar durumu ve yeniden doldurma planlaması ürün kararını tamamlar.
Bestwin üretiyor Matkap ucu distribütörler, onarım programları, OEM müşterileri ve endüstriyel kullanıcılar için aileler ve uygulamaya yönelik ürün grupları. İyi tanımlanmış bir set, seçimi genel bir katalog çalışmasına dönüştürmeden onaylanmış ürünü, ambalajı ve yedek tedariği gerçek onarım programına bağlı tutar.









 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe