
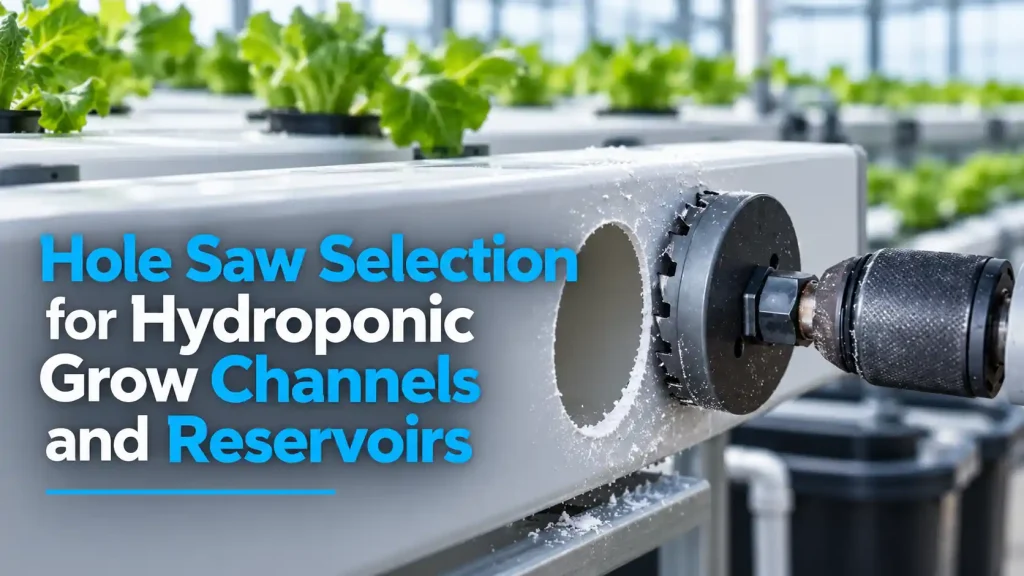
Hidroponik yetiştirme kanalı, ilk file saksı gevşek oturana, bir geri dönüş bağlantısı rezervuar duvarından geçmeyene veya bir sıra delik bitki aralığını bozacak kadar kayana kadar montaja hazır görünebilir. Bunlar sadece yerleşim sorunları değildir. Kesici çapı, diş formu, kılavuz düzeni, mil stabilitesi, plastik kalınlığı ve iş parçası altındaki destek, bitmiş deliği etkiler. Sera ekipmanı üreticileri, kapalı tarım montajcıları, distribütörler ve OEM kit programları için kullanışlı seçenek, malzemeyi çatlatmadan veya aşırı temizlik bırakmadan kanallar, kapaklar, tanklar ve servis panelleri boyunca gerekli uyumu tekrarlayabilen bir delik testeresi sistemidir.
Hızlı Cevap
Hidroponik yetiştirme kanalları ve rezervuarları için net saksı, rakor, rondela, tahliye çıkışı veya açıklığı kaplayacak boru adaptöründen bir delik testeresi seçin. Nominal boru veya saksı boyutuna güvenmek yerine bileşenin gerekli kesimini onaylayın. Ardından kesiciyi kanal veya tank malzemesi, duvar kalınlığı, mevcut destek, matkap arayüzü ve tekrarlanan delik sayısıyla eşleştirin.
Bestwin, sera ekipmanı üreticileri, distribütörleri, montajcıları, ithalatçıları ve OEM müşterileri için delik açma aletleri üretmektedir. Ürün yelpazemiz, farklı çalışma malzemeleri için HSS, bi-metal ve karbür uçlu ürün seçeneklerini ve mandrenleri ve kılavuzları içermektedir. Kovan testere Üretimde kullanılan aynı plastik, metal veya kompozitin tam bir montajının parçası olarak onaylanmalıdır.
Takılı Bileşen Bitmiş Çapı Tanımlar
Hidroponik ekipmanlar çeşitli farklı işlevler için dairesel açıklıklar kullanır. Bir file saksı, kanalın üzerindeki bir omuza oturabilir. Bir rakor, duvarı geçerek bir contaya karşı sıkıştırılır. Bir lastik rondela, kontrollü bir sıkı geçme bağlantısına dayanır. Bir tahliye adaptörü veya geri dönüş borusu, bir somun, flanş veya conta için boşluğa ihtiyaç duyabilir. Bu bileşenler, katalog açıklamaları benzer nominal boyutlar kullansa bile, tek bir boyutlandırma kuralını paylaşmaz.
Bu nedenle ilk ürün kararı, kabul edilebilir toleransıyla birlikte bitmiş kesi olacaktır. Nominal boru boyutundan seçilen bir delik testeresi yanlış olabilir çünkü fitting gövdesi, diş, rondela yuvası veya tespit somunu daha büyük olabilir. Gevşek bir açıklık, bir rondelanın eşit şekilde sıkışmasını engelleyebilir. Sıkı bir açıklık, montaj sırasında kanal duvarını deforme edebilecek veya bileşene zarar verebilecek bir kuvvet gerektirebilir.
Net-saksı sıraları için üst flanş ve konik sepetin her ikisi de önemlidir. Açıklık, flanşı desteklemeli ve sepetin istenen derinliğe girmesine izin vermelidir. Kesim büyük olursa, bitkiler eğilebilir ve aralıklar düzensizleşebilir. Küçük olursa, sepeti ince bir kapağa zorlamak, temizlik veya kullanım sırasında yayılabilecek gerilme çatlakları oluşturabilir.
Metrik ve inç boyutları da bilinçli bir kontrol gerektirir. Yakındaki nominal bir boyut otomatik olarak kabul edilebilir bir ikame değildir. İki kesicinin arasındaki küçük fark, bağlantı bir contaya, geçmeli özelliğe veya dar destek dudağına dayandığında önem kazanır. Bu nedenle onaylanmış ürün listesi, delik testeresi çapını, hizmet ettiği tam bileşeni veya çizim revizyonunu kaydetmelidir. Bu, her delik testeresi boyutunu genel bir boru veya pot etiketi yerine bitmiş bir montajla ilişkilendirir.
Tek bir temsilci uyum testi, yalnızca açıklığı ölçmekten daha kullanışlıdır. Kesimden sonra gerçek ağ tenceresini, rondelayı, ara bağlantı parçasını veya çıkışı takın. Yerleşimi, conta temasını, flanş kapsamını, diş erişimini ve normal kullanıma karşı direnci doğrulayın. Tamamlanan bu arayüz, kesici boyutu için kabul standardıdır.
Kanal ve Rezervuar Malzemeleri Farklı Kesici Yönleri Gerektirir
Büyütme kanalları ve besin depoları yaygın olarak plastikten yapılır, ancak "plastik" tek bir kesim koşulunu tanımlamaz. Sert PVC, ABS, polietilen, polipropilen, akrilik, fiberglas takviyeli paneller, köpük çekirdekli profiller ve kalıplı tank kapakları sertlik, ısı tepkisi, kırılganlık ve duvar şeklinde farklılık gösterebilir. Paslanmaz veya alüminyum servis panelleri ticari sistemlerde de görülebilir.
HSS ve uygun bi-metal yapılar, ürün derecelendirmesi gerçek malzemeyi kapsıyorsa, birçok ahşap, plastik, ince levha ve demir dışı uygulamalar için pratik yönlerdir. Önemli olan tek başına alaşım adı değildir. Diş geometrisi, keskinlik, çap, duvar kalınlığı, hız, ilerleme ve talaş tahliyesi, delik testeresinin temiz kesip kesmediğini veya kenarı sürtüp ısıtıp ısıtmadığını belirler.
İnce PVC kanal, pilot ve dişler girerken esneyebilir. Profil desteksizse, duvar kesiciden uzaklaşarak oval bir açıklık veya pürüzlü bir çıkış oluşturabilir. Gereksiz agresif bir diş deseninden ziyade daha keskin bir kesici ve stabil bir destek genellikle daha önemlidir. Köpük çekirdekli veya çok katmanlı profiller de numune gerektirir çünkü dış yüzey ve iç yapı farklı tepki verebilir.
Polietilen ve polipropilen depolar, sürtünme arttığında yumuşayabilir. Körelmiş bir kesici, aşırı hız veya uzun süreli sürtünme, temiz bir talaş üretmek yerine kenarı bulanıklaştırabilir. Oluşan çıkıntı, bir contanın düzgün oturmasını engelleyebilir. Bu nedenle ürün onayında, sadece delme işleminden hemen sonraki görünüm değil, soğuduktan sonraki kesilmiş kenar da değerlendirilmelidir. Sadece ilk kesme hızıyla değerlendirilen bir matkaptan daha değerli olan, stabil, montaja hazır bir kenar bırakan bir delik testeresidir.
Akrilik ve diğer kırılgan şeffaf plastikler, çatlamalar kenardan başlayıp görünen açıklığın ötesine devam edebileceği için özel dikkat gerektirir. Seçilen delik testeresi, kılavuz, destek yöntemi ve çalışma aralığı, gerçek kalitede ve kalınlıkta doğrulanmalıdır. Levha veya kap tedarikçisi farklı bir işleme yöntemi belirtirse, bu gereksinim önceliklidir.
Paslanmaz çelik kapaklar, pompa plakaları ve imal edilmiş braketler farklı bir yük getirir. Karbür uçlu veya metal dereceli bir seçenek, plastik kanallar için kullanılan kesiciden daha uygun olabilir. Bir kit birkaç ürün ailesini içerebilir, ancak her kap, değiştirilebilir olarak kabul edilmek yerine malzeme ve uygulamaya göre etiketlenmelidir.
Tablo 1. Hidroponik Bileşene Göre Kesici Yönü
| Bileşen durumu | Ürün yönlendirmesini değerlendirme | Ana onay noktası |
|---|---|---|
| Sert PVC veya ABS yetiştirme kanalı | Keskin HSS veya uygun bi-metal uç | Temiz giriş, yuvarlak uyum, yönetilebilir talaş kaldırma |
| Polietilen veya polipropilen tank duvarı | Kontrollü ısı üretimiyle plastiğe uygun kesici | Erime kenarı, bozulma veya conta müdahalesi yok |
| Kalıplı rezervuar kapağı | Reçineye, nervürlere ve yerel kalınlığa uygun kesici | Kapak desteklenir ve çatlakların yayılmasından uzaktır. |
| Akrilik kapak veya kontrol paneli | Kırılgan plastik için ürün ve yöntem onaylandı | Kenar yontulması veya çatlak yayılması yok |
| Fiberglas veya güçlendirilmiş kompozit panel | Aşındırıcı takviye için malzemeye uygun kesici seçildi | Kararlı kenar ve kabul edilebilir takım aşınması |
| Paslanmaz çelik veya alüminyum servis tabağı | Metal için HSS, bi-metal veya karbür uçlu seçenek | Çapak kontrolü, ısı ve tekrarlanabilirlik |
İnce Profiller Diş Saldırganlığına Karşı Destek İster
Aynı delik testeresi, gevşek bir kanalda ve bir fikstürle desteklenmiş bir kanalda çok farklı davranabilir. Hidroponik profiller genellikle pilot matkap altında esneyecek kadar hafiftir. İlk dişler desteksiz bir yüzeye temas ettiğinde, malzeme titreşebilir, yukarı doğru çekilebilir veya kesici kenara karşı takırdayabilir. Sonuç, teknik olarak mevcut ancak sızdırmazlık veya düzgün bir bitki sırası için uygun olmayan bir açıklık olabilir.
Kesim bölgesinin altındaki bir destek bloğu veya sabitleyici, duvarın tasarlanan şekline yakın kalmasına yardımcı olur. Ayrıca çıkış kırılmasını azaltabilir ve pilotun ince bir kapağı aşağı itmesini engelleyebilir. Destek malzemesi sisteme bulaşmamalı veya üretim iş parçasıyla karıştırılmamalıdır, ancak tekrarlanan montaj için delik testeresi değerlendirilirken mekanik rolü önemlidir.
Kavisli rezervuar duvarları başka bir değişkenlik katıyor. Bir fincan önce en yüksek noktaya temas eder, bu nedenle başlangıçta kesici kenarın yalnızca küçük bir kısmı devreye girer. Gövde eğri üzerinde sallanırken pilot kare girebilir. Bir bölme bağlantısı için, çevresindeki duvarın conta ve somun için yeterli düz alana sahip olması da gerekir. Kesici seçimi, uygun bir sızdırmazlık yüzeyine sahip olmayan bir bağlantı yerini düzeltemez.
Kaburgalar, kalıplanmış çıkıntılar, çift duvarlar ve gizli takviye özellikleri yerel kalınlığı değiştirebilir. Amaçlanan çıkış konumu önemli ölçüde daha kalın olmasına rağmen, bir tank nominal bir duvar değeri ile tanımlanabilir. Seçilen delik testeresinin kullanılabilir derinliği ve duvarın arkasındaki boşluk, gerçek kesme bölümünü kapsamalıdır.
Üretim fikstürleri parçayı ezmeden tutmalıdır. Kesme sırasında kanalı deforme eden bir kelepçe konumu, parça serbest bırakılana kadar yuvarlak olmayan bir açıklığı gizleyebilir. Kelepçe açıldıktan sonra yapılan numune muayenesi, delik testeresi ve destek düzenlemesinin amaçlanan geometriyi koruyup korumadığını ortaya çıkarır.
Uzun büyüyen kanallar için, yerleştirme tertibatı ve kesme düzeneği birlikte düşünülmelidir. Delik testeresi açıklığı oluşturmaktan sorumluyken, tertibat merkezden merkeze mesafeyi ve yönlendirmeyi kontrol eder. Bu sorumlulukları ayrı tutmak, reddedilen bir sıranın kesici salgısından, parça hareketinden veya yerleşim hatasından kaynaklanıp kaynaklanmadığını belirlemeyi kolaylaştırır.
Net-Pot Sıraları Tek Bir Hızlı Kesim Yerine Tekrarlanabilirliği Öne Çıkarıyor
Tek bir temiz kesim, bir kesicinin tam bir kanal için uygun olduğunu kanıtlamaz. Ticari bir yetiştirme profili, eşit aralıklı birçok delik gerektirebilir ve bir üretim siparişi yüzlerce profil içerebilir. Isı, kalan tıkaçlar, plastik talaşlar, pilot aşınması ve fincan kaçıklığı bu dizide birikebilir.
Seçilen delik testeresinin uzun kesintiler olmadan tıkaçları ve talaşları çıkarması gerekir. Kupadaki yuvalar erişim sağlamaya yardımcı olabilir, ancak konumları ve boyutları, operatörün tutulan diski ne kadar kolay temizleyebileceğini belirler. İlk deliği hızlı bir şekilde açan ancak her tıkaçta takılan bir kesici, tüm üretim döngüsünü yavaşlatabilir ve çıkarma sırasında hasar görme olasılığını artırabilir.
Kenar tutarlılığı, temsili bir delik testeresi numunesinin başlangıcında, ortasında ve sonunda kontrol edilmelidir. Net saksı veya yaka, her bir açıklıkta benzer desteğe ihtiyaç duyar. Sonraki delikler daha büyük, daha pürüzlü veya daha fazla ısı izi taşıyorsa, toplu tedarikten önce ürün yönü, kesme koşulları veya değişim aralığı ayarlanmalıdır.
Dönüş farkı önemlidir çünkü etkin çapı değiştirir. Etiketinde 50 mm yazan bir delik testeresi, hazne, mil, kılavuz, mandren veya fikstür eş merkezli dönmüyorsa daha büyük bir açıklık oluşturabilir. Bir net saksı gevşek hissedildiğinde, otomatik olarak daha küçük bir saksı sipariş etmek doğru tepki değildir. Oturma, aşınma ve mil hizalaması için komple montaj kontrol edilmelidir.
Bitki aralığı, yanlış kesim maliyetini de artırır. İzole bir kapaktaki reddedilen bir açıklık yerel bir onarıma izin verebilirken, uzun bir kanaldaki yanlış yerleştirilmiş bir açıklık tüm profili elverişsiz hale getirebilir. Bu nedenle sabit destekler, kılavuzlar ve ürün boyutları, tekrarlanan kanal işleri için doğrudan satın alma değerine sahiptir.
Bir delik testeresi üreticisi olarak Bestwin, numune onayları ve tekrarlanan siparişler için tutarlı kesici aileleri ve aksesuar kombinasyonları sağlayabilir. Ürün referansları, yalnızca gövde boyutuna indirgenmek yerine, onaylanmış çapa, mandrene, kılavuz ucuna, işlenecek malzemeye ve beklenen parti miktarına bağlı kalmalıdır.

Arbor ve Pilot Stabilite Açılış Merkezini Korur
Mil, matkaptan kaba aktarır, pilot ise dişler yüzeye ulaşmadan önce merkezi belirler. Dişli uyumu, tahrik pimleri, kilitleme özellikleri, şaft boyutu, pilot tutma ve desteklenen çap aralığı, delik testeresinin sorunsuz girip girmediğini etkiler.
Gevşek bir bağlantı, fincanın pilot etrafında dönmesine neden olabilir. Bu, açıklığı genişletir, kenarı pürüzlendirir ve ince bir kanalda titreşimi artırır. Sorun, ana neden fincan ve mil arasındaki arayüz olmasına rağmen, tutucu çapının tutarsız görünmesine neden olabilir. Ürün onayında, başarılı numunede kullanılan tam mil düzeni kaydedilmelidir.
Merkezin oluşturulması için pilot yeterince ileri uzanmalı, ancak aşırı uzama kılavuz deliğini esnetip büyütebilir. Oyuk bir profilde, uzun bir pilot, fincan yan tarafı tamamlamadan karşı duvara çarpabilir. Bu, kesilmesi amaçlanmayan bir yüzeyi işaretleyebilir. Pilot uzunluğu, kanal derinliği ve iç boşluk birlikte çalışmalıdır.
Rezervuar kapaklarının altında bazen nervürler veya donanım bulunur. Pilot, dişler açıklığı oluşturmadan önce bu özelliklere ulaşabilir. Delik testeresi tertibatı gizli takviyeleri, kabloları, boru tesisatını veya kurulu ekipmanı tespit edemez. Üretim çizimi ve muayene süreci, net bir kesim yeri belirlemelidir.
Hızlı değiştirme mandrelleri, bir iş istasyonunun ağ-pot, drenaj, servis ve boru açıklığı boyutları arasında gidip geldiği durumlarda faydalı olabilir. Fayda, güvenli kilitlemeye ve her bir kap ile doğrulanmış uyumluluğa bağlıdır. Hızlı bağlantı, karışık ürün kodlarını veya onaylanmamış bir kombinasyonu mazur görmez.
Matkap mandreni de sapına uygun olmalıdır. Güvenli altıgen veya yuvarlak sap bağlantısı, yalnızca mandren boyutu ve durumu uygun olduğunda kaymayı azaltır. Matkap, kesici çapı ve malzemesi için kontrollü döner çalışma sağlamalıdır. Belirli ürün sistemi açıkça izin vermediği sürece darbe veya vurma işlemi uygun değildir.
Isı ve Cipsler Plastik Uyumu Görünümden Daha Fazla Etkiler
Plastik kesimi iki tür kanıt bırakır: dişlerden çıkan talaşlar ve bitmiş kenarın durumu. Temiz talaşlar genellikle kesicinin malzemeyi sürtmek yerine kaldırdığını gösterir. Toz, erimiş teller, sırlanma veya bulaşmış bir kenar, uygun olmayan bir kesme koşulunu, körelmiş bir kenarı, yetersiz boşluğu veya aşırı ısıyı işaret edebilir.
Isı, özellikle geçiş bağlantı elemanları ve rondelaların etrafında önemlidir. Yükseltilmiş erimiş bir kenar, açıklık çapı doğru olsa bile contayı duvardan uzak tutabilir. Kenarı elle budamak değişkenlik katar ve sızıntı yolu haline gelebilecek bir çentik bırakabilir. Hedef malzeme üzerinde montaja hazır bir kenar oluşturan bir delik testeresi ve çalışma aralığını onaylamak daha iyidir.
Yonga tahliyesi aynı zamanda rezervuar temizliğini de etkiler. Kesme işleminden sonra plastik spiraller ve diskler bir tankın veya kanalın içinde kalabilir. Takım seçimi gereksiz parçalanmayı en aza indirmelidir, ancak üretim sürecinde bile bileşenin hizmete girmeden önce tanımlanmış bir temizlik ve muayene adımına ihtiyaç vardır. Kesici, temizlik kontrollerinin yerini tutmaz.
Soğutma veya yağlama, hem kesici takım hem de hidroponik bileşenle uyumlu olmalıdır. Metal kesimi için uygun bir sıvı, gıda yetiştirme ortamı, plastik reçine, yapıştırıcı birleşim yeri veya daha sonraki temizlik için uygun olmayabilir. Kuru kesim gerektiğinde, onaylanmış ürün ve çalışma koşulları, onaylanmamış bir maddeye güvenmeden ısıyı yönetmelidir.
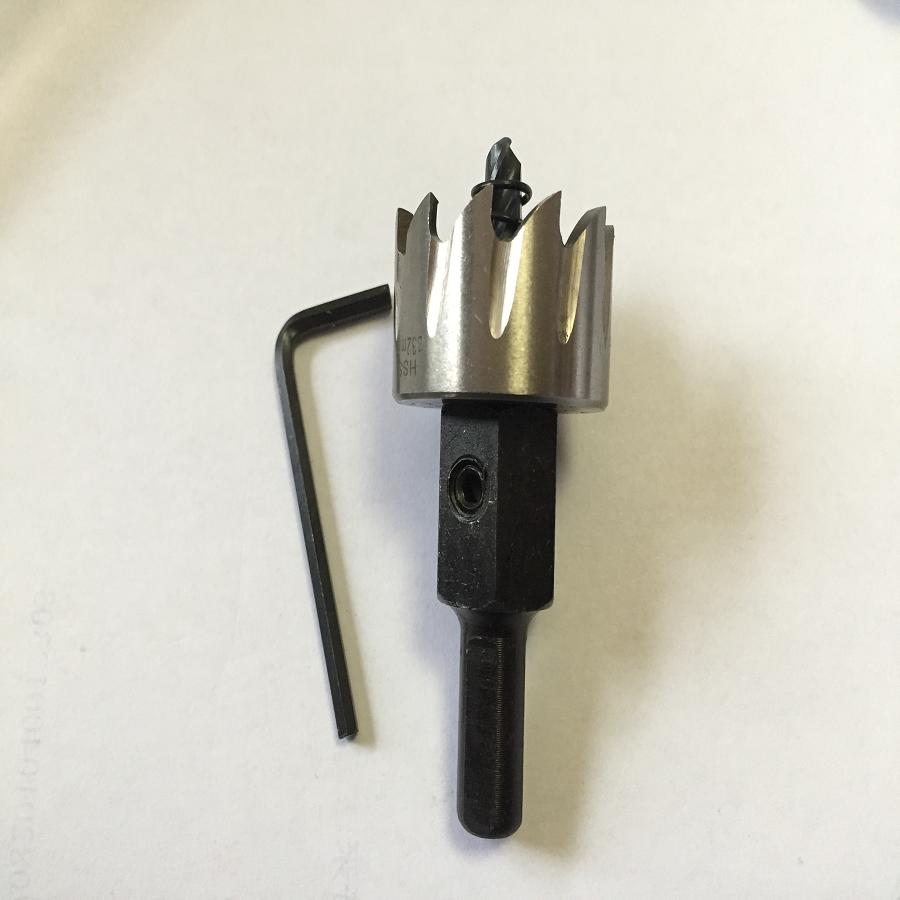
Bu Kovan testere halka kesici olduğu için bir halka çıkarır ve ortada bir tapa bırakır. Bu geometri, tam çapı delmeye kıyasla çıkarılan malzeme miktarını azaltır, ancak kalan tapada kontrollü bir çıkarma işlemi hala gereklidir. Tekrarlanan kanal işlerinde, tapa bırakma ve kenar kalitesi, küçük operatör detayları değil, ürün kararının bir parçasıdır.
Paslanmaz Çelik Çerçeveler ve Servis Panelleri Ayrı Bir Onay Gerektirir
Ticari hidroponik tesisler, plastik kanalları paslanmaz pompa plakaları, alüminyum kapaklar, kaplamalı çelik dolaplar veya metal destek panelleriyle birleştirebilir. PVC için onaylanmış bir kesici, bu parçalar için uygun kabul edilmemelidir. Metal kalınlığı, kalitesi, kaplaması, eğriliği ve gerekli yüzey işlemi kesme yükünü değiştirir.
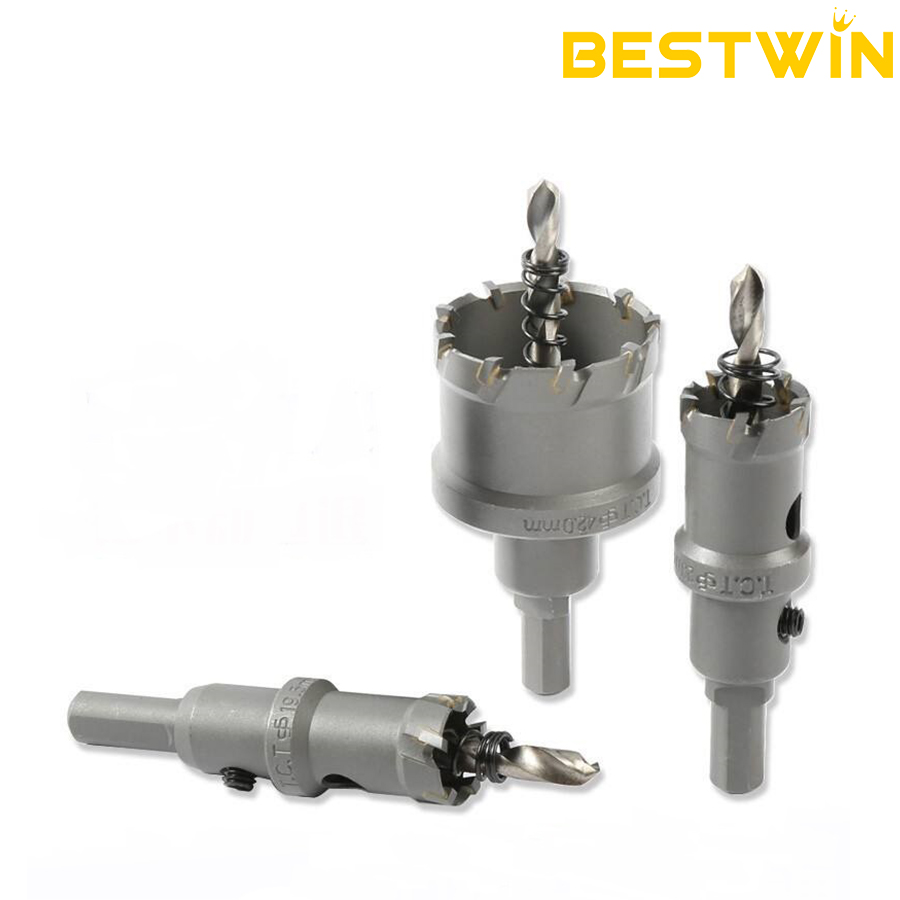
İnce paslanmaz veya çelik levhalar için, kararlı metal sınıfı delik testeresi ve güvenli iş parçası sabitleme, titreşimi ve takılmayı sınırlamaya yardımcı olur. Karbür uçlu ürünler bazı daha sert veya tekrarlanan metal uygulamaları için uygun olabilirken, HSS veya bi-metal yönleri diğerleri için uygun olabilir. Seçim, evrensel bir hiyerarşiden ziyade belirtilen malzeme, çap, kalınlık, makine ve üretim miktarına bağlıdır.
Çevredeki yüzey işlemesi, çıkarılan tapadan daha değerli olabilir. Çapaklar, rakor, boru bağlantı parçası veya koruyucu rondelaya müdahale edebilir. Flanşın ötesindeki çizikler kaplanmış metali açığa çıkarabilir veya görünür yüzey gereksinimini karşılayamaz. Bu nedenle, çapak alma işleminden sonra ve gerçek bağlantı parçası takıldıktan sonra her iki yüzeyden bir numune incelenmelidir.
Bu ayrım, kitin netliğini de artırır. Bir sera ekipmanı kiti, polimer kanallar için bir delik testeresi ailesini ve metal servis panelleri için başka bir delik testeresi ailesini içerebilir ve her biri için net etiketler bulunabilir. Bunları uygulama rehberliği olmadan tek bir kutuda karıştırmak, operatörleri doğrulanmış ürün yerine en yakın çapı kullanmaya teşvik eder.
Karışık malzeme ekipman programlarını destekleyen bir delik testeresi tedarikçisi için sabit ürün kodları ve yedek parça bulunabilirliği önemlidir. Yüksek kullanım oranına sahip plastik kanal boyutları, ara sıra kullanılan servis paneli kesicilerinden daha sık değiştirilme ihtiyacı duyabilir. Ayrı yedek parça kodları, tüm bir takımı değiştirmeden kanıtlanmış montajın hizmette kalmasını sağlar.
Numune Onayı Gerçek Üretim Parçasını Tekrar Üretmelidir
Düz bir hurda levha, kesicinin keskinliğini doğrulayabilir, ancak kalıplanmış bir rezervuarın veya ekstrüde edilmiş bir kanalın esnekliğini, eğriliğini, nervürlerini, duvar geçişlerini veya yüzeyini yeniden üretemeyebilir. Numune onayı, gerçek üretim malzemesi ve rutin çalışma için planlanan aynı destek, matkap, mil, kılavuz ve yönlendirme kullanıldığında daha güçlüdür.
Duruşma, her kritik açıklık türünü kapsamalıdır. Net-pot delikleri flanş desteği ve sıra tutarlılığı açısından kontrol edilir. Bölme ve tahliye delikleri conta, somun ve bağlantı parçası takılıyken kontrol edilir. Grommet delikleri oturma ve boru yerleştirme açısından kontrol edilir. Metal servis delikleri çapak, kaplama hasarı ve aksesuar uyumu açısından kontrol edilir.
Tekrarlanan kesimler önemlidir. Faydalı bir numune çalıştırması, ısı birikimini, talaş tutmayı, tapa çıkarma süresini ve boyutsal sapmayı ortaya çıkarmak için yeterli sayıda delik içerir. İnceleme, yalnızca en temiz örneği kabul etmek yerine, dizideki birkaç konumu karşılaştırabilir.
Tablo 2. Hidroponik Açılışlar İçin Numune Kabulü
| Kontrol et | Kabul edilebilir sonuç | Başarısız olursa yeniden gözden geçirilecek ürün faktörü |
|---|---|---|
| Net-pot oturma yeri | Flanş desteklenir ve pot dik durur. | Kesici çapı, salgı, kenar durumu |
| Gömme veya tahliye bağlantısı | Gövde geçer ve conta eşit şekilde oturur | Bitmiş çap, erimiş çıkıntı, duvar düzlüğü |
| Grommet montajı | Yırtılma veya aşırı gevşeme olmadan rondela yuvaları | Kesme toleransı, çapaklar, kesici geometrisi |
| Kanal bütünlüğü | Çatlak yayılması, çökme veya kalıcı deformasyon yok | Malzeme uygunluğu, destek, besleme, pilot eylem |
| Tekrarlanan delik tutarlılığı | Erken ve geç açılışlar benzer uyum gösteriyor | Takım aşınması, ısı, talaş tahliyesi, mil stabilitesi |
| Metal panel kaplama | Çapak ve çevresindeki izler kabul edilebilir sınırlar içinde kalmaktadır. | Kesici ailesi, iş parçası tutucu, çalışma aralığı |
Onaylanan numune, satın alma ve teslim alma kontrolleri için referans olur. Testere deliği, boyutu, mili, kılavuzu, malzemeyi, iş parçası kalınlığını ve ilgili üretim koşullarını tanımlamalıdır. Bu kayıt, görsel olarak benzer ancak mekanik olarak farklı bir yedek parçanın üretime girmesini önlemeye yardımcı olur.
Bestwin, doğrulanmış uygulamalar için numune bazlı ürün eşleştirme, OEM işaretleme, paketleme ve toplu tedarik desteği sunar. Sonuç, uyumluluğu tahminlere bırakmak yerine, her tekrarlayan açıklık için tanımlanmış bir delik testeresi montajıdır.
Kitler ve Yeniden Dolum Planları Ekipman BOM'unu Takip Etmelidir
Hidroponik projeler genellikle birkaç farklı çapa ihtiyaç duyar, ancak büyük, genel bir set her zaman en iyi satın alma formatı değildir. Kullanışlı çeşitlilik, ekipman malzeme listesini takip eder: saksı boyutu, tahliye bağlantısı, geri dönüş bağlantısı, taşma, sensör portu, servis açıklığı ve herhangi bir metal panel kesimi.
Her delik testeresi çapı için belirtilen bir malzeme aralığı ve uyumlu bir mil gereklidir. İki kupa farklı dişlere veya tahrik düzeneklerine sahipse, kit gerekli arayüzleri içermelidir. Pilot ve yedek pilot referansı da net olmalıdır. Düşük maliyetli bir aksesuarın eksikliği, tüm kesiciler mevcut olsa bile üretimi durdurabilir.
Ambalaj, delik testeresi dişlerini korumalı ve boyutları tanımlanabilir tutmalıdır. Çap işaretleri, ürün ailesi, uygun malzeme, uyumlu mil ve yedek kod, yalnızca eksiksiz görünen bir kutudan daha kullanışlıdır. Distribütörler ve OEM müşterileri için özel etiketler veya ekler, takımı genel alet kategorileri yerine bitmiş ekipman etrafında organize edebilir.
Tüketim, boyutlar arasında nadiren eşittir. Bir ağ hazne kesici, kanal başına onlarca açıklık yapabilirken, bir tahliye boyutu rezervuar başına bir kez kullanılır. Yeniden doldurma planlaması bu farklı oranları yansıtmalıdır. En çok kullanılan kapları ve pilotları ayrı olarak tedarik etmek israfı azaltır ve onaylanmış kit yapılandırmasını korumaya yardımcı olur.
Gelen muayene, yeni matkap ucu partisinin onaylanmış numune ile boyutlar, yuva oturması, mil uyumu, kılavuz tutma, diş durumu, işaretleme ve ambalaj açısından karşılaştırılmasını sağlayabilir. Gerçek üretim malzemesi üzerinde kısa bir kesme kontrolü, yalnızca görsel incelemeden daha bilgilendiricidir.
Yaygın Sorunlar Belirli Ürün Faktörlerine İşaret Ediyor
Aşırı büyük bir net-pot açıklığı, yanlış nominal delik testeresi çapından kaynaklanabilir, ancak aynı zamanda fincan kaçıklığı, gevşek bir mandren veya parçanın hareketinden de kaynaklanabilir. Küçük bir fitting açıklığı, inç-metrik ikamesini veya bir bileşen değişikliğini yansıtabilir. Sipariş değiştirilmeden önce belirti, sorumlu ürün faktörüyle ilişkilendirilmelidir.
Çatlak akrilik veya ayrık kapak, malzemenin kırılganlığına, yerel desteğe, pilot deliğe, diş kilitlemesine veya uygun olmayan delik testeresi yönüne işaret eder. Erimeş plastik kenar, sürtünme, hız, ısı veya körelmiş dişlere işaret eder. Oval bir açıklık genellikle esnemeye, kavisli geometriye, açılı girişe veya yetersiz desteğe işaret eder.
Takviyeli panellerde hızlı aşınma, aşındırıcı malzemenin başka bir kesici ailesine ihtiyaç duyduğunu gösterebilir. Metal üzerindeki ağır çapaklar, takım durumu, ürün tipi, hız, ilerleme veya iş tutmayı işaret edebilir. Yavaş üretim, kesme hızından ziyade sıkışmış tapalardan kaynaklanabilir.
Bu ayrımlar, değişim kararlarını daha hassas hale getirir. Farklı bir delik testeresi gerekebilir, ancak nedenini belirlemeden çapı veya malzemeyi değiştirmek ikinci bir sorun yaratabilir. Tam kesme tertibatı ve temsili iş parçası birlikte incelenmelidir.
SSS
Net saksı boyutu, gerekli delik testeresi çapıyla aynı mı?
Her zaman değil. Net-pot etiketleri genel bir ürün boyutunu ifade edebilirken, destek flanşı, sepet konikliği ve amaçlanan oturma derinliği gerçek kesme boyutunu belirler. Bileşen çizimini veya gerçek pot ile kontrollü bir uyum testini kullanın.
Bir kesici PVC kanallar ve paslanmaz servis panelleri için kullanılabilir mi?
Yalnızca belirli delik testeresi, gerekli koşullar altında her iki malzeme için de derecelendirildiğinde ve onaylandığında. Birçok program, plastiklerin ısı tepkisi ve metal kesme yükleri farklı olduğu için ayrı kesici yönleri kullanır.
Doğru boyuttaki bir duvar açıklığı neden hala sızdırıyor?
Açılışta, contanın eşit temasını engelleyen erimiş bir kenar, çapak, çatlak, ovalite veya yerel duvar eğriliği olabilir. Bağlantı parçası, conta, duvar yüzeyi ve bitmiş kenarın tümü incelenmelidir.
Daha derin bir kap, her rezervuar duvarı erişim sorununu çözer mi?
Hayır. Sunak testere kesme derinliği, arka boşluk, pilot erişimi, nervürler, çift duvarlar ve alet erişimi ayrı konulardır. Daha uzun bir kap, engellenmiş veya uygun olmayan bir montaj yerini düzeltmez.
Bir üretim delik testeresi kitinde neler bulunmalıdır?
Yalnızca doğrulanmış çapları, uyumlu miller ve kılavuzları, yedek parça referanslarını, malzeme etiketlerini ve ekipman BOM'unun gerektirdiği uygulama eşleştirmelerini dahil edin. Yüksek kullanım oranına sahip kaplar ayrı yedek parça olarak temin edilmelidir.
Kesiciyi Bitmiş Hidroponik Montajla Eşleştirin
Güvenilir bir başlangıç, ona uyması gereken bileşenle başlar. Buradan itibaren kanal veya hazne malzemesi, duvar şekli, destek, kullanılabilir derinlik, mandren, kılavuz, matkap, kenar gereksinimi ve tekrar miktarı uygun delik testeresi yönünü belirler. File saksılar, rondelalar, contalar, drenajlar ve metal servis panelleri, bitmiş kenara farklı bir talep getirdiği için ayrı uyum kontrollerini hak eder.
Bestwin üretir ve tedarik eder Kovan testere OEM, distribütör, sera ekipmanı ve kurulum programları için aileler, çardaklar, pilotlar ve ilgili çeşitler. Kararlı ürün kodları, numune doğrulaması, paketleme seçenekleri ve tekrarlanan tedarik, onaylanmış bir kesim tertibatının ilk üretim denemesinden yenilemeye kadar tutarlı kalmasına yardımcı olur.









 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe