
Un canal de culture hydroponique peut sembler prêt à être assemblé jusqu'à ce que le premier pot en filet soit lâche, qu'un raccord de retour ne passe pas à travers la paroi du réservoir, ou qu'une rangée d'ouvertures dérive suffisamment pour perturber l'espacement des plantes. Ce ne sont pas seulement des problèmes d'agencement. Le diamètre de la fraise, la forme des dents, la disposition du mandrin, la stabilité de l'arbre, l'épaisseur du plastique et le support sous la pièce influencent tous l'ouverture finie. Pour les fabricants d'équipements de serre, les installateurs de fermes intérieures, les distributeurs et les programmes de kits OEM, le choix utile est un système de scie cloche capable de répéter l'ajustement requis sur les canaux, les couvercles, les réservoirs et les panneaux de service sans fissurer le matériau ni laisser de nettoyage excessif.
Réponse rapide
Choisissez une scie cloche pour les canaux de culture hydroponique et les réservoirs en fonction du pot de culture, du raccord passe-paroi, du passe-fil, de la sortie de vidange ou de l'adaptateur de tuyau qui occupera l'ouverture. Confirmez la découpe requise du composant plutôt que de vous fier à sa taille nominale de tuyau ou de pot. Ensuite, faites correspondre la scie au matériau du canal ou du réservoir, à l'épaisseur de la paroi, au support disponible, à l'interface de la perceuse et au nombre de trous répétés.
Bestwin fabrique des outils de perçage pour les producteurs, distributeurs, installateurs, importateurs et clients OEM d'équipements de serre. Notre gamme comprend des forets HSS, bimétalliques et à pointe carbure pour différents matériaux de travail, ainsi que des mandrins et des pointes de centrage. Scie cloche devrait être approuvé dans le cadre d'un assemblage complet sur le même plastique, métal ou composite utilisé en production.
Le composant installé définit le diamètre fini
Le matériel hydroponique utilise des ouvertures circulaires pour plusieurs fonctions différentes. Un pot en filet peut reposer sur un épaulement au-dessus du canal. Un raccord passe-paroi traverse le mur et se serre contre un joint. Un passe-fil en caoutchouc repose sur un ajustement par interférence contrôlée. Un adaptateur de vidange ou un tuyau de retour peut nécessiter un dégagement pour un écrou, une bride ou un joint. Ces composants ne partagent pas une règle de dimensionnement unique, même lorsque leurs descriptions de catalogue utilisent des dimensions nominales similaires.
La première décision produit est donc la découpe finie, y compris sa tolérance acceptable. Une scie cloche choisie en fonction du diamètre nominal du tuyau peut être erronée car le corps du raccord, le filetage, la rainure du passe-fil ou l'écrou de retenue peuvent être plus grands. Une ouverture lâche peut empêcher un joint de se comprimer uniformément. Une ouverture trop serrée peut nécessiter une force qui déforme la paroi du canal ou endommage le composant pendant le montage.
Pour les rangées de pots en filet, le rebord supérieur et le panier conique sont tous deux importants. L'ouverture doit supporter le rebord tout en permettant au panier de s'insérer à la profondeur voulue. Si la découpe est trop grande, les plantes peuvent pencher et l'espacement peut devenir irrégulier. Si elle est trop petite, forcer le panier dans un couvercle fin peut produire des fissures de contrainte qui s'étendent lors du nettoyage ou de la manipulation.
Les dimensions métriques et impériales nécessitent également un contrôle délibéré. Une taille nominale proche n'est pas automatiquement un substitut acceptable. La petite différence entre deux fraises devient importante lorsque le raccord repose sur un joint, un clip ou une lèvre de support étroite. La liste des produits approuvés doit donc enregistrer le diamètre de la scie cloche ainsi que le composant exact ou la révision du dessin qu'elle dessert. Cela permet de relier chaque taille de scie cloche à un assemblage fini plutôt qu'à une étiquette générale de tuyau ou de cuve.
Un test d'ajustement représentatif est plus utile que de mesurer uniquement l'ouverture. Installez le vrai pot de filet, le passe-fil, le raccord de traversée ou la sortie après la découpe. Confirmez l'ajustement, le contact du joint, la couverture de la bride, l'accès au filetage et la résistance à une manipulation normale. Cette interface terminée constitue la norme d'acceptation pour la taille de la fraise.
Les matériaux de canal et de réservoir nécessitent des directions de coupe différentes
Les canaux de culture et les réservoirs de nutriments sont couramment fabriqués en plastique, mais le terme « plastique » ne décrit pas une seule condition de coupe. Le PVC rigide, l'ABS, le polyéthylène, le polypropylène, l'acrylique, les panneaux renforcés de fibre de verre, les profilés à âme en mousse et les couvercles de réservoir moulés peuvent différer en rigidité, en réponse à la chaleur, en fragilité et en forme de paroi. Des panneaux de service en acier inoxydable ou en aluminium peuvent également être présents dans les systèmes commerciaux.
Les scies cloches HSS et les constructions bimétalliques appropriées sont des orientations pratiques pour de nombreuses applications sur bois, plastique, tôles fines et métaux non ferreux lorsque la classification du produit couvre le matériau réel. Le point important n'est pas le nom de l'alliage en soi. La géométrie de la dent, l'affûtage, le diamètre, l'épaisseur de la paroi, la vitesse, l'avance et l'évacuation des copeaux déterminent si la scie cloche coupe proprement ou si elle frotte et chauffe le bord.
Le profilé mince en PVC peut fléchir lorsque le pilote et les dents entrent. Si le profilé n'est pas soutenu, la paroi peut s'écarter de la fraise, créant une ouverture ovale ou une sortie rugueuse. Une fraise plus affûtée et un support stable sont généralement plus importants que l'utilisation d'un motif de dents inutilement agressif. Les profilés à âme en mousse ou multicouches nécessitent également un échantillon car la peau extérieure et la structure interne peuvent réagir différemment.
Les réservoirs en polyéthylène et en polypropylène peuvent se ramollir lorsque le frottement s'intensifie. Une lame émoussée, une vitesse excessive ou un frottement prolongé peuvent faire fondre le bord au lieu de produire un copeau net. La crête résultante peut empêcher un joint de se poser à plat. L'approbation du produit devrait donc inclure le bord coupé après refroidissement, et pas seulement l'apparence immédiatement après le perçage. Une scie cloche qui laisse un bord stable et prêt à l'assemblage est plus précieuse qu'une scie jugée uniquement sur la vitesse de coupe initiale.
Les plastiques acryliques et autres plastiques transparents fragiles nécessitent une attention particulière car la fissuration peut commencer au bord et se prolonger au-delà de l'ouverture visible. La scie cloche, le foret, la méthode de support et la plage de fonctionnement sélectionnés doivent être confirmés sur la nuance et l'épaisseur réelles. Si le fournisseur de la feuille ou du récipient spécifie une méthode d'usinage différente, cette exigence a la priorité.
Les couvercles en acier inoxydable, les plaques de pompe et les supports fabriqués introduisent une charge différente. Une option à pointe de carbure ou évaluée pour le métal peut être plus appropriée que le foret utilisé pour les canaux en plastique. Un kit peut inclure plusieurs familles de produits, mais chaque coupelle doit être étiquetée par matériau et application plutôt que d'être traitée comme interchangeable.
Tableau 1. Direction de la fraise par composant hydroponique
| État du composant | Orientation produit à évaluer | Point d'approbation principal |
|---|---|---|
| Canal de culture en PVC rigide ou en ABS | Emporte-pièce HSS affûté ou bi-métal adapté | Entrée propre, ajustement rond, évacuation des copeaux gérable |
| Paroi de réservoir en polyéthylène ou polypropylène | Coupeur plastique avec génération de chaleur contrôlée | Pas de crête fondue, de distorsion ou d'interférence de joint. |
| Couvercle de réservoir moulé | Fraise adaptée à la résine, aux nervures et à l'épaisseur locale | Le couvercle reste soutenu et exempt de fissures qui s'étendent. |
| Couvercle en acrylique ou panneau d'inspection | Produit et méthode confirmés pour plastique cassant | Aucun écaillage des bords ni propagation de fissures |
| Panneau en fibre de verre ou composite renforcé | Outil de coupe adapté au matériau sélectionné pour le renforcement abrasif | Arête stable et usure acceptable de l'outil |
| Plat de service en acier inoxydable ou en aluminium | Option HSS, bimétallique ou à pointe carbure, homologuée pour le métal | Contrôle des bavures, chaleur et répétabilité |
Les profils minces ont besoin de soutien avant l'agressivité des dents.
La même scie cloche peut se comporter très différemment sur un profil lâche et sur un profil supporté dans un montage. Les profilés hydroponiques sont souvent assez légers pour fléchir sous la mèche de centrage. Une fois que les premières dents entrent en contact avec une surface non supportée, le matériau peut vibrer, être tiré vers le haut ou résonner contre le tranchant. Le résultat peut être une ouverture techniquement présente mais impropre à l'étanchéité ou à une rangée nette de plantes.
Un bloc de support ou un dispositif sous la zone de coupe aide à maintenir le mur proche de sa forme conçue. Il peut également réduire la sortie de matière et empêcher le pilote de pousser un couvercle fin vers le bas. Le matériau de support ne doit pas contaminer le système ni être confondu avec la pièce de production, mais son rôle mécanique est important lors de l'évaluation d'une scie cloche pour un assemblage répété.
Les parois courbes du réservoir ajoutent une autre variable. Une tasse rencontre d'abord le point haut, de sorte qu'une petite partie du tranchant est engagée au début. Le pilote peut entrer perpendiculairement tandis que le corps bascule encore sur la courbe. Pour un raccord de cloison, la paroi environnante doit également disposer d'une surface plane suffisante pour le joint et l'écrou. La sélection du foret ne peut pas corriger un emplacement de raccord qui manque d'une surface d'étanchéité appropriée.
Les nervures, les bossages moulés, les doubles parois et les caractéristiques de renforcement cachées peuvent modifier l'épaisseur locale. Un réservoir peut être décrit par une valeur de paroi nominale même si la position de sortie prévue est sensiblement plus épaisse. La profondeur utilisable de la scie cloche sélectionnée et le dégagement derrière la paroi doivent couvrir la section de coupe réelle.
Les montages de production doivent maintenir la pièce sans l'écraser. Une position de serrage qui déforme le canal pendant la coupe peut masquer une ouverture non circulaire jusqu'à ce que la pièce soit libérée. L'inspection d'échantillons après le déblocage révèle si la scie cloche et l'agencement de support préservent la géométrie prévue.
Pour les longs canaux de croissance, le montage de localisation et l'ensemble de coupe doivent être considérés ensemble. La scie cloche est responsable de la formation de l'ouverture, tandis que le montage contrôle l'espacement centre à centre et l'orientation. Garder ces responsabilités séparées permet d'identifier plus facilement si une rangée rejetée provient d'un balourd de la fraise, d'un déplacement de pièce ou d'une erreur de disposition.
Les rangs de Net-Pot privilégient la répétabilité à une coupe rapide
Une seule ouverture nette ne prouve pas qu'une fraise est adaptée à un canal complet. Un profil de culture commerciale peut nécessiter de nombreux trous également espacés, et une commande de production peut contenir des centaines de profils. La chaleur, les bouchons retenus, les copeaux de plastique, l'usure du pilote et le faux-rond du fourreau peuvent s'accumuler sur cette séquence.
La scie cloche sélectionnée doit évacuer les bouchons et les copeaux sans longues interruptions. Les fentes dans le corps peuvent aider à y accéder, mais leur position et leur taille déterminent la facilité avec laquelle l'opérateur peut dégager le disque retenu. Une scie qui réalise le premier trou rapidement mais qui retient chaque bouchon peut ralentir le cycle de production complet et augmenter le risque de dommages lors du retrait.
La cohérence des bords doit être vérifiée au début, au milieu et à la fin d'un échantillon représentatif de sciage en couronne. Le pot net ou le collier doit avoir un support similaire dans chaque ouverture. Si les trous suivants deviennent plus grands, plus rugueux ou plus marqués par la chaleur, la direction du produit, les conditions de coupe ou l'intervalle de remplacement doivent être ajustés avant l'approvisionnement en vrac.
Le faux-rond est important car il modifie le diamètre effectif. Une scie cloche étiquetée 50 mm peut produire une ouverture plus grande si le godet, la tige, la mèche, le mandrin ou le montage ne tournent pas de manière concentrique. Lorsqu'un pot de culture semble lâche, la réponse correcte n'est pas automatiquement de commander un godet plus petit. L'ensemble complet doit être inspecté pour vérifier son assise, son usure et l'alignement de la broche.
L'espacement des plantes augmente également le coût d'une coupe erronée. Une ouverture rejetée dans une couverture isolée peut permettre une réparation locale, tandis qu'une ouverture mal placée dans un long canal peut rendre tout le profil inutilisable. Des mandrins, des guides et des dimensions de produit stables ont donc une valeur d'achat directe pour les travaux de canaux répétés.
En tant que fabricant de scies cloches, Bestwin peut fournir des familles de cutters cohérentes et des combinaisons d'accessoires pour l'approbation d'échantillons et les commandes répétées. Les références produit doivent rester liées au diamètre validé, à la tige, à la mèche pilote, au matériau à usiner et au lot attendu, plutôt que d'être réduites à la seule taille de la cloche.

Stabilité de l'arbre et du pilote pour protéger le centre d'ouverture
L'arbre transfère le couple de la perceuse à la couronne, tandis que la pointe de centrage établit le centre avant que les dents n'atteignent la surface. L'ajustement du filetage, les goupilles d'entraînement, les dispositifs de verrouillage, la taille de la queue, la rétention de la pointe et la plage de diamètres supportés influencent tous la manière dont la scie cloche pénètre en douceur.
Une connexion lâche peut permettre à la coupelle d'orbiter autour du pilote. Cela élargit l'ouverture, rugueuse le bord et augmente les vibrations dans un canal fin. Le problème peut ressembler à un diamètre de fraise incohérent, même si la cause principale est l'interface entre la coupelle et le mandrin. L'approbation du produit doit enregistrer l'agencement complet du mandrin utilisé dans l'échantillon réussi.
Le pilote doit être projeté suffisamment loin pour établir le centre, mais une projection excessive peut fléchir et agrandir le trou guide. Sur un profil creux, un long pilote peut également heurter la paroi opposée avant que la coupelle ne complète le côté proche. Cela peut marquer une surface qui n'était pas destinée à être coupée. La longueur du pilote, la profondeur du canal et le dégagement interne doivent fonctionner ensemble.
Les couvercles de réservoir comportent parfois des nervures ou du matériel en dessous. Le pilote peut atteindre ces éléments avant que les dents n'aient formé l'ouverture. Un ensemble de scie cloche ne peut pas détecter de renforts cachés, de câbles, de tuyauterie ou d'équipement installé. Le dessin de production et le processus d'inspection doivent établir un emplacement de coupe clair.
Les mandrins à changement rapide peuvent être utiles lorsqu'un poste de travail alterne entre les tailles de pots, de drains, de services et d'ouvertures de tuyaux. Le bénéfice dépend d'un verrouillage sécurisé et d'une compatibilité vérifiée avec chaque godet. Une connexion rapide n'excuse pas les codes produits mélangés ou une combinaison non approuvée.
Le mandrin de la perceuse doit également correspondre à la queue. Une connexion sécurisée de la queue hexagonale ou ronde réduit le glissement uniquement lorsque la taille et l'état du mandrin sont appropriés. La perceuse doit assurer un fonctionnement rotatif contrôlé pour le diamètre et le matériau de l'outil de coupe. L'action de percussion n'est pas appropriée, sauf si le système de produit spécifique le permet expressément.
La chaleur et les éclats affectent l'ajustement du plastique plus que l'apparence
La coupe du plastique crée deux types de preuves : les copeaux quittant les dents et l'état du bord fini. Des copeaux propres indiquent généralement que la fraise retire de la matière plutôt que de la frotter. La poussière, les fils fondus, le vitrage ou un bord maculé peuvent signaler une condition de coupe inadaptée, un tranchant émoussé, un dégagement insuffisant ou une chaleur excessive.
La chaleur est particulièrement importante autour des raccords de traversée et des passe-fils. Un bourrelet fondu surélevé peut éloigner un joint de la paroi, même lorsque le diamètre de l'ouverture est correct. La découpe du bourrelet à la main introduit des variations et peut laisser une encoche qui devient un chemin de fuite. Il est préférable d'approuver une scie cloche et une plage de fonctionnement qui produisent un bord prêt à l'assemblage sur le matériau cible.
L'évacuation des copeaux affecte également la propreté du réservoir. Des spirales et des disques en plastique peuvent rester à l'intérieur d'une cuve ou d'un canal après la coupe. Le choix de l'outil doit minimiser la fragmentation inutile, tandis que le processus de production nécessite toujours une étape de nettoyage et d'inspection définie avant que le composant n'entre en service. Le fraiseur ne remplace pas les contrôles de propreté.
Le liquide de refroidissement ou de lubrification doit être compatible à la fois avec la fraise et le composant hydroponique. Un fluide approprié pour la coupe des métaux peut être inadapté à un environnement de culture alimentaire, à une résine plastique, à une jointure adhésive ou à un nettoyage ultérieur. Lorsque la coupe à sec est requise, le produit approuvé et les conditions de fonctionnement doivent gérer la chaleur sans recourir à une substance non approuvée.
Le Scie cloche est une fraise annulaire, elle retire donc un anneau et laisse un mandrin central. Cette géométrie réduit la quantité de matière retirée par rapport au perçage du diamètre complet, mais le mandrin conservé nécessite toujours une extraction contrôlée. Dans les travaux de canalisation répétés, le dégagement du mandrin et la qualité des bords font partie de la décision produit, et non de détails mineurs de l'opérateur.
Les cadres en acier inoxydable et les panneaux de service nécessitent une approbation distincte
Les installations hydroponiques commerciales peuvent combiner des canaux en plastique avec des plaques de pompe en acier inoxydable, des couvercles en aluminium, des armoires en acier revêtu ou des panneaux de support en métal. Un cutter approuvé pour le PVC ne doit pas être considéré comme adapté à ces pièces. L'épaisseur du métal, sa qualité, son revêtement, sa courbure et la finition requise modifient tous la charge de coupe.
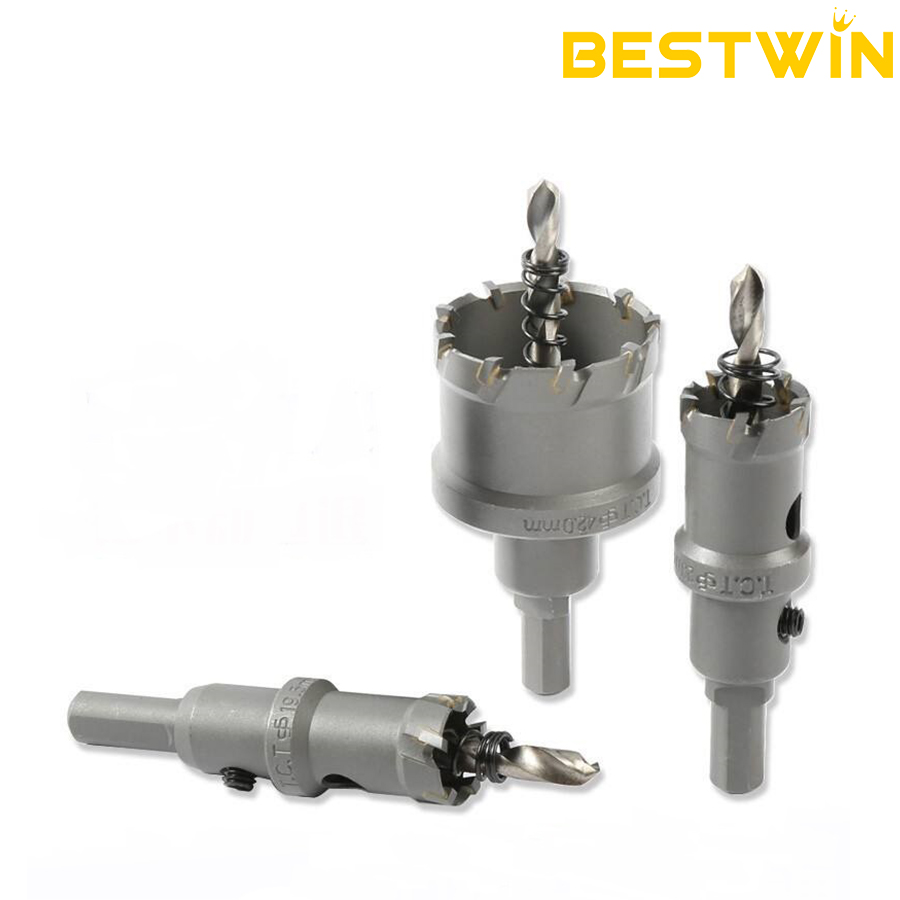
Pour les tôles fines en acier inoxydable ou en acier, une scie cloche stable de qualité métallique et un serrage sûr aident à limiter les vibrations et les à-coups. Les produits à pointe carbure peuvent convenir à certaines applications métalliques plus dures ou répétées, tandis que les lames HSS ou bimétalliques peuvent être adaptées à d'autres. Le choix dépend du matériau déclaré, du diamètre, de l'épaisseur, de la machine et de la quantité de production plutôt que d'une hiérarchie universelle.
La finition environnante peut avoir plus de valeur que le bouchon retiré. Les bavures peuvent gêner un presse-étoupe, un raccord de tuyau ou une bague de protection. Les rayures au-delà de la bride peuvent exposer du métal revêtu ou ne pas satisfaire une exigence de finition visible. Un échantillon doit donc être inspecté des deux faces après ébavurage et après que le raccord réel a été installé.
Cette séparation améliore également la clarté des kits. Un kit d'équipement de serre peut contenir une famille de scies cloches pour les canaux en polymère et une autre pour les panneaux de service métalliques, avec des étiquettes claires pour chacune. Les mélanger dans un seul étui sans guide d'application incite les opérateurs à utiliser le diamètre le plus proche plutôt que le produit validé.
Pour un fournisseur de scies cloches soutenant des programmes d'équipement multi-matériaux, des codes d'articles stables et la disponibilité des recharges sont importants. Les tailles de canaux en plastique à forte utilisation peuvent nécessiter un remplacement plus fréquent que les découpeurs de panneaux de service occasionnels. Des codes de recharge séparés permettent à l'assemblage éprouvé de rester en service sans remplacer un assortiment entier.
L'approbation de l'échantillon doit reproduire la pièce de production réelle
Une feuille plate de rebut peut confirmer qu'une fraise est affûtée, mais elle peut ne pas reproduire la flexion, la courbure, les nervures, les transitions de paroi ou la finition d'un réservoir moulé ou d'un canal extrudé. L'approbation de l'échantillon est plus solide lorsqu'elle utilise le matériau de production réel et le même support, foret, mandrin, pilote et orientation prévus pour le travail de routine.
L'essai doit couvrir tous les types d'ouvertures critiques. Les trous pour pots de filet sont vérifiés pour le support de bride et la cohérence des rangées. Les ouvertures de cloison et de drainage sont vérifiées avec le joint, l'écrou et le raccord installés. Les trous pour passe-fils sont vérifiés pour l'assise et l'insertion du tuyau. Les ouvertures de service métalliques sont vérifiées pour les bavures, les dommages de revêtement et l'ajustement des accessoires.
Les coupes répétées sont importantes. Un essai d'échantillonnage utile comprend suffisamment de trous pour révéler l'accumulation de chaleur, la rétention des copeaux, le temps d'extraction des bouchons et la dérive dimensionnelle. L'inspection peut comparer plusieurs positions sur la séquence plutôt que d'accepter uniquement l'exemple le plus propre.
Tableau 2. Acceptation des échantillons pour les ouvertures hydroponiques
| Check | Résultat acceptable | Facteur produit à revoir en cas d'échec |
|---|---|---|
| Siège pour pot de fleurs | La bride est supportée et le pot reste droit | Diamètre de l'outil, faux rond, état de l'arête |
| Bonde ou passe-paroi | Le corps passe et le joint se positionne uniformément | Diamètre fini, cordon de fusion, planéité de la paroi |
| Installation de passe-fils | Sièges de passe-fils sans déchirure ni jeu excessif | Tolérance de découpe, bavures, géométrie de l'outil de coupe |
| Intégrité du canal | Pas de fissures, d'effondrement ou de déformation permanente. | Adéquation du matériau, support, alimentation, action pilote |
| Cohérence des trous répétés | Les ouvertures précoces et tardives montrent une adaptation comparable | Usure de l'outil, chaleur, évacuation des copeaux, stabilité du mandrin |
| Finition de panneau métallique | Les bavures et les marques environnantes restent dans les limites d'acceptation | Famille Cutter, maintien de pièce, plage de fonctionnement |
L'échantillon approuvé devient la référence pour les contrôles d'achat et de réception. Il doit identifier la scie cloche, la taille, la tige, la mèche pilote, le matériau, l'épaisseur de la pièce et les conditions de production pertinentes. Ce dossier permet d'éviter qu'un remplacement visuellement similaire mais mécaniquement différent n'entre dans la chaîne de production.
Bestwin prend en charge la correspondance de produits basée sur des échantillons, le marquage OEM, l'emballage et l'approvisionnement par lots pour les applications validées. Le résultat est un ensemble de scie cloche défini pour chaque ouverture récurrente plutôt qu'un assortiment qui laisse la compatibilité au hasard.
Les kits et les plans de recharge doivent suivre la nomenclature de l'équipement
Les projets hydroponiques nécessitent souvent plusieurs diamètres, mais un grand ensemble générique n'est pas toujours le meilleur format d'achat. L'assortiment utile suit la liste des matériaux de l'équipement : taille du pot panier, raccord de drainage, connexion de retour, trop-plein, port de capteur, ouverture de service et toute découpe de panneau métallique.
Chaque scie cloche nécessite une plage de matériaux indiquée et une tige compatible. Si deux cuvettes utilisent des filetages ou des arrangements d'entraînement différents, le kit doit inclure les interfaces requises. La référence de la mèche pilote et de la mèche pilote de remplacement doit également être claire. Un accessoire peu coûteux manquant peut arrêter la production même lorsque toutes les fraises sont présentes.
L'emballage doit protéger les dents de la scie cloche et permettre d'identifier les tailles. Les marquages de diamètre, la famille de produits, le matériau adapté, la tige compatible et le code de recharge sont plus utiles qu'une boîte qui semble seulement complète. Pour les distributeurs et les clients OEM, les étiquettes privées ou les inserts peuvent organiser l'assortiment autour de l'équipement fini plutôt qu'autour de catégories d'outils génériques.
La consommation est rarement égale pour toutes les tailles. Un coupe-pot de culture peut créer des dizaines d'ouvertures par canal, tandis qu'une taille de drain n'est utilisée qu'une fois par réservoir. La planification du réapprovisionnement doit refléter ces taux différents. Fournir séparément les gobelets et les pilotes les plus utilisés réduit le gaspillage et aide à préserver la configuration approuvée du kit.
Le contrôle à réception peut comparer le nouveau lot de scies cloches avec l'échantillon approuvé pour les dimensions, l'ajustement de la cuvette, l'ajustement de la queue, la rétention de la mèche pilote, l'état des dents, le marquage et l'emballage. Un bref essai de coupe sur le matériau de production réel est plus informatif qu'une simple inspection visuelle.
Les problèmes courants renvoient à des facteurs spécifiques du produit
Une ouverture de pot net trop grande peut résulter d'un mauvais diamètre de scie cloche nominal, mais elle peut aussi provenir d'un faux rond du gobelet, d'un mandrin desserré ou d'un déplacement de pièce. Une ouverture de raccord trop petite peut refléter une substitution pouce-métrique ou un changement de composant. Le symptôme doit être lié au facteur produit responsable avant que la commande ne soit modifiée.
Une acrylique fissurée ou un couvercle fendu indique une fragilité du matériau, un support local, une action pilote, un engagement des dents ou une direction de scie cloche inadaptée. Un bord en plastique fondu indique un frottement, une vitesse, une chaleur ou des dents émoussées. Une ouverture ovale suggère souvent une flexion, une géométrie courbe, une entrée angulaire ou un support insuffisant.
L'usure rapide des panneaux renforcés peut indiquer que le matériau abrasif nécessite une autre famille de fraises. Les bavures importantes sur le métal peuvent indiquer l'état de l'outil, le type de produit, la vitesse, l'avance ou le bridage. Une production lente peut être causée par des bouchons piégés plutôt que par la vitesse de coupe.
Ces distinctions rendent les décisions de remplacement plus précises. Une scie cloche différente peut être nécessaire, mais changer de diamètre ou de matériau sans identifier la cause peut introduire un second problème. L'ensemble de coupe complet et la pièce représentative doivent être examinés ensemble.
FAQ
La taille du pot net est-elle la même que le diamètre de scie cloche requis ?
Pas nécessairement. Les étiquettes des pots nets peuvent faire référence à une taille générale de produit, tandis que la bride de support, le cône du panier et la profondeur d'assise prévue déterminent la découpe réelle. Utilisez le dessin du composant ou un test d'ajustement contrôlé avec le vrai pot.
Peut-on utiliser un seul coupe-tube pour les goulottes en PVC et les panneaux de service en acier inoxydable ?
Uniquement lorsque la scie cloche spécifique est homologuée et approuvée pour les deux matériaux dans les conditions requises. De nombreux programmes utilisent des directions de coupe distinctes car la réponse thermique du plastique et les charges de coupe du métal sont différentes.
Pourquoi une ouverture de cloison de la bonne taille fuit-elle encore ?
L'ouverture peut présenter un bourrelet fondu, une bavure, une fissure, une ovalisation ou une courbure locale de la paroi qui empêche un contact uniforme du joint. Le raccord, le joint, la surface de la paroi et le bord fini doivent tous être inspectés.
Une coupe plus profonde résout-elle tous les problèmes d'accès aux parois du réservoir ?
Non. La profondeur de coupe de la scie cloche, le dégagement arrière, la portée du foret, les nervures, les doubles parois et l'accès à l'outil sont des problèmes distincts. Une coupelle plus haute ne corrige pas un emplacement de raccordement obstrué ou inadapté.
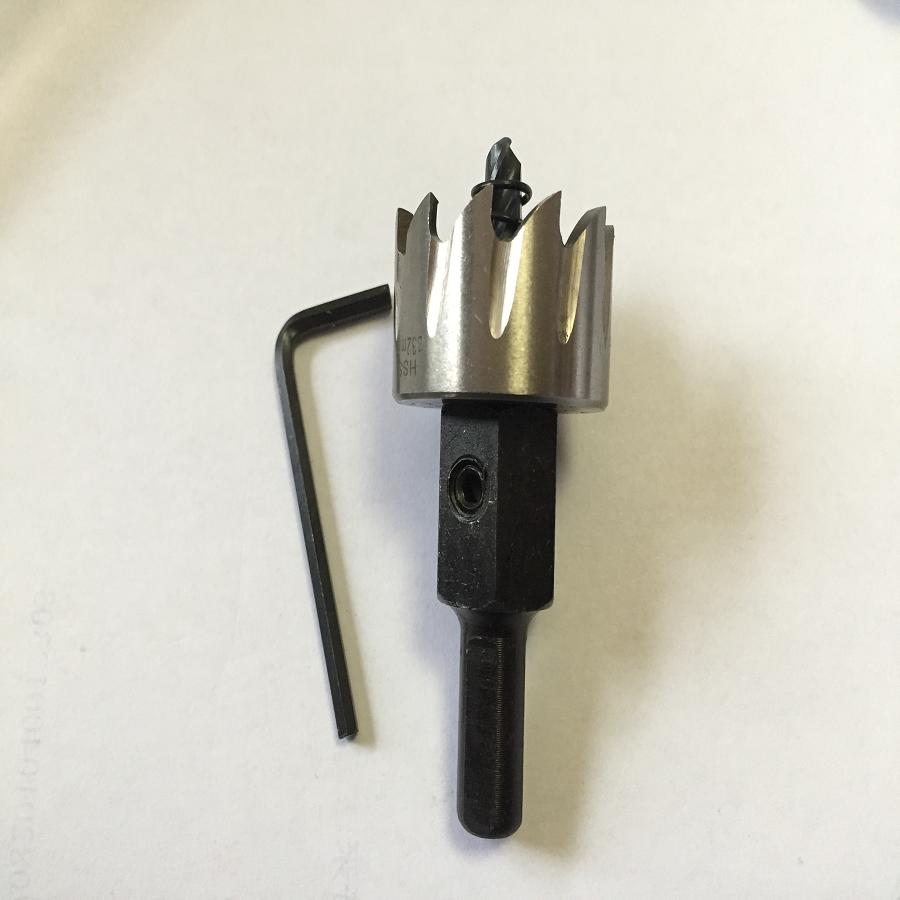
Un kit de scie cloche de production devrait contenir : * Une sélection de scies cloches de différentes tailles * Une mèche pilote * Une clé Allen ou une clé à douille pour fixer la scie cloche à la mèche pilote * Un étui de rangement ou une boîte
Inclure uniquement les diamètres validés, les mandrins et les pilotes compatibles, les références de remplacement, les étiquettes de matériau et la cartographie d'application requises par la nomenclature de l'équipement. Les coupelles à forte utilisation doivent être disponibles en recharges séparées.
Associez la pince à l'assemblage hydroponique terminé
Une ouverture fiable commence par le composant qui doit s'y adapter. À partir de là, le matériau du canal ou du réservoir, la forme de la paroi, le support, la profondeur utilisable, le mandrin, le pilote, le foret, l'exigence de bord et la quantité de répétition définissent la direction appropriée de la scie cloche. Les pots filetés, les œillets, les passe-parois, les drains et les panneaux de service métalliques méritent des vérifications d'ajustement séparées car chacun impose une demande différente sur le bord fini.
Bestwin fabrique et fournit Scie cloche familles, tonnelles, pilotes et assortiments connexes pour les programmes OEM, de distributeur, d'équipement de serre et d'installation. Des codes produits stables, la validation d'échantillons, des options d'emballage et un approvisionnement répété permettent de maintenir la cohérence d'un ensemble de coupe approuvé, du premier essai de production au réapprovisionnement.









 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe