
Um canal de cultivo hidropônico pode parecer pronto para montagem até que o primeiro vaso de rede fique solto, uma conexão de retorno não passe pela parede do reservatório ou uma fileira de aberturas se desvie o suficiente para prejudicar o espaçamento das plantas. Estes não são apenas problemas de layout. O diâmetro da serra, a forma do dente, o arranjo da broca guia, a estabilidade do mandril, a espessura do plástico e o suporte sob a peça de trabalho influenciam a abertura final. Para fabricantes de equipamentos para estufas, instaladores de fazendas internas, distribuidores e programas de kits OEM, a escolha útil é um sistema de serra copo que possa repetir o encaixe necessário em canais, tampas, tanques e painéis de serviço sem rachar o material ou deixar limpeza excessiva.
Resposta Rápida
Escolha uma serra copo para canais de cultivo hidropônico e reservatórios a partir do vaso hidropônico, conexão de anteparo, anel de vedação, saída de dreno ou adaptador de tubo que ocupará a abertura. Confirme o recorte necessário do componente em vez de confiar em seu tamanho nominal de tubo ou vaso. Em seguida, combine a serra com o material do canal ou tanque, espessura da parede, suporte disponível, interface da furadeira e número de furos repetidos.
A Bestwin fabrica ferramentas para fazer furos para produtores, distribuidores, instaladores, importadores e clientes OEM de equipamentos para estufas. Nossa linha inclui direções de produtos HSS, bimetálicos e com ponta de metal duro para diferentes materiais de trabalho, juntamente com mandris e pontas. Serra copo deve ser aprovado como parte de uma montagem completa no mesmo plástico, metal ou compósito usado na produção.
O Componente Instalado Define o Diâmetro Final
Equipamentos hidropônicos utilizam aberturas circulares para diversas funções. Um vaso de rede pode repousar sobre um ombro acima do canal. Uma conexão de passagem atravessa a parede e se aperta contra uma gaxeta. Um ilhó de borracha depende de um ajuste de interferência controlado. Um adaptador de drenagem ou tubo de retorno pode precisar de folga para uma porca, flange ou vedação. Esses componentes não compartilham uma regra de dimensionamento, mesmo quando suas descrições de catálogo usam dimensões nominais semelhantes.
A primeira decisão de produto é, portanto, o recorte finalizado, incluindo sua tolerância aceitável. Uma serra copo selecionada pelo tamanho nominal do tubo pode estar errada porque o corpo da conexão, a rosca, a ranhura da gaxeta ou a porca de retenção podem ser maiores. Uma abertura folgada pode impedir que uma gaxeta comprima uniformemente. Uma abertura apertada pode exigir força que deforme a parede do canal ou danifique o componente durante a montagem.
Para fileiras de vasos de rede, a aba superior e o cesto cônico são importantes. A abertura deve suportar a aba, permitindo que o cesto entre na profundidade desejada. Se o corte for muito grande, as plantas podem inclinar e o espaçamento pode ficar irregular. Se for muito pequeno, forçar o cesto em uma tampa fina pode produzir rachaduras de estresse que se espalham durante a limpeza ou o manuseio.
As dimensões métricas e em polegadas também precisam de controle deliberado. Um tamanho nominal próximo não é automaticamente um substituto aceitável. A pequena diferença entre dois cortadores torna-se importante quando a montagem depende de uma junta, recurso de encaixe ou lábio de suporte estreito. A lista de produtos aprovados deve, portanto, registrar o diâmetro da serra copo juntamente com o componente exato ou a revisão do desenho que ela atende. Isso mantém cada tamanho de serra copo conectado a uma montagem final em vez de um rótulo geral de tubo ou pote.
Um teste de ajuste representativo é mais útil do que apenas medir a abertura. Instale o vaso de rede real, a arruela, a conexão de anteparo ou a saída após o corte. Confirme o encaixe, o contato da gaxeta, a cobertura da flange, o acesso à rosca e a resistência ao manuseio normal. Essa interface concluída é o padrão de aceitação para o tamanho do cortador.
Materiais de Canal e Reservatório Precisam de Direções de Corte Diferentes
Os canais de cultivo e reservatórios de nutrientes são comumente feitos de plásticos, mas "plástico" não descreve uma única condição de corte. PVC rígido, ABS, polietileno, polipropileno, acrílico, painéis reforçados com fibra de vidro, perfis de núcleo de espuma e tampas de tanque moldadas podem diferir em rigidez, resposta ao calor, fragilidade e formato da parede. Painéis de serviço de aço inoxidável ou alumínio também podem aparecer em sistemas comerciais.
HSS e construções adequadas de bi-metal são direções práticas para muitas aplicações em madeira, plástico, chapas finas e metais não ferrosos quando a classificação do produto abrange o material real. O ponto importante não é o nome da liga por si só. A geometria do dente, o fio, o diâmetro, a espessura da parede, a velocidade, o avanço e a remoção de cavacos determinam se a serra copo corta limpo ou esfrega e aquece a borda.
O canal fino de PVC pode flexionar à medida que o piloto e os dentes entram. Se o perfil não for suportado, a parede pode se curvar para longe do cortador, criando uma abertura oval ou uma saída irregular. Um cortador mais afiado e um suporte estável geralmente importam mais do que usar um padrão de dentes desnecessariamente agressivo. Perfis de núcleo de espuma ou multicamadas também precisam de uma amostra, pois a pele externa e a estrutura interna podem responder de forma diferente.
Reservatórios de polietileno e polipropileno podem amolecer quando o atrito aumenta. Um cortador cego, velocidade excessiva ou atrito prolongado podem deformar a borda em vez de produzir um cavaco limpo. A crista resultante pode impedir que uma junta fique plana. A aprovação do produto deve, portanto, incluir a borda cortada após o resfriamento, e não apenas a aparência imediatamente após a perfuração. Uma serra copo que deixa uma borda estável e pronta para montagem é mais valiosa do que uma julgada apenas pela velocidade de corte inicial.
Plásticos acrílicos e outros plásticos transparentes e quebradiços exigem cuidados especiais, pois o trincamento pode começar na borda e continuar além da abertura visível. A serra copo, o método de perfuração piloto, de suporte e a faixa de operação selecionados devem ser confirmados na qualidade e espessura reais. Se o fornecedor da chapa ou do vaso especificar um método de usinagem diferente, esse requisito terá prioridade.
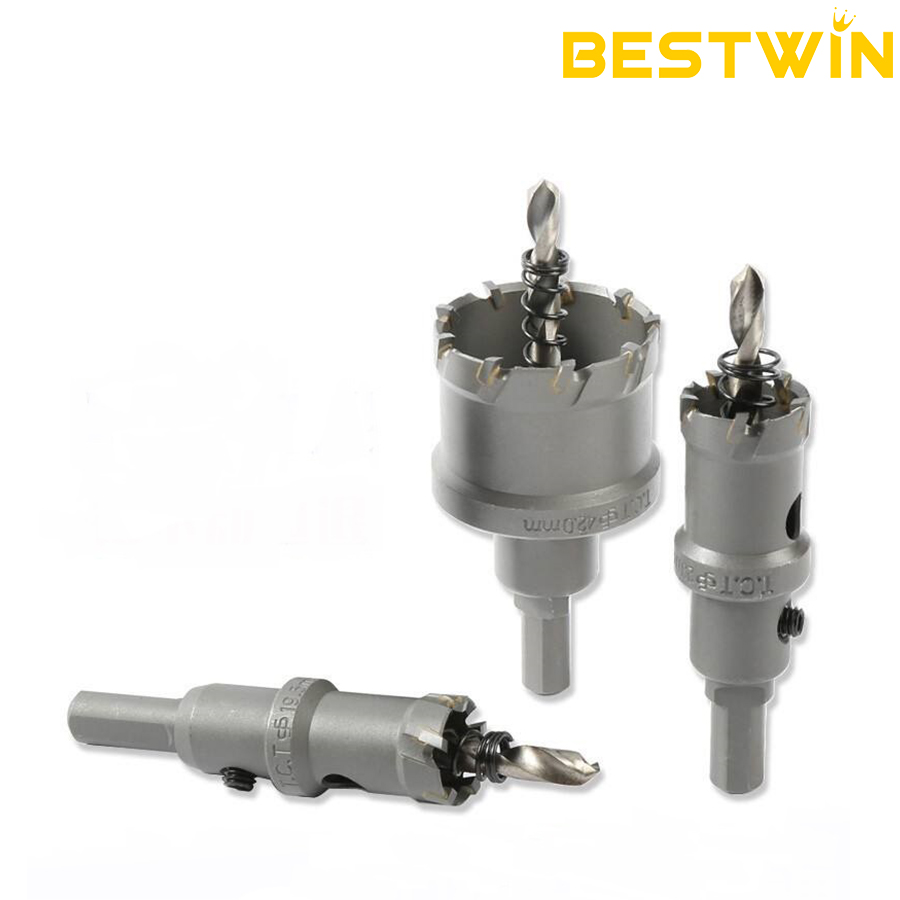
As tampas de aço inoxidável, as placas da bomba e os suportes fabricados introduzem uma carga diferente. Uma opção com ponta de carboneto ou metal pode ser mais adequada do que a fresa usada para canais plásticos. Um kit pode incluir várias famílias de produtos, mas cada copo deve ser rotulado por material e aplicação, em vez de ser tratado como intercambiável.
Tabela 1. Direção do Cortador por Componente Hidropônico
| Condição do componente | Direção do produto a ser avaliada | Ponto principal de aprovação |
|---|---|---|
| Canal de cultivo em PVC rígido ou ABS | Copo de aço rápido HSS afiado ou bi-metal adequado | Entrada limpa, encaixe redondo, remoção de cavacos gerenciável |
| Parede de tanque de polietileno ou polipropileno | Cortador com capacidade para plástico com geração controlada de calor | Sem cordão derretido, distorção ou interferência da junta |
| Tampa do reservatório moldada | Cortador compatível com resina, nervuras e espessura local | Tampa permanece apoiada e livre de rachaduras que se espalham |
| Tampa acrílica ou painel de inspeção | Produto e método confirmados para plástico quebradiço | Sem lascamento nas bordas ou propagação de rachaduras |
| Painel de fibra de vidro ou compósito reforçado | Cortador com classificação de material selecionado para reforço abrasivo | Borda estável e desgaste aceitável da ferramenta |
| Prato de serviço de aço inoxidável ou alumínio | Opção de HSS com classificação metálica, bi-metal ou ponta de metal duro | Controle de rebarbas, calor e repetibilidade |
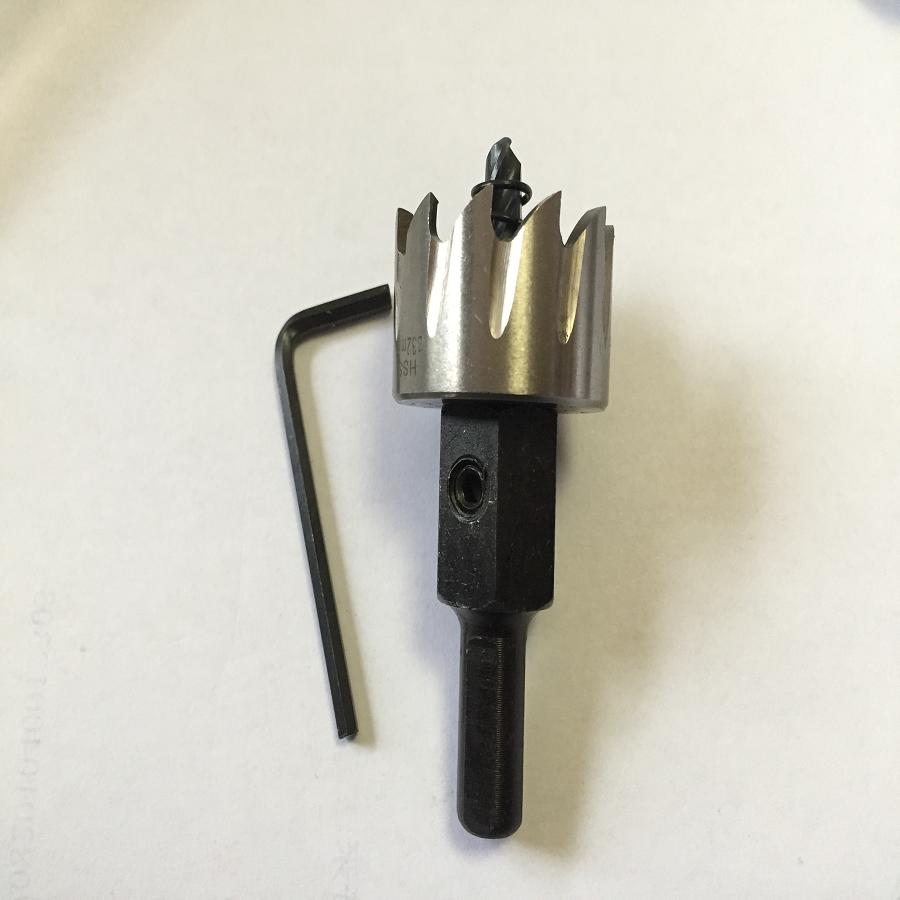
Perfis Finos Precisam de Suporte Antes da Agressividade Dentária
A mesma serra copo pode se comportar de maneira muito diferente em um canal solto e em um canal apoiado em um gabarito. Perfis hidropônicos são frequentemente leves o suficiente para flexionar sob a broca piloto. Assim que os primeiros dentes entram em contato com uma superfície sem suporte, o material pode vibrar, ser puxado para cima ou fazer barulho contra a aresta de corte. O resultado pode ser uma abertura tecnicamente presente, mas inadequada para uma vedação ou uma fileira organizada de plantas.
Um bloco de suporte ou fixador sob a zona de corte ajuda a manter a parede próxima à sua forma projetada. Ele também pode reduzir a quebra de saída e impedir que o piloto empurre uma tampa fina para baixo. O material de apoio não deve contaminar o sistema nem ser confundido com a peça de trabalho de produção, mas seu papel mecânico é importante ao avaliar uma serra copo para montagem repetida.
Paredes curvas de reservatório adicionam outra variável. Uma xícara encontra o ponto mais alto primeiro, então apenas uma pequena parte da aresta de corte é engatada no início. O piloto pode entrar reto enquanto o corpo ainda balança na curva. Para uma conexão de anteparo, a parede circundante também precisa de área plana suficiente para a gaxeta e a porca. A seleção da fresa não pode corrigir uma localização de conexão que carece de uma superfície de vedação adequada.
Costelas, ressaltos moldados, paredes duplas e recursos de reforço ocultos podem alterar a espessura local. Um tanque pode ser descrito por um valor nominal de parede, mesmo que a posição de saída pretendida seja substancialmente mais espessa. A profundidade utilizável da serra copo selecionada e o espaço atrás da parede devem cobrir a seção de corte real.
Os gabaritos de produção devem segurar a peça sem esmagá-la. Uma posição de grampo que deforma o canal durante o corte pode ocultar uma abertura fora de esquadro até que a peça seja liberada. A inspeção de amostra após a desclampagem revela se a serra copo e o arranjo de suporte preservam a geometria pretendida.
Para canais de crescimento longo, o gabarito de localização e o conjunto de corte precisam ser considerados em conjunto. A serra copo é responsável por formar a abertura, enquanto o gabarito controla o espaçamento centro a centro e a orientação. Manter essas responsabilidades separadas facilita a identificação se uma linha rejeitada veio de excentricidade da fresa, movimento da peça ou erro de layout.
Linhas de Net-Pot Priorizam Repetibilidade em Vez de um Corte Rápido
Uma única abertura limpa não prova que um cortador é adequado para um canal completo. Um perfil de cultivo comercial pode exigir muitos furos igualmente espaçados, e uma ordem de produção pode conter centenas de perfis. Calor, tampões retidos, lascas de plástico, desgaste da ponta e descentralização do copo podem se acumular ao longo dessa sequência.
A serra copo selecionada precisa liberar os discos e cavacos sem longas interrupções. Fendas na copo podem ajudar a fornecer acesso, mas sua posição e tamanho determinam a facilidade com que o operador pode remover o disco retido. Uma serra que faz o primeiro furo rapidamente, mas retém todos os discos, pode desacelerar o ciclo de produção completo e aumentar a chance de danos durante a remoção.
A consistência da borda deve ser verificada no início, meio e fim de uma amostra representativa de um ciclo de uso da serra copo. O vaso ou anel de rede precisa de suporte semelhante em cada abertura. Se os furos posteriores ficarem maiores, mais ásperos ou com mais marcas de calor, a direção do produto, as condições de corte ou o intervalo de substituição precisam ser ajustados antes do fornecimento em massa.
A excentricidade importa porque altera o diâmetro efetivo. Uma serra copo de 50 mm pode produzir uma abertura maior se o copo, o mandril, a broca guia, o mandril da furadeira ou o dispositivo não girarem concentricamente. Quando um vaso de rede parece solto, a resposta correta não é automaticamente pedir um copo menor. O conjunto completo deve ser inspecionado quanto ao encaixe, desgaste e alinhamento do eixo.
O espaçamento das plantas também aumenta o custo de um corte incorreto. Uma abertura rejeitada em uma capa isolada pode permitir um reparo local, enquanto uma abertura mal colocada em um canal longo pode tornar todo o perfil inadequado. Portanto, mandris, guias e dimensões de produto estáveis têm valor de compra direto para trabalhos repetidos em canais.
Como fabricante de serras copo, a Bestwin pode fornecer famílias de cortadores consistentes e combinações de acessórios para aprovação de amostras e pedidos repetidos. As referências dos produtos devem permanecer vinculadas ao diâmetro validado, mandril, broca piloto, material de trabalho e lote esperado, em vez de serem reduzidas apenas ao tamanho da caixa.

Estabilidade do Arbor e do Piloto Protege o Centro da Abertura
O mandril transfere o torque da furadeira para a serra copo, enquanto a ponta guia estabelece o centro antes que os dentes atinjam a superfície. O ajuste da rosca, os pinos de acionamento, os recursos de travamento, o tamanho da haste, a retenção da ponta guia e a faixa de diâmetro suportada influenciam se o furo será iniciado suavemente.
Uma conexão solta pode permitir que a copo orbite em torno do piloto. Isso alarga a abertura, deixa a borda áspera e aumenta a vibração em um canal fino. O problema pode parecer um diâmetro de cortador inconsistente, embora a causa principal seja a interface entre o copo e o mandril. A aprovação do produto deve registrar o arranjo completo do mandril usado na amostra bem-sucedida.
O piloto deve projetar o suficiente para estabelecer o centro, mas um projeto excessivo pode flexionar e alargar o furo guia. Em um perfil oco, um piloto longo também pode atingir a parede oposta antes que a ponta finalize o lado próximo. Isso pode marcar uma superfície que não deveria ser cortada. O comprimento do piloto, a profundidade do canal e a folga interna precisam funcionar em conjunto.
As tampas de reservatório às vezes têm nervuras ou ferragens por baixo. O piloto pode alcançar essas características antes que os dentes formem a abertura. Uma serra copo não consegue detectar reforços ocultos, cabos, tubulações ou equipamentos instalados. O desenho de produção e o processo de inspeção devem estabelecer um local de corte claro.
Os mandris de troca rápida podem ser úteis quando uma estação de trabalho alterna entre tamanhos de vasos, drenos, serviços e aberturas de tubos. O benefício depende de travamento seguro e compatibilidade verificada com cada copo. Uma conexão rápida não desculpa códigos de produto misturados ou uma combinação não aprovada.
O mandril da furadeira também deve corresponder à haste. Uma conexão segura de haste hexagonal ou redonda reduz o deslizamento apenas quando o tamanho e a condição do mandril são adequados. A furadeira deve fornecer operação rotativa controlada para o diâmetro e material da fresa. A ação de impacto ou percussão não é apropriada, a menos que o sistema de produto específico a permita expressamente.
Calor e lascas afetam o encaixe do plástico mais do que a aparência
O corte de plástico cria dois tipos de evidências: as lascas que saem dos dentes e a condição da borda acabada. Lascas limpas geralmente indicam que a ferramenta de corte está removendo material em vez de apenas esfregá-lo. Poeira, fios derretidos, vitrificação ou uma borda esmagada podem sinalizar uma condição de corte inadequada, uma aresta cega, folga insuficiente ou calor excessivo.
O calor é especialmente importante em torno de conexões de anteparo e ilhós. Uma crista elevada e derretida pode manter uma gaxeta afastada da parede, mesmo quando o diâmetro da abertura está correto. Cortar a crista manualmente adiciona variação e pode deixar um entalhe que se torna um caminho de vazamento. É melhor aprovar uma serra copo e uma faixa de operação que produzam uma borda pronta para montagem no material alvo.
A evacuação de cavacos também afeta a limpeza do reservatório. Espirais e discos de plástico podem permanecer dentro de um tanque ou canal após o corte. A escolha da ferramenta deve minimizar a fragmentação desnecessária, enquanto o processo de produção ainda necessita de uma etapa definida de limpeza e inspeção antes que o componente entre em serviço. O fresador não substitui os controles de limpeza.
O resfriamento ou a lubrificação devem ser compatíveis tanto com a fresa quanto com o componente hidropônico. Um fluido apropriado para corte de metal pode ser inadequado para um ambiente de cultivo de alimentos, uma resina plástica, uma junta adesiva ou para limpeza posterior. Quando o corte a seco for necessário, o produto aprovado e as condições de operação precisam gerenciar o calor sem depender de uma substância não aprovada.
O Serra copo é uma fresa anular, portanto, remove um anel e deixa um pino central. Essa geometria reduz a quantidade de material removido em comparação com a perfuração do diâmetro total, mas o pino retido ainda precisa de extração controlada. Em trabalhos repetidos de canal, a liberação do pino e a qualidade da borda fazem parte da decisão do produto, não de detalhes menores do operador.
Estruturas e Painéis de Serviço de Aço Inoxidável Precisam de Aprovação Separada
Instalações hidropônicas comerciais podem combinar canais de plástico com placas de bomba de aço inoxidável, tampas de alumínio, gabinetes de aço revestido ou painéis de suporte de metal. Um cortador aprovado para PVC não deve ser considerado adequado para essas peças. A espessura do metal, o grau, o revestimento, a curvatura e o acabamento exigido alteram a carga de corte.
Para chapas finas de aço inoxidável ou aço, uma serra copo de metal estável e uma fixação segura ajudam a limitar vibrações e agarramentos. Produtos com ponta de metal duro podem ser adequados para algumas aplicações de metal mais duras ou repetidas, enquanto opções HSS ou bimetálicas podem servir para outras. A escolha depende do material declarado, diâmetro, espessura, máquina e quantidade de produção, em vez de uma hierarquia universal.
O acabamento circundante pode ser mais valioso que o plugue removido. Rebarbas podem interferir com uma glândula, conexão de tubulação ou ilhó de proteção. Arranhões além da flange podem expor metal revestido ou falhar um requisito de acabamento visível. Uma amostra deve, portanto, ser inspecionada de ambas as faces após a rebarbação e após a instalação da conexão real.
Essa separação também melhora a clareza do kit. Um kit de equipamentos para estufas pode conter uma família de serras copo para canais de polímero e outra para painéis de serviço metálicos, com etiquetas claras para cada uma. Misturá-los em um único estojo sem orientação de aplicação incentiva os operadores a usar o diâmetro mais próximo em vez do produto validado.
Para um fornecedor de serras copo que apoia programas de equipamentos de materiais mistos, códigos de item estáveis e disponibilidade de refil são importantes. Tamanhos de canal de plástico de alto uso podem precisar de substituição mais frequente do que cortadores de painel de serviço ocasional. Códigos de refil separados permitem que a montagem comprovada permaneça em serviço sem substituir um conjunto inteiro.
A Aprovação da Amostra Deve Reproduzir a Peça de Produção Real
Uma chapa plana de sucata pode confirmar que um cortador está afiado, mas pode não reproduzir a flexão, curvatura, nervuras, transições de parede ou acabamento de um reservatório moldado ou canal extrudado. A aprovação da amostra é mais forte quando utiliza o material de produção real e o mesmo suporte, broca, mandril, piloto e orientação planejados para o trabalho rotineiro.
O teste deve abranger todos os tipos críticos de aberturas. As aberturas de rede e vaso são verificadas quanto ao suporte da flange e consistência da linha. As aberturas de anteparo e dreno são verificadas com a gaxeta, porca e conexão instaladas. As aberturas de ilhós são verificadas quanto ao assentamento e inserção do tubo. As aberturas de serviço metálico são verificadas quanto a rebarbas, danos ao revestimento e ajuste do acessório.
Cortes repetidos importam. Uma execução de amostra útil inclui furos suficientes para revelar o acúmulo de calor, a retenção de cavacos, o tempo de remoção do plugue e a deriva dimensional. A inspeção pode comparar várias posições na sequência em vez de aceitar apenas o exemplo mais limpo.
Tabela 2. Aceitação de Amostras para Cultivo Hidropônico
| Check | Resultado aceitável | Fator do produto a ser revisado se falhar |
|---|---|---|
| Assento para vaso de rede | A flange é suportada e o vaso permanece em pé. | Diâmetro da fresa, batimento, condição da aresta |
| Acoplamento de anteparo ou dreno | O corpo passa e a junta assenta uniformemente | Diâmetro final, cordão de fusão, planicidade da parede |
| Instalação de ilhós | Assentos de ilhós sem rasgar ou folga excessiva | Tolerância de corte, rebarbas, geometria da ferramenta de corte |
| Integridade do canal | Sem fissuras de propagação, colapso ou distorção permanente | Adequação do material, suporte, alimentação, ação piloto |
| Consistência de furos repetidos | Aberturas precoces e tardias mostram ajuste comparável | Desgaste da ferramenta, calor, evacuação de cavacos, estabilidade do mandril |
| Acabamento em painel metálico | Rebarbas e marcas circundantes permanecem dentro dos limites de aceitação | Família Cutter, fixação de peças, faixa de operação |
A amostra aprovada se torna a referência para as verificações de compra e recebimento. Ela deve identificar a serra copo, o tamanho, o mandril, a broca piloto, o material, a espessura da peça e as condições de produção relevantes. Esse registro ajuda a evitar que um substituto visualmente semelhante, mas mecanicamente diferente, entre na linha de produção.
A Bestwin oferece suporte para correspondência de produtos baseada em amostras, marcação OEM, embalagem e fornecimento em lote para aplicações validadas. O resultado é um conjunto de serra copo definido para cada abertura recorrente, em vez de um sortimento que deixa a compatibilidade ao acaso.
Kits e Planos de Recarga Devem Seguir a BOM do Equipamento
Projetos hidropônicos frequentemente necessitam de vários diâmetros, mas um conjunto genérico grande nem sempre é o melhor formato de compra. O sortimento útil segue a lista de materiais do equipamento: tamanho do vaso de rede, conexão de drenagem, conexão de retorno, extravasor, porta de sensor, abertura de serviço e qualquer recorte em painel metálico.
Cada serra copo de diâmetro requer uma faixa de material especificada e um mandril compatível. Se dois copos usarem roscas ou arranjos de acionamento diferentes, o kit deve incluir as interfaces necessárias. A referência da broca piloto e da broca piloto de reposição também deve ser clara. Um acessório de baixo custo ausente pode interromper a produção, mesmo quando todos os cortadores estão presentes.
A embalagem deve proteger os dentes da serra copo e manter os tamanhos identificáveis. Marcações de diâmetro, família do produto, material adequado, pinhão compatível e código de recarga são mais úteis do que uma caixa que apenas parece completa. Para distribuidores e clientes OEM, etiquetas privadas ou inserções podem organizar o sortimento em torno do equipamento acabado, em vez de categorias genéricas de ferramentas.
O consumo raramente é igual em todos os tamanhos. Um cortador de vasos de rede pode fazer dezenas de aberturas por canal, enquanto um tamanho de dreno é usado uma vez por reservatório. O planejamento de reabastecimento deve refletir essas taxas diferentes. Fornecer os copos e pilotos de maior uso separadamente reduz o desperdício e ajuda a preservar a configuração aprovada do kit.
A inspeção de recebimento pode comparar o novo lote de serras copo com a amostra aprovada quanto a dimensões, encaixe da base, ajuste do mandril, retenção da broca piloto, condição dos dentes, marcação e embalagem. Um teste rápido de corte no material de produção real é mais informativo do que a inspeção visual isolada.
Problemas Comuns Apontam para Fatores Específicos do Produto
Uma abertura de vaso de rede superdimensionada pode resultar do diâmetro incorreto da serra copo nominal, mas também pode vir de descentralização do copo, um mandril solto ou movimento da peça. Uma abertura de encaixe subdimensionada pode refletir uma substituição de polegada-métrica ou uma mudança de componente. O sintoma precisa ser conectado ao fator de produto responsável antes que o pedido seja alterado.
A acrílico trincado ou uma tampa rachada indicam fragilidade do material, suporte local, ação piloto, engajamento dos dentes ou uma direção inadequada da serra copo. Uma borda de plástico derretida indica atrito, velocidade, calor ou dentes cegos. Uma abertura oval geralmente sugere flexão, geometria curva, entrada angular ou suporte insuficiente.
O desgaste rápido em painéis reforçados pode indicar que o material abrasivo necessita de outra família de cortadores. Rebarbas pesadas em metal podem indicar a condição da ferramenta, tipo de produto, velocidade, avanço ou fixação da peça. Produção lenta pode ser causada por tampões presos em vez de velocidade de corte.
Essas distinções tornam as decisões de substituição mais precisas. Uma serra copo diferente pode ser necessária, mas alterar o diâmetro ou o material sem identificar a causa pode introduzir um segundo problema. O conjunto de corte completo e a peça de trabalho representativa devem ser revisados em conjunto.
Perguntas Frequentes
O tamanho do vaso de rede é o mesmo que o diâmetro da serra copo necessária?
Nem necessariamente. As etiquetas dos vasos de rede podem se referir a um tamanho geral do produto, enquanto a flange de suporte, a conicidade do cesto e a profundidade de assentamento pretendida determinam o recorte real. Use o desenho do componente ou um teste de ajuste controlado com o vaso real.
Um cortador pode ser usado para canaletas de PVC e painéis de serviço de aço inoxidável?
Somente quando a serra copo específica for classificada e aprovada para ambos os materiais sob as condições exigidas. Muitos programas usam direções de corte separadas porque a resposta ao calor do plástico e as cargas de corte de metal são diferentes.
Por que uma abertura de anteparo do tamanho correto ainda vaza?
A abertura pode apresentar uma crista derretida, rebarba, rachadura, ovalidade ou curvatura local na parede que impede o contato uniforme da gaxeta. O encaixe, a gaxeta, a superfície da parede e a borda acabada precisam ser inspecionados.
Uma xícara mais funda resolve todo problema de acesso à parede do reservatório?
Não. Profundidade de corte da serra copo, folga traseira, alcance da broca guia, nervuras, paredes duplas e acesso à ferramenta são questões separadas. Uma caixa mais alta não corrige um local de encaixe obstruído ou inadequado.
O que deve constar em um kit de serra copo para produção?
Inclua apenas diâmetros validados, os eixos e guias compatíveis, referências de substituição, etiquetas de material e o mapeamento de aplicação exigido pela lista de materiais do equipamento. Copos de alto uso devem estar disponíveis como refis separados.
Combine o Cortador com a Montagem Hidropônica Finalizada
Uma abertura confiável começa com o componente que deve se encaixar nela. A partir daí, o material do canal ou reservatório, a forma da parede, o suporte, a profundidade utilizável, o mandril, a guia, a broca, o requisito de borda e a quantidade de repetição definem a direção adequada da serra copo. Vasos de rede, ilhós, anteparos, drenos e painéis de serviço metálicos merecem verificações de ajuste separadas porque cada um impõe uma demanda diferente na borda acabada.
Bestwin fabrica e fornece Serra copo famílias, treliças, pilotos e sortimentos relacionados para programas OEM, de distribuição, de equipamentos para estufas e de instalação. Códigos de produtos estáveis, validação de amostras, opções de embalagem e fornecimento contínuo ajudam a manter um conjunto de corte aprovado consistente desde o primeiro teste de produção até a reposição.









 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe