
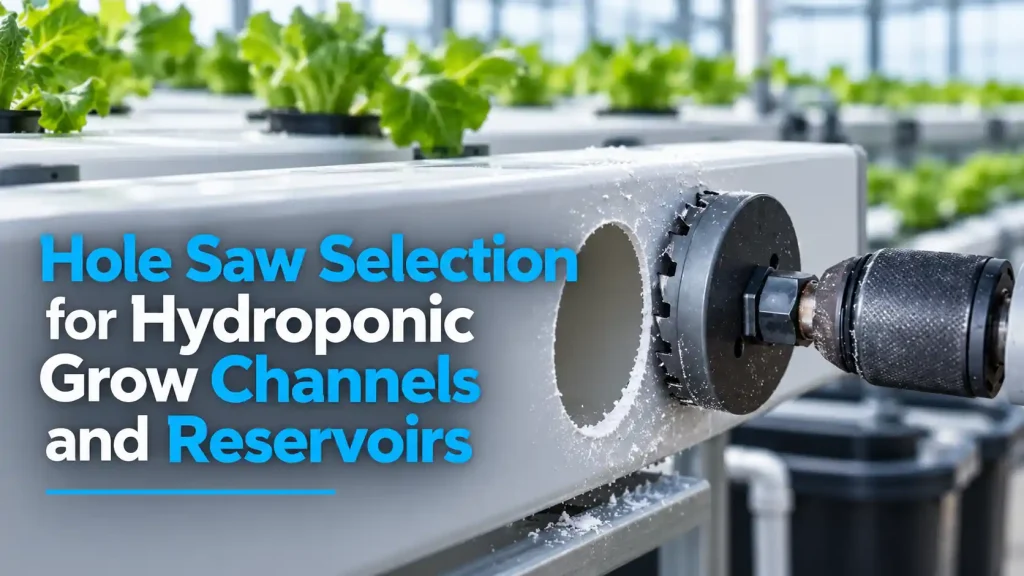
Un canal de cultivo hidropónico puede parecer listo para el montaje hasta que la primera maceta de red quede suelta, un accesorio de retorno no pase a través de la pared del depósito o una fila de aberturas se desvíe lo suficiente como para alterar el espaciado de las plantas. Estos no son solo problemas de diseño. El diámetro de la fresa, la forma del diente, la disposición del piloto, la estabilidad del mandril, el grosor del plástico y el soporte debajo de la pieza de trabajo influyen en la abertura terminada. Para los fabricantes de equipos de invernadero, los instaladores de granjas interiores, los distribuidores y los programas de kits OEM, la opción útil es un sistema de sierra de corona que pueda repetir el ajuste requerido en canales, tapas, tanques y paneles de servicio sin agrietar el material ni dejar una limpieza excesiva.
Respuesta rápida
Elija una sierra de corona para canales de cultivo hidropónico y depósitos según la maceta neta, el accesorio de mamparo, el ojal, la salida de drenaje o el adaptador de tubería que ocupará la abertura. Confirme el recorte requerido del componente en lugar de basarse en su tamaño nominal de tubería o maceta. Luego, combine la broca con el material del canal o tanque, el grosor de la pared, el soporte disponible, la interfaz del taladro y el número de orificios repetidos.
Bestwin fabrica herramientas para hacer agujeros para productores, distribuidores, instaladores, importadores y clientes OEM de equipos para invernaderos. Nuestra gama incluye brocas HSS, bimetálicas y con punta de carburo para diferentes materiales de trabajo, junto con mandriles y punteros. sierra de corona debe aprobarse como parte de un ensamblaje completo en el mismo plástico, metal o compuesto utilizado en la producción.
El componente instalado define el diámetro final
El equipo hidropónico utiliza aberturas circulares para varias funciones diferentes. Una maceta de malla puede descansar sobre un hombro encima del canal. Un accesorio de mamparo atraviesa la pared y se sujeta contra una junta. Un ojal de goma depende de un ajuste de interferencia controlado. Un adaptador de drenaje o una tubería de retorno pueden necesitar espacio libre para una tuerca, brida o sello. Estos componentes no comparten una regla de dimensionamiento, incluso cuando sus descripciones de catálogo utilizan dimensiones nominales similares.
La primera decisión de producto es, por lo tanto, el recorte terminado, incluida su tolerancia aceptable. Una sierra de corona seleccionada del tamaño nominal de la tubería puede ser incorrecta porque el cuerpo del accesorio, la rosca, la ranura de la junta o la tuerca de retención pueden ser más grandes. Una abertura holgada puede impedir que una junta se comprima uniformemente. Una abertura ajustada puede requerir fuerza que deforme la pared del canal o dañe el componente durante el ensamblaje.
Para las filas de macetas de red, tanto la brida superior como la cesta cónica son importantes. La abertura debe soportar la brida y permitir que la cesta entre a la profundidad deseada. Si el corte es demasiado grande, las plantas pueden inclinarse y el espaciado puede volverse irregular. Si es demasiado pequeño, forzar la cesta en una tapa delgada puede producir grietas por tensión que se extienden durante la limpieza o el manejo.
Las dimensiones métricas y en pulgadas también necesitan un control deliberado. Un tamaño nominal cercano no es automáticamente un sustituto aceptable. La pequeña diferencia entre dos cortadores se vuelve importante cuando el accesorio depende de una junta, un cierre a presión o un labio de soporte estrecho. Por lo tanto, la lista de productos aprobados debe registrar el diámetro de la sierra de corona junto con el componente exacto o la revisión del dibujo que sirve. Esto mantiene cada tamaño de sierra de corona conectado a un ensamblaje terminado en lugar de a una etiqueta general de tubería o recipiente.
Una prueba de ajuste representativa es más útil que medir solo la abertura. Instale la maceta neta real, el ojal, el accesorio de mamparo o la salida después del corte. Confirme el asiento, el contacto de la junta, la cobertura de la brida, el acceso a la rosca y la resistencia al manejo normal. Esa interfaz completada es el estándar de aceptación para el tamaño de la cortadora.
Los materiales del canal y del depósito necesitan diferentes direcciones de corte
Los canales de cultivo y los depósitos de nutrientes se fabrican comúnmente con plásticos, pero "plástico" no describe una única condición de corte. El PVC rígido, el ABS, el polietileno, el polipropileno, el acrílico, los paneles reforzados con fibra de vidrio, los perfiles de núcleo de espuma y las tapas de tanque moldeadas pueden diferir en rigidez, respuesta al calor, fragilidad y forma de la pared. Los paneles de servicio de acero inoxidable o aluminio también pueden aparecer en sistemas comerciales.
Las HSS y las construcciones bimetálicas adecuadas son direcciones prácticas para muchas aplicaciones en madera, plástico, láminas delgadas y metales no ferrosos cuando la clasificación del producto cubre el material real. El punto importante no es el nombre de la aleación por sí solo. La geometría del diente, el afilado, el diámetro, el grosor de la pared, la velocidad, el avance y la evacuación de virutas determinan si la sierra de corona corta limpiamente o roza y calienta el borde.
El canal delgado de PVC puede flexionarse al entrar el piloto y los dientes. Si el perfil no está soportado, la pared puede curvarse alejándose de la fresa, creando una abertura ovalada o una salida irregular. Una fresa más afilada y un soporte estable generalmente importan más que usar un patrón de dientes innecesariamente agresivo. Los perfiles de núcleo de espuma o multicapa también necesitan una muestra porque la piel exterior y la estructura interna pueden responder de manera diferente.
Los depósitos de polietileno y polipropileno pueden ablandarse cuando aumenta la fricción. Un cortador desafilado, una velocidad excesiva o un roce prolongado pueden deformar el borde en lugar de producir una viruta limpia. La cresta resultante puede impedir que una junta asiente correctamente. Por lo tanto, la aprobación del producto debe incluir el borde cortado después de que se haya enfriado, no solo la apariencia inmediatamente después de la perforación. Una sierra de corona que deja un borde estable y listo para el ensamblaje es más valiosa que una juzgada solo por la velocidad de corte inicial.
Los plásticos acrílicos y otros plásticos transparentes quebradizos requieren un cuidado particular porque el agrietamiento puede comenzar en el borde y continuar más allá de la abertura visible. El método de sierra de corona, el piloto, el soporte seleccionado y el rango de operación deben confirmarse en el grado y grosor reales. Si el proveedor de la lámina o el recipiente especifica un método de mecanizado diferente, ese requisito tiene prioridad.
Las cubiertas de acero inoxidable, las placas de la bomba y los soportes fabricados introducen una carga diferente. Una opción con punta de carburo o metal puede ser más adecuada que la fresa utilizada para canales de plástico. Un kit puede incluir varias familias de productos, pero cada copa debe etiquetarse por material y aplicación en lugar de tratarse como intercambiable.
Tabla 1. Dirección de corte por componente hidropónico
| Condición del componente | Dirección del producto a evaluar | Punto principal de aprobación |
|---|---|---|
| Canal de cultivo de PVC rígido o ABS | Copa HSS afilada o de bi-metal adecuada | Entrada limpia, ajuste redondo, remoción de viruta manejable |
| Pared de tanque de polietileno o polipropileno | Cortador apto para plástico con generación de calor controlada | Sin rebaba derretida, distorsión o interferencia de la junta. |
| Tapa del depósito moldeada | Cortador adaptado a la resina, las nervaduras y el espesor local | La tapa permanece apoyada y libre de grietas que se extiendan. |
| Cubierta acrílica o panel de inspección | Producto y método confirmados para plástico quebradizo | Sin astillado de bordes ni propagación de grietas |
| Panel de fibra de vidrio o compuesto reforzado | Cortador clasificado para material seleccionado para refuerzo abrasivo | Filo estable y desgaste aceptable de la herramienta |
| Plato de servicio de acero inoxidable o aluminio | Opción de HSS con clasificación metálica, bimetálica o de punta de carburo | Control de rebabas, calor y repetibilidad |
Perfiles delgados necesitan soporte antes de la agresividad dental
La misma sierra de corona puede comportarse de manera muy diferente en un canal suelto y en un canal soportado en un accesorio. Los perfiles hidropónicos suelen ser lo suficientemente ligeros como para flexionarse bajo la broca piloto. Una vez que los primeros dientes entran en contacto con una superficie sin soporte, el material puede vibrar, ser arrastrado hacia arriba o rechinar contra el filo de corte. El resultado puede ser una abertura que técnicamente existe pero que no es adecuada para un sello o una hilera ordenada de plantas.
Un bloque de soporte o fijación debajo de la zona de corte ayuda a mantener la pared cerca de su forma diseñada. También puede reducir la rotura de salida y evitar que el piloto empuje una tapa delgada hacia abajo. El material de respaldo no debe contaminar el sistema ni ser confundido con la pieza de trabajo de producción, pero su función mecánica es importante al evaluar una sierra de corona para ensamblajes repetidos.
Las paredes curvas del depósito añaden otra variable. Una copa toca primero el punto más alto, por lo que solo una pequeña parte del filo de corte se acopla al principio. La broca puede entrar en escuadra mientras el cuerpo aún se balancea sobre la curva. Para un racor de mamparo, la pared circundante también necesita suficiente área plana para la junta y la tuerca. La selección de la fresa no puede corregir una ubicación de racor que carezca de una superficie de sellado adecuada.
Las costillas, los resaltes moldeados, las paredes dobles y las características de refuerzo ocultas pueden cambiar el espesor local. Un tanque puede describirse con un valor de pared nominal, aunque la posición de salida prevista sea sustancialmente más gruesa. La profundidad útil de la sierra de corona seleccionada y el espacio libre detrás de la pared deben cubrir la sección de corte real.
Los utillajes de producción deben sujetar la pieza sin aplastarla. Una posición de sujeción que deforme el canal durante el corte puede ocultar una abertura ovalada hasta que se libere la pieza. La inspección de muestras después de desenganchar revela si la sierra de corona y la disposición de soporte conservan la geometría prevista.
Para canales de crecimiento largo, el accesorio de ubicación y el conjunto de corte deben considerarse juntos. La sierra de corona es responsable de formar la abertura, mientras que el accesorio controla el espaciado de centro a centro y la orientación. Mantener esas responsabilidades separadas facilita la identificación de si una fila rechazada provino de descentramiento de la cortadora, movimiento de la pieza o error de diseño.
Las filas de Net-Pot priorizan la repetibilidad sobre un corte rápido
Una sola apertura limpia no demuestra que una fresa de corte sea adecuada para un canal completo. Un perfil de cultivo comercial puede requerir muchos agujeros espaciados uniformemente, y un pedido de producción puede contener cientos de perfiles. El calor, los tapones retenidos, las virutas de plástico, el desgaste de la guía y la excentricidad de la copa pueden acumularse en esa secuencia.
La sierra de corona seleccionada necesita liberar tapones y virutas sin largas interrupciones. Las ranuras en la copa pueden ayudar a proporcionar acceso, pero su posición y tamaño determinan la facilidad con la que el operario puede despejar el disco retenido. Una fresa que haga el primer agujero rápidamente pero atrape cada tapón puede ralentizar el ciclo de producción completo y aumentar la posibilidad de daños durante la extracción.
La consistencia del borde debe verificarse al principio, en medio y al final de una muestra representativa de un recorrido de sierra de corona. La maceta neta o el collar necesita un soporte similar en cada abertura. Si los agujeros posteriores se vuelven más grandes, más ásperos o con más marcas de calor, la dirección del producto, las condiciones de corte o el intervalo de reemplazo deben ajustarse antes del suministro a granel.
La excentricidad importa porque cambia el diámetro efectivo. Una sierra de corona marcada como de 50 mm puede producir una abertura mayor si la copa, el mandril, la broca piloto, el portabrocas o el accesorio no giran concéntricamente. Cuando una maceta de red se siente floja, la respuesta correcta no es automáticamente pedir una copa más pequeña. Se debe inspeccionar el conjunto completo para verificar el asiento, el desgaste y la alineación del husillo.
La separación de las plantas también eleva el costo de un corte erróneo. Una abertura rechazada en una cubierta aislada puede permitir una reparación local, mientras que una abertura mal colocada en un canal largo puede hacer que todo el perfil no sea adecuado. Por lo tanto, los árboles, los pilotos y las dimensiones del producto estables tienen un valor de compra directo para trabajos repetidos en canales.
Como fabricante de sierras de corona, Bestwin puede suministrar familias de cortadores consistentes y combinaciones de accesorios para la aprobación de muestras y pedidos repetidos. Las referencias de los productos deben permanecer vinculadas al diámetro validado, el vástago, la broca guía, el material de trabajo y el lote esperado, en lugar de reducirse solo al tamaño de la copa.

Estabilidad del Arbor y del Piloto Protegen el Centro de Apertura
El mandril transfiere el par de torsión del taladro a la corona, mientras que la mecha guía establece el centro antes de que los dientes toquen la superficie. El ajuste de la rosca, los pasadores de accionamiento, los elementos de bloqueo, el tamaño del vástago, la retención de la mecha guía y el rango de diámetro soportado influyen en si la sierra de corona entra suavemente.
Una conexión floja puede permitir que la copa orbite alrededor del piloto. Esto ensancha la abertura, desbasta el borde y aumenta la vibración en un canal delgado. El problema puede parecer un diámetro de cortador inconsistente, aunque la causa principal es la interfaz entre la copa y el mandril. La aprobación del producto debe registrar la disposición completa del mandril utilizada en la muestra exitosa.
El piloto debe proyectarse lo suficiente para establecer el centro, pero una proyección excesiva puede flexionar y agrandar el orificio guía. En un perfil hueco, un piloto largo también puede golpear la pared opuesta antes de que la copa complete el lado cercano. Eso puede marcar una superficie que no se pretendía cortar. La longitud del piloto, la profundidad del canal y la holgura interna deben funcionar juntas.
Las tapas de los depósitos a veces tienen nervaduras o herrajes debajo. El piloto puede alcanzar estas características antes de que los dientes formen la abertura. Un ensamblaje de sierra de corona no puede detectar refuerzos ocultos, cables, tuberías o equipos instalados. El plano de producción y el proceso de inspección deben establecer una ubicación de corte clara.
Los mandriles de cambio rápido pueden ser útiles cuando una estación de trabajo alterna entre tamaños de macetas, drenajes, servicios y aberturas de tubería. El beneficio depende del bloqueo seguro y la compatibilidad verificada con cada copa. Una conexión rápida no exime de códigos de producto mixtos o una combinación no aprobada.
La portabrocas también debe coincidir con el vástago. Una conexión segura de vástago hexagonal o redondo reduce el deslizamiento solo cuando el tamaño y el estado de la portabrocas son adecuados. La taladradora debe proporcionar una operación rotatoria controlada para el diámetro y el material de la fresa. La acción de impacto o percusión no es apropiada a menos que el sistema de producto específico lo permita expresamente.
El calor y las virutas afectan el ajuste del plástico más que la apariencia
El corte de plástico crea dos tipos de evidencia: las virutas que salen de los dientes y la condición del borde terminado. Las virutas limpias suelen indicar que la herramienta está extrayendo material en lugar de rozarlo. El polvo, las hebras derretidas, el vidriado o un borde manchado pueden indicar una condición de corte inadecuada, un filo desafilado, una holgura deficiente o un calor excesivo.
El calor es especialmente importante alrededor de los accesorios de mamparo y los ojales. Una cresta elevada y derretida puede mantener una junta separada de la pared incluso cuando el diámetro de la abertura es correcto. Recortar la cresta a mano añade variación y puede dejar una muesca que se convierte en una vía de fuga. Es mejor aprobar una sierra de corona y un rango de operación que produzcan un borde listo para el ensamblaje en el material objetivo.
La evacuación de virutas también afecta la limpieza del depósito. Las espirales y discos de plástico pueden permanecer dentro de un tanque o canal después del corte. La elección de la herramienta debe minimizar la fragmentación innecesaria, mientras que el proceso de producción aún necesita un paso de limpieza e inspección definido antes de que el componente entre en servicio. La fresadora no reemplaza los controles de limpieza.
La refrigeración o lubricación debe ser compatible tanto con la herramienta de corte como con el componente hidropónico. Un fluido apropiado para el corte de metales puede no ser adecuado para un entorno de cultivo de alimentos, una resina plástica, una unión adhesiva o la limpieza posterior. Cuando se requiere corte en seco, el producto y las condiciones de operación aprobados deben gestionar el calor sin depender de una sustancia no aprobada.
El sierra de corona es una fresa anular, por lo que extrae un anillo y deja un tapón central. Esa geometría reduce la cantidad de material extraído en comparación con la perforación del diámetro completo, pero el tapón retenido aún necesita una extracción controlada. En trabajos repetidos de canal, la liberación del tapón y la calidad del borde son parte de la decisión del producto, no detalles menores del operador.
Los marcos y paneles de servicio de acero inoxidable necesitan una aprobación separada.
Las instalaciones hidropónicas comerciales pueden combinar canales de plástico con placas de bomba de acero inoxidable, cubiertas de aluminio, gabinetes de acero recubierto o paneles de soporte metálicos. No se debe asumir que un cortador aprobado para PVC sea adecuado para estas piezas. El grosor del metal, el grado, el recubrimiento, la curvatura y el acabado requerido cambian la carga de corte.
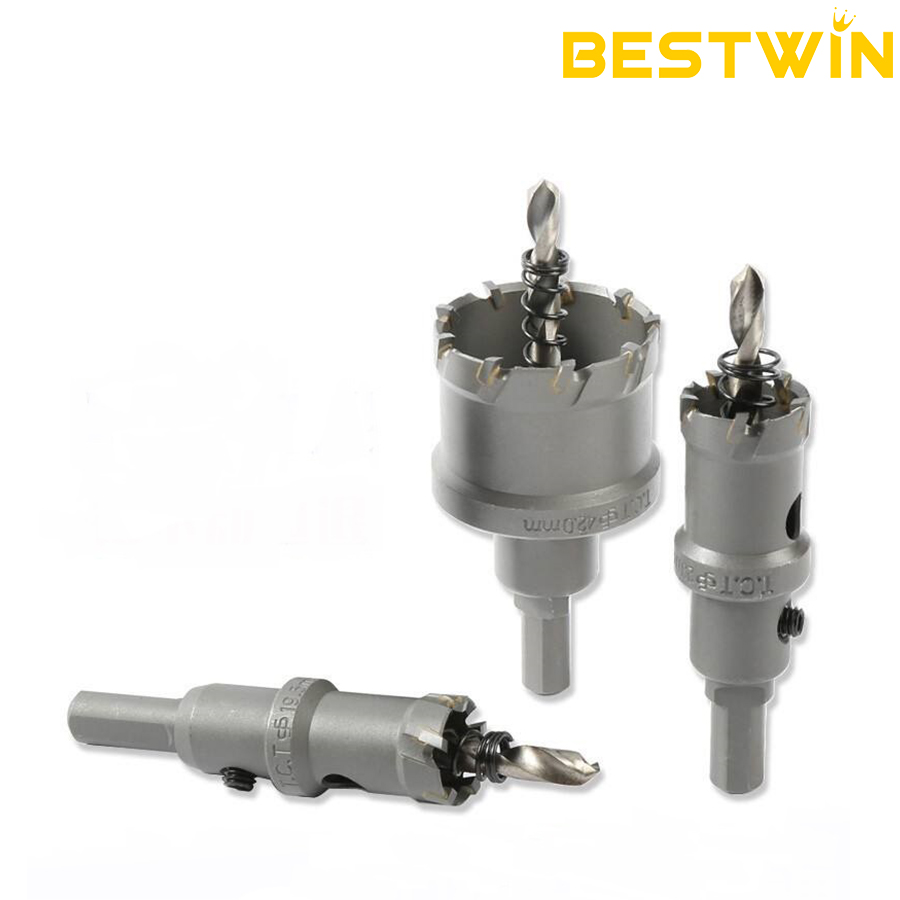
Para láminas delgadas de acero inoxidable o acero, una sierra de corona metálica estable y una sujeción segura ayudan a limitar las vibraciones y el agarrotamiento. Los productos con punta de carburo pueden ser adecuados para algunas aplicaciones metálicas más duras o repetidas, mientras que las opciones HSS o bimetálicas pueden ser apropiadas para otras. La elección depende del material declarado, el diámetro, el grosor, la máquina y la cantidad de producción, en lugar de una jerarquía universal.
El acabado circundante puede ser más valioso que el tapón retirado. Las rebabas pueden interferir con una glándula, un accesorio de tubería o un ojal protector. Los arañazos más allá de la brida pueden exponer metal recubierto o incumplir un requisito de acabado visible. Por lo tanto, se debe inspeccionar una muestra por ambas caras después de desbarbar y después de instalar el accesorio real.
Esta separación también mejora la claridad del kit. Un kit de equipo para invernaderos puede contener una familia de sierras de corona para canales de polímero y otra para paneles de servicio metálicos, con etiquetas claras para cada una. Mezclarlos en una sola caja sin indicaciones de uso anima a los operarios a utilizar el diámetro más cercano en lugar del producto validado.
Para un proveedor de sierras de corona que apoya programas de equipos de materiales mixtos, los códigos de artículo estables y la disponibilidad de repuestos son importantes. Los tamaños de canal de plástico de alto uso pueden necesitar un reemplazo más frecuente que los cortadores de paneles de servicio ocasionales. Los códigos de repuesto separados permiten que el ensamblaje probado permanezca en servicio sin reemplazar un surtido completo.
La aprobación de la muestra debe reproducir la pieza de producción real
Una lámina plana de desecho puede confirmar que un cortador está afilado, pero puede que no reproduzca la flexión, la curvatura, las nervaduras, las transiciones de pared o el acabado de un depósito moldeado o un canal extruido. La aprobación de la muestra es más sólida cuando utiliza el material de producción real y el mismo soporte, taladro, mandril, piloto y orientación planificados para el trabajo rutinario.
El juicio debe cubrir cada tipo de apertura crítica. Los orificios de red y maceta se revisan en busca de soporte de brida y consistencia de fila. Los orificios de mamparo y drenaje se revisan con la junta, la tuerca y el accesorio instalados. Los orificios de ojal se revisan en busca de asiento e inserción de tubería. Los orificios de servicio metálico se revisan en busca de rebabas, daños en el recubrimiento y ajuste de accesorios.
Los cortes repetidos importan. Una ejecución de muestra útil incluye suficientes agujeros para revelar la acumulación de calor, la retención de virutas, el tiempo de extracción del tapón y la deriva dimensional. La inspección puede comparar varias posiciones a lo largo de la secuencia en lugar de aceptar solo el ejemplo más limpio.
Tabla 2. Aceptación de Muestras para Aperturas Hidropónicas
| Check | Resultado aceptable | Factor del producto a revisar si falla |
|---|---|---|
| Asiento de maceta neta | La brida está soportada y la olla permanece vertical. | Diámetro de la fresa, descentramiento, estado del filo |
| Mamparo o desagüe | El cuerpo pasa y la junta asienta uniformemente | Diámetro terminado, reborde fundido, planitud de pared |
| Instalación de ojales | Asientos de ojales sin rasgaduras ni holgura excesiva | Tolerancia de corte, rebabas, geometría de la herramienta de corte |
| Integridad del canal | Sin grietas, colapso o deformación permanente | Idoneidad del material, soporte, alimentación, acción piloto |
| Consistencia de agujeros repetidos | Las aperturas tempranas y tardías muestran un ajuste comparable | Desgaste de la herramienta, calor, evacuación de virutas, estabilidad del mandril |
| Acabado de panel metálico | Las rebabas y marcas circundantes permanecen dentro de los límites de aceptación. | Familia de fresas, sujeción de piezas, rango de operación |
La muestra aprobada se convierte en la referencia para las comprobaciones de compra y recepción. Debe identificar la sierra de corona, el tamaño, el mandril, la broca piloto, el material, el grosor de la pieza de trabajo y las condiciones de producción relevantes. Ese registro ayuda a evitar que un reemplazo visualmente similar pero mecánicamente diferente ingrese a la línea.
Bestwin admite la coincidencia de productos basada en muestras, marcado OEM, empaquetado y suministro por lotes para aplicaciones validadas. El resultado es un conjunto de sierra de corona definido para cada apertura recurrente en lugar de un surtido que deja la compatibilidad a la suposición.
Los kits y los planes de recarga deben seguir la lista de materiales del equipo.
Los proyectos hidropónicos a menudo necesitan varios diámetros, pero un juego genérico grande no siempre es el mejor formato de compra. El surtido útil sigue la lista de materiales del equipo: tamaño de la maceta de red, accesorio de drenaje, conexión de retorno, rebosadero, puerto del sensor, abertura de servicio y cualquier recorte de panel metálico.
Cada sierra de corona de un diámetro determinado necesita un rango de material especificado y un mandril compatible. Si dos copas utilizan roscas o configuraciones de accionamiento diferentes, el kit debe incluir las interfaces necesarias. La referencia del piloto y del piloto de repuesto también debe ser clara. Un accesorio de bajo costo faltante puede detener la producción incluso cuando todos los cortadores están presentes.
El embalaje debe proteger los dientes de la sierra de corona y mantener los tamaños identificables. Las marcas de diámetro, la familia de productos, el material adecuado, el mandril compatible y el código de recarga son más útiles que una caja que solo parece completa. Para distribuidores y clientes OEM, las etiquetas privadas o los insertos pueden organizar el surtido en torno al equipo terminado en lugar de en torno a categorías genéricas de herramientas.
El consumo rara vez es igual en todos los tamaños. Un cortador de macetas de red puede hacer docenas de aberturas por canal, mientras que un tamaño de drenaje se usa una vez por depósito. La planificación de recargas debe reflejar esas diferentes tasas. Suministrar las tazas y los pilotos de mayor uso por separado reduce el desperdicio y ayuda a preservar la configuración aprobada del kit.
La inspección de recepción puede comparar el nuevo lote de sierras de corona con la muestra aprobada en cuanto a dimensiones, asiento de la copa, ajuste del mandril, retención de la broca piloto, estado de los dientes, marcado y embalaje. Una breve prueba de corte en el material de producción real es más informativa que la inspección visual por sí sola.
Los problemas comunes apuntan a factores específicos del producto
Una abertura de maceta de red sobredimensionada puede deberse al diámetro incorrecto de la sierra de corona nominal, pero también puede provenir de una excentricidad de la copa, un mandril suelto o el movimiento de la pieza. Una abertura de accesorio de tamaño insuficiente puede reflejar una sustitución de pulgada a métrica o un cambio de componente. El síntoma debe conectarse con el factor de producto responsable antes de cambiar el pedido.
Una tapa agrietada de acrílico o partida apunta a fragilidad del material, soporte local, acción piloto, engranaje de dientes o una dirección inadecuada de la sierra de corona. Un borde de plástico derretido apunta a fricción, velocidad, calor o dientes desafilados. Una abertura ovalada a menudo sugiere flexión, geometría curva, entrada en ángulo o soporte insuficiente.
El desgaste rápido en paneles reforzados puede indicar que el material abrasivo necesita otra familia de cortadores. Las rebabas pesadas en el metal pueden apuntar a la condición de la herramienta, el tipo de producto, la velocidad, el avance o la sujeción de la pieza. La producción lenta puede ser causada por tapones atrapados en lugar de la velocidad de corte.
Estas distinciones hacen que las decisiones de reemplazo sean más precisas. Puede ser necesaria una sierra de corona diferente, pero cambiar el diámetro o el material sin identificar la causa puede introducir un segundo problema. El conjunto de corte completo y la pieza de trabajo representativa deben revisarse juntos.
Preguntas frecuentes
¿El tamaño de la maceta neta es el mismo que el diámetro requerido del taladro de corona?
No necesariamente. Las etiquetas de las macetas de red pueden referirse a un tamaño general del producto, mientras que la brida de soporte, la conicidad de la cesta y la profundidad de asiento prevista determinan el recorte real. Utilice el dibujo del componente o una prueba de ajuste controlada con la maceta real.
¿Se puede usar un cortador para canales de PVC y paneles de servicio de acero inoxidable?
Solo cuando la sierra de corona específica esté clasificada y aprobada para ambos materiales bajo las condiciones requeridas. Muchos programas utilizan direcciones de corte separadas porque la respuesta al calor del plástico y las cargas de corte del metal son diferentes.
¿Por qué una abertura de mamparo del tamaño correcto todavía gotea?
La abertura puede presentar una rebaba fundida, un borde irregular, una grieta, ovalidad o una curvatura local de la pared que impida un contacto uniforme de la junta. Se deben inspeccionar el accesorio, la junta, la superficie de la pared y el borde acabado.
¿Una taza más profunda soluciona todos los problemas de acceso a la pared del depósito?
No. La profundidad de corte de la sierra de corona, el espacio libre trasero, el alcance de la broca piloto, las nervaduras, las paredes dobles y el acceso a la herramienta son cuestiones separadas. Una copa más alta no corrige una ubicación de montaje obstruida o inadecuada.
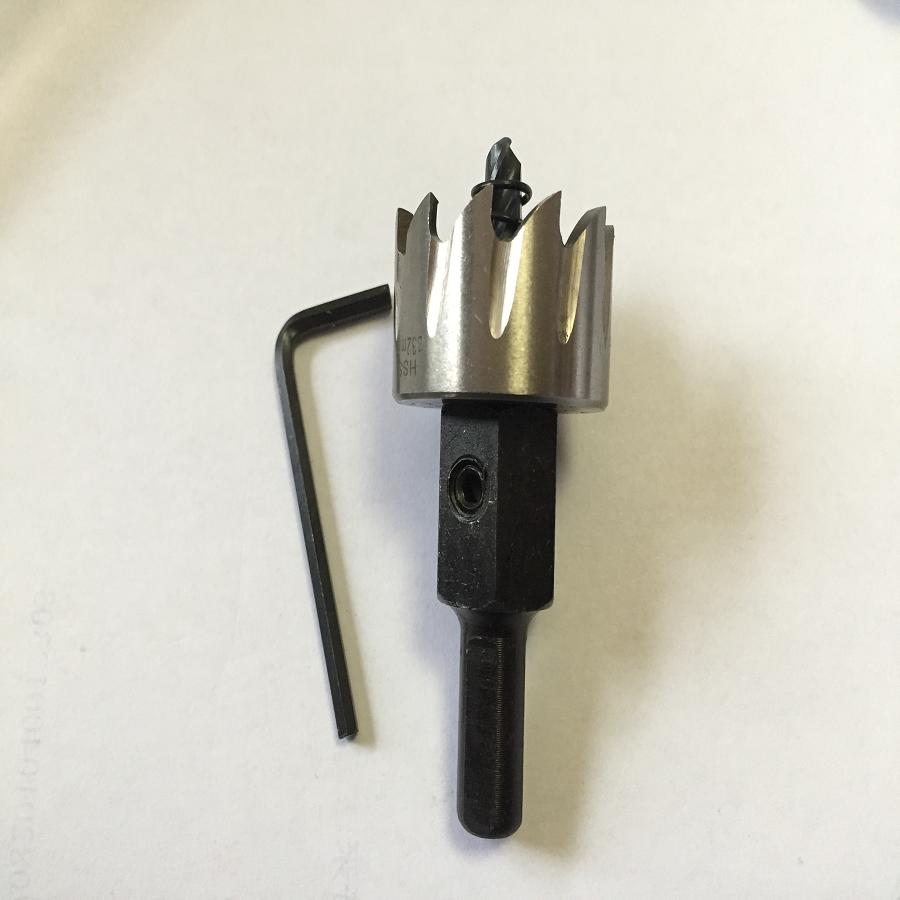
Un kit de sierra de corona para producción debe incluir: * **Variedad de tamaños de sierra de corona:** Diferentes diámetros para adaptarse a diversas aplicaciones. * **Brocas piloto:** Para centrar la sierra de corona y guiar el corte. * **Vástagos o adaptadores:** Para conectar las sierras de corona a la herramienta eléctrica. * **Llave Allen o similar:** Para fijar y aflojar las sierras de corona en los vástagos. * **Estuche o caja de almacenamiento:** Para mantener todo organizado y protegido. * **Instrucciones de uso:** Guía sobre cómo utilizar las sierras de corona de forma segura y eficaz. * **Posiblemente, sierras de corona de repuesto o accesorios:** Dependiendo del nivel de profesionalismo del kit.
Incluir solo diámetros validados, los árboles y guías compatibles, referencias de reemplazo, etiquetas de material y mapeo de aplicación requeridos por la lista de materiales del equipo. Las copas de uso frecuente deben estar disponibles como repuestos independientes.
Empareja el cortador con el ensamblaje hidropónico terminado
Una apertura confiable comienza con el componente que debe ajustarse a ella. A partir de ahí, el material del canal o depósito, la forma de la pared, el soporte, la profundidad útil, el mandril, la guía, la broca, el requisito del borde y la cantidad de repetición definen la dirección adecuada de la sierra de corona. Las macetas de red, los ojales, los mamparos, los desagües y los paneles de servicio metálicos merecen comprobaciones de ajuste separadas porque cada uno impone una demanda diferente al borde terminado.
Bestwin fabrica y suministra sierra de corona familias, pérgolas, pilotos y surtidos relacionados para programas OEM, de distribuidores, de equipos de invernadero y de instalación. Códigos de producto estables, validación de muestras, opciones de embalaje y suministro repetido ayudan a mantener un ensamblaje de corte aprobado consistente desde la primera prueba de producción hasta el reabastecimiento.









 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe