
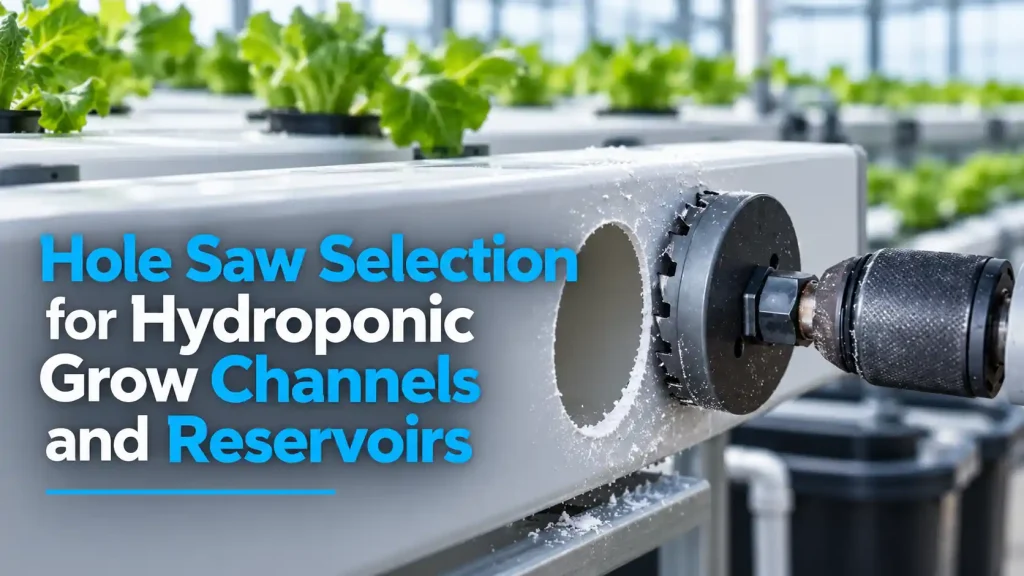
水耕栽培用グロウチャンネルは、最初のネットポットが緩く収まらなかったり、リターンフィッティングが貯水槽の壁を通過しなかったり、あるいは一列の開口部が植物の間隔を乱すほどずれてしまったりするまで、組み立て準備が整っているように見えます。これらはレイアウトだけの問題ではありません。カッターの直径、刃の形状、パイロットの配置、アーバーの安定性、プラスチックの厚さ、そしてワークピース下のサポートなど、すべてが完成した開口部に影響を与えます。温室設備メーカー、屋内農場設置業者、販売業者、そしてOEMキットプログラムにとって、有用な選択肢は、材料を割ったり、過剰な清掃作業を残したりすることなく、チャンネル、蓋、タンク、サービスパネル全体で必要なフィット感を繰り返し再現できるホールソーシステムです。
クイックアンサー
ハイドロポニック栽培用チャンネルや貯水槽には、ネットポット、バルクヘッドフィッティング、グロメット、ドレンアウトレット、またはパイプアダプターといった、開口部を占める部品に合わせてホールソーを選びます。パイプやポットの公称サイズに頼るのではなく、部品に必要な切り抜き寸法を確認してください。次に、チャンネルやタンクの材質、壁の厚さ、利用可能な裏当て、ドリルインターフェース、および繰り返しの穴の数に合わせてカッターを適合させてください。
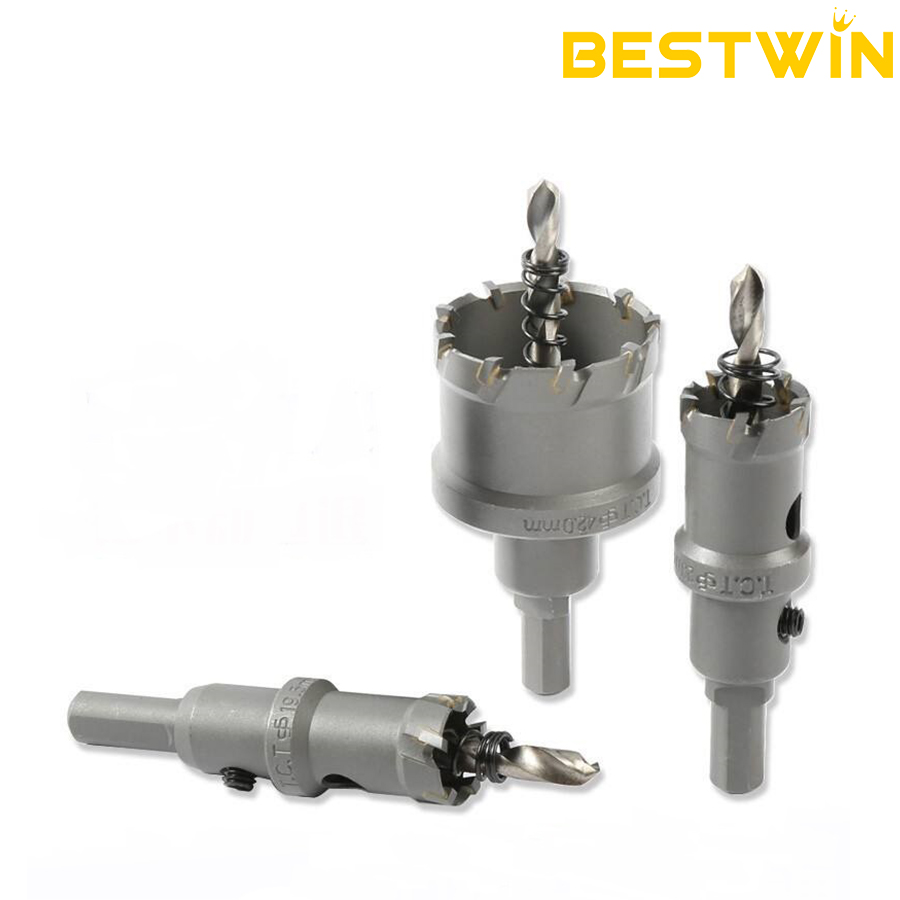
Bestwinは、温室設備メーカー、販売業者、設置業者、輸入業者、OEM顧客向けに穴あけ工具を製造しています。当社の製品ラインナップには、様々な加工材料に対応するHSS、バイメタル、超硬チップ製品のほか、アーバーやパイロットも含まれます。 ホールソー 製造に使用されるプラスチック、金属、または複合材と同じものの一部として、完全なアセンブリとして承認されるべきです。
設置されたコンポーネントが最終直径を定義します
水耕栽培装置では、いくつかの異なる機能のために円形の開口部が使用されます。ネットポットは、チャンネルの上にある肩に置かれることがあります。バルクヘッドフィッティングは壁を貫通し、ガスケットに押し付けられます。ゴムグロメットは、制御された嵌合に依存します。ドレインアダプターやリターンパイプは、ナット、フランジ、またはシール用のクリアランスが必要になる場合があります。これらのコンポーネントは、カタログの説明で類似の公称寸法が使用されている場合でも、単一のサイジングルールを共有しません。
したがって、最初の製品決定は、許容公差を含めた完成した切り抜き部分となります。呼び径のパイプから選んだ穴あけ工具は、継手本体、ねじ、グロメット溝、または保持ナットがそれより大きい場合があるため、間違っている可能性があります。緩すぎる開口部は、ガスケットが均一に圧縮されるのを妨げる可能性があります。きつすぎる開口部は、組み立て時にチャンネル壁を変形させたり、部品を損傷させたりする力が必要になる場合があります。
ネットポットの列においては、上部のフランジとテーパー状のバスケットの両方が重要です。開口部はフランジを支えつつ、バスケットが意図した深さまで挿入できるようにする必要があります。切り欠きが大きすぎると、植物が傾いたり、間隔が不均一になったりする可能性があります。小さすぎると、薄い蓋にバスケットを無理に押し込むことで、洗浄や取り扱いの際に広がる応力亀裂が発生する可能性があります。
メートル法とインチ法の寸法も慎重な管理が必要です。近くの公称サイズが自動的に許容される代替品となるわけではありません。2つのカッター間のわずかな違いは、継手がガスケット、スナップ機能、または狭い支持リップに依存する場合に重要になります。したがって、承認された製品リストには、穴あけソーの直径と、それが対応する正確なコンポーネントまたは図面のリビジョンを記録する必要があります。これにより、すべての穴あけソーサイズが一般的なパイプやポットのラベルではなく、完成したアセンブリに結び付けられます。
開口部を測定するだけよりも、代表的なフィットテストの方が有用です。カット後、実際のネットポット、グロメット、バルクヘッドフィッティング、またはアウトレットを取り付けます。取り付け状態、ガスケットの接触、フランジの被覆、ねじのアクセス、および通常の取り扱いに対する耐性を確認します。この完了したインターフェースが、カッターサイズの受け入れ基準となります。
チャンネルと貯水池の材料には異なるカッター方向が必要です
グローチャンネルや栄養貯水槽は一般的にプラスチック製ですが、「プラスチック」という言葉は一つの切削条件を説明するものではありません。硬質PVC、ABS、ポリエチレン、ポリプロピレン、アクリル、ガラス繊維強化パネル、フォームコアプロファイル、成形タンク蓋などは、剛性、熱応答性、脆性、壁形状が異なる場合があります。ステンレス鋼やアルミニウム製のサービスパネルが商業システムで使用されることもあります。
HSSや適切なバイメタル構造は、製品定格が実際の材料をカバーしている場合、多くの木材、プラスチック、薄板、非鉄金属用途において実用的な方向性です。重要なのは合金名そのものではありません。歯の形状、切れ味、直径、壁厚、速度、送り、切りくずのクリアランスが、ホールソーがきれいに切断するか、あるいはこすれて刃先を加熱するかを決定します。
薄いPVCチャンネルは、パイロットと歯が入るときにたわむことがあります。プロファイルが支持されていない場合、壁がカッターから離れて弓なりになり、楕円形の開口部や粗い出口が生じる可能性があります。不必要に攻撃的な歯のパターンを使用するよりも、より鋭いカッターと安定したバッキングが一般的に重要です。フォームコアまたは多層プロファイルも、外側のスキンと内部構造の反応が異なる可能性があるため、サンプルが必要です。
ポリエチレンやポリプロピレン製のタンクは、摩擦が大きくなると軟化することがあります。切れ味の悪いカッター、過剰な速度、または長時間のこすりつけは、きれいな切りくずを生成する代わりに、端部を溶かす可能性があります。その結果生じる隆起は、ガスケットが平らに収まるのを妨げることがあります。したがって、製品の承認には、穴あけ直後の外観だけでなく、冷却後の切断面も含まれるべきです。安定した、組み立て可能な状態の端部を残すホールソーは、初期の切削速度だけで判断されるものよりも価値があります。
アクリルやその他の脆い透明プラスチックは、端から亀裂が発生し、目に見える開口部を超えて広がる可能性があるため、特に注意が必要です。選択する穴あけソー、パイロット、サポート方法、および操作範囲は、実際のグレードと厚さで確認する必要があります。シートまたは容器の供給業者が異なる加工方法を指定している場合は、その要件が優先されます。
ステンレス鋼製のカバー、ポンププレート、および製作されたブラケットは、異なる負荷をもたらします。プラスチックチャンネルに使用されるカッターよりも、超硬チップまたは金属定格のオプションの方が適している場合があります。1つのキットに複数の製品ファミリーが含まれることもありますが、すべてのカップは交換可能として扱われるのではなく、材質と用途ごとにラベル付けされるべきです。
表1. 水耕栽培コンポーネント別カッター方向
| コンポーネントの状態 | 製品の方向性を評価する | 主な承認ポイント |
|---|---|---|
| 硬質PVCまたはABS製栽培チャンネル | シャープHSSまたは適切なバイメタルカップ | スムーズな入り込み、丸いフィット感、扱いやすい切りくずの除去 |
| ポリエチレンまたはポリプロピレン製タンク壁 | 熱制御可能なプラスチック対応カッター | 溶融リッジ、歪み、ガスケット干渉なし |
| 成形されたリザーバーキャップ | カッターは樹脂、リブ、局所的な厚みに合わせて選択 | 蓋は支えられ、ひび割れの広がりがない |
| アクリルカバーまたは点検パネル | 脆性プラスチック用の製品と方法を確認しました | エッジの欠けや亀裂の伝播なし |
| グラスファイバーまたは強化複合パネル | 研磨性補強材に対応した材質選定カッター | 安定した切れ刃と許容範囲の工具摩耗 |
| ステンレス製またはアルミニウム製のサービスプレート | 金属加工用HSS、バイメタル、または超硬チップ付きオプション | バリ取り、熱、繰り返し精度 |
薄い歯肉には、歯の攻撃性に対するサポートが必要です
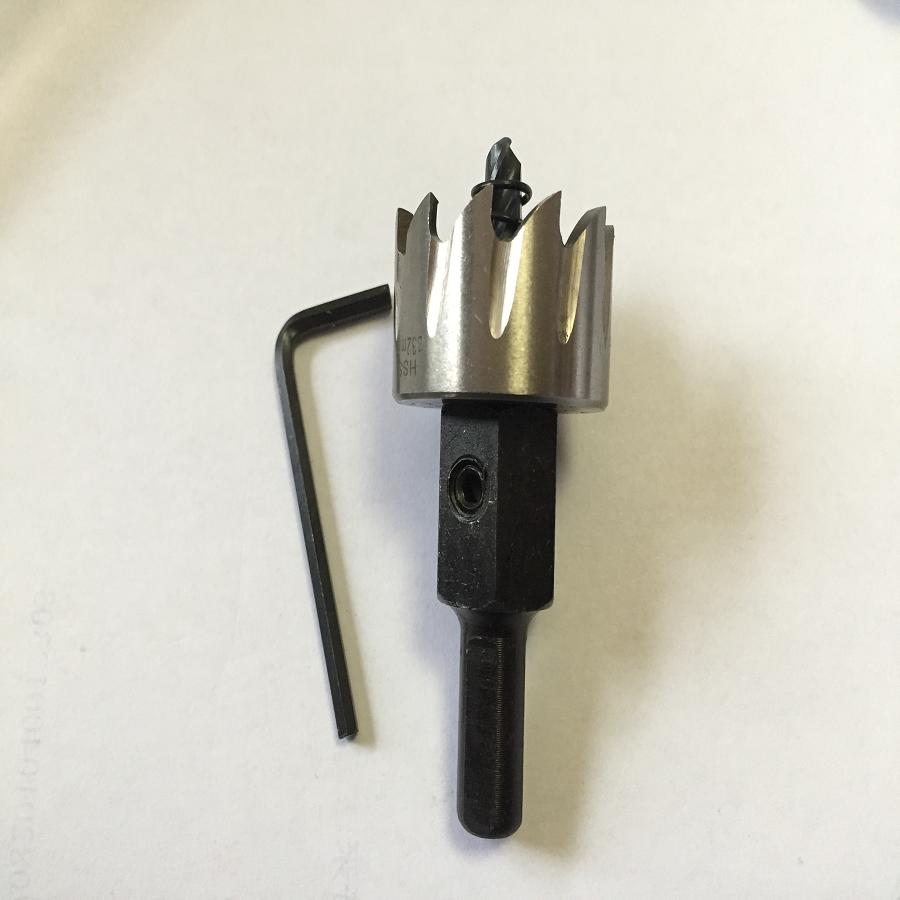
同じホールソーでも、固定されていないチャンネルと治具で支持されたチャンネルでは、その挙動は大きく異なることがあります。水耕栽培用のプロファイルは、多くの場合、軽すぎてパイロットドリルでたわんでしまうことがあります。最初の刃が支持されていない表面に接触すると、材料が振動したり、上に引っ張られたり、刃先でチャタリングしたりすることがあります。その結果、技術的には開口部ができても、シールに適さなかったり、きれいに並んだ植物を植えるのに不向きだったりすることがあります。
カットゾーンの下にあるサポートブロックまたは治具は、壁が設計された形状に近い状態を保つのに役立ちます。また、出口のブレークアウトを減らし、パイロットが薄い蓋を下方に押し込むのを防ぐこともできます。バック材はシステムを汚染したり、生産ワークピースと間違われたりしてはなりませんが、穴あけソーを繰り返し組み立てる際の評価においては、その機械的な役割は重要です。
湾曲した貯水池の壁は、さらに別の変数をもたらします。カップは最初に最高点に達するため、開始時にはカッティングエッジのわずかな部分しかかかりません。本体がカーブ上で揺れている間、パイロットは真っ直ぐに挿入される可能性があります。バルクヘッドフィッティングの場合、周囲の壁にもガスケットとナットのための十分な平坦な領域が必要です。カッターの選択では、適切なシーリング面がないフィッティングの位置を修正することはできません。
リブ、成形されたボス、二重壁、隠された補強機能は、局所的な厚さを変化させる可能性があります。意図された出口位置が実質的に厚い場合でも、タンクは公称壁厚で記述されることがあります。選択されたホールソーの有効な深さと壁の後ろのクリアランスは、実際の切断部分をカバーする必要があります。
生産治具は、部品を潰すことなく保持する必要があります。切削中にチャンネルを変形させるクランプ位置は、部品が解放されるまで真円でない開口部を隠してしまう可能性があります。クランプ解除後のサンプル検査により、穴あけソーと支持体の配置が意図した形状を維持しているかどうかが明らかになります。
長い成長チャンネルの場合、位置決め治具と切断アセンブリを一緒に考慮する必要があります。穴あけソーは開口部を形成する役割を担い、治具は中心間距離と向きを制御します。これらの役割を分離しておくことで、不良行がカッターの振れ、部品の移動、またはレイアウトエラーのいずれに起因するかを特定しやすくなります。
ネットポット列は、一度の速いカットよりも再現性を優先する
単一のきれいな開口部だけでは、カッターが完全なチャンネルに適しているとは証明されません。商業的な栽培プロファイルでは、等間隔に配置された多数の穴が必要になる場合があり、製造注文には数百ものプロファイルが含まれる可能性があります。熱、残ったプラグ、プラスチックチップ、パイロットの摩耗、カップの振れは、そのシーケンス全体で蓄積する可能性があります。
選ばれたホールソーは、長時間の作業中断なしに、切りくずや破片を排出できる必要があります。カップの切り欠きはアクセスを容易にするのに役立ちますが、その位置とサイズによって、作業者が保持されたディスクをどれだけ簡単に除去できるかが決まります。最初の穴を素早く開けるものの、すべての切りくずを閉じ込めてしまうカッターは、生産サイクル全体を遅らせ、取り外し時の損傷の可能性を高める可能性があります。
代表的なホールソーのサンプル運転の開始時、中間、終了時にエッジの一貫性を確認する必要があります。ネットポットまたはカラーは、すべての開口部で同様のサポートが必要です。後の穴が大きくなったり、粗くなったり、熱による痕跡が増えたりした場合は、大量供給の前に製品の方向、切削条件、または交換間隔を調整する必要があります。
ランアウトは有効径を変えるため重要です。表記が50mmのホールソーでも、カップ、アーバー、パイロット、チャック、または治具が同心円状に回転しない場合、より大きな開口部ができてしまうことがあります。ネットポットが緩く感じる場合、自動的に小さいカップを注文するのが正しい対応ではありません。アセンブリ全体を、座り、摩耗、およびスピンドルのアライメントについて点検する必要があります。
植物の間隔も、切り損じのコストを増加させます。孤立したカバーの不合格となった開口部は局所的な修理を可能にするかもしれませんが、長いチャンネルの開口部の配置ミスは、プロファイル全体を不適格にする可能性があります。したがって、安定したアーバー、パイロット、および製品寸法は、繰り返しチャンネル作業を行う上で直接的な購入価値があります。
穴あけノコギリメーカーとして、Bestwinはサンプル承認およびリピート注文のために、一貫したカッターファミリーとアクセサリーの組み合わせを提供できます。製品参照は、カップサイズのみに限定されるのではなく、検証済みの直径、アーバー、パイロット、加工材料、および予想されるバッチに結びついたままであるべきです。

アーバーとパイロットの安定性が開口部中央を保護します
アーバーはドリルからカップへトルクを伝達し、パイロットは刃が表面に到達する前に中心を確立します。ねじの適合性、ドライブピン、ロック機構、シャンクサイズ、パイロットの保持、サポートされる直径範囲はすべて、ホールソーがスムーズに挿入されるかどうかに影響します。
緩んだ接続は、カップがパイロットの周りを周回する原因となります。これにより開口部が広がり、端が粗くなり、細いチャネルでの振動が増加します。主な原因がカップとアーバー間のインターフェースであるにもかかわらず、問題はカッター径の不均一性のように見える場合があります。製品承認では、成功したサンプルで使用された完全なアーバー構成を記録する必要があります。
パイロットは中心を確立するために十分に突き出す必要がありますが、過度の突き出しはガイド穴を曲げたり広げたりする可能性があります。中空のプロファイルでは、長いパイロットがカップが近傍を完了する前に反対側の壁に当たる可能性もあります。これにより、切断する予定のない表面に印が付くことがあります。パイロットの長さ、チャネルの深さ、および内部クリアランスは連携して機能する必要があります。
リザーバーの蓋の裏側には、リブや金具が付いていることがあります。パイロットは、歯が切り込みを入れる前にこれらの部分に触れることができます。ホールソーアセンブリでは、隠された補強材、ケーブル、配管、または設置済みの機器を検出できません。生産図面と検査プロセスで、明確な切断位置を確立する必要があります。
クイックチェンジアーバーは、1つのワークステーションでネットポット、ドレイン、サービス、パイプ開口部のサイズを切り替える場合に役立ちます。その利点は、確実なロックと各カップとの互換性の検証に依存します。クイックコネクションであっても、製品コードの混在や承認されていない組み合わせを免責するものではありません。
ドリルチャックはシャンクにも適合しなければなりません。確実な六角または丸シャンクの接続は、チャックのサイズと状態が適切である場合にのみ、滑りを低減します。ドリルは、カッターの直径と材質に対して制御された回転操作を提供する必要があります。特定の製品システムが明示的に許可しない限り、衝撃または打撃作用は適切ではありません。
熱とチップは外観よりもプラスチックの適合性に影響を与える
プラスチックの切断は、歯から出る切りくずと、仕上げられた端の状態という2種類の証拠を生み出します。きれいな切りくずは通常、カッターがこすり取るのではなく材料を取り除いていることを示します。粉塵、溶けた糸状のくず、光沢、またはにじんだ縁は、不適切な切断条件、鈍い刃、不十分なクリアランス、または過度の熱を示している可能性があります。
バルクヘッドフィッティングやグロメット周辺では、熱が特に重要です。溶融して盛り上がった縁は、開口部の直径が正しくても、ガスケットを壁から離してしまうことがあります。手作業で縁をトリミングするとばらつきが生じ、漏れ経路となる可能性のある切り欠きが残る場合があります。ターゲット材料に組み立て準備のできたエッジを生成するホールソーと動作範囲を承認する方が良いでしょう。
チップ排出は貯留槽の清浄度にも影響します。切断後、プラスチック製のらせん状部品やディスクがタンクや流路内に残ることがあります。工具の選択は不必要な破片の発生を最小限に抑えるべきですが、部品が使用される前に、製造プロセスには明確な洗浄および検査工程が必要です。カッターは清浄度管理に取って代わるものではありません。
冷却または潤滑は、カッターと水耕栽培コンポーネントの両方と互換性がある必要があります。金属切削に適した流体は、食品栽培環境、プラスチック樹脂、接着接合部、またはその後の洗浄には適さない場合があります。乾式切削が必要な場合は、承認された製品と運転条件により、承認されていない物質に頼ることなく熱を管理する必要があります。
ザ ホールソー 穴あけカッターなので、リング状に切り取り、中心のプラグを残します。この形状は、全径をドリルで開ける場合に比べて除去する材料の量を減らしますが、残ったプラグは依然として制御された取り外しが必要です。繰り返しチャネル作業では、プラグの解放とエッジの品質は、オペレーターの些細な詳細ではなく、製品の決定事項の一部です。
ステンレス製フレームとサービスパネルは別途承認が必要です
商業用水耕栽培設備では、プラスチック製チャンネルとステンレス製ポンププレート、アルミニウム製カバー、コーティング鋼製キャビネット、または金属製サポートパネルを組み合わせることがあります。PVC用に承認されたカッターが、これらの部品に適しているとは限りません。金属の厚さ、グレード、コーティング、湾曲、および必要な仕上げはすべて、切断負荷を変更します。
薄いステンレス鋼や鋼板には、安定した金属用ホールソーと確実なワーク保持が、チャタリングや食い込みを抑えるのに役立ちます。カーバイドチップ製品は、より硬い金属や繰り返し使用する金属用途に適している場合があり、HSSやバイメタル製品は他の用途に適している場合があります。選択は、普遍的な階層ではなく、指定された材質、直径、厚さ、機械、および生産量によって決まります。
周囲の仕上げは、取り外したプラグよりも価値がある場合があります。バリは、グランド、パイプ継手、または保護グロメットの邪魔になる可能性があります。フランジを超えた傷は、コーティングされた金属を露出させたり、目に見える仕上げの要件を満たせなかったりする可能性があります。したがって、サンプルは、バリ取り後および実際の継手が取り付けられた後に、両方の面から検査する必要があります。
この分離は、キットの明確さも向上させます。温室設備キットには、ポリマーチャンネル用のホールソーファミリーと、金属サービスパネル用のホールソーファミリーがそれぞれ明確なラベル付きで含まれる場合があります。アプリケーションガイダンスなしで1つのケースに混ぜると、オペレーターは検証済みの製品ではなく、最も近い直径を使用するようになります。
混合素材機器プログラムをサポートするホールソーサプライヤーにとって、安定した品目コードと補充品の入手可能性は重要です。高頻度で使用されるプラスチックチャンネルサイズは、時々使用されるサービスパネルカッターよりも頻繁な交換が必要になる場合があります。個別の補充品コードにより、アセンブリ全体を交換することなく、実績のあるアセンブリをサービスに留めることができます。
サンプル承認は実際の量産部品を再現すべきである
平坦なスクラップシートはカッターの切れ味を確認できるが、成形されたリザーバーや押し出し成形されたチャネルのたわみ、湾曲、リブ、壁の遷移、または仕上げを再現できない場合がある。実際の生産材料と、通常の作業で計画されているのと同じサポート、ドリル、アーバー、パイロット、および向きを使用したサンプル承認の方がより強力である。
このトライアルでは、あらゆる重要な開口部タイプを網羅する必要があります。ネットポットの開口部は、フランジサポートと列の一貫性を確認します。隔壁と排水口の開口部は、ガスケット、ナット、および継手を設置した状態で確認します。グロメットの開口部は、座り込みとパイプの挿入を確認します。金属製サービス開口部は、バリ、コーティングの損傷、および付属品の適合性を確認します。
繰り返し切削は重要です。有用なサンプル実行には、熱の蓄積、切りくずの保持、プラグ除去時間、寸法ドリフトを明らかにするのに十分な穴が含まれます。検査では、最もきれいな例だけを受け入れるのではなく、シーケンス全体にわたる複数の位置を比較できます。
表2. 水耕栽培施設におけるサンプル受付
| Check | 許容できる結果 | 再検討すべき製品要因 |
|---|---|---|
| ネットポット用シート | フランジが支えられ、ポットは直立している | カッター径、振れ、刃先状態 |
| バルクヘッドまたはドレンフィッティング | 本体が通り、ガスケットが均等に密着する | 仕上がり外径、溶融したリッジ、壁面平坦度 |
| グロメット取り付け | 破れや過度の緩みがないグロメットシート | 切り欠き公差、バリ、カッター形状 |
| チャネルの整合性 | ひび割れ、崩壊、永久変形なし | 材料の適合性、支持、供給、パイロット操作 |
| 繰り返し穴の一貫性 | 早期および後期オープンは同等の適合度を示す | 工具摩耗、熱、切りくず排出、アーバー安定性 |
| メタルパネル仕上げ | バリおよび周辺の痕跡は許容範囲内に収まっています。 | カッターファミリー、ワーク保持、操作範囲 |
承認されたサンプルは、購入および受け入れ検査の基準となります。サンプルには、ホールソー、サイズ、アーバー、パイロット、材質、ワークピースの厚さ、および関連する製造条件を明記する必要があります。この記録は、見た目は似ているが機械的に異なる代替品がラインに入るのを防ぐのに役立ちます。
Bestwinは、サンプリングベースの製品マッチング、OEMマーキング、パッケージング、および検証済みアプリケーション向けのバッチ供給をサポートします。これにより、互換性を推測に頼るのではなく、繰り返し発生する開口部ごとに定義されたホールソーアセンブリが得られます。
キットと補充プランは、機器の部品表に従うべきです
水耕栽培プロジェクトでは、しばしば複数の直径が必要になりますが、大きくて汎用的なセットが常に最良の購入形式とは限りません。役立つ品揃えは、機器の部品表に従います。ネットポットのサイズ、ドレン継手、リターン接続、オーバーフロー、センサーポート、サービス開口部、および金属パネルの切り抜きです。
各ホールソーの直径には、対応する材料の範囲と互換性のあるアーバーを明記する必要があります。2つのカップが異なるネジまたは駆動方式を使用する場合、キットには必要なインターフェースを含める必要があります。パイロットおよび交換用パイロットのリファレンスも明確にする必要があります。低コストのアクセサリが1つ欠けているだけで、すべてのカッターが揃っていても生産が停止する可能性があります。
パッケージはホールソーの刃を保護し、サイズを識別可能に保つ必要があります。直径表示、製品ファミリー、適合素材、互換性のあるアーバー、および詰め替えコードは、見た目だけが完全なケースよりも役立ちます。販売代理店やOEM顧客向けには、プライベートラベルやインサートを使用して、一般的な工具カテゴリではなく、完成した機器を中心に品揃えを整理できます。
消費量はサイズによってほとんど均等ではありません。ネットポットカッターはチャンネルごとに数十個の開口部を作るかもしれませんが、ドレンサイズはリザーバーごとに1回しか使用されません。補充計画は、これらの異なるレートを反映する必要があります。最も使用頻度の高いカップとパイロットを個別に供給することで、無駄が減り、承認されたキット構成を維持するのに役立ちます。
受け入れ検査では、新しいホールソーのロットを承認済みのサンプルと比較し、寸法、カップの座り、アーバーの適合、パイロットの保持、刃の状態、マーキング、梱包などを確認できます。実際の生産材料での短い切断チェックは、目視検査だけよりも多くの情報を提供します。
一般的な問題は特定の製品要因を指し示す
ネットポットの開口部が大きすぎるのは、ノコギリの穴径が不適切なためですが、カップの振れ、アーバーの緩み、部品の移動などによっても発生する可能性があります。フィッティングの開口部が小さすぎる場合は、インチ・メートル換算の誤りや部品の変更が考えられます。注文を変更する前に、症状と原因となっている製品要因を結びつける必要があります。
アクリル板のひび割れや蓋の割れは、材料の脆性、局所的な支持、パイロット穴の動作、歯の噛み合い、または不適切なホールソーの方向を示唆します。プラスチックの溶けた縁は、摩擦、速度、熱、または歯の鈍さを示唆します。楕円形の開口部は、たわみ、湾曲した形状、斜めの進入、または支持不足を示唆することがよくあります。
強化パネルの急速な摩耗は、研磨材に別のカッターファミリーが必要であることを示している可能性があります。金属に重度のバリが発生している場合は、工具の状態、製品の種類、速度、送り、またはワーク保持が原因である可能性があります。生産の遅延は、切削速度ではなく、プラグの詰まりが原因である可能性があります。
これらの違いにより、交換の決定がより正確になります。別の穴あけソーが必要になる場合もありますが、原因を特定せずに直径や材質を変更すると、二次的な問題が発生する可能性があります。切断アセンブリ全体と代表的なワークピースを一緒に確認する必要があります。
よくある質問
ネットポットのサイズと必要とされるホールソーの直径は同じですか?
必ずしもそうとは限りません。ネットポットのラベルは一般的な製品サイズを指す場合がありますが、実際の切り欠き寸法はサポートフランジ、バスケットのテーパー、および意図された取り付け深さによって決まります。コンポーネント図または実際のポットを使用した管理された適合テストを参照してください。
PVCチャンネルとステンレス製のサービスパネルに同じカッターを使用できますか?
特定のホールソーが、必要な条件下で両方の材料に対して定格および承認されている場合にのみ使用してください。プラスチックの熱応答と金属の切削負荷は異なるため、多くのプログラムでは別々のカッター方向を使用しています。
適切なサイズの隔壁開口部がなぜまだ漏れるのですか?
開口部には、ガスケットの均一な接触を妨げる可能性のある、溶融した縁、バリ、亀裂、楕円形、または局所的な壁の湾曲がある場合があります。継手、ガスケット、壁面、および仕上げ端はすべて検査が必要です。
より深いカップは、すべての貯水壁アクセス問題を解決しますか?
穴あけソーの切断深さ、後部クリアランス、パイロットリーチ、リブ、二重壁、工具アクセスは別個の問題です。カップが高くても、障害のある、または不適切な取り付け場所を修正することはできません。
プロダクションホールソーキットには何が必要ですか?
承認された直径のみ、互換性のあるアーバーとパイロット、交換部品番号、材質ラベル、および機器BOMに必要なアプリケーションマッピングを含めてください。高頻度で使用されるカップは、個別の詰め替え用として入手可能である必要があります。
カッターと完成した水耕栽培アセンブリを照合してください
確実な開口部は、それに適合しなければならない部品から始まります。そこから、チャンネルまたはリザーバーの材質、壁の形状、サポート、使用可能な深さ、アーバー、パイロット、ドリル、エッジの要件、および繰り返し数量が、適切な穴あけソーの方向を決定します。ネットポット、グロメット、バルクヘッド、ドレイン、および金属サービスパネルは、それぞれ仕上げエッジに異なる要求を課すため、個別の適合チェックが必要です。
Bestwinは製造・供給しています ホールソー OEM、販売代理店、温室設備、設置プログラム向けのファミリー、アーバー、パイロット、および関連アソートメント。安定した製品コード、サンプル検証、パッケージオプション、および繰り返し供給により、最初の生産トライアルから補充まで、承認されたカッティングアセンブリの一貫性を維持できます。









 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe