
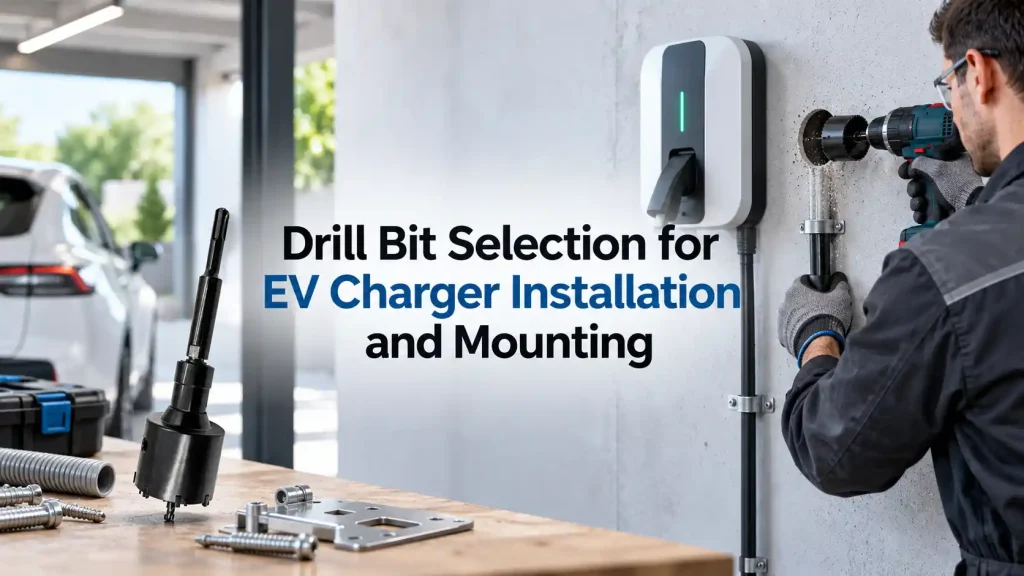
Bir elektrikli araç şarj cihazı eksiksiz bir elektrikli ürün olarak gelebilir, ancak kurulumu yine de hassas bir şekilde delinmiş bir dizi deliğe bağlıdır. Duvara monte şarj cihazları güvenli sabitleme noktaları gerektirir. Kaide üniteleri beton zeminde ankraj delikleri gerektirir. Kablo destekleri, koruyucu bariyerler, bağlantı kutuları ve çelik montaj plakaları, duvar veya metalde ek delme işlemleri gerektirebilir. Bu delikler sonradan düşünülmüş bir unsur olarak ele alındığında, sahada yavaş kurulum, hasarlı yüzeyler, kötü ankraj uyumu veya mevcut ekipmanla eşleşmeyen bir alet takımı gibi sorunlarla karşılaşılabilecektir.
Ev, iş yeri, filo ve kamu şarj projelerinin genişlemesiyle birlikte sondaj çalışmaları da daha çeşitli hale geliyor. BESTWIN üretiyor matkap uçları Beton, yığma, metal, ahşap ve karma montaj işleri için. Montajcılar, distribütörler ve OEM kit müşterileri için pratik amaç, her yüzey için tek bir matkap ucu bulmak değildir. Her ürün ailesini montaj malzemesine, sabitleme spesifikasyonuna, matkap makinesine, delik sayısına ve gereken yüzeye uygun hale getirmektir.
Hızlı Cevap
Uygun matkap ucu EV şarj cihazı montajı için malzeme ve sabitleme sistemi seçilir, yalnızca şarj cihazı gücüne göre değil. Beton ve tuğla montaj yüzeyleri için karbür uçlu duvar veya uyumlu SDS matkap ucu seçenekleri yaygın olarak düşünülür. HSS veya başka uygun bir metal matkap ucu, çelik kaideler, braketler, muhafazalar ve destek çerçeveleri için ilgili olabilir. Ahşap matkap ucu yalnızca onaylanmış montaj yapısı ahşap içerdiğinde geçerlidir.
Matkap ucu çapı, çalışma uzunluğu, sapı, kesme geometrisi ve çalışma modu gerçek montajla uyumlu olmalıdır. Dübel veya sabitleme talimatları, gerekli delik çapını, derinliğini, temizleme yöntemini, kenar mesafesini ve montaj koşullarını tanımlamalıdır. Ardından temsili bir numune, seçilen matkap ucunun sahada kullanılan aletler ve malzemelerle kabul edilebilir bir delik oluşturduğunu doğrular.
Elektrikli Araç Şarj İstasyonu Projeleri Birçok Sondaj İşlemi İçeriyor
EV şarj cihazı kurulumu birden fazla montaj düzenini kapsar. Kompakt bir ev şarj cihazı doğrudan garaj duvarına takılabilir. Bir iş yeri şarj cihazı çelik bir direğe sabitlenebilir. Halka açık şarj ekipmanları beton bir temele sabitlenmiş sağlam bir kaide kullanabilir. Diğer projeler ekipmanları prefabrik montaj çerçevelerine, park yapılarına veya güçlendirilmiş ekipman adalarına yerleştirir.
Çevreleyen bileşenler, koruyucu direkler için beton ankrajlar, kablo tepsisi braketleri için delikler, bağlantı kutuları için montaj noktaları ve tabelalar veya kablo yönetimi aksesuarları için sabitlemeler ekleyebilir. Atölye ekipleri ayrıca bu parçalar sahaya ulaşmadan önce çelik taban plakalarını, kaide bölümlerini, braketleri veya arka panoları delebilir.
Bu işlemler tek bir evrensel uygulama olarak görülmemelidir. Tek bir yerde bile, montajcı beton, yapısal çelik, galvanizli sac, tuğla, blok veya ahşap destek arasına geçebilir. Pratik bir matkap ucu Program, bu malzemeleri ayırır ve her işlem için uygun bir matkap ucu grubu atar.
Tablo 1. Elektrikli Araç Şarj Cihazı Kurulum Malzemeleri ve Matkap Ucu Yönü
| Montaj malzemesi | Tipik şarj cihazı ile ilgili görev | Gözden geçirilecek ürün faktörleri |
|---|---|---|
| Beton | Kaide ayakları, ekipman adaları, babalar ve duvar braketleri | Karbür uç, SDS arabirimi, çap, kullanılabilir uzunluk ve toz giderme |
| Tuğla veya blok | Duvara monte konut ve ticari şarj cihazları | Duvar işçiliği durumu, sabitleme türü, darbe uygunluğu ve boşluk riski |
| Yumuşak çelik | Pedestaller, destek çerçeveleri, braketler ve montaj plakaları | HSS sınıfı, uç geometrisi, kaplama, yiv tasarımı ve kesme kontrolü |
| Paslanmaz çelik | Dış mekan braketleri, donanım ve korozyona dayanıklı muhafazalar | Isı direnci, keskinlik, hız, ilerleme ve yağlama politikası |
| Galvanizli sac | Kapaklar, aydınlatma braketleri ve kablo yönetimi parçaları | Doğru başlangıç, çapak kontrolü, kaplama koruması ve destek |
| Ahşap | Onaylı ahşap çerçeveleme veya montaj panoları | Ahşap matkap geometrisi, temiz giriş, çalışma uzunluğu ve bağlantı elemanı uyumu |
| Katmanlı duvar | Duvar, çelik veya ahşap üzerine son kat kaplama | Malzeme aşamalarını ayır, toplam erişimi ve gizli servis kontrollerini |
Bu ayrım, distribütörler ve kurulum kiti tedarikçileri için ürün gamının belirlenmesini ve stokların yenilenmesini kolaylaştırır. Ayrıca, farklı makineler veya delme modları gerektiren benzer görünümlü ürünlerin aynı bölmeye yerleştirilme riskini azaltır.
Montaj Yüzeyi ve Sabitleme Özellikleri ile Başlayın
Şarj cihazı modeli tek başına delme ürününü belirlemez. Montaj yüzeyi ve onaylanmış sabitleme sistemi başlangıç noktalarıdır. Beton dayanımı, agrega, donatı, duvar işçiliği durumu, çelik kalınlığı, kaplama, arka erişim ve yüzey kaplaması gereksinimleri değiştirebilir.
Yeni bir beton ekipman tablasına montaj yapmak, eski bir otopark garaj duvarına montaj yapmaktan farklıdır. Fabrikasyon yumuşak çelik bir kaide, paslanmaz bir muhafazadan veya ince galvanizli bir braketten farklı kesme koşulları sunar. Bitmiş fayanslı bir duvar da arkasındaki duvar işçiliğinden farklı bir giriş aşaması gerektirir.
Matkap ucu eşleştirmesinden önce proje ekibi; malzemeyi, bitmiş delik çapını, delik derinliğini, tam delik veya kör delik durumunu, dübel veya sabitleyiciyi, delme makinesini, tutucu tipini, çalışma boşluğunu ve beklenen delik miktarını belirlemelidir. Ayrıca donatı, boşluklar, kaplamalar veya katmanlı yapının bulunup bulunmadığını da not etmelidir.
Beton ankrajlar için sabitleme dokümantasyonu özellikle önemlidir. Nominal ankraj boyutu her zaman tam delme gereksinimini iletmeyebilir. Delik derinliği, etkili gömme, temizleme prosedürü, kenar mesafesi, aralık ve izin verilen alt tabaka, onaylanmış ankraj ve proje talimatlarına uymalıdır.
Bir sondaj aleti üreticisi, bir ürünü beyan edilen malzeme, çap, makine arayüzü ve çalışma derinliği ile eşleştirebilir. Matkap ucu, ankraj sistemini onaylamaz veya yapısal kapasiteyi belirlemez. Bu kararlar, şarj cihazı, sabitleme, montaj sistemi ve proje gereksinimlerine aittir.
Beton Kaide Ankrajları Kontrollü Delik Boyutu ve Derinliği Gerektirir
Pedestal tipi şarj cihazları, temellerine sağlam bir bağlantıya dayanır. Bir ankraj deliği aşırı büyük, sığ, kötü hizalanmış veya tozla doluysa, ankraj amaçlandığı gibi takılmayabilir. Bu nedenle, delme ürünü, yalnızca betonu hızlı bir şekilde çıkarmak yerine tekrarlanabilir bir delik desteği sağlamalıdır.
Seçilen duvar veya SDS matkap ucu, onaylanmış ankraj için belirtilen çapla eşleşmelidir. Kullanılabilir delme uzunluğu, aynayı veya SDS tutucuyu, taban plakası şablonunu, derinlik durdurucusunu ve herhangi bir toz emme aparatını hesaba katarak gerekli derinliği sağlamalıdır. Toplam uzunluk ve çalışma uzunluğu aynı matkap ucu özelliği olarak ele alınmamalıdır.
Flütlerin durumu önemlidir çünkü toz ve parçacıkların delikten dışarı atılması gerekir. Sıkışmış kalıntılar ısıyı artırabilir, ilerlemeyi yavaşlatabilir ve derinlik kontrolünü daha az öngörülebilir hale getirebilir. Derin ankraj delikleri, alete ve sabitleme prosedürüne göre aşamalı geri çekme gerektirebilir.
Karbür uç, tekrarlanan işlerden önce incelenmelidir. Yontulmuş, ciddi şekilde aşınmış veya düzensiz bir matkap ucu yavaş kesebilir ve onaylanmış numune sonucunu tekrarlamayabilir. Eğilmiş gövdeler, hasarlı şaft olukları veya ağır yiv aşınması da bir matkap ucunun hizmetten çıkarılmasını haklı çıkarır.
Delme işleminden önce montajcılar donatı ve gizli servisleri kontrol etmelidir. Beklenmedik bir donatı ile karşılaşılması durumunda, standart bir duvar matkabı ile zorlanmamalıdır. Konum ve onaylanmış müdahale, sorumlu proje prosedürü kapsamında gözden geçirilmelidir.
Tekrarlanan kaide montajları için, bir numune temel veya temsili beton bölümü, matkap ucu hızını, delik çapını, derinliğini, toz gidermeyi, şaft uyumluluğunu, taban plakası şablonu aracılığıyla hizalamayı ve ankraj oturmasını doğrulayabilir. Bu sonuç, tüm betonlarda bir matkap ucunun çalıştığına dair geniş bir iddiadan daha güçlü bir satın alma referansı sağlar.

Beton Performansını Etkileyen Tip Geometri ve SDS Arayüzü
Karbür uçlu elektrikli kırıcı matkap uçları farklı kafa ve yiv düzenlemeleriyle mevcuttur. İki uçlu, üç uçlu veya dört uçlu tanımı, matkap ucu ailelerini ayırt etmeye yardımcı olabilir, ancak etiket tek başına uygunluğu belirlemez. Beton durumu, agrega, delik çapı, delme derinliği, makine enerjisi ve dübel toleransı hala dikkate alınmalıdır.
Matkap ucu başı, aşırı kayma olmadan yüzeye girmeli ve delik geliştikçe stabil kalmalıdır. Çelik taban plakası veya montaj şablonu üzerinden açılan delikler için matkap ucunun, kılavuz açıklığına zarar vermeden çalışması için yeterli boşluğa sahip olması gerekir. Seçilen çap, matkap ucu salınımı, uç aşınması ve makine durumu bitmiş deliği etkileyebileceğinden, gerçekçi delme işleminden sonra doğrulanmalıdır.
SDS-plus matkap ucu, birçok küçük ve orta boy dübel deliği için yaygın olarak kullanılır. SDS-max matkap ucu ise daha ağır hizmet tipi darbeli matkaplar ve daha büyük veya daha zorlu işlerle ilişkilidir. Bunlar farklı arayüzlere sahiptir. Sadece elektrikli darbeli matkap ucu yazan bir satın alma açıklaması eksiktir çünkü hangi tutucunun gerekli olduğunu doğrulamamaktadır.
Sap olukları, kesme ucu kadar aynı muayene dikkatini hak eder. Doğru karbür başlık, hasarlı veya uyumsuz bir sapa telafi edemez. OEM kitlerinde ve distribütör stoklarında, SDS-plus ve SDS-max ürünleri açıkça ayrılmalı ve işaretlenmelidir, böylece montajcı iş sahasında uyumsuzluğu keşfetmez.
BESTWIN, SDS ve elektrikli kırıcı uç ailelerini belirtilen dübel deliği aralığına, çalışma uzunluğuna, beton durumuna ve makine arayüzüne göre eşleştirebilir. Numune onayı, amaçlanan şarj projesini temsil eden döner kırıcı ve alt tabaka kullanılarak yapılmalıdır.

Duvara Monte Şarj Cihazları Genellikle Katmanlı Yapıya Sahiptir
Duvara monte bir şarj cihazı dört sabitleme deliği gerektiriyor gibi görünse de, duvar fayans, sıva, yalıtım, tuğla, beton, metal çerçeve veya ahşap destek içerebilir. Görünür yüzey her zaman yük taşıyan katmanı ortaya çıkarmaz.
Delme işleminden önce duvar yapısı belirlenmelidir. Kırılgan bir kaplama katmanı kontrollü döner giriş gerektirebilirken, arkasındaki beton veya duvar işçiliği farklı bir matkap ucu ve çalışma modu gerektirebilir. Sağlam betonda uygun olan darbeli çalışma, çok erken etkinleştirilirse fayans veya cephe yüzeyine zarar verebilir.
Boşluklu blok başka bir sorun daha ekler. Aşırı darbe veya kontrolsüz delme, bazı sabitleme sistemlerini destekleyen ağlara zarar verebilir. Sabitleme spesifikasyonu, dübelin alt tabakaya uygun olduğunu doğrulamalı ve deliğin nasıl oluşturulacağını belirtmelidir.
Katmanlı duvarlarda çalışma uzunluğu dikkatli bir inceleme gerektirir. Kısa bir uç, görünen kaplamadan geçebilir ancak gerekli gömülme derinliğine ulaşamayabilir. Gereksiz yere uzun bir ürünün kontrolü daha zor olabilir ve dar bir alanda sapmayı veya temas riskini artırabilir.
Delme işleminden önce tesisatçı kabloları, boruları, donatıyı ve diğer gizli unsurları tespit etmelidir. Daha uzun bir alet, incelenmiş ve onaylanmış bir delik pozisyonunun yerini tutmaz. Dağıtıcı çeşitleri için, yaygın duvar sabitleme çaplarının ve uzunluklarının kontrollü bir aralığı, ilgisiz boyutlardan oluşan büyük bir koleksiyondan genellikle daha kullanışlıdır.
Çelik Ayak ve Braketler İçin Metal Kesme Uçları Gerekli
Her elektrikli araç şarj cihazı desteği kurulum yerinde delinmez. Çelik kaideler, taban plakaları, braketler, arka paneller ve koruyucu tertibatlar bir atölyede imal edilebilir. Bunlar, birkaç şarj cihazı modeli için kılavuz delikleri, boşluk delikleri, kablo destek bağlantıları veya montaj desenleri gerektirebilir.
Yumuşak çelik, galvanizli çelik ve paslanmaz çelik otomatik olarak tek bir delme spesifikasyonunu paylaşmamalıdır. Malzeme kalitesi, kalınlığı, yüzey kaplaması, ısı üretimi, delik miktarı ve bitiş ürün seçimini etkiler.
Bir matkap ucunun, montaj deseni oluşturan birkaç deliğin tam olarak başladığı yerde başlaması gerekir. Girişte kayan bir kesici kenar, bitmiş deliği gerekli konumdan uzaklaştırabilir. Üretim yöntemine bağlı olarak, merkezleme, bir kılavuz, bir fikstür, uygun bir uç veya kontrollü başlangıç hızı yardımcı olabilir.
Matkap ucunun yiv uzunluğu, ürünü gereksiz yere esnek hale getirmeden malzeme kalınlığına uygun olmalıdır. Sap, mandrene sıkıca oturmalı ve makinenin çap için yeterli hıza ve torka sahip olması gerekir. Daha büyük delikler için, plaka üzerinden aşırı büyük bir kılavuz burgu ucunu zorlamak yerine, kılavuz delme, kademeli matkap, delik testeresi veya onaylanmış başka bir üretim yöntemi gerekebilir.
Paslanmaz çelikte ısı özel ilgi gerektirir. Kesmek yerine sürtünme, matkap ucunun kenarına zarar verebilir ve çalışma alanını sertleştirebilir. Uygun bir metal matkap ucu, kontrollü hız, sabit ilerleme ve onaylanmış bir kesme sıvısı, kesme işlemini sürdürmeye yardımcı olur. Bu ayrıntılar, toplu sipariş geldikten sonra varsayılmak yerine numunede doğrulanmalıdır.
Kaplamalı veya galvanizli parçalarda, bitmiş delik çıplak metal açığa çıkarabilir veya çapak bırakabilir. İmalat spesifikasyonu kabul edilebilir kenar durumunu ve gerekli korozyon koruma işlemini tanımlamalıdır. Delme ürünü delik kalitesini destekler, ancak nihai koruyucu kaplamayı sağlamaz.
Daha Büyük Kablo Geçişleri Ayrı Bir Kesme Tertibatı Gerektirebilir
Küçük dübel delikleri ve büyük kablo geçişleri farklı işlemlerdir. Bir kaide veya duvar penetrasyonu için boru, rakor veya gruplanmış kablolar, normal burgu veya duvar matkabının pratik menzilini aşabilir. Bu durumlarda, alt tabaka, makine, kurulum tasarımı ve güvenlik prosedürü destekliyorsa, uyumlu bir karot ucu veya delik kesme takımı düşünülebilir.
Gerekli açıklık, bilinen nominal bir boyuttan ziyade boru, kovan, rakor veya kablo giriş bileşeninden gelmelidir. Boşluk, sızdırmazlık, kenar bitirme, kullanılabilir kesme derinliği, pilot düzenlemesi ve arka erişim hepsi seçimi etkiler.
Döner kırıcı matkap ucu montajı ayrıca parça uyumluluğunu da beraberinde getirir. Gövde, biyel kolu, kılavuz matkap, diş ve makine arayüzü bir sistem olarak işlev görmelidir. Görünüşe göre parçaları karıştırmak, kötü merkezleme veya güvensiz bir bağlantı oluşturabilir.
Şarj cihazı ve çevresindeki ekipman erişimi kısıtlamadan önce büyük açıklıklar planlanmalıdır. Ayrıca gömülü servisler, donatı, toz kontrolü, su girişi ve son sızdırmazlık yöntemi için kontroller gerektirirler. Çekirdekli kesme aleti açıklığı oluşturur; elektrik veya hava koşullarına dayanıklılık tasarımını belirlemez.

Takım Uyumu ve Çalışma Uzunluğu Saha Kullanılabilirliğini Belirler
Bir matkap ucunun doğru kesme çapına sahip olmasına rağmen, sapı mevcut ekipmana uymadığında kullanılamaz hale gelebilir. Yaygın mandren-takma aletleri, düz saplı bir matkap ucunu anahtarlı veya anahtarsız mandrende, altıgen saplı bir matkap ucunu uyumlu bir tutucuda, SDS-plus uçları, SDS-max uçları veya özel adaptörleri kullanabilir.
Tutucu tipi satın alma şartnamesinde kaydedilmelidir. Bir ürüne darbeli matkap ucu demek, geleneksel mandren, SDS-plus veya başka bir arayüz için mi tasarlandığını teyit etmez.
Kısıtlı erişim, tercih edilen geometriyi de değiştirebilir. Kaldırım kenarları, duvarlar, mevcut ekipmanlar veya birbirine yakın yerleştirilmiş direklerin yanına kurulan şarj cihazları, matkap gövdesi için sınırlı alan bırakabilir. Bu nedenle daha uzun her zaman daha iyi değildir. Belirtilen derinliğe güvenli bir şekilde ulaşan en kısa uygun ürün, daha iyi kontrol sağlayabilir.
Toz emme tasması, şablon veya braket kalınlığı etkili erişimi azaltıyorsa, bu azalma uzunluk kararına dahil edilmelidir. Saha ekipleri, gevşek parçayı nominal delik derinliğine karşı kontrol etmek yerine tam montajı test ederek eksikliklerden kaçınabilir.
Tekrarlanan Kurulumlar Değiştirme ve Yeniden Doldurma Planı Gerektirir
Tek bir ev şarj cihazı kurulumu ve çoklu lokasyon şarj dağıtımı, delme aletlerini aynı şekilde tüketmez. Tekrarlanan projeler, denetim, değiştirme, paketleme ve yenileme için bir plan gerektirir.
Takım ömrü, tek bir evrensel delik sayısı olarak ifade edilmemelidir. Beton bileşimi, donatı, çelik kalitesi, çap, derinlik, makine durumu, operatör yöntemi ve soğutma veya yağlama, aşınmayı etkiler. Daha pratik bir yaklaşım, temsili testler yoluyla muhafazakar bir değişim limiti belirlemektir.
Duruşma sırasında ekip, malzeme, delik çapı ve derinliği, sondaj makinesi, çalışma modu, delik miktarı, ortalama delme süresi, delik durumu, ankraj uyumu, görünür aşınma ve değiştirme nedenini kaydedebilir. Delme süresi keskin bir şekilde artarsa veya bitmiş sonuç kabul edilen aralığın dışına düşerse, bir takım hala kesebilir ancak ticari olarak kullanışlı olamaz.
Sarf malzemeleri kullanım sıklığına göre ayrılmalıdır. Bir proje, birçok yaygın beton ankraj boyutunu tüketebilir ancak metal aksesuar işleri için yalnızca birkaç ürün kullanabilir. Her çapı eşit miktarlarda paketlemek, yüksek kullanım oranına sahip boyutlarda kıtlıklara ve başka yerlerde kullanılmayan stoklara neden olabilir.
Distribütörler, sabit ürün kodları, net çap ve sap işaretlemeleri, malzeme tanımlaması ve ayrı yedek paketler ile ikmal süreçlerini iyileştirebilir. Montajcı, tam takım setini tekrar satın almak zorunda kalmadan sık kullanılan bir boyutu değiştirebilmelidir.
OEM ve Kurulum Kitleri Yığın Tutarlılığına İhtiyaç Duyar
Elektrikli araç şarj cihazı kurulum kitleri tedarik eden şirketler, matkap uçlarını dübeller, bağlantı elemanları, şablonlar, işaretleme aletleri veya koruyucu aksesuarlarla birleştirebilir. Bu formatta, delme ürünü izole bir perakende ürünü yerine tekrarlanabilir bir kurulum paketinin parçasıdır.
Onaylanmış numune, sonraki partilerin eşleşmesi gereken ürünü tanımlamalıdır. Faydalı kontrol noktaları arasında nominal çap, çalışma uzunluğu, toplam uzunluk, sap boyutları, uç hizalaması, karbür durumu, yiv oluşumu, yüzey kalitesi, boyut işaretlemesi, ambalaj koruması ve set bileşimi yer alır.
Metal matkap uçları için kesici kenar simetrisi ve düzgünlüğü, başlangıç ve delik konumunu etkiler. Taş veya SDS matkap uçları için karbür bağlantısı, gövde düzgünlüğü, yiv durumu ve şaft-oluk kalitesi dikkat çekicidir.
Ambalaj, kesici ucu korumalı ve farklı boyutların karışmasını önlemelidir. Karbür ucun hasar görmesi veya metal kesme kenarının yontulması, yeni bir ürünün sahaya ulaşmadan kullanılamaz hale gelmesine neden olabilir. Metrik ve inç boyutlarının her ikisinin de satıldığı yerlerde net etiketler özellikle önemlidir.
Bir drill bit manufacturer, BESTWIN OEM, özel etiket, distribütör ve kurulum kiti gereksinimlerini destekleyebilir. Uygulama ve numune onaylandıktan sonra, ürün işaretlemeleri, çeşitlilik yapısı, ambalaj miktarı ve yedek ürünler hedeflenen satış kanalıyla uyumlu hale getirilebilir.
Tablo 2. Elektrikli Araç Şarj Cihazı Matkap Ucu Siparişi İçin Bilgiler
| Teknik özellik maddesi | Sağlanacak Bilgiler | Satın alma değeri |
|---|---|---|
| İş parçası | Beton, tuğla, çelik, paslanmaz, ahşap veya katmanlı duvar | Uygun kesme ailesini belirler |
| Delik gereksinimi | Çap, derinlik, delik içi veya kör delik | Boyutu ve kullanılabilir uzunluğu tanımlar |
| Sistem Onarımı | Çapa veya sabitleyici referansı | Ürünü bitmiş delik gereksinimine bağlar |
| Elektrikli alet | Matkap, darbeli matkap, SDS-plus veya SDS-max kırıcı-delici | Şaft ve çalışma uyumluluğunu onaylar |
| Miktar | Şarj başına delik ve proje başına şarj | Paket boyutu ve değişim planlamasını destekler |
| Site durumu | İç mekan, dış mekan, ıslak, tozlu veya erişimi kısıtlı | Pratik ürün ve ambalaj kararlarını etkiler |
| Kabul | Çapa uyumu, çapak seviyesi, pozisyon ve yüzey durumu | Örnek test hedefi sağlar |
| Tedarik formatı | Bireysel boyutlar, setler, yedekler veya OEM kitleri | Siparişi dağıtım planıyla uyumlu hale getirir |
Bir inceleme için her detayın kesinleşmesine gerek yoktur. Montaj malzemesi, delik aralığı, mevcut makineler ve tahmini miktar eşleştirmeye başlamak için yeterlidir. Kalan öğeler numune incelemesi sırasında teyit edilebilir.
Yaygın Seçim Hataları
İlk hata, her malzeme için çok amaçlı tek bir ürün seçmektir. Karışık bir kurulum, genellikle net bir şekilde atanmış gruplarla kontrol edilmesi daha kolaydır: dübel delikleri için duvar/kiriş veya SDS ürünleri, braketler için metal kesme uçları ve kırılgan kaplama katmanları veya büyük servis geçişleri için ayrı bir çözüm.
İkinci hata, belirtilen deliği kontrol etmeden dübel çapına göre sipariş vermektir. Dübel belgeleri, gerekli delme çapını ve derinliğini sağlamalıdır. Görünür bağlantı elemanından tahmin yürütmek, sabitlemeyi amaçlandığı gibi kabul etmeyen veya tutmayan bir delik oluşturabilir.
Diğer bir hata ise toplam uzunluk ile çalışma uzunluğunu karıştırmaktır. Bu, geride bırakabilir matkap ucu şablon, yüzey kaplaması, montaj plakası veya toz kontrolü eklentisinden geçtikten sonra gerekli derinliğe ulaşılamıyor.
Şaft uyumsuzluğu da aynı derecede yaygındır. Düz, altıgen, SDS-plus ve SDS-max ürünler, kesme uçlarının çapı aynı olduğu için birbirinin yerine kullanılamaz.
Son olarak, yalnızca birim fiyatı karşılaştırmak, yavaş delme, erken aşınma, kırık uçlar, eksik yedek boyutları, hasarlı ambalaj veya belirsiz tanımlama maliyetlerini gizleyebilir. Temsili bir örnek, ürünün alete uyup uymadığını, derinliğe ulaşıp ulaşmadığını, kabul edilebilir bir delik oluşturup oluşturmadığını ve beklenen çalışma miktarı boyunca pratik kalıp kalmadığını gösterdiği için karşılaştırma için daha iyi bir temel sağlar.
Sıkça Sorulan Sorular
EV şarj cihazı beton temeli için hangi matkap ucu uygundur?
Beton dübel delikleri için yaygın olarak karbür uçlu taş veya uyumlu SDS'li bir ürün düşünülür. Tam çap, derinlik, şaft ve çalışma modu, onaylanmış dübel spesifikasyonuna uygun olmalı ve sahada kullanılan döner kırıcı ile eşleşmelidir.
Aynı matkap hem beton zemini hem de çelik kaideyi delebilir mi?
Normalde bu malzemeler farklı kesme sistemleri gerektirir. Beton genellikle bir duvar veya SDS ürünü ile delinirken, çelik için uygun bir matkap ucu kullanılır. Eşit çap, iki ürünün birbirinin yerine kullanılabilmesini sağlamaz.
Şarj cihazı kurulumu için SDS-plus mu yoksa SDS-max mi daha iyidir?
Cevap, delik çapına, derinliğine, betonun durumuna, makine boyutuna ve iş hacmine bağlıdır. SDS-plus Birçok küçük ve orta boy çapa deliğini kapsar. SDS-max daha ağır işlerle ilişkilidir. Seçilen arayüz, hem döner kırıcıya hem de kurulum gereksinimine uymalıdır.
Bir kurulum kitinde kaç bit bulunmalıdır?
Miktar, şarj cihazı başına delik sayısı, beklenen proje hacmi, alt tabaka çeşitliliği, numune testli değişim limiti ve yedeklerin mevcudiyetini takip etmelidir. Yüksek kullanım oranına sahip boyutlar için yedek ürünler veya ayrı yedek paketleri gerekebilir.
Takviye ile karşılaşıldıktan sonra sondaj devam edebilir mi?
Beklenmedik bir takviye, delik konumu ve proje gereksinimlerinin gözden geçirilmesini tetiklemelidir. Montajcı, standart bir duvar ürününü takviyeden zorla geçirmemeli veya yetkisiz olarak deliği yeniden konumlandırmamalıdır.
Teklif için hangi bilgiler yardımcı olur?
Faydalı bilgiler arasında iş parçası malzemeleri, delik çapları ve derinlikleri, dübel referansları, delme makineleri, sap tipleri, beklenen delik miktarı, tercih edilen çeşitler, paketleme gereksinimleri ve hedef sipariş miktarı yer alır. Montaj bileşenlerinin fotoğrafları veya numuneleri de uygulamayı netleştirebilir.
Matkap Ucunu Montaj İşiyle Eşleştirin
EV şarj cihazı kurulumları, elektrikli ekipmanları beton, duvar işçiliği, çelik ve diğer yapı malzemeleriyle birleştirir. Güvenilir delme, bu işlemleri ayırarak ve her gerçek iş parçası ve sabitleme gereksinimi için bir ürün seçerek başlar.
Nihai seçimde çap, derinlik, kesme yapısı, sap, elektrikli alet, erişim koşulu ve beklenen iş yükü uyumlu olmalıdır. Temsili testler, matkabın kabul edilebilir bir delik açıp açmadığını ve pratik değişim planlamasını destekleyip desteklemediğini doğrular.
Bir drill bit supplier, BESTWIN eşleşebilir matkap ucu şarj cihazı ankrajları, duvar sabitlemeleri, metal braketler, kaideler, destek çerçeveleri ve daha büyük servis açıklıkları için aileler. Montaj malzemeleri, sabitleme detayları, makine arayüzleri, proje miktarı ve paketleme ihtiyaçlarının paylaşılması, numuneler, dağıtım, OEM kitleri ve tekrar siparişler için uygun bir kombinasyon hazırlamamıza yardımcı olur.









 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe