
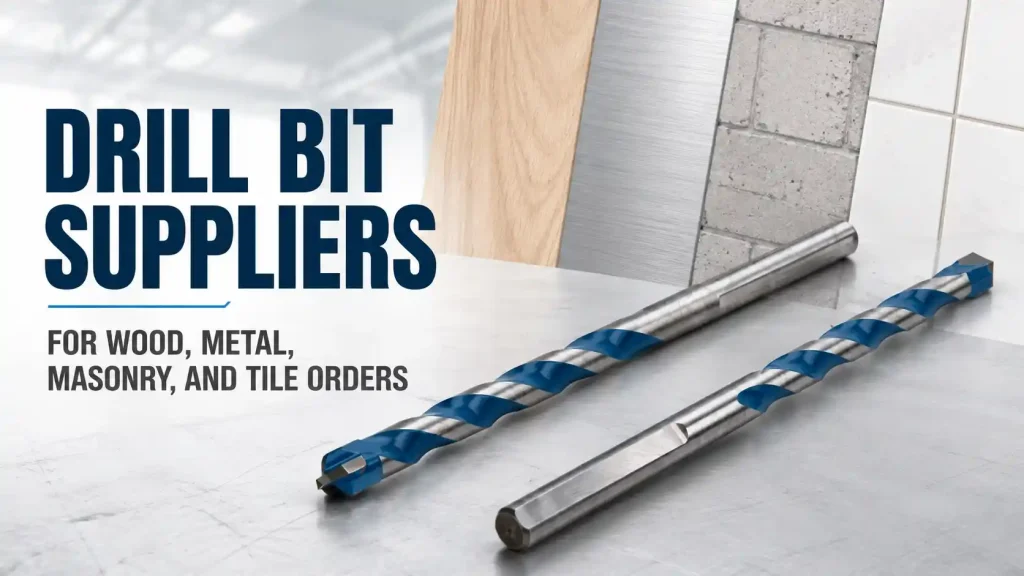
Ein Distributor oder eine OEM-Werkzeugmarke kann eine einzige Bestellung für Bohrer für Holz, Baustahl, Beton und Keramikfliesen aufgeben, aber diese Produkte können nicht als ein identisches Schneidwerkzeug gesteuert werden. Jedes Material verändert die Spitze, die Schneide, den Bohrer, das Körpermaterial, die Wärmebehandlung, die Hartmetall- oder Diamantkomponente, den Schaft und die Feldtests. Die kommerzielle Palette kann Verpackung und Markenidentität teilen, während die dahinterstehenden Fabrikkontrollen produktspezifisch bleiben. Zuverlässige Bohrerlieferanten machen diese Unterschiede in Mustern, Spezifikationen, Inspektionsberichten und Nachbestellungsdaten sichtbar. So bleibt ein breites Produktprogramm für Bauunternehmer, Werkstätten, Händler, Importeure und Projektkunden nützlich, ohne zu einer Sammlung von Größen zu werden, die nur in einem Katalog vollständig aussieht.
Schnelle Antwort
Bohrer Lieferanten, die Holz-, Metall-, Mauerwerks- und Fliesenaufträge unterstützen, benötigen separate Produktdefinitionen und Prüfverfahren für jede Materialfamilie, dann ein gemeinsames System für Abmessungen, Chargenidentität, Verpackung, Kennzeichnung und Nachbestellungen. Ein Bohrer kann nicht die gesamte Bandbreite repräsentieren. Holzprodukte werden auf Faserschnitt und Spanabfuhr geprüft, Metallprodukte auf Kantenform und Wärmekontrolle, Mauerwerksprodukte auf Karbid und Schlagfestigkeit und Fliesenprodukte auf kontrollierten Eintritt und Absplitterung.
Bestwin stellt Bohrwerkzeuge für B2B-Kunden her und liefert diese, darunter Distributoren, Großhändler, OEM-Werkzeugmarken, Bauunternehmer und Ausrüstungshersteller. Bestwin passt jedes Bohrer Familie, Lochgröße, Maschinenanbindung, erwartete Nutzung, angestrebtes Preisniveau, Verpackung und Bestellmenge des Arbeitsmaterials des Kunden, und verwendet dann Werksmuster, um die vereinbarte Richtung vor der Wiederholproduktion zu bestätigen.
Produktpalette nach Arbeitsmaterial und Lochergebnis aufteilen
Eine gemischte Materialbestellung wird überschaubar, wenn jede Zeile mit dem Werkstück und dem erforderlichen Loch
Bei einem Holzbohrer kann das wichtige Ergebnis ein zentriertes Loch mit sauberem Eintritt, guter Spanabfuhr und begrenztem Ausreißen sein. Bei Metall können dies Durchmesser, Rundheit, Grösse des Grats, Schnitttemperatur und Lochzahl sein. Bei Mauerwerk muss das Werkzeug Stössen standhalten und dabei die Hartmetallspitze und die Bohrgeschwindigkeit beibehalten. Bei Keramikfliesen ist die erste Anforderung oft ein kontrollierter Eintritt ohne Verrutschen, gefolgt von begrenztem Oberflächenabplatzen und keiner Rissausbreitung.
Bohrerlieferanten müssen auch die Maschinenschnittstelle kennen. Ein gerader Schaft, der in einer Bohrmaschine verwendet wird, ist kein gleiches Programm wie ein SDS-Schaft, der in einem Bohrhammer verwendet wird. Eine Bohrmaschinenprobe ist nicht automatisch repräsentativ für ein Akkuwerkzeug im Feld. Spannfutterkapazität, Rundlauf, Drehzahlbereich, Schlagmodus, Vorschub, Spannvorrichtung, Kühlung und Bedienungszugang beeinflussen alle das Probenergebnis.
Tabelle 1. Bohrerprogramm für Verbundwerkstoffe
| Produktfamilie | Typisches Werkstück | Musterfabrik Fokus | Bestelldaten, die klar bleiben müssen |
|---|---|---|---|
| Holzschneiden | Weichholz, Hartholz, Sperrholz, MDF | Zentrieren | Punktstil, Durchmesser, Arbeitslänge, Gesamtlänge, Schaft, Satzmischung |
| Metallschneiden | Baustahl, Edelstahlgüten, Aluminium, Blech | Punktspiegelung, Schneide, Rundlauf, Hitze, Grat, Lochzahl | Werkzeugmaterial, Beschichtung oder Oberfläche, Spitzenwinkel, Toleranz des Durchmessers, Härte |
| Mauerwerksschneiden | Ziegel, Block, Beton, Stein | Hartmetallspitze, Hartlöten, Schlagfestigkeit, Staubabsaugung, Bohrgeschwindigkeit | Spitzengrad, Spannutform, Schaftsystem, Durchmesser, Arbeitslänge |
| Fliesen und Glasschneiden | Keramikfliese, Porzellan, Glas | Startkontrolle, Oberflächenabplatzen, Rissgefahr, Kühlmethode | Spitzenmaterial, Geometrie, Durchmesser, vorgesehene Oberfläche, Verpackungsschutz |
Holzschneidegeometrie über verschiedene Größen hinweg konsistent halten
Holzprodukte wirken oft einfach, doch Unterschiede bei Spitze und Nut beeinflussen, wie sie ansetzen, ins Werkstück eindringen und Späne abführen. Ein Zentrierbohrer mit Zentrierspitze und ausgewogenen Außenfasen dient der Lochpositionierung und dem sauberen Schneiden des Umfangs. Ein Spiralbohrer benötigt eine solide Vorschneckenschnecke, effektive Schneidlippen und ausreichend Nutvolumen, um Späne durch tiefere Löcher zu transportieren. Eine allgemeine Spiralform, die bei Holz verwendet wird, hat eine andere Kosten- und Leistungsstellung.
Die Probe benötigt echtes Material. Weiches Kiefernholz kann ein Kantenproblem verbergen, das bei Hartholz oder Verbundplatten sichtbar wird. MDF erzeugt feinen Staub und testet die Spanabfuhr anders als Massivholz. Sperrholz kann Furniereinrisse beim Ein- und Austritt zeigen. Der Kunde kann die auf dem Markt gängigsten Materialien bereitstellen, und Bestwin kann die vorgeschlagene Bohrerrichtung an diesen Proben herstellen und testen.
Über einen Bereich von Bohrerdurchmessern hinweg ist die Maßhaltigkeit ebenso wichtig wie ein ansprechendes Muster. Prüfen Sie Durchmesser, Arbeitslänge, Gesamtlänge, Schaftabmessungen, Geradheit, Spitzenzentrierung und Nutenoberfläche. In einem Einzelhandels- oder OEM-Set muss die Größenstaffelung auch dem versprochenen Sortiment entsprechen. Eine fehlende gängige Größe oder zwei fast duplizierte Größen können den praktischen Wert des gesamten Kits mindern.
Die Verpackung schützt die Spitze und hält das Sortiment identifizierbar. Ein langer Holzbohrer kann durch schwache innere Unterstützung verbogen werden. Scharfe Gewindespitzen und Sporne können benachbarte Werkzeuge oder die Verpackung beschädigen. Die innere Schale, Hülse, der Clip oder die Kassette muss jeden Gegenstand während des Transports halten und dem Benutzer ermöglichen, ihn an die richtige Position zurückzulegen.
Steuerung von Metallschneidkanten, Wärmebehandlung und Lochzahl
Beim Bohren von Metall sind die Kantenqualität und das thermische Verhalten sofort sichtbar. Ein leicht stumpfer, asymmetrischer, weicher, spröder oder schlecht entlasteter Bohrer kann reiben statt schneiden. Das Ergebnis können hohe Vorschubkräfte, Hitze, Quietschen, übermaßige Bohrungen, starke Grate, geringe Standzeit oder Bruch sein. Diese Symptome werden durch Drehzahl, Vorschub, Kühlmittel, Werkstücklegierung, Dicke und Maschinensteifigkeit beeinflusst, daher muss die Testmethode konsistent bleiben.
Das Material des Bohrers muss dem zugesagten Produktniveau entsprechen. Schnellarbeitsstahl, Kobaltlegierungen, Hartmetall-bezogene Produkte, Beschichtungen sowie blanke oder oxidierte Oberflächen bedienen unterschiedliche Anwendungen und Preispositionen. Der Name allein reicht nicht aus. Werksprotokolle verbinden die Materialspezifikation mit Wärmebehandlung, Härtebereich, Schleifen, Oberflächenbehandlung, Abmessungen und Endkontrolle.
Punkt-Symmetrie ist bei einer schnellen visuellen Überprüfung leicht zu übersehen. Ungleiche Schneidenlippen führen dazu, dass eine Seite mehr Last trägt und das Loch von der Mittellinie wegwandern kann. Überprüfen Sie die Spitze unter geeigneter Vergrößerung, messen Sie den Rundlauf im vorgesehenen Schaftbereich und bohren Sie die vereinbarte Metallprobe. Lochdurchmesser, Rundheit, Eintrittszustand, Austrittsnase, Spankontur, Geräusch, Schnittzeit und Zustand der Schneide nach wiederholten Bohrungen liefern ein vollständigeres Ergebnis.
Eine Testplatte reicht nicht aus für ein Programm, das für verschiedene Metalle verkauft wird. Baustahl, Edelstahl, Aluminium und dünnes Blech erzeugen unterschiedliche Ausfallmodi. Bohrerlieferanten können separate Musterrichtungen definieren, anstatt zu behaupten, dass eine Oberfläche und Geometrie überall die gleiche Lebensdauer liefern. Die Produktbeschreibung und Verpackung bleiben dann mit der genehmigten Verwendung abgestimmt.
Überprüfung von Mauerwerkspitzen, Hartlöten, Nuten und Schaftpassung
Mauerwerkswerkzeuge wandeln Rotation und Schlag in Zerkleinern und Schneiden an der Spitze um. Die Hartmetallkomponente, die Lötverbindung, der Körper, die Nut und der Schaft tragen alle einen Teil der Last. Ein Bohrer mit einem robust aussehenden Körper kann dennoch frühzeitig versagen, wenn die Hartmetallaufnahme, die Verbindung, die Spitzen-Ausrichtung oder die Wärmekontrolle schwach sind.
Die erste Bohrer-Musterprüfung überprüft die Karbidform, Zentrierung, Schneidenbeschaffenheit, Lötmittelabdeckung, sichtbare Lunker und Verunreinigungen. Maßprüfungen umfassen Durchmesser, Arbeitslänge, Gesamtlänge und Schaftmerkmale. Bei SDS-Produkten müssen die Schaftnuten in den vorgesehenen Halter passen und die vorgesehene Bewegung ohne übermäßige Lockerheit oder Klemmung ermöglichen.
Die Leistungsprüfung von Bohrmeißeln verwendet ein definiertes Mauerwerksmaterial und Werkzeug. Betonfestigkeit, Zuschlagstoffe, Ziegeltyp, Blockdichte, Schlagenergie, Drehzahl, angelegte Kraft, Tiefe und Staubabsaugintervalle beeinflussen das Ergebnis. Halten Sie diese Bedingungen im Prüfprotokoll fest. Vergleichen Sie Bohrdauer, Lochdurchmesser, Spitzenverschleiß, Zustand der Lötverbindung, Körperschäden und Schaftverschleiß nach der vereinbarten Lochzahl.
Die Staubabsaugung ist ein Produktionsproblem, nicht nur eine Angewohnheit des Bedieners. Die Wendel muss das zerkleinerte Material aus dem Loch befördern. Eine schlechte Absaugung erhöht Hitze, Reibung und Bohrzeit. Tiefe Löcher erfordern möglicherweise ein periodisches Herausziehen, auch bei einer geeigneten Wendel, daher muss die Probenmethode widerspiegeln, wie das Produkt tatsächlich verwendet wird.
Schutz von Fliesenschneidspitzen vor Absplitterungen und Transportschäden
Fliesen und Glasprodukte haben spröde Oberflächen, bei denen ein kleiner Defekt zu einem Riss werden kann. Der Bohrer benötigt einen kontrollierten Anlauf, eine stabile Spitzengeometrie, geeignetes Schneidmaterial und klare Anwendungshinweise. Der Schlagmodus ist für viele Fliesenarbeiten ungeeignet, während Kühlung oder Schmierung vom Produkt und Werkstück abhängen. Der Probetest muss der beabsichtigten Methode folgen.
Keramikfliesen, Porzellan und Glas sind keine austauschbaren Testmaterialien. Porzellan ist dichter und kann Verschleiß schnell aufzeigen. Glasierte Oberflächen zeigen Einbruchschäden. Glas erfordert besonders kontrollierten Druck und Unterstützung. Definieren Sie das genaue Probenmaterial, die Dicke, die Unterlage, die Bohrgeschwindigkeit, die Kühlmethode und die Akzeptanzgrenze für Abplatzungen oder Risse.
Der Schutz der Bohrspitze setzt sich nach der Produktion fort. Eine scharfe Spitzenform, eine Hartmetallschneide oder eine diamantbeschichtete Schneidfläche können beschädigt werden, wenn lose Produkte aufeinanderprallen. Einzelne Hülsen, getrennte Fachpositionen, Kappen oder starre Fächer helfen, den Zustand zu erhalten, der die Inspektion bestanden hat. Fall- und Vibrationstests der Verpackung sind nützlich, wenn das Produkt über internationale Vertriebswege transportiert wird.
Für eine gemischte Produktpalette muss das Etikett Fliesenprodukte von Mauerwerksprodukten trennen, auch wenn der Durchmesser ähnlich ist. Farbe, Symbol, Familienname, Schaft, Verwendungszweck und Warnhinweis können dabei helfen, aber der Werkscode und die Produktidentität müssen stabil genug für Nachbestellung und Qualitätsrückverfolgung bleiben.
Fabrikmuster mit Materialien und Werkzeugen des Kunden genehmigen
Eine nützliche Musterfreigabe verbindet die Zeichnung mit einem Loch im vorgesehenen Werkstück. Der Kunde liefert repräsentative Materialien, Maschinendetails, Bohrverfahren, Lochgrößen, erwartete Lebensdauer, Oberflächengrenzwerte, Verpackungsanweisungen und die Zielpreisposition. Als Hersteller von Bohrern nutzt Bestwin diese Informationen, um ein Muster aus seinem eigenen Sortiment herzustellen oder zuzuordnen und einen wiederholbaren Test zu definieren.
Der Bohrersample-Datensatz gibt die Produktidentität, das Material, die Abmessungen, die Geometrie, die Oberfläche, den Schaft, das Werkstück, die Maschine, die Geschwindigkeit, den Vorschub oder die Bedienermethode, die Kühlung, die Lochtiefe, die Lochanzahl und das Akzeptanzergebnis an. Bei Handwerkzeuganwendungen kann die natürliche Bedienervariation nicht eliminiert werden, aber das grundlegende Verfahren kann kontrolliert werden. Die Verwendung desselben geschulten Bedieners oder einer geeigneten Vorrichtung macht Vergleiche nützlicher.
Genehmigen Sie nicht nur den optisch besten Bohrer aus einer kleinen Gruppe. Überprüfen Sie mehrere Muster und dokumentieren Sie Abweichungen. Wenn die Bestellung viele Größen umfasst, testen Sie repräsentative kleine, mittlere und große Durchmesser, da sich Herausforderungen bei Hitze, Festigkeit, Schleifen und Verpackung über den gesamten Bereich ändern. Kritische Größen und Artikel mit hohem Volumen verdienen direkte Tests.
Bohrerlieferanten können dann die unterzeichnete Probe, Zeichnung, Inspektionsdaten, Verpackungsnachweis und Produktcode als Produktionsreferenz verwenden. Eine spätere Probe, die nur ähnlich aussieht, reicht nicht aus, wenn sich Material, Spitze, Schaft, Beschichtung oder Toleranz geändert haben.
Rohmaterial, Wärmebehandlung, Schleifen und Verpackung nach Charge aufzeichnen
Wiederkehrende Bestellungen hängen von den Kontrollen hinter dem fertigen Produkt ab. Identität des eingehenden Materials, Draht- oder Stangendimensionen, Hartmetallkomponenten, Parameter der Wärmebehandlung, Schleifeinrichtung, Hartlöten, Oberflächenbehandlung, Reinigung, Kennzeichnung und Verpackung beeinflussen alle die Leistung. Der genaue Ablauf unterscheidet sich je nach Bohrerfamilie, aber jeder Ablauf erfordert eine stabile Produktionsaufzeichnung.
Wärmebehandlung erfordert definierte Parameter und eine produktgerechte Verifizierung. Zu weich kann zu schnellem Verschleiß der Schneide oder Verbiegen führen. Zu spröde kann zu Absplitterungen oder Bruch führen. Härteprüfungen sind nur dann nützlich, wenn der angegebene Ort, die Methode und der Akzeptanzbereich klar sind. Ein Ergebnis am Schaft beschreibt nicht automatisch die Schneide.
Die Schleifkontrolle umfasst Durchmesser, Spitze, Lippenverhältnis, Freischliff, Spanflächengüte und Grateentfernung. Abgenutzte Schleifscheiben, falsche Einrichtung oder schlechte Kühlmittelkontrolle können mehrere Merkmale gleichzeitig verändern. Die Erststückprüfung nach der Einrichtung und Kontrollen während des Laufs helfen zu verhindern, dass eine lange Charge vor der Endkontrolle abweicht.
Hartgelötete Mauerwerksprodukte umfassen die Karbidplatzierung, die Fugenvorbereitung, das Lötmaterial, das Erhitzen, das Abkühlen und die Fugeninspektion. Beschichtete Metallprodukte umfassen die Oberflächenvorbereitung, den Beschichtungsprozess, die Aussehenskontrolle und die haftungsbezogenen Kontrollen. Kennzeichnung und Verpackung schließen die Rückverfolgbarkeitskette ab, indem der physische Bohrer mit einem Modell, einer Größe, einer Charge und einer Bestellung verbunden wird.

Dimensional Checks and Hole Tests Together
Bohrerabmessungen können viele Probleme schnell aufdecken, ersetzen aber keinen Schneidetest. Durchmesser, Länge, Schaft, Geradheit, Rundlauf, Spitzenposition und sichtbare Oberfläche beschreiben das Produkt. Der Lochtest zeigt, wie diese Merkmale mit Material- und Maschinenbedingungen zusammenwirken.
Tabelle 2. Chargenprüfung nach Produktfamilie
| Inspektionsbereich | Holz | Metall | Maurerhandwerk | Fliesen und Glas |
|---|---|---|---|---|
| Identität | Größe, Stil, Schaft, Lage der Fassung | Größe, Werkzeugmaterial, Oberfläche, Schaft | Größe, Spitzenform, Schaftsystem | Größe, Spitzenart, beabsichtigte Oberfläche |
| Maßprüfung | Durchmesser, Länge, Geradheit, Spitzenzentrierung | Durchmesser, Punktsymmetrie, Rundlauf, Härteort | Durchmesser, Länge, Spitzenausrichtung, Schaftmerkmale | Durchmesser, Spitzenausrichtung, Geradheit |
| Sichtprüfung | Sporen, Leitspindel, Schneidlippen, Spanflächengüte | Schneiden, Spitze, Beschichtung oder Finish, Markierung | Hartmetall, Hartlöten, Nut, Schaftverschleißflächen | Spitzenkante, Beschichtung oder Schleiffläche, Schutzkappe |
| Leistungskontrolle | Einlauf, Auslauf, Späneabfuhr, Tieflochverhalten | Schnittzeit, Hitze, Grat, Lochgröße, wiederholte Löcher | Bohrgeschwindigkeit, Staubabsaugung, Spitzen- und Gelenkhaltbarkeit | Startkontrolle, Spanabhebung, Rissbildung, wiederholte Löcher |
| Verpackungsprüfung | Punkteschutz, gerade Stütze, Größenlayout | Kantenschutz, Korrosionsschutz, Etiketten | Gewichtstragfähigkeit, Schafttrennung, Set-Identität | Individueller Spitzenschutz, Bewegungssteuerung, Warnungen |
Die Bohrer-Abtastfrequenz hängt von der Reihenfolge, dem Risiko, der Prozessfähigkeit und der Vereinbarung ab. Hochvolumige Abmessungen können mehr Prüfungen erhalten. Die erste Produktion nach einer Einrichtungsänderung erfordert eine frühzeitige Bestätigung. Ein Prozess, der eine stabile Fähigkeit gezeigt hat, kann einen anderen Plan verwenden als ein neues Produkt oder eine Familie mit einer kürzlichen Materialänderung.
Das Messsystem bedarf ebenfalls der Aufmerksamkeit. Messgeräte müssen für die Toleranz geeignet und kalibriert sein. Eine Rundlaufvorrichtung benötigt eine definierte Referenz. Der Lochdurchmesser muss konsistent gemessen werden. Visuelle Grenzwerte sind stärker, wenn Grenzmustern oder klare Fotografien akzeptable und inakzeptable Zustände unter demselben Licht zeigen.
Für tiefergehende technische Hintergründe, die allgemeine Form und Terminologie eines Bohrer kann helfen, eine gemeinsame Sprache zu etablieren. Die Werkszulassung hängt weiterhin vom Material, der Produktspezifikation und dem kontrollierten Muster des Kunden ab, da allgemeine Beschreibungen die Chargenleistung nicht definieren.
Produktcodes, Etiketten und Sortimente für Nachbestellungen stabil halten
Ein Programm
Etiketten benötigen die kommerzielle Beschreibung und die Herstelleridentifikation, die die Rückverfolgbarkeit unterstützt. Barcode, Modell, Größe, Menge, Charge, Länder- oder Compliance-Informationen und Kundenkunstwerke variieren je nach Markt. Überprüfen Sie alle Sprachen, Einheiten und Symbole vor der Produktion. Ein korrektes Bohrwerkzeug, das unter einem falschen Größenetikett verpackt ist, führt zu einem Fehler, selbst wenn das Werkzeug selbst perfekt ist.
Sortimente benötigen eine eigene Kontrolle. Die Innenschale, die aufgedruckte Größentabelle und die Packliste müssen übereinstimmen. Zählen Sie jede Position. Stellen Sie sicher, dass ähnliche Größen nicht leicht vertauscht werden können. Bei Ersatzverkäufen muss der einzelne Artikelcode mit der Kit-Position verknüpft sein, damit Distributoren häufig verwendete Größen auffüllen können, ohne das gesamte Set ersetzen zu müssen.
Bohrer-Verpackungsmuster sind Teil der Freigabe. Prüfen Sie Farbe, Artwork, Abmessungen, Material, Verschluss, Aufhänge- oder Regalmethode, innere Sicherung, Korrosionsschutz, wo erforderlich, und die Stärke des Versandkartons. Eine breite Palette wirkt professioneller, wenn das visuelle System konsistent ist, aber die Materialfamilie und der Verwendungszweck bleiben unverkennbar.

OEM-Artwork, Eigenmarken und genehmigte Änderungen kontrollieren
OEM- und Private-Label-Programme ergänzen Kundenfarben, Logos, Modellnamen, Verpackungen, Handbücher, Barcodes und marktspezifische Aussagen. Bestwin kann diese Elemente mit der Produktspezifikation koordinieren, damit sich das Branding nicht von der genehmigten Bohreridentität trennt. Der Entwurf der Grafik, ein Muster der physischen Verpackung und ein Produktmuster müssen vor der Chargenfreigabe übereinstimmen.
Die Bohrerwechselkontrolle schützt diese Vereinbarung. Eine andere Stahlgüte, eine Hartmetallkomponente, ein Wärmebehandlungsverfahren, eine Spitzengeometrie, eine Beschichtung, ein Schaft, eine Verpackung oder ein Unterlieferant können Leistung oder Identität beeinflussen. Die Werksaufzeichnung identifiziert, welche Änderungen eine Benachrichtigung, ein neues Muster, eine begrenzte Bestätigungsprüfung oder eine vollständige Neuzulassung erfordern.
Kundenänderungen sind ebenfalls wichtig. Ein neues Werkstück, eine härtere Legierung, eine dichtere Fliese, ein stärkerer Beton, ein anderer Bohrer, eine höhere Drehzahl, ein tieferes Loch oder ein überarbeitetes Lebensdauerziel können dazu führen, dass das Produkt außerhalb der ursprünglichen Zulassung liegt. Bohrerhersteller benötigen die geänderten Bedingungen, damit sie bestätigen können, ob das aktuelle Produkt noch passt oder ob eine andere Produktfamilie besser geeignet ist.
Chargenkonsistenz bedeutet nicht, dass jeder Herstellungswert mathematisch identisch ist. Es bedeutet, dass kontrollierte Variationen innerhalb der vereinbarten Grenzen bleiben und weiterhin das erforderliche Lochergebnis erzielen. Dies erfordert sowohl Prozessaufzeichnungen als auch Endkontrollen.
Berücksichtigen Sie Material, Maschine, Größen, Mengen und Verpackung in der Angebotsanfrage
Eine aussagekräftige Anfrage für Bohrer (RFQ) liefert der Fabrik genügend Informationen, um den korrekten Bereich vorzuschlagen. Geben Sie die zu bearbeitenden Materialien und Güten, Lochdurchmesser und -tiefen, Maschinentyp oder Spannfuttertyp, Schlagmodus, Drehzahlbereich, Kühlmethode, erwartete Lochanzahl, Oberflächen- oder Gratgrenzen, erforderliches Werkzeugmaterial oder Beschichtung, Schaft, Längen, Größensortiment, Bestellmenge, Verpackung, Logo, Barcode, Zertifizierungen, Zielmarkt und Musterplan an.
Wenn mehrere Produktstufen benötigt werden, beschreiben Sie diese separat. Ein Aktionsset, ein Standard-Großhandelssortiment und eine industrielle Produktionslinie können unterschiedliche Materialien, Toleranzen, Prüfungen und Verpackungen verwenden. Eine vage Anfrage nach dem niedrigsten Preis erzwingt Annahmen, die später Nacharbeiten verursachen.
Senden Sie repräsentative Werkstücke, wenn die Leistung wichtig ist. Ein genanntes Material kann je nach Lieferant, Wärmebehandlung, Beschichtung, Dicke oder Aggregat variieren. Das tatsächliche Material gibt Bestwin eine stärkere Grundlage für die Musterprüfung. Wo der Versand eines Werkstücks unpraktisch ist, stellen Sie Zeichnungen, Normen, Fotos, Härte, Dicke und andere relevante Daten bereit.
Verwenden Sie dieselben Begriffe für Angebot, Muster, Bestellung, Grafik, Inspektion und Versand. Ein Bohrer, der im Angebot anders beschrieben wird als auf der Verpackung, kann zu Unklarheiten darüber führen, was genehmigt wurde. Stabile Codes und beigefügte Spezifikationen reduzieren dieses Risiko.
Breite Palette aufbauen, ohne die produktspezifische Kontrolle zu verlieren
Holz-, Metall-, Mauerwerks- und Fliesenprodukte können eine Lieferantenbeziehung, ein Handelsprogramm und ein Verpackungssystem gemeinsam nutzen, aber sie können keine technische Annahme teilen. Geometrie, Materialien, Produktionsschritte und Leistungstests müssen dem Werkstück und der Bohrverfahren folgen. Gemeinsame Chargenidentität, Inspektionsaufzeichnungen, Artwork-Kontrolle und Nachbestellcodes halten dann die breite Palette zusammen.
Als BohrerlieferantBestwin bedient Großhandels- und OEM-Programme mit gemischten Materialien. Kunden definieren ihre Märkte, Materialien, Maschinen, Größen, Mengen, Verpackungen und Leistungsziele; Bestwin wählt geeignete Bohrerrichtungen aus, bereitet Muster vor, dokumentiert die vereinbarten Kontrollen und koordiniert die Chargenlieferung. Für Großhandels- und OEM-Käufer liegt der Wert erfahrener Bohrerlieferanten nicht einfach darin, mehr Produkte anzubieten, sondern darin, Marktanforderungen in ein Sortiment umzuwandeln, das bemustert, verifiziert, wiederholt und konsistent geliefert werden kann. So hilft Bestwin Kunden beim Aufbau von Bohrerprogrammen, die für ihre Märkte praktikabel und für die langfristige Lieferung zuverlässig sind.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe