
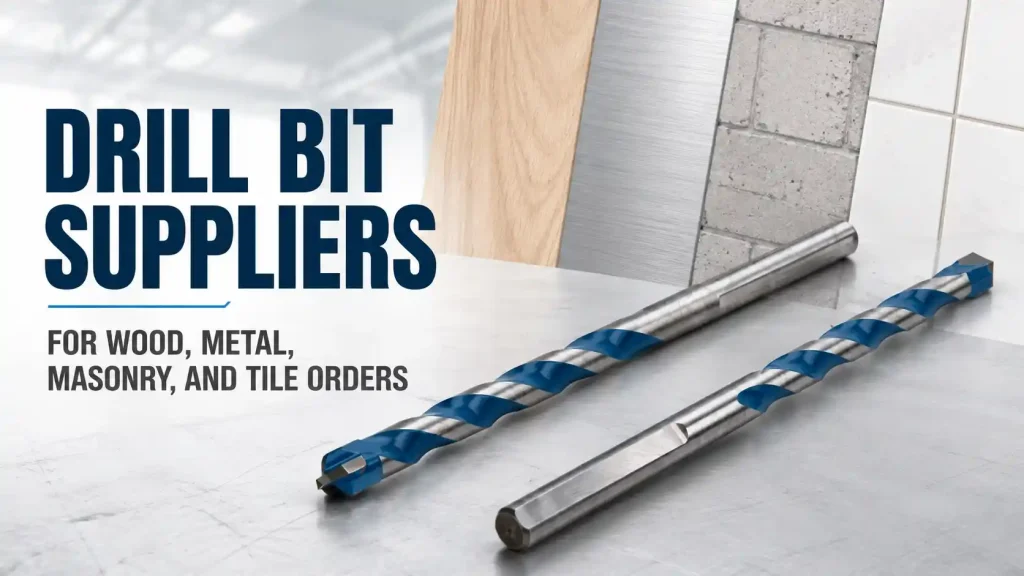
Un distributore o un marchio di utensili OEM può emettere un unico ordine di acquisto per punte utilizzate nel legno, nell'acciaio dolce, nel calcestruzzo e nelle piastrelle ceramiche, ma tali prodotti non possono essere controllati come un unico utensile da taglio identico. Ogni
Risposta rapida
Punta da trapano I fornitori che supportano ordini di legno, metallo, muratura e piastrelle necessitano di definizioni di prodotto e metodi di prova separati per ciascuna famiglia di materiali, quindi di un sistema comune per dimensioni, identità del lotto, imballaggio, etichettatura e ordini ripetuti. Un trapano non può rappresentare l'intera gamma. I prodotti in legno vengono controllati per il taglio delle fibre e lo scarico dei trucioli, i prodotti in metallo per la geometria del tagliente e il controllo del calore, i prodotti in muratura per la durabilità del carburo e la resistenza agli urti, e i prodotti in piastrelle per l'ingresso controllato e la scheggiatura.
Bestwin produce e fornisce utensili di perforazione per clienti B2B, tra cui distributori, grossisti, marchi di utensili OEM, appaltatori e produttori di set di attrezzature. Bestwin abbina ogni Punta da trapano alla famiglia del materiale di lavoro del cliente, alle dimensioni del foro, all'interfaccia della macchina, all'uso previsto, al livello di prezzo target, all'imballaggio e alla quantità dell'ordine, quindi utilizza campioni di fabbrica per confermare la direzione concordata prima della produzione ripetuta.
Dividi la Gamma Prodotti per Materiale di Lavorazione e Risultato del Foro
Un ordine di materiali misti diventa gestibile quando ogni riga inizia con il pezzo da lavorare e il foro richiesto. "Per scopi generali" è troppo vago per il controllo di produzione. Una punta da trapano per scopi generali che può realizzare un foro occasionale in diversi materiali potrebbe non offrire la velocità, la finitura, la durata o la sicurezza attese da un prodotto dedicato. L'intervallo necessita quindi di confini chiari: quali materiali sono previsti, quale modalità di foratura viene utilizzata, quali dimensioni dei fori sono incluse e quale risultato definisce prestazioni accettabili.
Per una punta da legno, il risultato importante può essere un foro centrato con un ingresso pulito, una buona evacuazione del truciolo e un limitato sfaldamento. Per il metallo, possono essere il diametro, la rotondità, la dimensione delle bave, la temperatura di taglio e il numero di fori. Per la muratura, l'utensile deve resistere all'impatto mantenendo la punta in carburo e la velocità di perforazione. Per le piastrelle ceramiche, il primo requisito è spesso un ingresso controllato senza pattinamento, seguito da uno sfaldamento superficiale limitato e nessuna propagazione di crepe.
Anche i fornitori di punte da trapano devono conoscere l'interfaccia della macchina. Un codolo cilindrico utilizzato in un trapano a mano non è lo stesso programma di un codolo SDS utilizzato in un tassellatore. Un campione di trapano a colonna non è automaticamente rappresentativo di uno strumento a batteria sul campo. La capacità del mandrino, il disallineamento, l'intervallo di velocità, la modalità di impatto, l'avanzamento, il fissaggio, il raffreddamento e l'accesso dell'operatore influenzano tutti il risultato del campione.
Tabella 1. Programma di punte per materiali misti
| Famiglia di prodotti | Pezzo tipico | Campione di fabbrica in primo piano | Dati dell'ordine che devono rimanere chiari |
|---|---|---|---|
| Taglio del legno | Legno tenero, legno duro, compensato, MDF | Centratura, taglio della fibra, evacuazione del truciolo, condizioni di ingresso e uscita | Stile del punto, diametro, lunghezza di lavoro, lunghezza totale, codolo, set mix |
| Taglio metalli | Acciaio dolce, acciai inossidabili, alluminio, lamiera | Simmetria puntuale, tagliente, fuoriuscita, calore, bava, numero di fori | Materiale dell'utensile, rivestimento o finitura, angolo di punta, tolleranza del diametro, durezza |
| Taglio della muratura | Mattone, blocco, cemento, pietra | Punta in carburo, brasatura, resistenza agli urti, rimozione della polvere, velocità di perforazione | Grado della punta, forma della scanalatura, sistema del codolo, diametro, lunghezza di lavoro |
| Taglio di piastrelle e vetro | Piastrelle in ceramica, gres porcellanato, vetro | Avvio controllo, scheggiatura superficiale, rischio crepe, metodo di raffreddamento | Materiale della punta, geometria, diametro, superficie di destinazione, protezione dell'imballaggio |
Mantenere la geometria del taglio del legno coerente tra le dimensioni
I prodotti in legno spesso sembrano semplici, eppure le differenze nelle punte e nelle scanalature cambiano il modo in cui iniziano, penetrano nel pezzo e scaricano i trucioli. Una punta da trapano con punta a spillo necessita di una punta centrata e di speroni esterni bilanciati per localizzare il foro e tagliare la circonferenza in modo pulito. Uno stile a coclea necessita di una solida vite di guida, labbri di taglio efficaci e un volume sufficiente delle scanalature per spostare i trucioli attraverso fori più profondi. Una forma a spirale generica utilizzata nel legno occupa una posizione diversa in termini di costo e prestazioni.
Il campione necessita di materiale reale. Il pino tenero può nascondere un problema di bordo che diventa visibile nel legno duro o nel pannello laminato. L'MDF produce polvere fine e testa l'evacuazione dei trucioli in modo diverso dal legno massello. Il compensato può mostrare strappi del tranciato all'ingresso e all'uscita. Il cliente può fornire i materiali più comuni sul mercato di vendita e Bestwin può produrre e testare la direzione della punta proposta su tali campioni.
In un intervallo di dimensioni delle punte da trapano, la coerenza dimensionale è importante quanto un singolo campione attraente. Controllare il diametro, la lunghezza utile, la lunghezza totale, le dimensioni del codolo, la rettilineità, il centraggio della punta e la finitura delle scanalature. In un set al dettaglio o OEM, la progressione delle dimensioni deve anche corrispondere all'assortimento promesso. Una dimensione comune mancante o due dimensioni quasi duplicate possono ridurre il valore pratico dell'intero kit.
Il packaging protegge la punta e mantiene l'assortimento identificabile. Una lunga punta da trapano in legno può piegarsi a causa di un supporto interno debole. Le viti di guida e gli speroni affilati possono danneggiare gli utensili vicini o la confezione. Il vassoio interno, la guaina, la clip o la custodia devono contenere ogni articolo durante il trasporto e consentire all'utente di riposizionarlo correttamente.
Controllo dei taglienti, trattamento termico e numero di fori
La foratura dei metalli rende immediatamente visibili la qualità del bordo e il comportamento termico. Una punta da trapano leggermente smussata, asimmetrica, morbida, fragile o con un scarico insufficiente può sfregare invece di tagliare. Il risultato può essere un'elevata spinta, calore, cigolii, fori sovradimensionati, bave pesanti, breve durata o rottura. Questi sintomi sono influenzati da velocità, avanzamento, refrigerante, lega del pezzo, spessore e rigidità della macchina, quindi il metodo di prova deve rimanere coerente.
Il materiale della punta da trapano deve corrispondere al livello di prodotto promesso. Acciaio ad alta velocità, opzioni in lega di cobalto, prodotti a base di carburo, rivestimenti e finiture brillanti o ossidate servono diverse applicazioni e posizioni di prezzo. Il solo nome non è sufficiente. I registri di fabbrica collegano la specifica del materiale al trattamento termico, all'intervallo di durezza, alla rettifica, al trattamento superficiale, alle dimensioni e all'ispezione finale.
La simmetria della punta è facile da trascurare in un rapido controllo visivo. Lame di taglio non uguali fanno sì che un lato sopporti più carico e possono spostare il foro dal segno centrale. Controllare la punta sotto ingrandimento adeguato, misurare il disassamento nell'area del codolo prevista e forare il campione di metallo concordato. Il diametro del foro, la rotondità, la condizione di ingresso, il bave di uscita, la forma del truciolo, il suono, il tempo di taglio e la condizione del tagliente dopo fori ripetuti forniscono un risultato più completo.
Una piastra di prova non è sufficiente per un programma venduto su diversi metalli. L'acciaio dolce, l'acciaio inossidabile, l'alluminio e la lamiera sottile creano diverse modalità di cedimento. I fornitori di punte da trapano possono definire direzioni di campionamento separate anziché affermare che una finitura e una geometria offriranno la stessa durata ovunque. La descrizione del prodotto e l'imballaggio rimangono quindi allineati con l'uso approvato.
Verifica muratura, brasatura, scanalature e accoppiamento del codolo
Gli utensili per muratura convertono rotazione e impatto in frantumazione e taglio sulla punta. Il componente in carburo, il giunto brasato, il corpo, la scanalatura e il codolo sopportano tutti parte del carico. Una punta da trapano con un corpo dall'aspetto robusto può comunque rompersi precocemente se la sede del carburo, il giunto, l'allineamento della punta o il controllo del calore sono deboli.
La prima revisione del campione di punta da trapano controlla la forma del carburo, il centraggio, le condizioni del tagliente, la copertura della brasatura, le vuoti visibili e la contaminazione. I controlli dimensionali coprono diametro, lunghezza di lavoro, lunghezza totale e caratteristiche del codolo. Per i prodotti SDS, le scanalature del codolo devono adattarsi al portautensile previsto e consentire il movimento progettato senza eccessiva gioco o bloccaggio.
Il test delle prestazioni delle punte da trapano utilizza un materiale da muratura e uno strumento definiti. La resistenza del calcestruzzo, l'aggregato, il tipo di mattone, la densità del blocco, l'energia d'impatto, la velocità di rotazione, la forza applicata, la profondità e l'intervallo di rimozione della polvere influenzano il risultato. Mantenere tali condizioni nel registro di prova. Confrontare il tempo di perforazione, il diametro del foro, l'usura della punta, le condizioni del giunto sal
L'evacuazione della polvere è un problema di produzione, non solo un'abitudine dell'operatore. La scanalatura deve spostare il materiale frantumato fuori dal foro. Una scarsa evacuazione aumenta il calore, l'attrito e il tempo di perforazione. I fori profondi potrebbero richiedere ritiri periodici anche con una scanalatura adatta, quindi il metodo di campionamento deve riflettere come il prodotto verrà effettivamente utilizzato.
Proteggere le punte per il taglio delle piastrelle da scheggiature e danni durante il trasporto
I prodotti in piastrelle e vetro presentano superfici fragili dove un piccolo difetto può diventare
Le piastrelle ceramiche, la porcellana e il vetro non sono materiali di prova intercambiabili. La porcellana è più densa e può mostrare usura rapidamente. Le superfici smaltate mostrano scheggiature all'ingresso. Il vetro richiede una pressione e un supporto particolarmente controllati. Definire il materiale esatto del campione, lo spessore, il supporto, la velocità di perforazione, il metodo di raffreddamento e il limite di accettazione per scheggiature o crepe.
La protezione della punta delle punte da trapano continua dopo la produzione. Una punta a lancia affilata, un bordo in carburo o una superficie di taglio a base di diamante possono danneggiarsi quando i prodotti sfusi si urtano. Manicotti individuali, posizioni separate nel vassoio, tappi o scomparti rigidi aiutano a preservare le condizioni che hanno superato l'ispezione. I controlli di caduta e vibrazione dell'imballaggio sono utili quando il prodotto viaggia attraverso la distribuzione internazionale.
Per una gamma mista, l'etichetta deve separare i prodotti in piastrelle dai prodotti in muratura anche quando il diametro è simile. Colore, icona, nome della famiglia, codolo, materiale previsto e avviso di utilizzo possono aiutare, ma il codice di fabbrica e l'identità del prodotto devono rimanere sufficientemente stabili per il rifornimento e la tracciabilità della qualità.
Approvazione campioni di fabbrica con materiali e strumenti del cliente
Un campione di approvazione utile collega il disegno a un foro nel pezzo previsto. Il cliente fornisce materiali rappresentativi, dettagli della macchina, modalità di foratura, dimensioni dei fori, vita utile prevista, limiti di finitura, indicazioni sull'imballaggio e posizione del prezzo target. In qualità di produttore di punte
Il record del campione della punta da trapano indica l'identità del prodotto, il materiale, le dimensioni, la geometria, la finitura, il codolo, il pezzo, la macchina, la velocità, l'avanzamento o il metodo dell'operatore, il raffreddamento, la profondità del foro, il numero di fori e il risultato di accettazione. Per le applicazioni con utensili manuali, la variazione naturale dell'operatore non può essere eliminata, ma la procedura di base può essere controllata. L'utilizzo dello stesso operatore addestrato o di un dispositivo di fissaggio adeguato rende i confronti più utili.
Non approvare solo la punta da trapano dall'aspetto migliore da un piccolo gruppo. Esamina diversi campioni e registra le variazioni. Se l'ordine include molte dimensioni, testa diametri rappresentativi piccoli, medi e grandi perché le sfide di calore, resistenza, rettifica e imballaggio cambiano nell'intera gamma. Le dimensioni critiche e gli articoli ad alto volume meritano test diretti.
I fornitori di punte da trapano possono quindi utilizzare il campione firmato, il disegno, i dati di ispezione, la prova di imballaggio e il codice prodotto come riferimento di produzione. Un campione successivo che appare semplicemente simile non è sufficiente quando il materiale, la punta, il codolo, il rivestimento o la tolleranza sono cambiati.
Registra Materia Prima, Trattamento Termico, Rettifica e Imballaggio per Lotto
Gli ordini ripetuti dipendono dai controlli dietro il prodotto finito. L'identità del materiale in ingresso, le dimensioni del filo o della barra, i componenti in carburo, i parametri del trattamento termico, la configurazione della rettifica, la brasatura, il trattamento superficiale, la pulizia, la marcatura e l'imballaggio influenzano tutti le prestazioni. Il percorso esatto differisce per famiglia di punte da trapano, ma ogni percorso necessita di un record di produzione stabile.
Il trattamento termico richiede parametri definiti e una verifica appropriata al prodotto. Troppo morbido può significare usura rapida del tagliente o piegatura. Troppo fragile può significare scheggiatura o rottura. Le letture di durezza sono utili solo quando la posizione specificata, il metodo e l'intervallo di accettazione sono chiari. Un risultato sul codolo non descrive automaticamente il tagliente.
Il controllo della rettifica copre il diametro, la punta, la relazione tra labbro e punta, lo scarico, la finitura del solco e la rimozione delle bave. Mole usurate, impostazioni errate o un controllo inadeguato del refrigerante possono modificare diverse caratteristiche contemporaneamente. L'ispezione del primo pezzo dopo l'impostazione e i controlli durante la produzione aiutano a evitare che un lotto lungo vada fuori tolleranza prima dell'ispezione finale.
I prodotti in muratura brasata aggiungono il posizionamento del carburo, la preparazione del giunto, il materiale di brasatura, il riscaldamento, il raffreddamento e l'ispezione del giunto. I prodotti metallici rivestiti aggiungono la preparazione della superficie, il processo di rivestimento, l'aspetto e i controlli relativi all'adesione. La marcatura e l'imballaggio chiudono la catena di tracciabilità collegando la punta da trapano fisica a un modello, una dimensione, un lotto e un ordine.

Utilizzare controlli dimensionali e test sui fori insieme
Le dimensioni della punta da trapano possono individuare rapidamente molti problemi, ma non sostituiscono una prova di taglio. Diametro, lunghezza, codolo, rettilineità, oscillazione, posizione della punta e finitura visibile descrivono il prodotto. La prova del foro mostra come queste caratteristiche interagiscono con le condizioni del materiale e della macchina.
Tabella 2. Ispezione a campione per famiglia di prodotti
| Area di ispezione | Legno | Metallo | Muratura | Piastrelle e vetro |
|---|---|---|---|---|
| Identità | Dimensioni, stile, codolo, posizione di montaggio | Dimensioni, materiale dell'utensile, finitura, codolo | Dimensioni, tipo di punta, sistema di attacco | Dimensioni, tipo di punta, superficie di destinazione |
| Controllo dimensionale | Diametro, lunghezza, rettilineità, centratura della punta | Diametro, simmetria puntuale, eccentricità, posizione della durezza | Diametro, lunghezza, allineamento della punta, caratteristiche del codolo | Diametro, allineamento della punta, rettilineità |
| Controllo visivo | Punte, vite conduttrice, taglienti, finitura del canale | Taglio, punta, rivestimento o finitura, marcatura | Carburo, brasatura, scanalatura, superfici di usura del codolo | Punta, |
| Controllo prestazioni | Ingresso, uscita, rimozione truciolo, comportamento in foratura profonda | Tempo di taglio, calore, bave, dimensione del foro, fori ripetuti | Velocità di perforazione, rimozione polvere, durata della punta e del giunto | Avvio controllo, scheggiatura, fessurazione, fori ripetuti |
| Controllo imballaggio | Protezione del punto, supporto diretto, disposizione delle dimensioni | Protezione dei bordi, controllo della corrosione, etichette | Supporto del peso, separazione del gambo, identità del set | Protezione individuale della punta, controllo del movimento, avvisi |
La frequenza di campionamento della punta di perforazione dipende dall'ordine, dal rischio, dalla capacità del processo e dall'accordo. Le dimensioni ad alto volume possono ricevere più controlli. La prima produzione dopo una modifica dell'impostazione richiede una conferma anticipata. Un processo che ha dimostrato una capacità stabile può utilizzare un piano diverso rispetto a un nuovo prodotto o a una famiglia con una recente modifica del materiale.
Anche il sistema di misurazione necessita di attenzione. I calibri devono essere adatti alla tolleranza ed essere calibrati. Un dispositivo di misurazione del fuori asse necessita di un riferimento definito. Il diametro del foro deve essere misurato in modo coerente. I limiti visivi sono più efficaci quando campioni di riferimento o fotografie chiare mostrano condizioni accettabili e inaccettabili sotto la stessa illuminazione.
Per uno sfondo tecnico più approfondito, la forma generale e la terminologia di un Punta da trapano può aiutare a stabilire un linguaggio comune. L'approvazione della fabbrica si basa ancora sul materiale del cliente, sulle specifiche del prodotto e sul campione controllato poiché le descrizioni generali non definiscono le prestazioni del lotto.
Mantenere stabili codici prodotto, etichette e assortimenti per i riordini
Un programma di materiali misti può contenere decine o centinaia di combinazioni. La struttura del codice prodotto previene la confusione. Il codice può identificare famiglia, diametro, lunghezza di lavoro, lunghezza totale, codolo, materiale o finitura, quantità per confezione e versione cliente dove necessario. Il sistema deve rimanere leggibile per la fabbrica, il magazzino, il distributore e il team di assistenza clienti.
Le etichette necessitano della descrizione commerciale e dell'identità di produzione che supporti la tracciabilità. Codice a barre, modello, dimensioni, quantità, lotto, informazioni sul paese o sulla conformità e grafica del cliente variano a seconda del mercato. Rivedere tutte le lingue, le unità e i simboli prima della produzione. Una punta da trapano corretta confezionata sotto un'etichetta di dimensioni errate crea un difetto anche quando l'utensile stesso è perfetto.
Gli assortimenti necessitano di un proprio controllo. Il vassoio interno, la mappa delle dimensioni stampata e la lista di imballaggio devono essere concordi. Contare ogni posizione. Verificare che dimensioni simili non possano essere scambiate facilmente. Per le vendite sostitutive, il codice articolo individuale deve essere collegato alla posizione del kit in modo che i distributori possano rifornire le dimensioni di uso frequente senza sostituire l'intero set.
I campioni di imballaggio delle punte da trapano fanno parte dell'approvazione. Controllare colore, grafica, dimensioni, materiale, chiusura, metodo di appendimento o esposizione a scaffale, contenimento interno, protezione anticorrosione ove richiesto e resistenza del cartone di spedizione. Una vasta gamma appare più professionale quando il sistema visivo è coerente, ma la famiglia di materiali e l'uso previsto rimangono inconfondibili.

Controlla le grafiche OEM, le etichette private e le modifiche approvate
I programmi OEM e private-label aggiungono colori personalizzati, loghi, nomi di modelli, imballaggi, manuali, codici a barre e dichiarazioni specifiche per il mercato. Bestwin può coordinare questi elementi con le specifiche del prodotto in modo che il branding non si separi dall'identità approvata del trapano. La prova grafica, il campione fisico dell'imballaggio e il campione del prodotto devono concordare prima del rilascio del lotto.
Il controllo del cambio della punta da trapano protegge tale accordo. Un diverso grado di acciaio, un componente in carburo, un percorso di trattamento termico, una geometria della punta, un rivestimento, un codolo, un imballaggio o un subfornitore possono influire sulle prestazioni o sull'identità. Il registro di fabbrica identifica quali modifiche richiedono preavviso, un nuovo campione, un test di conferma limitato o una riapprovazione completa.
Anche le modifiche del cliente sono importanti. Un nuovo pezzo, una lega più dura, una piastrella più densa, un calcestruzzo più resistente, una punta diversa, una velocità maggiore, un foro più profondo o un obiettivo di durata rivisto possono portare il prodotto al di fuori dell'approvazione originale. I fornitori di punte da trapano necessitano delle condizioni riviste per poter confermare se il prodotto attuale è ancora adatto o se un'altra famiglia è più appropriata.
La coerenza dei lotti non significa che ogni valore di produzione sia matematicamente identico. Significa che la variazione controllata rimane entro i limiti concordati e continua a produrre il risultato del foro richiesto. Ciò richiede sia registrazioni di processo che controlli finali.
Includere Materiale, Macchina, Misure, Quantità e Imballaggio nella Richiesta di Offerta
Una richiesta di preventivo (RFQ) completa per punte da trapano fornisce alla fabbrica informazioni sufficienti per proporre l'intervallo corretto. Indicare i materiali e i gradi di lavorazione, i diametri e le profondità dei fori, il tipo di macchina o mandrino, la modalità di impatto, l'intervallo di velocità, il metodo di raffreddamento, il numero di fori previsto, i limiti di finitura o bave, il materiale o il rivestimento dell'utensile richiesto, il codolo, le lunghezze, l'assortimento di dimensioni, la quantità dell'ordine, l'imballaggio, il logo, il codice a barre, le certificazioni, il mercato di riferimento e il piano campioni.
Se sono necessari diversi livelli di prodotto, descriverli separatamente. Un set promozionale, una gamma standard all'ingrosso e una linea di produzione industriale possono utilizzare materiali, tolleranze, test e imballaggi diversi. Una richiesta vaga per il prezzo più basso impone presupposti che in seguito creano rilavorazioni.
Invia campioni rappresentativi quando le prestazioni sono importanti. Un materiale nominato può comunque variare a seconda del fornitore, del trattamento termico, del rivestimento, dello spessore o dell'aggregato. Il materiale effettivo fornisce a Bestwin una base più solida per il test dei campioni. Laddove la spedizione di un pezzo di lavoro non sia pratica, fornire disegni, standard, fotografie, durezza, spessore e altri dati pertinenti.
Utilizzare gli stessi termini per preventivo, campione, ordine d'acquisto, grafica, ispezione e spedizione. Un trapano descritto in modo diverso nel preventivo e sulla confezione può creare ambiguità su ciò che è stato approvato. Codici stabili e specifiche allegate riducono tale rischio.
Costruire un'ampia gamma senza perdere il controllo specifico del prodotto
Legno, metallo, muratura e prodotti in piastrelle possono condividere un rapporto con un unico fornitore, un unico programma commerciale e un unico sistema di imballaggio, ma non possono condividere un'unica assunzione tecnica. Geometria, materiali, fasi di produzione e test di prestazione devono seguire il pezzo da lavorare e il metodo di foratura. L'identità comune del lotto, i registri di ispezione, il controllo delle grafiche e i codici di riordino tengono quindi unito l'ampio intervallo.
Come un Fornitore di punte da trapanoBestwin offre programmi all'ingrosso e OEM di materiali misti. I clienti definiscono i loro










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe