
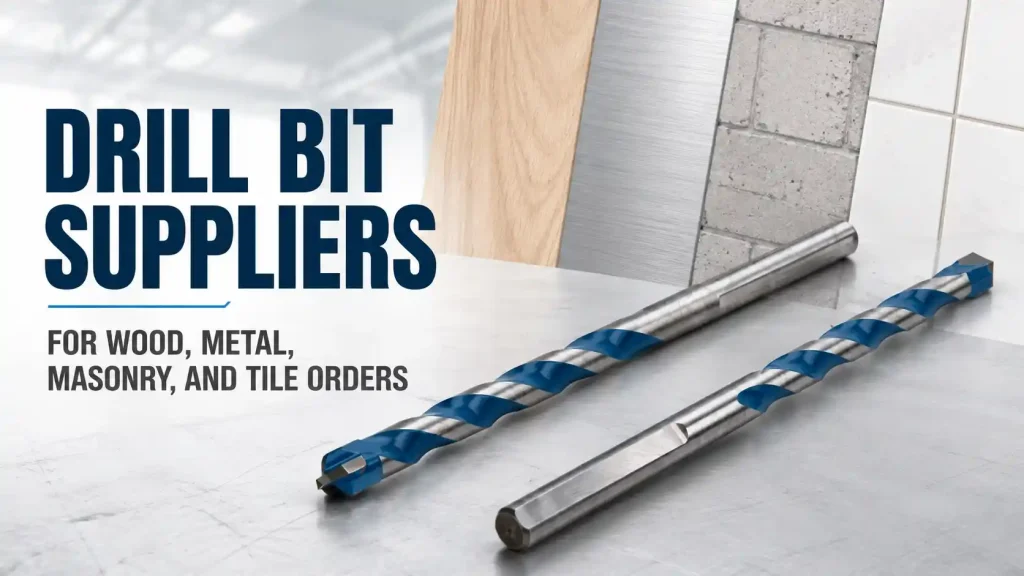
Bir distribütör veya OEM araç markası, ahşap, hafif çelik, beton ve seramik fayanslarda kullanılan uçlar için tek bir satın alma siparişi verebilir, ancak bu ürünler tek bir özdeş kesici takım olarak kontrol edilemez. Her malzeme, uç noktasını, kesme kenarını, yivini, gövde malzemesini, ısıl işlemini, karbür veya elmas bileşenini, şaftını ve saha testini değiştirir. Ticari ürün yelpazesi ambalaj ve marka kimliğini paylaşabilirken, arkasındaki fabrika kontrolleri ürüne özgü kalır. Güvenilir Matkap Ucu Tedarikçileri, bu farklılıkları numunelerde, spesifikasyonlarda, inceleme kayıtlarında ve yenileme verilerinde görünür kılar. Geniş bir ürün programı, katalogda yalnızca eksiksiz görünen boyutlar koleksiyonuna dönüşmeden müteahhitler, atölyeler, bayiler, ithalatçılar ve proje müşterileri için kullanışlı kalır.
Hızlı Cevap
Matkap Ucu Ahşap, metal, duvar işleri ve fayans siparişlerini destekleyen tedarikçilerin her malzeme ailesi için ayrı ürün tanımlarına ve test yöntemlerine, ardından boyutlar, parti kimliği, paketleme, etiketleme ve tekrar siparişler için ortak bir sisteme ihtiyacı vardır. Tek bir matkap ucu tüm aralığı temsil edemez. Ahşap ürünler lif kesimi ve talaş tahliyesi için, metal ürünler kenar geometrisi ve ısı kontrolü için, duvar işleri ürünleri karbür ve darbe dayanıklılığı için, fayans ürünleri ise kontrollü giriş ve yonga kırılması için kontrol edilir.
Bestwin, distribütörler, toptancılar, OEM (Orijinal Ekipman Üreticisi) alet markaları, yükleniciler ve ekipman seti üreticileri dahil olmak üzere B2B müşterilerine yönelik sondaj aletleri üretir ve tedarik eder. Bestwin her birini eşleştirir Matkap Ucu müşterinin çalışma malzemesine, delik boyutuna, makine arayüzüne, beklenen kullanıma, hedef fiyat seviyesine, ambalajına ve sipariş miktarına göre aileye, ardından seri üretime geçmeden önce üzerinde anlaşılan yönü doğrulamak için fabrika numunelerini kullanır.
Ürün Yelpazesini Çalışma Malzemesi ve Delik Sonucuna Göre Ayırın
Karışık malzemeli bir sipariş, her satır iş parçası ve gerekli delikle başladığında yönetilebilir hale gelir. Üretim kontrolü için "genel amaçlı" çok geniştir. Birkaç malzemede ara sıra delik açabilen genel amaçlı bir matkap ucu, özel bir üründen beklenen hızı, yüzeyi, ömrü veya güvenliği sağlamayabilir. Bu nedenle aralığın net sınırları olmalıdır: hangi malzemelerin hedeflendiği, hangi delme modunun kullanıldığı, hangi delik boyutlarının dahil edildiği ve kabul edilebilir performansı hangi sonucun tanımladığı.
Ahşap matkap ucu için önemli sonuç, merkezlenmiş, temiz girişli, iyi talaş tahliyeli ve sınırlı kırılmalı bir delik olabilir. Metal için çap, yuvarlaklık, çapak boyutu, kesme sıcaklığı ve delik sayısı önemli olabilir. Duvar işleri için alet, karbür ucu ve delme hızını korurken darbeye dayanmalıdır. Seramik fayans için ilk gereksinim genellikle kayma olmadan kontrollü giriştir, ardından sınırlı yüzey yontulması ve çatlak yayılmaması gelir.
Matkap Ucu Tedarikçilerinin de makine arayüzünü bilmesi gerekir. El matkabında kullanılan düz şaft, döner kırıcıda kullanılan SDS şaft ile aynı program değildir. Matkap presi numunesi, sahadaki akülü bir aleti otomatik olarak temsil etmez. Mandren kapasitesi, salgı, hız aralığı, darbe modu, besleme, fikstür, soğutma ve operatör erişimi numune sonucunu etkiler.
Tablo 1. Karışık Malzemeli Matkap Ucu Programı
| Ürün ailesi | Tipik iş parçası | Fabrika numunesi odak | Açık kalması gereken sipariş verileri |
|---|---|---|---|
| Odun kesme | Yumuşak ahşap, sert ahşap, kontrplak, MDF | Merkezleme, fiber kesimi, talaş tahliyesi, giriş ve çıkış koşulu | Uç stili, çap, çalışma uzunluğu, toplam uzunluk, sap, set karışımı |
| Metal kesme | Yum | Nokta simetrisi, keskin kenar, kaçak, ısı, çapak, delik sayısı | Takım malzemesi, kaplama veya yüzey işlemi, uç açısı, çap toleransı, sertlik |
| Duvar işi kesimi | Tuğla, blok, beton, taş | Karbür uç, lehimleme, darbe dayanımı, toz giderme, delme hızı | Uç tipi, yiv formu, sap sistemi, çap, çalışma uzunluğu |
| Karo ve cam kesimi | Seramik karo, porselen, cam | Başlangıç kontrolü, yüzey talaşlanması, çatlama riski, soğutma yöntemi | Malzeme tipi, geometri, çap, amaçlanan yüzey, ambalaj koruması |
Kesim Geometrisini Boyutlar Arasında Tutarlı Tutun
Ahşap ürünler genellikle basit görünür, ancak uç ve yiv farkları, delme işleminin nasıl başladığını, iş parçasına nasıl girdiğini ve talaşları nasıl temizlediğini değiştirir. Çivili uçlu matkap ucunun, deliği yerleştirmek ve çevreyi temiz kesmek için ortalanmış bir uca ve dengeli dış mahmuzlara ihtiyacı vardır. Burgu tipi, sağlam bir kılavuz vidaya, etkili kesme dudaklarına ve daha derin deliklerde talaşları taşımak için yeterli yiv hacmine ihtiyaç duyar. Ahşapta kullanılan genel burgulu form, farklı bir maliyet ve performans konumuna hizmet eder.
Numune gerçek malzeme gerektirir. Yumuşak çam, sert ağaçta veya lamine panelde görünür hale gelen bir kenar sorununu gizleyebilir. MDF ince toz üretir ve yonga tahliyesini masif ahşaptan farklı şekilde test eder. Kontrplak, giriş ve çıkışta kaplama yırtılmasını gösterebilir. Müşteri, satış pazarında en yaygın olan malzemeleri sağlayabilir ve Bestwin, önerilen Matkap Ucu yönünü bu numunelere karşı üretebilir ve test edebilir.
Matkap ucu boyut aralığında, tek bir çekici numune kadar boyutsal tutarlılık da önemlidir. Çapı, çalışma uzunluğunu, toplam uzunluğu, sap boyutlarını, düzlüğü, uç merkezlemesini ve yiv bitişini kontrol edin. Perakende veya OEM setinde, boyut ilerlemesi vaat edilen çeşitliliğe de uymalıdır. Eksik bir veya iki yaygın boyut veya neredeyse ikiye katlanmış boyutlar, tüm kitin pratik değerini azaltabilir.
Ambalaj, ucu korur ve ürün çeşitliliğinin tanımlanmasını sağlar. Uzun ahşap matkap uçları zayıf iç destek nedeniyle bükülebilir. Kes
Metal Kesme Kenarlarını, Isıl İşlemi ve Delik Sayısını Kontrol Edin
Metal delme işlemi, kenar kalitesini ve termal davranışı anında görünür hale
Matkap ucu malzemesi, vaat edilen ürün seviyesiyle uyumlu olmalıdır. Yüksek hız çeliği, kobalt alaşımlı seçenekler, karbürle ilgili ürünler, kaplamalar ve parlak veya oksit yüzey işlemleri farklı uygulamalara ve fiyat konumlarına hizmet eder. Tek başına isim yeterli değildir. Fabrika kayıtları, malzeme spesifikasyonunu ısıl işlem, sertlik aralığı, taşlama, yüzey işlemi, boyutlar ve son muayene ile ilişkilendirir.
Nokta simetrisi, hızlı bir görsel kontrolde gözden kaçırılabilir. Eşit olmayan kesme dudakları, bir tarafın daha fazla yük taşımasına neden olabilir ve deliği merkez işaretinden uzaklaştırabilir. Noktayı uygun büyütme altında kontrol edin, hedeflenen şaft alanındaki salgıyı ölçün ve anlaşılan metal numunesini delin. Delik çapı, yuvarlaklık, giriş durumu, çıkış çapağı, talaş şekli, ses, kesme süresi ve tekrarlanan deliklerden sonra kenar durumu daha eksiksiz bir sonuç verir.
Birden fazla metale satılan bir program için tek bir test plakası yeterli değildir. Yumuşak çelik, paslanmaz çelik, alüminyum ve ince sac farklı arıza modları oluşturur. Matkap Ucu Tedarikçileri, tek bir kaplamanın ve geometrinin her yerde aynı ömrü sunacağını iddia etmek yerine ayrı numune yönleri tanımlayabilir. Ürün açıklaması ve ambalajı daha sonra onaylanmış kullanımla uyumlu kalır.
Masonry İpuçları, Lehimleme, Yivler ve Şaft Uygunluğunu Doğrulayın
Duvarcılık aletleri, dönme ve darbeyi uçta ezme ve kesme işlemine dönüştürür. Karbür bileşen, lehimli eklem, gövde, yiv ve sap yükün bir kısmını taşır. Güçlü görünen bir gövdeye sahip matkap ucu, karbür yuvası, eklemi, uç hizalaması veya ısı kontrolü zayıfsa yine de erken arızalanabilir.
İlk matkap ucu numunesi incelemesi karbür şeklini, merkezlemesini, kenar durumunu, lehim kaplamasını, görünür boşlukları ve kirliliği kontrol eder. Boyutsal kontroller çapı, çalışma uzunluğunu, toplam uzunluğu ve sap özelliklerini kapsar. SDS ürünleri için sap olukları, amaçlanan tutucuya uymalı ve aşırı gevşeklik veya sıkışma olmadan tasarlanan harekete izin vermelidir.
Matkap Ucu performans testi, tanımlanmış bir duvar malzemesi ve alet kullanılarak yapılır. Beton dayanımı, agrega, tuğla tipi, blok yoğunluğu, darbe enerjisi, dönüş hızı, uygulanan kuvvet, derinlik ve toz temizleme aralığı sonucu etkiler. Bu koşulları test kaydında saklayın. Anlaşılan sayıda delik açıldıktan sonra delme süresini, delik çapını, uç aşınmasını, lehimli eklem durumunu, gövde hasarını ve şaft aşınmasını karşılaştırın.
To
Kesim Uçlarını Yontulma ve Taşıma Hasarından Koruyun
Karo ve cam ürünler, küçük bir kusurun çatlağa dönüşebileceği kırılgan yüzeylere sahiptir. Matkap ucunun kontrollü bir başlangıca, stabil uç geometrisine, uygun kesme malzemesine ve net kullanım talimatlarına ihtiyacı vardır. Darbe modu birçok karo işlemi için uygun değildir, soğutma veya yağlama ise ürüne ve iş parçasına bağlıdır. Numune testi, amaçlanan yönteme uygun olarak yapılmalıdır.
Seramik karo, porselen ve cam birbirinin yerine kullanılamayan test malzemeleridir. Porselen daha yoğundur ve aşınmayı hızla gösterebilir. Sırlı yüzeyler kenar kırılmalarını gösterir. Cam, özellikle kontrollü basınç ve destek gerektirir. Kesin numune malzemesini, kalınlığını, altlığını, delme hızını, soğutma yöntemini ve talaş veya çatlaklar için kabul limitini tanımlayın.
Matkap ucu ucu koruması üretimden sonra da devam eder. Keskin bir mızrak ucu, karbür kenar veya elmasla ilgili kesici yüzey, gevşek ürünler birbirine çarptığında hasar görebilir. Bireysel kılıflar, ayrılmış tepsi konumları, kapaklar veya sert bölmeler, muayeneden geçen durumun korunmasına yardımcı olur. Ürün uluslararası dağıtım yoluyla seyahat ederken paketleme düşme ve titreşim kontrolleri faydalıdır.
Karışık bir ürün gamı için, çap benzer olsa bile etiketlerin seramik ürünleri duvar ürünlerinden ayırması gerekir. Renk, simge, aile adı, sap, amaçlanan malzeme ve kullanım uyarısı yardımcı olabilir, ancak fabrika kodu ve ürün kimliği stok yenileme ve kalite takibi için yeterince kararlı kalmalıdır.
Müşterinin Malzemeleri ve Aletleriyle Fabrika Numunelerini Onaylayın
Faydalı bir numune onayı, çizimi hedeflenen iş parçasındaki bir delikle ilişkilendirir. Müşteri, temsili malzemeler, makine detayları, delme modu, delik boyutları, beklenen ömür, yüzey bitirme sınırları, paketleme yönü ve hedef fiyat konumunu sağlar. Bir Matkap Ucu üreticisi olarak Bestwin, bu bilgileri kendi ürün yelpazesinden bir numune üretmek veya eşleştirmek ve tekrarlanabilir bir test tanımlamak için kullanır.
Matkap Ucu örnek kaydı, ürün kimliğini, malzemesini, boyutlarını, geometrisini, yüzey işlemesini, sapını, iş parçasını, makineyi, hızı, ilerlemeyi veya operatör yöntemini, soğutmayı, delik derinliğini, delik sayısını ve kabul sonucunu belirtir. El aleti uygulamalarında, doğal operatör değişkenliği ortadan kaldırılamaz, ancak temel prosedür kontrol edilebilir. Aynı eğitimli operatörün kullanılması veya uygun bir fikstürün kullanılması karşılaştırmaları daha kullanışlı hale getirir.
Küçük bir gruptaki yalnızca en iyi görünen matkap ucunu onaylamayın. Birden fazla numuneyi inceleyin ve farklılıkları kaydedin. Sipariş çok sayıda boyutu içeriyorsa, ısı, mukavemet, taşlama ve paketleme zorlukları aralık boyunca değiştiği için temsili küçük, orta ve büyük çapları test edin. Kritik boyutlar ve yüksek hacimli ürünler doğrudan testleri hak eder.
Matkap Ucu Tedarikçileri, üretim referansı olarak imzalı numuneyi, çizimi, muayene verilerini, ambalaj kanıtını ve ürün kodunu kullanabilir. Malzeme, uç, şaft, kaplama veya tolerans değiştiğinde, yalnızca benzer görünen sonraki bir numune yeterli değildir.
Yığın Bazında Hammadde, Isıl İşlem, Taşlama ve Paketleme Kaydı
Tekrarlayan siparişler, bitmiş ürünün arkasındaki kontrollere bağlıdır. Gelen malzemenin kimliği, tel veya çubuk boyutları, karbür bileşenler, ısıl işlem parametreleri, taşlama ayarı, lehimleme, yüzey işlemi, temizleme, işaretleme ve paketleme performansı etkiler. Kesin rota matkap ucu ailesine göre farklılık gösterir, ancak her rotanın istikrarlı bir üretim kaydına ihtiyacı vardır.
Isıl işlem, ürüne uygun tanımlanmış parametreler ve doğrulama gerektirir. Çok yumuşak olması kenarın hızla aşınması veya bükülmesi anlamına gelebilir. Çok kırılgan olması yontulma veya kırılma anlamına gelebilir. Sertlik ölçümleri, yalnızca belirtilen konum, yöntem ve kabul aralığı net olduğunda faydalıdır. Sap üzerindeki bir sonuç, kesici kenarı otomatik olarak tanımlamaz.
Taşlama kontrolü; çap, uç, ağız ilişkisi, boşaltma, kanal yüzeyi ve çapak gidermeyi kapsar. Aşınmış taşlar, yanlış kurulum veya yetersiz soğutma sıvısı kontrolü aynı anda birden fazla özelliği değiştirebilir. Kurulum sonrası ilk parça muayenesi ve üretim sırasındaki kontroller, son muayeneden önce uzun bir partinin sapmasını önlemeye yardımcı olur.
Lehimlenmiş duvar ürünleri karbür yerleştirme, derz hazırlığı, le

Boyutsal Kontrolleri ve Delik Testlerini Birlikte Kullanın
Matkap ucu boyutları birçok sorunu hızla yakalayabilir, ancak kesme testinin yerini tutmaz. Çap, uzunluk, sap, düzlük, salgı, uç konumu ve görünür yüzey ürünün tanımını yapar. Delik testi, bu özelliklerin malzeme ve makine koşullarıyla nasıl birlikte çalıştığını gösterir.
Tablo 2. Ürün Ailesine Göre Parti İncelemesi
| Denetim alanı | Ahşap | Metal | Duvarcılık | Karo ve cam |
|---|---|---|---|---|
| Kimlik | Boyut, stil, sap, ayar konumu | Takım malzemesi, kaplama, şaft | Uç stili, sap sistemi | Uç tipi, tip türü, amaçlanan yüzey |
| Boyutsal kontrol | Çap, uzunluk, düzlük, uç merkezleme | Çap, | Çap, uzunluk, uç hizalaması, şaft özellikleri | Çap, uç hizalaması, düzlük |
| Görsel kontrol | Kızak, kurşun vida, kesici dudaklar, yiv bitişi | Kesici kenarlar, uç, kaplama veya yüzey, işaretleme | Karbür, lehimleme, yiv, sap aşınma yüzeyleri | Uç kenarı, kaplama veya aşındırıcı yüzey, koruyucu kapak |
| Performans kontrolü | Giriş, çıkış, talaş kaldırma, derin delik davranışı | Kesme süresi, ısı, çapak, delik boyutu, tekrarlanan delikler | Delme hızı, toz giderme, uç ve ek yeri dayanıklılığı | Başlangıç kontrolü, yontma, çatlama, tekrarlanan delikler |
| Paketleme kontrolü | Nokta koruması, düz | Kenar koruması, korozyon kontrolü, etiketler | Ağırlık desteği, şaft ayrımı, set kimliği | Bireysel uç koruması, hareket kontrolü, uyarılar |
Matkap Ucu numune alma sıklığı sipariş, risk, süreç yeteneği ve anlaş
Ölçüm sisteminin de dikkat edilmesi gerekiyor. Ölçüm aletleri toleransa uygun olmalı ve kalibre edilmelidir. Dış merkezlik fikstür
Daha derin teknik arka plan için, genel biçimi ve terminolojisi Matkap Ucu Ortak bir dil oluşturmaya yardımcı olabilir. Fabrika onayı, toplu performansı tanımlamadığı için hala müşterinin malzemesine, ürün spesifikasyonuna ve kontrollü numunesine dayanmaktadır.
Yeniden Siparişler İçin Ürün Kodlarını, Etiketleri ve Çeşitleri Sabit Tutun
Karışık malzemeli bir program onlarca veya yüzlerce kombinasyon içerebilir. Ürün kodu yapısı karışıklığı önler. Kod, gerektiğinde aileyi, çapı, çalışma uzunluğunu, toplam uzunluğu, sapı, malzemeyi veya kaplamayı, paket miktarını ve müşteri sürümünü belirleyebilir. Sistem, fabrika, depo, distribütör ve müşteri hizmetleri ekibi için okunabilir kalmalıdır.
Etiketler, izlenebilirliği destekleyen ticari açıklamaya ve üretim kimliğine ihtiyaç duyar. Barkod, model, boyut, miktar, parti, ülke veya uyumluluk bilgileri ve müşteri çizimleri pazara göre değişiklik gösterir. Üretimden önce tüm dilleri, birimleri ve sembolleri gözden geçirin. Yanlış boyut etiketinin altına paketlenmiş doğru bir matkap ucu, aletin kendisi mükemmel olsa bile bir hataya neden olur.
Çeşitlerin kendi kontrolleri olmalıdır. İç tepsi, basılı boyut haritası ve paketleme listesi uyumlu olmalıdır. Her pozisyon sayılmalıdır. Ben
Matkap Ucu ambalaj numuneleri onay için gereklidir. Renk, tasarım

OEM Artwork, Özel Etiketler ve Onaylanmış Değişiklikleri Kontrol Edin
OEM ve özel etiket programları, müşteri renkleri, logoları, model adları, ambalajları, kıl
Matkap Ucu Değişikliği kontrolü bu anlaşmayı korur. Farklı bir çelik kalitesi, karbür bileşeni, ısıl işlem rotası
Müşteri değişiklikleri de önemlidir. Yeni bir iş parçası, daha sert alaşım, daha yoğun fayans, daha güçlü beton, farklı matkap, daha yüksek hız, daha derin delik veya revize edilmiş ömür hedefi, ürünü orijinal onayının dışına çıkarabilir. Matkap Ucu Tedarikçilerinin, mevcut ürünün hala uygun olup olmadığını veya başka bir ailenin daha uygun olup olmadığını teyit edebilmeleri için revize edilmiş koşullara ihtiyacı vardır.
Yığın tutarlılığı, her üretim değerinin matematiksel olarak aynı olduğu anlamına gelmez. Kontrollü varyasyonun belirlenen sınırlar içinde kaldığı ve gerekli delik sonucunu üretmeye devam ettiği anlamına gelir. Bu, hem süreç kayıtları hem de son kontroller gerektirir.
Teklif İstemi'ne Malzeme, Makine, Boyutlar, Miktarlar ve Paketlemeyi Dahil Edin
Güçlü bir Matkap Ucu Teklif Talebi (RFQ), fabrikanın doğru aralığı önermesi için yeterli bilgiyi sağlar. Çalışma malzemeleri ve kaliteleri, delik çapları ve derinlikleri, makine veya ayna tipi, darbe modu, hız aralığı, soğutma yöntemi, beklenen delik sayısı, yüzey veya çapak limitleri, gerekli takım malzemesi veya kaplaması, şaft, uzunluklar, boyut çeşitliliği, sipariş miktarı, ambalaj, logo, barkod, sertifikalar, hedef pazar ve numune planı belirtilmelidir.
Birden fazla ürün seviyesi gerekiyorsa, bunları ayrı ayrı açıklayın. Promosyon seti, standart toptan satış aralığı ve endüstriyel üretim hattı farklı malzemeler, toleranslar, testler ve ambalajlar kullanabilir. En düşük fiyat için belirsiz bir talep, sonradan yeniden işleme gerektiren varsayımlara yol açar.
Performansın önemli olduğu durumlarda temsili numuneler gönderin. Adı geçen bir malzeme bile tedarikçiye, ısıl işleme, kaplamaya, kalınlığa veya topluluğa göre değişiklik gösterebilir. Gerçek malzeme, numune testi için Bestwin'e daha güçlü bir temel sağlar. Bir numunenin gönderilmesinin pratik olmadığı durumlarda, çizimler, standartlar, fotoğraflar, sertlik, kalınlık ve diğer ilgili verileri sağlayın.
Teklif, numune, satın alma siparişi, artwork, inceleme ve sevkiyat boyunca aynı terimleri kullanın. Teklifte bir şekilde açıklanan ve pakette başka bir şekilde açıklanan bir matkap ucu, neyin onaylandığı konusunda belirsizlik yaratabilir. Sabit kodlar ve ekli spesifikasyonlar bu riski azaltır.
Ürün Özelinde Kontrolü Kaybetmeden Geniş Bir Kapsam Oluşturun
Ahş
Bir Matkap Ucu TedarikçisiBestwin, karma malzeme toptan ve OEM programlarına hizmet vermektedir. Müşteriler pazarlarını, malzemelerini, makinelerini, boyutlarını, miktarlarını, ambalajlarını ve performans hedeflerini belirler; Bestwin uygun Matkap Ucu yönlerini eşleştirir, numuneler hazırlar, anlaşılan kontrolleri kaydeder ve parti tedarikini koordine eder. Toptan ve OEM alıcıları için deneyimli Matkap Ucu Tedarikçilerinin değeri yalnızca daha fazla ürün sunmakla kalmaz, aynı zamanda pazar gereksinimlerini numunelenebilir, doğrulanabilir, tekrarlanabilir ve tutarlı bir şekilde tedarik edilebilir bir aralığa dönüştürmekle de yatar. Bestwin, müşterilerin pazarları için pratik ve uzun vadeli tedarik için güvenilir Matkap Ucu programları oluşturmalarına bu şekilde yardımcı olur.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe