
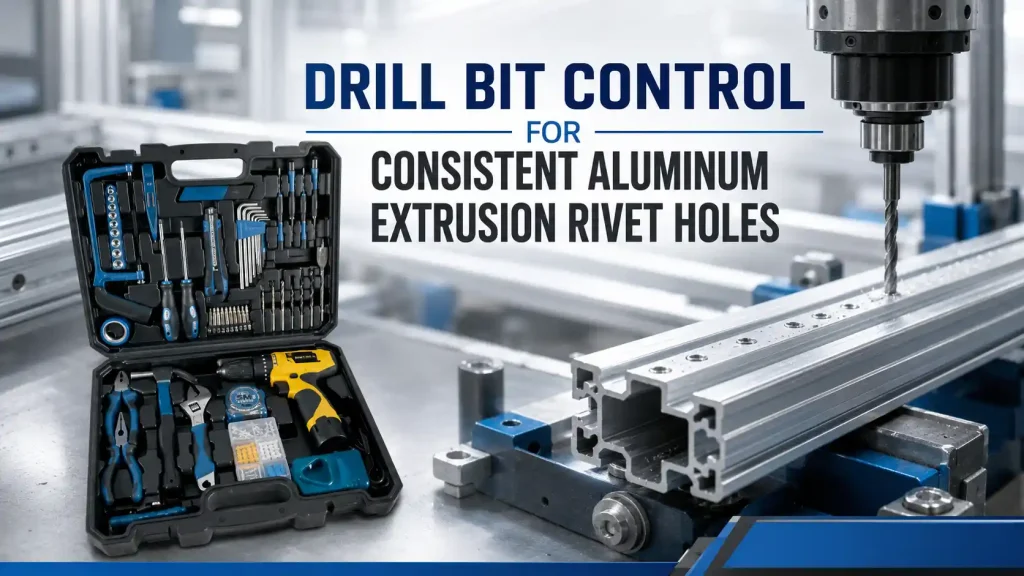
غالبًا ما تحتوي برامج بثق الألمنيوم على مئات من ثقوب المسامير التي تبدو بسيطة، ومع ذلك فإن تغييرًا صغيرًا في قطر الثقب أو موضعه أو ارتفاع النتوء أو تشوه الجدار يمكن أن يعطل التجميع عبر دفعة كاملة. تقوم Bestwin بتصنيع أدوات الحفر لبرامج مصنعي المعدات الأصلية والموزعين وبرامج الإنتاج، وتتعامل مراجعة عينات المصنع لدينا مع كل مثقاب كجزء من عملية صنع ثقوب خاضعة للرقابة. النتيجة المعتمدة تربط بين سبيكة بثق الألمنيوم ودرجة حرارته، وهندسة الجدار، ونقطة تثبيت التركيب، وواجهة الماكينة، وظروف القطع، وجودة الثقب، وقاعدة عمر الأداة، والعلامات، وسجل الطلبات المتكررة.
بالنسبة لمصنعي الأغلفة، ومصانع أنظمة النوافذ والأبواب، وبناة معدات النقل، ومصنعي إطارات الطاقة الشمسية، والمصنعين المتعاقدين، فإن المتطلب التجاري ليس مجرد حجم اسمي للقمة. يجب أن تنتج لقمة الحفر ثقبًا يقبل البرشام المحدد باستمرار دون توسيع خلوص التجميع، أو تشويه المقطع الجانبي، أو إنشاء نتوءات تتداخل مع التركيب والتشطيب.
إجابة سريعة
تنتج لقمة الحفر ثقوب برشام بثق الألمنيوم بشكل متناسق عندما تتم مطابقة قطرها وشكل نقطتها وتشطيب أخدودها وحالة حافتها وساقها وانحرافها مع جدار البثق وسبائكه والمعالجة السطحية والآلة والتثبيت والسرعة والتغذية والتزييت وظروف الاختراق. يجب أن يستخدم الاعتماد الملف الشخصي والبرشام الفعليين، وقياس الثقوب الأولى واللاحقة، وتحديد حد لتغيير الأداة قبل أن يؤثر نمو النتوء أو انحراف القطر على التجميع.
يجب أن يتحكم رسم الثقب في أكثر من القطر. الموضع، والاستدارة، وحالة الدخول والخروج، وتشوه الجدار، والتباعد عن حافة أو ضلع داخلي، وملاءمة البرشام المثبت، كلها أمور مهمة. ريشة مثقاب الاختيار موثوق به فقط عندما ترتبط هذه المتطلبات باختبار مصنع قابل للتكرار.
تأكيد وصلة البرشام قبل تحديد لقمة الحفر
يحدد رسم البرشام نطاق الثقب الوظيفي. قد يتطلب البرشام الأعمى، أو البرشام الهيكلي، أو الحشوة الملولبة، أو نظام تثبيت آخر، خلوصًا مختلفًا وحالة سطح مختلفة. يضيف رسم البثق سمك الجدار، والفراغ الداخلي، وموقع الضلع، والطلاء، ومسافة الحافة، والمرجع الموضعي. مواصفات لقمة الحفر التي تبدأ بالقطر وحده تترك العديد من متغيرات التجميع غير محددة.
يجب أن يحدد سجل الإنتاج ما إذا كانت الفتحة تمر عبر جدار واحد، أو جدارين منفصلين، أو قسم مقوى. يؤدي الحفر عبر مقطع مجوف إلى حدوث حدثي اختراق. إذا لم تكن الأداة محاذية، فقد يتلقى الجدار البعيد فتحة منحرفة أو ممدودة حتى لو بدا المدخل صحيحًا. عندما يتم لاحقًا ربط المقطع بقوس أو صفيحة، يظهر هذا الخطأ المخفي كمحاذاة قسرية، أو ضعف في الشد، أو إعداد متغير للمثبت.
يجب تقييم الوصلة بالجزء المقابل الحقيقي والبرشام المحدد. يمكن لدبوس قياس تأكيد الحجم، ولكنه لا يستطيع إظهار ما إذا كان البرشام يستقر ويتمدد ويثبت كما هو مقصود. لذلك، تتضمن نتيجة عينة لقمة الثقب دليلاً بُعديًا وفحصًا للوصلة المجمعة.
جدول ١. المدخلات التي تحدد برنامج ثقب برشام بثق الألمنيوم
| مدخل البرنامج | تفاصيل المشروع المطلوبة | التأثير على لقمة الحفر والعملية |
|---|---|---|
| مادة البثق | سبيكة، تصليد، مورد، سمك الجدار، تباين الدفعة | تغييرات في حمل القطع، سلوك الرايش، تكوين النتوءات، والعمر |
| هندسة المقطع | جدار مفرد، جدار مزدوج، مقطع مجوف، ضلع، مسافة الحافة | دعم، وصول، اختراق، ومواءمة الضوابط |
| حالة السطح | تشطيب مطحون، مؤكسد، مطلي، مطلي بالمسحوق، وجه محمي | تغييرات في حدود قبول الأضرار التجميلية والطلاء |
| تصميم المفاصل | نوع البرشام، حجم الجسم الاسمي، نطاق الإمساك، الجزء المتزاوج، الوصول | يحدد حجم الفتحة الوظيفي والتحقق من التجميع |
| تعريف الثقب | القطر، الموضع، الاستدارة، التعامد، البروز، وحدود الشطف | يحول حجم اسمي إلى معايير قبول قابلة للقياس |
| معدات | مثبت يدوي، مكبس حفر، مغزل هوائي، تحكم رقمي بالحاسوب، خط نقل | يحدد الساق، الحامل، الانحراف، السرعة، التغذية، والتكرارية |
| تبريد ورقائق | جاف، ضباب، سائل، استخلاص، تجميع الرقائق، تنظيف | التأثيرات: الحافة المتراكمة، التشطيب، التلوث، والتجميع اللاحق |
| برنامج التوريد | حجم الدفعة، الثقوب لكل قطعة، معدل الخط، قاعدة إعادة الشحذ، التعبئة | يحدد الهدف من الحياة، وتكرار أخذ العينات، وإمكانية تتبع الدفعة |
عامل البثق كقطعة عمل منظمة
البثق ليس صفيحة مسطحة. جدرانه، وفراغاته، وأضلاعه، وزواياه، وسمك مقطعه المتغير يغير كيفية دخول لقمة الحفر وخروجها. قد ينحرف جدار خارجي رقيق تحت الضغط، بينما قد يزيد ضلع قريب من الصلابة. يمكن للأداة أن تقطع الجدار الأول بوضوح ثم تتحرك أثناء عبورها المساحة المجوفة قبل ملامسة الجدار الثاني.
يجب أن يكون دعم التثبيت بالقرب من منطقة الحفر دون سحق المقطع. يجب أن تظل نقطة المرجع الإنتاجية هي نفسها نقطة المرجع المستخدمة في الرسم. إذا قام المشغلون بتحديد الموضع من نهاية مقطوعة يختلف طولها، فقد ينحرف موقع الثقب حتى مع بقاء لقمة الحفر والآلة دون تغيير. يجب أن تتحكم أداة تثبيت أو توقف أو ميزة تحديد الموضع في المقطع في الاتجاهات التي تؤثر على وصلة البرشام.
بالنسبة للمقاطع الطويلة، يؤثر الاستقامة والالتواء أيضًا على الموقع. قد يحتاج المثبت إلى عدة دعامات مع السماح للرقائق بالخروج. لا يمكن لمشبك صلب في نقطة واحدة تصحيح مقطع يرتفع أو يلتف عند محطة الحفر. يجب أن تمثل عينة القبول طول القطع الفعلي وترتيب الدعم.
التحكم في الانحراف قبل تعديل معلمات القطع
يوسع الانحراف المسار المكتسح لحواف القطع. يمكن لقمة حفر اسمية بحجم 5 مم أن تنتج ثقبًا أكبر من الحجم المحدد أو ثقبًا غير منتظم إذا لم يدور الساق، أو الظرف، أو الكوليت، أو المغزل، أو المحول بشكل متحد المركز. تغيير السرعة أو التغذية لن يصحح مشكلة في خط المركز الميكانيكي.
يجب فحص الانحراف في موقع ثابت وباستخدام نفس الحامل المستخدم في الإنتاج. يجب أن يشمل سجل الماكينة حالة المغزل، وهوية الحامل، وطول التثبيت، وأي محول. قد لا يعطي الأداة التي تعمل بشكل جيد في حامل مختبري نفس النتيجة في ظرف إنتاج متآكل.
التناظر النقطي مهم أيضًا. إذا كان أحد الشفتين يحمل حملاً أكبر، يمكن لقمة الحفر أن تسحب جانبًا، وتولد نتوءًا غير متساوٍ، وتتآكل بشكل أسرع على حافة واحدة. الأداة المستخدمة تقدم دليلًا مفيدًا: التآكل المتوازن يدعم الإعداد، بينما يشير التلميع أو التشظي من جانب واحد إلى مشكلة في المحاذاة أو التجليخ أو التثبيت.
نقطة الالتقاء وسلوك الناي لرقائق الألومنيوم
يمكن للألمنيوم أن يشكل رقائق طويلة ولزجة. عندما تتراكم المواد على حافة القطع، تتغير الهندسة الفعالة. قد يتلطخ جدار الثقب، وقد يتحرك القطر، وقد يزداد عزم الدوران، وقد ينمو النتوء عند الخروج. تحتاج لقمة المثقاب لهذا البرنامج إلى حالة حافة وأخدود تستمر في القطع وإخلاء الرقائق خلال الدورة المقصودة.
يجب تقييم اتجاه المادة، والمعالجة الحرارية، وهندسة النقطة، وحالة الويب، وتشطيب الأخدود، والمعالجة السطحية معًا. المظهر اللامع أو لون الطلاء لا يثبت التوافق. يجب أن يوضح اختبار الموافقة شكل الرقاقة، وجدار الثقب، واتجاه عزم الدوران أو الحمل حيثما كان متاحًا، وحالة الحافة بعد عدد محدد من الثقوب.
يمكن لمصنع بيستوين استخدام عينات المشاريع لمقارنة هياكل رؤوس الحفر، ولكن الاتجاه النهائي يظل مرتبطًا بنافذة البثق والتشغيل المعلنة. إذا قام العميل بتغيير السبيكة، أو التقسية، أو الأنودة، أو المزلق، أو سمك الجدار، فيجب مراجعة هذا التغيير قبل إعادة استخدام هدف العمر الأصلي.
إنشاء نافذة سرعة وتغذية مستقرة
ثقب تجريبي واحد لا يحدد نافذة إنتاج. السرعة، التغذية، النقش، التوقف، التشحيم، وتصريف الرايش تتفاعل مع لقمة الحفر والملف الشخصي. التغذية القليلة جدًا يمكن أن تزيد الاحتكاك والحرارة. التغذية المفرطة يمكن أن تحرف جدارًا رقيقًا، أو تفرط في تحميل الحافة، أو تخلق نتوءًا خشنًا عند الخروج. التوقف الطويل عند الاختراق يمكن أن يوسع الثقب دون تحسينه.
نافذة العملية المفيدة هي نطاق يظل مستقرًا عبر الاختلافات العادية في الآلة والمواد. يجب تأكيدها على المعدات الفعلية بمعدل الخط المتوقع. إذا كانت العملية تستخدم تجهيزة تُغذى يدويًا، فيجب أن تتضمن الطريقة حاجزًا ماديًا أو توجيهًا متحكمًا به حيثما كان ذلك عمليًا، لأن إحساس المشغل وحده يصعب تكراره عبر الورديات.
بالنسبة للمعدات الآلية، يجب أن يحافظ تعريف البرنامج على سرعة المغزل، وزحف التغذية، وتقليل الاختراق إذا تم استخدامه، وسلوك التراجع، وأي دورة لتنظيف الرايش. لا يمكن فصل تغيير لقمة الحفر عن تلك القيم إذا كانت نتيجة الثقب معتمدة كعملية مدمجة.
شاهد الانتقال إلى جدار ثانٍ
عندما تعبر لقمة الحفر مقطعًا مجوفًا، فإنها تفقد الدعم قبل أن تصل إلى الجدار البعيد. قد ينحرف الأداة، ويمكن أن تبقى الرقائق من الجدار الأول في الفراغ. لذلك، فإن دخول الجدار البعيد يستحق فحصًا خاصًا، خاصة عندما يوجه كلا الثقبين نفس المثبت أو يحددان جزءًا متزاوجًا.
يمكن أن يقلل المثبت الموجه، وطول العمل المناسب، والتغذية المتحكم بها، والمغزل السليم من المخاطر. إذا تم استخدام جلبة، فإن خلوصها وتآكلها والمسافة من السطح تصبح جزءًا من سجل العملية. يمكن للجلبة البالية أن تجعل الأداة الجيدة تبدو غير متناسقة.
تعريف قبول البرادة على كلا الوجهين
تختلف أسباب وعواقب نتوءات الدخول والخروج. قد يؤثر نتوء الدخول أو الحافة المرتفعة على سطح مؤكسد مرئي. يمكن لنتوء الخروج أن يمنع تثبيت دعامة، أو يتلف كابلًا، أو يلوث حاوية، أو يتداخل مع رأس البرشام أو الماندريل. يجب أن يحدد اعتماد لقمة الحفر مكان قياس النتوءات وما إذا كانت خطوة إزالة النتوءات الثانوية مسموح بها.
العملية التي تعتمد على إزالة النتوءات الثقيلة يمكن أن تخفي عدم استقرار الحفر السيئ. كما أن إزالة النتوءات تضيف عبئًا على العمل، وتغير حافة الثقب، ويمكن أن تلحق الضرر بالتشطيب. حيث يكون كسر الحافة الخفيف والمتحكم فيه جزءًا من التصميم، يجب تحديد أداته وحدوده بشكل منفصل عن الثقب الأساسي.
عينات الحدود الفوتوغرافية مفيدة للأسطح التجميلية، ولكن يجب أخذها تحت إضاءة وتكبير ثابتين. يمكن دمج حدود نتوءات الأبعاد مع العينات المرئية عندما يحتاج العميل إلى كل من وظيفة التجميع والمظهر. يجب ضبط نقطة تغيير لقمة الحفر قبل أن يعبر النتوء هذا الحد.
منع تشوه الجدران وسحب المخارج
يمكن لجدران البثق الرقيقة أن تتجعد أو تتمدد أو تُسحب نحو لقمة الحفر عند الاختراق. قد يكون قطر الثقب النهائي ضمن حدود التفاوت، ولكنه يقع على سطح مشوه محليًا. عندئذٍ، يتلامس رأس البرشام بشكل غير متساوٍ، وقد تظهر فجوة أو علامة في الوصلة المجمعة.
يؤثر الدعم، والتثبيت، وهندسة النقطة، والدفع، وحالة الحافة، وتغذية الاختراق على التشوه. يجب أن يفحص الفحص السطح المحيط بالفتحة، وليس الفتحة نفسها فقط. يمكن اختيار مسطرة مستقيمة، أو مقياس جانبي، أو طريقة بصرية، أو فحص تجميعي وفقًا لمتطلبات الرسم.
عندما تقع الفتحة بالقرب من حافة أو زاوية أو شق، قد لا تدعم المادة المتبقية قوى القطع المتساوية. يمكن أن تنحرف لقمة الحفر نحو الجانب الأضعف. لذلك، يجب فحص الموضع والمسافة من الحافة معًا على المقطع المعتمد.
حماية الأسطح المؤكسدة والمشطبة
تعمل المقاطع المطلية بالأنودة أو الطلاء أو المسحوق كحاجز تجميلي ومانع للتلوث. يجب أن يدخل لقمة الحفر دون رفع أو تقشير الطلاء بما يتجاوز الحد المتفق عليه. يجب أيضًا أن تتجنب المشابك والأعشاش والرقائق وأسطح المناولة الخدوش التي يمكن أن تُنسب بشكل خاطئ إلى أداة القطع.
إذا تم حفر الجزء بعد الانتهاء، فإن جمع الرقائق وتنظيفها جزء من مسار الإنتاج. يمكن للرقائق المحتجزة داخل مقطع مجوف أن تصدر صوتًا، أو تتلف الأسلاك، أو تظهر أثناء التجميع اللاحق. إذا تم حفر الجزء قبل الانتهاء، فيجب أن يأخذ في الاعتبار كيف يغير الطلاء الثقب النهائي وما إذا كان القناع أو المعالجة اللاحقة مطلوبة.
يجب أن يذكر سجل العينة حالة السطح. لا يمكن للنتائج من المخزون ذي التشطيب المطحون أن توافق تلقائيًا على جزء مؤكسد مرئي. قد لا تزال لقمة الحفر التي تقطع مادة أساسية نظيفة بحاجة إلى تحكم مختلف في الدخول للحفاظ على وجه مصقول.
استخدم تشحيمًا يناسب العملية اللاحقة
يمكن أن يقلل التشحيم من الالتصاق والحرارة، ولكنه يمكن أن يلوث أيضًا عمليات الربط أو الطلاء أو الختم أو التجميع. يجب أن يوضح المشروع ما إذا كان الحفر جافًا أو بالرذاذ أو مغمورًا أو مدعومًا بسائل متوافق محدد. يجب أن تكون الكمية ونقطة التطبيق قابلة للتكرار.
إذا كان ريشة الحفر تتطلب تطبيقًا يدويًا متكررًا للسائل لاختراق عينة، فيجب على فريق الإنتاج التأكد من أن نفس الطريقة واقعية بمعدل الخط الإنتاجي. قد تؤثر إزالة المخلفات، وتعرض العمال، والترشيح، والتخلص على قرار العملية. بالنسبة لبعض البرامج، فإن هندسة مختلفة قليلاً أو نافذة تشغيل مع الحد الأدنى من مواد التشحيم المتحكم بها أكثر عملية من حالة تنتج أفضل ثقب واحد ولكنها تعطل العمليات اللاحقة.
يجب أن تُدرج طريقة التنظيف المعتمدة في السجل عندما تتبع عمليات الثقب مواد التثبيت أو المواد المانعة للتسرب أو المواد اللاصقة أو أسطح التأريض الكهربائي.
قياس وظيفة الثقب، وليس القطر وحده
القطر ضروري، لكن ثقب البرشام يحتاج أيضًا إلى تحديد الموضع، والاستدارة، والعمودية، وحالة السطح، والتوافق مع المثبت الفعلي. قد تنتج لقمة الحفر نتيجة قياس مقبولة بينما لا يزال الثقب الممدود في الجدار البعيد أو النتوء الثقيل يمنع التجميع المتسق.
يمكن أن تجمع خطة الفحص بين طريقة قياس الأبعاد أو مقياس مع قياس موضع الشكل وفحص تركيب البرشام. بالنسبة للمفاصل الحرجة، قد يضيف العميل الفحص المقطعي، أو مراجعة التثبيت، أو اختبار الدفع أو السحب، أو اختبار مفصل آخر محدد. تأتي هذه المتطلبات من تصميم التجميع ولا ينبغي أن تكون مرتجلة بعد بدء إنتاج الأدوات.
نظرة عامة محايدة على ريشة مثقاب توضح الفئة مدى اختلاف الهندسة، ولهذا السبب يجب أن تحدد مواصفات المصنع البناء والتطبيق بدلاً من الاعتماد على اسم الفئة وحده.
جدول ٢. أعراض ثقوب المسامير والأدلة اللازمة للتصحيح
| عرض | مجالات العمليات المحتملة للمراجعة | دليل للاحتفاظ | قرار تصحيحي |
|---|---|---|---|
| الثقب كبير جدًا أو مفصص | الانحراف، التناظر النقطي، تآكل الحامل، انحراف الأداة | انحراف الأداة والمغزل، خريطة الثقوب، صور الحواف المستخدمة | صحح خط الوسط قبل تغيير القطر الاسمي |
| ينمو نتوء الخرج عبر الدفعة | تآكل الحافة، التغذية، دعم الجدار، التصاق الرقاقة | تسلسل الثقوب، قياس النتوءات، حالة الحواف | حدد حدًا أقصى للعمر أو اضبط نافذة القطع المعتمدة |
| فتحة الجدار البعيد مزاحة | دعم الملامح، تآكل البطانة، طول العمل، انحراف الأداة | هندسة المقطع، مرجع التثبيت، موضع الجدار الداخلي/الخارجي | تحسين توجيه أو التحكم في التركيبات |
| إنهاء الرقائق عند المدخل | حالة الحافة، التثبيت، معالجة السطح، سلوك البدء | عينات الحدود، دفعة التشطيب، صور الدخول | تأكيد شرط دخول خاص بالسطح |
| أطباق الحائط حول الثقب | دفع، تغذية اختراق، دعم محلي، حافة باهتة | نتيجة ملامح السطح ومقعد البرشام | أضف دعمًا أو قلل التشوه قبل القبول |
| تلتصق الرقائق بالناي | سبيكة، حرارة، تزييت، تشطيب الشفرة، دورة الرقاقة | شكل الرقاقة، صور الأداة، اتجاه الحمل أو عزم الدوران | غيّر مزيج العملية/الأداة، وليس فقط تكرار التنظيف |
| لا تستقر البرشام بشكل متناسق | حجم الثقب، النتوء، الموضع، محاذاة الجزء المتزاوج | التركيب الفعلي للمسامير وفحص الوصلات | إعادة ربط حدود الثقوب بالرسم المشترك |
| تختلف الحياة حسب النصيب | دفعة المواد، المعالجة الحرارية، التجليخ، الإعداد، السائل | هوية الدفعة، الفحوصات الواردة، سجل العملية | فصل تباين الأداة عن تباين المادة أو الآلة |
ضبط عمر الأداة مع تسلسل الثقب
يجب تعريف عمر الأداة بالنتيجة عبر سلسلة، وليس بما إذا كانت لقمة الحفر لا تزال قادرة على القطع فعليًا. سجل الثقوب التمثيلية من البداية والوسط والنهاية للفترة المستهدفة. قم بقياس القطر، والنتوء، والموضع حيثما كان ذلك مناسبًا، ووقت الدورة، وسلوك الرقائق، وحالة السطح، وملاءمة البرشام.
يجب أن تستخدم قاعدة الإيقاف الحد الوظيفي الأقدم. إذا وصل ارتفاع النتوء إلى حده قبل تغير القطر، فإن النتوء يتحكم في نقطة التغيير. إذا ظهرت الحافة المتراكمة بشكل غير متوقع، فقد تحتاج العملية إلى قاعدة تنظيف أو تشحيم بالإضافة إلى حد العمر. إذا زاد الارتجاج بسبب تآكل الحامل، فإن استبدال لقمة الحفر وحدها لن يعيد التحكم.
يجب أن تظل العينات المستخدمة متصلة بعدد الثقوب الخاص بها، والجهاز، والحامل، ودفعة المواد، وظروف التشغيل. تسمح هذه الأدلة لشركة Bestwin والعميل بمقارنة دفعة لاحقة بالمسار المعتمد بدلاً من الحكم على أداة مرتجعة معزولة.
ربط عينات المصنع بالطلبات المتكررة
بصفتها شركة مصنعة لقم الثقب، تحتاج بيستوين إلى مرجع ثابت للمواد، والمعالجة الحرارية، والتشكيل أو التجليخ، وحالة السطح، والقطر، والساق، والرأس، والأخدود، والعلامات، والفحص، والتعبئة. تضيف عينة العميل المعتمدة دليل التطبيق: بثق حقيقي، آلة حقيقية، مسمار حقيقي، وفترة تشغيل حقيقية. معًا، تحدد هذه السجلات هوية الطلبات المتكررة.
يمكن أن يشمل فحص مصنع بيستوين الفحوصات البعدية، والانحراف، وحالة الحافة المرئية، والتعبئة والتغليف، والحفر الوظيفي على المواد المتفق عليها. لا يزال موافقة الإنتاج من العميل تستخدم تجهيزاتها ومعايير خط الإنتاج والبثق والمفاصل الخاصة بها. هذا التقسيم يحافظ على ربط سجل التصنيع وسجل التطبيق دون الادعاء بأنهما نفس الاختبار.
تُعدّ مراقبة التغيير مهمة عندما يقوم المورد بتحديث المواد الخام، أو المعالجة الحرارية، أو معدات التجليخ، أو الطلاء، أو علامات الساق، أو التعبئة والتغليف. كما أنها مهمة عندما يغير العميل مصدر البثق، أو السبيكة، أو سمك الجدار، أو التشطيب، أو الآلة، أو الحامل، أو المزلق، أو البرشام. يسهل إدارة مورد لقم الثقب عندما يحدد كلا الطرفين التغييرات قبل أن تؤثر على التجميع، ويمكن مقارنة موردي لقم الثقب بنفس توقعات مراقبة التغيير.
التحقق من صحة التعبئة والتغليف وتحديد الهوية
يمكن أن تتلف حواف القطع قبل وصول لقمة الحفر إلى الآلة. يمكن أن يؤدي التلامس بالجملة، والفواصل الضعيفة، والتعرض للتآكل، والأحجام المختلطة، والملصقات غير الواضحة إلى تحويل أداة مطابقة إلى مدخل إنتاج غير متناسق. يجب أن تخطط التعبئة لحماية الحافة والحفاظ على تحديد المتغير الدقيق عند الاستلام وعند محطة الحفر.
بالنسبة لبرامج المجموعات أو الأطقم، يجب أن يتطابق كل مقاس وملحق مع القائمة المعتمدة. بالنسبة للحزم المصنعية، قد تكون الكمية والفصل الداخلي والحماية من الصدأ والملصق والرمز الشريطي وهوية الدفعة أكثر أهمية من العرض التقديمي للبيع بالتجزئة. يجب أن تدعم التعبئة والتغليف طريقة العميل في إعادة التخزين والتحكم في الأدوات.
يمكن لشيك الاستلام تأكيد التباين والكمية والحالة المادية والوثائق قبل دخول الأدوات في الإنتاج. تساعد عينة الحزمة المحتفظ بها في التحقيق فيما إذا كان تلف الحافة اللاحق قد حدث أثناء التصنيع أو النقل أو التخزين أو المناولة على الخط.
طلب عرض أسعار قابل للاختبار
يحدد طلب عرض الأسعار المفيد رسم البثق، والسبائك والحالة، وسمك الجدار، والتشطيب، وقطر الفتحة والتفاوت، ومتطلبات الموضع، وحد الخدش أو المظهر الجمالي، ومواصفات البرشام، والجزء المتزاوج، والمعدات، والحامل، والسرعة، والتغذية، والتزييت، وعدد الفتحات لكل جزء، والعمر الافتراضي المستهدف، والكمية السنوية، والتوسيم، والتعبئة، والتفتيش، وتوقعات التحكم في التغيير.
الصور مفيدة، لكن الرسم وعينة البثق التمثيلية أقوى. يجب أن تتضمن العينة ميزات صعبة مثل جدار ثانٍ، أو ضلع قريب، أو موقع حافة، أو وجه مؤكسد مرئي. يمكن بعد ذلك تقييم عينة لقمة الحفر عند نقاط الخطر التي تهم خط الإنتاج.
عند مقارنة موردي ريش الحفر، يجب أن يفصل عرض الأسعار المتطلبات المؤكدة عن الافتراضات المفتوحة. هذا يمنع السعر الذي يبدو كاملاً من إخفاء ساق مختلف، أو حالة جدار غير مختبرة، أو ادعاء عمر غير واقعي.
الخلاصة النهائية
تأتي ثقوب البرشام المتسقة في بثق الألمنيوم من علاقة مُتحكم بها بين لقمة الحفر، والمقطع المنظم، ونقطة الإسناد الثابتة، والمغزل والحامل، ونافذة القطع، والتحكم في الرايش، وتشطيب السطح، وحد البرشام، ومفصل البرشام، وقاعدة عمر الأداة. القطر الاسمي لا يلتقط تلك العلاقة. يجب أن يُظهر سجل الإنتاج كيفية صنع الثقب وقياسه وتجميعه وتكراره.
يمكن لـ Bestwin دعم هذه العملية من خلال إعداد عينات المصنع وسجلات التصنيع المرتبطة بهوية الأداة المطلوبة، بينما يؤكد العميل النتيجة على عملية البثق والخط الخاص به. للفرق التي تستعرض ريشة مثقاب الخيارات، أقوى حزمة بداية هي رسم الملامح، ومتطلبات الوصلات، وواجهة الآلة، وعينة الإنتاج التمثيلية. هذا يمنح بيستوين وموردي لقم الثقب الآخرين أساسًا قابلاً للاختبار للتسعير والموافقة والتوريد المتكرر.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe