
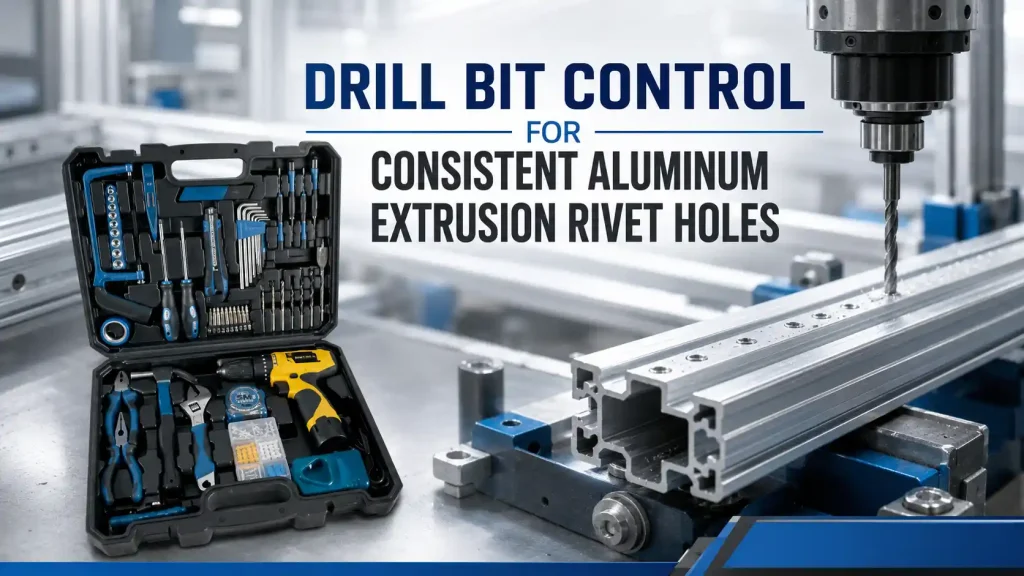
Les programmes d'extrusion d'aluminium contiennent souvent des centaines de trous de rivet apparemment simples, pourtant une petite modification du diamètre du trou, de sa position, de la hauteur de la bavure ou de la déformation de la paroi peut interrompre l'assemblage sur un lot entier. Bestwin fabrique des outils de perçage pour les programmes OEM, distributeurs et de production, et notre examen d'échantillons en usine traite chaque foret comme faisant partie d'un processus contrôlé de création de trous. Le résultat approuvé relie l'alliage et le revenu de l'extrusion, la géométrie de la paroi, le datum du montage, l'interface machine, la condition de coupe, la qualité du trou, la règle de durée de vie de l'outil, le marquage et le dossier de commande répétée.
Pour les fabricants d'enceintes, les usines de systèmes de fenêtres et de portes, les constructeurs d'équipements de transport, les fabricants de cadres solaires et les fabricants sous contrat, l'exigence commerciale n'est pas simplement une taille de foret nominale. Le foret doit produire un trou qui accepte le rivet spécifié de manière constante sans élargir le jeu d'assemblage, déformer le profil ou créer des bavures qui interfèrent avec l'ajustement et la finition.
Réponse rapide
Une mèche produit des trous de rivetage d'extrusion d'aluminium constants lorsque son diamètre, la géométrie de sa pointe, la finition de ses goujures, l'état de son tranchant, sa queue et son faux-rond sont adaptés à la paroi de l'extrusion, à l'alliage, au traitement de surface, à la machine, au montage, à la vitesse, à l'avance, à la lubrification et à la condition de sortie. L'approbation doit utiliser le profil et le rivet réels, mesurer les premiers et les trous suivants, et définir une limite de changement d'outil avant que la croissance des bavures ou la dérive du diamètre n'affectent l'assemblage.
Le dessin du trou doit contrôler plus que le diamètre. La position, la circularité, les conditions d'entrée et de sortie, la déformation de la paroi, l'espacement par rapport à un bord ou une nervure interne, et l'ajustement du rivet installé sont tous importants. Mèche La sélection n'est fiable que lorsque ces exigences sont liées à un test d'usine reproductible.
Confirmer le rivet avant de spécifier le foret
Le dessin du rivet établit la plage de trous fonctionnels. Un rivet aveugle, un rivet structurel, un insert fileté ou un autre système de fixation peut nécessiter un jeu et un état de surface différents. Le dessin d'extrusion ajoute l'épaisseur de paroi, le vide interne, l'emplacement des nervures, le revêtement, la distance au bord et le datum de position. Une spécification de foret qui commence uniquement par le diamètre laisse trop de variables d'assemblage indéfinies.
Le dossier de production doit indiquer si le trou traverse une paroi, deux parois séparées ou une section renforcée. Le perçage à travers un profil creux crée deux événements de percée. Si l'outil n'est pas aligné, la paroi éloignée peut présenter un trou décalé ou allongé même lorsque l'entrée semble correcte. Lorsque le profil est ensuite rivé à un support ou à une tôle, cette erreur cachée apparaît comme un alignement forcé, un mauvais serrage ou un réglage de fixation variable.
L'assemblage doit être évalué avec la pièce d'accouplement réelle et le rivet spécifié. Une goupille de contrôle peut confirmer la taille, mais elle ne peut pas indiquer si le rivet s'ajuste, se dilate et serre comme prévu. Le résultat de l'échantillon de foret comprend donc des preuves dimensionnelles et une vérification de l'assemblage.
Tableau 1. Entrées définissant un programme de rivetage de trous pour profilés en aluminium
| Entrée du programme | Détails requis du projet | Effet sur le foret et le processus |
|---|---|---|
| Matière d'extrusion | Alliage, trempe, fournisseur, épaisseur de paroi, variation de lot | Changements de charge de coupe, comportement des copeaux, formation de bavures et durée de vie |
| Géométrie du profil | Paroi simple, paroi double, section creuse, nervure, distance au bord | Contrôle du support, de la portée, de la percée et de l'alignement |
| État de surface | Finition mill, anodisé, peint, thermolaqué, face protégée | Changements d'acceptation cosmétique et limites de dommages de revêtement |
| Conception de joint | Type de rivet, taille nominale du corps, plage de serrage, pièce d'accouplement, accès | Établit la taille fonctionnelle du trou et la vérification de l'assemblage |
| Définition de trou | Diamètre, position, rondeur, perpendicularité, bavure et chanfrein limites | Convertit une taille nominale en critères d'acceptation mesurables |
| Équipement | Fixation manuelle, perceuse à colonne, broche pneumatique, CNC, ligne de transfert | Détermine la queue, le porte-outil, le faux-rond, la vitesse, l'avance et la répétabilité |
| Refroidissement et copeaux | Sec, brume, fluide, extraction, récupération des copeaux, nettoyage | Influences de l'arête d'accumulation, de la finition, de la contamination et de l'assemblage en aval |
| Programme d'approvisionnement | Taille du lot, trous par pièce, cadence de ligne, règle d'affûtage, emballage | Détermine la cible de vie, la fréquence d'échantillonnage et la traçabilité des lots |
Traiter l'extrusion comme une pièce structurée
Une extrusion n'est pas une feuille plate. Ses parois, ses vides, ses nervures, ses coins et l'épaisseur variable de sa section modifient la manière dont le foret pénètre et sort. Une paroi extérieure mince peut fléchir sous la poussée, tandis qu'une nervure voisine peut augmenter la rigidité. Un outil peut traverser proprement la première paroi, puis se déplacer en traversant l'espace creux avant de toucher la seconde paroi.
Le support de fixation doit être situé près de la zone de perçage sans écraser le profilé. Le datum de production doit rester le même datum utilisé sur le dessin. Si les opérateurs se positionnent à partir d'une extrémité coupée dont la longueur varie, la localisation du trou peut dériver même si le foret et la machine restent inchangés. Un nid, une butée ou un élément de localisation doit contrôler le profilé dans les directions qui affectent l'assemblage rivé.
Pour les longs profilés, la rectitude et le vrillage influencent également la localisation. Le montage peut nécessiter plusieurs supports tout en permettant l'évacuation des copeaux. Un serrage rigide en un point ne peut pas corriger un profilé qui se soulève ou se déforme à la station de perçage. L'échantillon de réception doit représenter la longueur de coupe réelle et l'agencement des supports.
Contrôler le faux-rond avant d'ajuster les paramètres de coupe
Le faux-rond agrandit la trajectoire balayée des arêtes de coupe. Un foret de 5 mm nominal peut produire un trou surdimensionné ou lobé si la queue, le mandrin, la pince, la broche ou l'adaptateur ne tournent pas de manière concentrique. Changer la vitesse ou l'avance ne corrigera pas un problème de ligne centrale mécanique.
Le faux-rond doit être vérifié à un emplacement constant et avec le même porte-outil utilisé en production. Le relevé de la machine doit inclure l'état de la broche, l'identité du porte-outil, la longueur de serrage et tout adaptateur. Un outil qui fonctionne bien dans un porte-outil de laboratoire peut ne pas reproduire ce résultat dans un mandrin de production usé.
La symétrie ponctuelle est également importante. Si une lèvre supporte plus de charge, le foret peut tirer latéralement, générer une bavure inégale et s'user plus rapidement sur un bord. L'outil usé fournit des preuves utiles : une usure équilibrée soutient le réglage, tandis qu'un polissage ou un ébréchage unilatéral suggère un problème d'alignement, de rectification ou de serrage.
Point de contact et comportement de la flûte pour les copeaux d'aluminium
L'aluminium peut former de longs copeaux adhésifs. Lorsque du matériau s'accumule sur le tranchant, la géométrie effective change. La paroi du trou peut être gommée, le diamètre peut varier, le couple peut augmenter et la bavure de sortie peut grossir. Un foret pour ce programme a besoin d'un tranchant et d'un canal de copeaux qui continuent à couper et à évacuer les copeaux pendant le cycle prévu.
La direction du matériau, le traitement thermique, la géométrie de la pointe, l'état de l'âme, la finition du flûte et le traitement de surface doivent être évalués ensemble. Une apparence brillante ou une couleur de revêtement ne prouve pas la compatibilité. Le test d'approbation doit montrer la forme du copeau, la paroi du trou, la tendance du couple ou de la charge lorsque disponible, et l'état du tranchant après un nombre défini de trous.
L'usine de Bestwin peut utiliser des échantillons de projet pour comparer les constructions de forets, mais la direction finale reste liée à l'extrusion déclarée et à la fenêtre d'exploitation. Si le client modifie l'alliage, le revenu, l'anodisation, le lubrifiant ou l'épaisseur de paroi, ce changement doit être examiné avant de réutiliser l'objectif de durée de vie initial.
Établir une fenêtre de vitesse et d'avance stable
Un seul trou de démonstration ne définit pas une fenêtre de production. La vitesse, l'avance, le piquage, le temps de pause, la lubrification et l'évacuation des copeaux interagissent avec le foret et le profil. Une avance trop faible peut augmenter le frottement et la chaleur. Une avance excessive peut déformer une paroi mince, surcharger le tranchant ou créer une bavure importante à la sortie. Un long temps de pause à la percée peut agrandir le trou sans l'améliorer.
La fenêtre de processus utile est une plage qui reste stable malgré les variations normales de la machine et du matériau. Elle doit être confirmée sur l'équipement réel au débit de ligne attendu. Si l'opération utilise un montage alimenté manuellement, la méthode doit inclure un arrêt physique ou un guidage contrôlé lorsque cela est possible, car le ressenti de l'opérateur seul est difficile à reproduire d'un poste à l'autre.
Pour les équipements automatisés, l'identité du programme doit conserver la vitesse de broche, l'approche d'avance, la réduction de percée si utilisée, le comportement de rétraction et tout cycle d'évacuation des copeaux. Un changement de foret ne peut être dissocié de ces valeurs si le résultat du trou a été approuvé comme un processus combiné.
Regardez la transition vers un deuxième mur
Lorsqu'une mèche traverse un profil creux, elle perd son appui avant de rencontrer la paroi opposée. L'outil peut dévier et des copeaux de la première paroi peuvent rester dans le vide. L'entrée de la paroi opposée mérite donc une inspection spécifique, surtout lorsque les deux trous guident la même fixation ou positionnent une pièce d'accouplement.
Un montage guidé, une longueur de travail appropriée, une avance contrôlée et un arbre de broche sain peuvent réduire le risque. Si une douille est utilisée, son jeu, son usure et sa distance par rapport à la surface font partie du dossier du processus. Une douille usée peut faire paraître un bon outil incohérent.
Définir le dégagement des bavures aux deux faces
Les bavures d'entrée et de sortie ont des causes et des conséquences différentes. Une bavure d'entrée ou un bord surélevé peut affecter une surface anodisée visible. Une bavure de sortie peut empêcher un support de se loger, endommager un câble, contaminer un boîtier ou interférer avec la tête de rivet ou le mandrin. L'approbation du foret doit définir où les bavures sont mesurées et si une étape de ré-ébavurage est autorisée.
Un procédé qui dépend d'un ébavurage important peut masquer une mauvaise stabilité du perçage. L'ébavurage ajoute également de la main-d'œuvre, modifie le bord du trou et peut endommager une finition. Lorsqu'un léger chanfrein contrôlé fait partie de la conception, son outil et sa limite doivent être spécifiés séparément du trou principal.
Les échantillons de limites photographiques sont utiles pour les surfaces cosmétiques, mais ils doivent être prélevés sous un éclairage et un grossissement constants. Les limites dimensionnelles des bavures peuvent être combinées avec des échantillons visuels lorsque le client a besoin à la fois de la fonction d'assemblage et de l'apparence. Le point de changement de foret doit être réglé avant que la bavure ne franchisse cette limite.
Prévenir la déformation des murs et le tirage des sorties
Les parois minces d'extrusion peuvent se déformer, s'étirer ou être tirées vers le foret lors de la percée. Le trou final peut respecter la tolérance de diamètre tout en se trouvant sur une surface localement déformée. Une tête de rivet entre alors en contact de manière inégale, et l'assemblage peut présenter un jeu ou une marque.
Le support, le serrage, la géométrie du point, la poussée, la condition de bord et l'avance de percée influencent tous la déformation. L'inspection doit examiner la surface autour du trou, pas seulement le trou lui-même. Une règle, un calibre de profil, une méthode optique ou une vérification d'assemblage peuvent être choisis en fonction des exigences du dessin.
Lorsque le trou se trouve près d'un bord, d'un coin ou d'une fente, le matériau restant peut ne pas supporter des forces de coupe égales. La mèche peut dévier vers le côté le plus faible. La position et la distance au bord doivent donc être vérifiées ensemble sur le profil approuvé.
Protéger les surfaces anodisées et finies
Les profilés anodisés, peints ou thermolaqués introduisent une limite cosmétique et de contamination. Le foret doit pénétrer sans soulever ou écailler la finition au-delà de la limite convenue. Les pinces, les supports, les copeaux et les surfaces de manipulation doivent également éviter les rayures qui pourraient être attribuées à tort à l'outil de coupe.
Si le perçage de la pièce est effectué après la finition, la collecte et le nettoyage des copeaux font partie du processus de production. Les copeaux piégés à l'intérieur d'un profil creux peuvent s'agiter, endommager le câblage ou apparaître lors d'assemblages ultérieurs. Si le perçage de la pièce est effectué avant la finition, le processus doit tenir compte de la manière dont le revêtement modifie le trou final et de la nécessité d'un masquage ou d'un post-traitement.
L'enregistrement d'échantillon doit nommer l'état de surface. Les résultats provenant de stock à finition de laminoir ne peuvent pas approuver automatiquement une pièce anodisée visible. Un foret qui coupe le matériau de base proprement peut toujours nécessiter un contrôle d'entrée différent pour préserver une face finie.
Utilisez une lubrification adaptée au processus en aval
La lubrification peut réduire l'adhérence et la chaleur, mais elle peut aussi contaminer le collage, la peinture, l'étanchéité ou l'assemblage. Le projet doit indiquer si le perçage est effectué à sec, sous brouillard, inondé ou supporté par un fluide compatible spécifique. La quantité et le point d'application doivent être reproductibles.
Si un foret nécessite une application manuelle fréquente de fluide pour traverser un échantillon, l'équipe de production doit confirmer que la même méthode est réaliste au débit de ligne. L'élimination des résidus, l'exposition des travailleurs, la filtration et l'élimination peuvent affecter la décision du processus. Pour certains programmes, une géométrie légèrement différente ou une fenêtre d'exploitation avec un lubrifiant minimal contrôlé est plus pratique qu'une condition qui produit le meilleur trou unique mais perturbe les opérations ultérieures.
La méthode de nettoyage approuvée doit figurer au dossier lorsque des rivets, des mastics, des adhésifs ou des surfaces de mise à la terre électrique suivent le perçage.
Mesurer la fonction du trou, pas seulement le diamètre
Le diamètre est essentiel, mais un trou de rivet nécessite également une position, une rondeur, une perpendicularité, un état de surface et une compatibilité avec la fixation réelle. Le foret peut produire un résultat de jauge acceptable alors qu'un trou allongé sur la paroi lointaine ou une bavure importante empêche toujours un assemblage cohérent.
Le plan d'inspection peut combiner une méthode de jauge ou dimensionnelle avec une mesure de position de profil et une vérification de l'installation des rivets. Pour les assemblages critiques, le client peut ajouter une coupe, une revue du serrage, un essai de poussée ou de traction, ou un autre essai d'assemblage défini. Ces exigences proviennent de la conception de l'assemblage et ne doivent pas être improvisées une fois que les outils sont en production.
Un aperçu neutre de la Mèche la catégorie montre à quel point la géométrie varie, c'est pourquoi une spécification d'usine devrait identifier la construction et l'application plutôt que de se fier uniquement au nom de la catégorie.
Tableau 2. Symptômes de rivet-trou et preuves nécessaires à la correction
| Symptôme | Domaines de processus probables à examiner | Preuve à conserver | Décision corrective |
|---|---|---|---|
| Le trou est trop grand ou déformé. | Excentricité, symétrie par point, usure du porte-outil, déflexion de l'outil | Jeu de l'outil et de la broche, carte des trous, photos des arêtes utilisées | Corriger la ligne médiane avant de changer le diamètre nominal |
| La bavure sort à travers le lot | Usure des bords, avance, support de paroi, adhérence des copeaux | Séquence de perçage, mesure de bavure, état des arêtes | Définir une limite de vie ou ajuster la fenêtre de coupe approuvée |
| Le trou du mur du fond est décalé | Support de profil, usure de la douille, longueur de travail, déflexion de l'outil | Géométrie de section, référence de fixation, position de la paroi d'entrée/paroi éloignée | Améliorer le contrôle des guides ou des montages |
| Terminer les copeaux à l'entrée | Condition de bord, serrage, traitement de surface, comportement au démarrage | Échantillons de limites, lot de finition, photos d'entrée | Confirmer une condition d'entrée spécifique à la surface |
| Murs de vaisselle autour du trou | Poussée, avance de coupe, support local, tranchant émoussé | Profil de surface et résultat de l'assise des rivets | Ajouter un support ou réduire la déformation avant l'acceptation |
| Les copeaux soudent à l'outil | Alliage, chaleur, lubrification, finition du taillant, cycle d'usinage | Forme de puce, photos d'outils, tendance de la charge ou du couple | Changez la combinaison processus/outil, pas seulement la fréquence de nettoyage |
| Le rivet ne se positionne pas de manière constante | Taille du trou, bavure, position, alignement de la pièce de liaison | Installation réelle des rivets et inspection des joints | Reconnecter les limites de forage au dessin d'assemblage |
| La vie varie selon le lot | Lote de matériau, traitement thermique, rectification, montage, fluide | Identité du lot, contrôles à réception, enregistrement du processus | Séparer la variation de l'outil de la variation du matériau ou de la machine |
Définir la durée de vie de l'outil avec une séquence de perçage
La durée de vie de l'outil doit être définie par le résultat obtenu sur une séquence, et non par la capacité physique de la mèche à encore couper. Enregistrez des trous représentatifs du début, du milieu et de la fin de l'intervalle cible. Mesurez le diamètre, le bavurage, la position le cas échéant, le temps de cycle, le comportement des copeaux, l'état de surface et l'ajustement du rivet.
La règle d'arrêt doit utiliser la limite fonctionnelle la plus précoce. Si la hauteur de bavure atteint sa limite avant que le diamètre ne change, la bavure contrôle le point de changement. Si un copeau d'accumulation apparaît de manière imprévisible, le processus peut nécessiter une règle de nettoyage ou de lubrification en plus d'une limite de durée de vie. Si le faux-rond augmente parce que le porte-outil s'use, le remplacement du foret seul ne rétablira pas le contrôle.
Les échantillons utilisés doivent rester connectés à leur numéro de trou, leur machine, leur porte-outil, leur lot de matière et leur condition d'exploitation. Ces preuves permettent à Bestwin et au client de comparer un lot ultérieur avec le processus approuvé au lieu de juger un outil retourné isolé.
Connectez l'échantillonnage en usine aux commandes répétées
En tant que fabricant de forets, Bestwin a besoin d'une référence stable pour le matériau, le traitement thermique, le formage ou le meulage, l'état de surface, le diamètre, la queue, la pointe, la cannelure, le marquage, l'inspection et l'emballage. L'échantillon client approuvé ajoute la preuve d'application : extrusion réelle, machine réelle, rivet réel et intervalle de vie réelle. Ensemble, ces enregistrements définissent l'identité de la commande répétée.
L'examen de l'usine Bestwin peut inclure des contrôles dimensionnels, le faux-rond, l'état des bords visuel, l'emballage et le perçage fonctionnel sur le matériau convenu. L'approbation de la production par le client utilise toujours ses critères de montage, de ligne, d'extrusion et d'assemblage. Cette division maintient le lien entre le dossier de fabrication et le dossier d'application sans prétendre qu'il s'agit du même test.
La gestion des changements est importante lorsqu'un fournisseur met à jour la matière première, le traitement thermique, l'équipement de rectification, le revêtement, le marquage de la tige ou l'emballage. Elle est également importante lorsque le client modifie la source d'extrusion, l'alliage, l'épaisseur de paroi, la finition, la machine, le porte-outil, le lubrifiant ou le rivet. Un fournisseur de forets est plus facile à gérer lorsque les deux parties identifient les changements avant qu'ils n'affectent l'assemblage, et les fournisseurs de forets peuvent être comparés selon la même attente de contrôle des changements.
Valider l'emballage et l'identification
Les tranchants peuvent être endommagés avant que le foret n'atteigne la machine. Le contact en vrac, les séparateurs fragiles, l'exposition à la corrosion, les tailles mélangées et les étiquettes peu claires peuvent transformer un outil conforme en un intrant de production incohérent. Le plan d'emballage doit protéger le tranchant et permettre d'identifier la variante exacte à la réception et à la station de perçage.
Pour les programmes de jeux ou de kits, chaque taille et accessoire doit correspondre à la liste approuvée. Pour les emballages d'usine, la quantité, la séparation interne, la protection contre la rouille, l'étiquette, le code-barres et l'identification du lot peuvent être plus importants que la présentation au détail. L'emballage doit soutenir la méthode de réapprovisionnement et de contrôle des outils du client.
Le contrôle à réception permet de confirmer la variante, la quantité, l'état physique et la documentation avant que les outils n'entrent en production. Un échantillon conservé du lot aide à déterminer si des dommages ultérieurs sur le tranchant sont survenus lors de la fabrication, du transport, du stockage ou de la manipulation sur la ligne.
Préparer une demande de prix testable
Une demande de prix utile indique le dessin d'extrusion, l'alliage et le revenu, l'épaisseur de paroi, la finition, le diamètre et la tolérance des trous, l'exigence de position, la limite de bavure ou cosmétique, la spécification du rivet, la pièce d'accouplement, l'équipement, le porte-outil, la vitesse, l'avance, la lubrification, le nombre de trous par pièce, la durée de vie cible, la quantité annuelle, le marquage, l'emballage, l'inspection et les attentes en matière de contrôle des modifications.
Les photos sont utiles, mais un dessin et un échantillon d'extrusion représentatif sont plus probants. L'échantillon doit inclure des caractéristiques difficiles telles qu'une seconde paroi, une nervure proche, un emplacement en bordure ou une face anodisée visible. Un échantillon de foret peut alors être évalué aux points de risque qui importent pour la chaîne de production.
Lors de la comparaison des fournisseurs de forets, le devis doit séparer les exigences confirmées des hypothèses ouvertes. Cela évite qu'un prix apparemment complet ne cache une queue différente, une condition de paroi non testée ou une durée de vie irréaliste.
Conclusion
Des trous de rivet d'extrusion d'aluminium constants proviennent d'une relation contrôlée entre le foret, le profil structuré, la référence de fixation, la broche et le porte-outil, la fenêtre de coupe, le contrôle des copeaux, l'état de surface, la limite de bavure, l'assemblage par rivet et la règle de durée de vie de l'outil. Un diamètre nominal ne capture pas cette relation. Le dossier de production doit montrer comment le trou est fabriqué, mesuré, assemblé et répété.
Bestwin peut soutenir ce processus avec la préparation d'échantillons d'usine et des enregistrements de fabrication liés à l'identité de l'outil demandé, tandis que le client confirme le résultat sur son extrusion et sa ligne. Pour les équipes qui examinent Mèche les options, le package de départ le plus solide est le dessin du profil, l'exigence de joint, l'interface machine et un échantillon de production représentatif. Cela donne à Bestwin et aux autres fournisseurs de forets une base testable pour la cotation, l'approbation et l'approvisionnement répété.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe