
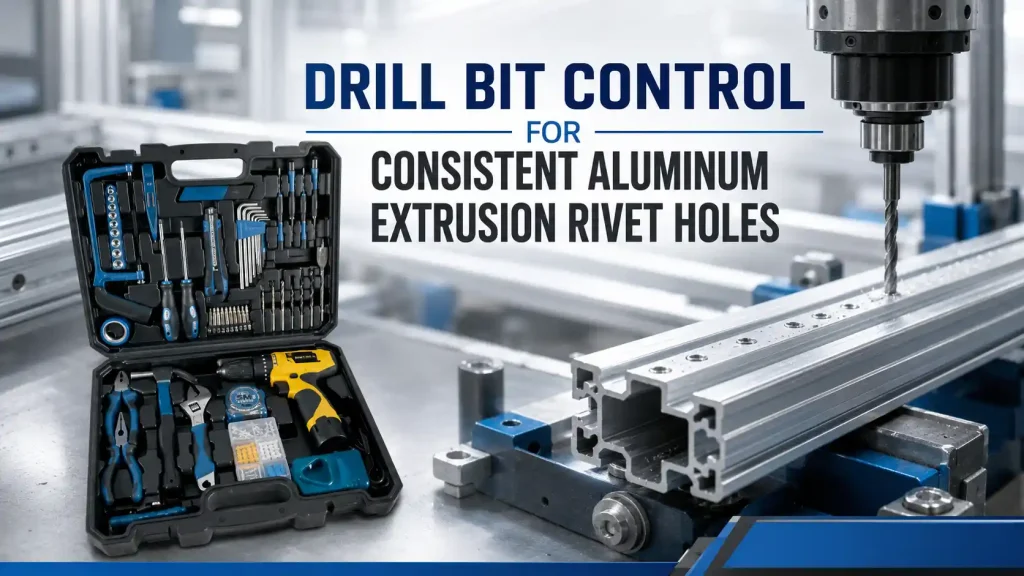
Programy na lisovanie hliníka často obsahujú stovky zdanlivo jednoduchých otvorov pre nity, no malá zmena v priemere otvoru, polohe, výške otrepu alebo skreslení steny môže prerušiť montáž celej šarže. Spoločnosť Bestwin vyrába vŕtacie nástroje pre OEM, distribútorov a výrobné programy a naša továrenská kontrola vzoriek považuje každý vrták za súčasť riadeného procesu tvorby otvorov. Schválený výsledok spája zliatinu a tvrdosť extrúzie, geometriu steny, referenčný bod prípravku, rozhranie stroja, rezné podmienky, kvalitu otvoru, pravidlo životnosti nástroja, označenie a záznam o opakovaných objednávkach.
Pre výrobcov opláštení, tovární výrobcov okenných a dverných systémov, staviteľov dopravných zariadení, výrobcov solárnych rámov a zmluvných výrobcov, nie je komerčná požiadavka len nominálna veľkosť vrtáka. Vrták musí konzistentne vytvoriť otvor, do ktorého sa zmestí špecifikovaný nit, bez zväčšenia montážnej vôle, deformácie profilu alebo vytvorenia otrepov, ktoré by bránili montáži a povrchovej úprave.
Rýchla odpoveď
Vŕtací nástroj vytvára konzistentné otvory pre nity pri hliníkových výtlačkoch, ak sú jeho priemer, geometria hrotu, povrchová úprava drážok, stav ostria, stopka a hádzavosť zladené s hrúbkou steny výlisku, zliatinou, povrchovou úpravou, strojom, prípravkom, rýchlosťou, posuvom, mazaním a podmienkami pri prechode cez materiál. Schválenie by malo zahŕňať použitie skutočného profilu a nitu, meranie prvých a neskorších otvorov a definovanie limitu výmeny nástroja pred tým, ako rast otrepov alebo zmena priemeru ovplyvní montáž.
Nákres otvoru by mal kontrolovať viac ako len priemer. Dôležitá je poloha, okrúhlosť, stav vstupu a výstupu, deformácia steny, vzdialenosť od hrany alebo vnútorného rebra a lícovanie osadeného nitu. Vŕtací bit Výber je spoľahlivý iba vtedy, ak sú tieto požiadavky spojené s opakovateľným továrenským testom.
Pred vŕtaním bitom skontrolujte nitový spoj
Nákres nitu stanovuje rozsah funkčních otvorů. Nýt s vnitřním závitem, konstrukční nýt, závitová vložka nebo jiný systém spojovacích prvků může vyžadovat různé vůle a povrchové úpravy. Nákres výlisku přidává tloušťku stěny, vnitřní dutinu, umístění žeber, povlak, vzdálenost od hrany a polohové základny. Specifikace vrtáku, která začíná pouze průměrem, ponechává příliš mnoho montážních proměnných nedefinovaných.
Výrobný záznam by mal určiť, či otvor prechádza cez jednu stenu, dve oddelené steny alebo vystuženú časť. Vŕtanie cez dutý profil vytvára dve udalosti prerazenia. Ak nástroj nie je vyrovnaný, vzdialená stena môže mať posunutý alebo pretiahnutý otvor, aj keď vstup vyzerá správne. Keď je profil neskôr prinitovaný k držiaku alebo plechu, táto skrytá chyba sa prejaví ako nútené vyrovnanie, zlé upnutie alebo premenlivé nastavenie spojovacieho prvku.
Spoj by sa mal vyhodnotiť so skutočnou spojovacou časťou a špecifikovaným nitom. Kalibračný tŕň môže potvrdiť veľkosť, ale nemôže ukázať, či nit správne dosadá, rozťahuje sa a upína podľa požiadaviek. Výsledok vzorky vŕtanej časti preto zahŕňa rozmerové dôkazy a kontrolu zostaveného spoja.
Tabuľka 1. Vstupy, ktoré definujú program pre nitovanie otvorov v hliníkových profiloch
| Vstup programu | Požadované podrobnosti projektu | Vplyv na vrták a proces |
|---|---|---|
| Materiál na extrúziu | Zliatina, kalenie, dodávateľ, hrúbka steny, variácia šarže | Zmeny reznej sily, správania triesky, tvorby otrepov a životnosti |
| Geometria profilu | Jednostenný, dvojstenný, dutý profil, rebro, vzdialenosť od okraja | Ovládanie podpory, dosahu, prielomu a súladu |
| Stav povrchu | Mill finish, anodized, painted, powder-coated, protected face | Zmeny kozmetických akceptačných a limitov poškodenia náteru |
| Spojový dizajn | Typ nitu, menovitá veľkosť tela, rozsah upnutia, párovacia časť, prístup | Ustanovuje funkčnú veľkosť otvoru a overenie montáže |
| Diera | Priemer, poloha, okrúhlosť, kolmosť, otrepy a skosenia limity | Prevodí nominálnu veľkosť na merateľné kritériá prijateľnosti |
| Vybavenie | Upínací prípravok, vŕtačka, pneumatický vreteník, CNC, priebežná linka | Určuje stopku, držiak, hádzavosť, rýchlosť, posuv a opakovateľnosť |
| Chladenie a čipsy | Suchý, hmla, tekutina, extrakcia, zber triesok, čistenie | Vplyvy spečeného ostria, povrchovej úpravy, kontaminácie a následnej montáže |
| Program dodávok | Veľkosť dávky, dier na diel, rýchlosť linky, pravidlo ostrenia, balenie | Určuje cieľ života, vzorkovaciu frekvenciu a sledovateľnosť šarže |
Extrúziu považujte za štruktúrovaný obrobok
Extrúzia nie je plochý plech. Jej steny, dutiny, rebrá, rohy a menlivá hrúbka prierezu menia spôsob, akým vrták vstupuje a vystupuje. Tenká vonkajšia stena sa môže pod tlakom vychýliť, zatiaľ čo blízke rebro môže zvýšiť tuhosť. Nástroj môže čisto prerezať prvú stenu a potom sa pohybovať pri prechode cez dutý priestor pred kontaktom s druhou stenou.
Podpora prípravku by mala byť umiestnená v blízkosti zóny vŕtania bez stlačenia profilu. Referenčný bod výroby musí zostať rovnaký ako referenčný bod použitý na výkrese. Ak operátori polohujú z rezaného konca, ktorého dĺžka sa mení, poloha otvoru sa môže posunúť, aj keď sa vrták a stroj nezmenia. Hniezdo, doraz alebo polohovací prvok by mal kontrolovať profil vo smeroch, ktoré ovplyvňujú nitovaný spoj.
Pri dlhých profiloch ovplyvňuje polohu aj rovnosť a krútenie. Prípravok môže potrebovať viacero podpier, pričom umožňuje odvod triesok. Pevný upínač v jednom bode nedokáže napraviť profil, ktorý sa pri vŕtacej stanici zdvíha alebo krúti. Vzorka na prijatie by mala reprezentovať skutočnú dĺžku rezu a usporiadanie podpier.
Pred úpravou rezných parametrov skontrolujte beh
Runout zväčšuje záberovú dráhu rezných hrán. Nominálna 5 mm vŕtačka môže vytvoriť nadrozmerný alebo lalokovitý otvor, ak sa stopka, skľučovadlo, klieština, vreteno alebo adaptér neotáčajú sústredne. Zmena rýchlosti alebo posuvu neodstráni problém s mechanickou stredovou líniou.
Beh sa má kontrolovať na konzistentnom mieste a s rovnakým držiakom používaným pri výrobe. Záznam stroja by mal obsahovať stav vretena, identifikáciu držiaka, dĺžku upnutia a akýkoľvek adaptér. Nástroj, ktorý funguje dobre v laboratórnom držiaku, nemusí dosiahnuť rovnaký výsledok v opotrebovanom výrobnom skľučovadle.
Bodová symetria je tiež dôležitá. Ak jedna strana pery nesie väčšiu záťaž, vrták sa môže vychýliť do strany, vytvoriť nerovnomerný oter a rýchlejšie sa opotrebovať na jednej hrane. Použitý nástroj poskytuje užitočné dôkazy: vyvážené opotrebenie podporuje nastavenie, zatiaľ čo jednostranné leštenie alebo odštiepenie naznačuje problém s vyrovnaním, brúsením alebo upínaním.
Bodové zhodnocení a chování flétny k hliníkovým třískám
Hliník môže tvoriť dlhé, priľnavé triesky. Keď sa materiál nahromadí na ostrie, mení sa efektívna geometria. Stena otvoru sa môže rozmazať, priemer sa môže posunúť, krútiaci moment sa môže zvýšiť a výstupná otrep sa môže zväčšiť. Vrták pre tento program potrebuje stav ostria a drážky, ktorý pokračuje v rezaní a odvádzaní triesok počas zamýšľaného cyklu.
Materiálový smer, tepelné spracovanie, geometria hrotu, stav drieku, povrchová úprava drážok a povrchová úprava musia byť posudzované spoločne. Jasný vzhľad alebo farba povlaku nedokazujú znášanlivosť. Skúška schválenia by mala preukázať tvar triesky, stenu otvoru, trend krútiaceho momentu alebo zaťaženia, ak je k dispozícii, a stav ostria po definovanom počte otvorov.
Najlepšie riešenie môže použiť vzorky projektu na porovnanie konštrukcií vrtákov, ale konečný smer zostáva viazaný na deklarované vytláčanie a prevádzkové okno. Ak zákazník zmení zliatinu, temperovanie, eloxovanie, mazivo alebo hrúbku steny, táto zmena by sa mala preskúmať pred opätovným použitím pôvodného cieľa životnosti.
Vytvořte stabilní okno rychlosti a posuvu
Jedna demonštračná diera nedefinuje výrobný priestor. Rýchlosť, posuv, prerušované vŕtanie, pridržanie, mazanie a odstraňovanie triesok interagujú s vrtákom a profilom. Príliš malý posuv môže zvýšiť trenie a teplo. Nadmerný posuv môže zdeformovať tenkú stenu, preťažiť ostrie alebo vytvoriť veľkú otrep na výstupe. Dlhé pridržanie pri prechode môže zväčšiť otvor bez jeho zlepšenia.
Užitočné okno procesu je rozsah, ktorý zostáva stabilný pri bežných variáciách stroja a materiálu. Malo by byť potvrdené na skutočnom zariadení pri očakávanej rýchlosti linky. Ak prevádzka používa ručne podávaný prípravok, metóda by mala zahŕňať fyzickú zarážku alebo riadené vedenie, kde je to praktické, pretože pocit operátora sám o sebe je ťažko reprodukovateľný medzi zmenami.
Pre automatizované zariadenia by mala identita programu zachovať otáčky vretena, priblíženie posuvu, redukciu pri prieniku, ak sa používa, správanie pri zasúvaní a akýkoľvek cyklus odstraňovania triesok. Výmena vrtáka nemôže byť oddelená od týchto hodnôt, ak bol výsledok vŕtania schválený ako kombinovaný proces.
Prechod do druhej steny
Keď vrták prechádza dutým profilom, stratí oporu pred dosiahnutím vzdialenej steny. Nástroj sa môže vychýliť a triesky z prvej steny môžu zostať vo vnútri. Vstup do vzdialenej steny si preto zaslúži vlastnú kontrolu, najmä ak oba otvory vedú rovnaký spojovací prvok alebo umiestňujú zodpovedajúcu časť.
Vedená přípravka, vhodná pracovní délka, řízený posuv a pevný vřeteno mohou snížit riziko. Pokud se používá pouzdro, jeho vůle, opotřebení a vzdálenost od povrchu se stávají součástí záznamu procesu. Opotřebené pouzdro může způsobit, že dobrý nástroj bude působit nekonzistentně.
Definícia otrepov na oboch stranách
Vstupové a výstupové otrepy majú rôzne príčiny a dôsledky. Vstupový otrep alebo vyvýšený okraj môže ovplyvniť viditeľný eloxovaný povrch. Výstupový otrep môže brániť usadeniu držiaka, poškodiť kábel, kontaminovať kryt alebo prekážať hlave nitu alebo tŕňu. Schválenie vrtáka by malo definovať, kde sa merajú otrepy a či je povolený sekundárny krok odhrotovania.
Proces, ktorý závisí od rozsiahleho odhrotovania, môže skryť slabú stabilitu vŕtania. Odhrotovanie tiež pridáva prácu, mení okraj otvoru a môže poškodiť povrchovú úpravu. Tam, kde je súčasťou návrhu ľahké kontrolované zrazenie hrany, by mal byť jeho nástroj a limit špecifikované oddelene od primárneho otvoru.
Fotografické vzorky hran sú užitočné pre kozmetické povrchy, ale mali by byť odobraté pri konzistentnom osvetlení a zväčšení. Limity rozmerov otrepov sa môžu kombinovať s vizuálnymi vzorkami, keď zákazník potrebuje funkciu montáže aj vzhľad. Bod výmeny vrtáka by mal byť nastavený pred tým, ako oter prekročí tento limit.
Zabráňte deformácii stien a vyťahovaniu výstupov
Tenké steny extrúzie sa môžu pri prelomení prehnúť, natiahnuť alebo stiahnuť smerom k vrtáku. Konečný otvor môže mať priemer v tolerancii, ale nachádzať sa na lokálne zdeformovanom povrchu. Hlava nitu sa potom nerovnomerne dotýka a zostavený spoj môže vykazovať medzeru alebo značku.
Podpora, upínanie, geometria bodu, tlak, stav hrany a posuv pri prerazení ovplyvňujú deformáciu. Kontrola by mala sledovať povrch okolo otvoru, nielen samotný otvor. Rovná hrana, profilová meracia lišta, optická metóda alebo kontrola zostavenia sa môžu zvoliť podľa požiadaviek výkresu.
Ak sa otvor nachádza v blízkosti okraja, rohu alebo drážky, zostávajúci materiál nemusí podporovať rovnaké rezné sily. Vrták sa môže vychýliť smerom k slabšej strane. Preto by sa poloha a vzdialenosť od okraja mali skontrolovať spolu na schválenom profile.
Chráňte eloxované a povrchovo upravené povrchy
Eloxované, lakované alebo práškovo lakované profily vytvárajú kozmetickú bariéru a bariéru proti kontaminácii. Vŕtací nástroj by mal vnikať bez zdvíhania alebo odštiepenia povrchovej úpravy nad dohodnutú hranicu. Svorky, lôžka, triesky a manipulačné plochy sa tiež musia vyhnúť poškriabaniu, ktoré by sa mohlo nesprávne pripísať reznému nástroju.
Ak sa diel vŕta po dokončení, zber triesok a čistenie sú súčasťou výrobnej trasy. Triesky uviaznuté vo vnútri dutého profilu sa môžu uvoľniť, poškodiť kabeláž alebo sa objaviť počas neskoršej montáže. Ak sa diel vŕta pred dokončením, proces musí zohľadniť, ako náter zmení konečný otvor a či je potrebné maskovanie alebo dodatočné ošetrenie.
Vzorový záznam by mal pomenovať stav povrchu. Výsledky z valcovaného materiálu nemôžu automaticky schváliť viditeľnú eloxovanú časť. Vŕtací nástroj, ktorý prereže čistý základný materiál, môže stále potrebovať iné ovládanie vstupu na zachovanie dokončenej plochy.
Použite mazivo vhodné pre nadväzujúci proces
Mazanie môže znížiť priľnavosť a teplo, ale môže tiež kontaminovať lepenie, lakovanie, tesnenie alebo montáž. Projekt by mal uviesť, či je vŕtanie suché, s hmlou, zaplavené alebo podporované špecifickou kompatibilnou kvapalinou. Množstvo a bod aplikácie by mali byť reprodukovateľné.
Ak vrták vyžaduje časté manuálne nanášanie tekutiny na prechod vzorkou, výrobný tím by mal potvrdiť, či je rovnaká metóda realistická pri rýchlosti linky. Odstraňovanie zvyškov, vystavenie pracovníkov, filtrácia a likvidácia môžu ovplyvniť rozhodnutie o procese. Pre niektoré programy je mierne odlišná geometria alebo prevádzkové okno s kontrolovaným minimálnym mazivom praktickejšie ako podmienka, ktorá vytvára najlepšiu jednotlivú dieru, ale narúša neskoršie operácie.
Schválená metóda čistenia patrí do záznamu, ak po vŕtaní nasledujú nity, tesniace materiály, lepidlá alebo povrchy na elektrické uzemnenie.
Merajte funkciu otvoru, nielen priemer
Priemer je nevyhnutný, ale otvor pre nit si vyžaduje aj polohu, okrúhlosť, kolmosť, stav povrchu a kompatibilitu so skutočným spojovacím prvkom. Vrták môže vyprodukovať prijateľný výsledok merania, zatiaľ čo pretiahnutý otvor na vzdialenej stene alebo hrubá otrep stále bránia konzistentnej montáži.
Plán kontroly môže kombinovať meranie rozmerov alebo meradlom s meraním polohy profilu a kontrolou inštalácie nitov. Pre kritické spoje môže zákazník pridať rozrezanie, kontrolu upnutia, skúšku pretlačením alebo vytiahnutím, alebo inú definovanú skúšku spoja. Tieto požiadavky vychádzajú z návrhu zostavy a nemali by sa improvizovať po tom, čo sú nástroje vo výrobe.
Neutrálny prehľad Vŕtací bit kategória ukazuje, ako veľmi sa geometria líši, preto by špecifikácia výrobcu mala identifikovať konštrukciu a aplikáciu namiesto toho, aby sa spoliehala iba na názov kategórie.
Tabuľka 2. Príznaky nitových otvorov a dôkazy potrebné na nápravu
| Príznak | Pravdepodobné oblasti procesu na preskúmanie | Dôkaz na uchovanie | Opravné rozhodnutí |
|---|---|---|---|
| Otvor je nadmerný alebo lalokovitý | Bežanie, bodová symetria, opotrebenie držiaka, priehyb nástroja | Vôľný beh nástroja a vretena, mapa otvorov, fotografie opotrebovaných hrán | Pred zmenou menovitého priemeru upravte stredovú čiaru |
| Východná otrep rastie cez dávku | Opotrebenie hrán, posuv, podpora steny, priľnutie triesok | Sekvencia otvorov, meranie otrepov, stav hrán | Nastaviť životnosť alebo upraviť schválené okno na rezanie |
| Otvor v zadnej stene je posunutý | Podpora profilu, opotrebenie púzdra, pracovná dĺžka, priehyb nástroja | Geometria sekcie, referenčný bod upínky, poloha vstupnej/vzdialenej steny | Zlepšiť kontrolu nad osvetlením alebo príslušenstvom |
| Dokončiť čipsy pri vstupe | Okrajový stav, upínanie, povrchová úprava, počiatočné správanie | Hraničné vzorky, dokončovacia dávka, vstupná fotografia | Potvrdi uslov ulaska specifičan za površinu |
| Stenové taniere okolo otvoru | Tlak, prielomové podávanie, lokálna podpora, tupá hrana | Výsledok profilu povrchu a usadenia nitov | Podporiť alebo znížiť deformáciu pred prijatím |
| Čipy sa zvárajú na flautu | Zliatina, teplo, mazanie, povrchová úprava ostria, cyklus triesky | Tvar čipu, fotografie nástrojov, trend zaťaženia alebo krútiaceho momentu | Zmeňte kombináciu procesov/nástrojov, nielen frekvenciu čistenia |
| Nit nesedí konzistentne | Veľkosť otvoru, otrep, poloha, zosúladenie s protikusom | Skutočná inštalácia nitov a kontrola spojov | Spojte vŕtacie limity s výkresom spoja |
| Život sa líši podľa osudu | Materiálová dávka, tepelné spracovanie, brúsenie, nastavenie, kvapalina | Dávková identita, vstupná kontrola, záznam procesu | Nástroj oddeliť od materiálu alebo stroja |
Nastaviť životnosť nástroja s postupnosťou otvorov
Životnosť nástroja by sa mala definovať výsledkom naprieč sekvenciou, nie tým, či je vrták stále fyzicky schopný rezať. Zaznamenajte reprezentatívne otvory zo začiatku, stredu a konca cieľového intervalu. Zmerajte priemer, otrepy, polohu, ak je to relevantné, čas cyklu, správanie triesok, stav povrchu a lícovanie nitov.
Pravidlo zastavenia by malo používať najskorší funkčný limit. Ak výška otrepu dosiahne svoj limit skôr, ako sa zmení priemer, oterep riadi bod zmeny. Ak sa neočakávane objaví nános, proces môže okrem limitu životnosti vyžadovať pravidlo čistenia alebo mazania. Ak sa priehyb zväčší v dôsledku opotrebenia držiaka, samotná výmena vrtáka neobnoví kontrolu.
Použité vzorky by mali zostať spojené s počtom ich dier, strojom, držiakom, šaržou materiálu a prevádzkovými podmienkami. Tieto dôkazy umožňujú spoločnosti Bestwin a zákazníkovi porovnať neskoršiu dávku so schválenou trasou namiesto posudzovania izolovaného vráteného nástroja.
Spojte vzorkovanie vo výrobe s opakovanými objednávkami
Ako výrobca vrtákov potrebuje spoločnosť Bestwin stabilný referenčný bod pre materiál, tepelné spracovanie, tvárnenie alebo brúsenie, povrchový stav, priemer, stopku, hrot, drážku, označenie, kontrolu a balenie. Schválený vzor zákazníka pridáva dôkazy o aplikácii: skutočné vytláčanie, skutočný stroj, skutočný nit a skutočný interval životnosti. Spoločne tieto záznamy definujú identitu opakovaných objednávok.
Prehľad továrne Bestwin môže zahŕňať kontrolu rozmerov, hádzavosť, vizuálny stav hrán, balenie a funkčné vŕtanie na dohodnutom materiáli. Schválenie výroby zákazníkom stále používa svoje vlastné kritériá pre prípravok, linku, extrúziu a spoj. Toto rozdelenie udržiava prepojenie záznamu o výrobe a záznamu o aplikácii bez toho, aby sa predstieralo, že ide o rovnaký test.
Kontrola zmienności jest ważna, gdy dostawca aktualizuje surowiec, obróbkę cieplną, sprzęt do szlifowania, powłokę, znakowanie trzpienia lub opakowanie. Jest również ważna, gdy klient zmienia źródło wytłaczania, stop, grubość ścianki, wykończenie, maszynę, uchwyt, smar lub nit. Dostawcę wierteł jest łatwiej zarządzać, gdy obie strony identyfikują zmiany, zanim wpłyną one na montaż, a dostawców wierteł można porównywać pod kątem tych samych oczekiwań dotyczących kontroli zmian.
Oververte a embalagem e a identificação
Rezné hrany sa môžu poškodiť skôr, ako sa vrták dostane do stroja. Hromadný kontakt, slabé oddeľovače, vystavenie korózii, zmiešané veľkosti a nejasné označenia môžu zmeniť vyhovujúci nástroj na nekonzistentný výrobný vstup. Plán balenia by mal chrániť hranu a zabezpečiť, aby bol presný variant identifikovateľný pri prijatí a na vŕtacej stanici.
Pre súpravové alebo klientske programy by sa každá veľkosť a príslušenstvo mali zhodovať s schváleným zoznamom. Pre továrenské balenia, množstvo, vnútorné oddelenie, ochrana proti hrdzi, štítok, čiarový kód a identifikácia šarže môžu byť dôležitejšie ako maloobchodná prezentácia. Obal by mal podporovať metódu dopĺňania a kontroly nástrojov zákazníka.
Prijímací kontrolný list môže pred vstupom nástrojov do výroby potvrdiť variant, množstvo, fyzický stav a dokumentáciu. Zachovaná vzorka balenia pomáha pri skúmaní, či neskoršie poškodenie hrán nastalo pri výrobe, preprave, skladovaní alebo manipulácii na linke.
Požiadavka na cenovú ponuku (RFQ) Dátum: [Dátum] Názov spoločnosti: [Názov vašej spoločnosti] Adresa: [Vaša adresa] Kontakt: [Vaše meno] Telefón: [Vaše telefónne číslo] Email: [Váš email] Názov spoločnosti, ktorej je určená: [Názov dodávateľa] Adresa: [Adresa dodávateľa] Kontakt: [Meno kontaktu dodávateľa] Telefón: [Telefón dodávateľa] Email: [Email dodávateľa] Predmet: Žiadosť o cenovú ponuku – [Stručný popis produktu/služby] Vážený/á [Meno kontaktu dodávateľa], [Názov vašej spoločnosti] by rád/a požiadal/a o cenovú ponuku na nasledujúce produkty/služby: 1. **Názov produktu/služby:** [Presný názov produktu alebo služby] * **Popis:** [Podrobný popis produktu alebo služby, vrátane špecifikácií, funkcií, veľkosti, farby, materiálu atď.] * **Množstvo:** [Požadované množstvo] * **Požadovaný termín dodania/realizácie:** [Dátum alebo časový rámec] * **Ďalšie požiadavky:** [Akékoľvek špecifické požiadavky, napr. balenie, certifikácie, záruka, inštalácia, školenie atď.] 2. **Názov produktu/služby:** [Presný názov produktu alebo služby] * **Popis:** [Podrobný popis produktu alebo služby, vrátane špecifikácií, funkcií, veľkosti, farby, materiálu atď.] * **Množstvo:** [Požadované množstvo] * **Požadovaný termín dodania/realizácie:** [Dátum alebo časový rámec] * **Ďalšie požiadavky:** [Akékoľvek špecifické požiadavky, napr. balenie, certifikácie, záruka, inštalácia, školenie atď.] [Pridajte ďalšie položky podľa potreby] Prosím, poskytnite nám podrobnú cenovú ponuku, ktorá bude obsahovať: * Jednotkovú cenu za každý produkt/službu. * Celkovú cenu za každú položku. * Celkovú cenu za celú objednávku. * Informácie o platobných podmienkach. * Odhadovaný čas dodania/realizácie. * Náklady na dopravu/dodanie (ak sú relevantné). * Akékoľvek ďalšie relevantné poplatky alebo dane. Prosím, doručte svoju cenovú ponuku do [Dátum uzávierky pre ponuky] na emailovú adresu [Váš email] alebo poštou na vyššie uvedenú adresu. Ak máte akékoľvek otázky týkajúce sa tejto požiadavky, neváhajte ma kontaktovať na [Vaše telefónne číslo] alebo [Váš email]. Ďakujeme vám za váš čas a zváženie našej žiadosti. Tešíme sa na vašu skorú odpoveď. S pozdravom, [Vaše meno] [Vaša pozícia] [Názov vašej spoločnosti]
Užitočná žiadosť o cenovú ponuku (RFQ) uvádza výkres extrúzie, zliatinu a stav, hrúbku steny, povrchovú úpravu, priemer otvoru a toleranciu, požiadavku na polohu, limit otrepov alebo kozmetické požiadavky, špecifikáciu nitov, spojovaciu časť, vybavenie, držiak, rýchlosť, posuv, mazanie, počet otvorov na diel, cieľovú životnosť, ročné množstvo, označovanie, balenie, kontrolu a očakávania týkajúce sa riadenia zmien.
Fotografie sú nápomocné, ale kresba a reprezentatívna vzorka extrúzie sú silnejšie. Vzorka by mala obsahovať náročné prvky, ako je druhá stena, blízke rebro, umiestnenie na hrane alebo viditeľná eloxovaná plocha. Vzorka vrtáka sa potom môže vyhodnotiť v rizikových bodoch, na ktorých záleží výrobnej linke.
Pri porovnávaní dodávateľov vrtákov by cenová ponuka mala oddeliť potvrdené požiadavky od otvorených predpokladov. Tým sa zabráni tomu, aby zdanlivo kompletná cena skrývala iný upínací tŕň, netestovaný stav steny alebo nerealistický nárok na životnosť.
Konečné zhrnutie
Konzistentné hliníkové extrúzne nitovacie otvory pochádzajú z kontrolovaného vzťahu medzi vrtákom, štruktúrovaným profilom, referenčným bodom prípravku, vretenom a držiakom, rezacím oknom, riadením triesok, povrchovou úpravou, limitom otrepov, nitovým spojom a pravidlom životnosti nástroja. Nominálny priemer tento vzťah nezachytáva. Záznam o výrobe musí ukazovať, ako je otvor vyrobený, meraný, zostavený a opakovaný.
Bestwin môže podporiť tento proces prípravou továrenských vzoriek a výrobnými záznamami viazanými na požadovanú identitu nástroja, zatiaľ čo zákazník potvrdí výsledok na svojom extrudéri a linke. Pre tímy, ktoré kontrolujú Vŕtací bit Možnosti, najsilnejší štartovací balík je profilový výkres, požiadavka na spojenie, rozhranie stroja a reprezentatívna výrobná vzorka. To poskytuje spoločnosti Bestwin a ďalším dodávateľom vrtákov testovateľný základ pre cenovú ponuku, schválenie a opakované dodávky.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe