
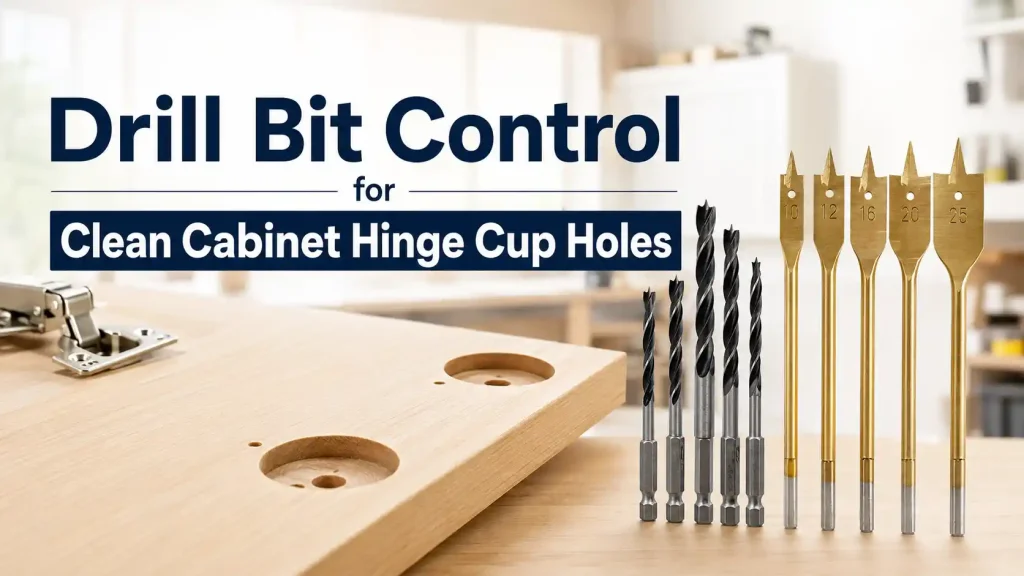
35 mm'lik gizli menteşe yuvası, dolap kapağı montaj aşamasına gelene kadar basit görünür. Yetersiz derinlikte açılan delik menteşenin dışarıda kalmasına, bir milimetre fazlalık yüzeyde iz bırakmaya, kenar kırılması sabitleme vidalarını zayıflatmaya ve eğik delik kapak aralığını değiştirmeye neden olur. Bestwin olarak, dolap fabrikaları, mobilya OEM'leri, donanım kiti üreticileri ve distribütörleri için delik açma takımları üretiyoruz ve her matkap ucunun yönünü panele, menteşe çizimine, iş mili devrine, delme döngüsüne, yüzey sınırına ve üretim miktarına göre ayarlıyoruz. Amaç, operatör düzeltmesi gerektirmeden menteşenin takılmasını sağlayan düz, tekrarlanabilir bir yuva elde etmektir.
Hızlı Cevap
A Matkap Ucu Gerçek panel üzerinde çapı, kesme geometrisi, uç veya merkez tasarımı, salgısı, mil arayüzü, hızı, ilerlemesi, derinlik durdurucusu, talaş boşluğu ve aşınma sınırı doğrulandığında tutarlı dolap menteşe yuvası delikleri üretir. Tanıdık 35 mm gizli menteşe için nominal çap tek gereksinimdir. Delik ayrıca doğru derinliğe, yeterince düz bir tabana, temiz bir girişe, kontrollü kenar mesafesine ve kapı yüzeyinin üzerinde yeterli kalan malzemeye sahip olmalıdır. MDF, yonga levha, kontrplak veya masif ahşabı ayrı ayrı örnekleriz, tek bir yeni takım sonucundan ziyade bir dizi deliği inceleriz ve onaylanan kurulumu üretim kimliğiyle saklarız.
Bestwin, kesim sonucunu siparişe göre tekrarlanabilir kontrollü bir takım spesifikasyonuna bağlar. Bu, menteşe delme işlemini montaj hattındaki deneme yanılma ayarlamaları yerine bir üretim süreci haline getirir.
Menteşe ve Kapı Çizimiyle Başlayın
Birçok gizli dolap menteşesi 35 mm'lik bir çanak kullanır, ancak bu her montajı aynı yapmaz. Menteşe tedarikçisinin çizimi, çanak çapını, delme derinliğini, kapak kenarından geri çekilme mesafesini, sabitleme deliği desenini ve herhangi bir yerleştirme özelliğini tanımlar. Kapak üstü, gömme, yarı kapak üstü, yumuşak kapanan, kalın kapaklı ve özel açılı menteşeler çanağın etrafında farklı geometrilere sahip olabilir. Matkap ucu, hatırlanan bir atölye standardından değil, mevcut donanım çiziminden seçilmelidir.
Kapı çizimi, malzeme kalınlığını, yüzey işlemesini, kenar bandını, profili, çerçeve geometrisini ve raylara, cam ek parçalarına veya oyulmuş detaylara olan mesafeyi ekler. İnce bir kapıda, fincanın altındaki kalan yüzey malzemesi küçük olabilir. Profilli bir kapıda, arka yüzey gösteri yüzeyine paralel olmayabilir. Beş parçalı bir yapıda, fincan bir derzden geçebilir veya dikme kenarına yaklaşabilir. Bu koşullar matkap ucu desteğini ve kırılma riskini değiştirir.
Çizimi ölçülebilir kabul noktalarına çeviriyoruz: bitmiş çap, derinlik, alt şekil, giriş çipi sınırı, fincan dikliği, merkez konumu, kenar mesafesi, sabitleme vidası kavrama ve yüz işareti sınırı. Ardından menteşe örneklenmiş deliklere monte edilir. Bir mastar boyutu onaylayabilir, ancak yalnızca gerçek donanım fincanın oturduğunu, flanşın düz yattığını ve kapak ayarının amaçlanan aralığında kaldığını doğrular.
MDF, Sunta, Kontrplak ve Masif Ahşap Farklı Kesilir
MDF homojendir ancak ince toz üretebilir ve takım sürtünürse veya körelirse kenar mukavemetini kaybedebilir. Sunta daha büyük talaş ve reçine içerir; girişi ufalanabilir ve kaba parçacıkların etrafında fincan duvarı yırtılabilir. Kontrplak, tahıl yönünü ve yapışkan katmanları değiştirir, bu nedenle Matkap Ucu derinlik boyunca değişen dirençle karşılaşır. Kaplamalı paneller, alt tabaka kabul edilebilir görünse bile kalkabilen veya kıymıklanabilen ince kozmetik bir katman ekler.
Masif ahşap, damar yönü, yoğunluk değişimi, nem içeriği ve olası budakları ekler. Düz damarlı kavak ağacında temiz bir matkap ucu sonucu, meşe, kayın, kauçuk ağacı veya reçineli yumuşak ağaç için aynı kurulumu nitelendirmez. Lamine ve kaplamalı paneller, yonga sınırının alt tabakadan daha önemli olabileceği bir yüzey ekler. Üretim panellerini veya temsili kesikleri tanımlamamızı istiyoruz ve malzeme kaynağını numune kaydıyla saklıyoruz.
Panelin durumu da önemlidir. Nem, depolama sıcaklığı, çarpılma ve yüzey kirliliği, kenetleme ve kesmeyi etkileyebilir. Üretim numunesi, normal koşullandırma rotasını temsil etmelidir. Birden fazla tedarikçi veya kart sınıfı kullanılacaksa, plan en kolay paneli onaylamak yerine en çok yonga üreten ve kesilmesi en zor varyantları içermelidir.
Matkabı Suçlamadan Önce Makineyi Kontrol Edin
Mil salınımı, ayna durumu, pens temizliği, adaptör yığını, mil boşluğu ve tabla hizalaması bitmiş kupayı etkiler. Mil ekseni hareket ettiğinde mükemmel bir şekilde taşlanmış matkap ucu yuvarlak, dik bir delik açamaz. Tersine, aşınmış bir takım, rijit bir makine ve cömert menteşe boşluğu ile geçici olarak gizlenebilir. Kurulum sırasında makine katkısını takım katkısından ayırırız.
Takım monte edildikten sonra, kesme ucuna yakın salgı, serbest bırakma yöntemiyle kontrol edilir. Panel desteğinin sapması kontrol edilir ve iş mili referans yüzüne dik olarak doğrulanır. Delik delme makinesinde, komşu kafalar ve durdurucular sıkmayı veya konumlandırmayı etkileyebilir. CNC router'da tutucu dengesi, çıkıntı, enterpolasyon ayarları ve program koordinatları kayıtlara girer. Matkap presi veya menteşe delme makinesinde, çit, durdurucular, sıkma ve derinlik mekanizması eşit derecede önemlidir.
Bu Matkap Ucu Kategori, alıcılara Bestwin delik açma ürünleri hakkında daha geniş bir bakış sunar, ancak onaylanmış menteşe yuvası matkabı kendi çapını, sapını, dönüşünü, uzunluğunu, geometrisini ve çalışma aralığını korur. Benzer görünümlü bir ahşap matkabı, ilgili kontroller tekrarlanmadan değiştirilmemelidir.
Menteşe Kupası Deliği: 35 mm'den Fazla
Nominal 35 mm çap, aşırı sıkışma veya hareket olmadan kupa içine oturmalıdır. Eğer delik çok küçükse, montajcı menteşeyi çekiçleyebilir veya duvarı kazıyabilir. Eğer çok büyükse, sabitleme vidaları daha fazla yük taşır ve sıkma sırasında hizalama kayabilir. Menteşe gövdesi için alt kısım yeterince düz olmalı, herhangi bir merkez noktası veya boşluk ise donanımın mevcut alanında kalmalıdır.
Derinlik özellikle kritiktir. Çok sığ olursa flanş oturmaz; çok derin olursa kalan yüzey tabakası zayıflar veya belirgin şekilde iz bırakır. Kontrol planı, izin verilen derinlik aralığını ve nasıl ölçüldüğünü belirtmelidir. Derinlik ölçer, makine pozisyon kaydı veya geç/kalmaz fikstürü muayeneyi destekleyebilir. İlk parça kontrolü, gerçek menteşeyi ve sabitleme yöntemini içermelidir.
Tablo 1. Dolap Menteşe Yuva Deliği Gereksinimleri ve Üretim Kanıtları
| Gereksinim | Proje girdisi | Örnek kanıt | Sürüm odağı |
|---|---|---|---|
| Bardak çapı | Mevcut menteşe çizimi ve uyum payı | Çap ölçer veya birden çok yönde ölçülen çap | Kuvvet veya aşırı boşluk olmadan fincan koltukları |
| Delik derinliği | Menteşe gövde derinliği ve kapı kalınlığı | Derinlik okumaları artı kalan yüz hesaplaması | Flanş, yüzey işaretlemesi olmadan düz oturur. |
| Giriş kalitesi | Kaplama, yüzey kaplama, laminat veya ahşap lifli yonga sınırı | Ölçekli standart-ışık fotoğrafları | Hasar kapalı alanın içinde kaldı |
| Alt geometri | Menteşe gövdesi ve merkez boşluğu | Profil muayenesi ve takılı menteşe kontrolü | Sallanma, engel veya çıkıntılı flanş yok |
| Konum ve eksen | Geri çekilme, kenar mesafesi, sabitleme deliği deseni | Durdur veya CNC kaydı, eksen kontrolü, montaj ölçümü | Kapı boşluğu ve ayarı hedefler dahilinde kalır. |
| Takım ömrü | Vardiya başına beklenen kapı sayısı ve denetim aralığı | Sıralı delik kaydı, kesme süresi, aşınma fotoğrafları | Kalite, anlaşılan aralık boyunca sabit kalır. |
Kabul kaydında referans yüzün hangisi olduğu ve kapının kenar bantlamadan önce mi yoksa sonra mı delindiği belirtilmelidir. Geri çekilme bitmemiş bir kenardan ölçülürse ancak montajda bitmiş bir kenar kullanılıyorsa, fincan dolaba göre kayabilir. Matkap ucu kontrolü, üretim çizimindeki bir referans hatasını düzeltemez.

Kesim Geometrisini Sadece Malzemeye Değil, Kupaya Uygun Hale Getirin
Menteşe yuvası delme işlemi genellikle kontrollü girişi olan geniş, düz tabanlı bir delik gerektirir. Forstner tipi veya özel olarak tasarlanmış menteşe delme geometrisi, çevreyi belirlemek ve merkezi çıkarmak için bir kenar ve iç kesme kenarları kullanabilir. Tam nokta, kenar, yiv, boşluk ve karbür veya çelik yapısı; malzemeye, makineye, kullanım ömrü hedefine ve maliyete bağlıdır. Derin talaş taşıma veya genel delikler için tasarlanmış bir matkap ucu, gerekli yuva tabanını oluşturamayabilir.
Merkez tasarımı başlangıç stabilitesini ve alt boşluğu etkiler. Uzun bir merkez noktası iyi konumlanabilir ancak daha derin bir iz bırakabilir. Kısa bir nokta alt kısmı koruyabilir ancak daha iyi makine rehberliği gerektirebilir. Kenar geometrisi kaplama puanlamasını ve kesme kuvvetini etkiler. İç kesiciler alt yüzeyi ve talaş oluşumunu etkiler. Tek bir özelliği evrensel olarak en iyi olarak tanımlamak yerine, müşterinin menteşesiyle birlikte tüm şekli değerlendiriyoruz.
Dönüş yönü ve iş mili düzenlemesi açıkça belirtilmelidir. Çoklu iş mili ahşap makineleri sol ve sağ el takımları kullanabilir. Yanlış matkap ucu dönüşü takmak, takıma, panele ve makineye zarar verebilir. Sap çapı, düz veya ayar vidası özelliği, toplam uzunluk, çalışma uzunluğu ve referans omuzu, tutucu ve derinlik ayarlama yöntemiyle eşleşmelidir. Bu boyutlar, tekrar siparişleri için kontrol edilen özellikler haline gelir.
Giriş Kalitesi Destek ve İstikrarlı Bir Başlangıçla Başlar
Görünür yüzey, delme işleminin karşı tarafında olabilir, ancak arkadaki giriş hasarı yine de menteşe flanşının ötesine uzayabilir veya vida alanını zayıflatabilir. Kaplama ve laminatın, lifler veya kaplama kalkmadan önce temiz bir şekilde çizilmesi gerekir. Hasarlı kenarlı, aşırı salgılı veya dengesiz başlangıçlı bir matkap ucu, iç kenarları malzeme çıkarmaya başlamadan önce yüzeyi yırtabilir.
Panel desteği, bitmiş yüzeye zarar vermeden kapıyı düz tutmalıdır. Durdurucular ve kelepçeler, matkap ucunun kesme kuvvetlerine yanal ve eksenel olarak dayanmalıdır. Tezgahta sallanan eğri bir kapı, derinliği ve ekseni değiştirir. CNC ekipmanlarındaki vakum pedleri, panelin pedin yakınında esnememesi için konumlandırılmalıdır. Manuel jiglerde, kılavuz düz oturmalı ve kaymaya direnç göstermelidir.
Giriş, tutarlı ışık altında incelenir ve hasar, üzerinde anlaşılmış bir sınırla karşılaştırılır. "Temiz görünüyor" ifadesinin vardiyalar arasında tekrarlanması zordur. Ölçekli bir fotoğraf, maksimum yonga örneği veya geçme/kalma bindirmesi, kuralın eğitilmesini ve denetlenmesini kolaylaştırır. Aynı inceleme, matkap ucunun üretim aşınmasını temsil edecek kadar delik delmesinden sonra tekrarlanır.
Derinlik Kontrolü Takım ve Makine Toleranslarını İçermelidir
Mekanik bir durdurucu hareket edebilir, CNC takım boyu yanlış girilebilir ve değiştirilebilir uç veya yeniden taşlanmış takım etkili uzunluğu değiştirebilir. Derinlik planı referans yüzeyini, takım referans noktasını, ofset yöntemini, ilk parça kontrolünü ve doğrulama aralığını tanımlamalıdır. Tekrarlayan bir müşteriye tedarik edilen matkap ucu da ilgili uzunluk ve omuz boyutlarını anlaşılan kontrol dahilinde tutmalıdır.
Kapı kalınlığı değişimi riskin bir parçasıdır. Sabit bir delme derinliği, daha ince bir panelde daha az yüzey malzemesi bırakır. Bu nedenle gelen panel kontrolleri delme planına bağlanmalıdır. İzin verilen kalınlık aralığı genişse, makinenin tarif kontrolüne veya ürün çiziminin daha büyük bir güvenlik payına ihtiyacı olabilir.
İlk görünen çukurun tek derinlik uyarısı olarak kullanılmaması gerekir. O zamana kadar panel hurdaya çıkmış olabilir. Kalan malzemeyi minimum kapı kalınlığı ve maksimum matkap ucu derinliğinden hesaplayın, ardından numuneler üzerinde kanıtlayın. Yüksek değerli bitmiş ön yüzler için, tahribatsız ilk parça kontrolleri ve kontrollü takım ofsetleri, toplu hata olasılığını azaltır.
Hız ve İlerleme Tekrarlanabilir Bir Pencere Gerektirir
Mil hızı, jant hızını, kesme ısısını, talaş şeklini ve yüzey kalitesini etkiler. İlerleme hızı, kesme yükünü, sürtünmeyi, alt yüzey kalitesini ve çevrim süresini etkiler. Çok hızlı bir ilerleme hızı, girişi yırtabilir veya zayıf bir kurulumu saptırabilir. Çok az etkili ilerleme hızı, sürtünmeye, ısıya, reçine birikmesine ve erken körelmeye neden olabilir. Başka bir çapa veya malzemeden kopyalanan bir hız, tam bir matkap ucu talimatı değildir.
Matkap Ucu numuneleri sırasında makine modeli, tutucu, iş mili ayarı, mevcutsa yüklenmiş davranış, ilerleme hızı veya seyahat süresi, dalma veya bekleme davranışı, çıkarma, panel yapısı ve delik sırasını kaydederiz. Normal dışı gürültü, yanma, şiddetli titreşim, sıkışmış talaş veya operatör kurtarma olmadan kabul edilebilir delikler üreten bir pencere arıyoruz. Seçilen üretim değeri, kenarında değil, o pencerenin içinde yer alır.
Pnömatik menteşe delme makinesi için hava basıncı ve besleme kontrol koşulları gerçek hareketi etkiler. Manuel matkap presi için operatör kuvveti daha az tekrarlanabilir olduğundan, durdurucular, kılavuzlama ve zaman beklentisi yardımcı olur. CNC için program ve takım numarası onaylanmış kayda kilitlenebilir. Her durumda, matkap ucu, siparişin deliklerini oluşturacak ekipmanda değerlendirilir.
Yonga Çıkarma Jantı ve Tabanı Korur
Geniş bir kupa kısa bir mesafede büyük hacimde talaş oluşturur. Talaşlar yuvanın içinde kalırsa, yeniden kesilebilir, ısıyı artırabilir, duvarı çizebilir veya iç kesicilerin etrafına yığılabilir. MDF tozu ve yonga levha parçaları farklı davranır. Çıkarma havası akışı, nozül konumu, yiv yolu ve makine döngüsü hepsi temizliği etkiler.
Kontrollü aralıklarla burguyu ve matkabı inceleriz. Reçine veya yapıştırıcı birikmesi, keskin bir kenarın körelmiş gibi davranmasına neden olabilir. Temizlik, alet malzemesi ve lehimli veya yapıştırılmış herhangi bir yapı ile uyumlu bir yöntemle yapılmalıdır. Üretim talimatı, görünür dumanı veya reddedilen bir kapıyı beklemek yerine ne zaman inceleneceğini ve temizleneceğini tanımlar.
Basınçlı hava, uygun toz emme sisteminin yerine geçecek rahat bir seçenek olarak görülmemelidir. İnce ahşap tozu, fabrikanın risk kontrolleri kapsamında ele alınması gereken sağlık, temizlik ve yanma endişeleri yaratır. Alet denemesi, emme düzenini kaydeder, ancak müşterinin makine koruması, toz kontrol sistemi ve işyeri prosedürleri yine de esastır.

Her Ahşap Matkabı Menteşe Yuvası Matkabı Değildir
Ahşap delme takımları farklı işleri çözer. Spiral uçlar kılavuz veya sabitleme delikleri açabilir. Brad-point uçlar uygun çaplarda konumu ve kenar kontrolünü iyileştirebilir. Kürek uçlar nispeten hızlı genel delikler açar. Burgu tasarımları, daha derin ahşaba çekmek için bir vida ucu ve açık spiraller kullanır. 35 mm'lik bir menteşe yuvası, kendi düz taban, derinlik ve bitiş özelliklerine ihtiyaç duyar. Benzer çap, benzer işlev anlamına gelmez.
Yukarıda gösterilen burgu ürün görseli, kurşun vidası ve uzun talaş taşıma olukları farklı bir amaca işaret ettiği için karşılaştırma açısından faydalıdır. Derin ahşap delikleri veya diğer dolap üretim görevleri için ilgili olabilir, ancak sığ gizli menteşe yuvası için onaylanmış alet olarak temsil edilmemelidir. Matkap ucu geometrisini deliğe uydurmak, satın alma ekiplerinin her siyah kaplamalı ahşap aletini tek bir değiştirilebilir açıklama altında gruplandırmasını engeller.
Bu ayrım, karma OEM kitlerinde de önemlidir. Bir dolap donanım kiti, fincan delme, pilot delme, raf pimi delme, konfirme vidaları veya kablo açıklıkları içerebilir. Her deliğin adlandırılmış bir alet konumu ve kontrollü boyutları olmalıdır. Ticari kolaylık için aletleri paketlemek, ayrı fonksiyonel özelliklerini silmemelidir.

Kenar Mesafesi ve Sabitleme Delikleri Birlikte Doğrulanmalıdır
Kupa kapı kenarına yakın durur ve menteşenin sabitleme vidaları veya dübelleri aynı yerel malzemeyi kaplar. Kupa çok yakınsa, duvar kenara doğru kırılabilir. Çok uzaksa, menteşe geometrisi kaplamayı ve ayar aralığını değiştirir. Mükemmel izole edilmiş bir delik açan matkap ucu, tam sabitleme deseni çok fazla malzeme kaldırdığında yine de uygun olmayabilir. Bu nedenle matkap ucu onayı, gerçek sabitleme desenini içerir.
Üretim sıralarına göre fincan ve sabitleme desenini deleriz, menteşeyi takarız, serbest bırakılan yöntemle sıkarız ve çatlama, şişme, lif soyulması veya flanş hareketi açısından inceleriz. Kenara yakın yonga levha yoğunluğu, test kuponunun merkezine göre daha az toleranslı olabilir. Numune, tam genişlikte bir kapı şeridi veya gerçek kenar desteğini yeniden üreten bir kupon kullanmalıdır.
Kenar bantlama referansı değiştirir ve yerel yapıştırıcı veya ısı etkileri ekleyebilir. Bantlamadan önce delme işlemi, daha sonraki işlemlerde kap duvarını açığa çıkarabilir; bantlamadan sonra delme işlemi, bitmiş kenardan güvenilir bir referans gerektirir. Yönlendirme seçimi kaydedilir, böylece başarılı bir matkap ucu numunesi inceleme yapılmadan farklı bir üretim sırasına aktarılmaz.
Delikler Red Olmadan Aşınmayı Kontrol Edin
Yeni bir takım genellikle en iyi girişi ve en kısa döngüyü sağlar. Üretim onayı, jant ve iç kesiciler aşındıkça kalitenin nasıl değiştiğini göstermelidir. Delik numarası, panel kimliği, döngü süresi, çap, derinlik, giriş hasarı, alt durum, ses, varsa iş mili yükü ve görünür takım durumu kaydedilir. Sıra, önerilen muayene veya değiştirme aralığına kadar devam eder.
Faydalı matkap ucu durdurma sinyalleri arasında izin verilen sınırın dışındaki talaşlar, artan kesme süresi, yanma, çap sapması, pürüzlü veya çıkıntılı taban, anormal titreşim ve görünür kenar hasarı bulunur. Sabit sayıda delik planlamayı basitleştirebilir, ancak bu, müşterinin malzemesinden elde edilen kanıtlarla desteklenmelidir. Farklı reçine içeriği veya laminat ömrü değiştirebilir.
Bazı konstrüksiyonlar için yeniden taşlama mümkün olabilir, ancak bu geometriyi ve boyutları değiştirir ve kontrol edilmelidir. Müşteri, izin verilen servis rotasını, servis sonrası kimlik tespitini ve kabul kontrolünü bilmelidir. Yeniden taşlanmış bir matkap ucu, yalnızca görsel keskinliğe dayanarak hatta geri dönmemelidir.
Hata Yerini Sorun Gidermeye Yönlendirmek İçin Kullanın
Giriş çentikleri kenar durumu, salgı, destek, yüzey yapısı veya başlangıç stabilitesine işaret eder. Konik veya oval bir duvar, eksen hatası, sapma, tutucu hareketi veya takım-gövde geometrisini gösterir. Pürüzlü bir taban, iç kenar aşınması, talaş sıkışması, ilerleme veya derinlik durdurucu sıçramasını gösterebilir. Yüzey işaretleri aşırı derinlik, ince malzeme, panel sapması veya yetersiz boşluğa sahip bir merkez özelliğini gösterir.
Yanma veya reçine birikimi hız, düşük etkili ilerleme, körelmiş matkap ucu kenarları, emiş veya panel yapıştırıcısı ile ilgili olabilir. Ani gürültü gevşek bir tutucudan, hasarlı bir aletten, düğümden, yabancı maddeden veya iş mili sorunundan kaynaklanabilir. Makine, panel ve işlem kanıtları ayrılana kadar matkap ucu spesifikasyonunu değiştirmekten kaçınıyoruz. Aksi takdirde, bir düzeltme hatayı gizlerken yenisini yaratabilir.
Genel tanımı ve gösterilen çeşitlilik bir Matkap Ucu Kesici takımların geometri ve kullanım amacına göre sınıflandırılmasının nedenlerini açıklayınız. Dolap üretiminde pratik seçim, menteşe yuvasına, panel yapısına, makine arayüzüne ve kontrol edilen numuneye bağlıdır.
Numune Onayı Bir Üretim Kaymasını Temsil Etmelidir
Bir mühendis tarafından yavaşça hazırlanan tek bir mükemmel fincan, bir üretim sonucu değildir. Numune planı, normal sıkma, çıkarma, çevrim süresi ve operatörleri veya makine programını kullanır. Başlangıç kontrollerini, tekrarlanan delikleri, amaçlanmışsa takım temizliğini, panel değişikliklerini ve denetim aralığını içerir. Gizli manuel düzeltme olmadan süreç, anlaşılan delik sınırları içinde kaldığında bir Matkap Ucu onaylanır.
Yetenek, ölçüm sisteminin uygun olduğu çap, derinlik ve konuma göre değerlendirilebilir. Kozmetik giriş kalitesi ve alt yüzey bitişi için onaylanmış sınır örnekleri kullanılabilir. Menteşe montaj sonucu, nihai bir fonksiyonel kontrol olarak kalır. Eğer hat, kapı başına iki veya daha fazla yuva konumu deliyorsa, her iki konum ve en kötü destek koşulu temsil edilir.
Saklanan Matkap Ucu kaydı, takım spesifikasyonu, makine, tutucu, program veya durdurma ayarları, panel kimliği, menteşe çizim revizyonu, sonuçlar, fotoğraflar ve onaylanmış numuneleri içerir. Matkap Ucu Tedarikçilerinden tekrarlanan alımlar için bu kayıt, somut bir karşılaştırma sağlar ve düşük bilgi içeren bir teklifin plansız bir süreç değişikliğine dönüşmesini engeller.
Üretici Kontrolü Tekrarlanabilir Dolap Çıktısını Destekler
Bestwin olarak, Sondaj Ucu tedarikçisi olarak çalışmalarımız, uygulama verilerini gözden geçirmeyi, numune yapısını onaylamayı, kontrollü spesifikasyona göre üretim yapmayı ve sipariş kimliğiyle denetimi ilişkilendirmeyi içermektedir. Çap, şaft, dönüş, toplam uzunluk, çalışma geometrisi, malzeme veya karbür yönü, işaretleme, paketleme ve üzerinde anlaşmaya varılan test noktaları proje kapsamına göre kaydedilir.
Bir dolap OEM'i için matkap ucu üreticisini karşılaştırırken, menteşe uyumu kanıtı ve kararlı revizyon kimliği, tek başına nominal çaptan daha kullanışlıdır.
Bestwin, numune yönünü menteşe çizimi, panel konstrüksiyonu, makine arayüzü ve üretim ömrü hedefiyle eşleştirir. Bestwin, mutabık kalınan muayene, işaretleme, paketleme ve tekrar sipariş kontrolleriyle sevkiyatı destekler.
Ambalaj, matkap ucunun kesici kenarını, orta kısmını, sapını ve referans yüzeylerini sevkiyat sırasında temastan ve korozyondan korur. Karışık sol ve sağ el takımları veya birkaç çap, net bir ayrım ve etiketleme gerektirir. Müşteriye kırık kenarlı ulaşan fabrika onaylı bir takım, aynı üretim girdisi değildir.
OEM programları için değişiklik iletişimi üzerinde anlaşılmalıdır. Malzeme, geometri, işlem veya alt tedarikçi değişikliği, nominal çap değişmese bile ömrü, kaplamayı, sertifika dosyalarını veya makine ayarlarını etkileyebilir. Matkap Ucu Tedarikçileri ile istikrarlı bir satın alma ilişkisi, yalnızca birim fiyata değil, kontrollü numunelere ve şeffaf revizyon kimliğine bağlıdır.
İkinci iç Matkap Ucu Referans, ürün ailesi tartışması için kullanışlı bir başlangıç noktasıdır. Alıntı, tam menteşeyi, malzemeyi, makineyi, boyutları, ömür hedefini, ambalajı ve yayın için gereken kanıtları hala tanımlamalıdır.
Teklif Talebiyle Birlikte Neler Gönderilmeli
Menteşe üreticisini ve çizim revizyonunu, nominal kapak çapını, derinlik toleransını, geri çekme mesafesini, sabitleme deliği desenini, kapak kalınlığı aralığını, malzeme yapısını, kaplamayı veya verniği, kenar bandı rotasını, kozmetik çip limitini, yıllık miktarı, vardiya başına delik sayısını, makine tipini, iş mili devrini, tutucuyu veya sapı, hız aralığını, besleme yöntemini, emişi, derinlik referansını, muayene yöntemini, beklenen takım ömrünü, yeniden bileme politikasını, işaretlemeyi ve paketleme gereksinimlerini gönderin.
Fotoğraflar yardımcı olur, ancak mümkün olduğunda temsili bir panel ve menteşe ekleyin. Saklanan bir numune, mühendislik ve üretim ekiplerimizin giriş, duvar, alt, uyum ve yüzey durumunu karşılaştırmasına olanak tanır. Mevcut süreçte kusurlar varsa, delik dizisini, takım yaşını, makineyi, ayarları, panel partisinin numarasını, kusurun konumunu ve sorunun başlangıçta mı yoksa ısındıktan sonra mı ortaya çıktığını belirtin.
Matkap Ucu Tedarikçilerini Karşılaştırırken, her teklif verenden varsayımlarını ve numune sınırlarını belirtmesini isteyin. Yalnızca "35 mm ahşap matkabı"na eklenen bir fiyat, uygunluğu, derinliği, dönüşü, ömrü, yüzeyi veya tekrarlanabilirliği belirleyemez. Ayrıntılı bir RFQ, teklif belirsizliğini azaltır ve numune düzeltmesini kısaltır.
Sıkça Sorulan Sorular
Her 35 mm'lik ahşap matkap ucu gizli menteşeler için uygun mudur?
Hayır. Nominal çap, alt geometriyi, merkez boşluğunu, giriş kalitesini, salgıyı, sapı, dönüşü veya üretim ömrünü belirlemez. Takım, gerçek menteşe, panel, makine ve derinlik gereksinimi ile test edilmelidir.
Kapı yüzeyinde bardak izinin görünmesini nasıl engelleyebiliriz?
Minimum panel kalınlığına karşı maksimum delme derinliğini kontrol edin, paneli destekli tutun, takım uzunluğunu ve makine referans noktasını doğrulayın ve ilk parçayı inceleyin. Anlaşılan bir kalan yüz payı bırakın ve görsel uyarıya güvenmek yerine panel varyasyonunu hesaba katın.
İlk parti iyi olduktan sonra delikler neden pürüzlü olur?
Jant veya iç kenar aşınması, reçine birikmesi, sıkışmış talaşlar, tutucu hareketi, çıkarma değişiklikleri veya panel varyasyonu zamanla ortaya çıkabilir. Delik numarasını ve döngü verilerini takip edin, belirli aralıklarla inceleyin ve aleti veya ayarları değiştirmeden önce konuma göre kusurları karşılaştırın.
Bir dolap fabrikası jig, matkap presi, menteşe delme makinesi veya CNC mi kullanmalı?
Bunlardan herhangi biri, üretim hacminde gerekli pozisyonu, ekseni, derinliği, desteği ve tekrarlanabilirliği sağladığında işe yarayabilir. Onaylanmış matkap ucu ve çalışma aralığı, kontroller yapılmadan farklı bir makineden aktarılmak yerine seçilen ekipman üzerinde doğrulanmalıdır.
Sonuç
Temiz menteşe yuvaları, donanım çizimi, panel, takım geometrisi, makine durumu, hız, ilerleme, derinlik, destek, emiş ve aşınma sınırlarının kontrollü bir kombinasyonundan elde edilir. Yalnızca 35 mm etiketiyle seçilen bir matkap ucu, en önemli montaj risklerini çözülmemiş bırakır.
Bestwin, dolap üreticilerinin ve distribütörlerinin bu riskleri pratik bir numuneye ve tekrar sipariş spesifikasyonuna dönüştürmelerine yardımcı olur. Bardak düz oturduğunda, yüzey sağlam kaldığında, kenar güçlü kaldığında ve üretim uzunluğundaki bir seri aynı sonucu verdiğinde, delme aleti yeniden işleme kaynağı olmaktan çıkıp dolap montajının güvenilir bir parçası haline gelir.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe