
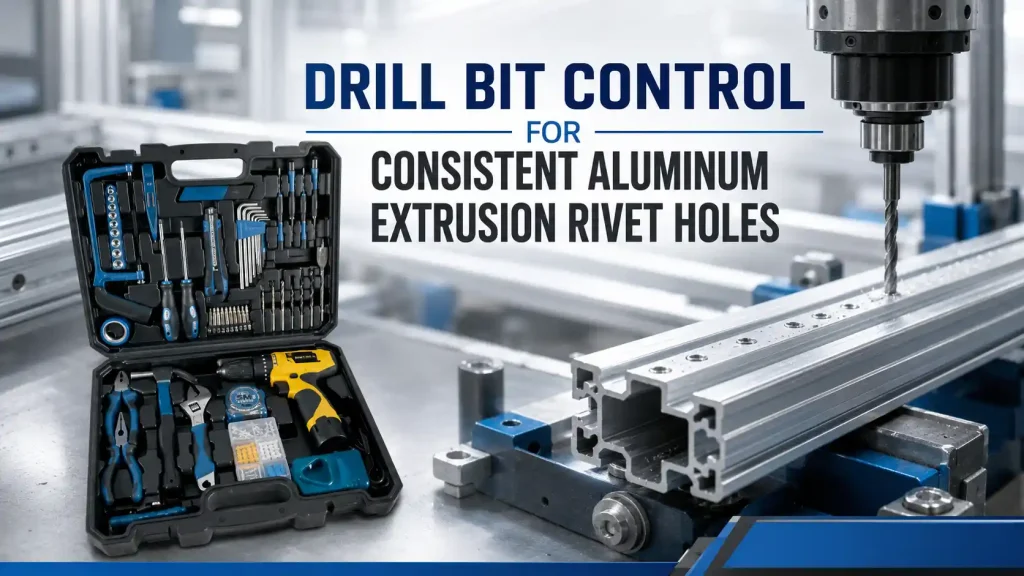
アルミニウム押出プログラムには、一見単純なリベット穴が数百個含まれていることがよくありますが、穴の直径、位置、バリの高さ、または壁の歪みがわずかに変化するだけで、バッチ全体のアセンブリが中断される可能性があります。Bestwinは、OEM、販売代理店、および生産プログラム向けのドリル工具を製造しており、当社の工場サンプルレビューでは、各ドリルビットを管理された穴あけプロセスの一部として扱っています。承認された結果は、押出合金と調質、壁の形状、固定具の基準、機械インターフェース、切削条件、穴の品質、工具寿命のルール、マーキング、およびリピート注文記録を接続します。
筐体メーカー、窓・ドアシステム工場、輸送機器メーカー、太陽光フレーム製造業者、および受託製造業者にとって、商業的な要求は単なる公称ビットサイズではありません。ドリルビットは、アセンブリクリアランスを拡大したり、プロファイルを変形させたり、嵌合や仕上げを妨げるバリを発生させたりすることなく、指定されたリベットを一貫して受け入れる穴を生成する必要があります。
クイックアンサー
ドリルビットは、その直径、先端形状、フルートの仕上げ、刃先の状態、シャンク、および振れが、押出材の壁厚、合金、表面処理、機械、治具、速度、送り、潤滑、および貫通条件に適合していれば、一貫したアルミニウム押出材のリベット穴を生成します。承認にあたっては、実際のプロファイルとリベットを使用し、最初の穴とそれ以降の穴を測定し、バリの成長や直径のずれが組み立てに影響を与える前に工具交換の限界を定義する必要があります。
穴の図面は、直径だけでなく、より多くのことを制御する必要があります。位置、真円度、入口と出口の状態、壁の変形、エッジや内部リブからの間隔、そして取り付けられるリベットの嵌合も重要です。 ドリルビット その要件が再現可能な工場検査に結びついている場合にのみ、選定は信頼できる。
リベット接合部を確認してからドリルビットを指定してください
リベット図面は機能的な穴の範囲を確立します。ブラインドリベット、構造用リベット、ねじ込みインサート、またはその他の締結システムは、異なるクリアランスと表面状態を必要とする場合があります。押出図面は、壁厚、内部空洞、リブの位置、コーティング、縁距離、および位置基準を追加します。直径のみで始まるドリルビット仕様は、組み立てに関する多くの変数を未定義のままにします。
生産記録には、穴が1つの壁を貫通しているか、2つの分離した壁を貫通しているか、または補強された部分を貫通しているかを明記する必要があります。中空のプロファイルを横切って穴を開けると、2回の貫通イベントが発生します。工具が位置合わせされていない場合、入り口が正しく見えても、反対側の壁にオフセットした穴や細長い穴が生じることがあります。プロファイルが後でブラケットやシートにリベット留めされると、その隠れたエラーは強制的な位置合わせ、不十分なクランプアップ、またはばらつきのあるファスナー設定として現れます。
接合部は、実際の相手部品と指定されたリベットで評価する必要があります。ゲージピンでサイズを確認することはできますが、リベットが意図した通りに座り、膨張し、クランプされるかどうかはわかりません。したがって、ドリルビットのサンプル結果には、寸法上の証拠と組み立てられた接合部のチェックが含まれます。
表1. アルミニウム押出リベット穴プログラムを定義する入力
| プログラム入力 | プロジェクト詳細 | ドリルビットへの影響とプロセス |
|---|---|---|
| 押出材料 | 合金、焼き入れ、供給業者、壁厚、ロットばらつき | 切削荷重、切りくず挙動、バリ発生、寿命の変化 |
| プロファイルジオメトリ | シングルウォール、ダブルウォール、中空部材、リブ、縁距離 | コントロール、サポート、リーチ、ブレークスルー、アライメント |
| 表面状態 | ミルフィニッシュ、アルマイト、塗装、粉体塗装、保護面 | 外観上の許容範囲とコーティング損傷限度を変更 |
| ジョイントデザイン | リベットタイプ、呼び径、締結範囲、相手部品、アクセス | 機能的な穴のサイズと組み立ての検証を確立する |
| 穴の定義 | 直径、位置、真円度、直角度、バリ、面取り公差 | 公称サイズを測定可能な許容基準に変換する |
| 機器 | ハンドフィクスチャ、ボール盤、空圧スピンドル、CNC、トランスファーライン | シャンク、ホルダー、振れ、回転速度、送り速度、および繰り返し精度を決定します |
| 冷却とチップ | 乾燥、ミスト、流体、抽出、切りくず回収、洗浄 | インフルエンサーは、エッジの構築、仕上げ、汚染、および下流のアセンブリに影響を与えます。 |
| 供給プログラム | バッチサイズ、部品あたりの穴数、ラインレート、再研磨ルール、パッキング | ライフターゲット、サンプリング周波数、ロットトレーサビリティを決定する |
押出材を構造化されたワークピースとして扱う
押出成形品は平坦なシートではありません。その壁、空洞、リブ、角、および断面の厚さの変化は、ドリルビットの進入と退出に影響を与えます。薄い外壁はスラスト下でたわむ可能性がありますが、近くのリブは剛性を高める可能性があります。工具は最初の壁をきれいに切り裂き、中空部分を横切る際に移動してから2番目の壁に接触する可能性があります。
治具サポートは、プロファイルを潰すことなく、穴あけゾーンの近くに配置する必要があります。生産基準点は、図面で使用されている基準点と同じでなければなりません。オペレーターが長さの異なる切断端から位置決めすると、ドリルビットと機械が同じであっても、穴の位置がずれる可能性があります。ネスト、ストップ、または位置決めフィーチャーは、リベット接合に影響を与える方向でプロファイルを制御する必要があります。
長尺プロファイルでは、直線度とねじれも位置に影響します。加工屑の排出を可能にするために、治具には複数の支持部が必要になる場合があります。一点での剛性クランプでは、ドリルステーションで持ち上がったり回転したりするプロファイルを修正することはできません。受け入れサンプルは、実際の切断長と支持配置を代表するものでなければなりません。
切削パラメータ調整前にランアウトを制御する
振れは刃先のスイープパスを広げます。シャンク、チャック、コレット、スピンドル、またはアダプターが同心円状に回転しない場合、公称5mmのドリルビットでもオーバーサイズまたは偏心した穴を生成する可能性があります。速度や送り量を変更しても、機械的な中心線の問題を修正することはできません。
振れは、生産で使用されるものと同じホルダーを使用し、一貫した場所で確認する必要があります。機械の記録には、スピンドルの状態、ホルダーの識別情報、クランプ長、および使用されているアダプターを含める必要があります。実験室用のホルダーで良好な結果を示す工具でも、摩耗した生産用チャックでは同じ結果が得られない場合があります。
点対称性も重要です。片方の刃に負荷が जास्तかかると、ドリルビットが横に引っ張られ、不均一なバリが発生し、片方の刃が早く摩耗する可能性があります。使用済みの工具は有用な証拠となります。均一な摩耗はセッティングが適切であることを示しますが、片側だけの研磨や欠けは、アライメント、研削、またはクランプの問題を示唆します。
アルミニウム切粉に対するマッチポイントとフルート挙動
アルミニウムは、長くて付着性の高い切りくずを生成することがあります。刃先に材料が堆積すると、有効な幾何形状が変化します。穴壁が溶着したり、径が変動したり、トルクが上昇したり、バリが大きくなったりする可能性があります。この加工プログラムに適したドリルビットは、意図されたサイクルを通じて切削と切りくずの排出を継続できる刃先とフルートの状態が必要です。
材料方向、熱処理、先端形状、ウェブの状態、フルートの仕上げ、表面処理はまとめて評価する必要があります。明るい外観やコーティングの色は適合性を証明するものではありません。承認試験では、チップ形状、穴壁、トルクまたは負荷の傾向(利用可能な場合)、および規定数の穴を開けた後のエッジの状態を示す必要があります。
Bestwinの工場では、プロジェクトサンプルを使用してドリルビットの構造を比較できますが、最終的な方向性は、宣言された押出および動作ウィンドウに結びついたままです。顧客が合金、焼き戻し、陽極酸化処理、潤滑剤、または肉厚を変更した場合、元の寿命目標を再利用する前に、その変更をレビューする必要があります。
安定した速度と送り量の範囲を確立する
一つの試し穴で生産可能な範囲が決まるわけではありません。送り速度、回転速度、ペッキング、ドウェル、潤滑、切りくずの排出は、ドリルビットとプロファイルと相互作用します。送り速度が遅すぎると、摩擦や熱が増加する可能性があります。送り速度が速すぎると、薄い壁がたわんだり、刃先に過負荷がかかったり、出口に大きなバリが発生したりする可能性があります。貫通時のドウェルが長いと、穴を改善することなく拡大してしまう可能性があります。
有用なプロセスウィンドウとは、通常の機械や材料のばらつきに対して安定した範囲のことです。実際の設備で、想定されるラインレートで確認する必要があります。オペレーターの手で供給する治具を使用する場合、オペレーターの感覚だけではシフト間で再現することが難しいため、可能な限り物理的なストッパーや制御されたガイドを含めるべきです。
自動化された設備では、プログラム識別子は、主軸速度、送り速度、使用されていればブレークスルー削減、後退動作、およびチップクリアサイクルを保持する必要があります。穴の結果が複合プロセスとして承認された場合、ドリルビットの交換はこれらの値から分離することはできません。
セカンドウォールへの移行を見る
ドリルビットが中空の断面を横切るとき、反対側の壁に到達する前に支持を失います。工具がたわみ、最初の壁からの切りくずが空隙内に残ることがあります。したがって、特に両方の穴が同じファスナーをガイドしたり、嵌合部品を配置したりする場合には、反対側の壁への進入は独自の検査に値します。
ガイド付き治具、適切な作業長、制御された送り、健全な主軸はリスクを低減できます。ブッシュを使用する場合、そのクリアランス、摩耗、表面からの距離がプロセス記録の一部となります。摩耗したブッシュは、良い工具を不安定に見せることがあります。
両面のバリ許容度を定義する
エントリーバリとエグジットバリは、原因と結果が異なります。エントリーバリまたは隆起したエッジは、目に見える陽極酸化表面に影響を与える可能性があります。エグジットバリは、ブラケットの取り付けを妨げたり、ケーブルを損傷したり、エンクロージャーを汚染したり、リベットヘッドやマンドレルに干渉したりする可能性があります。ドリルビットの承認では、バリを測定する場所と、二次的なバリ取り工程が許可されるかどうかを定義する必要があります。
重度のバリ取りに依存するプロセスは、ドリルの不安定さを隠す可能性があります。バリ取りはまた、労力を増加させ、穴の端を変更し、仕上げを損傷する可能性があります。設計の一部として軽度の制御されたエッジブレークが必要な場合は、その工具と制限を、一次穴とは別に指定する必要があります。
写真による境界サンプルは化粧面には有用ですが、一貫した照明と倍率で採取する必要があります。顧客が組み立て機能と外観の両方を必要とする場合は、寸法バリ限界を視覚サンプルと組み合わせることができます。ドリルビットの交換点は、バリがその限界を超える前に設定する必要があります。
壁の変形と出口の引き抜きを防ぐ
薄い押出壁は、貫通時にドリルビットに向かって反り、伸び、または引き寄せられることがあります。最終的な穴は直径公差内であっても、局所的に歪んだ表面に位置することがあります。リベットヘッドが不均一に接触し、組み立てられた接合部には隙間や痕跡が現れる可能性があります。
サポート、クランプ、点形状、スラスト、エッジ条件、および貫通送りはすべて変形に影響します。検査は、穴だけでなく、穴の周囲の表面を見る必要があります。定規、輪郭ゲージ、光学的方法、または組み立てチェックは、図面の要件に応じて選択できます。
穴が端、角、またはスロットの近くにある場合、残りの材料は均等な切削力を支えられない可能性があります。ドリルビットは弱い方にずれることがあります。したがって、位置と端距離は、承認されたプロファイルで一緒に確認する必要があります。
アルマイト加工面および塗装面の保護
アルマイト処理、塗装、または粉体塗装されたプロファイルは、外観上の境界と汚染防止の境界を設けます。ドリルビットは、合意された限界を超えて表面を剥がしたり欠けさせたりすることなく挿入する必要があります。クランプ、受け、チップ、および取り扱い面も、切削工具に誤って起因する可能性のある傷を避ける必要があります。
部品を仕上げ後にドリル加工する場合、切りくずの回収と清掃が製造工程の一部となります。中空プロファイル内部に閉じ込められた切りくずは、カタカタ音を立てたり、配線を損傷したり、後工程での組み立て時に飛び出したりする可能性があります。部品を仕上げ前にドリル加工する場合、コーティングによって最終的な穴がどのように変化するか、マスキングや後処理が必要かどうかを工程で考慮する必要があります。
サンプル記録には表面の状態を明記する必要があります。ミル仕上げの素材からの結果は、目に見える陽極酸化処理された部品を自動的に承認することはできません。きれいなベース材を切断するドリルビットでも、仕上げ面を維持するためには異なるエントリー制御が必要になる場合があります。
下流工程に適した潤滑剤を使用してください
潤滑は、付着や熱を低減できる一方で、接着、塗装、シーリング、または組み立てを汚染する可能性もあります。プロジェクトでは、穴あけがドライ、ミスト、フラッディング、または特定の適合性のある流体によってサポートされているかを明記する必要があります。量と塗布箇所は再現可能であるべきです。
ドリルビットがサンプルを通過させるために頻繁な手動での流体塗布を必要とする場合、生産チームは同じ方法がラインレートで現実的であることを確認する必要があります。残留物の除去、作業者の曝露、ろ過、および廃棄がプロセス決定に影響を与える可能性があります。一部のプログラムでは、最高の単一穴を生成するが後続の操作を妨げる条件よりも、制御された最小限の潤滑剤を使用したわずかに異なるジオメトリまたは操作ウィンドウの方が実用的です。
リベット、シーラント、接着剤、または電気接地面が穴あけ後に続く場合、承認された清掃方法は記録に含める必要があります。
穴の機能性を測る、直径だけでなく
直径は不可欠ですが、リベット穴には位置、真円度、直角度、表面状態、そして実際の締結部品との適合性も必要です。ドリルビットは許容できるゲージ結果を生み出すかもしれませんが、細長くなった穴や大きなバリは一貫した組み立てを妨げます。
検査計画には、ゲージまたは寸法測定法と、プロファイル位置測定およびリベット取り付けチェックを組み合わせることができます。重要な接合部については、顧客が切断、クランプアップ確認、押し出しまたは引き抜き試験、あるいはその他の定義された接合部試験を追加する場合があります。これらの要件はアセンブリ設計に由来するものであり、ツールが生産に入った後に即興で対応すべきではありません。
中立的な概要 ドリルビット カテゴリーは幾何学がいかに広く変化するかを示しており、そのため工場仕様ではカテゴリー名だけに頼るのではなく、構造と用途を特定すべきである。
表2. リベット穴の症状と是正に必要な証拠
| 症状 | レビューすべき可能性のあるプロセス領域 | 保持するための証拠 | 是正決定 |
|---|---|---|---|
| 穴が大きすぎるか、または偏心している | 振れ、点対称性、ホルダー摩耗、工具たわみ | 工具と主軸の振れ、穴マップ、使用済みエッジの写真 | 公称径を変更する前に中心線を修正してください |
| バリが出ます | 摩耗、送り、壁支持、切りくずの付着 | 穴列、バリ測定、エッジ状態 | 寿命を設定するか、承認された切断ウィンドウを調整してください |
| 奥壁の穴がずれている | プロファイルサポート、ブッシュの摩耗、作業長、工具たわみ | 断面形状、治具基準、入口・奥壁位置 | ガイダンスまたは治具制御の改善 |
| エントリーでチップを使い切る | 境界条件、クランプ、表面処理、開始動作 | 境界サンプル、仕上げロット、入り口写真 | 表面固有のエントリー条件を確認する |
| 穴の周りの壁皿 | 推進、ブレークスルーフィード、ローカルサポート、鈍い刃 | 表面形状とリベット座面の確認結果 | 受け入れ前に変形をサポートまたは軽減する |
| チップがフルートに溶着する | 合金、熱、潤滑、フルート仕上げ、切りくずサイクル | チップ形状、工具写真、負荷またはトルクのトレンド | プロセス・ツールの組み合わせを変更してください。清掃頻度だけでなく。 |
| リベットが安定して取り付けられません | 穴径、バリ、位置、嵌合部合い | 実際の締結具の取り付けと接合部の検査 | 掘削制限をジョイント図面に再接続する |
| 人生は運命によって異なる | 材料ロット、熱処理、研削、セットアップ、流体 | ロット識別、入荷検査、工程記録 | ツールバリエーションを材料または機械バリエーションから分離する |
穴加工シーケンスで工具寿命を設定する
工具寿命は、ドリルビットがまだ物理的に切削可能かどうかではなく、一連の加工結果全体で定義されるべきです。目標区間の開始時、中間、終了時の代表的な穴を記録してください。関連する場合には、直径、バリ、位置、サイクルタイム、切りくずの挙動、表面状態、リベットのはまり具合を測定してください。
停止ルールは、最も早い機能的限界を使用すべきです。バリの高さが直径の変化よりも先に限界に達した場合、バリが変化点を制御します。溶着が予測不能に現れた場合、プロセスには寿命限界に加えて、クリーニングまたは潤滑のルールが必要になる場合があります。ホルダーの摩耗によって振れが増加した場合、ドリルビットのみを交換しても制御は回復しません。
使用済みサンプルは、その穴数、機械、ホルダー、材料ロット、および運転条件に接続されたままにする必要があります。この証拠により、ベストウィン社と顧客は、孤立した返却された工具を判断するのではなく、承認されたルートと比較して後続のバッチを比較することができます。
ファクトリーサンプリングとリピートオーダーを連携させる
ドリルビットメーカーとして、Bestwinは材料、熱処理、成形または研削、表面状態、直径、シャンク、ポイント、フルート、マーキング、検査、および梱包に関する安定した基準を必要としています。承認された顧客サンプルは、実際の押出、実際の機械、実際のリベット、および実際の使用間隔といった応用証拠を追加します。これらすべての記録が、リピートオーダーの同一性を定義します。
Bestwinの工場レビューには、合意された材料に対する寸法チェック、振れ、目視での端部状態、梱包、機能的な穴あけが含まれる場合があります。顧客の生産承認は、引き続きその治具、ライン、押出材、接合基準を使用します。この区分により、製造記録と適用記録は、それらが同じテストであるかのように見せかけることなく、関連付けられたままになります。
サプライヤーが原材料、熱処理、研削設備、コーティング、シャンクマーキング、またはパッケージングを更新する際には、変更管理が重要です。また、顧客が押出ソース、合金、肉厚、仕上げ、機械、ホルダー、潤滑剤、またはリベットを変更する場合も同様です。ドリルビットサプライヤーは、両者が変更が組み立てに影響を与える前に特定できれば管理しやすく、ドリルビットサプライヤーは同じ変更管理の期待値に対して比較することができます。
パッケージと識別情報の検証
ドリルビットが機械に届く前に刃先が損傷する可能性があります。バルクでの接触、弱い仕切り材、腐食への暴露、サイズの混在、不明瞭なラベルは、適合する工具を不均一な生産入力に変えてしまう可能性があります。梱包計画は、刃先を保護し、受け入れ時および穴あけステーションで正確なバリアントを識別できるようにする必要があります。
セットまたはキットプログラムの場合、すべてのサイズと付属品は承認リストと一致している必要があります。工場出荷時のパックでは、小売での見栄えよりも、数量、内部の仕切り、防錆、ラベル、バーコード、ロットの識別がより重要になる場合があります。梱包は、顧客の補充および工具管理方法をサポートする必要があります。
受け入れ検査により、ツールが生産に入る前に、バリアント、数量、物理的状態、および文書を確認できます。保管されたパッケージサンプルは、後で発生したエッジの損傷が製造、輸送、保管、またはラインハンドリングのいずれで発生したかを調査するのに役立ちます。
テスト可能なRFQを作成する
有用なRFQには、押出図面、合金と調質、肉厚、仕上げ、穴径と公差、位置要求、バリまたは外観上の制限、リベット仕様、嵌合部品、設備、ホルダー、速度、送り、潤滑、部品あたりの穴数、目標寿命、年間数量、マーキング、梱包、検査、および変更管理の期待事項が記載されています。
写真は役立ちますが、図面と代表的な押出サンプルの方がより強力です。サンプルには、第二の壁、近くのリブ、エッジ位置、または見える陽極酸化面などの難しい特徴を含める必要があります。その後、生産ラインで重要なリスクポイントでドリルビットサンプルを評価できます。
ドリルビットサプライヤーを比較する際、見積もりでは確定した要件と未確定の仮定を区別する必要があります。これにより、一見完全な価格の中に、異なるシャンク、未検証の壁の状態、または非現実的な寿命の主張が隠されるのを防ぎます。
最終的な結論
一貫したアルミニウム押出材のリベット穴は、ドリルビット、構造化されたプロファイル、固定具の基準、スピンドルとホルダー、切削窓、切りくず制御、表面仕上げ、バリ制限、リベット接合、工具寿命規則の間の制御された関係から生まれます。公称直径ではその関係を捉えることはできません。製造記録には、穴の作り方、測定方法、組み立て方法、および繰り返し方法を示す必要があります。
Bestwinは、要求されたツールIDに関連付けられた工場サンプル準備と製造記録でこのプロセスをサポートでき、顧客はそれらの押出成形とラインで結果を確認します。レビューを行うチームのために ドリルビット オプションとして、最も強力な初期パッケージは、プロファイル図面、ジョイント要件、機械インターフェース、および代表的な生産サンプルです。これにより、Bestwinおよびその他のドリルビットサプライヤーは、見積もり、承認、および継続的な供給のためのテスト可能な基盤を得ることができます。










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe