
Hızlı Cevap
Metal için doğru devir testeresi, metalin türüne, duvar kalınlığına, delik boyutuna, alet hızına, soğutma yöntemine ve işin kaç tekrar kesim gerektirdiğine bağlıdır. İnce çelik paneller ve elektrik kutuları için, matkap kontrol edildiğinde TCT kesici hızlı ve stabil olabilir. Paslanmaz çelik, daha kalın sac veya karma bakım işleri için, bi-metal veya M42 seçenekleri, kesintili kesimi ve orta düzeydeki titreşimi daha iyi tolere ettikleri için yönetimi daha kolay olabilir. En temiz sonuç, kesiciyi malzemeye uygun hale getirip ardından doğru pilot matkap, mil, hız, besleme basıncı ve soğutucu kullanarak elde edilir.
A Kovan testere metal için yalnızca çapa göre seçim yapılmamalıdır. İnce yumuşak çelikteki 25 mm'lik bir delik, paslanmaz sacdaki 60 mm'lik bir açıklıktan veya kavisli bir boru duvarından farklı bir iştir. Kesici stili, matkap ayarı ve iş tutucu, uygulamanın tümüyle eşleştiğinde, kesim daha pürüzsüz olur, tapa daha öngörülebilir şekilde çıkar ve takım daha uzun ömürlü olur.
Metal Kesimini Ahşap veya Plastikten Farklı Kılan Nedir?
Metal, ahşap, plastik veya alçıpan kadar affedici değildir. Isıyı kesiciye iletir, dişlere direnç gösterir ve hız ile basınç yanlışsa sertleşebilir veya çapaklanabilir. Metal için delik testeresi, dişlerini sürtünmeden takılı tutmalıdır. Çok fazla hız ısı üretir. Çok fazla basınç dişleri kırabilir, matkabı durdurabilir veya ince sacı bozabilir. Çok az basınç, dişlerin kesmek yerine yüzeyi parlatmasına izin verir.
İş parçası da önemlidir. Düz sac, desteklenmezse esneyebilir. Paslanmaz çelik, kesici sürtünürse iş sertleşmesi yapabilir. Kavisli boru, pilot matkabın kaymasına neden olabilir. Boyalı paneller, kesici takılırsa soyulabilir. Bakım işlerinde, operatörün erişimi sınırlı olabilir, yüzeyler düzensiz olabilir veya panelin arkasında mevcut kablolar olabilir.
Bu nedenlerle, metal için delik testeresi bir kesme sisteminin parçası olarak görülmelidir. Kesici, mil, kılavuz matkap, matkap hızı, yağlama, sıkıştırma ve talaş tahliyesi, deliğin temiz mi yoksa pürüzlü mü olacağını belirler.
Kesici Tipini Metal ve İşle Eşleştirin
Ana karşılaştırma TCT, HSS, bi-metal ve M42 tarzı kesiciler arasındadır. Her biri faydalı olabilir, ancak her biri farklı davranır. Bir üretim panel atölyesinde metal için kullanılan bir delik testeresi hızlı tekrarlanabilirlik gerektirebilirken, bir bakım ekibi tarafından kullanılan bir delik testeresi geniş uyumluluk ve öngörülebilir kullanım gerektirebilir.
| Kesici seçeneği | En uygun | Ana avantaj | İzleme noktası |
|---|---|---|---|
| TCT matkap ucu | Sac levha, metal paneller, tekrarlanan delikler | Hızlı kesim ve güçlü diş uçları | Kararlı delme ve kontrollü besleme gerektirir |
| HSS matkap testeresi | Daha hafif metal ve genel atölye kullanımı | Basit, ekonomik, anlaşılması kolay | Daha sert malzemelerde daha hızlı aşınır |
| Bi-metal delik testeresi | Karışık metaller, bakım işleri, boru ve panel işleri | Sağlam gövde, çeşitli kullanımlar için esnek | Kesme hızı orta düzeyde kalmalıdır |
| M42 bi-metal delik testeresi | Paslanmaz çelik ve daha sert metal uygulamaları | Daha iyi ısı ve aşınma direnci | Hala soğutucuya ve sabit basınca ihtiyacı var |
| Arbor ve pilot seti | Herhangi bir daha büyük delik testeresi işi | Kesiciyi ortada ve değiştirilebilir tutar | Zayıf mil uyumu titreşime ve pürüzlü deliklere neden olur |
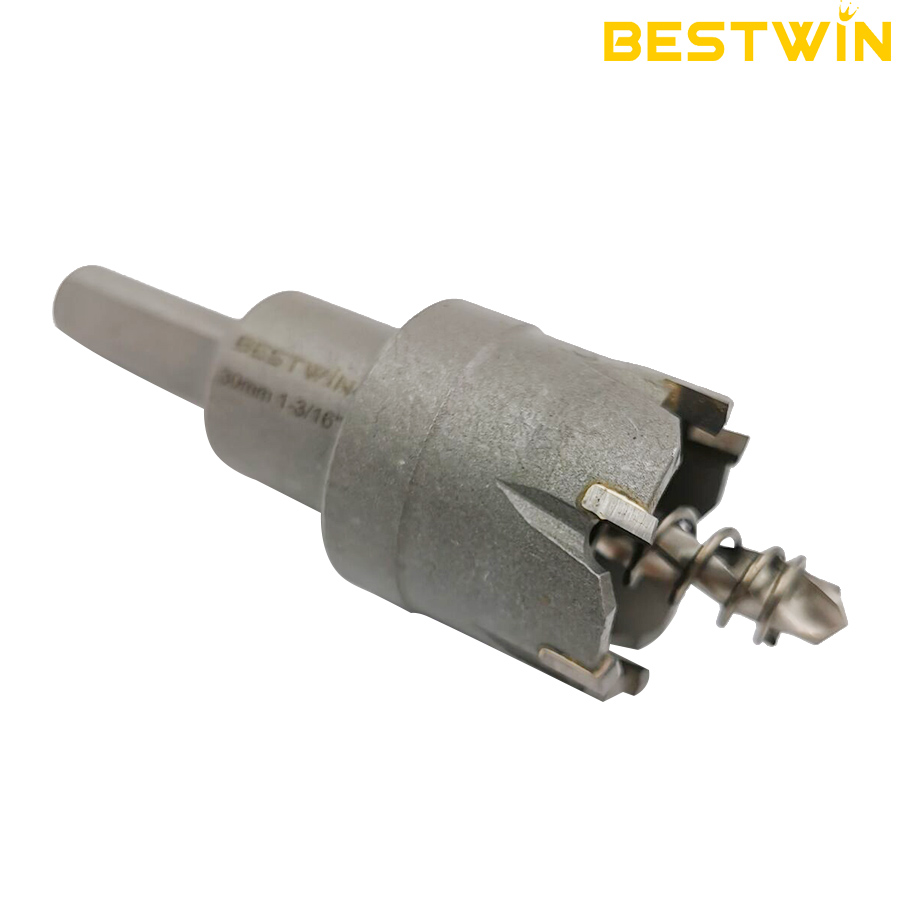
Hızın önemli olduğu durumlarda TCT seçenekleri yaygındır. Karbür uçlar, özellikle sac çelik ve panel uygulamalarında uygun metalleri temiz bir şekilde kesebilir. Yontulmuş dişler takım ömrünü hızla kısaltabileceğinden, operatör yan yüklemeden ve titreşimden kaçınmalıdır. Kontrollü koşullarda tekrarlanan delikler için metal TCT delik testeresi verimli olabilir.
Bimetal ve M42 seçenekleri, işin daha az öngörülebilir olduğu durumlarda genellikle kullanışlıdır. Bakım ekipleri bir gün yumuşak çelik, ertesi gün paslanmaz kapak plakaları ve daha sonra boru veya ince sac kesebilir. Metal için bimetal delik testeresi, rijit bir kesiciye göre daha fazla titreşime tolerans gösterebilir, ancak yine de doğru hıza ve soğutmaya ihtiyaç duyar.

Çap, Derinlik, Mil ve Pilot Matkap Birlikte Seçin
Çap görünür tercihtir, ancak tek seçenek bu olmamalıdır. Metal için delik testeresinin yeterli kesme derinliği, uyumlu bir mandren ve iş parçasına uygun bir kılavuz matkabı da olmalıdır. Kılavuz matkabı körelmiş, çok uzun veya iyi sabitlenmemişse, dişler kavrama yapmadan kesici sapabilir. İnce sacda bu küçük hareket, aşırı büyük veya düzensiz bir delik bırakabilir.
Arbor uyumu, özellikle tekrarlanan işler için önemlidir. Gevşek bir arbor titreşime neden olur, bu da diş hasarına ve pürüzlü kenarlara yol açar. Stabil bir arbor, kesicinin yüzeye dik kalmasına yardımcı olur. Delik çapı büyük olduğunda, kesme kuvveti merkezden daha uzakta olduğu için arbor ve pilot matkap daha fazla iş yapar.
Kesme derinliği başlamadan önce kontrol edilmelidir. Bazı kesiciler öncelikli olarak levha ve panel boşlukları için tasarlanmışken, diğerleri daha derin profilleri işleyebilir. İş parçası kesici derinliğinden daha kalın olduğunda, talaşlar testerenin içine dolabilir. Dolu talaşlar ısı oluşturur ve tıkanıklığın giderilmesini zorlaştırır. Operatör durmalı, talaşları temizlemeli ve kesiciyi zorlamaktan kaçınmalıdır.
Hızı, İlerlemeyi ve Isıyı Kontrol Edin
En kötü kesimlerin çoğu hız ve ısıdan kaynaklanır. Metal için delik testeresi genellikle ahşaptaki benzer bir kesimden daha yavaş hız gerektirir. Dış dişler daha hızlı hareket ettiği için büyük çaplar küçük çaplardan daha yavaş hız gerektirir. Daha sert metaller de daha düşük hız ve daha iyi soğutma gerektirir.
Besleme basıncı sabit ama kontrollü olmalıdır. Basınç çok hafif olursa, dişler birbirine sürtünür ve ısı oluşur. Basınç çok ağır olursa, matkap durabilir veya dişler kırılabilir. Sabit bir besleme, kesicinin toz veya renk değişikliği yerine talaş üretmesini sağlar. Talaşlar faydalı bir geri bildirimdir. Mavi talaşlar, yanık kokusu veya duman genellikle aşırı ısınmayı gösterir.
Soğutucu veya kesme yağı sürtünmeyi azaltmaya ve ısıyı diş kenarından uzaklaştırmaya yardımcı olur. Paslanmaz çelik için soğutma özellikle önemlidir çünkü ısı yüzeyi sertleştirebilir ve bir sonraki dönüşü zorlaştırabilir. Tavan veya dikey işler için, ısıyı azaltırken dağınıklığı kontrol eden bir yöntem kullanın. Uygun bir yağlayıcının az miktarı bile kesimi iyileştirebilir.
Sac Levha Panelleri Kesme
Sac levha paneller elektrik panolarında, havalandırma kanallarında, erişim kapaklarında, tabela çerçevelerinde, makine koruyucularında ve tamir braketlerinde yaygın olarak kullanılır. Sac levha üzerinde kullanılan metal için delik testeresi, kesimin arkasında desteğe ihtiyaç duyar. Panel esnerse, kesici çıkış tarafında takılabilir ve bozuk bir kenar bırakabilir.
Merkezi net bir şekilde işaretleyin, yüzey izin veriyorsa küçük bir nokta vuruşu yapın ve panelin arkasında kablo, bileşen veya gizli destek olmadığından emin olun. Matkabı yüzeye dik başlayın. Pilot matkap delik açtıktan sonra, kesicilerin eşit şekilde kavradığını hissedin. Kesici takılırsa, matkabı zorlamak yerine durun ve sıkıştırmayı, hızı ve pilot stabilitesini kontrol edin.
Boya veya kaplamalı panellerde, görünen yüzeyi koruyun. Bazı operatörler, çizilmeyi azaltmak ve işaretleme çizgilerini daha görünür hale getirmek için kesim alanının üzerine bant uygular. Bant, doğru hızı ikame etmez ancak kurulum sırasında kaplamayı korumaya yardımcı olabilir.
Paslanmaz Çelik Kesme
Paslanmaz çelik zorludur çünkü ısı ve sürtünme birikmesine izin verildiğinde iş sertleşmesi yaşayabilir. Paslanmaz çelik üzerinde kullanılan metal için delik testeresi keskin olmalı, kontrollü hızda çalıştırılmalı ve sabit besleme basıncı almalıdır. Dur-kalk sürtünmesi düşmandır. Kesici, talaş üretmeden yüzeyi parlatırsa, bir sonraki geçiş daha zor hale gelir.
Kalınlığa ve takım kontrolüne bağlı olarak M42 bi-metal veya uygun TCT seçenekleri kullanılabilir. Kesme sıvısı kullanın, matkabı dik tutun ve talaşları sık sık temizleyin. Kesim tamamlandıktan sonra kesicinin yüzeye karşı dönmesine izin vermeyin. Bu, faydalı kesme yapmadan ısı üretir.
Gıda, tekstil, kimya veya dış mekan ekipmanlarındaki paslanmaz paneller için çapak kontrolü de önemli olabilir. Kesim sonrası çapak alma işlemini planlayın. Temiz bir delik montaj sorunlarını azaltır ve contaların, kablo rakorlarının ve bağlantı parçalarının daha eşit oturmasını sağlar.
Boru, Tüp ve Eğri Yüzeylerin Kesilmesi
Boru ve tüpte, pilot matkap önce eğimli bir yüzeyle karşılaştığı için daha zordur. Metal için delik testeresi, merkez hazırlanmazsa kayabilir. Mümkün olduğunda nokta zımbası, kılavuz veya fikstür kullanın. Borunun yuvarlanamayacak şekilde sabitlendiğinden emin olun. Delik tam olarak yerleştirilmek zorundaysa, gevşek bir parçada serbest elle delmekten kaçının.
Kesici, kavisli yüzeye girdiğinde diş teması düzensiz olur. Operatör yan basıncı azaltmalı ve kesicinin oturmasına izin vermelidir. İnce cidarlı boruda, çıkış tarafı takılabilir. Daha kalın borularda, talaş tahliyesi daha önemli hale gelir. Isı birikmeden önce duraklayın ve sıkışmış talaşları temizleyin.
Bir boru kesimi ayrıca hilal şeklinde bir tıkaç veya çapak bırakabilir. Bu, kavisli yüzeyler için normaldir ancak montajdan önce çıkarılmalıdır. Çapak alma işlemi kabloları, hortumları, contaları ve elleri korur.
Metal Delikleri Mahveden Yaygın Hatalar
İlk hata, ahşap veya yumuşak malzemeler için tasarlanmış bir kesici kullanmaktır. Kısa bir süre kesebilir, ancak diş aşınması ve ısı hızla ortaya çıkacaktır. Metal için gerçek bir delik testeresinin, metal kesimine uygun diş şekli ve malzemesi vardır.
İkinci hata, çok yüksek matkap hızı kullanmaktır. Yüksek hız başlangıçta verimli görünebilir, ancak kenarı aşırı ısıtabilir, iş parçasının rengini bozabilir ve kesici ömrünü kısaltabilir. Üçüncü hata ise kılavuz matkap durumunu göz ardı etmektir. Körelmiş bir kılavuz, kesme işlemi başlamadan ana kesiciyi dengesizleştirir.
Yaygın bir diğer hata ise desteksiz sac kesmektir. İnce metalin arkasında destek veya sıkıştırma gereklidir. Destek olmadan titreşir, bükülür veya takılır. Operatörler ayrıca tapa çıkarmayı unuturlar. Kesicinin içinde takılı kalan bir tapa, bir sonraki delikte ısıyı artırır ve işi yavaşlatır.
Son olarak, birçok kullanıcı kaba açma işini ince işten ayırmaz. Metal için delik testeresi ana açıklığı oluşturabilir, ancak çapak alma, temizleme ve çap kontrolü hala profesyonel bir sonucun parçasıdır.
İlk Kesimden Önce Kurulum Kontrol Listesi
Delik boyutu veya malzemesi değiştiğinde kısa bir kontrol listesi kullanın. Küçük kurulum hatalarının kesici uçlara zarar vermesini veya parçaların reddedilmesini önler.
- Malzemeyi teyit edin: hafif çelik, paslanmaz çelik, alüminyum, galvanizli sac, boru veya boyalı panel.
- Malzemeye ve beklenen delik sayısına uygun metal tipi için delik testeresini seçin.
- Arbor boyutunu, kılavuz matkabı ve kesici çapını eşleştirin.
- İş parçasını esnemeyeceği, yuvarlanmayacağı veya titreşmeyeceği şekilde mengeneleyin veya destekleyin.
- Merkezi işaretleyin ve iş parçasının arkasındaki boşluğu kontrol edin.
- Daha büyük çaplar ve sert metaller için matkap hızını düşürün.
- Malzeme gerektirdiğinde uygun kesme yağı veya soğutucu uygulayın.
- Kareyi başlat, düzenli besle ve sohbeti dinle.
- Bir sonraki delikten önce talaşları temizleyin ve tapayı çıkarın.
- Montaj elemanları, rakorlar veya bağlantı elemanları takılmadan önce kenarın çapakları temizlenmelidir.
Bu kontrol listesi basit ama tekrarlanabilirliği artırır. Atölye ve bakım ortamlarında, tekrarlanabilirlik genellikle en hızlı tek kesimden daha değerlidir.
Montajdan Önce Deliği İnceleyin
Kablo rakoru, boru bağlantı parçası, boru eyeri veya sabitleme elemanı monte edilmeden önce metal bir delik kontrol edilmelidir. Delik, parçaya uygun şekilde yuvarlak olmalı, keskin çapaklardan arındırılmış ve her iki tarafı da temiz olmalıdır. Pürüzlü bir kenar, yalıtıma zarar verebilir, contanın sızdırmasını engelleyebilir veya bağlantı parçasının eğri oturmasına neden olabilir. Ana kesim metal için iyi bir delik testeresi ile yapılmış olsa bile, hızlı bir çapak alma işlemi hala işin bir parçasıdır.
Kesiciden çıkan fişi inceleyin. Fiş mavi, ciddi şekilde yırtılmış veya çıkarılması zorsa, bir sonraki kesimde daha düşük hız, daha fazla soğutucu, daha iyi destek veya daha keskin bir kesici gerekebilir. Kovan testere Yongalarda ve tıpa takılıp çıkarılan parçada ipuçları bırakır. Pürüzsüz yongalar ve yönetilebilir bir tıpa genellikle kurulumun iyi olduğunu gösterir. Tozlu yongalar, duman veya vızıldama sesi sürtünme veya titreme olduğunu gösterir.
Tekrarlanan delikler için, devam etmeden önce ilk açıklığı ölçün. Bir tam panel grubundan sonra düzeltmekten daha kolaydır, hız, besleme, sıkıştırma veya kılavuz matkap hizalamasını bir test kesiminden sonra düzeltmek. Metal için delik testeresi, denetimin sona bırakılmak yerine iş ritmine dahil edildiğinde en iyi performansı gösterir.
Tekli Bedenlerden Daha Mantıklı Olan Kitler
Tek bir kesici, iş tek bir sabit açıklık boyutu kullandığında pratiktir. Bakım personelinin kablo rakorları, boru bağlantı parçaları, boru geçişleri, panel düğmeleri ve braketler için birkaç yaygın çapı kestiği durumlarda bir kit daha iyidir. Kovan testere metal kit ayrıca mandrenleri, kılavuz matkapları ve boyutları bir arada tutarak eşleşen parçaları aramakla geçen süreyi azaltır.
Kit, takımın kullandığı gerçek boyut aralığına uymalıdır. Çok fazla kullanılmayan boyut, maliyeti ve dağınıklığı artırır. Çok az boyut, operatörleri delikleri elle büyütmeye zorlar, bu da genellikle pürüzlü kenarlara yol açar. Küçük bir atölyede, yaygın boyutlardan oluşan odaklanmış bir set, çok büyük bir kit'ten daha iyi olabilir. Bir bakım departmanında, beklenmedik bir onarım ortaya çıktığında daha geniş bir kit, arıza süresini azaltabilir.
Bestwin TCT ve bi-metal delik testeresi seçenekleri, farklı kesme koşulları için ilgili mandallar ve kitlerle birlikte sunulmaktadır. Kullanışlı seçim, sahada kullanılan malzemeye, matkaba ve iş akışına uyan seçenektir.
Bakım ve Depolama
Metal için delik testeresi, temizlenip doğru şekilde saklandığında daha uzun ömürlü olur. Kestikten sonra, tıkacı çıkarın, talaşları fırçalayın ve fazla yağı silin. Dişlerde talaş, aşınma veya renk değişikliği olup olmadığını kontrol edin. Pilot matkap körelmişse, bir sonraki kesime zarar vermeden önce değiştirin.
Kesicileri, dişlerinin diğer aletlere çarpabileceği bir alet kutusuna gelişigüzel atmayın. Bölmeli bir kutu veya raf, kesici kenarı korur ve ekibin doğru boyutu daha hızlı bulmasına yardımcı olur. Mil ve kılavuz matkapları, uydukları kesicilerle birlikte saklayın. Eksik bir mil, iyi bir kesiciyi işte kullanılamaz hale getirebilir.
Bir kesici yavaşlamaya başladığında, baskıyı artırmak yerine onu inceleyin. Aşınmış bir kesiciye daha fazla baskı uygulamak ısı üretir ve sonucu daha da kötüleştirir. Aşınmış bir kesiciyi doğru zamanda değiştirmek genellikle iş parçasını, matkabı veya bağlantı parçasını hasar vermekten daha ucuzdur.
Sonuç
Metal için delik testeresi seçimi, tahmin değil, pratik bir karardır. Malzeme, kalınlık, çap ve delik sayısıyla başlayın. Ardından kesici tipi, mandren, kılavuz matkap, hız, ilerleme ve soğutmayı eşleştirin. TCT, sabit sac ve panel işleri için hızlı olabilir. Bi-metal ve M42 seçenekleri, karışık bakım işleri için esnek olabilir. İyi bir kurulum ve dikkatli kullanım ile metal için delik testeresi, çapakları, ısıyı ve boşa harcanan zamanı azaltırken temiz ve tekrarlanabilir delikler üretebilir.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe