
Resposta Rápida
A serra copo certa para metal depende do tipo de metal, espessura da parede, tamanho do furo, velocidade da ferramenta, método de refrigeração e quantas vezes o corte repetido é necessário. Para painéis finos de aço e caixas elétricas, um cortador TCT pode ser rápido e estável quando a broca é controlada. Para aço inoxidável, chapas mais grossas ou trabalhos de manutenção mistos, as opções bimetálicas ou M42 podem ser mais fáceis de gerenciar, pois toleram melhor cortes interrompidos e vibrações moderadas. O resultado mais limpo vem da combinação do cortador com o material e, em seguida, do uso da broca piloto, mandril, velocidade, pressão de avanço e refrigerante corretos.
A Serra copo para metal não deve ser escolhido apenas pelo diâmetro. Um furo de 25 mm em aço macio fino é um trabalho diferente de uma abertura de 60 mm em chapa de aço inoxidável ou na parede de um tubo curvo. Quando o estilo da fresa, a configuração da broca e a fixação da peça correspondem à aplicação, o corte é mais suave, o núcleo se solta de forma mais previsível e a ferramenta dura mais.
O que torna o corte de metal diferente do corte de madeira ou plástico?
O metal é menos tolerante que a madeira, o plástico ou o gesso cartonado. Ele conduz calor para a fresa, resiste aos dentes e pode endurecer ou rebarbar se a velocidade e a pressão estiverem incorretas. Uma serra copo para metal deve manter seus dentes engajados sem esfregar. Muita velocidade cria calor. Muita pressão pode quebrar os dentes, travar a furadeira ou distorcer chapas finas. Pouca pressão permite que os dentes polam a superfície em vez de cortar.
A peça de trabalho também importa. Chapas metálicas planas podem flexionar se não forem suportadas. O aço inoxidável pode endurecer por trabalho quando a ferramenta de corte esfrega. Tubos curvos podem fazer a broca piloto deslizar. Painéis pintados podem lascar se a ferramenta de corte agarrar. Em trabalhos de manutenção, o operador também pode ter acesso limitado, superfícies irregulares ou fiação existente atrás do painel.
Por essas razões, a serra copo para metal deve ser vista como parte de um sistema de corte. A fresa, o mandril, a broca piloto, a velocidade de perfuração, a lubrificação, a fixação e a remoção de cavacos decidem se o furo será limpo ou áspero.
Combine o Tipo de Cortador com o Metal e o Trabalho
A principal comparação é entre cortadores de TCT, HSS, bi-metal e M42. Cada um pode ser útil, mas cada um se comporta de maneira diferente. Uma serra copo para metal usada em uma oficina de painéis de produção pode precisar de repetibilidade rápida, enquanto uma usada por uma equipe de manutenção pode precisar de ampla compatibilidade e manuseio previsível.
| Opção de cortador | Melhor ajuste | Vantagem principal | Ponto de observação |
|---|---|---|---|
| Serra copo TCT | Chapa de aço, painéis metálicos, furos repetidos | Corte rápido e pontas de dente fortes | Necessita de perfuração estável e avanço controlado |
| Serra copo HSS | Metal leve e uso geral em oficina | Simples, econômico, fácil de entender | Desgasta mais rápido em materiais mais duros |
| Serra copo bimetálica | Metais mistos, trabalhos de manutenção, trabalhos em tubulações e painéis | Corpo resistente, flexível para uso variado | A velocidade de corte deve permanecer moderada |
| Serra copo bi-metal M42 | Aço inoxidável e aplicações em metais mais duros | Melhor resistência ao calor e ao desgaste | Ainda precisa de líquido de arrefecimento e pressão constante |
| Arbor e conjunto piloto | Qualquer trabalho com serra copo maior | Mantém o cortador centralizado e substituível | A montagem inadequada do eixo causa vibração e furos irregulares |
As brocas TCT são comuns quando a velocidade é importante. As pontas de carboneto podem cortar limpo metais adequados, especialmente em aplicações de chapas de aço e painéis. O operador deve evitar cargas laterais e vibrações, pois dentes lascados podem reduzir rapidamente a vida útil da ferramenta. Para furos repetidos em condições controladas, uma serra copo TCT para metal pode ser eficiente.
As opções bimetálicas e M42 são frequentemente úteis quando o trabalho é menos previsível. As equipes de manutenção podem cortar aço macio num dia, chapas de cobertura de aço inoxidável no dia seguinte, e tubos ou chapas finas depois. Uma serra copo bimetálica para metal pode tolerar mais vibração do que uma fresa rígida, mas ainda assim precisa da velocidade e refrigeração corretas.

Escolher Diâmetro, Profundidade, Mandril e Broca Piloto Juntos
O diâmetro é a escolha visível, mas não deve ser a única. Uma serra copo para metal também precisa de profundidade de corte suficiente, um mandril compatível e uma broca piloto adequada à peça de trabalho. Se a broca piloto estiver cega, muito longa ou mal fixada, a fresa pode desviar antes que os dentes engatem. Em chapas finas, esse pequeno movimento pode deixar um furo superdimensionado ou irregular.
O encaixe do mandril é especialmente importante para trabalhos repetitivos. Um mandril solto cria vibração, o que leva a danos nos dentes e bordas ásperas. Um mandril estável ajuda a manter a fresa perpendicular à superfície. Quando o diâmetro do furo é grande, o mandril e a broca piloto realizam mais trabalho porque a força de corte está mais distante do centro.
A profundidade de corte deve ser verificada antes de iniciar. Alguns cortadores são construídos principalmente para aberturas de chapas e painéis, enquanto outros podem lidar com perfis mais profundos. Quando a peça de trabalho é mais espessa que a profundidade do cortador, cavacos podem se acumular dentro da serra. Cavacos acumulados criam calor e dificultam a remoção do plugue. O operador deve pausar, limpar os cavacos e evitar forçar o cortador.
Controlar Velocidade, Avanço e Calor
A maioria dos cortes ruins vem da velocidade e do calor. Uma serra copo para metal geralmente precisa de uma velocidade mais lenta do que um corte semelhante em madeira. Diâmetros grandes precisam de velocidade mais lenta do que diâmetros pequenos porque os dentes externos viajam mais rápido. Metais mais duros também exigem velocidade mais baixa e melhor refrigeração.
A pressão de avanço deve ser firme, mas controlada. Se a pressão for muito leve, os dentes esfregam e o calor aumenta. Se a pressão for muito pesada, a broca pode parar ou os dentes podem lascar. Um avanço constante permite que a ferramenta produza cavacos em vez de poeira ou descoloração. Os cavacos são um feedback útil. Cavacos azuis, cheiro de queimado ou fumaça geralmente indicam calor excessivo.
O fluido de corte ou óleo de corte ajuda a reduzir o atrito e a dissipar o calor da aresta de corte. Para aço inoxidável, o resfriamento é especialmente importante porque o calor pode endurecer a superfície e dificultar a próxima rotação. Para trabalhos aéreos ou verticais, use um método que controle a sujeira enquanto ainda reduz o calor. Mesmo uma pequena quantidade de lubrificante adequado pode melhorar o corte.
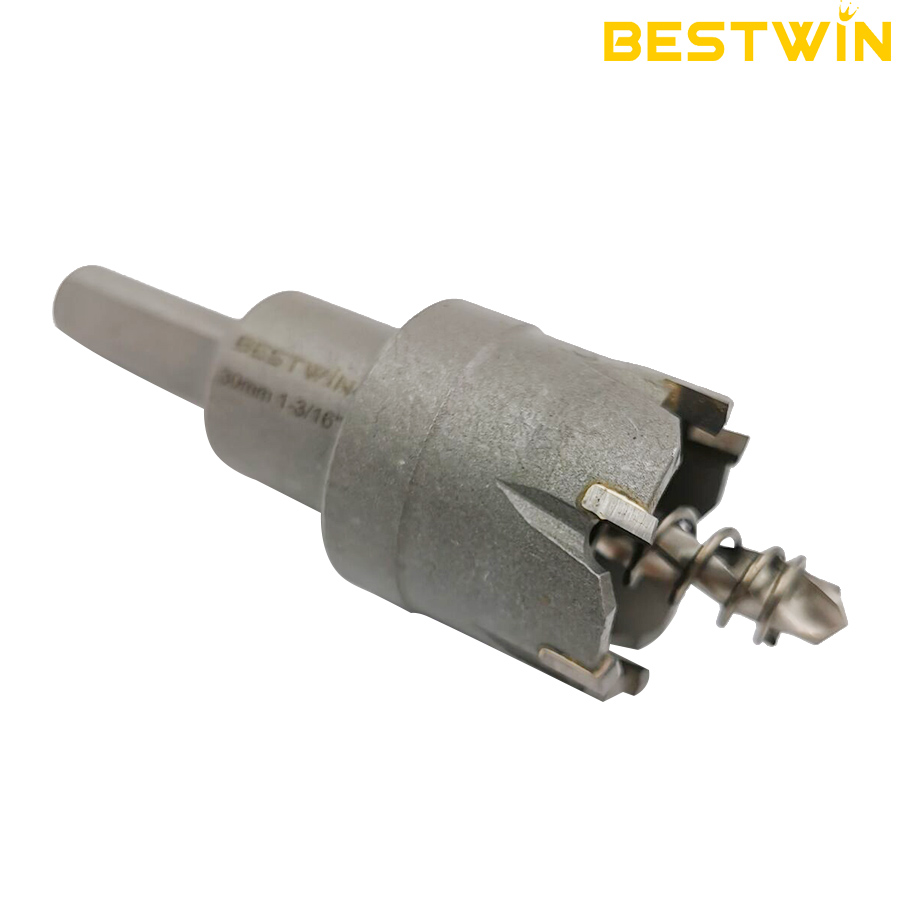
Corte de Painéis de Chapa Metálica
Painéis de chapa metálica são comuns em gabinetes elétricos, dutos, tampas de acesso, estruturas de sinalização, proteções de máquinas e suportes de reparo. Uma serra copo para metal usada em chapa precisa de suporte atrás do corte. Se o painel flexionar, a fresa pode prender no lado de saída e deixar uma borda distorcida.
Marque o centro claramente, faça um pequeno furo guia se a superfície permitir e confirme que não há fios, componentes ou suportes ocultos atrás do painel. Comece com a broca perpendicular à superfície. Assim que a broca piloto atravessar, deixe os dentes engatarem uniformemente. Se a fresa prender, pare e verifique a fixação, a velocidade e a estabilidade da broca piloto em vez de forçar a broca.
Para painéis pintados ou revestidos, proteja a face visível. Alguns operadores aplicam fita sobre a área cortada para reduzir arranhões e facilitar a visualização das marcas de marcação. A fita não substitui a velocidade correta, mas pode ajudar a proteger o acabamento durante a configuração.
Corte de Aço Inoxidável
O aço inoxidável é exigente porque pode endurecer com o trabalho quando o calor e o atrito são permitidos a acumular-se. Uma serra copo para metal usada em aço inoxidável deve estar afiada, funcionar a uma velocidade controlada e receber pressão de avanço constante. O atrito intermitente é o inimigo. Se o cortador polir a superfície sem produzir cavacos, a próxima passagem torna-se mais difícil.
Lâminas bi-metálicas M42 ou opções TCT adequadas podem ser usadas dependendo da espessura e do controle da ferramenta. Use fluido de corte, mantenha a broca na perpendicular e remova os cavacos com frequência. Não deixe a fresa girar contra a superfície após a conclusão do corte. Isso gera calor sem corte útil.
Para painéis de aço inoxidável em equipamentos alimentícios, têxteis, químicos ou externos, o controle de rebarbas também pode ser importante. Planeje a rebarbação após o corte. Um furo limpo reduz problemas de montagem e faz com que juntas, prensa-cabos e conexões se encaixem de forma mais uniforme.
Corte de Tubos, Tubos e Superfícies Curvas
Tubos e canos são mais difíceis porque a broca piloto encontra primeiro uma superfície curva. Uma serra copo para metal pode deslizar se o centro não for preparado. Use um punção de centro, um guia ou um gabarito quando possível. Fixe o tubo para que ele não possa rolar. Se o furo precisar ser colocado com precisão, evite perfurar à mão livre em uma peça solta.
À medida que a fresa penetra na superfície curva, o contato dos dentes é irregular. O operador deve reduzir a pressão lateral e deixar a fresa assentar. Em tubos de parede fina, o lado de saída pode prender. Em tubos mais grossos, a remoção de cavacos torna-se mais importante. Pause e remova os cavacos acumulados antes que o calor aumente.
Um corte de tubo também pode deixar um tampão ou rebarba em forma de crescente. Isso é normal para superfícies curvas, mas deve ser removido antes da montagem. Uma etapa de rebarbação protege cabos, mangueiras, vedações e mãos.
Erros Comuns que Arruínam um Buraco de Metal
O primeiro erro é usar uma serra copo destinada a madeira ou materiais macios. Ela pode cortar brevemente, mas o desgaste dos dentes e o calor aparecerão rapidamente. Uma serra copo real para metal tem formato de dente e material adequados para corte de metal.
O segundo erro é usar uma velocidade de perfuração muito alta. Velocidades altas podem parecer eficientes no início, mas podem superaquecer a borda, descolorir a peça e encurtar a vida útil da fresa. O terceiro erro é ignorar a condição da broca piloto. Uma broca piloto cega torna a fresa principal instável antes mesmo do início do corte.
Outro erro comum é cortar chapa sem suporte. Metal fino precisa de apoio ou fixação. Sem suporte, ele vibra, dobra ou agarra. Os operadores também se esquecem de remover o plugue. Um plugue preso dentro do cortador aumenta o calor no próximo furo e atrasa o trabalho.
Finalmente, muitos usuários não separam o trabalho de abertura bruta do trabalho de acabamento. Uma serra copo para metal pode criar a abertura principal, mas rebarbar, limpar e verificar o diâmetro ainda fazem parte de um resultado profissional.
Lista de Verificação de Configuração Antes do Primeiro Corte
Use uma lista de verificação curta sempre que o tamanho ou material do furo mudar. Ela evita que pequenos erros de configuração se tornem fresas danificadas ou peças rejeitadas.
- Confirme o material: aço carbono, aço inoxidável, alumínio, chapa galvanizada, tubo ou painel pintado.
- Escolha a serra copo para metal que seja adequada ao tipo de material e ao número esperado de furos.
- Combine o tamanho do mandril, a broca piloto e o diâmetro da fresa.
- Prenda ou apoie a peça de trabalho de modo que ela não flexione, role ou vibre.
- Marque o centro e verifique o espaço livre atrás da peça de trabalho.
- Defina a velocidade de perfuração mais baixa para diâmetros maiores e metais mais duros.
- Aplique óleo de corte ou refrigerante adequado quando o material necessitar.
- Comece quadrado, alimente constantemente e ouça o burburinho.
- Limpe as lascas e remova o pino antes do próximo furo.
- Remova as rebarbações da borda antes de instalar conexões, prensa-cabos ou fixadores.
Este checklist é simples, mas melhora a repetibilidade. Em ambientes de oficina e manutenção, a repetibilidade é frequentemente mais valiosa do que o corte único mais rápido.
Inspecione o furo antes de instalar os acessórios
Um furo em metal deve ser verificado antes da instalação de uma prensa-cabos, conexão de eletroduto, selim de tubulação ou fixador. A abertura deve ser redonda o suficiente para a peça, livre de rebarbas afiadas e limpa em ambos os lados. Uma borda áspera pode danificar o isolamento, impedir a vedação de uma junta ou fazer com que uma conexão fique inclinada. Mesmo quando o corte principal é feito com uma boa serra copo para metal, uma etapa rápida de rebarbação ainda faz parte do trabalho.
Inspecione o plugue que sai do cortador. Se o plugue estiver azul, muito rasgado ou difícil de remover, o próximo corte pode precisar de velocidade mais baixa, mais refrigerante, melhor suporte ou um cortador mais afiado. Serra copo deixa pistas nos cavacos e na bucha. Cavacos finos e uma bucha manejável geralmente significam que o ajuste está próximo. Cavacos pulverulentos, fumaça ou um som de zumbido sugerem atrito ou vibração.
Para furos repetidos, meça a primeira abertura antes de continuar. É mais fácil corrigir a velocidade, o avanço, a fixação ou o alinhamento da broca piloto após um corte de teste do que após um lote completo de painéis. Uma serra copo para metal tem o melhor desempenho quando a inspeção é incorporada ao ritmo de trabalho em vez de deixada para o final.
Quando um Kit Faz Mais Sentido do que Tamanhos Únicos
Um único cortador é prático quando o trabalho utiliza um tamanho fixo de abertura. Um kit é melhor quando a equipe de manutenção corta vários diâmetros comuns para prensa-cabos, conexões de eletroduto, penetrações de tubulação, botões de painel e suportes. Um Serra copo o kit de metal também mantém os mandris, brocas piloto e tamanhos juntos, o que reduz o tempo gasto procurando por peças correspondentes.
O kit deve corresponder à faixa de tamanhos real utilizada pela equipe. Muitos tamanhos não utilizados aumentam o custo e a desordem. Poucos tamanhos forçam os operadores a aumentar os furos manualmente, o que muitas vezes leva a bordas ásperas. Em uma oficina pequena, um conjunto focado de tamanhos comuns pode ser melhor do que um kit muito grande. Em um departamento de manutenção, um kit mais amplo pode reduzir o tempo de inatividade quando surge um reparo inesperado.
Bestwin oferece opções de serra copo TCT e bimetálica para diferentes condições de corte, juntamente com mandris e kits relacionados. A escolha útil é aquela que se adapta ao material, à furadeira e ao padrão de trabalho já utilizado no local.
Manutenção e Armazenamento
Uma serra copo para metal dura mais quando é limpa e armazenada corretamente. Após o corte, remova o plugue, escove as aparas e limpe o excesso de óleo. Verifique os dentes em busca de aparas, desgaste ou descoloração. Se a broca piloto estiver cega, substitua-a antes que danifique o próximo corte.
Não jogue fresas soltas em uma caixa de ferramentas onde os dentes possam atingir outras ferramentas. Uma caixa dividida ou um suporte protege a aresta de corte e ajuda a equipe a encontrar o tamanho correto mais rapidamente. Mantenha os mandris e brocas piloto com as fresas que eles encaixam. Um mandril ausente pode tornar uma boa fresa inutilizável no trabalho.
Quando uma fresa começa a desacelerar, inspecione-a em vez de aumentar a pressão. Mais pressão em uma fresa desgastada cria calor e piora o resultado. Substituir uma fresa desgastada no momento certo geralmente é mais barato do que danificar a peça de trabalho, a broca ou o acessório.
Conclusão
Escolher uma serra copo para metal é uma decisão prática, não um palpite. Comece com o material, espessura, diâmetro e número de furos. Em seguida, combine o tipo de lâmina, mandril, broca piloto, velocidade, avanço e refrigeração. TCT pode ser rápido para trabalhos estáveis em chapas e painéis. Opções bi-metal e M42 podem ser flexíveis para trabalhos de manutenção variados. Com uma boa configuração e manuseio cuidadoso, uma serra copo para metal pode produzir aberturas limpas e repetíveis, reduzindo rebarbas, calor e tempo perdido.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe