
クイックアンサー
金属用の適切なホールソーは、金属の種類、壁の厚さ、穴のサイズ、工具の速度、冷却方法、および作業に必要な繰り返し切断の回数によって異なります。薄い鋼板や電気ボックスの場合、ドリルが制御されていればTCTカッターは高速で安定した切断が可能です。ステンレス鋼、厚いシートメタル、または複合的なメンテナンス作業の場合は、バイメタルまたはM42オプションの方が、割り込み切断や適度な振動によりよく耐えられるため、扱いやすい場合があります。最もきれいな結果を得るには、カッターを材料に合わせ、適切なパイロットドリル、アーバー、速度、送り圧力、およびクーラントを使用することが重要です。
A ホールソー 金属加工用の穴あけは、直径だけで選ぶべきではありません。薄い軟鋼の25mmの穴と、ステンレス鋼板の60mmの開口部や湾曲したパイプの壁では、作業内容が異なります。カッターのスタイル、ドリルの設定、ワーク保持がすべて用途に合っていれば、切削はよりスムーズになり、切りくずの排出がより予測可能になり、工具の寿命も長くなります。
金属加工が木材やプラスチック加工と異なる点は何か
金属は木材、プラスチック、石膏ボードよりも手ごわい。熱をカッターに伝え、刃に抵抗し、速度と圧力が間違っていると硬化したりバリが出たりする可能性がある。金属用のホールソーは、こすれることなく刃を食い込ませ続ける必要がある。速度が速すぎると熱が発生する。圧力が強すぎると刃が折れたり、ドリルが停止したり、薄い板が歪んだりする可能性がある。圧力が弱すぎると、刃が切削する代わりに表面を磨いてしまう。
ワークピースも重要です。平坦な板金は、支持されていないとたわむことがあります。ステンレス鋼は、カッターがこすれると加工硬化することがあります。湾曲したパイプは、パイロットドリルが滑ることがあります。塗装されたパネルは、カッターが引っかかると剥がれることがあります。メンテナンス作業では、オペレーターはアクセスが制限されていたり、表面が不均一だったり、パネルの背後に既存の配線があったりすることもあります。
これらの理由から、金属用ホールソーは切削システムの一部として捉えるべきです。カッター、アーバー、パイロットドリル、ドリル速度、潤滑、クランプ、切りくず除去のすべてが、穴がきれいに仕上がるか粗く仕上がるかを決定します。
カッターの種類と金属、作業内容を照合する
主な比較対象は、TCT、HSS、バイメタル、M42スタイルのカッターです。それぞれ有用ですが、挙動は異なります。生産パネルショップで使用される金属用ホールソーには、迅速な繰り返し精度が必要とされる場合がありますが、メンテナンスチームが使用するホールソーには、幅広い互換性と予測可能な取り扱いが必要とされる場合があります。
| カッターオプション | 最適なフィット | 主な利点 | ウォッチポイント |
|---|---|---|---|
| TCTホールソー | 鋼板、金属パネル、繰り返し穴 | 素早い切れ味と丈夫な歯先 | 安定した掘削と制御された送りが必要 |
| HSSホールソー | 軽量金属および一般作業場用途 | シンプルで経済的、分かりやすい | 硬い素材の方が早く摩耗する |
| バイメタルホールソー | 異種金属、メンテナンス作業、配管・パネル工事 | 頑丈なボディ、多様な用途に対応する柔軟性 | 切削速度は中程度に保つ必要があります |
| M42バイメタルホールソー | ステンレス鋼およびより硬い金属の用途 | より優れた耐熱性と耐摩耗性 | クーラントと安定した圧力がまだ必要です |
| アーバー・パイロットセット | より大きな穴あけ作業 | カッターを中央に配置し、交換可能にします | アーバーの取り付け不良は振動や粗い穴の原因となります |
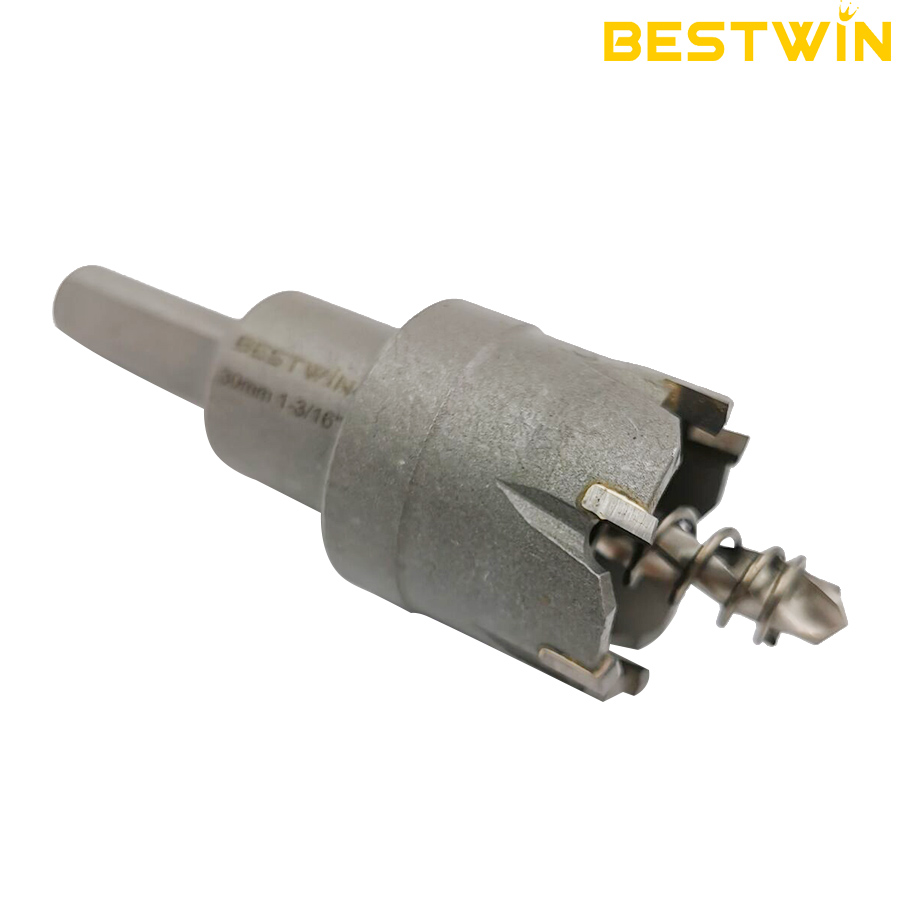
TCT(超硬チップ)オプションは、スピードが求められる場合に一般的です。超硬チップは、特に鋼板やパネル用途において、適切な金属をきれいに切断できます。チップが欠けた歯は工具寿命を急速に縮める可能性があるため、オペレーターは横方向の負荷やビビリを避ける必要があります。管理された条件下での繰り返し穴あけには、金属用TCTホールソーが効率的です。
バイメタルやM42といった選択肢は、予測が難しい作業においてしばしば有効です。保守チームは、ある日は軟鋼を、次の日はステンレス製のカバープレートを、その後にはパイプや薄板を切断するかもしれません。金属用のバイメタルホールソーは、リジッドカッターよりも多くの振動に耐えられますが、それでも適切な速度と冷却が必要です。

直径、深さ、アーバー、パイロットドリルをまとめて選択
直径は目に見える選択肢ですが、それが唯一の選択肢であるべきではありません。金属用のホールソーには、十分な切削深さ、互換性のあるアーバー、そして加工材に適したパイロットドリルも必要です。パイロットドリルが鈍い、長すぎる、またはしっかりと固定されていない場合、歯がかみ合う前にカッターがぶれる可能性があります。薄いシート材では、そのわずかな動きが大きすぎる穴や不均一な穴を残す可能性があります。
アーバーの適合は、特に繰り返し作業において重要です。アーバーが緩いと振動が発生し、刃の損傷や粗い切断面につながります。安定したアーバーは、カッターを加工面に垂直に保つのに役立ちます。穴径が大きい場合、切削力が中心から遠くなるため、アーバーとパイロットドリルがより多くの仕事を行います。
切断深さは作業開始前に確認する必要があります。一部のルータービットは主にシート材やパネルの開口部用に作られていますが、他のものはより深い形状にも対応できます。ワークピースがルータービットの切断深さよりも厚い場合、切りくずがノコ内部に詰まることがあります。切りくずが詰まると熱が発生し、プラグの取り外しが困難になります。オペレーターは一時停止し、切りくずを取り除き、ルータービットを無理に押し込まないようにする必要があります。
速度、送り、熱を制御する
多くの不適切な切断は、スピードと熱が原因で発生します。金属用のホールソーは、木材の同様の切断よりも一般的に遅いスピードが必要です。外側の刃が速く移動するため、大口径は小口径よりも遅いスピードが必要です。硬い金属はまた、より低いスピードとより良い冷却を必要とします。
送り圧は、しっかりと、しかし制御された状態であるべきです。圧力が軽すぎると、歯がこすれて熱が発生します。圧力が重すぎると、ドリルが停止したり、歯が欠けたりする可能性があります。安定した送りは、カッターが粉塵や変色ではなく切りくずを生成することを可能にします。切りくずは有用なフィードバックです。青い切りくず、焦げた臭い、または煙は、通常、過度の熱を示しています。
クーラントまたは切削油は、摩擦を低減し、刃先から熱を運び去るのに役立ちます。ステンレス鋼の場合、熱によって表面が硬化し、次の回転が困難になる可能性があるため、冷却は特に重要です。 overhead または vertical 作業では、熱を低減しながらも汚れを抑える方法を使用してください。適切な潤滑剤は少量でも切削性を向上させることができます。
鋼板の切断
板金パネルは、電気エンクロージャー、ダクト、アクセスカバー、サインフレーム、機械ガード、修理ブラケットなどで一般的に使用されます。板金に使用するホールソーは、切断時に後ろからの支えが必要です。パネルがたわむと、カッターが出口側で引っかかり、歪んだ縁を残す可能性があります。
中心を明確にマークし、表面が許せば小さなポンチで印をつけ、パネルの裏に電線、部品、隠れた支持材がないことを確認してください。ドリルは表面に対して垂直に始めてください。パイロットドリルが貫通したら、刃が均等に食い込むようにしてください。カッターが引っかかった場合は、無理にドリルを進めるのではなく、クランプ、速度、パイロットの安定性を確認して停止してください。
塗装またはコーティングされたパネルの場合は、見える面を保護してください。一部のオペレーターは、こすれを減らし、レイアウトマークを見やすくするために、カット部分にテープを貼ります。テープは正しい速度の代わりにはなりませんが、セットアップ中の仕上げを保護するのに役立ちます。
ステンレス鋼の切断
ステンレス鋼は、熱と摩擦が蓄積すると加工硬化を起こすため、取り扱いが難しい素材です。ステンレス鋼に使用する金属用ホールソーは、切れ味が良く、制御された速度で回転させ、安定した送り圧力をかける必要があります。断続的な摩擦は避けるべきです。カッターが切りくずを生成せずに表面を研磨してしまうと、次の加工がより困難になります。
厚みと工具の制御に応じて、M42バイメタルまたは適切なTCTオプションを使用できます。切削油を使用し、ドリルを直角に保ち、頻繁に切りくずを取り除いてください。切削完了後、カッターを表面に押し付けたまま回転させないでください。それは有用な切削なしに熱を発生させます。
食品、繊維、化学、または屋外機器用のステンレスパネルでは、バリの制御も重要になる場合があります。切断後のバリ取りを計画してください。きれいな穴は、組み立ての問題を減らし、ガスケット、ケーブルグランド、および継手をより均一に配置できるようにします。
パイプ、チューブ、曲面の切断
パイプやチューブは、パイロットドリルが最初に湾曲した表面に当たるため、より難しくなります。金属用のホールソーは、中心が準備されていないと滑ることがあります。可能な場合は、センターポンチ、ガイド、または治具を使用してください。パイプが転がらないように固定してください。穴を正確に配置する必要がある場合は、緩んだ部品でのフリーハンドでの穴あけは避けてください。
カッターが曲面に食い込むと、歯の接触が不均一になります。オペレーターは横方向の圧力を減らし、カッターを落ち着かせる必要があります。薄肉チューブでは、出口側が食い込むことがあります。厚肉パイプでは、切りくずの除去がより重要になります。熱がこもる前に一時停止し、詰まった切りくずを取り除いてください。
パイプの切り口には、三日月状の突起やバリが残ることもあります。これは曲面では正常なことですが、組み立て前に除去する必要があります。バリ取り工程は、ケーブル、ホース、シール、そして手を保護します。
金属加工における穴の失敗を防ぐための一般的な間違い
最初の間違いは、木材や柔らかい素材用のカッターを使用することです。一時的には切断できても、すぐに刃の摩耗や発熱が生じます。金属用の本格的なホールソーは、金属切断に適した刃の形状と材質を持っています。
2つ目の間違いは、ドリル速度が高すぎることです。高速は最初は効率的に見えるかもしれませんが、刃先が過熱したり、加工物が変色したり、カッターの寿命を縮めたりする可能性があります。3つ目の間違いは、パイロットドリルの状態を無視することです。鈍いパイロットドリルは、切削が始まる前にメインカッターを不安定にします。
もう一つのよくある間違いは、支持されていないシートを切断することです。薄い金属には裏当てまたはクランプが必要です。支持がないと、振動したり、曲がったり、引っかかったりします。オペレーターはプラグの取り外しを忘れることもあります。カッター内部にプラグが詰まったままだと、次の穴で熱が増加し、作業が遅くなります。
最後に、多くのユーザーが下穴加工と仕上げ加工を区別していません。金属用のホールソーで主開口部を作成できますが、バリ取り、清掃、および直径の確認は、プロフェッショナルな結果の一部です。
最初のカット前のセットアップチェックリスト
穴のサイズや材質が変わるたびに短いチェックリストを使用してください。これにより、小さな設定ミスがカッターの破損や部品の不良につながるのを防ぐことができます。
- 材質を確認してください:軟鋼、ステンレス鋼、アルミニウム、亜鉛メッキ鋼板、パイプ、または塗装パネル。
- 材質と想定される穴あけ数に適した金属用ホールソーを選びましょう。
- アーバーサイズ、パイロットドリル、カッター径を合わせる
- ワークピースがたわんだり、転がったり、振動したりしないようにクランプまたはサポートしてください。
- ワークピースの後ろの中心に印を付け、クリアランスを確認してください。
- 大口径や硬い金属の場合は、ドリル速度を低く設定してください。
- 必要に応じて、適切な切削油またはクーラントを塗布してください。
- スクエアから始め、着実に餌を与え、ざわめきに耳を澄ませ。
- 次の穴の前に、チップをきれいに取り除き、プラグを外してください。
- 継手、グロメット、またはファスナーを取り付ける前に、エッジのバリを取ってください。
このチェックリストはシンプルですが、再現性を向上させます。ワークショップやメンテナンスの現場では、一度の最速の作業よりも再現性の方が重要であることがよくあります。
フィッティングを取り付ける前に穴を点検してください
ケーブルグランド、コンジットフィッティング、パイプサドル、またはファスナーを取り付ける前に、金属製の穴を確認する必要があります。開口部は部品が入るのに十分な丸さがあり、鋭利なバリがなく、両面がきれいである必要があります。粗い縁は絶縁体を損傷したり、ガスケットのシールを妨げたり、フィッティングが傾いて取り付けられたりする可能性があります。金属用の優れたホールソーで主切断を行った場合でも、簡単なバリ取り作業は依然として作業の一部です。
カッターから出ているプラグを点検してください。プラグが青色、ひどく摩耗している、または取り外しにくい場合は、次の切断では低速、より多くのクーラント、より良いサポート、またはより鋭いカッターが必要になる場合があります。 ホールソー チップとプラグに手がかりを残す。滑らかなチップと扱いやすいプラグは、通常、セットアップが近いことを意味する。粉状のチップ、煙、または鳴るような音は、こすれやビビリを示唆している。
繰り返し穴を開ける場合は、続行する前に最初の開口部を測定してください。一度のテストカットの後であれば、スピード、送り、クランプ、またはパイロットドリルの位置合わせを修正する方が、パネル一式を加工した後よりも容易です。金属用ホールソーは、作業の最後にまとめて検査するのではなく、作業のリズムの中に検査を組み込むことで最良の性能を発揮します。
キットの方が単体サイズよりも理にかなっているとき
単一のカッターは、1つの固定された開口サイズを使用する作業に実用的です。ケーブルグランド、コンジット継手、パイプ貫通部、パネルボタン、ブラケットの一般的な直径を複数カットする必要がある場合、キットの方が適しています。 ホールソー 金属キットは、アーバー、パイロットドリル、サイズをまとめて保管できるため、適合する部品を探す時間を短縮できます。
キットはチームが使用する実際のサイズ範囲に合わせるべきです。未使用のサイズが多すぎると、コストが増加し、かさばります。サイズが少なすぎると、オペレーターは手作業で穴を広げる必要があり、しばしば粗い仕上がりになります。小規模なショップでは、非常に大きなキットよりも、一般的なサイズに絞ったセットの方が良い場合があります。メンテナンス部門では、予期せぬ修理が発生した場合に、より幅広いキットがあればダウンタイムを短縮できます。
ベストウィン TCT(超硬チップ)とバイメタル製のホールソーを用意しており、様々な切削条件に対応します。関連するアーバーやキットも取り揃えています。適切な選択は、現場で使用されている材料、ドリル、作業パターンに適合するものです。
メンテナンスと保管
金属用のホールソーは、適切に清掃・保管することで長持ちします。切断後は、中の切りくずを取り除き、ブラシで切りくずを払い落とし、余分な油を拭き取ってください。刃先に欠けや摩耗、変色がないか確認してください。パイロットドリルが鈍っている場合は、次の切断に支障が出る前に交換してください。
カッターの刃が他の工具に当たらないように、工具箱に無造作に放り込まないでください。仕切り付きのケースやラックは刃を保護し、チームが正しいサイズをより速く見つけるのに役立ちます。アーバーとパイロットドリルは、適合するカッターと一緒に保管してください。アーバーがないと、良いカッターでも現場で使えなくなってしまいます。
カッターが遅くなり始めたら、圧力を上げるのではなく点検してください。摩耗したカッターにさらに圧力をかけると熱が発生し、結果が悪化します。摩耗したカッターを適切な時期に交換することは、ワークピース、ドリル、または継手を損傷するよりも通常安価です。
最終的な結論
金属用ホールソーの選択は、当てずっぽうではなく、実用的な判断です。まず、材質、厚み、直径、穴の数から始めます。次に、カッターの種類、アーバー、パイロットドリル、回転数、送り速度、冷却を合わせます。TCTは、安定したシートやパネル作業に最適です。バイメタルやM42のオプションは、様々なメンテナンス作業に柔軟に対応できます。適切なセットアップと丁寧な取り扱いにより、金属用ホールソーは、バリ、熱、時間の無駄を減らしながら、きれいで再現性の高い開口部を作成できます。










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe