
Risposta rapida
La sega a tazza giusta per il metallo dipende dal tipo di metallo, dallo spessore della parete, dalla dimensione del foro, dalla velocità dell'utensile, dal metodo di raffreddamento e dal numero di tagli ripetuti richiesti dal lavoro. Per pannelli sottili in acciaio e scatole elettriche, una fresa TCT può essere veloce e stabile quando il trapano è controllato. Per acciaio inossidabile, lamiere più spesse o lavori di manutenzione misti, le opzioni bimetalliche o M42 possono essere più facili da gestire perché tollerano meglio i tagli interrotti e le vibrazioni moderate. Il risultato più pulito si ottiene abbinando la fresa al materiale e quindi utilizzando la punta pilota, il mandrino, la velocità, la pressione di avanzamento e il refrigerante corretti.
A Sega a tazza per il metallo non dovrebbe essere scelto solo in base al diametro. Un foro da 25 mm in lamiera sottile di acciaio dolce è un lavoro diverso da un'apertura da 60 mm in lamiera di acciaio inossidabile o da una parete curva di un tubo. Quando lo stile della fresa, la configurazione della punta e il fissaggio del pezzo corrispondono all'applicazione, il taglio è più fluido, il pezzo estratto si stacca in modo più prevedibile e l'utensile dura più a lungo.
Cosa rende il taglio del metallo diverso da quello del legno o della plastica?
Il metallo è meno indulgente del legno, della plastica o del cartongesso. Conduce il calore verso la fresa, oppone resistenza ai denti e può indurirsi o sbavarsi se velocità e pressione sono errate. Una sega a tazza per metallo deve mantenere i suoi denti impegnati senza sfregare. Troppa velocità crea calore. Troppa pressione può spezzare i denti, bloccare il trapano o deformare lamiere sottili. Troppa poca pressione permette ai denti di lucidare la superficie invece di tagliare.
Anche il pezzo in lavorazione è importante. La lamiera piana può flettersi se non è supportata. L'acciaio inossidabile può incrudirsi quando la fresa sfrega. Il tubo curvo può far scivolare la punta pilota. I pannelli verniciati possono scheggiarsi se la fresa aggrappa. Nel lavoro di manutenzione, l'operatore può anche avere un accesso limitato, superfici irregolari o cablaggi esistenti dietro il pannello.
Per queste ragioni, la sega a tazza per metallo dovrebbe essere considerata parte di un sistema di taglio. La fresa, il mandrino, la punta pilota, la velocità di rotazione, la lubrificazione, il bloccaggio e l'evacuazione dei trucioli determinano se il foro sarà pulito o grezzo.
Abbina il tipo di taglierina al metallo e al lavoro
Il confronto principale è tra frese TCT, HSS, bimetalliche e M42. Ognuna può essere utile, ma ognuna si comporta diversamente. Una sega a tazza per metallo utilizzata in un'officina di pannelli di produzione potrebbe necessitare di una rapida ripetibilità, mentre una utilizzata da un team di manutenzione potrebbe necessitare di ampia compatibilità e maneggevolezza prevedibile.
| Opzione taglierina | Migliore adattamento | Vantaggio principale | Punto di osservazione |
|---|---|---|---|
| Sega a tazza TCT | Lamiera d'acciaio, pannelli metallici, fori ripetuti | Taglio rapido e punte dei denti resistenti | Necessita di perforazione stabile e avanzamento controllato |
| Sega a tazza HSS | Metallo leggero e uso generale in officina | Semplice, economico, facile da capire | Può usurarsi più velocemente su materiali più duri |
| Sega a tazza bimetallica | Metalli misti, lavori di manutenzione, lavori di tubazioni e pannellature | Corpo robusto, flessibile per un uso vario | La velocità di taglio deve rimanere moderata |
| Sega a tazza bimetallica M42 | Acciaio inossidabile e applicazioni in metalli più duri | Migliore resistenza al calore e all'usura | Ha ancora bisogno di liquido refrigerante e di una pressione costante |
| Arbor e set pilota | Qualsiasi lavoro con una sega a tazza più grande | Mantiene la fresa centrata e sostituibile | Un montaggio scadente dell'albero causa vibrazioni e fori grezzi |
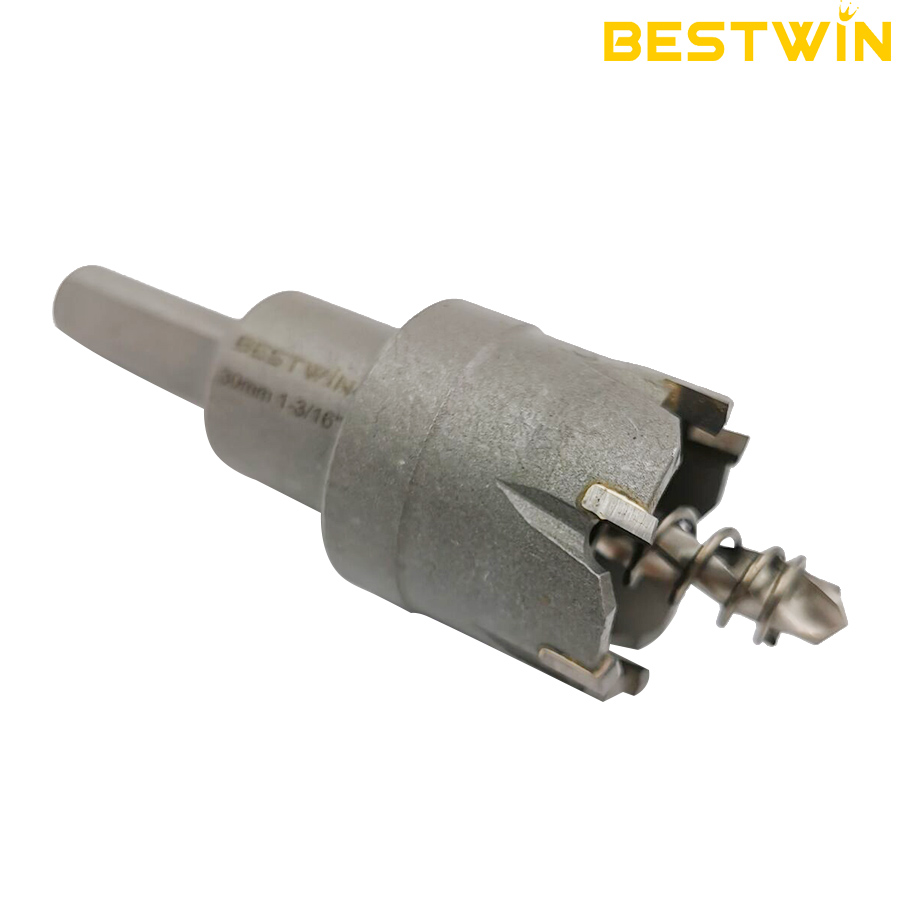
Le seghe a tazza TCT sono comuni quando la velocità è importante. Le punte in carburo possono tagliare in modo pulito metalli adatti, specialmente in applicazioni su lamiere e pannelli. L'operatore deve evitare carichi laterali e vibrazioni perché denti scheggiati possono ridurre rapidamente la durata dell'utensile. Per fori ripetuti in condizioni controllate, una sega a tazza TCT per metallo può essere efficiente.
Le opzioni bi-metalliche e M42 sono spesso utili quando il lavoro è meno prevedibile. I team di manutenzione possono tagliare acciaio dolce un giorno, piastre di copertura in acciaio inossidabile il giorno successivo e tubi o lamiere sottili in seguito. Una sega a tazza bi-metallica per metallo può tollerare più vibrazioni rispetto a una fresa rigida, ma necessita comunque della giusta velocità e raffreddamento.

Scegli Diametro, Profondità, Mandrino e Punta di centraggio insieme
Il diametro è la scelta visibile, ma non dovrebbe essere l'unica. Una sega a tazza per metallo necessita anche di una profondità di taglio sufficiente, un codolo compatibile e una punta pilota adatta al pezzo. Se la punta pilota è smussata, troppo lunga o fissata male, la fresa può spostarsi prima che i denti entrino in presa. Su lamiere sottili, questo piccolo movimento può lasciare un foro sovradimensionato o irregolare.
Il centraggio dell'albero è particolarmente importante per lavori ripetuti. Un albero allentato crea vibrazioni, che portano a danni ai denti e bordi grezzi. Un albero stabile aiuta a mantenere la fresa perpendicolare alla superficie. Quando il diametro del foro è grande, l'albero e la punta pilota svolgono più lavoro perché la forza di taglio è più lontana dal centro.
La profondità di taglio deve essere controllata prima di iniziare. Alcuni utensili sono costruiti principalmente per aperture di lamiere e pannelli, mentre altri possono gestire profili più profondi. Quando il pezzo è più spesso della profondità dell'utensile, i trucioli possono accumularsi all'interno della sega. I trucioli accumulati creano calore e rendono difficile la rimozione del tappo. L'operatore dovrebbe fermarsi, rimuovere i trucioli ed evitare di forzare l'utensile.
Controlla Velocità, Avanzamento e Calore
La maggior parte dei tagli scadenti deriva da velocità e calore. Una sega a tazza per metallo generalmente necessita di una velocità inferiore rispetto a un taglio simile nel legno. I diametri grandi richiedono velocità inferiori rispetto ai diametri piccoli perché i denti esterni viaggiano più velocemente. Anche i metalli più duri richiedono velocità inferiori e un migliore raffreddamento.
La pressione di avanzamento dovrebbe essere decisa ma controllata. Se la pressione è troppo leggera, i denti sfregano e si genera calore. Se la pressione è troppo forte, la punta può bloccarsi o i denti possono scheggiarsi. Un avanzamento costante permette alla fresa di produrre trucioli invece di polvere o scolorimento. I trucioli sono un utile feedback. Trucioli blu, odore di bruciato o fumo indicano solitamente un calore eccessivo.
Il liquido refrigerante o l'olio da taglio aiutano a ridurre l'attrito e a dissipare il calore dal filo del dente. Per l'acciaio inossidabile, il raffreddamento è particolarmente importante perché il calore può indurire la superficie e rendere più difficile la rotazione successiva. Per lavori in posizione sopratesta o verticale, utilizzare un metodo che controlli il disordine pur riducendo il calore. Anche una piccola quantità di lubrificante adatto può migliorare il taglio.
Taglio di pannelli in lamiera
I pannelli in lamiera sono comuni negli armadi elettrici, nei condotti, nei coperchi di accesso, nei telai di insegne, nelle protezioni per macchine e nelle staffe di riparazione. Una sega a tazza per metallo utilizzata su lamiera necessita di supporto dietro il taglio. Se il pannello si flette, la fresa può impigliarsi sul lato di uscita e lasciare un bordo distorto.
Segna chiaramente il centro, effettua un piccolo segno con il punzone se la superficie lo consente e verifica che non ci siano fili, componenti o supporti nascosti dietro il pannello. Inizia con la punta del trapano perpendicolare alla superficie. Una volta che la punta pilota buca, lascia che i denti si impegnino uniformemente. Se la fresa si blocca, fermati e controlla il fissaggio, la velocità e la stabilità della punta pilota invece di forzare il trapano.
Per i pannelli verniciati o rivestiti, proteggere la faccia a vista. Alcuni operatori applicano del nastro adesivo sull'area di taglio per ridurre gli sfregamenti e rendere più visibili i segni di tracciatura. Il nastro non sostituisce la corretta velocità, ma può aiutare a proteggere la finitura durante la preparazione.
Taglio dell'acciaio inossidabile
L'acciaio inossidabile è impegnativo perché può indurirsi per incrudimento quando calore e sfregamento si accumulano. Una sega a tazza per metallo utilizzata sull'acciaio inossidabile dovrebbe essere affilata, funzionare a velocità controllata e ricevere una pressione di avanzamento costante. Lo sfregamento a intermittenza è il nemico. Se la fresa lucida la superficie senza produrre trucioli, il passaggio successivo diventa più difficile.
Si possono utilizzare lame bimetalliche M42 o adatte opzioni TCT a seconda dello spessore e del controllo dell'utensile. Utilizzare fluido da taglio, mantenere la punta perpendicolare e rimuovere frequentemente i trucioli. Non lasciare che la fresa giri sulla superficie dopo il completamento del taglio. Ciò genera calore senza un taglio utile.
Per i pannelli in acciaio inossidabile destinati ad attrezzature alimentari, tessili, chimiche o per esterni, il controllo delle bave può essere importante. Prevedere la sbavatura dopo il taglio. Un foro pulito riduce i problemi di assemblaggio e consente a guarnizioni, pressacavi e raccordi di alloggiare in modo più uniforme.
Taglio di tubi, tubature e superfici curve
Tubi e tubazioni sono più difficili perché la punta pilota incontra prima una superficie curva. Una sega a tazza per metallo può scivolare se il centro non è preparato. Utilizzare un punzone centrale, una guida o un fissaggio quando possibile. Fissare il tubo in modo che non possa rotolare. Se il foro deve essere posizionato con precisione, evitare la foratura a mano libera su una parte mobile.
Quando la fresa entra nella superficie curva, il contatto dei denti è irregolare. L'operatore dovrebbe ridurre la pressione laterale e lasciare che la fresa si assesti. Sui tubi a parete sottile, il lato di uscita può impigliarsi. Sui tubi più spessi, la rimozione dei trucioli diventa più importante. Fare una pausa e rimuovere i trucioli accumulati prima che si generi calore.
Un taglio di tubo può anche lasciare un tappo o bava a forma di mezzaluna. Ciò è normale per le superfici curve, ma dovrebbe essere rimosso prima dell'assemblaggio. Una fase di sbavatura protegge cavi, tubi flessibili, guarnizioni e mani.
Errori comuni che rovinano un foro metallico
Il primo errore è usare una sega a tazza destinata al legno o a materiali morbidi. Potrebbe tagliare brevemente, ma l'usura dei denti e il calore appariranno rapidamente. Una vera sega a tazza per metallo ha una forma dei denti e un materiale adatti al taglio del metallo.
Il secondo errore è usare una velocità di foratura troppo elevata. Una velocità elevata può sembrare efficiente all'inizio, ma può surriscaldare il tagliente, scolorire il pezzo e ridurre la durata dell'utensile. Il terzo errore è ignorare le condizioni della punta pilota. Una punta pilota smussata rende l'utensile principale instabile prima ancora che inizi il taglio.
Un altro errore comune è tagliare lamiera non supportata. Il metallo sottile necessita di un supporto o di un bloccaggio. Senza supporto, vibra, si piega o si impiglia. Gli operatori dimenticano anche la rimozione del foro pilota. Un foro pilota bloccato all'interno della fresa aumenta il calore sul foro successivo e rallenta il lavoro.
Infine, molti utenti non distinguono tra lavori di apertura grezza e lavori di finitura. Una sega a tazza per metallo può creare l'apertura principale, ma sbavatura, pulizia e controllo del diametro fanno ancora parte di un risultato professionale.
Lista di controllo per la preparazione prima del primo taglio
Utilizza una breve checklist ogni volta che cambiano le dimensioni o il materiale del foro. Impedisce che piccoli errori di impostazione diventino frese danneggiate o pezzi rifiutati.
- Conferma il materiale: acciaio dolce, acciaio inossidabile, alluminio, lamiera zincata, tubo o pannello verniciato.
- Scegli la sega a tazza per metallo adatta al tipo di materiale e al numero previsto di fori.
- Abbina la dimensione dell'albero, la punta pilota e il diametro della fresa.
- Bloccare o sostenere il pezzo in modo che non possa flettersi, rotolare o vibrare.
- Segna il centro e controlla lo spazio libero dietro il pezzo.
- Imposta una velocità di perforazione inferiore per diametri maggiori e metalli più duri.
- Applicare olio da taglio o refrigerante idoneo quando il materiale lo richiede.
- Inizia quadrato, alimenta costantemente e ascolta il chiacchiericcio.
- Svuota le schegge e rimuovi il tappo prima del foro successivo.
- Sbavare il bordo prima di installare raccordi, ghiandole o elementi di fissaggio.
Questa checklist è semplice, ma migliora la ripetibilità. Negli ambienti di officina e manutenzione, la ripetibilità è spesso più preziosa del singolo taglio più veloce.
Ispezionare il foro prima di installare i raccordi
Un foro metallico deve essere controllato prima dell'installazione di un pressacavo, un raccordo per tubo corrugato, una sella per tubi o un elemento di fissaggio. L'apertura deve essere sufficientemente rotonda per la parte, priva di bave taglienti e pulita su entrambi i lati. Un bordo grezzo può danneggiare l'isolamento, impedire la tenuta di una guarnizione o far sì che un raccordo si posizioni inclinato. Anche quando il taglio principale viene eseguito con una buona sega a tazza per metallo, una rapida operazione di sbavatura fa comunque parte del lavoro.
Ispezionare la spina che esce dalla fresa. Se la spina è blu, molto usurata o difficile da rimuovere, il taglio successivo potrebbe richiedere una velocità inferiore, più refrigerante, un supporto migliore o una fresa più affilata. Sega a tazza lascia indizi nei trucioli e nel mandrino. Trucioli lisci e un mandrino gestibile di solito significano che l'impostazione è vicina. Trucioli polverosi, fumo o un suono metallico suggeriscono sfregamento o vibrazione.
Per i fori ripetuti, misurare la prima apertura prima di continuare. È più facile correggere velocità, avanzamento, bloccaggio o allineamento della punta pilota dopo un taglio di prova che dopo un intero lotto di pannelli. Una sega a tazza per metallo funziona al meglio quando l'ispezione è integrata nel ritmo di lavoro anziché lasciata alla fine.
Quando un kit ha più senso delle taglie singole
Una singola fresa è pratica quando il lavoro utilizza una dimensione fissa di apertura. Un kit è migliore quando il personale di manutenzione taglia diversi diametri comuni per pressacavi, raccordi per tubi, passaggi per tubi, pulsanti a pannello e staffe. Sega a tazza anche per i kit per metallo mantiene insieme mandrini, punte pilota e misure, riducendo il tempo impiegato nella ricerca di parti corrispondenti.
Il kit dovrebbe corrispondere alla gamma di dimensioni reali utilizzata dal team. Troppe dimensioni inutilizzate aumentano i costi e il disordine. Troppo poche dimensioni costringono gli operatori ad allargare i fori a mano, il che spesso porta a bordi grezzi. In una piccola officina, un set mirato di dimensioni comuni può essere migliore di un kit molto grande. In un reparto di manutenzione, un kit più ampio può ridurre i tempi di inattività quando si presenta una riparazione imprevista.
Bestwin offre seghe a tazza in TCT e bimetalliche per diverse condizioni di taglio, insieme ai relativi mandrini e kit. La scelta utile è quella che si adatta al materiale, al trapano e al modello di lavoro già in uso in cantiere.
Manutenzione e Conservazione
Una sega a tazza per metallo dura più a lungo se viene pulita e conservata correttamente. Dopo il taglio, rimuovere il tappo, spazzolare via i trucioli e pulire l'olio in eccesso. Controllare i denti per schegge, usura o scolorimento. Se la punta pilota è smussata, sostituirla prima che danneggi il taglio successivo.
Non gettare le frese alla rinfusa in una cassetta degli attrezzi dove i denti possono urtare altri utensili. Una custodia o un supporto diviso protegge il filo di taglio e aiuta il team a trovare la dimensione corretta più velocemente. Conserva mandrini e punte pilota con le frese a cui si adattano. Un mandrino mancante può rendere inutilizzabile una buona fresa sul lavoro.
Quando una fresa inizia a rallentare, ispezionala invece di aumentare la pressione. Maggiore pressione su una fresa usurata crea calore e peggiora il risultato. Sostituire una fresa usurata al momento giusto è solitamente più economico che danneggiare il pezzo, la punta o il raccordo.
Conclusione
Scegliere una sega a tazza per metallo è una decisione pratica, non un azzardo. Inizia dal materiale, spessore, diametro e numero di fori. Poi abbina tipo di fresa, codolo, punta pilota, velocità, avanzamento e raffreddamento. La TCT può essere veloce per lavori stabili su lamiere e pannelli. Le opzioni bimetalliche e M42 possono essere flessibili per lavori di manutenzione misti. Con una buona impostazione e una manipolazione attenta, una sega a tazza per metallo può produrre aperture pulite e ripetibili, riducendo sbavature, calore e tempo perso.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe