
Respuesta rápida
La sierra de corona adecuada para metal depende del tipo de metal, el grosor de la pared, el tamaño del agujero, la velocidad de la herramienta, el método de enfriamiento y la cantidad de cortes repetidos que requiere el trabajo. Para paneles de acero delgados y cajas eléctricas, una fresa TCT puede ser rápida y estable cuando se controla el taladro. Para acero inoxidable, chapa más gruesa o trabajos de mantenimiento mixtos, las opciones bimetálicas o M42 pueden ser más fáciles de manejar porque toleran mejor el corte interrumpido y la vibración moderada. El resultado más limpio se obtiene al hacer coincidir la fresa con el material y luego usar la broca piloto, el mandril, la velocidad, la presión de avance y el refrigerante correctos.
A sierra de corona para metal no debe elegirse solo por el diámetro. Un agujero de 25 mm en acero dulce delgado es un trabajo diferente a una abertura de 60 mm en chapa de acero inoxidable o la pared de una tubería curva. Cuando el estilo de la fresa, la configuración de la broca y la sujeción de la pieza coinciden con la aplicación, el corte es más suave, el tapón se libera de forma más predecible y la herramienta dura más.
¿Qué hace que el corte de metal sea diferente del corte de madera o plástico?
El metal es menos indulgente que la madera, el plástico o el panel de yeso. Conduce el calor hacia la fresa, resiste los dientes y puede endurecerse o rebabas si la velocidad y la presión son incorrectas. Una sierra de corona para metal debe mantener sus dientes engranados sin rozar. Demasiada velocidad crea calor. Demasiada presión puede romper los dientes, detener el taladro o deformar la lámina delgada. Muy poca presión permite que los dientes pulan la superficie en lugar de cortar.
La pieza de trabajo también importa. La chapa metálica plana puede flexionarse si no está soportada. El acero inoxidable puede endurecerse por trabajo cuando la herramienta roza. La tubería curva puede hacer que la broca piloto se desplace. Los paneles pintados pueden astillarse si la herramienta se agarra. En trabajos de mantenimiento, el operario también puede tener acceso limitado, superficies irregulares o cableado existente detrás del panel.
Por estas razones, la sierra de corona para metal debe considerarse como parte de un sistema de corte. La broca, el mandril, la broca piloto, la velocidad de perforación, la lubricación, la sujeción y la evacuación de virutas deciden si el agujero queda limpio o rugoso.
Empareja el tipo de cortador con el metal y el trabajo
La comparación principal es entre cortadores de TCT, HSS, bimetálicos y de estilo M42. Cada uno puede ser útil, pero cada uno se comporta de manera diferente. Una sierra de corona para metal utilizada en un taller de paneles de producción puede necesitar una repetición rápida, mientras que una utilizada por un equipo de mantenimiento puede necesitar una amplia compatibilidad y un manejo predecible.
| Opción de cortador | Mejor ajuste | Ventaja principal | Punto de observación |
|---|---|---|---|
| Sierra de corona TCT | Chapa de acero, paneles metálicos, agujeros repetidos | Corte rápido y puntas de dientes afiladas | Necesita perforación estable y avance controlado |
| Sierra de corona HSS | Metal ligero y uso general en talleres | Sencillo, económico, fácil de entender | Se desgasta más rápido en materiales más duros |
| Sierra de corona bimetálica | Metales mixtos, trabajos de mantenimiento, trabajos de tuberías y paneles | Cuerpo resistente, flexible para uso variado | La velocidad de corte debe mantenerse moderada |
| Sierra de corona bimetálica M42 | Aplicaciones de acero inoxidable y metales más duros | Mejor resistencia al calor y al desgaste | Todavía necesita refrigerante y presión constante |
| Arbor y juego de piloto | Cualquier trabajo con sierra de corona más grande | Mantiene el cortador centrado y reemplazable | Un ajuste deficiente del mandril causa vibración y agujeros ásperos. |
Las sierras de corona con puntas de carburo (TCT) son comunes cuando la velocidad es importante. Las puntas de carburo pueden cortar limpiamente metal adecuado, especialmente en aplicaciones de chapa y panel. El operario debe evitar la carga lateral y la vibración, ya que los dientes astillados pueden acortar rápidamente la vida útil de la herramienta. Para agujeros repetidos en condiciones controladas, una sierra de corona TCT para metal puede ser eficiente.
Las opciones bimetálicas y M42 suelen ser útiles cuando el trabajo es menos predecible. Los equipos de mantenimiento pueden cortar acero dulce un día, placas de cubierta de acero inoxidable al día siguiente y tuberías o láminas delgadas después. Una sierra de corona bimetálica para metal puede tolerar más vibraciones que una cortadora rígida, pero aún así necesita la velocidad y refrigeración adecuadas.

Elegir diámetro, profundidad, espiga y broca piloto juntos
El diámetro es la elección obvia, pero no debería ser la única. Una sierra de corona para metal también necesita suficiente profundidad de corte, un mandril compatible y una broca guía que se adapte a la pieza de trabajo. Si la broca guía está desafilada, es demasiado larga o está mal sujeta, la fresa puede desviarse antes de que los dientes enganchen. En chapa fina, ese pequeño movimiento puede dejar un agujero sobredimensionado o irregular.
El ajuste del mandril es especialmente importante para trabajos repetitivos. Un mandril flojo crea vibración, lo que provoca daños en los dientes y bordes ásperos. Un mandril estable ayuda a mantener la fresa perpendicular a la superficie. Cuando el diámetro del agujero es grande, el mandril y la broca piloto hacen más trabajo porque la fuerza de corte está más alejada del centro.
La profundidad de corte debe verificarse antes de comenzar. Algunas fresas están diseñadas principalmente para cortes en láminas y paneles, mientras que otras pueden manejar perfiles más profundos. Cuando la pieza de trabajo es más gruesa que la profundidad de la fresa, las virutas pueden acumularse dentro de la sierra. Las virutas acumuladas generan calor y dificultan la extracción del tapón. El operador debe hacer una pausa, limpiar las virutas y evitar forzar la fresa.
Controlar Velocidad, Avance y Calor
La mayoría de los cortes deficientes provienen de la velocidad y el calor. Una sierra de corona para metal generalmente necesita una velocidad más lenta que un corte similar en madera. Los diámetros grandes necesitan una velocidad más lenta que los diámetros pequeños porque los dientes exteriores viajan más rápido. Los metales más duros también requieren menor velocidad y mejor enfriamiento.
La presión de avance debe ser firme pero controlada. Si la presión es muy ligera, los dientes rozan y se genera calor. Si la presión es demasiado alta, la broca puede detenerse o los dientes pueden astillarse. Un avance constante permite que la herramienta produzca virutas en lugar de polvo o decoloración. Las virutas son una retroalimentación útil. Las virutas azules, el olor a quemado o el humo suelen indicar calor excesivo.
El refrigerante o aceite de corte ayuda a reducir la fricción y disipa el calor del filo de la herramienta. Para el acero inoxidable, el enfriamiento es especialmente importante porque el calor puede endurecer la superficie y dificultar la siguiente pasada. Para trabajos en altura o verticales, utilice un método que controle el desorden sin dejar de reducir el calor. Incluso una pequeña cantidad de lubricante adecuado puede mejorar el corte.
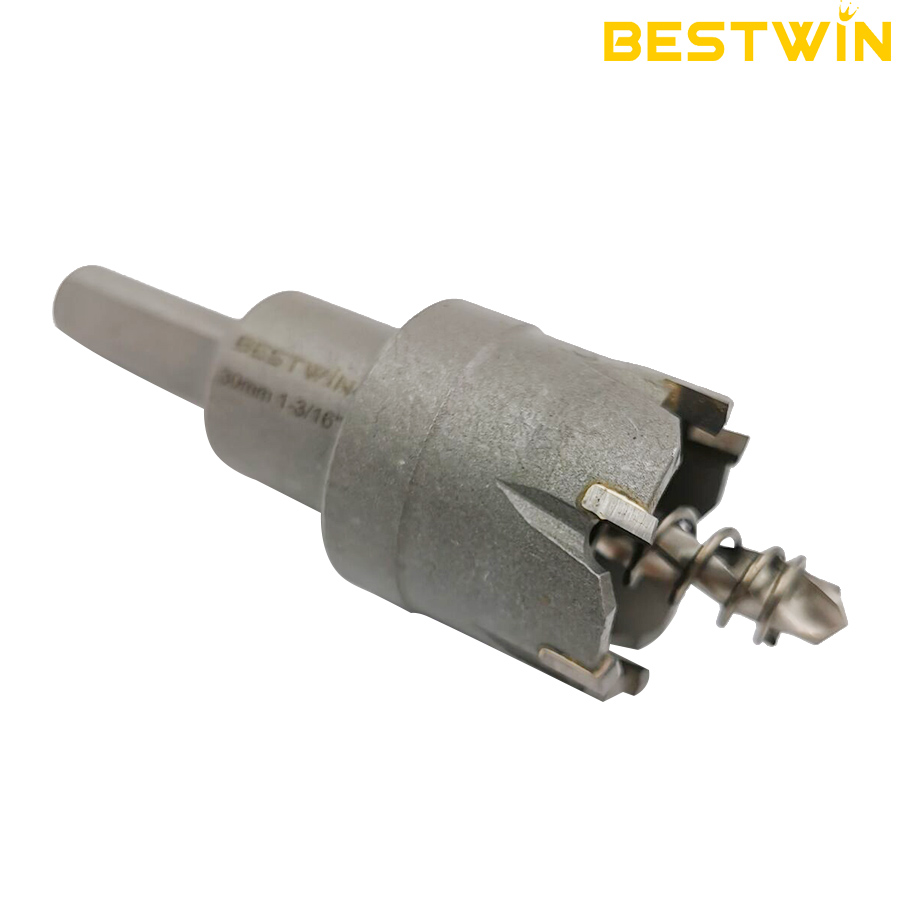
Cortar paneles de chapa metálica
Los paneles de chapa metálica son comunes en gabinetes eléctricos, conductos, cubiertas de acceso, marcos de letreros, protectores de máquinas y soportes de reparación. Una sierra de corona para metal utilizada en chapa requiere soporte detrás del corte. Si el panel se flexiona, la herramienta de corte puede engancharse en el lado de salida y dejar un borde distorsionado.
Marque el centro claramente, haga un pequeño punzón central si la superficie lo permite y confirme que no hay cables, componentes o soportes ocultos detrás del panel. Comience con la broca perpendicular a la superficie. Una vez que la broca piloto atraviese, deje que los dientes enganchen uniformemente. Si la fresa se atasca, deténgase y verifique la sujeción, la velocidad y la estabilidad de la broca piloto en lugar de forzar el taladro.
Para paneles pintados o recubiertos, proteja la cara visible. Algunos operarios aplican cinta adhesiva sobre el área de corte para reducir el roce y facilitar la visibilidad de las marcas de trazado. La cinta no reemplaza la velocidad correcta, pero puede ayudar a proteger el acabado durante la preparación.
Cortar acero inoxidable
El acero inoxidable es exigente porque puede endurecerse por trabajo cuando el calor y la fricción se acumulan. Una sierra de corona para metal utilizada en acero inoxidable debe estar afilada, funcionar a una velocidad controlada y recibir una presión de avance constante. La fricción intermitente es el enemigo. Si la broca pule la superficie sin producir virutas, la siguiente pasada se vuelve más difícil.
Se pueden usar hojas de sierra bimetálicas M42 u opciones de carburo de tungsteno (TCT) adecuadas, dependiendo del grosor y el control de la herramienta. Use líquido de corte, mantenga la broca perpendicular y limpie las virutas con frecuencia. No permita que la fresa gire contra la superficie una vez completado el corte. Eso genera calor sin corte útil.
Para paneles de acero inoxidable en equipos alimentarios, textiles, químicos o para exteriores, el control de rebabas también puede ser importante. Planifique el desbarbado después del corte. Un agujero limpio reduce los problemas de ensamblaje y hace que las juntas, los prensaestopas y los accesorios asienten de manera más uniforme.
Cortar tuberías, tubos y superficies curvas
Las tuberías y los tubos son más difíciles porque la broca piloto se encuentra primero con una superficie curva. Una sierra de corona para metal puede resbalar si el centro no está preparado. Utilice un punzón, una guía o un accesorio cuando sea posible. Asegure la tubería para que no pueda rodar. Si el agujero debe colocarse con precisión, evite taladrar a mano alzada en una pieza suelta.
A medida que la fresa penetra en la superficie curva, el contacto de los dientes es irregular. El operario debe reducir la presión lateral y dejar que la fresa se asiente. En tubos de pared delgada, el lado de salida puede engancharse. En tuberías más gruesas, la evacuación de virutas se vuelve más importante. Haga una pausa y retire las virutas acumuladas antes de que se genere calor.
Un corte de tubería también puede dejar un tapón o rebaba en forma de media luna. Eso es normal en superficies curvas, pero debe retirarse antes del ensamblaje. Un paso de desbarbado protege cables, mangueras, sellos y manos.
Errores Comunes Que Arruinan un Agujero Metálico
El primer error es usar una sierra de corona diseñada para madera o materiales blandos. Puede cortar brevemente, pero el desgaste de los dientes y el calor aparecerán rápidamente. Una sierra de corona real para metal tiene una forma de diente y un material adecuados para cortar metal.
El segundo error es usar una velocidad de taladrado demasiado alta. Una velocidad alta puede parecer eficiente al principio, pero puede sobrecalentar el filo, decolorar la pieza de trabajo y acortar la vida útil de la fresa. El tercer error es ignorar el estado de la broca guía. Una broca guía desafilada hace que la fresa principal sea inestable antes de que comience el corte.
Otro error común es cortar chapa sin soporte. El metal delgado necesita un respaldo o sujeción. Sin soporte, vibra, se dobla o se agarra. Los operarios también olvidan la extracción del tapón. Un tapón atascado dentro del cortador aumenta el calor en el siguiente agujero y ralentiza el trabajo.
Finalmente, muchos usuarios no separan el trabajo de apertura bruta del trabajo de acabado. Una sierra de corona para metal puede crear la apertura principal, pero el desbarbado, la limpieza y la verificación del diámetro siguen siendo parte de un resultado profesional.
Lista de verificación de configuración antes del primer corte
Utilice una lista de verificación corta cada vez que cambie el tamaño o el material del agujero. Evita que pequeños errores de configuración se conviertan en cortadores dañados o piezas rechazadas.
- Confirme el material: acero dulce, acero inoxidable, aluminio, chapa galvanizada, tubo o panel pintado.
- Elija la sierra de corona para metal que se adapte al tipo de material y al número esperado de agujeros.
- Empareje el tamaño del mandril, la broca piloto y el diámetro de la fresa.
- Sujeta o apoya la pieza de trabajo de manera que no pueda flexionarse, rodar o vibrar.
- Marque el centro y compruebe el espacio libre detrás de la pieza de trabajo.
- Ajuste la velocidad de perforación a un valor más bajo para diámetros mayores y metales más duros.
- Aplique aceite de corte o refrigerante adecuado cuando el material lo necesite.
- Empieza cuadrado, alimenta constantemente y escucha el parloteo.
- Limpia las virutas y retira el tapón antes del siguiente agujero.
- Desbarbe el borde antes de instalar accesorios, prensaestopas o sujetadores.
Esta lista de verificación es simple, pero mejora la repetibilidad. En entornos de taller y mantenimiento, la repetibilidad a menudo es más valiosa que el corte individual más rápido.
Inspeccione el orificio antes de instalar los accesorios
Se debe revisar un orificio metálico antes de instalar una prensaestopas, un accesorio de conducto, una montura de tubería o un sujetador. La abertura debe ser lo suficientemente redonda para la pieza, libre de rebabas afiladas y limpia por ambos lados. Un borde áspero puede dañar el aislamiento, impedir que una junta selle o hacer que un accesorio se asiente en ángulo. Incluso cuando el corte principal se realiza con una buena sierra de corona para metal, un rápido paso de desbarbado sigue siendo parte del trabajo.
Inspeccione el enchufe que sale de la fresa. Si el enchufe está azul, muy desgarrado o es difícil de quitar, el siguiente corte puede requerir menor velocidad, más refrigerante, mejor soporte o una fresa más afilada. A sierra de corona deja pistas en las virutas y el tapón. Las virutas finas y un tapón manejable suelen indicar que el ajuste está cerca. Las virutas polvorientas, el humo o un sonido de zumbido sugieren roce o vibración.
Para agujeros repetidos, mida la primera abertura antes de continuar. Es más fácil corregir la velocidad, el avance, la sujeción o la alineación de la broca piloto después de un corte de prueba que después de un lote completo de paneles. Una sierra de corona para metal funciona mejor cuando la inspección se integra en el ritmo de trabajo en lugar de dejarse para el final.
Cuando un kit tiene más sentido que tallas individuales
Una herramienta de corte única es práctica cuando el trabajo utiliza un tamaño de apertura fijo. Un kit es mejor cuando el personal de mantenimiento corta varios diámetros comunes para prensaestopas, accesorios de conductos, penetraciones de tuberías, botones de panel y soportes. Una sierra de corona para el kit de metal también mantiene juntos los mandriles, las brocas piloto y los tamaños, lo que reduce el tiempo dedicado a buscar piezas coincidentes.
El kit debe coincidir con el rango de tamaños reales utilizado por el equipo. Demasiados tamaños sin usar aumentan el costo y el desorden. Muy pocos tamaños obligan a los operarios a agrandar los agujeros a mano, lo que a menudo conduce a bordes ásperos. En un taller pequeño, un conjunto enfocado de tamaños comunes puede ser mejor que un kit muy grande. En un departamento de mantenimiento, un kit más amplio puede reducir el tiempo de inactividad cuando aparece una reparación inesperada.
Bestwin ofrece opciones de sierras de corona TCT y bimetálicas para diferentes condiciones de corte, junto con sus portabrocas y kits relacionados. La opción útil es la que se adapta al material, al taladro y al patrón de trabajo que ya se utiliza en la obra.
Mantenimiento y Almacenamiento
Una sierra de corona para metal dura más si se limpia y se almacena adecuadamente. Después de cortar, retire el tapón, cepille las virutas y limpie el exceso de aceite. Verifique los dientes en busca de virutas, desgaste o decoloración. Si la broca piloto está desafilada, reemplácela antes de que dañe el próximo corte.
No arroje las fresas sueltas en una caja de herramientas donde los dientes puedan golpear otras herramientas. Una caja o estante dividido protege el filo de corte y ayuda al equipo a encontrar el tamaño correcto más rápido. Guarde los mandriles y las brocas piloto con las fresas con las que encajan. Un mandril faltante puede hacer que una buena fresa sea inutilizable en el trabajo.
Cuando una fresa comienza a ralentizarse, inspecciónela en lugar de aumentar la presión. Más presión sobre una fresa desgastada genera calor y empeora el resultado. Reemplazar una fresa desgastada en el momento adecuado suele ser más barato que dañar la pieza de trabajo, la broca o el accesorio.
Conclusión final
Elegir una sierra de corona para metal es una decisión práctica, no una suposición. Comience con el material, el grosor, el diámetro y el número de agujeros. Luego, combine el tipo de cortador, el mandril, la broca piloto, la velocidad, el avance y la refrigeración. Las TCT pueden ser rápidas para trabajos estables en láminas y paneles. Las opciones bimetálicas y M42 pueden ser flexibles para trabajos de mantenimiento mixtos. Con una buena configuración y un manejo cuidadoso, una sierra de corona para metal puede producir aberturas limpias y repetibles, al tiempo que reduce las rebabas, el calor y el tiempo perdido.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe