
Réponse rapide
La scie cloche adaptée au métal dépend du type de métal, de l'épaisseur de la paroi, de la taille du trou, de la vitesse de l'outil, de la méthode de refroidissement et du nombre de coupes répétées requises pour le travail. Pour les panneaux d'acier minces et les boîtiers électriques, une fraise TCT peut être rapide et stable lorsque la perceuse est contrôlée. Pour l'acier inoxydable, les tôles plus épaisses ou les travaux de maintenance mixtes, les options bimétalliques ou M42 peuvent être plus faciles à gérer car elles tolèrent mieux les coupes interrompues et les vibrations modérées. Le résultat le plus net est obtenu en adaptant la fraise au matériau, puis en utilisant la mèche de centrage, le mandrin, la vitesse, la pression d'avance et le liquide de refroidissement appropriés.
A Scie cloche pour le métal ne doit pas être choisi uniquement en fonction du diamètre. Un trou de 25 mm dans de l'acier doux fin n'est pas la même chose qu'une ouverture de 60 mm dans une tôle d'acier inoxydable ou la paroi d'un tuyau courbé. Lorsque le type de fraise, la configuration de la perceuse et le maintien de la pièce correspondent à l'application, la coupe est plus nette, le mandrin se libère de manière plus prévisible et l'outil dure plus longtemps.
Qu'est-ce qui rend la coupe du métal différente de celle du bois ou du plastique ?
Le métal est moins tolérant que le bois, le plastique ou les plaques de plâtre. Il conduit la chaleur vers la fraise, résiste aux dents et peut durcir ou former des bavures si la vitesse et la pression sont incorrectes. Une scie cloche pour métal doit maintenir ses dents engagées sans frotter. Trop de vitesse crée de la chaleur. Trop de pression peut casser les dents, bloquer la perceuse ou déformer une tôle fine. Trop peu de pression permet aux dents de polir la surface au lieu de couper.
La pièce à usiner compte aussi. Les tôles planes peuvent fléchir si elles ne sont pas soutenues. L'acier inoxydable peut écrouir lorsque l'outil frotte. Les tuyaux courbés peuvent faire dériver la mèche de centrage. Les panneaux peints peuvent s'écailler si l'outil accroche. Dans les travaux de maintenance, l'opérateur peut également avoir un accès limité, des surfaces inégales ou des câbles existants derrière le panneau.
Pour ces raisons, la scie cloche pour métal doit être considérée comme faisant partie d'un système de coupe. Le foret, la tige, la mèche pilote, la vitesse de rotation de la perceuse, la lubrification, le serrage et l'évacuation des copeaux déterminent tous si le trou sera net ou rugueux.
Associer le type de fraise au métal et au travail
La comparaison principale porte sur les fraises TCT, HSS, bimétalliques et M42. Chacune peut être utile, mais chacune se comporte différemment. Une scie cloche pour métal utilisée dans un atelier de panneaux de production peut nécessiter une répétabilité rapide, tandis qu'une utilisée par une équipe de maintenance peut nécessiter une large compatibilité et une manipulation prévisible.
| Option de coupe | Meilleur ajustement | Avantage principal | Point de surveillance |
|---|---|---|---|
| Scie cloche carbure | Tôle d'acier, panneaux métalliques, trous répétés | Coupe rapide et pointes de dents robustes | Nécessite un forage stable et une avance contrôlée |
| Scie cloche HSS | Métal léger et usage général en atelier | Simple, économique, facile à comprendre | Peut s'user plus rapidement sur des matériaux plus durs |
| Scie cloche bimétal | Métaux mixtes, travaux d'entretien, travaux de tuyauterie et de panneaux | Corps résistant, flexible pour un usage varié | La vitesse de coupe doit rester modérée |
| Scie cloche bimétal M42 | Applications de l'acier inoxydable et des métaux plus durs | Meilleure résistance à la chaleur et à l'usure | Toujours besoin de liquide de refroidissement et de pression constante |
| Arbre et jeu de pilotes | Toute tâche nécessitant une scie cloche plus grande | Maintient le coupe au centre et remplaçable | Un mauvais ajustement de l'arbre provoque des vibrations et des trous rugueux |
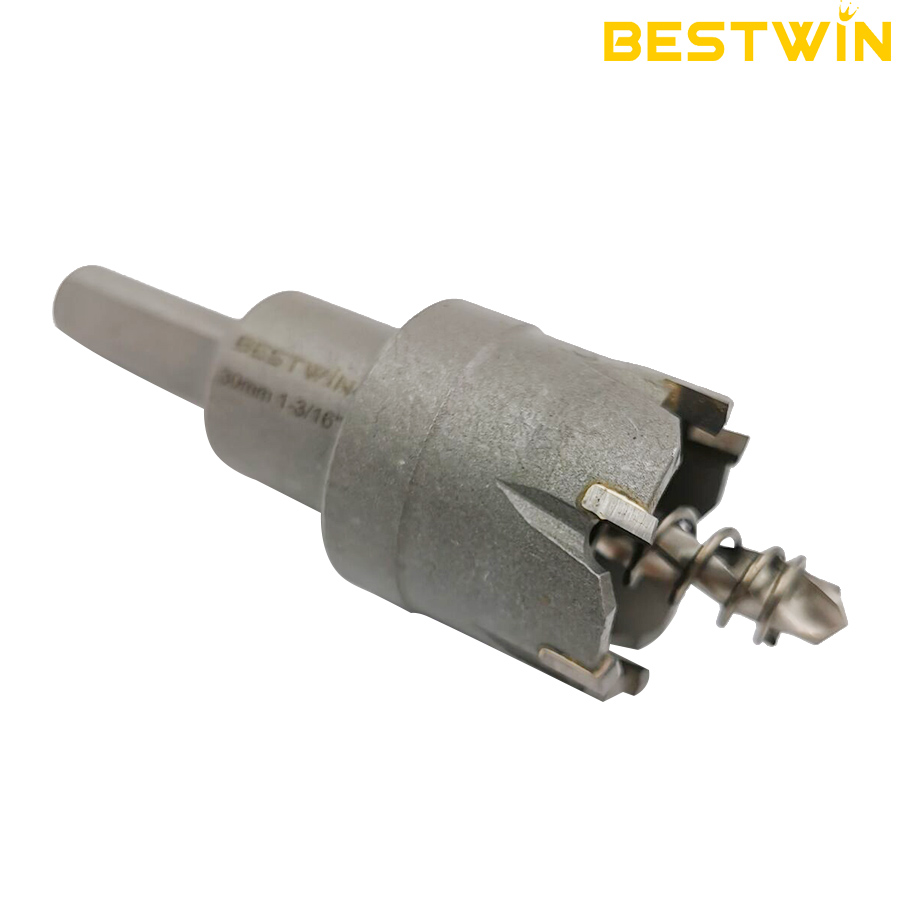
Les scies cloches à pastilles carbure (TCT) sont courantes lorsque la vitesse est importante. Les pastilles en carbure peuvent couper proprement les métaux appropriés, en particulier dans les applications de tôles et de panneaux. L'opérateur doit éviter les charges latérales et les vibrations, car des dents ébréchées peuvent rapidement réduire la durée de vie de l'outil. Pour des trous répétés dans des conditions contrôlées, une scie cloche TCT pour métal peut être efficace.
Les options bimétalliques et M42 sont souvent utiles lorsque le travail est moins prévisible. Les équipes de maintenance peuvent couper de l'acier doux un jour, des plaques de recouvrement en acier inoxydable le lendemain, puis des tuyaux ou des tôles fines plus tard. Une scie cloche bimétallique pour métal peut tolérer plus de vibrations qu'une fraise rigide, mais elle a toujours besoin de la bonne vitesse et du bon refroidissement.

Choisir le diamètre, la profondeur, la queue et la mèche pilote ensemble
Le diamètre est le choix évident, mais il ne devrait pas être le seul. Une scie cloche pour métal a également besoin d'une profondeur de coupe suffisante, d'une tige de fixation compatible et d'une mèche de centrage adaptée à la pièce. Si la mèche de centrage est émoussée, trop longue ou mal fixée, la fraise peut dévier avant que les dents n'entrent en prise. Sur une tôle fine, ce léger mouvement peut laisser un trou trop grand ou irrégulier.
L'ajustement du mandrin est particulièrement important pour les travaux répétés. Un mandrin lâche crée des vibrations, ce qui entraîne des dommages aux dents et des bords rugueux. Un mandrin stable aide à maintenir la fraise perpendiculaire à la surface. Lorsque le diamètre du trou est important, le mandrin et la mèche de centrage effectuent plus de travail car la force de coupe est plus éloignée du centre.
La profondeur de coupe doit être vérifiée avant de commencer. Certaines fraises sont conçues principalement pour les ouvertures de tôles et de panneaux, tandis que d'autres peuvent usiner des profils plus profonds. Lorsque la pièce est plus épaisse que la profondeur de la fraise, les copeaux peuvent s'accumuler à l'intérieur de la scie. L'accumulation de copeaux génère de la chaleur et rend l'extraction du bouchon difficile. L'opérateur doit faire une pause, dégager les copeaux et éviter de forcer la fraise.
Contrôler la vitesse, l'avance et la chaleur
La plupart des coupes médiocres proviennent de la vitesse et de la chaleur. Une scie cloche pour métal nécessite généralement une vitesse plus lente que pour une coupe similaire dans le bois. Les grands diamètres nécessitent une vitesse plus lente que les petits diamètres car les dents extérieures se déplacent plus rapidement. Les métaux plus durs nécessitent également une vitesse plus basse et un meilleur refroidissement.
La pression d'avance doit être ferme mais contrôlée. Si la pression est trop faible, les dents frottent et la chaleur s'accumule. Si la pression est trop forte, la perceuse peut caler ou les dents peuvent s'ébrécher. Une avance régulière permet à l'outil de produire des copeaux au lieu de poussière ou de décoloration. Les copeaux sont un retour d'information utile. Les copeaux bleus, une odeur de brûlé ou de la fumée indiquent généralement une chaleur excessive.
Le liquide de refroidissement ou l'huile de coupe aide à réduire la friction et évacue la chaleur du tranchant de la dent. Pour l'acier inoxydable, le refroidissement est particulièrement important car la chaleur peut durcir la surface et rendre la rotation suivante plus difficile. Pour les travaux en hauteur ou verticaux, utilisez une méthode qui contrôle les salissures tout en réduisant la chaleur. Même une petite quantité de lubrifiant approprié peut améliorer la coupe.
Découpe de panneaux de tôle
Les panneaux de tôle sont courants dans les boîtiers électriques, les conduits, les couvercles d'accès, les cadres de signalisation, les protections de machines et les supports de réparation. Une scie cloche pour métal utilisée sur une tôle nécessite un support derrière la coupe. Si le panneau fléchit, la mèche peut se bloquer du côté de la sortie et laisser un bord déformé.
Marquez clairement le centre, effectuez un petit point de centrage si la surface le permet, et vérifiez qu'il n'y a pas de fils, de composants ou de supports cachés derrière le panneau. Commencez avec la perceuse perpendiculaire à la surface. Une fois que la mèche pilote a traversé, laissez les dents s'engager uniformément. Si le foret se bloque, arrêtez et vérifiez le serrage, la vitesse et la stabilité de la mèche pilote plutôt que de forcer la perceuse.
Pour les panneaux peints ou revêtus, protégez la face visible. Certains opérateurs appliquent du ruban adhésif sur la zone de coupe pour réduire les éraflures et faciliter la visibilité des marques de traçage. Le ruban adhésif ne remplace pas une vitesse correcte, mais il peut aider à protéger la finition pendant le réglage.
Découpe de l'acier inoxydable
L'acier inoxydable est exigeant car il peut s'écrouir lorsque la chaleur et le frottement s'accumulent. Une scie cloche pour métal utilisée sur de l'acier inoxydable doit être affûtée, fonctionner à une vitesse contrôlée et recevoir une pression d'avance constante. Le frottement par à-coups est l'ennemi. Si le foret polit la surface sans produire de copeaux, le passage suivant devient plus difficile.
Des lames bimétalliques M42 ou des lames TCT appropriées peuvent être utilisées en fonction de l'épaisseur et du contrôle de l'outil. Utilisez un liquide de coupe, maintenez la perceuse d'équerre et évacuez les copeaux fréquemment. Ne laissez pas le foret tourner contre la surface une fois la coupe terminée. Cela crée de la chaleur sans coupe utile.
Pour les panneaux en acier inoxydable destinés aux équipements alimentaires, textiles, chimiques ou extérieurs, le contrôle des bavures peut également être important. Prévoyez l'ébavurage après la coupe. Un trou propre réduit les problèmes d'assemblage et permet aux joints, presse-étoupes et raccords de se loger plus uniformément.
Coupe de tuyaux, tubes et surfaces courbes
Les tuyaux et tubes sont plus difficiles car le foret pilote rencontre d'abord une surface courbe. Une scie cloche pour métal peut déraper si le centre n'est pas préparé. Utilisez un pointeau, un guide ou un montage lorsque cela est possible. Fixez le tuyau de manière à ce qu'il ne puisse pas rouler. Si le trou doit être placé avec précision, évitez le perçage à main levée sur une pièce lâche.
Lorsque la fraise pénètre dans la surface courbe, le contact des dents est inégal. L'opérateur doit réduire la pression latérale et laisser la fraise s'installer. Sur les tubes à paroi mince, le côté de sortie peut accrocher. Sur les tuyaux plus épais, l'évacuation des copeaux devient plus importante. Faites une pause et retirez les copeaux accumulés avant que la chaleur ne monte.
Une coupe de tuyau peut également laisser un bouchon ou une bavure en forme de croissant. C'est normal pour les surfaces courbes, mais cela doit être retiré avant l'assemblage. Une étape d'ébavurage protège les câbles, les tuyaux, les joints et les mains.
Erreurs courantes qui ruinent un trou métallique
La première erreur est d'utiliser une scie cloche conçue pour le bois ou les matériaux tendres. Elle peut couper brièvement, mais l'usure des dents et la chaleur apparaîtront rapidement. Une vraie scie cloche pour métal a une forme de dent et un matériau adaptés à la coupe du métal.
La deuxième erreur est d'utiliser une vitesse de perçage trop élevée. Une vitesse élevée peut sembler efficace au début, mais elle peut surchauffer le tranchant, décolorer la pièce et réduire la durée de vie de la fraise. La troisième erreur est d'ignorer l'état de la mèche de centrage. Une mèche de centrage émoussée rend la fraise principale instable avant même le début de la coupe.
Une autre erreur courante consiste à découper une tôle non supportée. Le métal fin nécessite un support ou un serrage. Sans support, il vibre, se déforme ou se coince. Les opérateurs oublient également de retirer les pastilles. Une pastille bloquée à l'intérieur de l'outil augmente la chaleur lors du trou suivant et ralentit le travail.
Enfin, de nombreux utilisateurs ne distinguent pas le travail d'ouverture brute du travail de finition. Une scie cloche pour métal peut créer l'ouverture principale, mais l'ébavurage, le nettoyage et la vérification du diamètre font toujours partie d'un résultat professionnel.
Liste de contrôle avant la première coupe
Utilisez une courte liste de contrôle chaque fois que la taille ou le matériau du trou change. Cela évite que de petites erreurs de réglage n'entraînent des fraises endommagées ou des pièces rejetées.
- Confirmer le matériau : acier doux, acier inoxydable, aluminium, tôle galvanisée, tube ou panneau peint.
- Choisissez la scie cloche pour métal qui convient au type de matériau et au nombre de trous attendu.
- Faire correspondre la taille de l'arbre, le foret pilote et le diamètre de la fraise.
- Bridez ou supportez la pièce de manière à ce qu'elle ne puisse ni fléchir, ni rouler, ni vibrer.
- Marquez le centre et vérifiez le dégagement derrière la pièce.
- Réglez la vitesse de perçage plus basse pour les grands diamètres et les métaux durs.
- Appliquez de l'huile de coupe ou du liquide de refroidissement approprié lorsque le matériau en a besoin.
- Démarrez en carré, nourrissez régulièrement et écoutez les bavardages.
- Nettoyez les copeaux et retirez la cheville avant le trou suivant.
- Ébavurez le bord avant d'installer les raccords, les presse-étoupes ou les fixations.
Cette liste de contrôle est simple, mais elle améliore la répétabilité. Dans les ateliers et les environnements de maintenance, la répétabilité a souvent plus de valeur que la coupe unique la plus rapide.
Inspectez le trou avant d'installer les raccords
Un trou métallique doit être vérifié avant l'installation d'un presse-étoupe, d'un raccord de conduit, d'une selle de tuyau ou d'une fixation. L'ouverture doit être suffisamment ronde pour la pièce, exempte de bavures tranchantes et propre des deux côtés. Un bord rugueux peut endommager l'isolant, empêcher un joint de sceller, ou faire en sorte qu'un raccord soit mal positionné. Même lorsque la coupe principale est réalisée avec une bonne scie cloche pour métal, une étape rapide d'ébavurage fait toujours partie du travail.
Inspectez la fiche qui sort du cutter. Si la fiche est bleue, très déchirée ou difficile à retirer, la prochaine coupe peut nécessiter une vitesse plus lente, plus de liquide de refroidissement, un meilleur support ou un cutter plus affûté. Scie cloche laisse des indices dans les copeaux et la prise. Des copeaux lisses et une prise gérable signifient généralement que le réglage est proche. Des copeaux poudreux, de la fumée ou un son de sonnerie suggèrent un frottement ou un bavardage.
Pour les trous répétés, mesurez la première ouverture avant de continuer. Il est plus facile de corriger la vitesse, l'avance, le serrage ou l'alignement de la mèche pilote après une coupe d'essai qu'après un lot complet de panneaux. Une scie cloche pour métal donne les meilleurs résultats lorsque l'inspection est intégrée au rythme de travail au lieu d'être laissée à la fin.
Quand un kit a plus de sens que des tailles uniques
Une seule fraise est pratique lorsque le travail utilise une taille d'ouverture fixe. Un kit est préférable lorsque le personnel de maintenance coupe plusieurs diamètres courants pour les presse-étoupes, les raccords de conduit, les traversées de tuyaux, les boutons de panneau et les supports. Scie cloche pour les kits métalliques permet également de conserver les mandrins, les forets de centrage et les tailles ensemble, ce qui réduit le temps passé à chercher les pièces correspondantes.
Le kit doit correspondre à la gamme de tailles réelles utilisées par l'équipe. Trop de tailles inutilisées augmentent les coûts et l'encombrement. Trop peu de tailles obligent les opérateurs à agrandir les trous à la main, ce qui entraîne souvent des bords rugueux. Dans un petit atelier, un ensemble ciblé de tailles courantes peut être préférable à un kit très large. Dans un service de maintenance, un kit plus large peut réduire les temps d'arrêt lorsqu'une réparation imprévue se présente.
Bestwin propose des lames de scie cloche en carbure de tungstène (TCT) et en bimétal pour différentes conditions de coupe, ainsi que les mandrins et kits associés. Le choix judicieux est celui qui convient au matériau, à la perceuse et au mode opératoire déjà utilisé sur le chantier.
Entretien et stockage
Une scie cloche pour métal dure plus longtemps si elle est nettoyée et rangée correctement. Après la coupe, retirez le bouchon, brossez les copeaux et essuyez l'excès d'huile. Vérifiez les dents pour détecter les éclats, l'usure ou la décoloration. Si la mèche pilote est émoussée, remplacez-la avant qu'elle n'endommage la prochaine coupe.
Ne jetez pas les fraises sans précaution dans une boîte à outils où les dents peuvent heurter d'autres outils. Un étui ou un support divisé protège le tranchant et aide l'équipe à trouver la bonne taille plus rapidement. Gardez les mandrins et les forets de centrage avec les fraises auxquelles ils correspondent. Un mandrin manquant peut rendre une bonne fraise inutilisable sur le chantier.
Lorsqu'un foret commence à ralentir, inspectez-le plutôt que d'augmenter la pression. Une pression accrue sur un foret usé crée de la chaleur et aggrave le résultat. Remplacer un foret usé au bon moment coûte généralement moins cher que d'endommager la pièce, la perceuse ou le raccord.
Conclusion
Choisir une scie cloche pour métal est une décision pratique, pas une supposition. Commencez par le matériau, l'épaisseur, le diamètre et le nombre de trous. Ensuite, choisissez le type de scie, le mandrin, la mèche de centrage, la vitesse, l'avance et le refroidissement. Les scies à carbure (TCT) peuvent être rapides pour les travaux stables sur tôles et panneaux. Les options bimétalliques et M42 peuvent être flexibles pour les travaux de maintenance mixtes. Avec une bonne installation et une manipulation soigneuse, une scie cloche pour métal peut produire des ouvertures propres et répétables tout en réduisant les bavures, la chaleur et le temps perdu.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe