
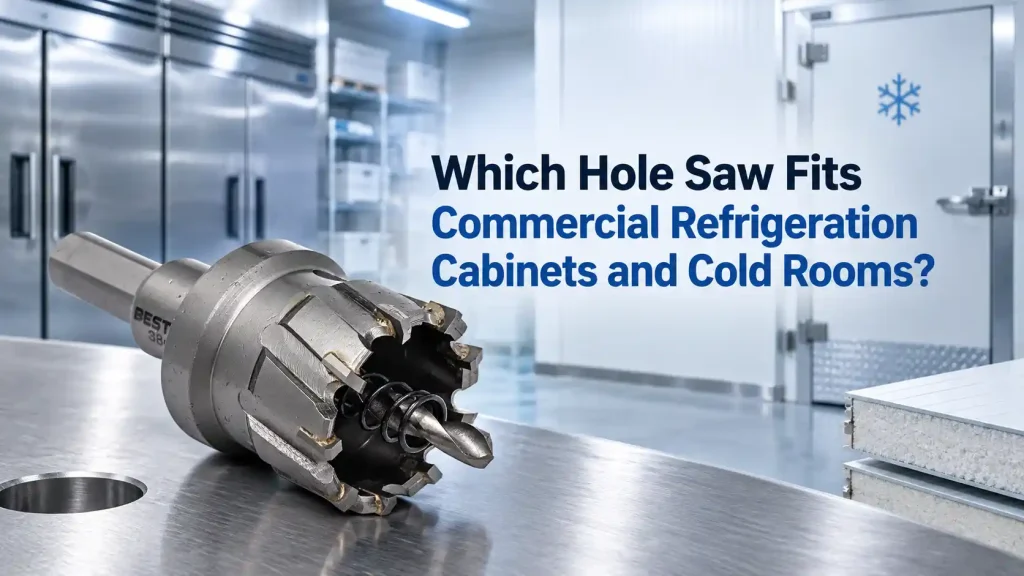
Bir soğutma dolabı, hat açıklığı küçük olduğunda, çıkış çapakları yalıtıma zarar verdiğinde veya pilot matkap, dış yüzey tamamen kesilmeden iç astara zarar verdiğinde soğutma testini geçebilir ve yine de kaçınılmaz montaj işleri yaratabilir. Soğuk odalar ve vitrinlerde sorun daha da zorlayıcı hale gelir çünkü tek bir açıklık paslanmaz çelik, boyalı sac, plastik astar, yalıtım ve ikinci bir yüzeyden geçebilir. Ekipman üreticileri, soğuk oda müteahhitleri, servis ekipleri ve distribütörler için doğru kesme tertibatı, yalnızca görünen yüzeye değil, tüm panele uygun olmalıdır.
Hızlı Cevap
Seçin Kovan testere kesiciyi gerçek katman yığını, bitmiş açıklık, kullanılabilir kesme derinliği, mil ve kılavuz düzeniyle eşleştirerek. HSS veya bi-metal kesiciler birçok ince çelik, alüminyum, plastik ve karışık atölye işleri için uygundur. Karbür uçlu kesiciler daha sert paslanmaz çelik ve daha kalın metal levhalar için daha güçlü bir seçenektir. Yalıtımlı paneller ayrıca kontrollü kılavuz delme, güvenilir tapa boşluğu ve panelin her iki yüzünü de koruyan bir yöntem gerektirir.
Bestwin, endüstriyel kesme uygulamaları için HSS, M42 bi-metal, TCT ve aksesuar serileri üretir ve distribütörler ile ekipman üreticileri için OEM ürün gamı planlaması, ürün denetimi ve parti tedariği konularında destek sağlar. Bir soğutma projesi, genellikle birden fazla tipte delik testeresi gerektirir çünkü kabin sacları, çıkarılabilir servis plakaları, plastik astarlar ve kompozit soğuk oda panelleri kesici ağız üzerinde farklı talepler oluşturur.
Bitmiş Açılışla Başlayın, Boru Adıyla Değil
Soğutma işlerinde soğutucu hatları, drenaj tüpleri, kablo rakorları, sensör kabloları, yoğuşma bağlantı parçaları, basınç dengeleme cihazları ve küçük havalandırma bileşenleri için yuvarlak açıklıklar kullanılır. Nominal boru veya kablo boyutu her zaman kesici çapı değildir. Bir ara bağlantı parçası, dişli gövdeye, omuza, sızdırmazlık rondelasına ve sabitleme somununa sahiptir. Lastik bir rondelanın kenarlarında yerinde kalması için yeterli malzemeye ihtiyacı vardır. Bölünmüş bir kovan, aynı hizmeti taşıyan rijit bir tüpten farklı bir kesim gerektirebilir.
Pratik boyut, takılı bileşen tarafından gerekli olan bitmiş kesiktir. Bu değer, bir bileşen çiziminden veya doğrulanmış bir numuneden gelebilir. Bir ekipman üreticisi, kabin hattı için gerekli boyutları, malzemeleri, duvar derinliğini ve üretim miktarını tanımlar. Montaj için yeterli boşluk olmalı, ancak contanın desteğini kaybetmesine veya bir süs halkasının kenarı kapatamamasına neden olacak kadar geniş olmamalıdır. İnce kabin panellerinde, sadece birkaç milimetre büyük olan bir delik testeresi görünür bir kenar ve zor bir sızdırmazlık oluşturabilir.
Delik testeresi de bir talaş boşluğu oluşturur ve kaçıklık, diş aşınması, besleme, destek ve panel hareketine bağlı olarak biraz farklı bir sonuç verebilir. Tekrarlanan üretim için, açıklık sadece kesici üzerindeki basılı boyuta göre değil, gerçek bağlantı parçasının uyumu ve kenarın durumu ile kabul edilir. Kısa bir örnek çalıştırma, seçilen delik testeresinin bir parti başlangıcı ve sonu boyunca tutarlı kalıp kalmadığını ortaya çıkarabilir.
Kovan testere Soğutma kitleri için boyutlar bu nedenle monte edilmiş bileşenler etrafında düzenlenebilir: hat kılıfları, drenaj bağlantıları, kablo rakorları, sensör burçları ve servis erişim donanımı. Bu, kabin veya soğuk oda malzeme listesini yansıtan kullanılabilir bir aralık oluşturur.
Tüm Panel Yığını Kesici Ailesini Belirler
Soğutmalı bir dolap nadiren tek tip bir levha gibi davranır. Dışı paslanmaz çelik veya boyalı çelik olabilirken, içi ABS, PVC, alüminyum veya başka bir hijyenik kaplama olabilir. Aralarındaki boşluğu köpük yalıtım doldurur. Soğuk oda panelleri genellikle kalın yalıtımlı bir çekirdek etrafında iki metal yüzey kullanır. Bu nedenle aynı açıklık, sert bir giriş yüzeyi, yumuşak bir çekirdek ve desteklenmesi zor ikinci bir yüzeyi birleştirebilir.
İnce çelik ve alüminyum kaplamalar
HSS ve bi-metal kesiciler, ince sac, demir dışı metaller, plastik ve karışık atölye malzemelerindeki birçok rutin delme işlemi için uygundur. Bi-metal delik testeresi, yüksek hızlı çelik kesme kenarını daha esnek bir alaşım gövdeyle birleştirerek, bir aralığın birkaç yaygın kabin malzemesini işlemesi gerektiğinde kullanışlı hale getirir. Dişlerin hala kontrollü bir başlangıca ihtiyacı vardır. Desteklenmeyen bir yüzey, malzeme kesicinin kapasitesi dahilinde olsa bile titreşebilir, takılabilir veya bozulabilir.
Boya ve kaplamalı deriler bir bitiş gereksinimi ekler. Temiz dairesel bir kenar, çapak alma miktarını azaltır ve bağlantı flanşı tarafından gizlenen alanın dışındaki hasarı sınırlar. Maskeleme, uygun destek ve sabit bir mil yardımcı olur, ancak mat veya uygun olmayan bir delik testeresinin yerini tutamazlar. Kesim bir sürtünme işlemi haline gelirse, ısı kaplamayı bozabilir ve çıkış çapağını artırabilir.
Paslanmaz servis panelleri
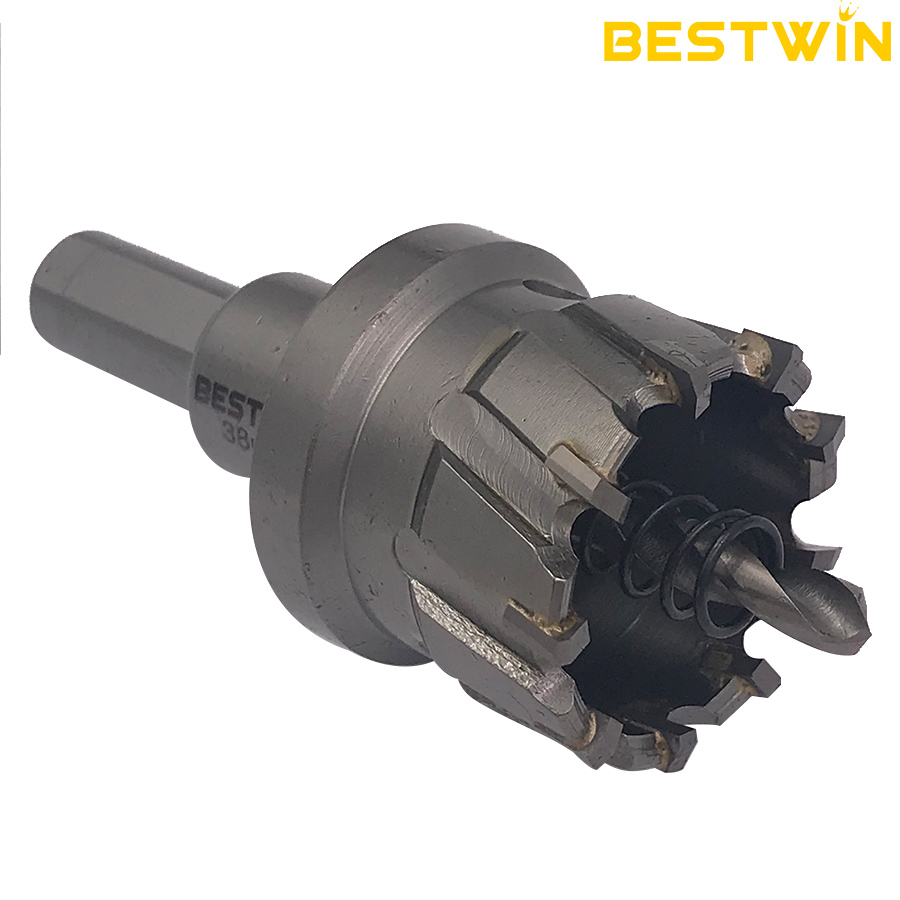
Paslanmaz çelik kesilmeye karşı dirençlidir ve kenar ilerlemeden sürtündüğünde iş sertleşmesi gösterir. Karbür uçlu kesiciler, ürün kalitesi, kesme derinliği, makine durumu ve panel kalınlığı uyumlu olduğu sürece, daha sert paslanmaz paneller ve daha kalın metal kesitleri için pratik bir yöndür. Delik testeresi dik olarak girmeli ve yüzeyde kaymak yerine kesmeye devam etmelidir.
Soğutma uygulaması, kenar koşullarını özellikle önemli hale getirir. Bir çapak, rondelayı kesebilir, kablo yalıtımını aşındırabilir veya bir sızdırmazlık pulunun düz oturmasını engelleyebilir. Doğru delik testeresi ikincil işleri azaltır, ancak işlem yine de güvenli kelepçeleme ve uygun çalışma koşulları gerektirir. Bir ürün numunesi, üretimde kullanılan gerçek paslanmaz çelik kalitesi ve yüzey işlemi üzerinde değerlendirilmelidir.
Plastik astarlar ve şekillendirilmiş iç duvarlar
Plastik hızlı kesilebilir, ancak ısı ve düşük sertlik farklı sorunlar yaratır. Aşırı hız, körelmiş kenar veya uzun süreli sürtünme kenarı eritebilir ve yükseltilmiş bir boncuk bırakabilir. Şekillendirilmiş bir astar dişlerden uzaklaşabilir, bu da oval bir açıklık veya kalıplanmış bir radyus etrafında çatlak bir kenar oluşturabilir. Kesime yakın destek, agresif ilerlemeden genellikle daha önemlidir.
HSS matkap ucu, plastik ve ince demir dışı metaller için yaygın olarak uygundur, ancak aynı kit metali de kapsıyorsa bi-metal matkap ucu tercih edilebilir. Malzeme soğuduktan sonra bitmiş sonuç kontrol edilmelidir, çünkü ısınmış, bozulmuş bir kenar, orijinal şekline dönmeden önce kabul edilebilir görünebilir.
Tablo 1. Soğutma Paneli ve Kesici Yönü
| Soğutma bileşeni | Tipik malzeme durumu | Product direction | Ana kabul noktası |
|---|---|---|---|
| Paslanmaz servis tabağı | Tek sert metal levha | TCT veya uygun bir metal kesme aralığı | Kontrollü çapaklı düz sızdırmazlık yüzeyi |
| Boyalı dolap yüzeyi | İnce kaplamalı çelik | HSS veya bi-metal, kalite ve kalınlığa bağlı olarak | Limited coating damage outside the flange |
| Alüminyum panel | İnce demir dışı levha | HSS veya bi-metal | Tutma veya ağır çapak olmadan yuvarlak açıklık |
| Kalıplı iç astar | ABS, PVC veya benzeri plastik | Keskin HSS veya bi-metal | Erime sırtı, çatlama veya ovalleşme yok |
| Yalıtımlı dolap duvarı | Dış yüzey, köpük ve iç astar | Kesici ve derinlik tam yığına uygun | Her iki yüz de hizalı ve hasarsız kalır. |
| Soğuk oda sandviç panel | Derin yalıtımlı bir çekirdeğe sahip iki metal yüzey | Aşamalı kesim veya onaylanmış derin erişim kurulumu | Kontrolsüz pilot kopması olmadan tam kesim |
Kesme Derinliği Gerçek Yapıyı Kapsamalıdır
Bardak yüksekliği otomatik olarak kullanılabilir kesme derinliği değildir. Dişler, mil parçaları, bardağın içindeki bir omuz, sıkışmış talaş ve merkez tıpa, kesme kenarının ne kadar ilerleyebileceğini sınırlayabilir. Soğuk oda paneli normal bir dolap derisinden çok daha kalın olduğunda bu ayrım gözden kaçırılabilir.
Tek bir servis tabağı için malzeme, derinliğin ana kısıtlama olmayacağı kadar ince olabilir. Ancak yalıtımlı bir kabin duvarı için, delik testeresi dış yüzeyi delip köpüğün içine girebilirken iç yüzey hala uzakta kalabilir. Planlı bir yöntem olmadan devam etmek, hazneyi yalıtımla doldurabilir, kılavuzu bükebilir veya ikinci yüzeye ulaşmadan aletin kaymasına neden olabilir.
Derin bir panel her zaman kesintisiz tek bir geçiş gerektirmez. Delik merkezleri doğru bir şekilde aktarıldığında, her bir deriyi erişilebilir yüzeyinden kesmek daha temiz bir sonuç verebilir. Başka bir yöntem ise bir pilot referans oluşturmak ve uzak deriyi karşı taraftan tamamlamaktır. Seçilen yöntem, kabin yapısına ve erişim koşullarına uymalıdır; herhangi bir ekstra derin delik testeresinin evrensel olarak uygun olduğunu varsaymak için bir neden değildir.
Açıklık bir yapısal ray, iç braket, boru, tel veya soğutma bileşeninden geçtiğinde, sorun artık yalnızca derinlik değildir. Planlanan merkez noktası ve pilot yol, kesim boyunca temiz kalmalıdır. Yeterli hazne derinliğine sahip bir delik testeresi, iç yol kontrol edilmemişse gizli parçalara hala zarar verebilir.
Arbor ve Pilot Stabilite Panelin Her İki Yüzünü de Korur
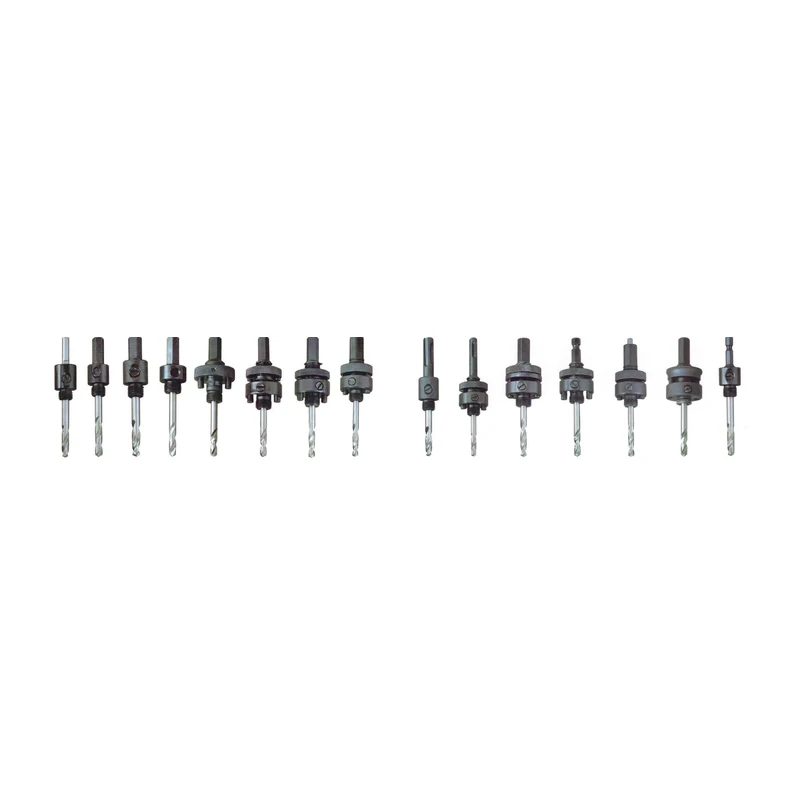
Mil, kesiciyi matkaba bağlar ve düzeneğin ne kadar doğru döndüğünü kontrol eder. Diş uyumluluğu, tahrik pimleri, şaft boyutu, kılavuz tutma ve kesicinin çap aralığı hepsi önemlidir. Gevşek bir bağlantı veya aşınmış kılavuz, salgıya neden olur, deliği büyütür ve dişlerin panele eşit olmayan şekilde vurmasını sağlar.
Bestwin, aksesuar ürün gamında yuvarlak, altıgen ve SDS Plus mandren seçeneklerinin yanı sıra daha hızlı kesici değişimi için hızlı değiştirme konfigürasyonları da sunmaktadır. Doğru seçim, kesici arayüzüne ve matkaba bağlıdır. Dolap üretimi için pratik hedef, bir boyuttan diğerine tutarsız oturma sağlamadan değiştirilebilen rijit, eş merkezli bir montajdır.
Pilot matkabının iki görevi vardır: merkezi oluşturmak ve dişler tam bir dairesel iz oluşturana kadar delme testeresini sabitlemek. Sandviç panelde, ayrıca kesici uçtan önce ikinci yüzeye ulaşır. Çok fazla çıkıntı, ani bir çıkışa neden olabilir, gizli bir bileşene çarpabilir veya kalın köpük çekirdeğin içinde esneyebilir. Çok az çıkıntı, dişler takılmadan önce merkezi tutamayabilir.
Aşınmış veya bükülmüş bir kılavuz, yeni bir kesiciyi bozabilir. Kılavuzun durumu, delik testeresi dişleri ve mandren dişleriyle aynı muayene rutininde yer almalıdır. Bir atölye birden fazla takım kullanıyorsa, arayüz ile kılavuzları, mandrenleri ve kesicileri eşleştirmek, kullanışlı görünen ancak kötü oturan bir kombinasyonun hatta ulaşmasını engeller.
Destek ve Giriş Yönü Kontrol Kenar Hasarı
Görünür dış yüzey ve hijyenik iç yüzey aynı kusuru tolere etmeyebilir. Paslanmaz çelik bir dış panel, açıklığın etrafında çizikler gösterebilirken, plastik bir astar, delinme sırasında çatlayabilir veya yırtılabilir. Kesmeden önce atölye, ilk kesimin hangi yüze yapılacağına ve hangi yüzün çıkış hasarına en duyarlı olduğuna karar vermelidir.
Destek malzemesi, ince levhadaki titreşimi azaltır ve kenarı destekler. Özellikle çıkarılabilir servis plakaları ve bir tezgah üzerine kelepçelenebilen düz dolap panelleri için kullanışlıdır. Birleştirilmiş bir dolapta doğrudan destek mümkün olmayabilir. Bu durumda, kontrollü bir kılavuz, hafif bir son besleme ve her iki erişilebilir yüzeyden kesim yapmak, delik testeresini tek bir hareketle zorlamaktan daha iyi kontrol sağlayabilir. Her bir katmanın yeterli yerel desteği olduğunda delik testeresinin yönlendirilmesi daha kolay kalır.
Kavisli dolap yüzeyleri ve şekillendirilmiş astarlar ekstra özen gerektirir. Dişler aynı anda tam çembere temas etmez, bu nedenle ilk temas kesiciyi yana doğru itebilir. Sert bir şablon veya kılavuz, pilot matkabın kullanılamayacağı yeri belirlemeye yardımcı olabilir. Kılavuz sabit kalmalıdır; gevşek bir şablon sadece gezme sorununu daha büyük bir yüzeye aktarır.
Hazır panellerde, kesim çevresindeki koruma, dişlerin gerçek durumunu gizlememelidir. Bant, yüzey izlerini azaltabilir ve işaretleme çizgilerini daha görünür hale getirebilir, ancak aşınmış bir kesiciyi temiz kesim yapan bir alete dönüştüremez. Delik testeresi, paneli ısıtarak parlatmak yerine talaş üretmelidir.
Isı, Cipsler ve Fiş Çıkarma Tekrarlanan İşleri Etkiler
Soğutma kabini işleri, tek bir izole kesim yerine sık sık tekrarlanan küçük parti açılışları içerir. İlk açılış temiz olabilirken, sonraki kesimler ısı izleri, daha pürüzlü kenarlar veya daha yavaş ilerleme gösterebilir. Bu değişiklik, diş aşınması, sıkışmış talaşlar, dengesiz bir mil veya kesimler arasında kupayı temizlemeyen bir işlem olduğunu gösterebilir.
Metal talaşlarının kesme ağzından dışarı çıkması için bir yola ihtiyacı vardır. Sıkışıp kalırlarsa sürtünmeyi artırırlar ve bitmiş yüzeyi çizebilirler. Plastik teller ve yalıtım parçaları pilotun etrafına sarılabilir veya delik testeresi haznesinin içine toplanabilir. Talaş tahliyesi için gerektiğinde, malzeme elle çıkarılmadan önce alet durdurularak delik testeresi geri çekilmelidir.
Bazı metal kesme işlemleri için soğutucu veya kesme sıvısı uygun olabilir, ancak soğutma ekipmanı temizlik ve malzeme uyumluluğu endişeleri doğurur. Sıvı, delik testeresi ve iş parçasına uygun olmalı ve hijyenik bir astarda, kaplamada, yapışkanda veya yalıtkanda kabul edilemez kalıntı bırakmamalıdır. Bu nedenle üretim onayı, kesme performansının yanı sıra temizliği de içerir.
Tıpanın çıkarılması da çıktıyı etkiler. Derin bir tıpa veya metal, plastik ve köpük yığını haznenin içine kilitlenebilir. Aynı çap tekrar tekrar kullanıldığında boşluk yuvaları, yay veya çıkarma özellikleri ve tıpaya erişim önemli hale gelir. Her tıpayı çıkarmak için harcanan zaman, kesme hızındaki küçük bir farkı gölgede bırakabilir.
Terim Kovan testere halka şeklinde kesme formunu tanımlar, ancak ürün aileleri diş malzemesi, gövde yapısı, derinlik, mil arayüzü ve amaçlanan iş parçası açısından önemli ölçüde farklılık gösterir. Bu ayrıntılar, bir modelin tekrarlanan buzdolabı paneli işleri için uygun olup olmadığını belirler.
Örnek Onay Gerçek Paneli Yansıtmalıdır
Anlamlı bir numune, benzer görünümlü metalden alınan kullanışlı bir parça değil, üretim paneli yığınını kullanır. İç astar, yalıtım yoğunluğu, yapıştırıcı, kaplama, deri kalınlığı ve iç boşlukler sonuçları değiştirebilir. Matkap, mil, kılavuz, sıkıştırma yöntemi ve operatör erişimi de gerçek iş istasyonunu yansıtmalıdır.
Duruşma, ilk açılıştan daha fazlasını içermelidir. Tekrarlanan delikler, talaş birikimi, tapa tutma, ısı birikimi ve çap veya kenar kalitesindeki değişiklikleri ortaya çıkarır. Faydalı bir sıra, aynı delik testeresi ile erken bir kesim, orta bir kesim ve daha geç bir kesimi kontrol eder. Test, takım hala döndüğü için hasarlı bir kenar kabul edilmeden önce durdurulur.
Muayene, takılı olan bileşene göre yapılmalıdır. Bir rondela kesilmeden veya gevşek çekilmeden yerine oturmalıdır. Bir hat kılıfı zorlanmadan geçmelidir. Bir tahliye bağlantısı veya basınç dengeleme cihazı düz bir sızdırmazlık alanına ihtiyaç duyar. Kablo yalıtımı keskin bir kenara temas etmemelidir. Herhangi bir pervaz halkası, yapısal bir çatlağı veya aşırı deformasyonu gizlemeden kesimi kapatmalıdır.
Tablo 2. Açılış Onay Kontrolleri
| Kontrol et | Kabul edilebilir sonuç | Arızanın gösterdiği ürün veya kurulum sorunu |
|---|---|---|
| Çap ve yuvarlaklık | Montaj doğru bir şekilde oturuyor ve desteklenmeye devam ediyor. | Dönüş hatası, yanlış kesici boyutu, panel hareketi veya aşınmış dişler |
| Dış kaplama | Flanş dışında görünür çizik veya kaplama hasarı yok | Kararsız giriş, sıkışmış çipler veya yetersiz yüzey koruması |
| İç astar | Çatlak, yırtık, erimiş kenar veya kontrolsüz taşma yok | Aşırı ısı, yetersiz destek, uygun olmayan besleme veya zayıf çıkış kontrolü |
| Sızdırmazlık yüzeyi | Conta veya rondela, deliğin etrafına düz oturur. | Çapak, bozulma, aşırı kesim veya hasarlı kaplama |
| Fiş çıkarma | Çekirdek, aşırı zorlama veya kesici hasarı olmadan temizlenir. | Yetersiz fincan erişimi, sıkışık katmanlar veya uygun olmayan derinlik |
| Tekrar tutarlılığı | Sonraki açılışlar onaylanmış ilk kesime uymaktadır | Aşınma, talaş birikmesi, mil gevşemesi veya destek değişimi |
Bir Soğutma Kiti Eşleşen Bir Sistem Olarak En İyi Şekilde Çalışır
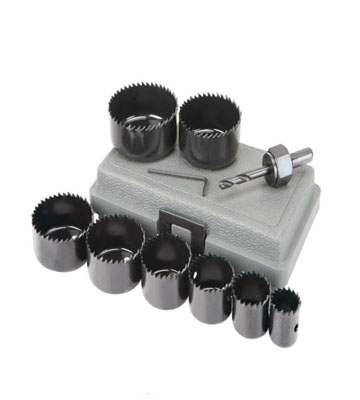
Kullanışlı bir kit, yalnızca mümkün olan en fazla sayıda çapla dolu bir kutu değildir. Hedef ekipmandaki tekrarlayan açıklıkları kapsar ve bunları uyumlu mandreller ve kılavuz matkaplarla eşleştirir. Bir teşhir kutusu serisi, daha küçük kablo, sensör ve tahliye açıklıklarına öncelik verebilir. Soğuk oda kurulum kiti, derin sandviç panellerden geçen servisler için daha büyük manşonlara ihtiyaç duyabilir. Bir servis organizasyonunun, gereksiz boyutları taşımadan birkaç kabin markasına uyan kompakt bir seçeneğe ihtiyacı olabilir.
Kit listesi, her bitmiş çapı, delik testeresi ailesini, malzeme aralığını, kesme derinliği sınırını, mandreli, kılavuzu ve yedek parçayı tanımlayabilir. Bu, bir metal kesiciyi uyumsuz bir mandrenle karıştırmayı veya çıkarılabilir bir plaka için onaylanmış bir delik testeresini derin yalıtımlı bir duvar için otomatik olarak uygun kabul etmeyi önler.
Bir delik testeresi üreticisi, tutarlı arayüzler, mantıksal boyut kapsamı, yedek kapaklar, kılavuz matkapları, mandreller ve eşleştirilmiş parçaları bir arada tutan ambalajlarla bu yapıyı destekleyebilir. Bestwin'in ürün yelpazesi, yaygın dolap ve montaj görevleri etrafında yapılandırılabilecek HSS, M42 bi-metal, TCT ve mandrell seçeneklerini içerir. Ürün yönü, evrensel bir soğutma etiketi yerine gerçek panel yapısına bağlı kalmalıdır.
Distribütörler ve ekipman üreticileri için, ilk set kadar dolum planlaması da önemlidir. Sık kullanılan hat ve tahliye çapları için bireysel yedek stok gerekebilirken, daha az yaygın boyutlar kit içinde daha uzun süre kalır. Pilotlar ve mandreller için ayrı yedek referansları, tek bir aksesuarın aşınması nedeniyle tüm setin kullanımdan kaldırılmasını önler.
Yaygın Sorunlar Kesme Tertibatına İşaret Ediyor
Büyük bir açıklık, yalnızca yanlış nominal çaptan ziyade, genellikle mil salınımına, gevşek bir delik testeresi kabına, bükülmüş bir kılavuz ucuna veya panel hareketine işaret eder. Üçgen veya düzensiz bir giriş izi, dişlerin kararlı bir dairesel iz oluşturmadığını gösterir. Talaşsız parlatılmış metal sürtünmeyi gösterirken, mavi renk değişikliği veya kaplama hasarı aşırı ısıyı gösterir.
Çatlak plastik astar genellikle destek, pilotun delinmesi, diş durumu ve çıkışa yakın besleme gibi konulara dikkat çeker. Pilota sarılmış köpük, panelin içindeki döküntü kontrolünün zayıf olduğunu gösterir. Çıkarılamayan bir tıkaç, kupanın katman yığını için çok sığ olduğu veya çıkarma için pratik erişiminin olmadığı anlamına gelebilir. En dıştaki deride oluşan ağır çapak, desteksiz delinme veya uygun olmayan kesici koşullarından kaynaklanabilir.
Bu belirtiler somut bir düzeltmeye yol açmalıdır: desteği geri yüklemek, pilotu değiştirmek, mil yatağını sıkmak veya değiştirmek, daha uygun bir delik testeresi ailesi seçmek, biriken ısıyı azaltmak, talaşları temizlemek veya kesme sırasını gözden geçirmek. Sadece matkap gücünü artırmak, kavrama ve hasarı daha da kötüleştirebilir.
Aynı sorun giderme mantığı, bir delik testeresi tedarikçisinin pratik bir ürün programı sürdürmesine yardımcı olur. Kap derinliği, mandren arayüzü, malzeme yönü, pilot düzeni ve yedek parça bulunabilirliği net olduğunda ürünlerin belirlenmesi daha kolaydır. Bu bilgi, kesiciyi her malzeme yığını için bir vaade dönüştürmeden tekrarlanabilir kullanımı destekler.
Sıkça Sorulan Sorular
Tek bir delik testeresi hem dolap kaplamalarını hem de aralarındaki yalıtımı kesebilir mi?
Kesicinin malzeme yeteneği ve kullanılabilir derinliği tam paneli karşıladığında mümkün olabilir, ancak sonuç her iki yüzeye, çekirdeğe, tapa boşluğuna ve erişime bağlıdır. Kalın sandviç paneller genellikle aşamalı kesimden veya karşı yüzeyden tamamlamadan fayda görür.
Paslanmaz soğutma panelleri için bi-metal kesici uygun mudur?
Bazı bi-metal delik testeresi ürünleri paslanmaz çelik ve diğer sert malzemeler için tasarlanmıştır, ancak kalite, kalınlık, ısı kontrolü ve parti gereksinimleri önemlidir. Karbür uçlu ürünler, daha sert paslanmaz çelik ve daha kalın metal için başka bir seçenektir. Asıl panel, alet üretime verilmeden önce numunelendirilmelidir.
Dış metal kesiği temiz göründüğünde iç plastik astar neden çatlar?
Astar desteksiz, kırılgan, eğimli olabilir veya pilot veya dişler tarafından aniden vurulmuş olabilir. Kesme yönü, pilot çıkıntısı, destek, kırılma yakınındaki besleme ve karşı yüzeyden yapılan bir kesim, hepsi sonucu etkileyebilir.
Nominal soğutucu boru boyutu, gerekli kesici çapına eşit midir?
Her zaman değil. Tamamlanmış açıklık manşona, rondelaya, bölme plakasına, yalıtım payına veya takılı başka bir bileşene bağlıdır. Bileşen kesme boyutunu kullanın ve gerçek bir montajla uyumunu doğrulayın.
Ticari buzdolabı matkap ucu kitinde neler bulunmalı?
Kit, tekrarlayan servis açıklıklarını kapsamalı ve uyumlu kaplar, mandrell
Kesiciyi Tüm Soğutma Paneline Eşleştirin
En güvenilir seçim, bitmiş bağlantı parçasıyla başlar ve dolap veya soğuk oda duvarının her katmanındaki açıklığı takip eder. Çap, malzeme yığını, kullanılabilir derinlik, mandren stabilitesi, kılavuz seyahati, yüzey kalitesi, tapa boşluğu ve tekrarlanan kesim tutarlılığı hepsi sonucu etkiler. Bestwin üretir Kovan testere metal, plastik, ahşap ve diğer yaygın atölye malzemeleri için testere bıçağı aralıkları ve farklı soğutma paneli görevleri için HSS, M42 bi-metal ve TCT seçenekleri mevcuttur. Eşleşen, numune onaylı bir montaj, üreticilere ve müteahhitlere ilk kabin açılışından tekrarlanan tedariğe kadar daha temiz bir yol sunar.









 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe