
Giriş
Tekrarlayan delme işlemlerinde, bir takım başlangıçta temiz ve hassas delikler açabilir ancak zamanla daha büyük çapaklar, pürüzlü yüzeyler, dengesiz talaş akışı veya daha yüksek makine yükü oluşturabilir. Bu değişiklikler her zaman aynı sayıda delikte ortaya çıkmaz. Bir matkap ucu bir uygulamada uzun süre etkili kalabilir ve malzeme, delik derinliği, makine durumu, kesme parametreleri ve soğutma yöntemi farklı olduğu için başka bir uygulamada performansını çok daha erken kaybedebilir.
Pratik bir takım ömrü sınırı, kalite dengesizleşmeden önce kontrol noktası veya değişim noktası sağlar. Görünür arızayı beklemekten daha kullanışlıdır, ancak keyfi bir döngü sayısına dayanmamalıdır. Sınır, gerçek delme işlemini ve bitmiş delik gereksinimlerini yansıtmalıdır. Tekrarlanabilir testlerle desteklendiğinde, beklenmedik duruşları azaltabilir, iş parçası kalitesini koruyabilir ve takım tüketimini tahmin etmeyi kolaylaştırabilir.
Aşağıdaki bölümler nedenini açıklamaktadır Matkap Ucu Hayat değişir, hangi uyarı işaretleri önemlidir, bir çalışma sınırı nasıl belirlenir ve farklı alet yapıları malzemeye ve ekipmana nasıl uyarlanmalıdır.

1. Matkap Ucu Takım Ömrü Farklı Uygulamalarda Neden Değişir?
Takım ömrü, her delme işlemine eşit olarak uygulanan sabit bir özellik değildir. Kesici takım, iş parçası, makine, delik geometrisi ve işletme yöntemi arasındaki ilişkinin oluşturduğu bir çalışma aralığıdır. Aynı nominal çapa sahip iki matkap ucu ürünü bile, uç geometrisi, yiv tasarımı, karbür kalitesi, kaplaması veya şaft doğruluğu farklıysa farklı sonuçlar verebilir.
İş Parçası Malzemesi ve Yüzey Durumu
Malzeme sertliği önemlidir ancak tek faktör bu değildir. Düşük karbonlu çelik, paslanmaz çelik, alüminyum, dökme demir, beton, ahşap ve kompozit paneller farklı aşınma türleri oluşturur. Paslanmaz çelik, kesici kenar kesmek yerine sürtündüğünde ısı üretebilir ve sertleşebilir. Alüminyum, talaş tahliyesi veya yağlamanın yetersiz olduğu durumlarda kenarda birikinti oluşturabilir. Döküm yüzeyler, curuf, aşındırıcı dolgu maddeleri, beton agregası ve ahşaptaki sert düğümler, matkap ucu ömrünü kısaltan darbe veya aşındırıcı aşınmaya neden olabilir.
Gelen malzeme partiden partiye de değişiklik gösterebilir. Sertlik, ısıl işlem, kalınlık, nem, yüzey kaplaması veya agrega içeriğindeki değişiklikler kesici kenar üzerindeki yükü değiştirebilir. Bu nedenle, temiz laboratuvar malzemesinden elde edilen bir ömür değeri, otomatik olarak garanti edilmiş bir üretim sonucu olarak kabul edilmemelidir.
Delik Derinliği ve Delme Geometrisi
Sığ delikler, derin kör deliklere göre genellikle ısıyı ve talaşları daha kolay atar. Delik derinliği arttıkça, talaşların yivlerden daha uzağa gitmesi gerekir ve soğutucunun veya havanın kesme bölgesine ulaşması zorlaşabilir. Talaş sıkışması sürtünmeyi artırır, delik duvarına zarar verir ve matkabın sıkışmasına veya kırılmasına neden olabilir.
Açılı giriş, çapraz delikler, kesintili yüzeyler, üst üste yığılmış levhalar ve desteksiz delik delme de yükü değiştirir. Eğimli bir yüzeye giren bir takım, tam kesici kenar temas etmeden sapabilir. Delik delme sırasında, iş parçası altındaki zayıf destek, çıkış çapaklarını artırabilir veya kesici kenarı yontabilir. Bu koşullar, katı malzemede düzgün delme işleminden ayrı olarak ele alınmalıdır.
Hız, İlerleme, Darbe ve Soğutma
Kesme hızı ısı oluşumunu ve aşınma oranını etkiler. İlerleme, talaş kalınlığını kontrol eder ve kenarın verimli kesip kesmediğini veya malzemeye sürtünüp sürtünmediğini belirler. Çok düşük bir ilerleme nazik görünebilir ancak sürtünmeyi ve ısıyı artırabilir. Aşırı ilerleme dudakları aşırı yükleyebilir, ucu hasar verebilir veya ağır çapaklar oluşturabilir.
Elektrikli darbeli matkap ucu için darbe enerjisi, dönüş hızı, takım çapı ve malzeme yoğunluğu birlikte çalışmalıdır. Aşırı basınç ilerlemeyi mutlaka artırmaz ve karbür ucun ısınmasına veya zarar görmesine neden olabilir. Döner metal delme işleminde soğutucu konsantrasyonu, nozül konumu, dalma derinliği ve geri çekilme mesafesi yağlamayı ve talaş tahliyesini etkiler. Ahşap delme işleminde, derin deliklerde yiv kapasitesi ve düzenli talaş temizliği özellikle önemli hale gelir.
Salım, Sap Durumu ve Montaj
Salım, matkap ucunun bir tarafının diğerinden daha fazla yük taşımasına neden olur. Aşırı yüklenen kenar daha hızlı aşınırken, delik aşırı boyutlu, konik veya yuvarlak olmayabilir. Konik üzerindeki kir, hasarlı bir mandren, şaftın tam olarak oturmaması veya yanlış sıkma, yeni bir aletin doğru takılmış eski bir aletten daha kötü performans göstermesine neden olabilir.
Takım ömrünü karşılaştırmadan önce aynanın, tutucunun, iş milinin, kılavuzun ve sapın kontrol edilmesi gerekir. Kararlı bir kurulum, performans sonuçlarını daha tekrarlanabilir hale getirir ve makineyle ilgili değişkenliğin kesici uç aşınmasıyla karıştırılmasını önler.
Tablo 1. Matkap Ucu Takım Ömrünü Etkileyen Başlıca Faktörler
| Çarpan | Olası Etki | Pratik Kontrol |
| Malzeme sertliği ve aşındırıcılığı | Daha hızlı kenar veya karbür aşınması | Dereceyi, yüzey durumunu ve parti değişimini onaylayın |
| Delik derinliği | Isı ve talaş birikimi | Flüt uzunluğunu, dalma ve talaş tahliyesini kontrol edin |
| Kesme hızı ve ilerleme | Sürtünme, aşırı ısınma veya kenar aşırı yüklenmesi | Onaylanmış bir çalışma aralığı kullanın |
| Kaçış | Düzensiz aşınma ve aşırı büyük delikler | Ayna, tutucu, iş mili ve sapı kontrol edin |
| Soğutma veya yağlama | Isı, birikmiş kenar ve kötü yüzey kalitesi | Teslimatı, konsantrasyonu ve nozül konumunu doğrulayın |
| Etki koşulları | Yontulma veya erken yorgunluk | Araç arayüzü ve ekipman çıktısını eşleştirin |
| Çığır açan destek | Çıkış çapakları ve kenar hasarı | Çıkışa yakın destek, sıkıştırma ve beslemeyi kontrol edin |
2. Matkabın Kullanım Ömrünün Sonuna Yaklaştığını Gösteren İşaretler Nelerdir?
Bir döngü sayacı planlama için faydalıdır ancak her anormal olayı tespit edemez. Malzeme kusurları, soğutma sıvısı kaybı, zayıf sıkıştırma, kazara darbe veya talaş tıkanması, planlanan sınıra ulaşılmadan matkap ucuna zarar verebilir. Bu nedenle güvenilir bir işlem, rutin döngü sınırını gözlemlenebilir erken değişim sinyalleriyle birleştirir.
Bitmiş Delik Kalitesindeki Değişiklikler
Delik kalitesi genellikle ilerleyen aşınmanın en net kanıtını sunar. Çap kontrol limitine doğru kayabilir, yuvarlaklık bozulabilir ve delik duvarında çizikler, yırtılmalar veya ısı izleri görülebilir. Kesici kenar yuvarlaklaştıkça ve malzemeyi temiz bir şekilde kesmek yerine itmeye başladıkça çıkış çapakları yükselebilir.
Her boyutsal değişiklik aletten kaynaklanmaz. Konum hatası, sıkma, hizalama veya fikstür hareketinden kaynaklanabilirken, aşırı büyük bir delik salgıdan kaynaklanabilir. Matkap ucu spesifikasyonu suçlanmadan önce eğilim, makine durumu ve kurulum kayıtlarıyla karşılaştırılmalıdır. Geçer/geçmez mastar hızlı rutin geri bildirim sağlarken, delik mastarı, optik sistem veya koordinat ölçüm cihazı daha ayrıntılı bir çalışmayı destekleyebilir.
Daha Yüksek Yük, İtme, Isı veya Titreşim
Aşınmış bir kesici kenar genellikle daha fazla kuvvet gerektirir. Ekipmana bağlı olarak bu, daha yüksek iş mili gücü, tork, itme, servo yükü, titreşim veya adaptif besleme düzeltmesi olarak görünebilir. Keskin bir artış, talaş sıkışması, soğutucunun kaybı veya mekanik hasar da gösterebilir, bu nedenle yanıt sinyalin şiddetine bağlı olmalıdır.
Bir uyarı eşiği ek bir delik denetimini tetikleyebilir. Daha yüksek bir durdurma eşiği, kırılma olasılığı artmadan önce işlemi durdurmalıdır. Ses ve sıcaklık, tutarlı koşullar altında ölçüldüğünde veya karşılaştırıldığında bu yargıyı destekleyebilir, ancak öznel izlenimler boyutsal kontrollerin ve tanımlanmış sınırların yerini almamalıdır.
Yonga Formunda ve Tahliyesinde Değişiklikler
Kararlı talaş oluşumu faydalı bir referanstır. Metal delmede, aşırı derecede renk değiştiren, olağandışı parçalanan, dolaşan veya tahliyesi zor olan talaşlar aşırı ısıyı, körelmiş bir kenarı, yanlış ilerlemeyi veya tıkanmış bir yivi gösterebilir. Ahşapta, sıkışmış talaşlar ve tekrarlanan tıkanmalar sürtünmeyi artırabilir ve delik duvarını yakabilir. Betonda, ilerlemede azalma ve artan ısı, karbür aşınmasını veya uygun olmayan bir darbe koşulunu gösterebilir.
Yonga şekli, matkap ucunun ömrünü belirlemek için tek başına yeterli değildir çünkü malzeme ve kesme parametreleri de bunu etkiler. Delik kalitesi, makine yükü ve kesici kenar durumu ile birlikte kaydedildiğinde daha kullanışlı hale gelir.
Görünür Keskin Hasar
Düzenli inceleme, düzgün kenar aşınması, yontulmuş dudaklar, birikmiş malzeme, köşe kırılması, hasarlı kenarlar, aşınmış karbür uçlar veya ısı renklenmesini belirleyebilir. İnceleme yöntemi tutarlı kalmalıdır. Benzer büyütme, aydınlatma, temizlik ve bakış yönü, fotoğrafların zamanla karşılaştırılmasını kolaylaştırır.
Görünür yontulmalar, gevşek lehimli uç, eğilmiş gövde, çatlak sap veya ciddi kenar hasarı normal aşınma yerine erken değişim koşulu olarak değerlendirilmelidir. Hasarlı bir matkap ucunu çalıştırmaya devam etmek iş parçasını, tutucuyu veya makine arayüzünü etkileyebilir.

3. Pratik Bir Matkap Ucu Takım Ömrü Limiti Nasıl Belirlenebilir?
Faydalı bir limit, gerekli sonuçla başlar. Boşluk deliği, kılavuz deliği, pres geçme deliği, dişli kılavuz deliği veya görünür montaj elemanından daha fazla tolerans kabul edebilir. Çapak yüksekliği, yüzey durumu, çap, silindiriklik, konum ve sonraki bitirme gereksinimleri deneme başlamadan önce belirlenmelidir.
Temsili Bir Temel Oluşturun
Denemede temsili bir makine, tutucu, fikstür, malzeme, program, soğutma yöntemi ve delik geometrisi kullanılmalıdır. Matkap ucu tipi, çapı, uç geometrisi, yiv uzunluğu, kaplama veya karbür yapısı, parti tanımlaması ve ölçülen salgı kaydedilmelidir. İlk parça delikleri, delme işlemine devam etmeden önce ayrıntılı olarak incelenmelidir.
Numuneler testin erken aşamalarında daha geniş aralıklarla, beklenen aşınma bölgesine yaklaşıldıkça ise daha kısa aralıklarla kontrol edilebilir. Kesintiler, parametre ayarlamaları, malzeme değişiklikleri, soğutucu olayları ve takım çıkarma işlemleri, olağandışı sonuçları açıklayabileceği için kaydedilmelidir. Deneme, kasıtlı olarak kontrolsüz kırılmaya yol açmak yerine güvenli bir kalite veya aşınma eşiğinde durdurulmalıdır.
Olağanüstü güçlü veya zayıf bir örnek yeterli değildir. Birkaç araç ve temsili parti üzerinde tekrarlanan denemeler doğal değişimi ortaya çıkarır. Daha sonra, kusurun kaçırılmasının ciddi sonuçları olacağı ek bir pay ile, en erken doğrulanmış uyarı bölgesinin altında bir çalışma sınırı belirlenebilir.
Planlanmış Sınırları Erken Tetikleyicilerden Ayırın
Planlanan limit, zamanlama için kullanılan normal değişim veya denetim noktasıdır. Erken tetikleyiciler, o sayıdan önce bir şey değiştiğinde süreci korur. Örnekler arasında yontulmuş kenar, kabul edilemez salgı, arızalı delik ölçer, tanımlanmış yük artışı, tekrarlanan titreşim, güvensiz talaş oluşumu veya adaptif kontrollü ekipmanlarda kesme süresinde açıklanamayan bir artış yer alır.
Bu tetikleyiciler, farklı vardiyalarda aynı tepkiyi üretecek kadar spesifik olmalıdır. Fotoğraflar, gösterge limitleri, makine alarm değerleri ve numune parçalar, "aşındığında değiştir" gibi ifadelerden daha net bir standart oluşturabilir.
Uyarı Bölgesi ile Koordinat Örneklemesi
Denetim sıklığı, proses yeteneğini, takım ömrü değişimini, ölçüm hızını ve gözden kaçan bir kusurun sonuçlarını yansıtmalıdır. Uyarı bölgesi tipik olarak 100 delik boyunca gelişiyorsa ancak denetim her 200 delikte bir yapılıyorsa, plan eğilimi güvenilir bir şekilde tespit edemez. Ömrün beklenen sonuna yaklaşıldıkça aralık kısalmalı veya planlanan değişim noktası daha erkene alınmalıdır.
Aşınma eğilimi çizelgeleri, kümülatif kullanıma karşı çapı, çapak yüksekliğini, yükü veya başka anlamlı bir özelliği çizebilir. Üretim hacmi ve ölçüm yeteneği bunları haklı çıkardığında regresyon, EWMA veya CUSUM yöntemleri yardımcı olabilir. Geleneksel kontrol çizelgeleri dikkat gerektirir çünkü ilerleyici matkap ucu aşınması, mükemmel derecede kararlı bir süreç ortalaması yerine beklenen bir eğilim yaratır.
Tablo 2. Örnek Matkap Ucu Takım Ömrü Kontrol Planı
| Kontrol Aşaması | Denetim Kalemi | Önerilen Eylem |
| Araç kurulumu | Kimlik, şaft, durum ve salgı | Yayınlamadan önce kurulumu düzeltin |
| İlk delik | Çap, konum, çapak ve yüzey | Kabul edilen başlangıç referansını belirleyin |
| Rutin aralık | Hızlı gösterge ve proses sinyali incelemesi | Sonuçlar stabil kaldığı sürece devam et |
| Uyarı bölgesi | Daha kısa örnekleme aralığı ve kenar incelemesi | Planlanan değişikliği hazırla |
| Erken değişim tetikleyicisi | Çapaklanma, kötü delik, titreme veya yük artışı | Dur, etkilenen parçaları incele ve kontrol altına al |
| Planlanan döngü sınırı | Kaydedilmiş karşılaştırılabilir işlemler | Değiştirin veya onaylı taşlama için gönderin |
| Değişiklik sonrası doğrulama | Yeni ilk delik denetimi | Kabulden sonra izleme kaydını yeniden başlatın |
Gerçek Araçla Kullanım Kayıtlarını Tutun
Kullanım sayısı, yalnızca makineyi değil, gerçek matkabı takip etmelidir. Bir takım istasyonlar arasında hareket ederse veya yeniden bileme işleminden dönerse, yerel bir sayaç geçmişinin bir kısmını kaybedebilir. Bir takım kimliği, barkod, seyahat belgesi, kontrollü sevkiyat kaydı veya uygun bir dijital sistem izlenebilirliği sağlayabilir.
Sayım kuralı da açık olmalıdır. Tamamlanmış delikler, denenmiş delikler, kurulum parçaları, kesintiye uğramış döngüler, yeniden işleme ve karışık işlemler her zaman eşit aşınma yaratmaz. Derin delikler ve kesintili kesimler, basit bir delik sayımı yerine ağırlıklı bir kullanım değeri gerektirebilir. Yeniden bileme işleminden sonra uç geometrisi, çap, kaplama, ağ kalınlığı ve genel uzunluk değişebileceğinden, yeni ve yeniden bileylenmiş takımlar ayrı ayrı takip edilmelidir.
4. Doğru Matkap Ucu Malzemeye ve Ekipmana Nasıl Eşleştirilmelidir?
Takım ömrü kontrolü, doğru takım kategorisi seçildikten sonra anlamlı hale gelir. Döner metal matkap ucu, elektrikli kırıcı ucu, ahşap burgu ucu, freze ucu ve yıkım keskisi aynı şekilde kesim yapmaz. Bu nedenle performansları, gerçek operasyona uygun kriterler kullanılarak değerlendirilmelidir.
Beton ve Duvar Delme
SDS Plus ve SDS Max uçları farklı makine arayüzleri ve darbe aralıkları için tasarlanmıştır. Çap, çalışma uzunluğu, karbür geometrisi ve yiv yapısı dikkate alınmadan önce şaft uyumluluğu teyit edilmelidir. Üç veya dört kesicili bir elektrikli kırıcı uç, zorlu beton delme işlemlerinde stabil yönlendirme ve malzeme kaldırmayı destekleyebilir, ancak sonuç yine de agrega, donatı teması, ekipman gücü ve toz tahliyesine bağlıdır.
Gövde düz durmalı, karbür uç sağlam olmalı ve şaft oluklarında tutmayı etkileyecek bir hasar görülmemelidir. Azalan ilerleme, aşırı ısınma, uç yontulması veya dengesiz dönme, evrensel bir delik sayısı iddiasından daha anlamlıdır.
Ahşap Delme ve Yönlendirme
Dört yivli bir burgu matkabı, özellikle daha derin deliklerde talaşın düzenli bir şekilde tahliyesini gerektiren durumlarda, ahşap talaşlarını verimli bir şekilde kesmek ve çıkarmak için tasarlanmıştır. Uç durumu, yiv kapasitesi, malzemenin nemi, budaklar, ilerleme basıncı ve geri çekme sıklığı, aletin ömrünü ve delik kalitesini etkileyebilir. Yanma, pürüzlü duvarlar, aşırı sapma ve sıkışmış talaşlar, aletin veya çalışma yönteminin dikkat gerektirdiğini gösterir.
Bir yönlendirici ucu seti, geleneksel delik üretimi yerine profil çıkarma, düzeltme, oluk açma ve kenar şekillendirme işleri için kullanılır. Durumu kenar keskinliği, yüzey kalitesi, titreşim, yanma ve profil doğruluğu ile daha iyi değerlendirilir. Yönlendirici hızı, penset sıkılığı, kesici çapı ve malzeme türü onaylanmış aralıkta kalmalıdır.
Kesme, Yıkım ve Yüzey Kazıma
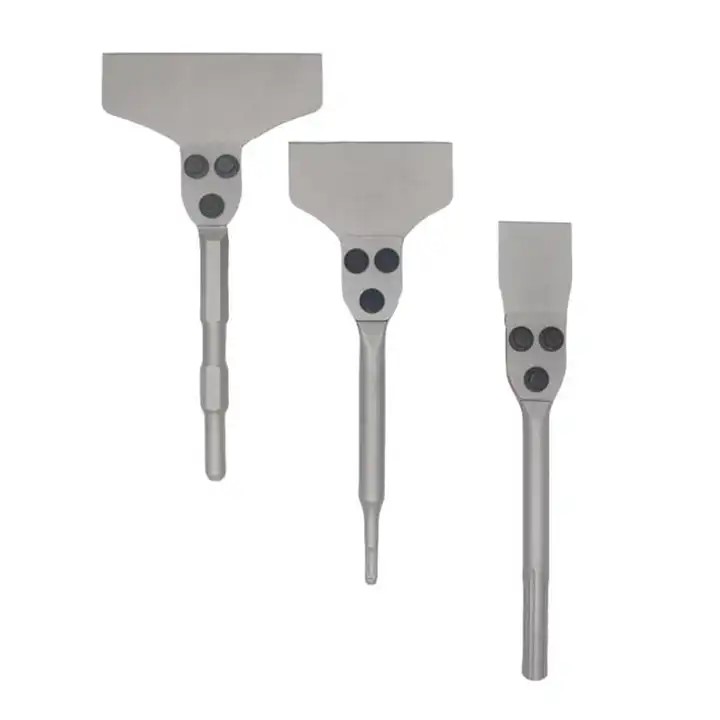
Yassı kürekler, yivli duvar keskileri, yıkım uçları, kil kürekleri ve yer kazıyıcılar standart döner aksesuarlar yerine darbe aksesuarlarıdır. matkap ucuBu nedenle, yalnızca tamamlanan deliklere dayanan bir takım ömrü kuralı uygun olmayacaktır. Muayene, kesici kenar yuvarlanması, deformasyon, çatlama, bükülme, lehimli eklem durumu, şaft aşınması ve kırıcı veya çekiçle güvenli bir şekilde kavrama üzerine odaklanmalıdır.
Kontrollü kanal veya duvar işleri için SDS Plus düz lehimli kürek kullanılabilirken, SDS Max keski daha ağır beton ve taş işlemleri için uygundur. PH65A altıgen saplı kırım keskeleri ve toprak kürekleri kırma, sert toprak giderme ve gevşek beton işlerini ele alır. Değiştirilebilir bıçaklı yer kazıyıcı aletler, bıçak aşınması, sabitleme durumu, çalışma genişliği ve ince harç veya fayans giderme kalitesi üzerinden değerlendirilir. Bu kategorileri ayrı tutmak yanıltıcı karşılaştırmaları önler ve her aletin amaçlanan aralığında performans göstermesine yardımcı olur.
Sonuç
Güvenilir bir matkap ucu takım ömrü sınırı, her malzeme veya makine için geçerli olan tek bir sayı değildir. Tamamlanmış delik gereksinimleri, kararlı kurulum, temsili çalışma koşulları, tekrarlanan denemeler, muayene aralıkları ve net erken değişim sinyallerine dayanan doğrulanmış bir üretim aralığıdır. Bu yaklaşım, pürüzlü delikler, aşırı çapaklar, artan yükler, beklenmedik kırılmalar ve önlenebilir yeniden işleme riskini azaltırken, değiştirme zamanlamasını daha öngörülebilir hale getirir.
Aynı prensip, farklı takım yapıları arasında seçim yaparken de geçerlidir. SDS Plus kırıcı-delici uçları, yüksek kaliteli üç veya dört kesicili kırıcı-delici uçları ve dört ağızlı ahşap burgu matkap uçları farklı işletme ve aşınma kriterleri gerektirir. SDS Plus yassı lehimli kürekler, SDS Max beton ve taş kesiciler, 30 mm PH65A yıkım kesiciler, PH65A toprak kürekleri, değiştirilebilir bıçaklı 17 mm A/F yer kazıyıcılar ve 12 parçalı freze ucu setleri gibi ilgili takımlar, tek bir evrensel ömür rakamı altında gruplandırılmak yerine, gerçek kesme veya darbe fonksiyonlarına göre değerlendirilmelidir.
Bestwin Bu uygulama yönlerini, çeşitli malzemeler ve ekipman arayüzleri için matkap uçları, elektrikli çekiç uçları, ahşap burguları, freze uçları, kesiciler, kürekler ve sökme aletleriyle destekler. Takım yapısını işe uygun hale getirmek ve ardından gerçek çalışma koşullarında performansı doğrulamak, tekrarlanan üretim için daha güvenilir bir temel oluşturur.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe