
Úvod
Pri opakovanom vŕtaní môže nástroj na začiatku cyklu vytvárať čisté, presné otvory, ale postupne vytvárať väčšie otrepy, drsnejšie povrchy, nestabilný tok triesok alebo vyššie zaťaženie stroja. Tieto zmeny sa nemusia vždy objaviť pri rovnakom počte otvorov. Vrták môže zostať účinný dlhú dobu v jednej aplikácii a v inej stratiť výkon oveľa skôr, pretože sa líši materiál, hĺbka otvoru, stav stroja, parametre rezania a metóda chladenia.
Praktické obmedzenie životnosti nástroja poskytuje kontrolovaný bod na kontrolu alebo výmenu skôr, ako sa kvalita stane nestabilnou. Je užitočnejšie ako čakanie na viditeľné zlyhanie, ale nemalo by byť založené na ľubovoľnom počte cyklov. Obmedzenie musí odrážať skutočnú operáciu vŕtania a požiadavky na hotový otvor. Keď je podporené opakovateľným testovaním, môže znížiť neočakávané zastavenia, chrániť kvalitu obrobku a uľahčiť predpovedanie spotreby nástroja.
Nasledujúce časti vysvetľujú prečo Vŕtací bit život sa mení, ktoré varovné signály sú dôležité, ako stanoviť pracovný limit a ako prispôsobiť rôzne štruktúry nástrojov materiálu a vybaveniu.

1. Prečo sa životnosť vrtáka líši pri rôznych aplikáciách?
Životnosť nástroja nie je pevná vlastnosť, ktorá platí rovnako pre každý vŕtací proces. Je to pracovný rozsah vytvorený vzťahom medzi rezným nástrojom, obrobkom, strojom, geometriou otvoru a prevádzkovou metódou. Dokonca aj dva výrobky z vrtákov s rovnakým menovitým priemerom môžu priniesť rôzne výsledky, ak sa líšia ich geometria hrotu, dizajn drážky, trieda karbidu, povlak alebo presnosť stopky.
Materiál obrobku a stav povrchu
Tvrdosť materiálu je dôležitá, ale nie je to jediný faktor. Nízkouhlíková oceľ, nehrdzavejúca oceľ, hliník, liatina, betón, drevo a kompozitné panely vytvárajú rôzne formy opotrebenia. Nerezová oceľ môže generovať teplo a pri práci sa kalí, keď sa ostrie namiesto rezania trie. Hliník môže tvoriť nános materiálu na ostrie pri zlom odvádzaní triesok alebo mazaní. Liatinové povrchy, okoviny, abrazívne plnivá, betónový agregát a tvrdé suky v dreve môžu spôsobiť rázové alebo abrazívne opotrebenie, ktoré skracuje životnosť vrtáka.
Prichádzajúci materiál sa môže líšiť aj medzi jednotlivými šaržami. Zmeny v tvrdosti, tepelnom spracovaní, hrúbke, vlhkosti, povrchovej úprave alebo obsahu agregátu môžu zmeniť zaťaženie reznej hrany. Z tohto dôvodu by sa životnosť získaná z čistého laboratórneho materiálu nemala automaticky považovať za zaručený výrobný výsledok.
Hĺbka otvoru a geometria vŕtania
Plytký priechodný otvor zvyčajne ľahšie odvádza teplo a triesky ako hlboký slepý otvor. S rastúcou hĺbkou otvoru musia triesky prejsť dlhšiu cestu cez drážky a chladiaca kvapalina alebo vzduch môžu mať problém dosiahnuť reznú zónu. Nahromadenie triesok zvyšuje trenie, poškodzuje stenu otvoru a môže spôsobiť zaseknutie alebo zlomenie vrtáka.
Šikmý vstup, priečne otvory, prerušované povrchy, zvarené plechy a nepodoprené prerazenie tiež menia zaťaženie. Nástroj vstupujúci na šikmý povrch sa môže vychýliť skôr, ako sa plne zaborí ostrie. Pri prerazení môže slabá podpora pod obrobkom zvýšiť otrepy na výstupe alebo odštiepiť ostrie nástroja. Tieto podmienky by sa mali riešiť oddelene od rovnomerného vŕtania do plného materiálu.
Rýchlosť, posuv, náraz a chladenie
Rýchlosť rezania ovplyvňuje generovanie tepla a mieru opotrebenia. Posuv riadi hrúbku triesky a určuje, či hrana efektívne reže alebo sa trie o materiál. Príliš malý posuv môže vyzerať jemne, ale môže zvýšiť trenie a teplo. Nadmerný posuv môže preťažiť brit, poškodiť hrot alebo vytvoriť veľké otrepy.
Pre elektrické príklepové vŕtacie korunky musia spolupracovať energia príklepu, rýchlosť otáčania, priemer nástroja a hustota materiálu. Nadmerný tlak nemusí nevyhnutne zlepšiť postup a môže zvýšiť teplo alebo poškodiť karbidový hrot. Pri rotačnom vŕtaní do kovu ovplyvňuje mazanie a odvádzanie triesok koncentrácia chladiacej kvapaliny, poloha trysky, hĺbka prerušovaného vŕtania a vzdialenosť zasunutia. Pri vŕtaní do dreva je pri hlbokých otvoroch obzvlášť dôležitá kapacita drážok a pravidelné čistenie triesok.
Bežanie, stav stopky a inštalácia
Vysunutie spôsobuje, že jedna strana vrtáka nesie väčšie zaťaženie ako druhá. Preťažená hrana sa opotrebuje rýchlejšie, zatiaľ čo otvor sa môže stať nadmerne veľkým, zúženým alebo oválnym. Nečistoty na kužeľovej ploche, poškodené skľučovadlo, neúplné zasunutie stopky alebo nesprávne utiahnutie môžu spôsobiť, že nový nástroj bude fungovať horšie ako starší správne nainštalovaný nástroj.
Pred porovnaním životnosti nástrojov by sa mali skontrolovať skľučovadlo, držiak, vreteno, vodiaca lišta a tŕň. Stabilná inštalácia robí výsledky výkonu opakovateľnejšími a zabraňuje tomu, aby sa variácie súvisiace so strojom zamieňali s opotrebením reznej hrany.
Tabuľka 1. Hlavné faktory ovplyvňujúce životnosť vrtáka
| Faktor | Možný účinok | Praktická kontrola |
| Tvrdosť a obrusnosť materiálu | Rýchlejšie opotrebenie hrán alebo karbidu | Potvrďte triedu, stav povrchu a variáciu šarže |
| Hĺbka diery | Teplo a hromadenie triesok | Skontrolujte dĺžku vrtáka, prerušované vŕtanie a odstraňovanie triesok |
| Rýchlosť rezania a posuv | Trenie, prehriatie alebo preťaženie hrán | Použite schválený prevádzkový rozsah |
| Бегство | Nerovnomerné opotrebenie a nadmerne veľké otvory | Skontrolujte skľučovadlo, držiak, vreteno a stopku |
| Chladenie alebo mazanie | Teplo, nános na ostří a špatný povrch | Oververte, koncentraciju i položaj mlaznice |
| Podmienky nárazu | Odlupovanie alebo predčasná únava | Nástrojové rozhranie a výstup zariadenia |
| Podpora pri prelomových riešeniach | Výstupky a poškodenie hrán | Skontrolujte podloženie, upnutie a posuv pri výstupe |
2. Ktoré znaky naznačujú, že sa vrták blíži ku koncu svojej životnosti?
Počítadlo cyklov je užitočné pri plánovaní, ale nedokáže odhaliť každú abnormálnu udalosť. Vnútorné chyby materiálu, strata chladiacej kvapaliny, zlé upnutie, náhodný náraz alebo zablokovanie trieskami môžu poškodiť vrták skôr, ako sa dosiahne plánovaný limit. Spoľahlivý proces preto kombinuje bežný limit cyklov s pozorovanými signálmi včasnej zmeny.
Zmeny v kvalite hotového otvoru
Kvalita otvoru často poskytuje najjasnejší dôkaz postupného opotrebenia. Priemer sa môže posunúť k regulačnej medznej hodnote, okrúhlosť sa môže zhoršiť a stena otvoru môže vykazovať ryhy, trhliny alebo tepelné značky. Výstupná otrep sa môže zväčšiť, keď sa ostrie otupí a začne materiál namiesto čistého strihania pretláčať.
Nie každá zmena rozmeru pochádza z nástroja. Chyba polohy môže byť spôsobená upínaním, zarovnaním alebo pohybom prípravku, zatiaľ čo príliš veľký otvor môže byť výsledkom hádzavosti. Trend by sa mal porovnať so stavom stroja a záznamami o inštalácii predtým, ako sa obviní špecifikácia vrtáka. Meradlo typu priechodný/nepriechodný môže poskytnúť rýchlu rutinnú spätnú väzbu, zatiaľ čo vnútorný mikrometer, optický systém alebo súradnicový merací stroj môžu podporiť podrobnejšiu štúdiu.
Vyššie zaťaženie, ťah, teplo alebo vibrácie
Opotrebovaný rezný nástroj si všeobecne vyžaduje väčšiu silu. V závislosti od zariadenia sa to môže prejaviť ako vyšší výkon vretena, krútiaci moment, posuv, zaťaženie serva, vibrácie alebo korekcia adaptívneho posuvu. Prudký nárast môže tiež naznačovať zablokovanie triesok, stratu chladiacej kvapaliny alebo mechanické poškodenie, takže reakcia by mala závisieť od závažnosti signálu.
Výstražný prah môže spustiť dodatočnú kontrolu otvoru. Vyšší zastavovací prah by mal pozastaviť operáciu skôr, ako sa pravdepodobne vyskytne porucha. Zvuk a teplota môžu podporiť toto hodnotenie, keď sú merané alebo porovnávané za konzistentných podmienok, ale subjektívne dojmy by nemali nahrádzať rozmerové kontroly a definované limity.
Zmeny v tvare triesok a ich odvádzanie
Stabilné tvorenie triesky je užitočným referenčným bodom. Pri vŕtaní kovov, triesky, ktoré sú silne zafarbené, neobvykle fragmentované, zamotané alebo ťažko odstrániteľné, môžu naznačovať nadmerné teplo, otupenú hranu, nesprávny posuv alebo upchatú drážku. Pri dreve, zhutnené triesky a opakované upchávanie môžu zvýšiť trenie a spáliť stenu otvoru. Pri betóne, znížený postup v kombinácii so zvyšujúcim sa teplom môže naznačovať opotrebenie karbidu alebo nevhodné nárazové podmienky.
Tvar triesky sám o sebe nestačí na určenie životnosti vrtáka, pretože na ňu vplývajú aj materiál a rezné parametre. Stáva sa užitočnejším, keď sa zaznamenáva spolu s kvalitou otvoru, zaťažením stroja a stavom reznej hrany.
Viditeľné poškodenie na najvyššej úrovni
Pravidelná kontrola dokáže identifikovať rovnomerné opotrebenie bokov, odštiepené hrany, nánosy materiálu, rozpadnutie rohov, poškodené okraje, opotrebované karbidové hroty alebo tepelné zafarbenie. Metóda kontroly by mala zostať konzistentná. Podobné zväčšenie, osvetlenie, čistenie a smer pohľadu uľahčujú porovnávanie fotografií v priebehu času.
Viditeľné oštiepenie, uvoľnená spájkovaná špička, ohnuté telo, prasknutá stopka alebo vážne poškodenie ostria by sa mali považovať za stav skoršej výmeny, a nie za bežné opotrebenie. Pokračovanie v prevádzke poškodeného vrtáka môže ovplyvniť obrobok, držiak alebo rozhranie stroja.

3. Ako sa dá stanoviť praktické obmedzenie životnosti nástroja vrtáka?
Užitočná medzná hodnota začína požadovaným výsledkom. Otvor na voľný priechod môže tolerovať väčšiu odchýlku ako polohovací otvor, závitová predvŕtaná diera, otvor pre lisované uloženie alebo viditeľný montážny prvok. Výška otrepu, stav povrchu, priemer, valcovitosť, poloha a požiadavky na následné dokončovanie by mali byť identifikované pred začatím skúšky.
Zostavte reprezentatívny základ
Skúška by mala používať reprezentatívny stroj, držiak, prípravok, materiál, program, metódu chladenia a geometriu otvoru. Zaznamenajte typ vrtáka, priemer, geometriu hrotu, dĺžku drážky, povlak alebo karbidovú štruktúru, identifikáciu šarže a nameraný výstredník. Prvé otvory by mali byť pred pokračovaním vŕtania podrobne skontrolované.
Vzorky je možné kontrolovať v dlhších intervaloch na začiatku testu a v kratších intervaloch, keď sa blíži očakávaná oblasť opotrebenia. Prerušenia, úpravy parametrov, zmeny materiálu, udalosti s chladiacou kvapalinou a odstránenie nástroja by sa mali zaznamenávať, pretože môžu vysvetliť neobvyklé výsledky. Skúška by sa mala zastaviť pri bezpečnej prahovej hodnote kvality alebo opotrebenia, namiesto toho, aby sa zámerne pokračovalo do nekontrolovaného lomu.
Jeden neobvykle silný alebo slabý vzor nestačí. Opakované pokusy na viacerých nástrojoch a reprezentatívnych dávkach odhalia prirodzenú variáciu. Pracovný limit sa potom môže stanoviť pod najskoršou overenou varovnou oblasťou s dodatočnou rezervou, kde by zmeškaná chyba mala vážne následky.
Oddeľte plánované limity od skorých spúšťačov
Plánované obmedzenie je normálny bod výmeny alebo kontroly používaný na plánovanie. Včasné spúšťače chránia proces, keď sa niečo zmení pred dosiahnutím tohto počtu. Príklady zahŕňajú otrepanú hranu, neprijateľné hádzanie, chybný kaliber diery, definovaný nárast zaťaženia, opakované vibrácie, nebezpečné tvorenie triesok alebo nevysvetliteľné zvýšenie času rezania na zariadeniach s adaptívnym riadením.
Tieto spúšťače by mali byť dostatočne špecifické na to, aby vyvolali rovnakú reakciu naprieč rôznymi smenami. Fotografie, limity meradiel, hodnoty alarmov strojov a vzorové diely môžu štandard objasniť lepšie ako frázy ako „vymeniť pri opotrebovaní“.
Vzorkovanie súradníc s varovnou oblasťou
Frekvencia kontroly by mala odrážať schopnosť procesu, variabilitu životnosti nástroja, rýchlosť merania a dôsledky nezistených chýb. Ak sa varovná oblasť zvyčajne vyvíja počas 100 otvorov, ale kontrola sa vykonáva každých 200 otvorov, plán nemôže spoľahlivo odhaliť trend. Interval by sa mal skrátiť blížiaci sa k očakávanému koncu životnosti, alebo by sa mal bod plánovanej výmeny posunúť skôr.
Grafy trendov opotrebenia môžu zobrazovať priemer, výšku otrepu, zaťaženie alebo inú významnú charakteristiku v závislosti od kumulatívneho použitia. Metódy regresie, EWMA alebo CUSUM môžu pomôcť, ak to objem výroby a schopnosť merania odôvodňujú. Konvenčné kontrolné grafy si vyžadujú opatrnosť, pretože progresívne opotrebenie vrtáka vytvára očakávaný trend namiesto dokonale stabilného priemeru procesu.
Tabuľka 2. Príklad plánu riadenia životnosti nástroja vrtáka
| Ovládací fáze | 검사 항목 | Odporúčané opatrenie |
| Nainštalovanie nástroja | Identita, stopka, stav a beh | Pred vydaním opravte inštaláciu |
| Prvá jamka | Priemer, poloha, otrep a povrch | Ustanoviť prijatý počiatočný odkaz |
| Rutinný interval | Rýchla kontrola meradiel a procesných signálov | Pokračujte, kým výsledky zostanú stabilné |
| Upozornenie región | Kratší interval odberu vzoriek a kontrola na okraji | Pripravte plánovanú zmenu |
| Včasný spúšťač zmeny | Odlupovanie, zlá diera, drnčanie alebo skokové zaťaženie | Спрете, инспектирайте и изолирайте засегнатите части |
| Plánovaný limit cyklu | Zaznamenané porovnateľné operácie | Vymeniť alebo poslať na schválené prebrúsenie |
| Po-zmenová kontrola | Nová prvá kontrola diery | Po prijatí reštartujte záznam monitorovania |
Používajte záznamy s reálnym nástrojom
Počet použití by mal sledovať samotný vrták, nie iba stroj. Ak nástroj prechádza medzi stanicami alebo sa vracia z prebrúsenia, lokálny čítač môže prísť o časť svojej histórie. Identifikátor nástroja, čiarový kód, sprievodka, záznam o kontrolovanej výdaji alebo vhodný digitálny systém môžu zabezpečiť sledovateľnosť.
Pravidlo počítania by malo byť tiež jasné. Dokončené otvory, pokusy o otvory, nastavené diely, prerušené cykly, prepracovanie a zmiešané operácie nevytvárajú vždy rovnaké opotrebenie. Hlboké otvory a prerušované rezy môžu vyžadovať váženú hodnotu použitia namiesto jednoduchého počtu otvorov. Nové a prebrúsené nástroje by sa mali sledovať osobitne, pretože geometria hrotu, priemer, povlak, hrúbka rebra a celková dĺžka sa môžu po renovácii zmeniť.
4. Ako správne zvoliť vrták k materiálu a zariadeniu?
Ovládanie životnosti nástroja má zmysel až po výbere správnej kategórie nástroja. Vrták na kov, príklepový vrták, závitník na drevo, frézovací bit a sekáč na búracie práce nerežú rovnakým spôsobom. Ich výkon by sa preto mal posudzovať podľa kritérií, ktoré zodpovedajú skutočnej prevádzke.
Vŕtanie do betónu a muriva
Nástroje SDS Plus a SDS Max sú navrhnuté pre rôzne rozhrania strojov a rozsahy nárazov. Kompatibilita stopky musí byť overená pred zvážením priemeru, pracovnej dĺžky, geometrie karbidu a štruktúry drážky. Troj- alebo štvorbritý príklepový vrták môže podporovať stabilné vedenie a odstraňovanie materiálu pri náročnom vŕtaní do betónu, ale výsledok stále závisí od agregátu, kontaktu s výstužou, výkonu zariadenia a evakuácie prachu.
Telo by malo zostať rovné, karbidový hrot by mal byť pevný a drážky na stopke by nemali vykazovať poškodenie, ktoré ovplyvňuje uchytenie. Znížený postup, prehrievanie, odštiepenie hrotu alebo nestabilné otáčanie sú významnejšie ako univerzálne tvrdenie o počte dier.
Vŕtanie a frézovanie dreva
Štvorbritý špirálový vrták do dreva je určený na efektívne rezanie a odstraňovanie drevných triesok, najmä pri hlbších otvoroch, ktoré vyžadujú stálu evakuáciu. Stav hrotu, kapacita drážok, vlhkosť materiálu, uzly, prítlačná sila a frekvencia vyťahovania môžu ovplyvniť životnosť a kvalitu otvoru. Pálenie, drsné steny, nadmerné vychyľovanie a zhutnené triesky naznačujú, že nástroj alebo spôsob práce si vyžaduje pozornosť.
Sada fréz na horní frézku slúži na profilovanie, orezávanie, drážkovanie a tvarovanie hrán, nie na bežnú výrobu otvorov. Jej stav sa lepšie posúdi podľa ostrosti hrán, povrchovej úpravy, vibrácií, prepálenia a presnosti profilu. Rýchlosť frézky, upnutie v klieštine, priemer nástroja a typ materiálu by mali zostať v schválenom rozsahu.
Sekanie, búranie a odstraňovanie povrchov
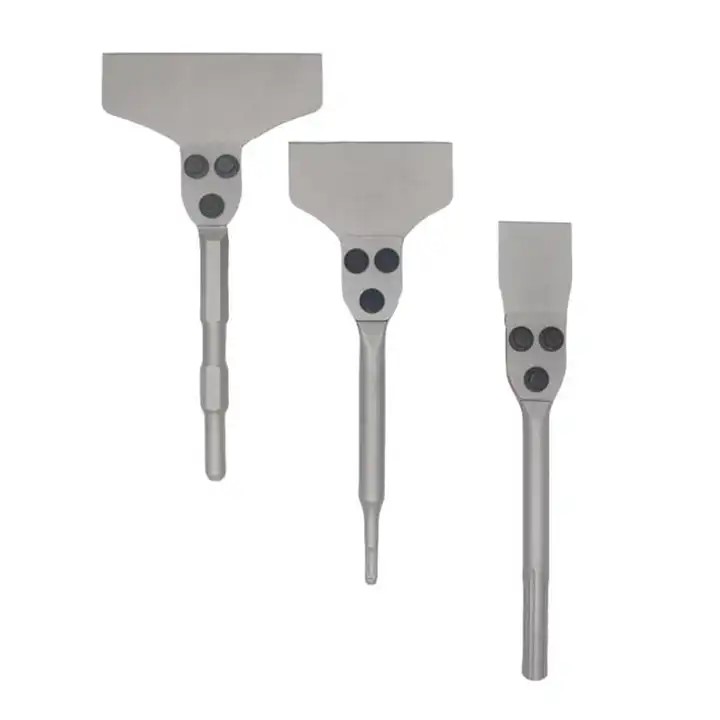
Ploché lopaty, dláta s drážkou do steny, hroty na búranie, lopaty na íl a škrabky na podlahu sú skôr rázové príslušenstvo ako štandardné rotačné. vŕtačkaNástrojový limit založený iba na dokončených otvoroch by preto nebol vhodný. Kontrola by sa mala zamerať na zaoblenie ostria, deformáciu, praskliny, ohyb, stav spájkovaného spoja, opotrebenie stopky a bezpečné uchytenie v kladive alebo búracom zariadení.
Plochá spájkovaná lopata SDS Plus sa môže použiť na riadené práce v kanáloch alebo stenách, zatiaľ čo sekáč SDS Max je vhodný na náročnejšie práce s betónom a kameňom. Sekáče a lopaty na íl so šesťhrannou stopkou PH65A sa používajú na rozbíjanie, odstraňovanie tvrdej zeminy a uvoľneného betónu. Nástroje na zoškrabovanie podláh s vymeniteľnými čepeľami sa hodnotia podľa opotrebenia čepele, stavu upevnenia, šírky záberu a kvality odstránenia tenkovrstvého lepidla alebo dlaždíc. Udržiavanie týchto kategórií oddelene zabraňuje zavádzajúcim porovnaniam a pomáha každému nástroju vykonávať prácu v rámci jeho zamýšľaného rozsahu.
Záver
Spoľahlivý limit životnosti vrtáka nie je jedno číslo, ktoré platí pre každý materiál alebo stroj. Je to overený výrobný rozsah založený na požiadavkách na hotový otvor, stabilnej inštalácii, reprezentatívnych prevádzkových podmienkach, opakovaných skúškach, intervaloch kontroly a jasných signáloch včasnej výmeny. Tento prístup robí načasovanie výmeny predvídateľnejším a zároveň znižuje riziko drsných otvorov, nadmerných otrepov, rastúceho zaťaženia, neočakávaných zlomov a zbytočných prerábok.
Rovnaký princíp platí aj pri výbere rôznych konštrukcií nástrojov. Vŕtacie kladivá SDS Plus, kvalitné troj- alebo štvorbritové vŕtacie kladivá a štvoržliabkové vrtáky do dreva vyžadujú odlišné prevádzkové a opotrebovacie kritériá. Súvisiace nástroje, ako sú ploché lopatky SDS Plus, sekáče na betón a kameň SDS Max, 30 mm sekáče na búracie práce PH65A, lopaty na íl PH65A, škrabky na podlahu 17 mm A/F s vymeniteľnými čepeľami a 12-dielne súpravy frézovacích bitov, by sa mali hodnotiť podľa ich skutočnej funkcie rezania alebo nárazu, namiesto toho, aby sa na ne vzťahovala jedna univerzálna hodnota životnosti.
Bestwin podporuje tieto aplikačné smery s vrtákmi, príklepovými vŕtacími bitmi, závitovkovými vrtákmi do dreva, frézovacími bitmi, dláta, lopatkami a odstraňovacími nástrojmi pre rôzne materiály a rozhrania zariadení. Prispôsobenie štruktúry nástroja práci a následné overenie výkonu v reálnych prevádzkových podmienkach vytvára spoľahlivejší základ pre opakovanú výrobu.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe