
Introdução
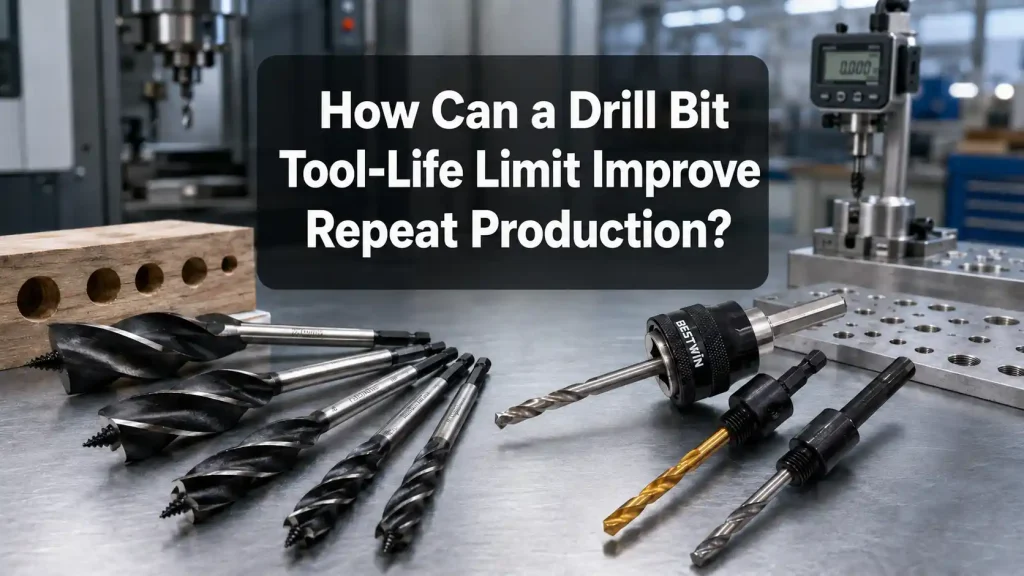
Na furação repetitiva, uma ferramenta pode produzir furos limpos e precisos no início de uma operação, mas gradualmente criar rebarbas maiores, superfícies mais ásperas, fluxo de cavacos instável ou maior carga na máquina. Essas mudanças nem sempre aparecem no mesmo número de furos. Uma broca pode permanecer eficaz por um longo período em uma aplicação e perder o desempenho muito mais cedo em outra, pois o material, a profundidade do furo, a condição da máquina, os parâmetros de corte e o método de refrigeração são diferentes.
Um limite prático de vida útil da ferramenta fornece um ponto controlado para inspeção ou substituição antes que a qualidade se torne instável. É mais útil do que esperar por falha visível, mas não deve ser baseado em uma contagem de ciclo arbitrária. O limite precisa refletir a operação de perfuração real e os requisitos do furo acabado. Quando apoiado por testes repetíveis, pode reduzir paradas inesperadas, proteger a qualidade da peça e facilitar a previsão do consumo de ferramentas.
As seções a seguir explicam por que Broca mudanças na vida, quais sinais de alerta importam, como um limite de trabalho pode ser estabelecido e como diferentes estruturas de ferramentas devem ser combinadas com o material e o equipamento.

1. Por que a vida útil da broca muda entre diferentes aplicações?
A vida útil da ferramenta não é uma propriedade fixa que se aplica igualmente a todo processo de perfuração. É uma faixa de trabalho criada pela relação entre a ferramenta de corte, a peça de trabalho, a máquina, a geometria do furo e o método operacional. Mesmo dois produtos de broca com o mesmo diâmetro nominal podem entregar resultados diferentes se sua geometria da ponta, design da canaleta, classe do metal duro, revestimento ou precisão da haste forem diferentes.
Material e Condição da Superfície da Peça
A dureza do material é importante, mas não é o único fator. Aço de baixo carbono, aço inoxidável, alumínio, ferro fundido, concreto, madeira e painéis compósitos criam diferentes formas de desgaste. O aço inoxidável pode gerar calor e endurecer com o trabalho quando a aresta de corte esfrega em vez de cortar. O alumínio pode formar material aderido na aresta quando a evacuação de cavacos ou a lubrificação são deficientes. Superfícies fundidas, carepa, cargas abrasivas, agregados de concreto e nós duros na madeira podem criar desgaste por impacto ou abrasivo que encurta a vida útil da broca.
O material de entrada também pode variar entre lotes. Mudanças na dureza, tratamento térmico, espessura, umidade, revestimento de superfície ou teor de agregado podem alterar a carga na aresta de corte. Por esse motivo, um valor de vida útil obtido a partir de material limpo de laboratório não deve ser automaticamente tratado como um resultado de produção garantido.
Profundidade do Furo e Geometria da Perfuração
Um furo passante raso geralmente remove calor e cavacos mais facilmente do que um furo cego profundo. À medida que a profundidade do furo aumenta, os cavacos precisam viajar mais pelas ranhuras, e o refrigerante ou ar pode ter dificuldade em alcançar a zona de corte. O acúmulo de cavacos aumenta o atrito, danifica a parede do furo e pode fazer com que uma broca trave ou quebre.
Entrada angular, furos cruzados, superfícies interrompidas, chapas empilhadas e penetração sem suporte também alteram a carga. Uma ferramenta que entra em uma superfície inclinada pode desviar antes que toda a aresta de corte seja engatada. Na penetração, um suporte fraco sob a peça de trabalho pode aumentar as rebarbas de saída ou lascar a aresta de corte. Essas condições devem ser tratadas separadamente da perfuração uniforme em material sólido.
Velocidade, Avanço, Impacto e Refrigeração
A velocidade de corte influencia a geração de calor e a taxa de desgaste. A velocidade de avanço controla a espessura do cavaco e determina se a aresta corta eficientemente ou esfrega contra o material. Um avanço muito baixo pode parecer suave, mas pode aumentar o atrito e o calor. Um avanço excessivo pode sobrecarregar as arestas, danificar a ponta ou criar rebarbas grandes.
Para uma broca de martelo elétrico, a energia de impacto, a velocidade de rotação, o diâmetro da ferramenta e a densidade do material devem trabalhar em conjunto. Pressão excessiva não melhora necessariamente o progresso e pode aumentar o calor ou danificar a ponta de carboneto. Na perfuração de metal rotativa, a concentração do refrigerante, a posição do bico, a profundidade de picada e a distância de retração afetam a lubrificação e a evacuação de cavacos. Na perfuração de madeira, a capacidade da flauta e a limpeza regular de cavacos tornam-se especialmente importantes em furos profundos.
Folga, Condição da Haste e Instalação
O descentramento faz com que um lado da broca suporte mais carga que o outro. A aresta sobrecarregada se desgasta mais rapidamente, enquanto o furo pode ficar superdimensionado, cônico ou fora de esquadro. Sujeira em um cone, um mandril danificado, engajamento incompleto da haste ou aperto incorreto podem fazer com que uma ferramenta nova tenha um desempenho pior do que uma ferramenta mais antiga instalada corretamente.
Antes de comparar a vida útil da ferramenta, o mandril, o suporte, o fuso, a guia e a haste devem ser verificados. Uma instalação estável torna os resultados de desempenho mais repetíveis e evita que variações relacionadas à máquina sejam confundidas com desgaste da aresta de corte.
Tabela 1. Principais Fatores que Afetam a Vida Útil da Ferramenta de Perfuração
| Fatorar | Efeito Possível | Verificação Prática |
| Dureza e abrasividade do material | Desgaste mais rápido da aresta ou da pastilha | Confirmar grau, condição da superfície e variação do lote |
| Profundidade do furo | Acúmulo de calor e cavacos | Verificar o comprimento da fresa, picotamento e remoção de cavacos |
| Velocidade de corte e avanço | Atrito, superaquecimento ou sobrecarga de borda | Use uma faixa operacional aprovada |
| Saída | Desgaste irregular e furos grandes | Inspecionar mandril, porta-ferramenta, eixo e haste |
| Refrigeração ou lubrificação | Calor, aresta postiça e acabamento superficial ruim | Verificar entrega, concentração e posição do bico |
| Condições de impacto | Desgaste ou fadiga prematura | Interface da ferramenta e saída do equipamento |
| Suporte inovador | Rebarbas de saída e danos nas bordas | Verificar apoio, fixação e avanço perto da saída |
2. Quais Sinais Indicam Que uma Broca Está Chegando ao Fim de Sua Vida Útil?
Um contador de ciclos é útil para o planejamento, mas não consegue detectar todos os eventos anormais. Inclusões de material, perda de líquido de arrefecimento, fixação inadequada, impacto acidental ou bloqueio de cavacos podem danificar uma broca antes que o limite planejado seja atingido. Um processo confiável, portanto, combina um limite de ciclo de rotina com sinais observáveis de mudança precoce.
Alterações na Qualidade do Furo Acabado
A qualidade do furo geralmente fornece a evidência mais clara de desgaste progressivo. O diâmetro pode se aproximar do limite de controle, a circularidade pode se deteriorar e a parede do furo pode apresentar riscos, rasgos ou marcas de calor. Rebarbas de saída podem aumentar à medida que a aresta de corte arredonda e começa a empurrar o material em vez de cisalhá-lo limpo.
Nem toda alteração dimensional vem da ferramenta. Erros de posicionamento podem ser causados por fixação, alinhamento ou movimento do gabarito, enquanto um furo superdimensionado pode resultar de oscilação. A tendência deve ser comparada com a condição da máquina e os registros de instalação antes que a especificação da broca seja culpada. Um calibre passa/não passa pode fornecer feedback rápido e rotineiro, enquanto um paquímetro, um sistema óptico ou uma máquina de medir por coordenadas podem apoiar um estudo mais detalhado.
Carga, Empuxo, Calor ou Vibração Mais Elevados
Um fio de corte desgastado geralmente requer mais força. Dependendo do equipamento, isso pode aparecer como maior potência do fuso, torque, empuxo, carga do servo, vibração ou correção adaptativa de avanço. Um aumento acentuado também pode indicar acúmulo de cavaco, perda de refrigerante ou dano mecânico, portanto, a resposta deve depender da gravidade do sinal.
Um limite de aviso pode acionar uma inspeção adicional de furos. Um limite de parada mais alto deve pausar a operação antes que a quebra se torne provável. Som e temperatura podem apoiar esse julgamento quando são medidos ou comparados sob condições consistentes, mas impressões subjetivas não devem substituir verificações dimensionais e limites definidos.
Alterações na Forma e Evacuação de Cavacos
A formação estável de cavacos é uma referência útil. Na furação de metais, cavacos que ficam muito descoloridos, incomumente fragmentados, emaranhados ou difíceis de evacuar podem indicar calor excessivo, uma aresta cega, avanço incorreto ou um canal obstruído. Na madeira, cavacos compactados e entupimentos repetidos podem aumentar o atrito e queimar a parede do furo. No concreto, a redução do progresso combinada com o aumento do calor pode indicar desgaste do metal duro ou uma condição de impacto inadequada.
A forma do cavaco por si só não é suficiente para determinar a vida útil da broca, pois o material e os parâmetros de corte também a afetam. Torna-se mais útil quando registrada juntamente com a qualidade do furo, a carga da máquina e a condição da aresta de corte.
Dano Visível de Ponta
A inspeção regular pode identificar desgaste uniforme nas faces, lascas nos gumes, acúmulo de material, quebra de cantos, margens danificadas, pontas de metal duro desgastadas ou descoloração por calor. O método de inspeção deve permanecer consistente. Ampliação, iluminação, limpeza e direção de visualização semelhantes facilitam a comparação de fotografias ao longo do tempo.
Lascas visíveis, uma ponta de solda solta, um corpo torto, uma haste trincada ou danos severos na margem devem ser tratados como uma condição de troca antecipada, em vez de desgaste normal. Continuar a operar uma broca danificada pode afetar a peça de trabalho, o suporte ou a interface da máquina.

3. Como pode ser estabelecido um limite prático de vida útil para uma broca?
Um limite útil começa com o resultado exigido. Um furo de folga pode tolerar mais variação do que um furo de localização, furo piloto roscado, furo de ajuste por pressão ou característica de montagem visível. A altura da rebarba, a condição da superfície, o diâmetro, a cilindricidade, a posição e os requisitos de acabamento subsequentes devem ser identificados antes do início do teste.
Construir uma Linha de Base Representativa
O teste deve usar uma máquina representativa, suporte, fixador, material, programa, método de resfriamento e geometria do furo. Registre o tipo de broca, diâmetro, geometria da ponta, comprimento da haste, revestimento ou estrutura de carboneto, identificação do lote e batimento medido. Os furos da primeira peça devem ser inspecionados em detalhe antes que a perfuração continue.
As amostras podem ser verificadas em intervalos mais amplos no início do teste e em intervalos mais curtos à medida que a região de desgaste esperada se aproxima. Interrupções, ajustes de parâmetros, mudanças de material, eventos de refrigeração e remoção de ferramenta devem ser registrados, pois podem explicar resultados incomuns. O ensaio deve parar em um limite seguro de qualidade ou desgaste, em vez de prosseguir deliberadamente para uma quebra descontrolada.
Uma amostra incomumente forte ou fraca não é suficiente. Ensaios repetidos em várias ferramentas e lotes representativos revelam variações naturais. Um limite de trabalho pode então ser estabelecido abaixo da região de alerta validada mais cedo, com uma margem adicional onde um defeito perdido teria consequências sérias.
Separar Limites Planejados de Gatilhos Iniciais
O limite planejado é o ponto normal de substituição ou inspeção usado para o agendamento. Gatilhos antecipados protegem o processo quando algo muda antes dessa contagem. Exemplos incluem uma borda lascada, um batimento inaceitável, um calibre de furo falho, um pico de carga definido, vibração repetida, formação de cavaco insegura ou um aumento inexplicável no tempo de corte em equipamentos com controle adaptativo.
Esses gatilhos devem ser específicos o suficiente para produzir a mesma resposta em diferentes turnos. Fotografias, limites de medidor, valores de alarme de máquina e peças de amostra podem tornar o padrão mais claro do que frases como "substituir quando desgastado".
Amostragem Coordenada com a Região de Alerta
A frequência de inspeção deve refletir a capacidade do processo, a variação da vida útil da ferramenta, a velocidade de medição e a consequência de um defeito não detectado. Se a região de alerta geralmente se desenvolve ao longo de 100 furos, mas a inspeção ocorre a cada 200 furos, o plano não consegue detectar a tendência de forma confiável. O intervalo deve ser menor próximo ao fim esperado da vida útil, ou o ponto de substituição planejado deve ser antecipado.
Gráficos de tendência de desgaste podem plotar diâmetro, altura de rebarba, carga ou outra característica significativa contra o uso cumulativo. Métodos de regressão, EWMA ou CUSUM podem ajudar quando o volume de produção e a capacidade de medição os justificam. Gráficos de controle convencionais exigem cuidado porque o desgaste progressivo da broca cria uma tendência esperada em vez de uma média de processo perfeitamente estável.
Tabela 2. Plano de Controle de Vida Útil de Ferramenta de Broca de Exemplo
| Estágio de Controle | Item de Inspeção | Ação Recomendada |
| Instalação de ferramenta | Identidade, haste, condição e batida | Corrija a instalação antes do lançamento |
| Primeiro buraco | Diâmetro, posição, rebarba e superfície | Estabelecer a referência inicial aceita |
| Intervalo de rotina | Revisão rápida de medidores e sinais de processo | Continue enquanto os resultados permanecerem estáveis |
| Região de aviso | Intervalo de amostragem menor e revisão de borda | Prepare a mudança planejada |
| Gatilho de alteração antecipada | Desgaste em lascas, furo pobre, vibração ou pico de carga | Pare, inspecione e contenha as partes afetadas |
| Limite de ciclo planejado | Operações comparáveis registradas | Substituir ou enviar para retífica aprovada |
| Verificação pós-mudança | Nova inspeção da primeira peça | Reinicie o registro de monitoramento após a aceitação |
Mantenha Registros de Uso com a Ferramenta Real
A contagem de uso deve seguir a broca real em vez de apenas a máquina. Se uma ferramenta se mover entre estações ou retornar de retífica, um contador local pode perder parte de seu histórico. Um ID de ferramenta, código de barras, registro de viagem, registro de emissão controlada ou um sistema digital adequado podem manter a rastreabilidade.
A regra de contagem também deve ser clara. Furos concluídos, furos tentados, peças de montagem, ciclos interrompidos, retrabalho e operações mistas nem sempre criam desgaste igual. Furos profundos e cortes interrompidos podem precisar de um valor de uso ponderado em vez de uma simples contagem de furos. Ferramentas novas e retificadas devem ser rastreadas separadamente porque a geometria da ponta, o diâmetro, o revestimento, a espessura da alma e o comprimento total podem mudar após a recondicionamento.
4. Como a broca certa deve ser combinada com o material e o equipamento?
O controle da vida útil da ferramenta só se torna significativo após a seleção da categoria correta de ferramenta. Uma broca de metal rotativa, uma broca de martelo elétrico, uma broca para madeira, uma fresa e um cinzel de demolição não cortam da mesma maneira. Seu desempenho deve, portanto, ser julgado usando critérios que se ajustem à operação real.
Perfuração de Concreto e Alvenaria
As ferramentas SDS Plus e SDS Max são projetadas para diferentes interfaces de máquinas e faixas de impacto. A compatibilidade da haste deve ser confirmada antes de considerar o diâmetro, o comprimento de trabalho, a geometria do metal duro e a estrutura da canaleta. Uma broca de martelo elétrico com três ou quatro cortadores pode suportar orientação estável e remoção de material em perfurações exigentes de concreto, mas o resultado ainda depende do agregado, contato com armadura, saída do equipamento e evacuação de poeira.
O corpo deve permanecer reto, a ponta de carboneto deve estar segura e os sulcos da haste não devem apresentar danos que afetem a retenção. Redução de progresso, superaquecimento, lascamento da ponta ou rotação instável são mais significativos do que uma alegação universal de contagem de furos.
Perfuração e Fresagem de Madeira
Uma broca helicoidal para madeira de quatro cortes destina-se a cortar e remover cavacos de madeira de forma eficiente, especialmente onde furos mais profundos exigem evacuação constante. A condição da ponta, a capacidade das espirais, a umidade da madeira, os nós, a pressão de avanço e a frequência de retirada podem afetar a vida útil e a qualidade do furo. Queima, paredes ásperas, desvio excessivo e cavacos compactados indicam que a ferramenta ou o método de operação precisam de atenção.
Um conjunto de fresas serve para trabalhos de perfilagem, aparagem, ranhuramento e formação de bordas, em vez da produção convencional de furos. Sua condição é melhor avaliada pela nitidez da aresta, acabamento da superfície, vibração, queima e precisão do perfil. A velocidade da tupia, o engate da pinça, o diâmetro da fresa e o tipo de material devem permanecer dentro da faixa aprovada.
Cinzelamento, Demolição e Remoção de Superfície
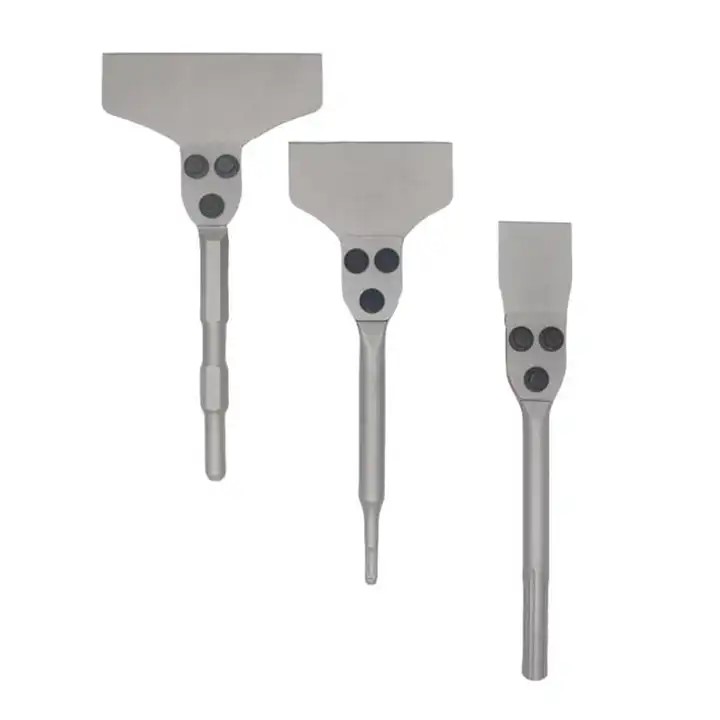
Pás chatas, talhadeiras de parede com fenda, ponteiras de demolição, pás de argila e raspadores de piso são acessórios de impacto, em vez de rotativos padrão. brocaUma regra de vida útil da ferramenta baseada apenas em furos concluídos seria, portanto, inadequada. A inspeção deve se concentrar no arredondamento da aresta de corte, deformação, trincas, empenamento, condição da junta soldada, desgaste da haste e engate seguro com o rompedor ou martelo.
Uma pá SDS Plus chata soldada pode ser usada para trabalhos controlados em canais ou paredes, enquanto um cinzel SDS Max é adequado para operações mais pesadas em concreto e pedra. Cinzéis de demolição e pás de argila com haste hexagonal PH65A são usados para quebrar, remover solo duro e concreto solto. Ferramentas de raspagem de piso com lâminas substituíveis são avaliadas pelo desgaste da lâmina, condição de fixação, largura de trabalho e qualidade da remoção de argamassa ou azulejo. Manter essas categorias separadas evita comparações enganosas e ajuda cada ferramenta a operar dentro de sua faixa pretendida.
Conclusão
Um limite confiável de vida útil de uma broca não é um número único que se aplica a todo material ou máquina. É uma faixa de produção validada baseada em requisitos de furo acabado, instalação estável, condições operacionais representativas, testes repetidos, intervalos de inspeção e sinais claros de troca antecipada. Essa abordagem torna o momento da substituição mais previsível, ao mesmo tempo em que reduz o risco de furos ásperos, rebarbas excessivas, cargas crescentes, quebras inesperadas e retrabalho evitável.
O mesmo princípio se aplica ao selecionar entre diferentes estruturas de ferramentas. Brocas para marteletes SDS Plus, brocas de alta qualidade com três ou quatro cortes para marteletes e brocas helicoidais para madeira com quatro espirais exigem critérios de operação e desgaste diferentes. Ferramentas relacionadas, como pás planas brasadas SDS Plus, talhadeiras para concreto e pedra SDS Max, talhadeiras de demolição PH65A de 30 mm, pás para argila PH65A, raspadores de piso de 17 mm A/F com lâminas substituíveis e conjuntos de fresas de 12 peças, devem ser avaliadas de acordo com sua função real de corte ou impacto, em vez de serem enquadradas em uma única figura de vida útil universal.
Melhor Vitória suporta estas direções de aplicação com brocas, brocas para martelo elétrico, brocas para madeira, brocas de fresadora, cinzéis, pás e ferramentas de remoção para diversos materiais e interfaces de equipamentos. Combinar a estrutura da ferramenta com o trabalho e, em seguida, validar o desempenho em condições reais de operação, cria uma base mais confiável para a produção repetida.








 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe