
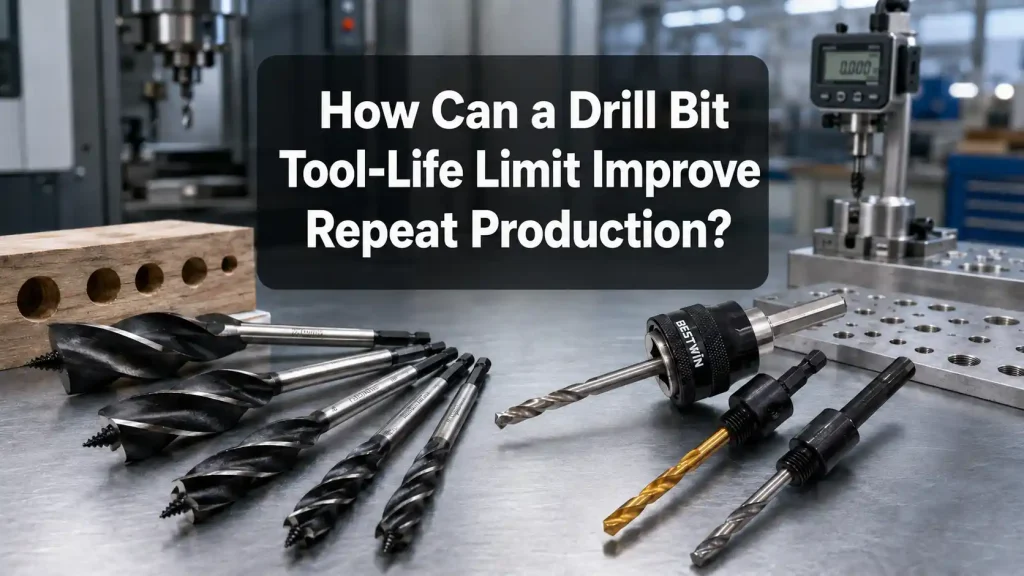
Einleitung
Beim Wiederholungsbohren kann ein Werkzeug zu Beginn eines Durchgangs saubere, präzise Löcher erzeugen, aber allmählich größere Grate, rauere Oberflächen, instabilen Spänefluss oder eine höhere Maschinenbelastung verursachen. Diese Veränderungen treten nicht immer bei der gleichen Lochzahl auf. Ein Bohrer kann in einer Anwendung lange Zeit effektiv bleiben und in einer anderen viel früher an Leistung verlieren, da Material, Lochtiefe, Maschinenzustand, Schnittparameter und Kühlmethode unterschiedlich sind.
Ein praktisches Standzeitlimit bietet einen kontrollierten Punkt für Inspektion oder Austausch, bevor die Qualität instabil wird. Es ist nützlicher, als auf sichtbare Ausfälle zu warten, sollte aber nicht auf einer willkürlichen Zykluszahl basieren. Das Limit muss den tatsächlichen Bohrvorgang und die Anforderungen an das fertige Loch widerspiegeln. Wenn es durch wiederholbare Tests gestützt wird, kann es unerwartete Stillstände reduzieren, die Werkstückqualität schützen und den Werkzeugverbrauch leichter prognostizierbar machen.
Die folgenden Abschnitte erklären, warum Bohrer Lebensveränderungen, welche Warnsignale wichtig sind, wie eine Arbeitsgrenze festgelegt werden kann und wie verschiedene Werkzeugstrukturen auf Material und Ausrüstung abgestimmt werden sollten.

Warum ändert sich die Standzeit von Bohrern zwischen verschiedenen Anwendungen?
Die Werkzeugstandzeit ist keine feste Eigenschaft, die für jeden Bohrprozess gleichermaßen gilt. Sie ist ein Arbeitsbereich, der durch das Zusammenspiel von Schneidwerkzeug, Werkstück, Maschine, Bohrungsgeometrie und Arbeitsweise entsteht. Selbst zwei Bohrer mit gleichem Nenndurchmesser können unterschiedliche Ergebnisse liefern, wenn ihre Spitzengeometrie, Nutenform, Hartmetallgüte, Beschichtung oder Schaftgenauigkeit voneinander abweichen.
Werkstückmaterial und Oberflächenbeschaffenheit
Die Materialhärte ist wichtig, aber nicht der einzige Faktor. Kohlenstoffarmer Stahl, Edelstahl, Aluminium, Gusseisen, Beton, Holz und Verbundplatten erzeugen unterschiedliche Verschleißformen. Edelstahl kann Hitze erzeugen und sich verhärten, wenn die Schneide reibt, anstatt zu schneiden. Aluminium kann an der Schneide Aufbaumaßnahmen bilden, wenn die Spanabfuhr oder Schmierung schlecht ist. Gussflächen, Zunder, abrasive Füllstoffe, Betonaggregate und harte Knoten im Holz können Schlag- oder abrasiven Verschleiß verursachen, der die Lebensdauer des Bohrers verkürzt.
Eingehendes Material kann auch zwischen Chargen variieren. Änderungen der Härte, Wärmebehandlung, Dicke, Feuchtigkeit, Oberflächenbeschichtung oder des Aggregatgehalts können die Belastung der Schneide verändern. Aus diesem Grund sollte eine Lebensdauer, die aus sauberem Labormaterial ermittelt wurde, nicht automatisch als garantiertes Produktionsergebnis betrachtet werden.
Bohrlochtiefe und Bohrlochgeometrie
Ein flaches Durchgangsloch entfernt Wärme und Späne normalerweise leichter als ein tiefes Sackloch. Mit zunehmender Lochtiefe müssen die Späne weiter durch die Nuten transportiert werden, und Kühlmittel oder Luft können Schwierigkeiten haben, die Schnittzone zu erreichen. Die Späneansammlung erhöht die Reibung, beschädigt die Lochwand und kann dazu führen, dass ein Bohrer klemmt oder bricht.
Schrägeintritt, Querbohrungen, unterbrochene Oberflächen, gestapelte Bleche und ungestützte Durchbrüche verändern ebenfalls die Belastung. Ein Werkzeug, das in eine schräge Oberfläche eintritt, kann abgelenkt werden, bevor die volle Schneide in Eingriff kommt. Beim Durchbruch kann eine schwache Auflage unter dem Werkstück Austragsgrate vergrößern oder die Schneide absplittern lassen. Diese Bedingungen sollten getrennt von der gleichmäßigen Bohrung in massivem Material behandelt werden.
Geschwindigkeit, Vorschub, Schlag und Kühlung
Die Schnittgeschwindigkeit beeinflusst die Wärmeentwicklung und die Verschleißrate. Der Vorschub steuert die Spanndicke und bestimmt, ob die Schneide effizient schneidet oder am Material reibt. Ein zu geringer Vorschub mag sanft erscheinen, kann aber Reibung und Wärme erhöhen. Ein übermäßiger Vorschub kann die Schneiden überlasten, die Spitze beschädigen oder starke Grate erzeugen.
Bei einem Bohrhammer müssen Schlagenergie, Drehzahl, Werkzeugdurchmesser und Materialdichte zusammenwirken. Übermäßiger Druck verbessert den Fortschritt nicht unbedingt und kann die Wärmeentwicklung oder die Beschädigung der Hartmetallspitze erhöhen. Beim Drehen von Metallbohrungen beeinflussen Kühlmittelkonzentration, Düsenposition, Zustelltiefe und Rückzugsabstand die Schmierung und die Spanabfuhr. Beim Bohren von Holz werden Spankapazität und regelmäßige Spanentleerung bei tiefen Löchern besonders wichtig.
Rundlauf, Schaftzustand und Montage
Ein Taumelschlag führt dazu, dass eine Seite eines Bohrers mehr Last trägt als die andere. Die überlastete Schneide verschleißt schneller, während das Bohrloch übermaßig, konisch oder unrund werden kann. Schmutz auf einem Kegel, ein beschädigtes Bohrfutter, unvollständige Schaftaufnahme oder falsches Festziehen können dazu führen, dass ein neues Werkzeug schlechter funktioniert als ein älteres, korrekt eingesetztes Werkzeug.
Bevor die Werkzeugstandzeit verglichen wird, sollten Futter, Halter, Spindel, Führung und Schaft überprüft werden. Eine stabile Installation macht Leistungsergebnisse wiederholbarer und verhindert, dass maschinenbedingte Abweichungen mit Schneidenverschleiß verwechselt werden.
Tabelle 1. Hauptfaktoren, die die Standzeit des Bohrmeißels beeinflussen
| Faktor | Mögliche Auswirkung | Praktische Prüfung |
| Materialhärte und Abriebfestigkeit | Schnellerer Verschleiß an Schneide oder Hartmetall | Bestätigen Sie die Güte, den Oberflächenzustand und die Chargenschwankung |
| Bohrlochtiefe | Hitze- und Späneansammlung | Bohrerdurchmesser prüfen, Zustellungen und Späneabfuhr |
| Schnittgeschwindigkeit und Vorschub | Reibung, Überhitzung oder Kantenüberlastung | Einen zugelassenen Betriebsbereich verwenden |
| Auslauf | Ungleichmäßiger Verschleiß und überdimensionierte Löcher | Spannfutter, Halter, Spindel und Schaft inspizieren |
| Kühlung oder Schmierung | Hitze, Aufbauschneide und schlechte Oberflächengüte | Lieferung, Konzentration und Düsenposition überprüfen |
| Aufprallbedingungen | Chippen oder vorzeitige Ermüdung | Werkzeugschnittstelle und Ausrüstungsausgabe abgleichen |
| Durchbruchunterstützung | Graten und Kantenschäden | Rückseitenkontrolle, Klemmung und Vorschub nahe Ausfahrt |
2. Welche Anzeichen deuten darauf hin, dass ein Bohrer das Ende seiner Nutzungsdauer erreicht hat?
Ein Zykluszähler ist nützlich für die Planung, kann aber nicht jedes anormale Ereignis erkennen. Materialeinschlüsse, Kühlmittelverlust, schlechte Spannkraft, versehentliche Stöße oder Späneblockaden können einen Bohrer beschädigen, bevor die geplante Grenze erreicht ist. Ein zuverlässiger Prozess kombiniert daher eine routinemäßige Zyklusgrenze mit beobachtbaren Frühwarnsignalen.
Änderungen der Bohrungsqualität
Die Lochqualität liefert oft die deutlichsten Beweise für fortschreitenden Verschleiß. Der Durchmesser kann sich dem Grenzwert nähern, die Rundheit kann sich verschlechtern und die Lochwand kann Riefen, Risse oder Hitzemarken aufweisen. Austrittsgrate können höher werden, wenn die Schneide abrundet und beginnt, Material zu verdrängen, anstatt es sauber zu scheren.
Nicht jede Maßänderung kommt vom Werkzeug. Positionsfehler können durch Spannen, Ausrichten oder Werkzeugbewegung verursacht werden, während ein übermäßiges Loch durch Taumelschlag entstehen kann. Der Trend sollte mit dem Maschinenzustand und den Installationsaufzeichnungen verglichen werden, bevor die Spezifikation des Bohrers zur Verantwortung gezogen wird. Ein Grenzlehrdorn kann schnelles Routinefeedback liefern, während ein Bohrungsmessgerät, ein optisches System oder eine Koordinatenmessmaschine eine detailliertere Untersuchung unterstützen können.
Höhere Last, Schub, Wärme oder Vibration
Eine abgenutzte Schneide erfordert im Allgemeinen mehr Kraft. Abhängig von der Ausrüstung kann sich dies als höhere Spindelleistung, Drehmoment, Vorschubkraft, Servoauslastung, Vibrationen oder adaptive Vorschubkorrektur äußern. Ein scharfer Anstieg kann auch auf Späneaufbau, Kühlmittelverlust oder mechanische Beschädigung hinweisen, daher sollte die Reaktion von der Stärke des Signals abhängen.
Ein Warnschwellenwert kann eine zusätzliche Lochinspektion auslösen. Ein höherer Stoppschwellenwert sollte den Betrieb pausieren, bevor ein Bruch wahrscheinlich wird. Schall und Temperatur können diese Beurteilung unterstützen, wenn sie unter konsistenten Bedingungen gemessen oder verglichen werden, aber subjektive Eindrücke sollten keine Dimensionsprüfungen und definierten Grenzwerte ersetzen.
Änderungen der Spanform und -abfuhr
Eine stabile Spänebildung ist ein nützlicher Anhaltspunkt. Beim Metallbohren können stark verfärbte, ungewöhnlich fragmentierte, verhedderte oder schwer abzuführende Späne auf übermäßige Hitze, eine stumpfe Schneide, falsche Vorschubgeschwindigkeit oder eine verstopfte Nut hinweisen. Bei Holz können verdichtete Späne und wiederholtes Verstopfen die Reibung erhöhen und die Bohrlochwand versengen. Bei Beton können ein reduzierter Fortschritt in Verbindung mit zunehmender Hitze auf Verschleiß des Hartmetalls oder eine ungeeignete Schlagbedingung hindeuten.
Allein die Spanform reicht nicht aus, um die Standzeit des Bohrers zu bestimmen, da auch Material und Schnittparameter sie beeinflussen. Nützlicher wird sie, wenn sie zusammen mit der Lochqualität, der Maschinenbelastung und dem Zustand der Schneide aufgezeichnet wird.
Sichtbare Schäden an der Spitze
Regelmäßige Inspektion kann gleichmäßigen Flankenverschleiß, abgebrochene Schneiden, Aufschweißungen, Eckausbrüche, beschädigte Ränder, verschlissene Hartmetallspitzen oder Hitzeverfärbungen erkennen. Die Inspektionsmethode sollte konsistent bleiben. Ähnliche Vergrößerung, Beleuchtung, Reinigung und Blickrichtung erleichtern den Vergleich von Fotografien über die Zeit.
Sichtbare Abplatzungen, eine lose gelötete Spitze, ein verbogener Schaft, ein gerissener Dorn oder starke Randbeschädigungen sind als frühzeitiger Austauschgrund und nicht als normale Abnutzung zu betrachten. Der Weiterbetrieb eines beschädigten Bohrers kann das Werkstück, den Halter oder die Maschinenanbindung beeinträchtigen.

3. Wie kann eine praktische Standzeitgrenze für einen Bohrer festgelegt werden?
Eine nützliche Grenze beginnt mit dem geforderten Ergebnis. Ein Durchgangsloch kann mehr Toleranz aufweisen als ein Zentrierloch, eine Gewindebohrung, eine Presspassungsbohrung oder ein sichtbares Montageelement. Grathöhe, Oberflächenbeschaffenheit, Durchmesser, Zylindrizität, Position und nachgeschaltete Oberflächenbearbeitungsanforderungen sollten vor Beginn des Versuchs ermittelt werden.
Erstellen Sie eine repräsentative Basislinie
Der Versuch sollte eine repräsentative Maschine, einen Halter, eine Vorrichtung, ein Material, ein Programm, eine Kühlmethode und eine Bohrungsgeometrie verwenden. Erfassen Sie den Bohrer-Typ, den Durchmesser, die Spitzengeometrie, die Bohrerschaftlänge, die Beschichtung oder Hartmetallstruktur, die Chargennummer und den gemessenen Rundlauf. Erststückbohrungen sollten vor Fortsetzung des Bohrens detailliert inspiziert werden.
Proben können zu Beginn des Tests in größeren Abständen und bei Annäherung an den erwarteten Verschleißbereich in kürzeren Abständen überprüft werden. Unterbrechungen, Parameteranpassungen, Materialänderungen, Kühlmittelereignisse und Werkzeugentnahmen sollten aufgezeichnet werden, da sie ungewöhnliche Ergebnisse erklären können. Der Versuch sollte bei einer sicheren Qualitäts- oder Verschleißgrenze abgebrochen werden, anstatt bewusst in einen unkontrollierten Bruch zu laufen.
Eine ungewöhnlich starke oder schwache Probe reicht nicht aus. Wiederholte Versuche mit mehreren Werkzeugen und repräsentativen Chargen zeigen natürliche Schwankungen. Anschließend kann eine Arbeitsgrenze unterhalb des frühesten validierten Warnbereichs festgelegt werden, mit einem zusätzlichen Spielraum, wo ein übersehener Fehler schwerwiegende Folgen hätte.
Geplante Grenzen von frühen Auslösern trennen
Die geplante Grenze ist der normale Austausch- oder Inspektionspunkt, der für die Terminplanung verwendet wird. Frühe Auslöser schützen den Prozess, wenn sich etwas vor diesem Zähler ändert. Beispiele hierfür sind eine abgebrochene Kante, inakzeptabler Rundlauf, eine fehlerhafte Lochlehre, ein definierter Lastspitzenwert, wiederholtes Rattern, unsichere Spanbildung oder eine unerklärliche Zunahme der Schnittzeit bei Geräten mit adaptiver Steuerung.
Diese Auslöser sollten spezifisch genug sein, um über verschiedene Schichten hinweg die gleiche Reaktion hervorzurufen. Fotografien, Grenzwertanzeigen, Maschinenalarmwerte und Musterteile können den Standard klarer machen als Formulierungen wie „ersetzen, wenn abgenutzt“.
Koordinatenabtastung mit der Warnregion
Die Inspektionshäufigkeit sollte die Prozessfähigkeit, die Werkzeugverschleißvariation, die Messgeschwindigkeit und die Konsequenzen eines übersehenen Fehlers widerspiegeln. Wenn sich der Warnbereich typischerweise über 100 Löcher entwickelt, aber die Inspektion alle 200 Löcher erfolgt, kann der Plan den Trend nicht zuverlässig erkennen. Das Intervall sollte sich gegen Ende der erwarteten Lebensdauer verkürzen oder der geplante Austauschpunkt sollte früher angesetzt werden.
Verschleiß-Trend-Diagramme können den Durchmesser, die Grat-Höhe, die Last oder ein anderes aussagekräftiges Merkmal gegen die kumulative Nutzung auftragen. Regressions-, EWMA- oder CUSUM-Methoden können hilfreich sein, wenn Produktionsvolumen und Messfähigkeit dies rechtfertigen. Konventionelle Regelkarten erfordern Sorgfalt, da der fortschreitende Verschleiß des Bohrers einen erwarteten Trend und keine perfekt stabile Prozessmittelwert erzeugt.
Tabelle 2. Beispielhafter Regelplan für die Standzeit von Bohrwerkzeugen
| Steuerungsphase | Inspektionspunkt | Empfohlene Aktion |
| Werkzeuginstallation | Identität, Schaft, Zustand und Rundlauf | Korrigieren Sie die Installation vor der Veröffentlichung |
| Erstes Loch | Durchmesser, Position, Grat und Oberfläche | Den akzeptierten Ausgangspunkt festlegen |
| Routineintervall | Schnelle Mess- und Prozesssignalprüfung | Fortfahren, solange die Ergebnisse stabil bleiben |
| Warngebiet | Kürzeres Abtastintervall und Edge-Review | Bereiten Sie die geplante Änderung vor |
| Früher Auslöser | Ratternde Späne, schlechtes Loch, Rattern oder Lastspitze | Anhalten, inspizieren und betroffene Teile eindämmen |
| Geplante Zyklusgrenze | Aufgezeichnete vergleichbare Operationen | Ersetzen oder zur genehmigten Nachschleifung einsenden |
| Nachprüfen nach der Änderung | Neue Erststückprüfung | Überwachungsprotokoll nach Annahme neu starten |
Nutzungsaufzeichnungen mit dem tatsächlichen Werkzeug führen
Die Nutzungshäufigkeit sollte dem eigentlichen Bohrer folgen und nicht nur der Maschine. Wenn ein Werkzeug zwischen Stationen wechselt oder vom Nachschleifen zurückkehrt, kann ein lokaler Zähler einen Teil seiner Historie verlieren. Eine Werkzeug-ID, ein Barcode, ein Traveler, ein kontrollierter Ausgabennachweis oder ein geeignetes digitales System können die Rückverfolgbarkeit gewährleisten.
Die Zählregel sollte ebenfalls klar sein. Abgeschlossene Bohrungen, versuchte Bohrungen, Rüstteile, unterbrochene Zyklen, Nacharbeit und gemischte Operationen verursachen nicht immer den gleichen Verschleiß. Tiefe Bohrungen und unterbrochene Schnitte erfordern möglicherweise einen gewichteten Nutzungswert anstelle einer einfachen Zählung pro Bohrung. Neue und nachgeschliffene Werkzeuge sollten getrennt erfasst werden, da sich Spitzengeometrie, Durchmesser, Beschichtung, Stegbreite und Gesamtlänge nach der Aufarbeitung ändern können.
4. Wie sollte der richtige Bohrer auf Material und Ausrüstung abgestimmt werden?
Die Werkzeuglebensdauersteuerung wird erst dann sinnvoll, wenn die richtige Werkzeugkategorie ausgewählt wurde. Ein Metallbohrer, ein Bohrer für Schlagbohrmaschinen, ein Holzbohrer, ein Fräser und ein Meißel schneiden nicht auf die gleiche Weise. Ihre Leistung sollte daher nach Kriterien beurteilt werden, die dem tatsächlichen Einsatz entsprechen.
Beton- und Mauerwerksbohren
SDS Plus und SDS Max Werkzeuge sind für unterschiedliche Maschinenaufnahmen und Schlagbereiche konzipiert. Die Schaftkompatibilität muss vor der Berücksichtigung von Durchmesser, Arbeitslänge, Hartmetallgeometrie und Spannutstruktur bestätigt werden. Ein Drei- oder Vier-Schneiden-Bohrhammerbohrer kann eine stabile Führung und Materialabfuhr bei anspruchsvollen Betonbohrungen unterstützen, das Ergebnis hängt jedoch immer noch von Zuschlagstoffen, Bewehrungskontakt, Geräteleistung und Staubabsaugung ab.
Der Körper sollte gerade bleiben, die Hartmetallspitze sicher sein und die Schaftrillen keine Beschädigungen aufweisen, die die Haltekraft beeinträchtigen. Reduzierter Fortschritt, Überhitzung, Spitzenabsplitterung oder instabile Rotation sind aussagekräftiger als eine pauschale Angabe zur Lochzahl.
Holzbohren und Fräsen
Ein Vier-Nuten-Holzbohrer ist dazu bestimmt, Holzspäne effizient zu schneiden und zu entfernen, insbesondere wenn tiefere Löcher eine gleichmäßige Entleerung erfordern. Spitzenzustand, Spanraum, Holzfeuchte, Äste, Vorschubdruck und Ziehfrequenz können alle die Lebensdauer und die Lochqualität beeinflussen. Verbrennungen, raue Wände, übermäßiges Wandern und verdichtete Späne deuten darauf hin, dass das Werkzeug oder die Arbeitsweise Aufmerksamkeit erfordert.
Ein Fräser-Set dient eher dem Profilieren, Trimmen, Nuten und Kantenformen als der herkömmlichen Lochherstellung. Sein Zustand lässt sich besser anhand der Schneidenschärfe, Oberflächengüte, Vibrationen, Brandspuren und Profilgenauigkeit beurteilen. Fräserdrehzahl, Spannzangenaufnahme, Fräserdurchmesser und Materialart sollten im zugelassenen Bereich bleiben.
Meißeln, Abbruch und Oberflächenentfernung
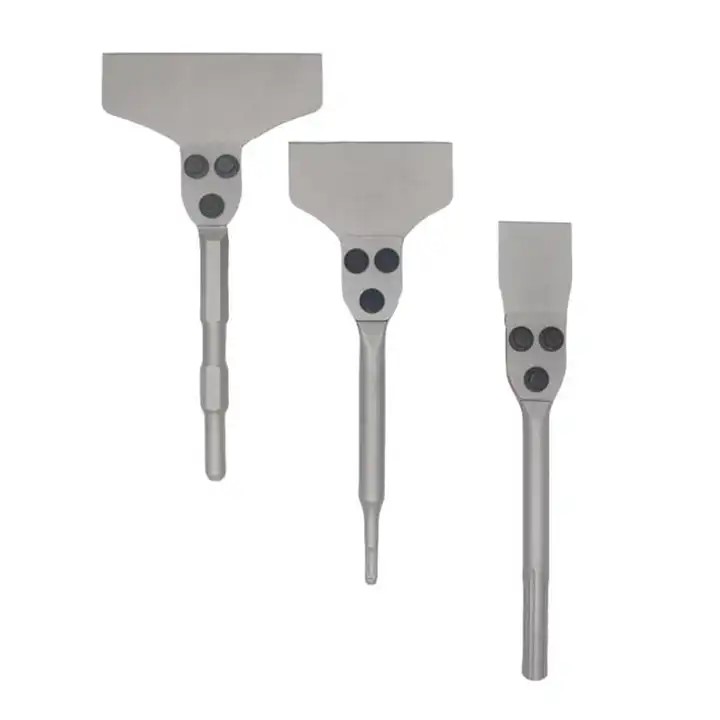
Flachmeißel, Schlitzmeißel, Abbruchspitzen, Lehmspaten und Bodenschaber sind Schlagwerkzeuge und keine Standard-Rotationswerkzeuge. BohrerEin Werkzeuglebensdauer-Kriterium, das nur auf abgeschlossenen Bohrungen basiert, wäre daher ungeeignet. Die Inspektion sollte sich auf Schneidenrundung, Verformung, Rissbildung, Biegung, Zustand der Lötverbindung, Schaftverschleiß und sicheren Eingriff mit dem Meißel oder Hammer konzentrieren.
Eine SDS Plus Flachmeißel-Schaufel kann für kontrollierte Kanal- oder Wandarbeiten verwendet werden, während ein SDS Max Meißel für schwerere Beton- und Steinarbeiten geeignet ist. PH65A Sechskant-Meißel und Clay Spades eignen sich zum Aufbrechen, zur Entfernung von hartem Boden und losem Beton. Bodenabstreiferwerkzeuge mit austauschbaren Klingen werden anhand von Klingenverschleiß, Befestigungszustand, Arbeitsbreite und der Qualität der Entfernung von Dünnbettmörtel oder Fliesen bewertet. Die Trennung dieser Kategorien verhindert irreführende Vergleiche und hilft jedem Werkzeug, innerhalb seines vorgesehenen Bereichs zu funktionieren.
Schlussfolgerung
Eine zuverlässige Standzeitgrenze für Bohrwerkzeuge ist keine einzelne Zahl, die für jedes Material oder jede Maschine gilt. Sie ist ein validierter Produktionsbereich, der auf den Anforderungen an fertige Bohrungen, einer stabilen Installation, repräsentativen Betriebsbedingungen, wiederholten Versuchen, Inspektionsintervallen und klaren Frühwarnsignalen basiert. Dieser Ansatz macht den Zeitpunkt des Austauschs besser vorhersehbar und reduziert gleichzeitig das Risiko von rauen Bohrungen, übermäßigen Graten, steigenden Belastungen, unerwarteten Brüchen und vermeidbaren Nacharbeiten.
Dasselbe Prinzip gilt bei der Auswahl unterschiedlicher Werkzeugstrukturen. SDS-Plus-Bohrshammerbits, hochwertige Drei- oder Vierkantbohrshammerbits und Vierkant-Holzspiralbohrer erfordern unterschiedliche Betriebs- und Verschleißkriterien. Verwandte Werkzeuge wie SDS-Plus-Flachmeißel, SDS-Max-Beton- und Steinmeißel, 30-mm-PH65A-Abbruchmeißel, PH65A-Lehmspaten, 17-mm-A/F-Bodenkratzer mit austauschbaren Klingen und 12-teilige Fräsersätze sollten anhand ihrer tatsächlichen Schneid- oder Schlagfunktion bewertet werden, anstatt sie unter einer universellen Lebensdauer zu subsumieren.
Bestwin unterstützt diese Anwendungsrichtungen mit Bohrern, Bohrhämmern, Holzbohrern, Fräsern, Meißeln, Spaten und Ausbauwerkzeugen für verschiedene Materialien und Geräteschnittstellen. Die Anpassung der Werkzeugstruktur an die Arbeit und die anschließende Validierung der Leistung unter realen Betriebsbedingungen schaffen eine zuverlässigere Grundlage für die Serienproduktion.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe