
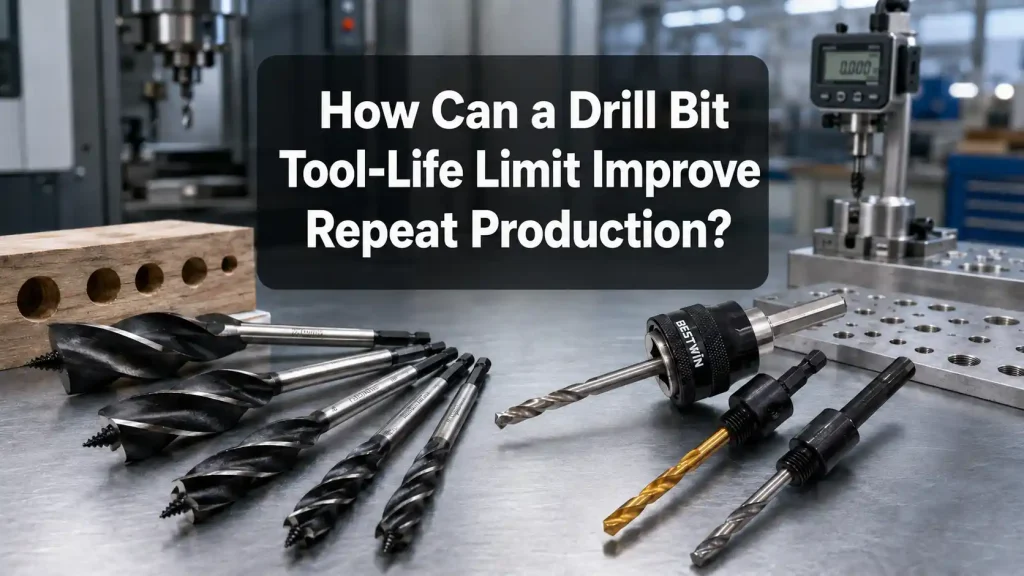
Introducción
En la perforación repetitiva, una herramienta puede producir agujeros limpios y precisos al principio de una operación, pero gradualmente crear rebabas más grandes, superficies más rugosas, flujo de virutas inestable o una mayor carga en la máquina. Estos cambios no siempre aparecen en el mismo número de agujeros. Una broca puede permanecer efectiva durante un largo período en una aplicación y perder rendimiento mucho antes en otra porque el material, la profundidad del agujero, la condición de la máquina, los parámetros de corte y el método de enfriamiento son diferentes.
Un límite práctico de vida útil de la herramienta proporciona un punto controlado para la inspección o el reemplazo antes de que la calidad se vuelva inestable. Es más útil que esperar una falla visible, pero no debe basarse en un recuento de ciclos arbitrario. El límite debe reflejar la operación de perforación real y los requisitos del agujero terminado. Cuando está respaldado por pruebas repetibles, puede reducir las paradas inesperadas, proteger la calidad de la pieza de trabajo y facilitar la previsión del consumo de herramientas.
Las siguientes secciones explican por qué Broca la vida cambia, qué señales de advertencia importan, cómo se puede establecer un límite de trabajo y cómo se deben adaptar las diferentes estructuras de herramientas al material y al equipo.

1. ¿Por qué la vida útil de la broca varía entre diferentes aplicaciones?
La vida útil de la herramienta no es una propiedad fija que se aplique por igual a cada proceso de taladrado. Es un rango de trabajo creado por la relación entre la herramienta de corte, la pieza de trabajo, la máquina, la geometría del agujero y el método operativo. Incluso dos productos de broca con el mismo diámetro nominal pueden ofrecer resultados diferentes si su geometría de punta, diseño de estría, grado de carburo, recubrimiento o precisión del vástago es diferente.
Material y condición de la superficie de la pieza de trabajo
La dureza del material es importante, pero no es el único factor. El acero de bajo carbono, el acero inoxidable, el aluminio, el hierro fundido, el hormigón, la madera y los paneles compuestos crean diferentes formas de desgaste. El acero inoxidable puede generar calor y endurecerse por trabajo cuando el filo roza en lugar de cortar. El aluminio puede formar material adherido en el filo cuando la evacuación de virutas o la lubricación son deficientes. Las superficies de fundición, la cascarilla, los rellenos abrasivos, los agregados de hormigón y los nudos duros en la madera pueden crear desgaste por impacto o abrasión que acorta la vida útil de la broca.
El material entrante también puede variar entre lotes. Cambios en la dureza, tratamiento térmico, grosor, humedad, recubrimiento superficial o contenido de agregados pueden alterar la carga en el filo de corte. Por esta razón, una cifra de vida útil obtenida de material limpio de laboratorio no debe tratarse automáticamente como un resultado de producción garantizado.
Profundidad del Agujero y Geometría de Perforación
Un agujero pasante poco profundo generalmente elimina el calor y las virutas más fácilmente que un agujero ciego profundo. A medida que aumenta la profundidad del agujero, las virutas deben viajar más a través de las estrías, y el refrigerante o el aire pueden tener dificultades para llegar a la zona de corte. La acumulación de virutas aumenta la fricción, daña la pared del agujero y puede hacer que una broca se atasque o se rompa.
Entrada en ángulo, orificios transversales, superficies interrumpidas, láminas apiladas y perforaciones sin soporte también cambian la carga. Una herramienta que entra en una superficie inclinada puede desviarse antes de que el filo de corte completo se acople. En la perforación, un soporte débil debajo de la pieza de trabajo puede aumentar las rebabas de salida o astillar el filo de corte. Estas condiciones deben tratarse por separado de la perforación uniforme en material sólido.
Velocidad, Avance, Impacto y Refrigeración
La velocidad de corte influye en la generación de calor y la tasa de desgaste. El avance controla el espesor de la viruta y determina si el filo corta eficientemente o roza contra el material. Un avance demasiado bajo puede parecer suave, pero puede aumentar el roce y el calor. Un avance excesivo puede sobrecargar las aristas, dañar la punta o crear rebabas gruesas.
Para una broca de martillo percutor, la energía de impacto, la velocidad de rotación, el diámetro de la herramienta y la densidad del material deben funcionar en conjunto. Una presión excesiva no necesariamente mejora el avance y puede aumentar el calor o dañar la punta de carburo. En la perforación de metal rotativa, la concentración del refrigerante, la posición de la boquilla, la profundidad de picado y la distancia de retracción afectan la lubricación y la evacuación de virutas. En la perforación de madera, la capacidad de la ranura y la limpieza regular de virutas se vuelven especialmente importantes en agujeros profundos.
Excentricidad, Estado del vástago e Instalación
La excentricidad hace que un lado de la broca soporte más carga que el otro. El borde sobrecargado se desgasta más rápido, mientras que el agujero puede volverse sobredimensionado, cónico o irregular. La suciedad en un cono, un portabrocas dañado, un acoplamiento incompleto del vástago o un apriete incorrecto pueden hacer que una herramienta nueva funcione peor que una herramienta más antigua instalada correctamente.
Antes de comparar la vida útil de la herramienta, se deben revisar el mandril, el portaherramientas, el husillo, la guía y el vástago. Una instalación estable hace que los resultados de rendimiento sean más repetibles y evita que la variación relacionada con la máquina se confunda con el desgaste del filo de corte.
Tabla 1. Factores Principales que Afectan la Vida Útil de la Broca
| Factor | Efecto Posible | Comprobación práctica |
| Dureza y abrasividad del material | Desgaste más rápido del filo o del carburo | Confirmar grado, condición de la superficie y variación del lote |
| Profundidad del agujero | Acumulación de calor y virutas | Verificar la longitud de la fresa, el picado y la evacuación de virutas |
| Velocidad de corte y avance | Frotamiento, sobrecalentamiento o sobrecarga de borde | Use un rango operativo aprobado |
| Salida | Desgaste irregular y agujeros sobredimensionados | Inspeccionar el mandril, el portaherramientas, el husillo y el vástago |
| Refrigeración o lubricación | Calor, filo de soldadura y mal acabado superficial | Verificar entrega, concentración y posición de la boquilla |
| Condiciones de impacto | Desgaste o fatiga prematura | Interfaz de herramienta y salida de equipo a juego |
| Apoyo innovador | Rebabas de salida y daños en los bordes | Comprobar el soporte, la sujeción y el avance cerca de la salida. |
2. ¿Qué señales indican que una broca se acerca al final de su vida útil?
Un contador de ciclos es útil para la planificación, pero no puede detectar todos los eventos anormales. Inclusiones de material, pérdida de refrigerante, sujeción deficiente, impacto accidental o bloqueo de virutas pueden dañar una broca antes de que se alcance el límite planificado. Por lo tanto, un proceso confiable combina un límite de ciclo de rutina con señales observables de cambio temprano.
Cambios en la calidad del agujero terminado
La calidad del agujero a menudo proporciona la evidencia más clara del desgaste progresivo. El diámetro puede desviarse hacia el límite de control, la redondez puede deteriorarse y la pared del agujero puede mostrar rayaduras, desgarros o marcas de calor. Las rebabas de salida pueden aumentar a medida que el filo se redondea y comienza a empujar el material en lugar de cortarlo limpiamente.
No todo cambio dimensional proviene de la herramienta. El error de posición puede ser causado por el apriete, la alineación o el movimiento del utillaje, mientras que un agujero sobredimensionado puede ser resultado de la excentricidad. La tendencia debe compararse con el estado de la máquina y los registros de instalación antes de culpar a la especificación de la broca. Un calibre de pasa/no pasa puede proporcionar una retroalimentación rápida y rutinaria, mientras que un medidor de interiores, un sistema óptico o una máquina de medición por coordenadas pueden respaldar un estudio más detallado.
Mayor carga, empuje, calor o vibración
Un filo desgastado generalmente requiere más fuerza. Dependiendo del equipo, esto puede manifestarse como mayor potencia del husillo, torque, empuje, carga del servo, vibración o corrección adaptativa de avance. Un aumento brusco también puede indicar acumulación de virutas, pérdida de refrigerante o daño mecánico, por lo que la respuesta debe depender de la gravedad de la señal.
Un umbral de advertencia puede activar una inspección adicional del agujero. Un umbral de parada más alto debería pausar la operación antes de que la rotura sea probable. El sonido y la temperatura pueden respaldar este juicio cuando se miden o comparan en condiciones consistentes, pero las impresiones subjetivas no deben reemplazar las comprobaciones dimensionales y los límites definidos.
Cambios en la forma y evacuación de las virutas
La formación de virutas estables es una referencia útil. En el taladrado de metales, las virutas que se decoloran mucho, se fragmentan de forma inusual, se enredan o son difíciles de evacuar pueden indicar calor excesivo, un filo desafilado, una alimentación incorrecta o un canal obstruido. En madera, las virutas compactadas y el atasco repetido pueden aumentar la fricción y quemar la pared del agujero. En hormigón, la reducción del avance combinada con el aumento del calor puede indicar desgaste del carburo o una condición de impacto inadecuada.
La forma del chip por sí sola no es suficiente para determinar la vida útil de la broca, ya que el material y los parámetros de corte también la afectan. Se vuelve más útil cuando se registra junto con la calidad del agujero, la carga de la máquina y el estado del filo de corte.
Daño visible de vanguardia
La inspección regular puede identificar desgaste uniforme del flanco, labios astillados, material acumulado, rotura de esquinas, márgenes dañados, puntas de carburo desgastadas o decoloración por calor. El método de inspección debe ser consistente. Una magnificación, iluminación, limpieza y dirección de visualización similares facilitan la comparación de fotografías a lo largo del tiempo.
Las mellas visibles, una punta de soldadura suelta, un cuerpo doblado, una espiga agrietada o daños severos en el filo deben tratarse como una condición de cambio temprano en lugar de desgaste normal. Continuar operando una broca dañada puede afectar la pieza de trabajo, el portaherramientas o la interfaz de la máquina.

3. ¿Cómo se puede establecer un límite práctico de vida útil para una broca?
Un límite útil comienza con el resultado requerido. Un agujero de desahogo puede tolerar más variación que un agujero de localización, un agujero piloto roscado, un taladro de ajuste a presión o una característica de ensamblaje visible. La altura de la rebaba, la condición de la superficie, el diámetro, la cilindricidad, la posición y los requisitos de acabado posteriores deben identificarse antes de que comience la prueba.
Construir una línea de base representativa
El ensayo debe utilizar una máquina, soporte, fijación, material, programa, método de enfriamiento y geometría de orificio representativos. Registre el tipo de broca, el diámetro, la geometría de la punta, la longitud de la estría, el recubrimiento o la estructura de carburo, la identificación del lote y la excentricidad medida. Los orificios de la primera pieza deben inspeccionarse detalladamente antes de continuar la perforación.
Las muestras se pueden verificar a intervalos más amplios al principio de la prueba y a intervalos más cortos a medida que se acerca la región de desgaste esperada. Las interrupciones, los ajustes de parámetros, los cambios de material, los eventos de refrigerante y la extracción de herramientas deben registrarse, ya que pueden explicar resultados inusuales. La prueba debe detenerse en un umbral seguro de calidad o desgaste en lugar de llegar deliberadamente a una rotura incontrolada.
Una muestra inusualmente fuerte o débil no es suficiente. Pruebas repetidas en varias herramientas y lotes representativos revelan la variación natural. Luego se puede establecer un límite de trabajo por debajo de la región de advertencia validada más temprana, con un margen adicional donde un defecto omitido tendría consecuencias graves.
Separar los límites planificados de los desencadenantes tempranos
El límite planificado es el punto normal de reemplazo o inspección utilizado para la programación. Los disparadores tempranos protegen el proceso cuando algo cambia antes de ese recuento. Los ejemplos incluyen un borde mellado, una excentricidad inaceptable, un calibre de agujero defectuoso, un pico de carga definido, vibración repetida, formación de virutas insegura o un aumento inexplicable en el tiempo de corte en equipos con control adaptativo.
Estos desencadenantes deben ser lo suficientemente específicos como para producir la misma respuesta en diferentes turnos. Fotografías, límites de manómetros, valores de alarma de máquinas y piezas de muestra pueden hacer que el estándar sea más claro que frases como "reemplazar cuando esté desgastado".
Muestreo Coordenado con la Región de Advertencia
La frecuencia de inspección debe reflejar la capacidad del proceso, la variación de la vida útil de la herramienta, la velocidad de medición y la consecuencia de un defecto no detectado. Si la región de advertencia generalmente se desarrolla en 100 agujeros pero la inspección ocurre cada 200 agujeros, el plan no puede detectar la tendencia de manera confiable. El intervalo debe acortarse cerca del final esperado de la vida útil, o el punto de reemplazo planificado debe adelantarse.
Las gráficas de tendencias de desgaste pueden representar el diámetro, la altura de rebaba, la carga u otra característica significativa frente al uso acumulado. Los métodos de regresión, EWMA o CUSUM pueden ser útiles cuando el volumen de producción y la capacidad de medición los justifican. Las gráficas de control convencionales requieren cuidado porque el desgaste progresivo de la broca crea una tendencia esperada en lugar de una media de proceso perfectamente estable.
Tabla 2. Plan de control de vida útil de la broca de ejemplo
| Etapa de control | Elemento de inspección | Acción recomendada |
| Instalación de herramientas | Identidad, espiga, condición y descentramiento | Corregir la instalación antes del lanzamiento |
| Primer hoyo | Diámetro, posición, rebaba y superficie | Establecer la referencia de inicio aceptada |
| Intervalo de rutina | Revisión rápida de manómetros y señales de proceso | Continúe mientras los resultados permanezcan estables |
| Advertencia región | Intervalo de muestreo más corto y revisión en el borde | Prepara el cambio planificado |
| Disparador de cambio temprano | Desportillado, agujero defectuoso, vibración o pico de carga | Detener, inspeccionar y contener las partes afectadas |
| Límite de ciclo planificado | Operaciones comparables registradas | Reemplazar o enviar para rectificado aprobado |
| Verificación posterior al cambio | Nueva inspección de primer agujero | Reiniciar el registro de monitoreo después de la aceptación |
Mantenga Registros de Uso con la Herramienta Real
El recuento de uso debe seguir la broca real en lugar de solo la máquina. Si una herramienta se mueve entre estaciones o regresa de rectificado, un contador local puede perder parte de su historial. Un ID de herramienta, código de barras, registro de viaje, registro de emisión controlada o un sistema digital adecuado pueden mantener la trazabilidad.
La regla de conteo también debe ser clara. Los agujeros completados, los agujeros intentados, las piezas de configuración, los ciclos interrumpidos, el retrabajo y las operaciones mixtas no siempre crean un desgaste igual. Los agujeros profundos y los cortes interrumpidos pueden necesitar un valor de uso ponderado en lugar de un simple recuento de agujeros. Las herramientas nuevas y las rectificadas deben registrarse por separado porque la geometría de la punta, el diámetro, el recubrimiento, el espesor del alma y la longitud total pueden cambiar después del reacondicionamiento.
4. ¿Cómo se debe elegir la broca adecuada para el material y el equipo?
El control de la vida útil de la herramienta solo cobra sentido después de haber seleccionado la categoría de herramienta correcta. Una broca de metal rotatoria, una broca para martillo eléctrico, un barreno para madera, una fresa y un cincel de demolición no cortan de la misma manera. Por lo tanto, su rendimiento debe juzgarse utilizando criterios que se ajusten a la operación real.
Perforación de concreto y mampostería
Las herramientas SDS Plus y SDS Max están diseñadas para diferentes interfaces de máquina y rangos de impacto. La compatibilidad del vástago debe confirmarse antes de considerar el diámetro, la longitud de trabajo, la geometría del carburo y la estructura de la espiral. Una broca de martillo eléctrico de tres o cuatro cortadores puede soportar una guía estable y la eliminación de material en perforaciones de concreto exigentes, pero el resultado aún depende del agregado, el contacto con el refuerzo, la potencia del equipo y la evacuación del polvo.
El cuerpo debe permanecer recto, la punta de carburo debe estar segura y las ranuras del vástago no deben presentar daños que afecten la retención. La reducción del avance, el sobrecalentamiento, el astillado de la punta o la rotación inestable son más significativos que una afirmación de recuento de agujeros universal.
Perforación y Fresado de Madera
Una broca helicoidal para madera de cuatro acanaladuras está diseñada para cortar y eliminar virutas de madera de manera eficiente, especialmente cuando los agujeros más profundos requieren una evacuación constante. La condición de la punta, la capacidad de las acanaladuras, la humedad de la madera, los nudos, la presión de avance y la frecuencia de extracción pueden afectar la vida útil y la calidad del agujero. El quemado, las paredes rugosas, el bamboleo excesivo y las virutas compactadas indican que la herramienta o el método de operación necesitan atención.
Un juego de brocas para fresadora sirve para trabajos de perfilado, recorte, ranurado y formación de cantos, en lugar de la producción convencional de agujeros. Su estado se juzga mejor a través del filo, el acabado superficial, la vibración, el quemado y la precisión del perfil. La velocidad de la fresadora, el ajuste de la pinza, el diámetro de la fresa y el tipo de material deben permanecer dentro del rango aprobado.
Cincelado, Demolición y Eliminación de Superficies
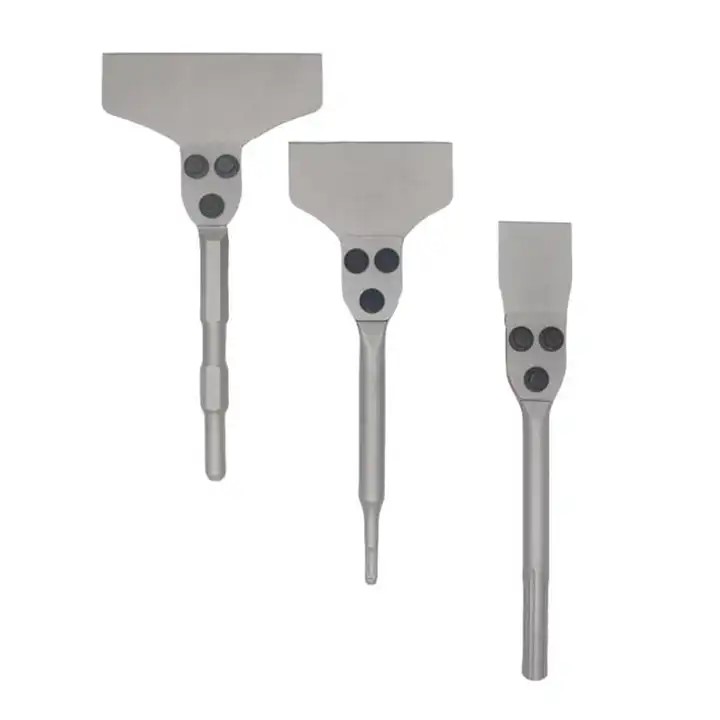
Las palas planas, los cinceles de pared ranurados, las puntas de demolición, las palas para arcilla y los raspadores de suelo son accesorios de impacto en lugar de rotativos estándar. brocaUna regla de vida útil de la herramienta basada únicamente en agujeros completados sería, por lo tanto, inadecuada. La inspección debe centrarse en el redondeo del filo, la deformación, el agrietamiento, la flexión, el estado de la junta soldada, el desgaste del vástago y el acoplamiento seguro con el martillo o rompedor.
Una pala plana soldada SDS Plus puede usarse para trabajos controlados de canales o paredes, mientras que un cincel SDS Max es adecuado para operaciones más pesadas en concreto y piedra. Los cinceles de demolición y las palas para tierra con vástago hexagonal PH65A se utilizan para romper, remover tierra dura y concreto suelto. Las herramientas rascadoras de piso con cuchillas reemplazables se evalúan según el desgaste de la cuchilla, la condición de fijación, el ancho de trabajo y la calidad de la remoción de lechada o baldosas. Mantener estas categorías separadas evita comparaciones engañosas y ayuda a que cada herramienta funcione dentro de su rango previsto.
Conclusión
Un límite de vida útil fiable de una broca no es un número único que se aplique a cada material o máquina. Es un rango de producción validado basado en los requisitos del agujero terminado, una instalación estable, condiciones de operación representativas, pruebas repetidas, intervalos de inspección y señales claras de cambio temprano. Este enfoque hace que el momento del reemplazo sea más predecible al tiempo que reduce el riesgo de agujeros rugosos, rebabas excesivas, cargas crecientes, roturas inesperadas y retrabajos evitables.
El mismo principio se aplica al seleccionar entre diferentes estructuras de herramientas. Las brocas para martillo electroneumático SDS Plus, las brocas de alta calidad de tres o cuatro cortadores para martillo electroneumático y las brocas helicoidales para madera de cuatro espirales requieren criterios de operación y desgaste diferentes. Herramientas relacionadas como palas planas soldadas SDS Plus, cinceles para hormigón y piedra SDS Max, cinceles de demolición PH65A de 30 mm, palas para arcilla PH65A, raspadores de suelo de 17 mm A/F con cuchillas reemplazables y juegos de brocas de fresado de 12 piezas deben evaluarse según su función real de corte o impacto en lugar de agruparse bajo una cifra de vida útil universal.
Bestwin soporta estas direcciones de aplicación con brocas, brocas para martillo eléctrico, barrenas para madera, brocas de fresadora, cinceles, palas y herramientas de remoción para materiales variados e interfaces de equipo. Adaptar la estructura de la herramienta al trabajo y luego validar el rendimiento en condiciones reales de operación crea una base más confiable para la producción repetida.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe