
Rýchla odpoveď
Správna vykružovacia píla na kov závisí od typu kovu, hrúbky steny, veľkosti otvoru, rýchlosti nástroja, spôsobu chladenia a počtu opakovaných rezov, ktoré si práca vyžaduje. Pre tenké oceľové panely a elektrické krabice môže byť TCT fréza rýchla a stabilná, ak je vŕtačka kontrolovaná. Pre nehrdzavejúcu oceľ, hrubší plech alebo zmiešané údržbárske práce môžu byť bimetalové alebo M42 možnosti ľahšie zvládnuteľné, pretože lepšie tolerujú prerušované rezanie a mierne vibrácie. Najčistejší výsledok pochádza zo zladenia frézy s materiálom a následného použitia správneho stredového vrtáka, upínacieho tŕňa, rýchlosti, prítlačnej sily a chladiacej kvapaliny.
А korunkové vrtáky pre metal by alone. A 25 mm hole in thin mild steel is a different job from a 60 mm opening in stainless sheet or a curved pipe wall. When the cutter style, drill setup, and workholding all match the application, the cut is smoother, the plug releases more predictably, and the tool lasts longer.
Čo robí rezanie kovov odlišným od dreva alebo plastu?
Kov je menej odpúšťajúci ako drevo, plast alebo sadrokartón. Vedie teplo do reznej časti, kladie odpor zubom a môže stvrdnúť alebo sa otrepí, ak sú rýchlosť a tlak nesprávne. Otvorová píla na kov musí udržiavať svoje zuby v zábere bez trenia. Príliš vysoká rýchlosť vytvára teplo. Príliš veľký tlak môže zlomiť zuby, zastaviť vŕtačku alebo zdeformovať tenký plech. Príliš malý tlak umožňuje zubom leštiť povrch namiesto rezania.
Obrobok tiež záleží. Ploché plechy sa môžu prehýbať, ak nie sú podopreté. Nerezová oceľ sa môže pri otieraní nástroja vytvrdzovať. Zakrivené potrubie môže spôsobiť, že sa predvŕtavací vrták posunie. Lakované panely sa môžu odštiepiť, ak nástroj zovrie. Pri údržbárskych prácach môže mať obsluha tiež obmedzený prístup, nerovné povrchy alebo existujúce elektroinštalácie za panelom.
Z týchto dôvodov by sa dierová píla na kov mala považovať za súčasť rezného systému. Fréza, tŕň, strediaci vrták, rýchlosť vŕtania, mazanie, upnutie a odstraňovanie triesok – to všetko rozhoduje o tom, či bude otvor čistý alebo drsný.
Zodpovedajúci typ rezačky kovu a úlohe
Hlavným porovnaním sú frézy typu TCT, HSS, bi-metal a M42. Každá môže byť užitočná, ale každá sa správa inak. Otvorová píla na kov používaná v panelárskej dielni môže vyžadovať rýchlu opakovateľnosť, zatiaľ čo tá, ktorú používa údržbársky tím, môže potrebovať širokú kompatibilitu a predvídateľnú manipuláciu.
| Možnosť rezačky | Najlepšie sa hodí | Hlavná výhoda | Pozorovací bod |
|---|---|---|---|
| TCT dierová píla | Plech, kovové panely, opakované otvory | Rýchle rezanie a silné hroty zubov | Potrebuje stabilné vŕtanie a kontrolovaný posuv |
| HSS dierová píla | Ľahší kov a všeobecné dielenské použitie | Jednoduché, ekonomické, ľahko pochopiteľné | Môže sa nosiť rýchlejšie na tvrdších materiáloch |
| Bi-metalový vykružovací pilník | Zmiešané kovy, údržbárske práce, potrubia a panelové práce | Odolné telo, flexibilné pre rôzne použitie | Rýchlosť rezania musí zostať primeraná |
| M42 bi-metalové vykružovacie pílky | Nerezová oceľ a tvrdšie kovové aplikácie | Lepšia tepelná a oteruvzdornosť | Stále potrebuje chladiacu kvapalinu a stály tlak |
| Arbor a sada pilotov | Akákoľvek väčšia práca s vykružovacou pílou | Udržuje rezák v strede a vymeniteľný | Nesprávne uchytenie tŕňa spôsobuje vibrácie a drsné otvory |
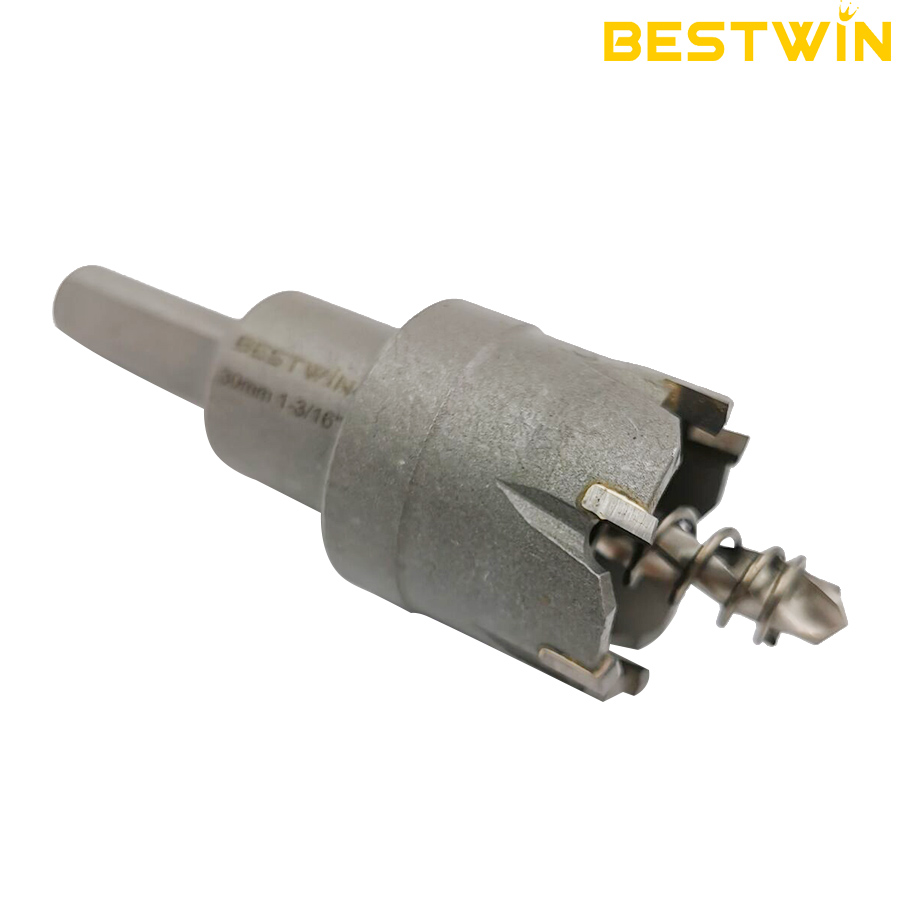
TCT (tvrdokovové) kotúče sú bežné, keď je dôležitá rýchlosť. Tvrdokovové hroty dokážu čisto prerezať vhodný kov, najmä pri aplikáciách s plechom a panelmi. Operátor sa musí vyhnúť bočnému zaťaženiu a vibráciám, pretože odštiepené zuby môžu rýchlo skrátiť životnosť nástroja. Pri opakovaných otvoroch v kontrolovaných podmienkach môže byť TCT (tvrdokovová) dierová píla na kov efektívna.
Bi-metalové a M42 varianty sú často užitočné, keď je práca menej predvídateľná. Údržbárske tímy môžu jeden deň rezať mäkkú oceľ, na druhý nerezové krycie dosky a neskôr rúrky alebo tenké plechy. Bi-metalová dierová píla na kov znesie viac vibrácií ako pevný nástroj, ale stále potrebuje správnu rýchlosť a chladenie.

Vyberte priemer, hĺbku, tŕň a predvŕtací otvor spoločne
Priemer je zjavnou voľbou, ale nemala by byť jedinou. Vykružovacia pílka na kov potrebuje aj dostatočnú hĺbku rezu, kompatibilný tŕň a vodiaci vrták, ktorý zodpovedá obrobku. Ak je vodiaci vrták tupý, príliš dlhý alebo zle upevnený, nástroj sa môže pred zahryznutím zubov posunúť. Na tenkom plechu môže tento malý pohyb zanechať príliš veľký alebo nerovný otvor.
Správné upnutí trnu je obzvláště důležité pro opakovanou práci. Uvolněný trn způsobuje vibrace, které vedou k poškození zubů a drsným hranám. Stabilní trn pomáhá udržet nástroj kolmo k povrchu. Když je průměr otvoru velký, trn a vodicí vrták odvádějí více práce, protože řezná síla je dále od středu.
Hĺbku rezu je potrebné skontrolovať pred začatím. Niektoré frézy sú vyrobené hlavne na otvory v plechoch a paneloch, zatiaľ čo iné zvládnu hlbšie profily. Keď je obrobok hrubší ako hĺbka frézy, triesky sa môžu nahromadiť vo vnútri píly. Nahromadené triesky vytvárajú teplo a sťažujú odstránenie upchatej píly. Operátor by mal zastaviť, vyčistiť triesky a vyhnúť sa pretláčaniu frézy.
Ovládanie rýchlosti, posuvu a tepla
Väčšina zlých rezov vzniká v dôsledku rýchlosti a tepla. Vykružovacia pílka na kov zvyčajne potrebuje pomalšiu rýchlosť ako podobný rez do dreva. Väčšie priemery potrebujú pomalšiu rýchlosť ako menšie priemery, pretože vonkajšie zuby sa pohybujú rýchlejšie. Tvrdšie kovy tiež vyžadujú nižšiu rýchlosť a lepšie chladenie.
Prítlak posuvu by mal byť pevný, ale kontrolovaný. Ak je prítlak príliš nízky, zuby sa trú a vzniká teplo. Ak je prítlak príliš vysoký, vŕtačka sa môže zastaviť alebo sa zuby môžu odštiepiť. Stabilný posuv umožňuje nástroju produkovať triesky namiesto prachu alebo zmeny farby. Triesky sú užitočnou spätnou väzbou. Modré triesky, zápach pálenia alebo dym zvyčajne naznačujú nadmerné teplo.
Chladiaca kvapalina alebo rezací olej pomáhajú znižovať trenie a odvádzajú teplo od ostria zuba. Pri nehrdzavejúcej oceli je chladenie obzvlášť dôležité, pretože teplo môže povrch stvrdnúť a sťažiť ďalšie otáčanie. Pri práci nad hlavou alebo vo zvislej polohe použite metódu, ktorá kontroluje neporiadok a zároveň znižuje teplo. Aj malé množstvo vhodného maziva môže zlepšiť rez.
Rezanie plechových panelov
Plechové panely sú bežné v elektrických skriniach, potrubiach, krytoch, rámoch značiek, ochranných krytoch strojov a opravných konzolách. Otvorová píla na kov použitá na plech potrebuje za rezom podporu. Ak sa panel ohýba, nástroj sa môže zachytiť na výstupnej strane a zanechať zdeformovaný okraj.
Označte stred zreteľne, ak to povrch umožňuje, urobte malý jamkovač a overte, či sa za panelom nenachádzajú žiadne drôty, komponenty alebo skryté podpery. Začnite vŕtať kolmo na povrch. Keď pilotný vrták prerazí, nechajte zuby rovnomerne zaberať. Ak sa fréza zasekne, zastavte a skontrolujte upnutie, rýchlosť a stabilitu pilotného vrtáka namiesto pretláčania vŕtačky.
Pre lakované alebo potiahnuté panely chráňte viditeľnú stranu. Niektorí operátori aplikujú pásku na rezanú oblasť, aby znížili oder a uľahčili viditeľnosť značiek. Páska nenahrádza správnu rýchlosť, ale môže pomôcť chrániť povrch počas nastavovania.
Rezanie nehrdzavejúcej ocele
Nerezová oceľ je náročná, pretože sa môže pri zahrievaní a trení kaliti. Kotúčová píla na kov používaná na nerezovú oceľ by mala byť ostrá, bežať kontrolovanou rýchlosťou a vyvíjať stály prítlak. Prerušované trenie je nepriateľom. Ak fréza leští povrch bez vytvárania triesok, ďalší priechod bude ťažší.
M42 bi-metal alebo vhodné TCT možnosti sa môžu použiť v závislosti od hrúbky a kontroly nástroja. Používajte rezné kvapaliny, udržujte vŕtačku kolmo a často odstraňujte triesky. Nedovoľte, aby sa rezačka po dokončení rezu otáčala na povrchu. To vytvára teplo bez užitočného rezania.
Pre panely z nehrdzavejúcej ocele v potravinárskom, textilnom, chemickom alebo vonkajšom vybavení môže byť dôležitá aj kontrola otrepov. Počítajte s odhrotovaním po reze. Čistý otvor znižuje problémy pri montáži a umožňuje rovnomernejšie usadenie tesnení, káblových priechodiek a armatúr.
Rezanie rúr, trubiek a zakrivených povrchov
Rúry a trubky sú náročnejšie, pretože pilotný vrták najprv narazí na zakrivený povrch. Otvorová píla na kov môže skĺznuť, ak stred nie je pripravený. Ak je to možné, použite stredový priebojník, vodidlo alebo prípravok. Rúru zaistite tak, aby sa nemohla kotúľať. Ak musí byť otvor umiestnený presne, vyhnite sa vŕtaniu voľnou rukou na uvoľnenej časti.
Keď sa fréza zarezáva do zakrivenej plochy, kontakt zubov je nerovnomerný. Obsluha by mala znížiť bočný tlak a nechať frézu usadiť. Na tenkostenných rúrkach sa môže výstupná strana zachytiť. Pri hrubších rúrkach je dôležitejšie odstraňovanie triesok. Zastavte a odstráňte nahromadené triesky skôr, ako sa nahromadí teplo.
Rezanie rúr môže tiež zanechať polmesiačikovitý uzáver alebo otrep. To je normálne pri zakrivených povrchoch, ale pred montážou by sa mal odstrániť. Krokom odhrotovania sa chránia káble, hadice, tesnenia a ruky.
Bežné chyby, ktoré zničia dieru v kove
Prvá chyba je použitie pílového listu určeného na drevo alebo mäkké materiály. Môže síce krátko rezať, ale rýchlo sa objaví opotrebenie zubov a prehrievanie. Skutočná dierová píla na kov má tvar zubov a materiál vhodný na rezanie kovu.
Druhá chyba spočíva v príliš vysokých otáčkach vŕtania. Vysoké otáčky sa môžu na začiatku zdať efektívne, ale môžu prehriať ostrie, zafarbiť obrobok a skrátiť životnosť nástroja. Tretia chyba je ignorovanie stavu predvŕtavacieho vrtáka. Tupý predvŕtavací vrták spôsobuje nestabilitu hlavného nástroja ešte pred začiatkom samotného rezu.
Ďalšou častou chybou je rezanie nepodopretého plechu. Tenký kov potrebuje podložku alebo upnutie. Bez podpory vibruje, ohýba sa alebo sa zachytáva. Operátori tiež zabúdajú na odstránenie zátky. Zaseknutá zátka vo vnútri rezačky zvyšuje teplo pri ďalšom otvore a spomaľuje prácu.
Nakoniec, mnohí používatelia nerozlišujú medzi hrubou prácou pri otváraní otvoru a dokončovacími prácami. Otvorová píla na kov môže vytvoriť hlavný otvor, ale odstránenie otrepov, čistenie a kontrola priemeru sú stále súčasťou profesionálneho výsledku.
Zoznam kontrol pred prvým rezom
Zakaždým, keď sa zmení veľkosť alebo materiál otvoru, použite krátky kontrolný zoznam. Zabraňuje tomu, aby sa malé chyby pri nastavovaní nestali poškodenými nástrojmi alebo odmietnutými dielmi.
- Materiál potvrďte: mäkká oceľ, nehrdzavejúca oceľ, hliník, pozinkovaný plech, rúrka alebo lakovaný panel.
- Vyberte kotúčovú pílu na kov, ktorá zodpovedá typu materiálu a očakávanému počtu otvorov.
- Veľkosť otvoru, vŕtacieho priemeru a priemeru nástroja.
- Upnite alebo podoprite obrobok tak, aby sa nemohol ohýbať, kotúľať alebo vibrovať.
- Označte stred a skontrolujte voľný priestor za obrobkom.
- Nastavte nižšiu rýchlosť vŕtania pre väčšie priemery a tvrdšie kovy.
- Materiál potrebuje, použite vhodný rezací olej alebo chladiacu kvapalinu.
- Začni štvorcovo, kŕm rovnomerne a počúvaj klepot.
- Vyčistite triesky a odstráňte zátku pred ďalším otvorom.
- Pred inštaláciou tvaroviek, žliazd alebo spojovacích prvkov obrúste hrany.
Tento zoznam je jednoduchý, ale zlepšuje opakovateľnosť. V dielenských a údržbárskych prostrediach je opakovateľnosť často cennejšia ako najrýchlejší jednotlivý rez.
Pred inštaláciou armatúr skontrolujte otvor
Pred namontovaním káblových vývodiek, potrubných tvaroviek, sedlových držiakov alebo upevňovacích prvkov by mal byť kovový otvor skontrolovaný. Otvor by mal byť dostatočne okrúhly pre danú súčiastku, bez ostrých otrepov a čistý z oboch strán. Drsný okraj môže poškodiť izoláciu, zabrániť tesneniu tesnenia alebo spôsobiť, že tvarovka bude sedieť pod uhlom. Aj keď je hlavný rez vykonaný kvalitnou dierovou pílou na kov, rýchle odstránenie otrepov je stále súčasťou práce.
Skontrolujte zástrčku vychádzajúcu z frézy. Ak je zástrčka modrá, silne natrhnutá alebo sa ťažko vyberá, ďalší rez môže vyžadovať nižšiu rýchlosť, viac chladiacej kvapaliny, lepšiu podporu alebo ostrejšiu frézu. korunkové vrtáky listky stopy v trieskach a zátke. Hladké triesky a zvládnuteľná zátka zvyčajne znamenajú, že nastavenie je blízko. Púderové triesky, dym alebo zvonivý zvuk naznačujú trenie alebo chvenie.
Pri opakovaných otvoroch zmerajte prvé vŕtanie pred pokračovaním. Je jednoduchšie korigovať rýchlosť, posuv, upnutie alebo zarovnanie predvŕtania po jednom skúšobnom reze ako po celej sérii panelov. Vŕtacia píla na kov funguje najlepšie, keď je kontrola zabudovaná do pracovného rytmu namiesto toho, aby sa nechala na koniec.
Keď súprava dáva väčší zmysel ako jednotlivé veľkosti
Jednoduchý nástroj je praktický, keď práca vyžaduje jednu pevnú veľkosť otvoru. Súprava je lepšia, keď údržbársky personál potrebuje rezať niekoľko bežných priemerov pre káblové priechodky, tvarovky na potrubia, priechody potrubí, tlačidlá na paneloch a držiaky. korunkové vrtáky pre kovové súpravy tiež udržiava tŕne, vodiace vrtáky a veľkosti spolu, čo znižuje čas strávený hľadaním zodpovedajúcich dielov.
Súprava by mala zodpovedať skutočnému rozsahu veľkostí používanému tímom. Príliš veľa nepoužitých veľkostí zvyšuje náklady a neporiadok. Príliš málo veľkostí núti operátorov zväčšovať otvory ručne, čo často vedie k drsným okrajom. V malej dielni môže byť zameraná sada bežných veľkostí lepšia ako veľmi veľká súprava. V oddelení údržby môže širšia súprava znížiť prestoje, keď sa objaví neočakávaná oprava.
Bestwin ponúka možnosti pílových listov TCT a bi-metal pre rôzne podmienky rezania, spolu s príslušnými tŕňmi a súpravami. Užitočná voľba je tá, ktorá zodpovedá materiálu, vŕtačke a pracovnému postupu už používanému na mieste.
Údržba a skladovanie
Pílový kotúč na kov vydrží dlhšie, ak sa správne čistí a skladuje. Po rezaní odstráňte zátku, vyčistite triesky a utrite prebytočný olej. Skontrolujte zuby, či nie sú oštiepané, opotrebované alebo zafarbené. Ak je stredový vrták tupý, vymeňte ho skôr, ako poškodí ďalší rez.
Neprehádzajte frézy voľne do schránky na náradie, kde sa ich zuby môžu dotýkať iného náradia. Rozdelený obal alebo stojan chráni reznú hranu a pomáha tímu rýchlejšie nájsť správnu veľkosť. Držiaky a vodiace vrtáky uchovávajte spolu s frézami, ku ktorým patria. Chýbajúci držiak môže spôsobiť, že dobrá fréza bude v práci nepoužiteľná.
Keď sa fréza začne spomaľovať, skontrolujte ju namiesto zvyšovania tlaku. Väčší tlak na opotrebovanú frézu vytvára teplo a zhoršuje výsledok. Včasná výmena opotrebovanej frézy je zvyčajne lacnejšia ako poškodenie obrobku, vrtáka alebo príslušenstva.
Konečné zhrnutie
Výber kotúčovej píly na kov je praktické rozhodnutie, nie hádanie. Začnite s materiálom, hrúbkou, priemerom a počtom otvorov. Potom zvoľte typ rezačky, tŕň, strediaci vrták, rýchlosť, posuv a chladenie. TCT môže byť rýchle pre stabilné práce s plechmi a panelmi. Bi-metalové a M42 varianty môžu byť flexibilné pre rôzne údržbárske práce. S dobrou prípravou a opatrným zaobchádzaním môže kotúčová píla na kov vytvoriť čisté, opakovateľné otvory, pričom zníži otrepy, teplo a stratený čas.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe