
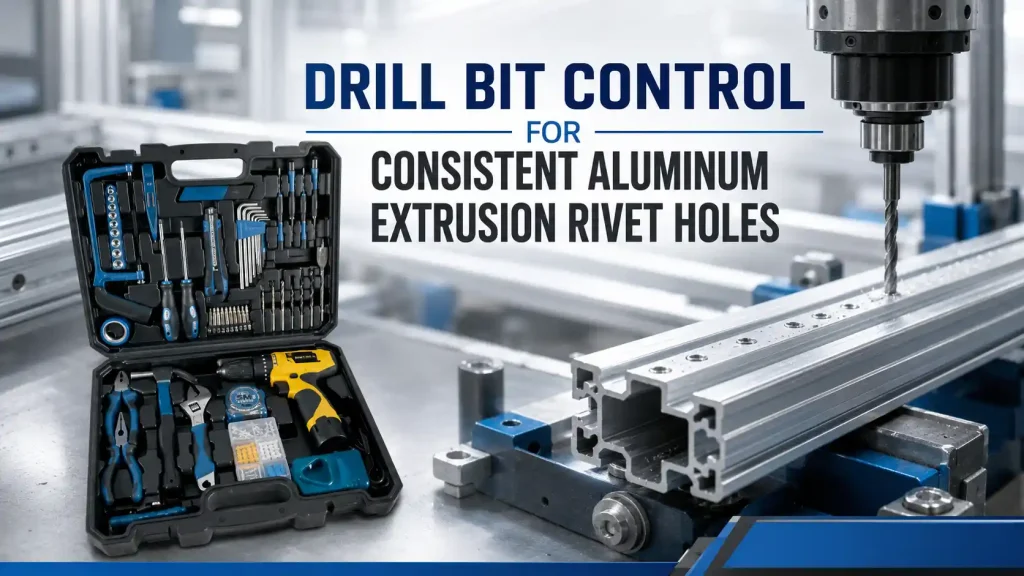
Programas de extrusão de alumínio frequentemente contêm centenas de furos de rebite aparentemente simples, mas uma pequena alteração no diâmetro do furo, posição, altura da rebarba ou distorção da parede pode interromper a montagem em um lote inteiro. A Bestwin fabrica ferramentas de perfuração para programas OEM, distribuidores e de produção, e nossa revisão de amostra de fábrica trata cada broca como parte de um processo controlado de fabricação de furos. O resultado aprovado conecta a liga e o têmpera da extrusão, a geometria da parede, o datum do gabarito, a interface da máquina, a condição de corte, a qualidade do furo, a regra de vida útil da ferramenta, a marcação e o registro de pedidos repetidos.
Para fabricantes de gabinetes, fábricas de sistemas de janelas e portas, construtores de equipamentos de transporte, fabricantes de estruturas solares e fabricantes contratados, o requisito comercial não é simplesmente um tamanho nominal de broca. A Broca deve produzir um furo que aceite o rebite especificado de forma consistente, sem aumentar a folga da montagem, deformar o perfil ou criar rebarbas que interfiram no ajuste e acabamento.
Resposta Rápida
Uma broca produz furos de rebite de extrusão de alumínio consistentes quando seu diâmetro, geometria da ponta, acabamento da canaleta, condição da aresta, haste e batida são combinados com a parede da extrusão, liga, tratamento de superfície, máquina, fixação, velocidade, avanço, lubrificação e condição de avanço. A aprovação deve usar o perfil e o rebite reais, medir os primeiros e os furos posteriores e definir um limite de troca de ferramenta antes que o crescimento da rebarba ou a deriva do diâmetro afetem a montagem.
O desenho do furo deve controlar mais do que o diâmetro. Posição, circularidade, condição de entrada e saída, deformação da parede, espaçamento de uma borda ou nervura interna e o ajuste do rebite instalado são importantes. Broca A seleção só é confiável quando esses requisitos estão vinculados a um teste de fábrica repetível.
Confirme a Rebitagem Antes de Especificar a Broca
O desenho do rebite estabelece a faixa funcional do furo. Um rebite cego, rebite estrutural, inserto roscado ou outro sistema de fixação pode exigir folga e condição de superfície diferentes. O desenho da extrusão adiciona a espessura da parede, o vazio interno, a localização da nervura, o revestimento, a distância da borda e o datum posicional. Uma especificação de broca que começa apenas com o diâmetro deixa muitas variáveis de montagem indefinidas.
O registro de produção deve identificar se o furo atravessa uma parede, duas paredes separadas ou uma seção reforçada. A perfuração através de um perfil oco cria dois eventos de perfuração. Se a ferramenta não estiver alinhada, a parede distante pode receber um furo descentralizado ou alongado, mesmo quando a entrada parece correta. Quando o perfil é posteriormente rebitado a um suporte ou chapa, esse erro oculto aparece como alinhamento forçado, aperto inadequado ou ajuste variável do fixador.
A junta deve ser avaliada com a peça de acoplamento real e o rebite especificado. Um pino de calibração pode confirmar o tamanho, mas não pode mostrar se o rebite assenta, expande e aperta como pretendido. O resultado da amostra da broca, portanto, inclui evidências dimensionais e uma verificação da junta montada.
Tabela 1. Entradas que Definem um Programa de Rebites para Extrusão de Alumínio
| Entrada do programa | Detalhes necessários do projeto | Efeito na broca e no processo |
|---|---|---|
| Material de extrusão | Liga, têmpera, fornecedor, espessura da parede, variação de lote | Alterações na carga de corte, comportamento do cavaco, formação de rebarbas e vida útil |
| Geometria do perfil | Parede simples, parede dupla, seção oca, nervura, distância da borda | Controles de suporte, alcance, avanço e alinhamento |
| Condição da superfície | Acabamento mill, anodizado, pintado, com pintura eletrostática, face protegida | Alterações nos limites de aceitação cosmética e de danos de revestimento |
| Projeto de junta | Tipo de rebite, tamanho nominal do corpo, faixa de aperto, peça de acoplamento, acesso | Estabelece o tamanho funcional do furo e a verificação da montagem |
| Definição de buraco | Diâmetro, posição, circularidade, perpendicularidade, rebarba e chanfro limites | Converte um tamanho nominal em critérios de aceitação mensuráveis |
| Equipamento | Dispositivo de fixação manual, furadeira de bancada, eixo pneumático, CNC, linha de transferência | Determina haste, porta-ferramenta, batimento, velocidade, avanço e repetibilidade |
| Refrigeração e chips | Seco, névoa, fluido, extração, coleta de cavacos, limpeza | Influências de arestas formadas, acabamento, contaminação e montagem subsequente |
| Programa de suprimentos | Tamanho do lote, furos por peça, taxa de linha, regra de reafiamento, embalagem | Determina o alvo de vida, a frequência de amostragem e a rastreabilidade do lote |
Trate a Extrusão como uma Peça Estruturada
Uma extrusão não é uma folha plana. Suas paredes, vazios, nervuras, cantos e espessura variável da seção alteram a forma como a broca entra e sai. Uma parede externa fina pode defletir sob empuxo, enquanto uma nervura próxima pode aumentar a rigidez. Uma ferramenta pode cortar limpo através da primeira parede e depois se mover ao cruzar o espaço oco antes de contatar a segunda parede.
O suporte do acessório deve ser localizado perto da zona de perfuração sem esmagar o perfil. O datum de produção deve permanecer o mesmo datum usado no desenho. Se os operadores posicionarem a partir de uma extremidade cortada cujo comprimento varia, a localização do furo pode desviar mesmo que a broca e a máquina permaneçam inalteradas. Um nido, batente ou recurso de localização deve controlar o perfil nas direções que afetam a junta rebitada.
Para perfis longos, a retilineidade e a torção também influenciam a localização. O dispositivo pode precisar de vários suportes, permitindo a saída de cavacos. Uma braçadeira rígida em um ponto não pode corrigir um perfil que levanta ou rola na estação de perfuração. A amostra de aceitação deve representar o comprimento de corte real e o arranjo de suporte.
Controle o Desvio Antes de Ajustar os Parâmetros de Corte
O descentramento aumenta a trajetória varrida das arestas de corte. Uma broca de 5 mm nominal pode produzir um furo superdimensionado ou lobulado se a haste, o mandril, a pinça, o fuso ou o adaptador não girarem concentricamente. Alterar a velocidade ou o avanço não corrigirá um problema mecânico de centralização.
A concentricidade deve ser verificada em um local consistente e com o mesmo porta-ferramenta usado na produção. O registro da máquina deve incluir a condição do eixo, a identidade do porta-ferramenta, o comprimento de fixação e qualquer adaptador. Uma ferramenta que funciona bem em um porta-ferramenta de laboratório pode não reproduzir esse resultado em um mandril de produção desgastado.
A simetria de ponto também é importante. Se um lábio suporta mais carga, a broca pode puxar para o lado, gerar uma rebarba irregular e desgastar mais rapidamente em uma borda. A ferramenta usada fornece evidências úteis: o desgaste equilibrado apoia a configuração, enquanto o polimento ou lascamento unilateral sugere um problema de alinhamento, retificação ou fixação.
Ponto de Impacto e Comportamento da Flauta para Cavacos de Alumínio
O alumínio pode formar cavacos longos e adesivos. Quando o material se acumula na aresta de corte, a geometria efetiva muda. A parede do furo pode ficar esmagada, o diâmetro pode variar, o torque pode aumentar e a rebarba de saída pode crescer. Uma broca para este programa precisa de uma condição de aresta e canal que continue a cortar e evacuar cavacos durante o ciclo pretendido.
A direção do material, o tratamento térmico, a geometria da ponta, a condição da alma, o acabamento da canaleta e o tratamento de superfície devem ser avaliados em conjunto. Uma aparência brilhante ou cor de revestimento não comprova compatibilidade. O teste de aprovação deve mostrar a forma do cavaco, a parede do furo, a tendência de torque ou carga, onde disponível, e a condição da aresta após um número definido de furos.
A fábrica da Bestwin pode usar amostras de projetos para comparar as construções de brocas, mas a direção final permanece atrelada à extrusão declarada e à janela operacional. Se o cliente alterar a liga, o temperamento, a anodização, o lubrificante ou a espessura da parede, essa alteração deve ser revisada antes que o alvo de vida original seja reutilizado.
Estabelecer uma Janela de Velocidade e Avanço Estável
Um furo de demonstração não define uma janela de produção. Velocidade, avanço, picoteamento, permanência, lubrificação e remoção de cavacos interagem com a broca e o perfil. Avanço insuficiente pode aumentar o atrito e o calor. Avanço excessivo pode defletir uma parede fina, sobrecarregar a aresta ou criar uma rebarba de saída grande. Uma longa permanência na saída pode aumentar o furo sem melhorá-lo.
A janela de processo útil é um intervalo que permanece estável em variações normais da máquina e do material. Deve ser confirmada no equipamento real na taxa de linha esperada. Se a operação usar um gabarito alimentado manualmente, o método deve incluir uma parada física ou orientação controlada onde for prático, pois a sensação do operador sozinha é difícil de reproduzir entre turnos.
Para equipamentos automatizados, a identidade do programa deve preservar a velocidade do fuso, a aproximação de avanço, a redução de penetração, se utilizada, o comportamento de retração e qualquer ciclo de remoção de cavacos. Uma troca de broca não pode ser separada desses valores se o resultado do furo foi aprovado como um processo combinado.
Assista à Transição para uma Segunda Parede
Quando uma broca atravessa um perfil oco, ela perde o apoio antes de encontrar a parede oposta. A ferramenta pode desviar e cavacos da primeira parede podem permanecer no vão. A entrada na parede oposta, portanto, merece uma inspeção própria, especialmente quando ambos os furos guiam o mesmo fixador ou localizam uma peça de acoplamento.
Uma bucha guia, comprimento de trabalho adequado, avanço controlado e um fuso em bom estado podem reduzir o risco. Se uma bucha for usada, sua folga, desgaste e distância da superfície passam a fazer parte do registro do processo. Uma bucha desgastada pode fazer uma boa ferramenta parecer inconsistente.
Definir Aceitação de Rebarbas em Ambas as Faces
Rebarbas de entrada e saída têm causas e consequências diferentes. Uma rebarba de entrada ou borda elevada pode afetar uma superfície anodizada visível. Uma rebarba de saída pode impedir o encaixe de um suporte, danificar um cabo, contaminar um invólucro ou interferir com a cabeça do rebite ou mandril. A aprovação da broca deve definir onde as rebarbas são medidas e se uma etapa secundária de rebarbação é permitida.
Um processo que depende de rebarbação pesada pode mascarar uma perfuração instável. A rebarbação também adiciona mão de obra, altera a borda do furo e pode danificar o acabamento. Onde uma quebra de borda leve e controlada faz parte do projeto, sua ferramenta e limite devem ser especificados separadamente do furo principal.
Amostras de referência fotográficas são úteis para superfícies cosméticas, mas devem ser tiradas sob iluminação e ampliação consistentes. Limites dimensionais de rebarbas podem ser combinados com amostras visuais quando o cliente necessita tanto de função de montagem quanto de aparência. O ponto de troca da broca deve ser definido antes que a rebarba ultrapasse esse limite.
Prevenir Deformação da Parede e Puxada de Saída
Paredes finas de extrusão podem empenar, esticar ou puxar em direção à broca na perfuração. O furo final pode estar dentro da tolerância de diâmetro, mas ficar em uma superfície localmente distorcida. Uma cabeça de rebite então entra em contato de forma irregular, e a junta montada pode apresentar uma folga ou marca.
Suporte, fixação, geometria do ponto, empuxo, condição de borda e avanço de perfuração influenciam a deformação. A inspeção deve observar a superfície ao redor do furo, não apenas o furo em si. Uma régua, um calibrador de perfil, um método óptico ou uma verificação de montagem podem ser escolhidos de acordo com o requisito do desenho.
Onde o furo se encontra perto de uma borda, canto ou rasgo, o material restante pode não suportar forças de corte iguais. A broca pode desviar para o lado mais fraco. A posição e a distância da borda devem, portanto, ser verificadas juntas no perfil aprovado.
Proteja superfícies anodizadas e acabadas
Perfis anodizados, pintados ou com revestimento em pó introduzem uma barreira cosmética e de contaminação. A broca deve entrar sem levantar ou lascar o acabamento além do limite acordado. Grampos, suportes, cavacos e superfícies de manuseio também devem evitar arranhões que possam ser incorretamente atribuídos à ferramenta de corte.
Se a peça for furada após o acabamento, a coleta de cavacos e a limpeza fazem parte da rota de produção. Cavacos presos dentro de um perfil oco podem chacoalhar, danificar a fiação ou emergir durante a montagem posterior. Se a peça for furada antes do acabamento, o processo deve considerar como o revestimento altera o furo final e se é necessária mascaramento ou pós-tratamento.
O registro de amostra deve nomear a condição da superfície. Resultados de material com acabamento de laminação não podem aprovar automaticamente uma peça anodizada visível. Uma broca que corta material base limpo ainda pode precisar de um controle de entrada diferente para preservar uma face acabada.
Use lubrificação que se ajuste ao processo a jusante
A lubrificação pode reduzir a aderência e o calor, mas também pode contaminar a colagem, pintura, vedação ou montagem. O projeto deve indicar se a perfuração é a seco, com névoa, inundada ou suportada por um fluido compatível específico. A quantidade e o ponto de aplicação devem ser reproduzíveis.
Se uma broca requer aplicação manual frequente de fluido para passar por uma amostra, a equipe de produção deve confirmar se o mesmo método é realista na taxa de produção. A remoção de resíduos, a exposição do trabalhador, a filtragem e o descarte podem afetar a decisão do processo. Para alguns programas, uma geometria ligeiramente diferente ou uma janela operacional com um lubrificante mínimo controlado é mais prática do que uma condição que produz o melhor furo único, mas interrompe operações posteriores.
O método de limpeza aprovado deve constar no registro quando rebites, selantes, adesivos ou superfícies de aterramento elétrico seguirem a perfuração.
Meça a Função do Furo, Não Apenas o Diâmetro
O diâmetro é essencial, mas um furo de rebite também precisa de posição, circularidade, perpendicularidade, condição de superfície e compatibilidade com o fixador real. A broca pode produzir um resultado de calibre aceitável, enquanto um furo alongado na parede distante ou uma rebarba pesada ainda impedem a montagem consistente.
O plano de inspeção pode combinar um método de medição de calibre ou dimensional com medição de posição de perfil e uma verificação de instalação de rebite. Para juntas críticas, o cliente pode adicionar corte, revisão de aperto, teste de empurrão ou tração, ou outro teste de junta definido. Esses requisitos vêm do projeto da montagem e não devem ser improvisados após as ferramentas estarem em produção.
Uma visão geral neutra de Broca a categoria mostra o quão amplamente a geometria varia, razão pela qual uma especificação de fábrica deve identificar a construção e a aplicação em vez de confiar apenas no nome da categoria.
Tabela 2. Sintomas de Rebites e Furos e as Evidências Necessárias para Correção
| Symptom | Áreas de processo prováveis para revisão | Evidência a reter | Decisão corretiva |
|---|---|---|---|
| O furo está superdimensionado ou lobulado | Excentricidade, simetria de ponto, desgaste do porta-ferramenta, deflexão da ferramenta | Folga da ferramenta e do fuso, mapa de furos, fotos da borda usada | Corrija a linha central antes de alterar o diâmetro nominal |
| A rebarba de saída cresce através do lote | Desgaste de borda, avanço, suporte de parede, adesão de cavaco | Sequência de furos, medição de rebarbas, condição da borda | Defina um limite de vida útil ou ajuste a janela de corte aprovada |
| O furo da parede distante está deslocado | Suporte de perfil, desgaste de bucha, comprimento de trabalho, deflexão da ferramenta | Geometria da seção, datum do dispositivo de fixação, posição da parede de entrada/distante | Melhorar o controle de orientação ou fixação |
| Terminar batatas fritas na entrada | Condição de contorno, fixação, tratamento de superfície, comportamento inicial | Amostras de limite, lote de acabamento, fotos de entrada | Confirmar uma condição de entrada específica da superfície |
| Pratos de parede ao redor do buraco | Empuxo, avanço de corte, suporte local, fio cego | Perfil da superfície e resultado do assentamento do rebite | Adicionar suporte ou reduzir a deformação antes da aceitação |
| Lascas soldam na haste | Liga, calor, lubrificação, acabamento da aresta, ciclo de cavaco | Forma do chip, fotos da ferramenta, tendência de carga ou torque | Altere a combinação de processo/ferramenta, não apenas a frequência de limpeza. |
| O rebite não assenta de forma consistente | Tamanho do furo, rebarba, posição, alinhamento da peça acoplada | Instalação real de rebites e inspeção de juntas | Reconectar limites de perfuração ao desenho da junta |
| A vida varia por sorte | Lote de material, tratamento térmico, retificação, montagem, fluido | Identidade do lote, verificações de entrada, registro do processo | Separar a variação da ferramenta da variação do material ou da máquina |
Definir Vida Útil da Ferramenta com Sequência de Furo
A vida útil da ferramenta deve ser definida pelo resultado em uma sequência, não pela capacidade física de corte da broca. Registre furos representativos do início, meio e fim do intervalo alvo. Meça diâmetro, rebarba, posição onde relevante, tempo de ciclo, comportamento das aparas, condição da superfície e ajuste do rebite.
A regra de parada deve usar o limite funcional mais precoce. Se a altura da rebarba atingir seu limite antes que o diâmetro mude, a rebarba controla o ponto de mudança. Se a aresta postiça aparecer imprevisivelmente, o processo pode precisar de uma regra de limpeza ou lubrificação além de um limite de vida útil. Se o batimento aumentar porque o suporte se desgasta, a substituição apenas da broca não restaurará o controle.
As amostras usadas devem permanecer conectadas à sua contagem de furos, máquina, suporte, lote de material e condição de operação. Essa evidência permite que a Bestwin e o cliente comparem um lote posterior com a rota aprovada em vez de julgar uma ferramenta devolvida isoladamente.
Conecte a Amostragem de Fábrica a Pedidos Repetidos
Como fabricante de brocas, a Bestwin necessita de uma referência estável para material, tratamento térmico, conformação ou retificação, condição da superfície, diâmetro, haste, ponta, canal, marcação, inspeção e embalagem. A amostra aprovada pelo cliente adiciona a evidência de aplicação: extrusão real, máquina real, rebite real e intervalo de vida real. Juntos, esses registros definem a identidade do pedido repetido.
A revisão de fábrica da Bestwin pode incluir verificações dimensionais, de batimento, condição visual da borda, embalagem e perfuração funcional em material acordado. A aprovação de produção do cliente ainda utiliza seus critérios de fixação, linha, extrusão e junção. Essa divisão mantém o registro de fabricação e o registro de aplicação conectados sem fingir que são o mesmo teste.
O controle de mudanças é importante quando um fornecedor atualiza matéria-prima, tratamento térmico, equipamento de retificação, revestimento, marcação da haste ou embalagem. Também é importante quando o cliente altera a fonte de extrusão, liga, espessura da parede, acabamento, máquina, suporte, lubrificante ou rebite. Um fornecedor de brocas é mais fácil de gerenciar quando ambos os lados identificam as mudanças antes que elas afetem a montagem, e os fornecedores de brocas podem ser comparados com a mesma expectativa de controle de mudanças.
Validar Embalagem e Identificação
As arestas de corte podem ser danificadas antes que a broca chegue à máquina. O contato em massa, separadores fracos, exposição à corrosão, tamanhos misturados e rótulos pouco claros podem transformar uma ferramenta em conformidade em um insumo de produção inconsistente. O plano de embalagem deve proteger a aresta e manter a variante exata identificável no recebimento e na estação de perfuração.
Para programas de conjuntos ou kits, cada tamanho e acessório deve corresponder à lista aprovada. Para embalagens de fábrica, quantidade, separação interna, proteção contra ferrugem, etiqueta, código de barras e identificação de lote podem ser mais importantes do que a apresentação no varejo. A embalagem deve apoiar o método de reposição e controle de ferramentas do cliente.
O cheque de recebimento pode confirmar a variante, quantidade, condição física e documentação antes que as ferramentas entrem em produção. Uma amostra retida do pacote ajuda a investigar se danos posteriores nas bordas ocorreram na fabricação, transporte, armazenamento ou manuseio na linha.
Prepare um Pedido de Cotação Testável
Uma RFQ útil declara o desenho de extrusão, liga e têmpera, espessura da parede, acabamento, diâmetro e tolerância do furo, requisito de posição, limite de rebarba ou cosmético, especificação do rebite, peça de acoplamento, equipamento, suporte, velocidade, avanço, lubrificação, furos por peça, vida útil alvo, quantidade anual, marcação, embalagem, inspeção e expectativas de controle de alterações.
Fotos são úteis, mas um desenho e uma amostra de extrusão representativa são mais fortes. A amostra deve incluir características difíceis, como uma segunda parede, nervura próxima, localização de borda ou face anodizada visível. Uma amostra de broca pode então ser avaliada nos pontos de risco que importam para a linha de produção.
Ao comparar fornecedores de brocas, a cotação deve separar os requisitos confirmados das suposições abertas. Isso evita que um preço aparentemente completo oculte uma haste diferente, uma condição de parede não testada ou uma alegação de vida útil irrealista.
Conclusão
Furos de rebite consistentes em extrusões de alumínio provêm de uma relação controlada entre a broca, o perfil estruturado, o datum do gabarito, o fuso e o porta-ferramenta, a janela de corte, o controle de cavaco, o acabamento superficial, o limite de rebarba, a junta rebitada e a regra de vida útil da ferramenta. Um diâmetro nominal não captura essa relação. O registro de produção deve mostrar como o furo é feito, medido, montado e repetido.
A Bestwin pode apoiar este processo com a preparação de amostras de fábrica e registos de fabrico associados à identidade da ferramenta solicitada, enquanto o cliente confirma o resultado na sua extrusão e linha. Para as equipas que revêm Broca as opções, o pacote inicial mais forte é o desenho do perfil, o requisito da junta, a interface da máquina e a amostra de produção representativa. Isso dá à Bestwin e a outros fornecedores de brocas uma base testável para cotação, aprovação e fornecimento contínuo.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe