
はじめに
繰り返し穴あけ加工では、工具は加工開始時にはきれいで正確な穴を生成する可能性がありますが、徐々に大きなバリ、粗い表面、不安定な切りくずの流れ、または高い機械負荷を生み出すことがあります。これらの変化は、常に同じ数の穴で現れるわけではありません。ドリルビットは、ある用途では長期間有効であり続けることができますが、材料、穴の深さ、機械の状態、切削パラメータ、および冷却方法が異なるため、別の用途でははるかに早く性能が低下する可能性があります。
実用的な工具寿命管理は、品質が不安定になる前に点検や交換を行うための管理された時点を提供します。目に見える破損を待つよりも有用ですが、恣意的なサイクル数に基づくべきではありません。寿命管理は、実際の穴あけ加工と加工穴の要求を反映する必要があります。再現性のあるテストによって裏付けられると、予期せぬ停止を減らし、加工品の品質を保護し、工具の消費を予測しやすくすることができます。
以下のセクションでは、その理由を説明します ドリルビット 人生の変化、注意すべき警告サイン、作業限界の設定方法、そして材料や設備に合わせた適切な工具構造の選択方法。

ドリルビットの工具寿命は、なぜ用途によって異なるのですか?
工具寿命は、あらゆる穴あけ加工に等しく適用される固定された特性ではありません。それは、切削工具、被削材、機械、穴の形状、および加工方法の関係によって生み出される作業範囲です。公称直径が同じドリルビット製品であっても、ポイント形状、フルート設計、超硬グレード、コーティング、またはシャンク精度が異なれば、異なる結果をもたらす可能性があります。
被削材と表面状態
材料の硬度は重要ですが、それが唯一の要因ではありません。低炭素鋼、ステンレス鋼、アルミニウム、鋳鉄、コンクリート、木材、複合パネルは、それぞれ異なる形態の摩耗を引き起こします。ステンレス鋼は、切削刃が切削するのではなくこすれると、熱を発生させ加工硬化を起こすことがあります。アルミニウムは、切りくずの排出や潤滑が不十分な場合、刃先に溶着物を形成することがあります。鋳物表面、スケール、研磨性充填材、コンクリート骨材、木材の硬い節などは、衝撃摩耗や摩耗摩耗を引き起こし、ドリルビットの寿命を縮める可能性があります。
入荷する材料はバッチごとに異なる場合もあります。硬度、熱処理、厚さ、水分、表面コーティング、または骨材含有量の変化は、刃先の負荷を変化させる可能性があります。このため、きれいな実験室材料から得られた寿命の数値は、自動的に保証された生産結果として扱われるべきではありません。
穴の深さと穴あけ形状
浅い貫通穴は、通常、深い止まり穴よりも熱や切りくずを排出しやすい。穴が深くなるにつれて、切りくずはフルートをより遠くまで移動する必要があり、クーラントやエアが切削ゾーンに到達するのが困難になる場合がある。切りくずの詰まりは摩擦を増加させ、穴壁を損傷し、ドリルビットの固着や破損を引き起こす可能性がある。
傾斜した入り口、交差穴、不連続な表面、積層シート、支持されていない貫通孔も負荷を変えます。傾斜した表面に入る工具は、刃先全体が食い込む前にたわむ可能性があります。貫通時には、ワークピース下の支持が弱いと、出口バリが増加したり、刃先が欠けたりする可能性があります。これらの条件は、固体材料の均一な穴あけとは別に扱うべきです。
速度、送り、衝撃、冷却
切削速度は、熱の発生と摩耗率に影響を与えます。送りはチップの厚さを制御し、刃先が効率的に切削するか材料に擦れるかを決定します。低すぎる送りは穏やかに見えますが、擦れや熱を増加させる可能性があります。過剰な送りは、刃先を過負荷にしたり、先端を損傷したり、大きなバリを発生させたりする可能性があります。
電動ハンマードリルの場合、打撃エネルギー、回転速度、工具径、材料密度が連携して機能する必要があります。過度の圧力は必ずしも進行を改善するわけではなく、熱の増加や超硬チップの損傷につながる可能性があります。金属の回転掘削では、クーラント濃度、ノズル位置、ペック深さ、引き戻し距離が潤滑と切りくずの排出に影響します。木材の掘削では、フルート容量と定期的な切りくず除去が深い穴で特に重要になります。
振れ、シャンクの状態、および取り付け
振れは、ドリルビットの一方の刃が他方よりも大きな負荷を負う原因となります。過負荷になった刃はより速く摩耗し、穴は大きすぎたり、テーパー状になったり、真円でなくなったりする可能性があります。テーパー部の汚れ、チャックの損傷、シャンクの不完全な嵌合、または不適切な締め付けは、新品の工具が正しく取り付けられた古い工具よりも性能が悪くなる原因となります。
工具寿命を比較する前に、チャック、ホルダー、スピンドル、ガイド、シャンクを確認する必要があります。安定した取り付けは、パフォーマンス結果の再現性を高め、機械に関連するばらつきを切削工具の摩耗と誤解するのを防ぎます。
表1. ドリルビットの工具寿命に影響を与える主な要因
| 因数分解 | 考えられる影響 | 実地検査 |
| 材料の硬度と研磨性 | エッジまたはカーバイドの摩耗が速い | グレード、表面状態、ロットのばらつきを確認してください。 |
| 穴の深さ | 熱とチップの蓄積 | フルート長、ペッキング、切りくず除去を確認してください |
| 切削速度と送り | 擦れ、過熱、またはエッジへの過負荷 | 承認された動作範囲を使用してください |
| ランアウト | 不均一な摩耗と大きすぎる穴 | チャック、ホルダー、スピンドル、シャンクを点検してください。 |
| 冷却または潤滑 | 熱、加工熱、および表面粗さ | 配送、濃度、ノズル位置を確認してください |
| 衝撃条件 | チップの摩耗または早期疲労 | ツールインターフェースと機器出力を照合する |
| ブレークスルー支援 | バリ取りとエッジ損傷 | 出口付近のバックング、クランプ、送りを確認してください |
2. ドリルビットの寿命が近づいていることを示す兆候は?
サイクルカウンターは計画立案に役立ちますが、あらゆる異常事象を検出できるわけではありません。材料の異物混入、クーラントの喪失、クランプ不良、偶発的な衝撃、または切りくずの詰まりは、計画された限界に達する前にドリルビットを損傷する可能性があります。したがって、信頼性の高いプロセスは、定期的なサイクル制限と、観察可能な早期変化の信号を組み合わせたものです。
仕上げ穴品質の変化
穴の品質は、しばしば進行性の摩耗の最も明確な証拠を提供する。直径は管理限界に向かってドリフトし、真円度が低下し、穴壁に傷、引き裂き、または熱による痕跡が見られることがある。切り刃が丸みを帯びて、きれいにせん断するのではなく材料を押し始めるにつれて、出口バリが高くなることがある。
すべての寸法変化が工具に起因するわけではありません。位置決め誤差はクランプ、位置合わせ、または治具の移動によって引き起こされる可能性がありますが、穴が大きすぎる場合は振れが原因である可能性があります。ドリルビットの仕様を非難する前に、傾向を機械の状態と設置記録と比較する必要があります。通り止まりゲージは迅速な日常的なフィードバックを提供できますが、穴ゲージ、光学システム、または座標測定機は、より詳細な調査をサポートできます。
高負荷、推力、熱または振動
摩耗した刃先は、一般的により多くの力を必要とします。装置によっては、これが主軸電力、トルク、推力、サーボ負荷、振動、または適応送り補正の上昇として現れることがあります。急激な上昇は、チップの詰まり、クーラントの喪失、または機械的な損傷を示す可能性もあるため、応答は信号の深刻度によって異なります。
警告しきい値は、追加の穴検査をトリガーする可能性があります。より高い停止しきい値は、破損の可能性が高くなる前に操作を一時停止する必要があります。音と温度は、一貫した条件下で測定または比較される場合に、この判断をサポートできますが、主観的な印象は、寸法チェックと定義された制限に取って代わるべきではありません。
チップ形状の変化と排出
安定した切りくずの形成は、有用な指標となります。金属の穴あけでは、著しく変色したり、異常に細かく砕けたり、絡まったり、除去が困難な切りくずは、過度の熱、刃先の摩耗、不適切な送り速度、またはフルートの詰まりを示唆する可能性があります。木材では、切りくずの圧縮や繰り返しの詰まりが摩擦を増加させ、穴壁を焦がす可能性があります。コンクリートでは、進行の遅延と熱の増加の組み合わせは、超硬の摩耗や不適切な打撃条件を示唆する可能性があります。
チップ形状だけではドリルビットの寿命を判断するには不十分であり、材料や切削条件もそれに影響を与えるため、穴品質、機械負荷、刃先の状態とともに記録することで、より有用になります。
目に見える最先端の損傷
定期的な点検により、均一な側面摩耗、刃先の欠け、付着物、角の破損、刃先の損傷、超硬チップの摩耗、熱による変色などを特定できます。点検方法は一貫性を保つ必要があります。同様の倍率、照明、清掃、観察方向により、経時的な写真の比較が容易になります。
目に見える欠け、ろう付けされたチップの緩み、本体の曲がり、シャンクのひび割れ、または著しい刃先の損傷は、通常の摩耗ではなく早期交換の兆候と見なすべきです。損傷したドリルビットを使い続けると、加工物、ホルダー、または機械のインターフェースに影響を与える可能性があります。

3. 実用的なドリルビットの工具寿命限界をどのように確立できるか
有用な公差は、要求される結果から始まります。クリアランス穴は、位置決め穴、ねじ下穴、圧入穴、または目に見える組み立て部品よりも多くのばらつきを許容する場合があります。バリの高さ、表面状態、直径、円筒度、位置、および後工程の仕上げ要件は、トライアルを開始する前に特定する必要があります。
代表的なベースラインを構築する
試験では、代表的な機械、ホルダー、治具、材料、プログラム、冷却方法、穴形状を使用すべきである。ドリルビットの種類、直径、先端形状、溝長、コーティングまたは超硬構造、ロット識別番号、および測定された振れを記録する。最初の穴は、穴あけを続行する前に詳細に検査すべきである。
試験初期はより広い間隔でサンプルをチェックし、予想される摩耗領域に近づくにつれて間隔を短くすることができます。異常な結果を説明する可能性があるため、中断、パラメータ調整、材料変更、クーラントイベント、工具の取り外しは記録する必要があります。意図的に制御不能な破損に至るまで実行するのではなく、安全な品質または摩耗しきい値で試験を停止する必要があります。
異常に強い、または弱いサンプルが1つだけでは不十分です。複数のツールと代表的なバッチで繰り返し試験を行うことで、自然なばらつきが明らかになります。その後、最初に検証された警告領域の下限に、さらに欠陥を見逃した場合に重大な結果を招くようなマージンを設定できます。
計画された制限と早期トリガーを分離する
計画されたリミットは、スケジューリングに使用される通常の交換または点検ポイントです。早期トリガーは、そのカウント前に何かが変更された場合にプロセスを保護します。例としては、エッジの欠け、許容できない振れ、ゲージの不合格、定義されたロードスパイク、繰り返しのビビリ、安全でない切りくずの形成、またはアダプティブ制御を備えた機器での切削時間の予期せぬ増加などが挙げられます。
これらのトリガーは、異なるシフト間で同じ応答を生成するのに十分具体的であるべきです。「摩耗したら交換」のようなフレーズよりも、写真、ゲージの限界値、機械のアラーム値、サンプル部品などが基準をより明確にすることができます。
警告領域における座標サンプリング
検査頻度は、工程能力、工具寿命のばらつき、測定速度、および不良を見逃した場合の結果を反映すべきである。警告領域が通常100個の穴で発生するにもかかわらず、検査が200個の穴ごとに行われる場合、その傾向を確実に検出することはできない。寿命の終わりに近づくにつれて間隔を短くするか、計画された交換時期を早めるべきである。
摩耗トレンドチャートは、累積使用量に対して直径、バリの高さ、負荷、またはその他の意味のある特性をプロットできます。生産量と測定能力がそれを正当化する場合、回帰、EWMA、またはCUSUM法が役立つ可能性があります。ドリルビットの摩耗が進行すると、完全に安定したプロセス平均ではなく、予想されるトレンドが作成されるため、従来の管理図には注意が必要です。
表2. ドリルビット工具寿命管理計画例
| 制御ステージ | 検査項目 | 推奨されるアクション |
| ツールのインストール | アイデンティティ、シャンク、コンディション、ランアウト | リリース前にインストールを修正してください |
| 最初のホール | 直径、位置、バリ、表面 | 受け入れられた開始参照を確立する |
| 定期的な間隔 | 高速ゲージおよびプロセス信号レビュー | 結果が安定するまで続行 |
| 警告地域 | サンプリング間隔の短縮とエッジレビュー | 計画された変更を準備してください |
| 早期変更トリガー | チッピング、穴欠け、ビビリ、負荷スパイク | 停止し、影響を受けた部分を点検・封じ込めなさい |
| 計画サイクル上限 | 記録された比較可能な手術 | 交換または研磨承認依頼 |
| 変更後確認 | 新規第一孔検査 | 承諾後、監視記録を再開してください |
実際のツールで利用記録を保持する
使用回数は、機械だけでなく、実際のドリルビットに追従する必要があります。工具がステーション間を移動したり、再研磨から戻ったりした場合、ローカルカウンターはその履歴の一部を失う可能性があります。工具ID、バーコード、トラベラー、管理された発行記録、または適切なデジタルシステムがトレーサビリティを維持できます。
カウントルールも明確にする必要があります。完了した穴、試行した穴、セットアップ部品、中断されたサイクル、手直し、および混合された操作は、常に均等な摩耗を生み出すわけではありません。深い穴や断続切削では、単純な1穴カウントではなく、重み付けされた使用値が必要になる場合があります。再研磨後の工具形状、直径、コーティング、ウェブ厚、および全長が変化する可能性があるため、新品と再研磨された工具は個別に追跡する必要があります。
4. 素材と機器に適切なドリルビットをどう合わせるか
工具寿命管理は、適切な工具カテゴリーが選択されて初めて意味を持つ。回転金属ドリルビット、電動ハンマービット、木工用オーガー、ルータービット、解体用チゼルは、同じようには切削しない。したがって、それらの性能は実際の作業に適した基準で評価されるべきである。
コンクリート・石材の穴あけ
SDS PlusとSDS Maxのツールは、異なる機械インターフェースと打撃範囲に合わせて設計されています。直径、作業長、超硬ジオメトリ、フルート構造を検討する前に、シャンクの互換性を確認する必要があります。3枚刃または4枚刃の電動ハンマービットは、過酷なコンクリート掘削において安定した誘導と材料除去をサポートできますが、その結果は骨材、鉄筋との接触、機器の出力、および粉塵の排出にも依存します。
体はまっすぐに保ち、超硬チップはしっかりと固定し、シャンクの溝は保持に影響するような損傷がないこと。ユニバーサルな穴数という主張よりも、進行の低下、過熱、チップの欠け、不安定な回転の方がより重要です。
木材の穴あけ加工とルーター加工
4枚刃の木工用オーガードリルビットは、特に深い穴で木くずを安定して排出する必要がある場合に、木くずを効率的に切削・除去するように設計されています。先端の状態、フルートの容量、材料の水分、節、送り圧力、引き抜き頻度はすべて、寿命と穴の品質に影響を与える可能性があります。焦げ付き、壁面の粗さ、過度の振れ、チップの圧密化は、工具または操作方法に注意が必要であることを示しています。
ルータービットセットは、従来の穴あけ作業ではなく、成形、トリミング、溝加工、縁加工に使用されます。その状態は、刃先の鋭さ、表面の仕上がり、振動、焼け、プロファイルの精度によってより良く判断されます。ルーターの速度、コレットの締め付け、カッターの直径、材料の種類は、承認された範囲内に保つ必要があります。
はつり、解体、表面除去
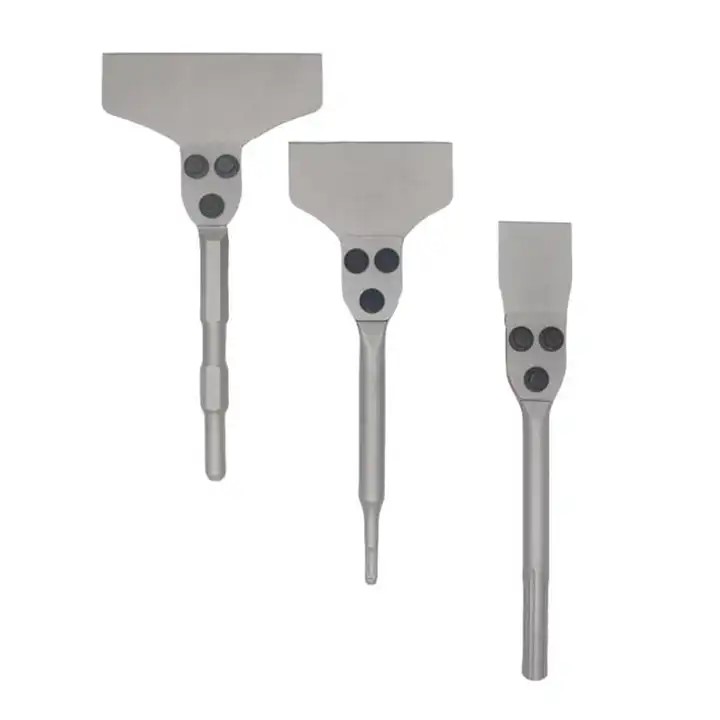
フラットショベル、スロットウォールチゼル、デモリッションポイント、クレイショベル、フロアスクレーパーは、標準的なロータリーではなくインパクトアクセサリーです。 ドリルビット完了した穴のみに基づく工具寿命の規則は、したがって不適切であろう。検査は、刃先の丸み、変形、亀裂、曲がり、ろう付け部の状態、シャンクの摩耗、およびブレーカーまたはハンマーとの確実な係合に焦点を当てるべきである。
SDSプラスフラットブレーズドショベルは、制御された溝や壁の作業に使用できます。一方、SDSマックスチゼルは、より重いコンクリートや石材の作業に適しています。PH65A六角シャンク破砕チゼルとクレイショベルは、破砕、硬質土壌の除去、および緩いコンクリートに対応します。交換可能なブレードを備えたフロアスクレーパーツールは、ブレードの摩耗、固定状態、作業幅、および薄塗り材やタイルの除去品質によって評価されます。これらのカテゴリを分離することで、誤解を招く比較を防ぎ、各ツールが意図された範囲内で機能するのに役立ちます。
結論
信頼できるドリルビットの工具寿命は、あらゆる材料や機械に適用される単一の数値ではありません。それは、完成穴の要件、安定した取り付け、代表的な運転条件、繰り返し試験、点検間隔、および明確な早期交換の兆候に基づいた、検証済みの生産範囲です。このアプローチにより、交換時期がより予測可能になり、粗い穴、過度のバリ、負荷の上昇、予期せぬ破損、および回避可能な手直しといったリスクが低減されます。
異なる工具構造で選択する場合も、同じ原則が適用されます。SDSプラスハンマードリルビット、高品質の3枚刃または4枚刃ハンマードリルビット、そして4枚刃木工用ドリルビットは、それぞれ異なる操作および摩耗基準が必要です。SDSプラスフラットブレーズドシャベル、SDSマックスコンクリート・石材チゼル、30mm PH65A解体チゼル、PH65Aクレイシャベル、交換可能な刃を持つ17mm A/Fフロアスクレーパー、そして12ピースのルータービットセットなどの関連工具は、単一の普遍的な寿命としてではなく、実際の切削または打撃機能に従って評価されるべきです。
ベストウィン ドリルビット、電動ハンマービット、木工用オーガー、ルータービット、チゼル、スコップ、および各種素材や機器インターフェース用の除去ツールでこれらのアプリケーションの方向性をサポートします。ツールの構造を作業に合わせて調整し、実際の動作条件下で性能を検証することで、繰り返し生産のためのより信頼性の高い基盤が生まれます。










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe