
キャビネットパネルを横切って最初の切り込みが入ったり、仕上げ面を欠けさせたり、コンジット継手の周りに大きすぎる穴を残したりするまで、きれいな丸い開口部の重要性は見過ごされがちです。ホールソーはツイストドリルとは異なります。中央に大きな円形の刃先、パイロットドリルまたはアーバーがあり、歯が材料に最初に接触したときに大きなてこ作用が働きます。開始が不安定だと、ウォーク、チャッター、引き裂き、粗い出口エッジ、または片側からは丸く見えても裏側が損傷した穴といった問題が発生する可能性があります。修正には通常、より多くの力は必要ありません。ホールソーの場合は、より良いセンタリング、より確実なサポート、適切な速度、そして歯が完全に食い込む前の短い点検が重要です。
クイックアンサー
ホールソーは、中心点が制御され、ワークピースが支えられ、アーバーが真直ぐに回転し、刃がサイドロードなしで安定した速度で材料に当たるときれいに切り込みを開始できます。中心を明確にマークし、必要に応じてパイロット穴またはガイドを使用し、ワークをクランプし、工具を直角に保ち、通常の送り圧力を加える前にカッターが浅い円形の溝を確立するようにします。
購入者、設置業者、およびワークショップチームの皆様へ ホールソー 切り込みの開始をどれだけきれいにできるかは、カッター、アーバー、パイロットドリル、歯の形状、直径、材質によっても決まるため、選択も重要です。薄いパネルには攻撃的すぎる穴あけソー、金属には鈍すぎる穴あけソー、またはアーバーとの適合性が悪い穴あけソーは、オペレーターが注意していてもウォークすることがあります。
穴あけのこぎりが最初に歩く理由
ウォーク(歩行)は通常、円形の刃が安定した軌道を持つ前に行われます。最初にパイロットドリルが接触しますが、外側の刃は幅広く、不均一に引っかかる可能性があります。カッターの一方の側がもう一方の側よりも先に接触すると、工具が表面を滑ることがあります。ホールソーは小さなドリルビットよりも回転力が大きいため、開始時のわずかな角度誤差が目に見える傷や楕円形の開口部になる可能性があります。
薄い板金、塗装パネル、積層板、プラスチック筐体、タイル面は、歩行によく見られる場所です。表面が滑らかであったり、材料がたわんだり、中心マークが浅すぎてパイロットを保持できなかったりする場合があります。木材や合板では、入り口側は問題なくても出口側がひどく裂けることがあります。金属では、速度が高すぎたり、アーバーが直角に保持されていなかったりすると、歯が滑ることがあります。
要点は、カットの開始にはそれなりの準備が必要だということです。リムが浅い溝を作ると、カッターの制御が容易になります。その溝ができる前に、オペレーターは圧力を下げ、位置合わせを確認し、工具が材料に引き込まれないようにする必要があります。
ツールが触れる前に中心を確認してください
きれいな開口部は中心マークから始まります。粗い建設作業では、鉛筆の印で十分な場合があります。仕上げパネル、ブラケット、ジャンクションボックス、制御盤、または固定具の場合は、実際に取り付けられる部品に対して中心を確認する必要があります。穴がパイプ、ケーブルグランド、ロック、ドレン、ファスナーのクリアランス、またはコンジットフィッティング用の場合、必要なクリアランスと見えるトリムエッジを切断する前に確認してください。
金属では、センターポンチがあるとパイロットドリルの滑りを防ぎ、正確な位置からドリルを始められます。木材やプラスチックでは、鋭利なパイロットドリルと明確な印が、深いへこみよりも重要になることがほとんどです。タイルや光沢のある素材では、パイロットポイントだけに頼るよりも、ガイドブロックやテンプレートを使用した方が安全な場合があります。トリガーを引いた後、ホールソーが自分で中心を見つけるようなことは許されるべきではありません。
センター精度の確認には、表面裏側のアクセスも含まれます。隠れたワイヤー、ファスナー、ブラケットのリブ、または補強材が、パイロットやカッターを軌道から外す可能性があります。ワークピースが取り付けられたアセンブリの一部である場合は、可能な限り裏側を確認してください。確認できない場合は、制御された圧力をかけ、工具に異常を感じたらすぐに停止してください。
アーバーとパイロットドリルの組み合わせ
アーバーは、ドリルとカッターの接続部です。アーバーが緩んでいたり、曲がっていたり、摩耗していたり、適合していなかったりすると、歯が食い込む前にカッターがぐらつく可能性があります。パイロットドリルはまっすぐで、しっかりと締め付けられており、底打ちしたり迷走したりすることなく切断をガイドするのに十分な長さが必要です。アーバーのセットアップが悪いホールソーは、カッターの歯がまだ鋭利な状態であっても、粗い切り始めを残すことがあります。
アーバーのねじ、ピン、シャンク、パイロットドリル、およびロック機構を確認してください。大口径カッターのリム部分には、わずかな遊びが見えることがあります。直径が大きいほど、アーバーの重要性は増します。繰り返し穴あけを行う場合、チームはアーバーの点検を作業準備の一部として扱い、すでにいくつかの穴が損傷した後での修理工程とは考えないようにすべきです。

パイロットドリルが摩耗、曲がり、または切りくずで詰まっていると、滑ったり中心穴が大きくなったりする可能性があります。パイロット穴が大きすぎると、カッターの誘導が失われ、円形の刃がチャタリングを起こすことがあります。小さなパイロットドリルの交換は、粗い穴のバッチを受け入れるよりも通常安価です。
素材が曲がらないように支える
フレックスは、穴の不良を引き起こす静かな原因です。薄いパネルはカッターから離れることができ、その後、歯が食い込むときに元に戻ります。その動きは、チャタリング、塗料の剥がれ、バリ、リムへの不均一な圧力を生み出します。ワークピースが振動したり支持されていなかったりすると、鋭いホールソーでさえ苦労します。
木材、プラスチック、シート材の加工では、可能な限り犠牲バッキングボードを使用してください。切り込み部分の近くでワークをクランプしてください。カッターが急に食い込むことがあるため、小さな部品を手で持たないでください。取り付け済みのキャビネットやパネルでは、手が届く範囲であれば裏側を支持してください。裏側を支持できない場合は、送り圧力を下げ、刃が徐々に切削するようにしてください。
裏側の処理も、出口側の仕上がりに影響します。多くの粗い穴は、切り込み開始時ではなく、支持されていない材料をカッターが突き抜ける際に発生します。表面側はきれいに見えても、裏側はささくれたり、欠けたり、曲がったりすることがあります。目に見える開口部については、入り口と出口の両方の品質を計画してください。
表面を読み取り、開始方法を選択してください
異なる表面には異なる開始方法が必要です。単一の方法ではすべての作業に対応できません。下の表は、一般的な開始時のリスクと、切断前の実用的なチェックを示しています。
| 素材または表面 | 始動時の問題 | 実用的な始動チェック |
|---|---|---|
| 塗装済み鋼板 | 歯が滑って塗装を引っ掻く | センタパンチは軽く、制御された速度で、工具はまっすぐに保つ |
| 薄いステンレスまたは軟鋼 | チャタリング、発熱、バリが早期に現れる | しっかりとクランプし、適切なカッタータイプを使用し、高速回転を避けてください |
| 合板または積層板 | 引き裂け、端部のささくれ | バッキングボードを使用し、精度が許せば両側をカットしてください。 |
| プラスチック製筐体 | 溶ける、掴む、またはひび割れたエッジ | 一定の低い圧力で、頻繁に切りくずを取り除いてください |
| タイルまたは釉薬をかけた表面 | パイロットがリムのトラックの前に滑る | ガイド、テンプレート、または承認されたタイル開始方法を使用してください |
| キャビネットパネル取り付け | 隠れた障害物や振動がカットを変える | パネルの背面を確認し、切断前にパネルを支えてください。 |
このようなレビューは多くの時間を要しませんが、カットを推測から管理された作業へと変えます。
フルフィードの前に浅いトラックを確立する
最初の数秒が重要です。工具をまっすぐに持ち、パイロットドリルを中央に当て、ホールソーを軽く触れさせます。目標は浅い円形の溝を作ることです。その溝が見えて均一になれば、ホールソーがずれにくくなります。溝が片側に偏っている場合は、中止して角度を修正してから続行してください。
より大きな直径の場合、一部のオペレーターはわずかに角度をつけて最初の食い込みを作り、その後ツールを真っ直ぐにします。この方法は特定の材料では有効ですが、制御が必要であり、仕上げ面や薄い表面には気軽に使うべきではありません。精度が重要な場合は、ガイドブロック、ボール盤、またはテンプレートの方が再現性が高いことがよくあります。
穴あけソーが安定してから、圧力をかけ始めてください。最初から過剰な送り込みは、刃が食い込む原因になります。制御が不十分だと、工具が跳ねる可能性があります。きれいに始めるには、切断できるだけの十分な圧力と、リムが不均一に食い込まない程度の圧力とのバランスが重要です。
速度、熱、歯の噛み合いを制御
スピードはホールソーのウォーク(滑り)や切り口の品質に直接影響します。高速すぎると、金属上で刃が滑ったり、プラスチックが溶けたり、刃先が過熱したりすることがあります。低速すぎると、過度の圧力でカッターが食い込むことがあります。適切なスピードは、材質、カッターの直径、カッターの種類、工具の安定性によって異なります。
より大きなホールソーは、通常、小さなものよりも遅い回転速度が必要です。硬い材料は、通常、柔らかい木材よりも注意が必要です。薄い板は、刃が食い込んでパネルを変形させないように、制御された開始が必要な場合があります。オペレーターは、あらゆるコストで速度を維持するためにツールを無理に押し付けるのではなく、安定した切断音に耳を傾けるべきです。
熱もまた警告のサインです。カッター面が研磨されたり、切りくずが排出されなくなったり、切削時に熱い臭いがする場合は、一時停止して再評価してください。一般的な ホールソー 参照では、この工具は円形の穴を切断するためにリング状に形成された鋸刃として説明されています。そのリング形状は便利ですが、多くの歯が同時に切断を行うため、切りくずが排出されずに詰まると、すぐに熱が上昇します。
チップとプラグの切り込み変更を防ぐ
チップの除去はホールソーの精度の一部です。詰まったチップは摩擦を増加させ、熱を隠し、カッターが跳ねる原因となります。木材では、切りくずがカップ内に詰まることがあります。金属では、細かいチップが歯の周りに集まり、傷跡の原因となることがあります。プラスチックでは、溶けたチップが刃先に付着することがあります。
素材が許す範囲で、深い切削中に切りくずを除去するために一時停止してください。工具が停止したら、プラグを安全に取り外してください。歯に対して無理にこじらないでください。プラグが詰まった場合は、カッターにサイドスロット、排出機能、または取り外しを助けるためのアーバー設計があるかどうかを確認してください。材料が詰まったホールソーでは、次の穴をきれいに開始できません。
繰り返し作業の場合、プラグの取り外し時間は生産計画の一部として考慮されるべきです。一つの穴でうまく機能するカッターでも、すべての穴で熱いプラグがカップ内に残ると、一貫性が失われる可能性があります。刃の清掃とカップのクリアランスは、次の開始を予測可能に保つのに役立ちます。
エントリーエッジとエグジットエッジを個別に確認
入口側と出口側では、破損の仕方が異なります。入口側には、歩行痕、表面の傷、不均一な開始痕が見られます。出口側には、引き裂き、バリ、ブレークアウト、または押し出された材料が見られます。穴は、前面からの簡単な検査を通過しても、背面では不良である可能性があります。
木材や積層板の場合、出口保護のために裏当て材を使用するのが最も簡単な方法であることが多い。目に見える表面では、片側から途中で切り込みを入れ、反対側から仕上げることで、テイクアウトを減らすことができるが、これはパイロット穴とレイアウトが正確で、両方の切り込みが一直線に保たれている場合に限られる。金属パネルの場合、切り込みがきれいであっても、バリ取りが必要になることがある。
トリムリングやフィッティングが全ての不具合を隠せるとは思わないでください。大きすぎる穴、斜めの穴、コーティングの剥がれは、シーリング、外観、取り付けの信頼性に影響を与える可能性があります。ホールソーでの切断は、円形の部材が取り出せたかどうかだけでなく、最終的な要求仕様によって判断されるべきです。
繰り返す前に悪いスタートをトラブルシューティングする
最初の穴が粗い場合、すぐに次の穴を開始してはいけません。損傷した穴を情報として利用してください。下の表は、一般的な目に見える欠陥と、その可能性のある原因および次の確認事項を分けて示しています。
| カット開始後の欠陥 | 原因 | 次のホールに行く前に確認すること |
|---|---|---|
| 穴の近くの三日月形の引っかき傷 | カッターは追跡する前に歩いた | センターマーク、パイロットドリル点、ガイド方法、工具角度 |
| 楕円形または大きすぎる開口部 | ぐらつき、横方向の負荷、緩んだアーバー、または柔軟なパネル | アーバーの締め付け、クランプ、バッキングサポート、ドリルスクエア |
| 金属の重いバリ | 速度、送り、カッターの状態、または支持されていないシート | 速度設定、歯の鋭さ、材料のサポート |
| 割れた木の出口 | 裏打ちがない、またはブレイクアウト圧力が大きすぎる | バッキングボード、両面からのカット、より鋭いカッター |
| 溶けたプラスチックの端 | 熱と切りくずの堆積 | 低速、低圧、頻繁な切りくず除去 |
| 塗装の剥がれ | 歯が食い込んだか、パネルが振動した | テープまたは表面保護(許可されている場合)、サポート、制御された開始 |
ホールソーの問題は、通常、セットアップが変わるまで繰り返されます。刃が鈍っている場合はカッターの交換が役立つかもしれませんが、センター、アーバー、サポート、または速度が間違っていれば、新しいカッターでもウォークします。

正確な作業のためにカッターの状態を確認してください
仕上げ材を切断する前に、ホールソーの刃を点検してください。刃の欠け、偏った摩耗、ひどいピッチの付着、研磨された切刃、または歪んだカップはすべて、切り始めに影響を与える可能性があります。パイロットドリルはまっすぐで鋭利である必要があります。アーバーは、目に見えるぐらつきなくカッターを保持する必要があります。硬い材料で使用された後、仕上げパネルに移されたホールソーは、特別な注意が必要です。
歯の状態は、その用途に対して判断されるべきです。粗いユーティリティ穴で許容されるカッターでも、キャビネットの前面、仕上げられた板、またはガスケットが必要なパネルでは許容されない場合があります。要求されるエッジがきれいであるほど、状態の確認はより重要になります。
直径と深さも確認してください。材料に対して浅すぎるカッターは、プラグに底打ちする可能性があります。必要以上に大きいカッターは、制御が難しくなる場合があります。繰り返し作業用のものを購入する場合は、各部品を個別に扱うのではなく、システムとして直径、カッターファミリー、パイロットドリル、アーバーを選択してください。
オペレーターのよくある間違いを避ける
最初の間違いは、速すぎることです。高速は効率的に感じられますが、歯が切る前に滑ってしまう可能性があります。2番目の間違いは、リムがガタガタするときに強く押しすぎることです。横方向の圧力は穴を広げ、刃を損傷する可能性があります。3番目の間違いは、材料が薄くて簡単に見えるため、クランプやバッキングを省略することです。
もう一つの間違いは、摩耗したパイロットドリルを使用することです。中心が信頼できなければ、リムも信頼できなくなります。ホールソーは、円形の刃が安定する前にガイドに依存します。5つ目の間違いは、最初の粗い穴を開けた後、工具を確認せずに続行することです。粗い切り込み跡、ひどいバリ、または詰まったプラグは偶然の出来事ではなく、フィードバックです。
繰り返し穴を開けるチームにとって、これらのミスはコスト問題となります。数秒のセッティングで、手戻り、パネルの無駄、コーティングの損傷、そして不適切な嵌合を回避できます。
ワーク周りのカッタータイプを選択
ホールソーは、素材と仕上げの要件に合わせて選ぶ必要があります。ハイス鋼、バイメタル、超硬チップ、ダイヤモンド、特殊設計のものは、切り込みの開始方法や切りくずの排出方法において互換性がありません。薄板金属用に選んだホールソーはタイルには適さない場合があり、粗い木材に使用するカッターは、仕上げられたラミネート材に必要なきれいな切り口が得られない場合があります。
金属の開口部では、歯の強度、切りくずの排出、熱制御が重要です。木材では、きれいな切断面の挙動と裏材のサポートがより重要になることがよくあります。プラスチックでは、熱と食いつきを制御する必要があります。タイルや脆い表面では、ガイドと表面保護が中心的な懸念事項となります。 ホールソー したがって、選択は、必要な直径だけでなく、加工品から始めるべきです。
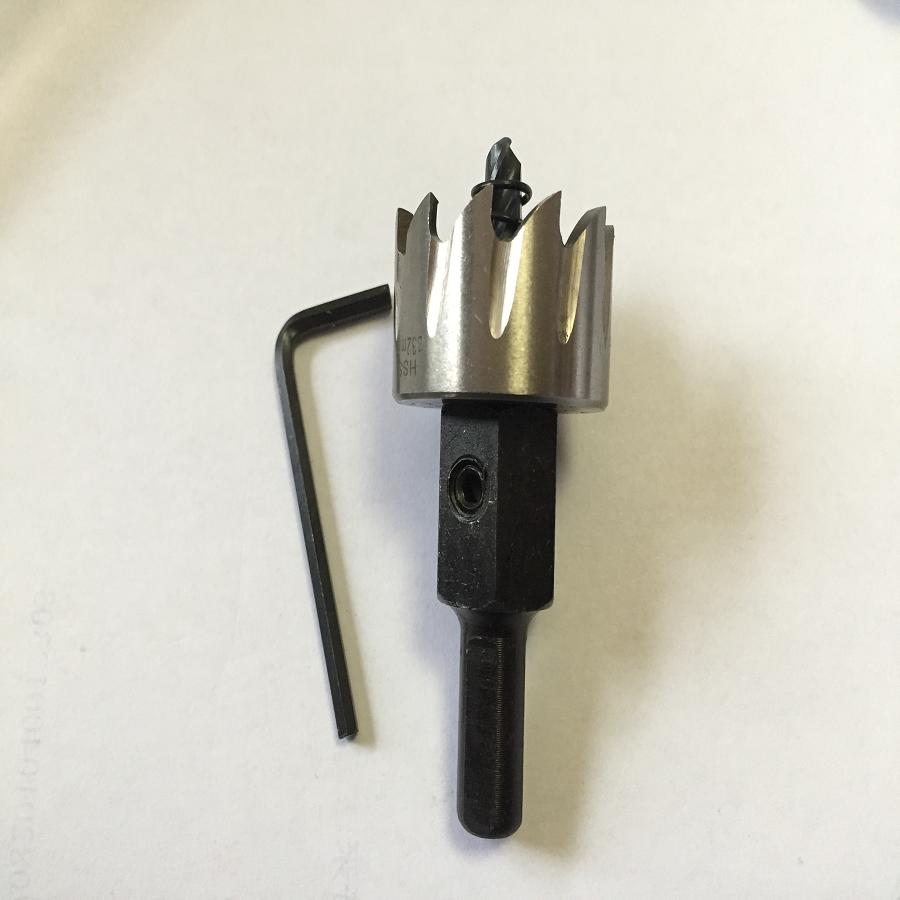
Bestwinは、HSS、TCT、M42バイメタル、ダイヤモンド、アーバー関連オプションなど、いくつかのホールソーカテゴリーを提供しています。これらの製品群は、購入者が最初に表面、厚さ、直径、電動工具、精度要件、およびエッジ仕上げを定義する際に最も役立ちます。製品選択は、切断方法をサポートするものであり、スタートをクリーンに保つためのセットアップチェックを置き換えるものであってはなりません。
ガイドやテンプレートを使う価値があるとき
表面が仕上げ済み、滑りやすい、高価、設置済み、または交換が難しい場合は、ガイドを使用する価値があります。穴あけソーの直径が大きい場合、位置が繰り返される場合、または端に近い切り込みを行う場合にも役立ちます。ガイドは、仕事や材料に応じて、専用アクセサリー、ボール盤のセットアップ、クランプされたテンプレート、またはガイド穴のあるスクラップブロックなどがあります。
ガイドは新たなエラーを導入しないようにする必要があります。カッターを制御するために、しっかりと固定され、まっすぐで、十分な厚みが必要です。ガイドが動くと、穴も動きます。ガイドが直角でないと、カッターが斜めに入る可能性があります。キャビネットパネル、看板、什器、電気または配管の開口部では、安定したガイドは目に見える間違いを減らすことで、しばしば元が取れます。
ガイドが利用できない場合は、オペレーターは始動を遅くし、リムに注意を払う必要があります。最初のトラックが均一でない場合は、溝が修正不能になるほど深くなる前に停止してください。
最終設定チェックリスト
完成した開口部や精度が要求される開口部を切削する前に、中心位置、カッター径、材料の支持、アーバーの状態、パイロットドリルの状態、工具角度を確認してください。出口側にバッキングが必要かどうか確認してください。速度と送り量が材料に適しているか確認してください。切りくずをきれいに保ち、カッターが振れたら停止し、最初の穴を検査してから作業を繰り返してください。
きれいな穴はカッター単独では生まれません。それはカッター、アーバー、ワークピース、工具、そして始動時のオペレーターの制御との関係性から生まれます。その関係性が安定したとき、ホールソーはきれいに追従し、より信頼性の高いエッジを残すことができます。
〜のために ベストウィン お客様が選ぶ ホールソー 繰り返し行われる店舗、建設、キャビネット、またはメンテナンス作業では、実用的な方法は、カッターの種類とアーバーを材料に合わせてから、上記のセットアップチェックを使用して精度を保護することです。ホールソーは、制御された開始、安定した切りくず除去による切断、そして開口部に入る継手、留め具、パイプ、ケーブル、またはトリムに合わせたエッジでの終了が必要です。










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe