
Les ouvertures rondes nettes sont faciles à sous-estimer jusqu'à ce que la première coupe dérive sur un panneau de meuble, ébrèche une surface finie ou laisse un trou trop grand autour d'un raccord de conduit. Une scie cloche ne se comporte pas comme une mèche hélicoïdale. Elle possède une grande lame de coupe circulaire, une mèche pilote ou un mandrin au centre, et beaucoup de levier lorsque les dents touchent le matériau. Si le démarrage est instable, le problème peut se manifester par un déplacement, un martèlement, un arrachement, un bord de sortie rugueux, ou un trou qui semble rond d'un côté mais est endommagé à l'arrière. La solution n'est généralement pas plus de force. Pour une scie cloche, il s'agit d'un meilleur centrage, d'un support plus ferme, de la bonne vitesse et d'une courte inspection avant que les dents n'engagent complètement.
Réponse rapide
Une scie cloche peut démarrer proprement lorsque le point central est contrôlé, la pièce est soutenue, la broche tourne rond, et les dents rencontrent le matériau à une vitesse constante sans charge latérale. Marquez le centre clairement, utilisez un avant-trou ou un guide si nécessaire, serrez la pièce, gardez l'outil d'équerre, et laissez le foret établir une légère piste circulaire avant d'appliquer une pression d'avance normale.
Pour les acheteurs, les installateurs et les équipes d'atelier, Scie cloche La sélection est également importante car le mandrin, la tige, la mèche pilote, la forme de la dent, le diamètre et le matériau influencent tous la netteté du début de la coupe. Une scie cloche trop agressive pour un panneau mince, trop émoussée pour le métal, ou mal adaptée au mandrin peut dévier même lorsque l'opérateur est prudent.
Pourquoi une scie cloche "marche" au démarrage
La marche se produit généralement avant que les dents circulaires n'aient une piste stable. Le foret pilote touche en premier, mais les dents extérieures sont larges et peuvent accrocher de manière inégale. Si un côté de la fraise touche avant l'autre, l'outil peut glisser sur la surface. Une scie cloche a également plus de levier de rotation qu'une petite mèche, de sorte qu'une petite erreur d'angle au départ peut devenir une rayure visible ou une ouverture ovale.
Les tôles fines, les panneaux peints, les panneaux stratifiés, les boîtiers en plastique et les surfaces carrelées sont des endroits courants pour marcher. La surface peut être lisse, le matériau peut fléchir, ou la marque centrale peut être trop peu profonde pour maintenir la mèche. Sur le bois ou le contreplaqué, le départ peut sembler correct tandis que le côté de sortie se déchire gravement. Sur le métal, les dents peuvent patiner si la vitesse est trop élevée ou si le mandrin n'est pas maintenu d'équerre.
Le point principal est que le début de la coupe mérite sa propre préparation. Une fois que le bord a créé une rainure peu profonde, le cutter est plus facile à contrôler. Avant que cette rainure n'existe, l'opérateur doit réduire la pression, vérifier l'alignement et éviter de laisser l'outil s'enfoncer dans le matériau.
Confirmer le centre avant que l'outil ne touche
Une ouverture nette commence par la marque centrale. Pour les travaux de construction brute, une marque au crayon peut suffire. Pour les panneaux finis, les supports, les boîtes de jonction, les armoires de commande ou les appareils, le centre doit être confirmé par rapport à la pièce réelle qui sera installée. Si le trou est destiné à un tuyau, un presse-étoupe, une serrure, un drain, un dégagement de fixation ou un raccord de conduit, vérifiez le dégagement requis et le bord de finition visible avant de couper.
Sur le métal, un pointeau aide le foret pilote à démarrer sans glisser. Sur le bois ou le plastique, un foret pilote bien affûté et une marque nette sont généralement plus importants qu'une forte empreinte. Sur le carrelage ou un matériau brillant, un bloc guide ou un gabarit peut être plus sûr que de se fier uniquement à la pointe pilote. Une scie cloche ne doit pas être autorisée à trouver son propre centre une fois la gâchette actionnée.
La précision du centrage inclut également l'accès derrière la surface. Un fil caché, une fixation, une nervure de support ou un renfort peuvent faire dévier le pilote ou la fraise. Si la pièce fait partie d'un ensemble installé, vérifiez le côté arrière lorsque cela est possible. Si cela ne peut pas être vérifié, utilisez une pression contrôlée et arrêtez dès que l'outil semble inhabituel.
Associer le mandrin et la mèche de centrage
Le mandrin est la connexion entre la perceuse et la scie cloche. S'il est lâche, tordu, usé ou mal adapté, la scie cloche peut vaciller avant même que les dents ne commencent à couper. La mèche pilote doit être droite, fermement serrée et suffisamment longue pour guider la coupe sans toucher le fond ni dévier. Une scie cloche avec un mauvais montage de mandrin peut laisser un départ rugueux même lorsque les dents de la scie cloche sont encore affûtées.
Vérifiez le filetage de l'arbre, les goupilles, la tige, la mèche pilote et tout mécanisme de verrouillage. Une légère jeu peut devenir visible au bord d'une fraise de grand diamètre. Plus le diamètre est grand, plus l'arbre devient important. Pour les trous répétés, l'équipe doit considérer l'inspection de l'arbre comme une partie de la préparation, et non comme une étape de réparation après que plusieurs trous aient déjà été endommagés.

Si la mèche de centrage est émoussée, tordue ou obstruée par des débris, elle peut déraper ou agrandir le trou central. Si le trou de centrage devient trop grand, le foret perd son guidage et les dents circulaires peuvent vibrer. Remplacer une petite mèche de centrage coûte généralement moins cher que d'accepter un lot de trous rugueux.
Soutenir le matériau pour qu'il ne fléchisse pas
Le fléchissement est une cause silencieuse de mauvais trous. Un panneau fin peut s'éloigner de la fraise, puis revenir en arrière lorsque les dents mordent. Ce mouvement crée des vibrations, des éclats de peinture, des bavures et une pression inégale sur le bord. Même une scie cloche bien affûtée aura du mal lorsque la pièce vibre ou n'est pas soutenue.
Utilisez une planche de support sacrificielle pour le bois, le plastique et les matériaux en feuille lorsque le travail le permet. Serrez la pièce près de la zone de coupe. Évitez de tenir une petite pièce à la main, car la fraise peut l'agripper soudainement. Sur les armoires ou les panneaux installés, soutenez le côté arrière s'il est accessible. Lorsque le côté arrière ne peut pas être soutenu, réduisez la pression d'avance et laissez les dents couper progressivement.
Le support aide également le côté de sortie. De nombreux trous rugueux ne sont pas causés par le départ ; ils sont causés par le bris de la fraise dans un matériau non supporté. Le côté avant peut sembler propre tandis que le côté arrière se fendille, s'écaille ou se déforme. Pour les ouvertures visibles, prévoyez une qualité d'entrée et de sortie.
Lire la surface et choisir la méthode de départ
Les différentes surfaces nécessitent des démarrages différents. Une seule méthode ne conviendra pas à tous les travaux. Le tableau ci-dessous présente les risques courants au démarrage et les vérifications pratiques avant la coupe.
| Matière ou surface | Problème de démarrage courant | Vérification pratique de démarrage |
|---|---|---|
| Tôle peinte | Les dents patinent et rayent la finition | Poinçonnez légèrement, utilisez une vitesse contrôlée, gardez l'outil d'équerre |
| Acier inoxydable ou acier doux fin | Le bavardage, la chaleur et les bavures apparaissent tôt | Serrez fermement, utilisez le type de coupe approprié, évitez la haute vitesse |
| Contreplaqué ou panneau lamellé | Élimination des déchirures et de l'éclatement des bords | Utiliser un panneau de support, couper des deux côtés si la précision le permet |
| Boîtier en plastique | Bord fondu, déformé ou fissuré | Appliquez une pression constante et basse et dégagez les copeaux souvent |
| Carrelage ou surface émaillée | Le pilote glisse avant que la jante ne suive | Utilisez un guide, un modèle ou une méthode approuvée pour commencer la pose des carreaux |
| Panneau d'armoire installé | Obstruction cachée ou vibration modifie la coupe | Vérifiez l'accès arrière et soutenez le panneau avant de couper |
Ce type de révision n'ajoute pas beaucoup de temps, mais il transforme la coupe d'une supposition en une opération contrôlée.
Établir une trace peu profonde avant l'alimentation complète
Les premières secondes sont cruciales. Tenez l'outil d'équerre, amenez la mèche pilote au centre et laissez la scie cloche toucher légèrement. Le but est de former une piste circulaire peu profonde. Une fois cette piste visible et régulière, la scie cloche risque moins de dévier. Si la piste est plus marquée d'un côté, arrêtez-vous et corrigez l'angle avant de continuer.
Pour les diamètres plus importants, certains opérateurs commencent avec un léger angle pour créer une première prise, puis ramènent l'outil d'équerre. Cette méthode peut fonctionner sur certains matériaux, mais elle demande du contrôle et ne doit pas être utilisée à la légère sur des surfaces finies ou minces. Un bloc guide, une perceuse à colonne ou un gabarit sont souvent plus reproductibles lorsque la précision est importante.
La pression ne doit augmenter qu'une fois que la scie cloche est stable. Trop d'avance au début peut faire mordre les dents. Trop peu de contrôle peut faire rebondir l'outil. Un démarrage net est un équilibre : assez de pression pour couper, pas trop pour que le bord s'enfonce de manière inégale.
Contrôler la vitesse, la chaleur et l'engagement des dents
La vitesse a un effet direct sur le patinage de la scie cloche et la qualité du tranchant. Une vitesse élevée peut faire patiner les dents sur le métal, faire fondre le plastique ou surchauffer le tranchant. Une vitesse très faible avec une pression excessive peut faire agripper le foret. La bonne vitesse dépend du matériau, du diamètre de la scie cloche, du type de scie cloche et de la stabilité de l'outil.
Une scie cloche plus grande nécessite généralement une vitesse plus lente qu'une plus petite. Les matériaux plus durs demandent généralement plus de soin que le bois tendre. Les tôles fines peuvent nécessiter un démarrage contrôlé pour éviter que les dents ne mordent et ne déforment le panneau. L'opérateur doit écouter pour une coupe régulière plutôt que de forcer l'outil pour maintenir la vitesse à tout prix.
La chaleur est également un signe d'alerte. Si la face de coupe devient polie, que les copeaux ne s'évacuent plus ou que la coupe dégage une odeur de chaud, arrêtez et réévaluez. Une règle générale Scie cloche La référence décrit l'outil comme une lame de scie formée en anneau pour couper des trous circulaires. Cette forme annulaire est utile, mais elle signifie aussi que de nombreuses dents partagent la coupe ; lorsque les copeaux ne peuvent pas s'évacuer, la chaleur monte rapidement.
Empêcher les copeaux et les bouchons de modifier la coupe
L'évacuation des copeaux fait partie de la précision de la scie cloche. Les copeaux accumulés augmentent la friction, masquent la chaleur et peuvent faire rebondir la fraise. Dans le bois, un bouchon peut se coincer à l'intérieur de la cloche. Dans le métal, les copeaux fins peuvent s'accumuler autour des dents et créer des rayures. Dans le plastique, les copeaux fondus peuvent adhérer au tranchant.
Faites une pause lors des coupes plus profondes pour dégager les copeaux lorsque le matériau le permet. Retirez le bouchon en toute sécurité une fois l'outil arrêté. N'appuyez pas agressivement sur les dents. Si un bouchon est coincé, vérifiez si la scie cloche possède des fentes latérales, des dispositifs d'éjection ou une conception de mandrin destinée à faciliter le retrait. Une scie cloche remplie de matériau ne commencera pas le trou suivant proprement.
Pour les travaux répétés, le temps de retrait du bouchon doit être considéré comme faisant partie de la planification de la production. Un foret qui fonctionne bien pour un trou peut devenir incohérent lorsque chaque trou laisse un bouchon chaud à l'intérieur de la coupelle. Des dents propres et une coupelle dégagée aident le prochain démarrage à rester prévisible.
Vérifier l'arête d'entrée et l'arête de sortie séparément
Le bord d'entrée et le bord de sortie échouent de différentes manières. Le côté entrée présente des marques de marche, des rayures de surface et des marques de départ irrégulières. Le côté sortie présente des arrachements, des bavures, des éclats ou des matériaux repoussés. Un trou peut passer une inspection rapide du côté avant et être encore médiocre à l'arrière.
Pour le bois et les panneaux stratifiés, un support de fond est souvent le moyen le plus simple de protéger la sortie. Pour les surfaces visibles, couper à mi-chemin d'un côté et finir de l'autre peut réduire l'arrachement, mais seulement si le trou pilote et le tracé sont suffisamment précis pour maintenir les deux coupes alignées. Pour les panneaux métalliques, l'ébavurage peut être nécessaire même lorsque la coupe est par ailleurs nette.
Ne supposez pas que la bague de finition ou le raccord cachera tous les problèmes. Les trous surdimensionnés, les trous inclinés et les revêtements écaillés peuvent affecter l'étanchéité, l'apparence et la fiabilité de l'installation. Une coupe à la scie cloche doit être jugée selon l'exigence finale, et non seulement par le fait que la pièce circulaire soit sortie.
Dépanner un mauvais départ avant de le répéter
Lorsque le premier trou est rugueux, le suivant ne doit pas être commencé immédiatement. Utilisez le trou endommagé comme information. Le tableau ci-dessous sépare les défauts visibles courants des causes probables et des vérifications ultérieures.
| Défaut après le début de la coupe | Cause probable | Que vérifier avant le prochain trou |
|---|---|---|
| Griffure en croissant près du trou | Cutter marchait avant de suivre | Point de centrage, pointe de foret de centrage, méthode de guidage, angle d'outil |
| Ouverture ovale ou surdimensionnée | Oscillation, charge latérale, mandrin lâche ou panneau flexible | Serrage de l'arbre, bridage, support de contrepartie, équerre de perçage |
| Grosse bavure sur métal | Vitesse, avance, état de l'outil ou feuille non supportée | Réglage de la vitesse, affûtage des dents, support de matériau |
| Sortie en bois éclaté | Pas de soutien ou trop de pression de dégagement | Panneau de support, coupe des deux côtés, lame plus tranchante |
| Bord de plastique fondu | Accumulation de chaleur et de copeaux | Vitesse plus lente, pression plus légère, évacuation fréquente des copeaux |
| Revêtement écaillé ou peinture écaillée | Dents agrippées ou panneau vibrant | Protection de la bande ou de la surface lorsque cela est autorisé, support, démarrage contrôlé |
Un problème de scie cloche se répète généralement jusqu'à ce que le montage change. Remplacer la mèche peut aider si elle est émoussée, mais une nouvelle mèche dérivera toujours si le centre, le mandrin, le support ou la vitesse sont incorrects.

Inspecter l'état de la fraise avant un travail précis
Avant de couper un matériau fini, inspectez les dents de la scie cloche. Les dents manquantes, l'usure inégale, l'accumulation importante de poix, les tranchants polis ou une cuvette déformée peuvent tous affecter le démarrage. La mèche pilote doit être droite et affûtée. Le mandrin doit maintenir la fraise sans jeu visible. Une scie cloche qui a été utilisée sur un matériau dur puis déplacée vers un panneau fini mérite une attention particulière.
L'état de la dent doit être jugé en fonction de l'application. Une fraise acceptable pour des trous utilitaires grossiers peut ne pas l'être pour des faces de meubles, des planches finies ou des panneaux nécessitant un joint. Plus le tranchant requis est net, plus le contrôle de l'état devient important.
Vérifiez également le diamètre et la profondeur. Un outil trop peu profond pour le matériau peut toucher le fond du bouchon. Un outil beaucoup plus grand que nécessaire peut être plus difficile à contrôler. Lors de l'achat pour un travail répété, choisissez le diamètre, la famille d'outils, la mèche pilote et la queue comme un système plutôt que de traiter chaque pièce séparément.
Évitez les erreurs courantes des opérateurs
La première erreur est de commencer trop vite. La haute vitesse donne une impression d'efficacité, mais elle peut faire patiner les dents avant qu'elles ne coupent. La deuxième erreur est d'appuyer plus fort lorsque le bord vibre. Une pression latérale peut agrandir le trou et endommager le tranchant. La troisième erreur est de négliger les serre-joints ou le support parce que le matériau semble fin et facile.
Une autre erreur est d'utiliser une mèche de centrage usée. Si le centre n'est pas fiable, le bord ne peut pas rester fiable. Une scie cloche repose sur un guidage avant que les dents circulaires ne se stabilisent. La cinquième erreur est de continuer après le premier trou grossier sans vérifier l'outil. Les marques d'entrée grossières, les bavures importantes ou un bouchon bloqué ne sont pas des événements aléatoires ; ce sont des retours d'information.
Pour les équipes qui réalisent des trous répétés, ces erreurs deviennent des problèmes de coût. Quelques secondes de réglage peuvent éviter des retouches, des panneaux gaspillés, des revêtements endommagés et un mauvais alignement des pièces.
Choisir le type de fraise autour de la pièce
La scie cloche doit correspondre au matériau et à l'exigence de finition. Les aciers rapides (HSS), bimétalliques, carbures de tungstène (TCT), diamantés et les conceptions spécialisées ne sont pas interchangeables quant à leur amorce ou à leur évacuation des copeaux. Une scie cloche choisie pour la tôle peut ne pas convenir au carrelage, et une fraise utilisée pour le bois brut peut ne pas donner le bord net nécessaire sur un stratifié fini.
Pour les ouvertures métalliques, la résistance des dents, l'évacuation des copeaux et le contrôle de la chaleur sont importants. Pour le bois, le comportement de coupe nette et le support de la pièce sont souvent plus importants. Pour le plastique, la chaleur et la prise doivent être contrôlées. Pour le carrelage ou les surfaces fragiles, le guidage et la protection de la surface deviennent des préoccupations centrales. Scie cloche la sélection devrait donc commencer par la pièce, pas seulement par le diamètre requis.
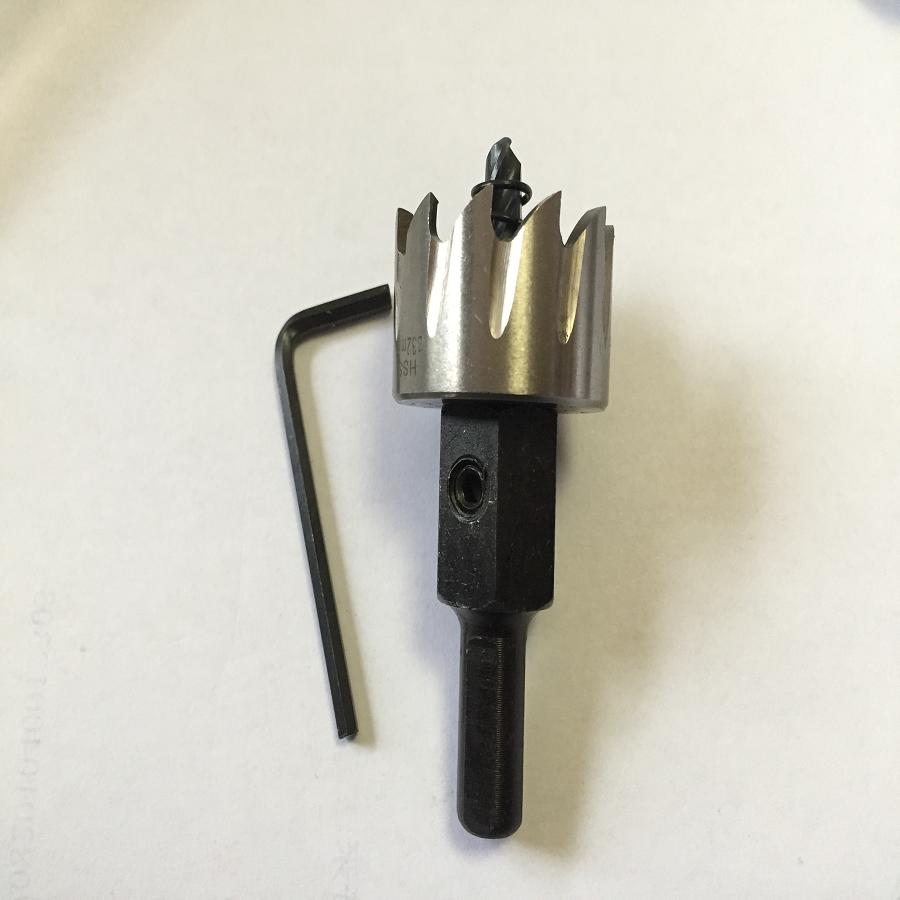
Bestwin propose plusieurs catégories de scies cloches, notamment HSS, TCT, bimétal M42, diamant et options liées aux mandrins. Ces familles de produits sont particulièrement utiles lorsque l'acheteur définit d'abord la surface, l'épaisseur, le diamètre, l'outil électrique, l'exigence de précision et la finition du bord. Le choix du produit doit soutenir la méthode de coupe, et non remplacer les vérifications de configuration qui assurent un démarrage propre.
Quand un guide ou un modèle vaut la peine d'être utilisé
Un guide est utile lorsque la surface est finie, glissante, coûteuse, installée en place ou difficile à remplacer. Il est également utile lorsque le diamètre de la scie cloche est important, que les positions se répètent ou que les coupes sont proches des bords. Un guide peut être un accessoire spécialement conçu, un montage de perceuse à colonne, un gabarit serré ou un bloc de rebut avec un trou de guidage, selon le travail et le matériau.
Le guide ne doit pas introduire de nouvelle erreur. Il doit être sécurisé, aligné et suffisamment épais pour contrôler la fraise. Si le guide bouge, le trou bouge. Si le guide n'est pas d'équerre, la fraise peut quand même entrer en biais. Pour les panneaux de meubles, la signalétique, les luminaires et les ouvertures pour l'électricité ou la plomberie, un guide stable se rentabilise souvent en réduisant les erreurs visibles.
Lorsqu'un guide n'est pas disponible, l'opérateur doit ralentir le démarrage et surveiller le bord. Si la première trace n'est pas régulière, arrêtez-vous avant que la rainure ne devienne trop profonde pour être corrigée.
Liste de contrôle de configuration finale
Avant de découper une ouverture finie ou sensible à la précision, vérifiez l'emplacement du centre, le diamètre de la fraise, le support du matériau, l'état de l'arbre, l'état de la mèche pilote et l'angle de l'outil. Vérifiez si le côté de sortie nécessite un support. Confirmez que la vitesse et l'avance sont appropriées pour le matériau. Gardez les copeaux dégagés, arrêtez-vous si la fraise dévie et inspectez le premier trou avant de répéter le processus.
Un trou net n'est pas produit par le foret seul. Il résulte de la relation entre le foret, le mandrin, la pièce, l'outil et le contrôle de l'opérateur au départ. Lorsque cette relation est stable, la scie cloche peut suivre proprement et laisser un bord plus fiable.
Pour Bestwin clients choisissant un Scie cloche Pour les travaux répétés en atelier, de construction, d'ébénisterie ou d'entretien, la méthode pratique consiste à adapter le type de fraise et le mandrin au matériau, puis à utiliser les vérifications de réglage ci-dessus pour garantir la précision. Une scie cloche doit commencer avec contrôle, couper avec une évacuation constante des copeaux et se terminer avec un bord adapté à la fixation, au boulon, au tuyau, au câble ou à la garniture qui entrera dans l'ouverture.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe