
Saubere runde Öffnungen sind leicht zu unterschätzen, bis der erste Schnitt über eine Schrankplatte gleitet, eine bearbeitete Oberfläche absplittert oder ein überdimensioniertes Loch um eine Kabelverschraubung hinterlässt. Eine Lochsäge verhält sich nicht wie ein Spiralbohrer. Sie hat eine große kreisförmige Schneide, einen Zentrierbohrer oder eine Aufnahme in der Mitte und viel Hebelwirkung, wenn die Zähne das Werkstück berühren. Wenn der Ansatz instabil ist, kann das Problem als Wandern, Rattern, Ausreißen, eine raue Austrittskante oder ein Loch auftreten, das von einer Seite rund aussieht, aber auf der Rückseite beschädigt ist. Die Lösung ist normalerweise nicht mehr Kraft. Bei einer Lochsäge ist eine bessere Zentrierung, festerer Halt, die richtige Drehzahl und eine kurze Inspektion besser, bevor die Zähne vollständig greifen.
Schnelle Antwort
Eine Lochsäge kann sauber ansetzen, wenn der Mittelpunkt kontrolliert wird, das Werkstück gestützt ist, die Spindel rund läuft und die Zähne mit gleichmäßiger Geschwindigkeit und ohne Seitenbelastung auf das Material treffen. Markieren Sie die Mitte deutlich, verwenden Sie bei Bedarf eine Pilotbohrung oder Führung, spannen Sie das Werkstück ein, halten Sie das Werkzeug rechtwinklig und lassen Sie den Fräser eine flache kreisförmige Spur bilden, bevor Sie den normalen Vorschubdruck anwenden.
Für Käufer, Installateure und Werkstattteams, Hole-Säge Die Auswahl ist auch wichtig, da Schnitttiefe, Dorn, Zentrierbohrer, Zahnform, Durchmesser und Material beeinflussen, wie sauber der Schnitt beginnt. Eine Lochsäge, die für eine dünne Platte zu aggressiv, für Metall zu stumpf oder schlecht an den Dorn angepasst ist, kann auch bei sorgfältiger Bedienung wandern.
Warum ein Lochsäge beim Ansetzen wandert
Das Ansetzen geschieht meist, bevor die Kreiszähne eine stabile Führung haben. Zuerst berührt der Zentrierbohrer, aber die Außenverzahnung ist breit und kann ungleichmäßig greifen. Wenn eine Seite des Fräsers vor der anderen greift, kann das Werkzeug über die Oberfläche rutschen. Eine Lochsäge hat auch mehr Drehmoment als ein kleiner Bohrer, sodass ein kleiner Winkelversatz am Anfang zu einem sichtbaren Kratzer oder einer ovalen Öffnung führen kann.
Dünne Bleche, lackierte Platten, Verbundplatten, Kunststoffgehäuse und Fliesenoberflächen sind übliche Stellen zum Bohren. Die Oberfläche kann glatt sein, das Material kann sich biegen oder die Mittelmarkierung kann zu flach sein, um den Bohrer zu halten. Auf Holz oder Sperrholz kann der Anfang gut aussehen, während die Austrittsseite stark ausreißt. Auf Metall können die Zähne rutschen, wenn die Geschwindigkeit zu hoch ist oder die Spindel nicht rechtwinklig gehalten wird.
Der Hauptpunkt ist, dass der Beginn des Schnitts eine eigene Vorbereitung verdient. Sobald der Rand eine flache Rille erzeugt hat, lässt sich der Schneider leichter kontrollieren. Bevor diese Rille existiert, sollte der Bediener den Druck reduzieren, die Ausrichtung prüfen und vermeiden, dass sich das Werkzeug in das Material zieht.
Bestätigen Sie die Mitte, bevor das Werkzeug berührt.
Ein sauberer Anfang beginnt mit der Mittellinie. Für grobe Bauarbeiten genügt möglicherweise eine Bleistiftmarkierung. Bei fertigen Platten, Halterungen, Anschlusskästen, Schaltschränken oder Einbauten sollte die Mitte anhand des tatsächlich zu installierenden Teils überprüft werden. Wenn das Loch für ein Rohr, eine Kabelverschraubung, ein Schloss, einen Abfluss, eine Befestigungsfreiheit oder eine Rohrschelle bestimmt ist, prüfen Sie vor dem Schneiden den erforderlichen Abstand und den sichtbaren Zierrand.
Auf Metall hilft ein Körner, damit der Zentrierbohrer nicht verrutscht. Auf Holz oder Kunststoff sind ein scharfer Zentrierbohrer und eine deutliche Markierung meist wichtiger als eine tiefe Kerbe. Auf Fliesen oder glatten Materialien kann ein Bohrschablone oder eine Schablone sicherer sein, als sich nur auf die Zentrierspitze zu verlassen. Eine Lochsäge sollte nach dem Betätigen des Abzugs nicht ihr eigenes Zentrum finden dürfen.
Die Genauigkeit des Zentrums umfasst auch den Zugang hinter der Oberfläche. Ein versteckter Draht, Befestiger, eine Halterippe oder eine Verstärkung kann den Bohrer oder Fräser vom Kurs abbringen. Wenn das Werkstück Teil einer installierten Baugruppe ist, prüfen Sie nach Möglichkeit die Rückseite. Wenn dies nicht möglich ist, üben Sie kontrollierten Druck aus und stoppen Sie, sobald sich das Werkzeug ungewöhnlich anfühlt.
Arbor und Zentrierbohrer zuordnen
Der Dorn ist die Verbindung zwischen dem Bohrer und dem Fräser. Wenn er locker, verbogen, abgenutzt oder nicht passend ist, kann der Fräser wackeln, bevor die Zähne überhaupt zu schneiden beginnen. Der Zentrierbohrer sollte gerade, fest angezogen und lang genug sein, um den Schnitt zu führen, ohne den Grund zu berühren oder abzuweichen. Eine Lochsäge mit einer schlechten Dornbefestigung kann einen rauen Anfang hinterlassen, selbst wenn die Schneidezähne noch scharf sind.
Überprüfen Sie das Arbor-Gewinde, die Stifte, den Schaft, den Zentrierbohrer und jegliche Verriegelungsmechanismen. Ein geringes Spiel kann am Rand eines Fräsers mit großem Durchmesser sichtbar werden. Je größer der Durchmesser, desto wichtiger wird der Arbor. Bei wiederholten Bohrungen sollte das Team die Arbor-Inspektion als Teil des Setups betrachten und nicht als Reparaturmaßnahme, nachdem bereits mehrere Bohrungen beschädigt wurden.

Wenn der Zentrierbohrer stumpf, verbogen oder mit Spänen verstopft ist, kann er verrutschen oder das Mittelloch vergrößern. Wenn das Pilotloch zu groß wird, verliert der Fräser die Führung und die Kreiszähne können rattern. Der Austausch eines kleinen Zentrierbohrers ist normalerweise günstiger, als eine Charge unsauberer Löcher in Kauf zu nehmen.
Unterstützen Sie das Material so, dass es sich nicht verbiegen kann
Flex ist eine stille Ursache für schlechte Löcher. Eine dünne Platte kann sich vom Fräser wegbewegen und dann zurückfedern, wenn die Zähne greifen. Diese Bewegung erzeugt Rattern, abgeplatzte Farbe, Grate und ungleichmäßigen Druck auf den Rand. Selbst eine scharfe Lochsäge hat Schwierigkeiten, wenn das Werkstück vibriert oder nicht unterstützt wird.
Verwenden Sie eine Opfer-Trägerplatte für Holz, Kunststoff und Plattenmaterial, wenn es die Arbeit zulässt. Spannen Sie das Werkstück in der Nähe des Schnittbereichs ein. Vermeiden Sie es, ein kleines Teil von Hand zu halten, da der Fräser plötzlich greifen kann. Bei installierten Schränken oder Paneelen stützen Sie die Rückseite ab, wenn diese erreichbar ist. Wenn die Rückseite nicht abgestützt werden kann, reduzieren Sie den Vorschleifdruck und lassen Sie die Zähne allmählich schneiden.
Das Rückseitige hilft auch der Austrittsseite. Viele raue Löcher werden nicht durch den Anfang verursacht; sie werden durch das Durchbrechen des Fräsers durch ungestütztes Material verursacht. Die Vorderseite kann sauber aussehen, während die Rückseite splittert, abplatzt oder sich verbiegt. Planen Sie für sichtbare Öffnungen sowohl die Ein- als auch die Austrittsqualität.
Oberfläche lesen und Startmethode wählen
Unterschiedliche Oberflächen erfordern unterschiedliche Ansätze. Eine einzige Methode passt nicht zu jeder Aufgabe. Die folgende Tabelle zeigt gängige Anfangsrisiken und praktische Prüfungen vor dem Schneiden.
| Material oder Oberfläche | Häufiges Startproblem | Praktische Startkontrolle |
|---|---|---|
| Lackiertes Blech | Zähne schlitzen und zerkratzen die Oberfläche | Mit Körnerspitze leicht anritzen, kontrollierte Geschwindigkeit verwenden, Werkzeug rechtwinklig halten |
| Dünner Edelstahl oder Baustahl | Rattergeräusche, Hitze und Grate treten früh auf | Fest spannen, geeigneten Schneidertyp verwenden, hohe Geschwindigkeit vermeiden |
| Sperrholz oder Verbundplatte | Austrittsrisse und Kantenabsplitterungen | Rückwand verwenden, beidseitig zuschneiden, falls die Genauigkeit dies zulässt |
| Kunststoffgehäuse | Schmelzende, greifende oder gebrochene Kante | Wenden Sie gleichmäßigen, geringen Druck an und entfernen Sie Späne häufig |
| Fliese oder glasierte Oberfläche | Pilot rutscht vor dem Felgenband | Verwenden Sie eine Anleitung, eine Vorlage oder eine zugelassene Methode zum Starten von Kacheln |
| Installierte Schrankplatte | Versteckte Blockade oder Vibration verändert den Schnitt | Rückseitigen Zugang prüfen und die Platte vor dem Schneiden abstützen |
Diese Art von Überprüfung kostet nicht viel Zeit, aber sie verwandelt den Schnitt von einer Vermutung in einen kontrollierten Vorgang.
Eine flache Spur vor der vollständigen Zuführung anlegen
Die ersten Sekunden sind entscheidend. Halten Sie das Werkzeug rechtwinklig, führen Sie den Zentrierbohrer zur Mitte und lassen Sie die Lochsäge leicht aufsetzen. Ziel ist es, eine flache kreisförmige Spur zu erzeugen. Sobald diese Spur sichtbar und gleichmäßig ist, wird die Lochsäge weniger wahrscheinlich verrutschen. Wenn die Spur auf einer Seite stärker ausgeprägt ist, stoppen Sie und korrigieren Sie den Winkel, bevor Sie fortfahren.
Bei größeren Durchmessern beginnen einige Bediener mit einem leichten Winkel, um einen anfänglichen Biss zu erzeugen, und bringen das Werkzeug dann rechtwinklig. Diese Methode kann bei bestimmten Materialien funktionieren, erfordert jedoch Kontrolle und sollte nicht leichtfertig auf fertigen oder dünnen Oberflächen angewendet werden. Ein Führungsblock, eine Ständerbohrmaschine oder eine Schablone sind oft wiederholbarer, wenn Genauigkeit wichtig ist.
Der Druck sollte erst erhöht werden, wenn die Lochsäge stabil läuft. Zu viel Vorschub am Anfang kann dazu führen, dass die Zähne greifen. Zu wenig Kontrolle kann dazu führen, dass das Werkzeug springt. Ein sauberer Start ist eine Balance: genug Druck zum Schneiden, aber nicht so viel, dass der Rand ungleichmäßig eingreift.
Geschwindigkeit, Hitze und Zahnkontakt steuern
Geschwindigkeit hat direkten Einfluss auf das Wandern der Lochsäge und die Schnittkantenqualität. Hohe Geschwindigkeit kann dazu führen, dass die Zähne auf Metall rutschen, Kunststoff schmelzen oder die Schneide überhitzen. Sehr niedrige Geschwindigkeit bei zu hohem Druck kann dazu führen, dass der Fräser greift. Die richtige Geschwindigkeit hängt vom Material, dem Fräserdurchmesser, dem Fräsertyp und der Werkzeugstabilität ab.
Eine größere Lochsäge benötigt normalerweise eine langsamere Drehzahl als eine kleinere. Härtere Materialien erfordern in der Regel mehr Sorgfalt als Weichholz. Dünnes Blech kann einen kontrollierten Start erfordern, damit die Zähne nicht greifen und die Platte verformen. Der Bediener sollte auf ein gleichmäßiges Schneiden achten, anstatt das Werkzeug mit aller Kraft zu beschleunigen.
Hitze ist ebenfalls ein Warnsignal. Wenn die Schnittfläche poliert wird, Späne nicht mehr abtransportiert werden oder der Schnitt heiß riecht, halten Sie inne und beurteilen Sie die Situation neu. Eine allgemeine Hole-Säge Die Referenz beschreibt das Werkzeug als Sägeblatt, das zu einem Ring geformt ist, um kreisförmige Löcher zu schneiden. Diese Ringform ist nützlich, bedeutet aber auch, dass viele Zähne den Schnitt teilen; wenn sich Späne nicht lösen können, steigt die Hitze schnell an.
Verhindern Sie, dass Späne und Stecker den Schnitt verändern
Das Entfernen von Spänen ist Teil der Genauigkeit von Lochsägen. Angesammelte Späne erhöhen die Reibung, verdecken die Hitze und können dazu führen, dass der Bohrer springt. In Holz kann sich ein Propfen in der Schneidkappe verfangen. In Metall können sich feine Späne um die Zähne sammeln und Kratzspuren hinterlassen. In Kunststoff können geschmolzene Späne an der Schneide haften bleiben.
Machen Sie bei tieferen Schnitten Pausen, um Späne zu entfernen, wenn das Material dies zulässt. Entfernen Sie den Propfen sicher, nachdem das Werkzeug angehalten hat. Hebeln Sie nicht aggressiv gegen die Zähne. Wenn ein Propfen festsitzt, prüfen Sie, ob der Fräser Seitenschlitze, Auswurfvorrichtungen oder eine Dornkonstruktion aufweist, die die Entfernung erleichtert. Eine Lochsäge, die mit Material verstopft ist, wird das nächste Loch nicht sauber beginnen.
Bei wiederholten Arbeiten sollte die Zeit für das Entfernen von Stöpseln als Teil der Produktionsplanung betrachtet werden. Ein Fräser, der für ein Loch gut funktioniert, kann inkonsistent werden, wenn jedes Loch einen heißen Stöpsel im Inneren der Aufnahme hinterlässt. Saubere Zähne und eine saubere Aufnahme sorgen für einen vorhersagbaren nächsten Start.
Prüfe Ein- und Austrittskante separat
Die Eintrittskante und die Austrittskante versagen auf unterschiedliche Weise. Die Eintrittsseite zeigt Abnutzung, Oberflächenkratzer und ungleichmäßige Startmarkierungen. Die Austrittsseite zeigt Ausrisse, Grate, Ausbrüche oder verdrängtes Material. Ein Loch kann eine schnelle Inspektion von der Vorderseite bestehen und trotzdem auf der Rückseite schlecht sein.
Bei Holz und Spanplatten ist die Rückseitenunterstützung oft die einfachste Methode, um den Austritt zu schützen. Bei sichtbaren Oberflächen kann das teilweise Schneiden von einer Seite und das Fertigschneiden von der anderen Seite Ausrisse reduzieren, aber nur, wenn das Pilotloch und die Anzeichnung genau genug sind, um beide Schnitte ausgerichtet zu halten. Bei Metallplatten kann das Entgraten auch dann notwendig sein, wenn der Schnitt ansonsten sauber ist.
Gehen Sie nicht davon aus, dass der Zierring oder die Armatur jedes Problem verbergen wird. Überdimensionierte Löcher, schräge Löcher und abgeplatzte Beschichtungen können die Abdichtung, das Aussehen und die Zuverlässigkeit der Installation beeinträchtigen. Ein mit einer Lochsäge geschnittener Kreis sollte nach den Anforderungen an das Endergebnis beurteilt werden, nicht nur danach, ob das kreisförmige Stück herausgekommen ist.
Fehlerbehebung bei einem schlechten Start, bevor er sich wiederholt
Wenn das erste Loch rau ist, sollte das nächste nicht sofort begonnen werden. Nutzen Sie das beschädigte Loch als Information. Die folgende Tabelle trennt gängige sichtbare Defekte von wahrscheinlichen Ursachen und nächsten Prüfungen.
| Defekt nach dem Schnitt beginnt | Wahrscheinliche Ursache | Was vor dem nächsten Loch zu prüfen ist |
|---|---|---|
| Halbmondförmige Kratzspur in der Nähe des Lochs | Cutter ging vor dem Spurenlesen | Mittelpunkt, Spitzenanschliff, Führungsart, Werkzeugwinkel |
| Ovaler oder überdimensionierter Ausschnitt | Wackeln, Seitenlast, lockerer Dorn oder flexibles Panel | Bohrspannung, Klemmen, Gegenhalt, Bohreinhaltung |
| Starke Grate auf Metall | Geschwindigkeit, Vorschub, Zustand des Fräsers oder nicht unterstützte Platte | Geschwindigkeitseinstellung, Zahnspitze, Materialauflage |
| Gespaltenes Holz Ausgang | Keine Unterstützung oder zu hoher Ausbruchsdruck | Trägerplatte, beidseitiges Schneiden, schärferer Schneider |
| Geschmolzener Plastikrand | Hitze und Spanbildung | Langsamere Geschwindigkeit, geringerer Druck, häufiges Späneabfuhr |
| Abgeplatzte Beschichtung oder Farbe | Zähne packten oder Verkleidung vibrierte | Klebeband oder Oberflächenschutz, wo erlaubt, Unterstützung, kontrollierter Start |
Ein Lochsägenproblem wiederholt sich normalerweise, bis die Einrichtung geändert wird. Der Austausch des Schneidwerkzeugs kann helfen, wenn es stumpf ist, aber ein neues Schneidwerkzeug wird immer noch wandern, wenn das Zentrum, die Spindel, die Unterstützung oder die Geschwindigkeit falsch sind.

Zustand des Schneidwerkzeugs vor präziser Arbeit prüfen
Bevor Sie fertiges Material durchtrennen, überprüfen Sie die Sägezahnung der Lochsäge. Fehlende Zähne, ungleichmäßiger Verschleiß, starke Pechablagerungen, polierte Schneidkanten oder eine verzogene Aufnahme können den Anlauf beeinträchtigen. Der Zentrierbohrer sollte gerade und scharf sein. Die Aufnahme sollte den Bohrer ohne sichtbares Taumeln halten. Eine Lochsäge, die für Hartmaterial verwendet und dann auf eine bearbeitete Platte umgesetzt wurde, verdient besondere Aufmerksamkeit.
Der Zustand des Zahns sollte im Verhältnis zur Aufgabe beurteilt werden. Ein Fräser, der für grobe Nutzungsbohrungen akzeptabel ist, ist möglicherweise nicht für Schrankfronten, bearbeitete Bretter oder Platten, die eine Dichtung benötigen, akzeptabel. Je sauberer die erforderliche Kante sein muss, desto wichtiger wird die Zustandsprüfung.
Überprüfen Sie auch Durchmesser und Tiefe. Ein zu flacher Fräser für das Material kann am Stecker aufsetzen. Ein viel größerer Fräser als nötig ist möglicherweise schwerer zu kontrollieren. Wenn Sie für wiederkehrende Arbeiten einkaufen, wählen Sie Durchmesser, Fräserfamilie, Zentrierbohrer und Dorn als System und nicht als einzelne Teile.
Häufige Fehler von Betreibern vermeiden
Der erste Fehler ist, zu schnell zu beginnen. Hohe Geschwindigkeit fühlt sich effizient an, kann aber dazu führen, dass die Zähne rutschen, bevor sie schneiden. Der zweite Fehler ist, stärker zu lehnen, wenn der Rand klappert. Seitlicher Druck kann das Loch vergrößern und die Kante beschädigen. Der dritte Fehler ist, Klemmen oder Unterlagen zu überspringen, weil das Material dünn und einfach erscheint.
Ein weiterer Fehler ist die Verwendung eines abgenutzten Zentrierbohrers. Wenn die Mitte unzuverlässig ist, kann der Rand nicht zuverlässig bleiben. Eine Lochsäge ist auf Führung angewiesen, bevor sich die kreisförmigen Zähne stabilisieren. Der fünfte Fehler ist, nach dem ersten groben Loch weiterzumachen, ohne das Werkzeug zu überprüfen. Grobe Eintrittsspuren, starke Grate oder ein festsitzender Kern sind keine Zufälle; sie sind Rückmeldungen.
Für Teams, die wiederholt Löcher bohren, werden diese Fehler zu Kostenproblemen. Ein paar Sekunden Einrichtungszeit können Nacharbeit, verschwendete Platten, beschädigte Beschichtungen und schlechte Passgenauigkeit verhindern.
Wählen Sie den Fräsertyp um das Werkstück
Die Lochsäge sollte zum Material und den Oberflächenanforderungen passen. HSS, Bimetall, TCT, Diamant und Spezialkonstruktionen sind nicht austauschbar in Bezug auf ihren Anlauf oder die Spanabfuhr. Eine für Blech gewählte Lochsäge ist möglicherweise nicht die richtige Wahl für Fliesen, und ein für grobes Holz verwendeter Fräser liefert möglicherweise nicht die saubere Kante, die bei einer fertigen Laminatoberfläche benötigt wird.
Bei Metallöffnungen sind Zahnfestigkeit, Spanabfuhr und Wärmekontrolle wichtig. Bei Holz sind saubere Schnittkanten und Rückseitenunterstützung oft wichtiger. Bei Kunststoff müssen Wärme und Greifen kontrolliert werden. Bei Fliesen oder spröden Oberflächen werden Führung und Oberflächenschutz zu zentralen Anliegen. Hole-Säge Die Auswahl sollte daher mit dem Werkstück beginnen, nicht nur mit dem erforderlichen Durchmesser.
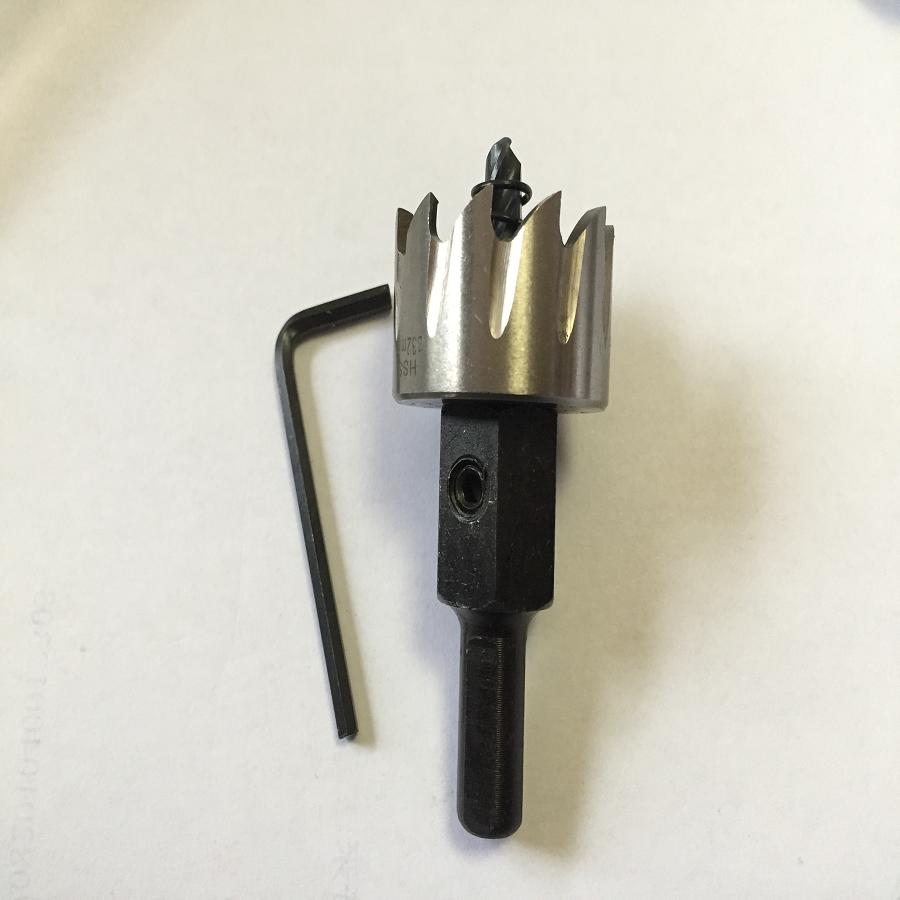
Bestwin bietet mehrere Lochsägen-Kategorien an, darunter HSS, TCT, M42 Bi-Metall, Diamant und Spannfuttersysteme. Diese Produktfamilien sind am nützlichsten, wenn der Käufer zuerst die Oberfläche, Dicke, den Durchmesser, das Elektrowerkzeug, die Genauigkeitsanforderung und die Kantenbeschaffenheit definiert. Die Produktauswahl sollte die Schnittmethode unterstützen und nicht die Einrichtungsprüfungen ersetzen, die für einen sauberen Start sorgen.
Wann sich ein Leitfaden oder eine Vorlage lohnt
Eine Führung ist sinnvoll, wenn die Oberfläche fertig, rutschig, teuer, vor Ort installiert oder schwer zu ersetzen ist. Sie ist auch nützlich, wenn der Durchmesser der Lochsäge groß ist, Positionen sich wiederholen oder Schnitte nahe an Kanten erfolgen. Eine Führung kann je nach Aufgabe und Material ein speziell angefertigtes Zubehörteil, eine Bohrmaschinenkonstruktion, eine eingespannt Vorlage oder ein Reststück mit Führungloch sein.
Der Anschlag darf keinen neuen Fehler einführen. Er muss gesichert, ausgerichtet und dick genug sein, um den Fräser zu kontrollieren. Wenn sich der Anschlag bewegt, bewegt sich auch das Loch. Wenn der Anschlag nicht rechtwinklig ist, kann der Fräser trotzdem schräg eindringen. Bei Schrankpaneelen, Schildern, Einbauten und Öffnungen für Elektro- oder Sanitärinstallationen zahlt sich ein stabiler Anschlag oft durch die Reduzierung sichtbarer Fehler aus.
Wenn kein Führer verfügbar ist, sollte der Bediener den Start verlangsamen und den Rand beobachten. Wenn die erste Spur nicht gleichmäßig ist, stoppen Sie, bevor die Rille zu tief wird, um sie zu korrigieren.
Abschließende Einrichtungscheckliste
Bevor eine fertige oder maßgenaue Öffnung geschnitten wird, überprüfen Sie die Mittelposition, den Fräserdurchmesser, die Materialunterstützung, den Zustand der Werkzeugaufnahme, den Zustand des Vorbohrers und den Werkzeugwinkel. Prüfen Sie, ob die Austrittsseite eine Hinterlegung benötigt. Stellen Sie sicher, dass Drehzahl und Vorschub für das Material geeignet sind. Halten Sie Späne fern, stoppen Sie, wenn der Fräser wandert, und inspizieren Sie das erste Loch, bevor Sie den Vorgang wiederholen.
Ein sauberes Loch wird nicht allein durch den Fräser erzeugt. Es entsteht aus dem Zusammenspiel von Fräser, Dorn, Werkstück, Werkzeug und der Kontrolle des Bedieners zu Beginn. Wenn dieses Zusammenspiel stabil ist, kann die Lochsäge sauber geführt werden und eine zuverlässigere Kante hinterlassen.
Für Bestwin Kunden, die ein Hole-Säge Für wiederkehrende Arbeiten im Ladenbau, im Schrankbau oder bei Wartungsarbeiten ist der praktische Weg, den Fräsertyp und die Aufnahme auf das Material abzustimmen und dann die oben genannten Einrichtungsprüfungen zur Sicherung der Genauigkeit durchzuführen. Eine Lochsäge sollte kontrolliert angesetzt, mit gleichmäßiger Spanabfuhr geschnitten und mit einer Kante beendet werden, die zur Montage, Befestigung, zum Rohr, Kabel oder zur Verkleidung passt, die in die Öffnung eingeführt wird.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe