
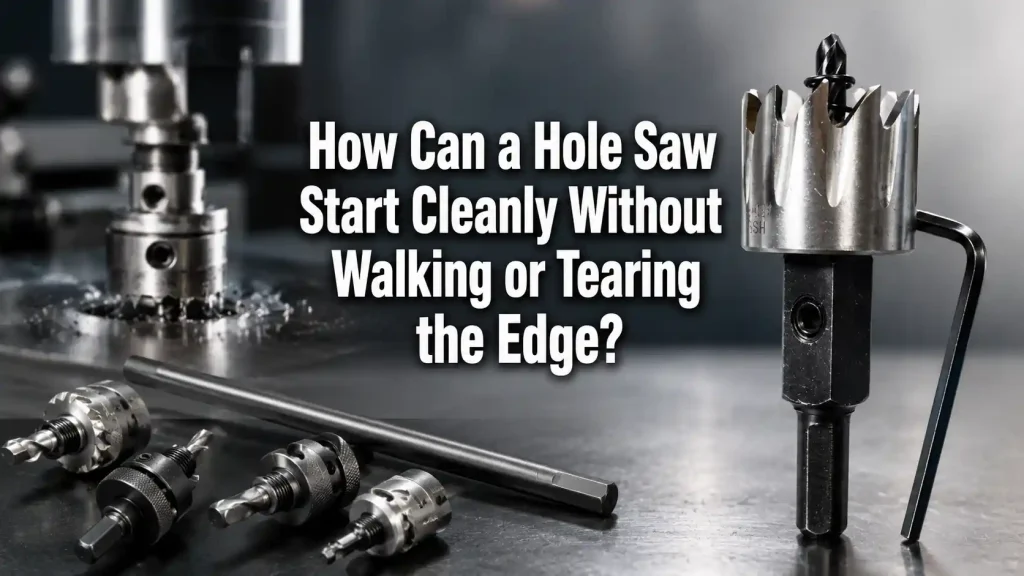
Aberturas redondas limpas são fáceis de subestimar até que o primeiro corte atinja um painel de armário, lasque uma superfície acabada ou deixe um buraco grande demais em torno de uma conexão de conduíte. Uma serra copo não se comporta como uma broca helicoidal. Ela possui uma grande borda de corte circular, uma broca piloto ou mandril no centro e muita alavancagem quando os dentes tocam o material pela primeira vez. Se o início for instável, o problema pode se manifestar como deslocamento, vibração, rasgo, uma borda de saída áspera ou um buraco que parece redondo de um lado, mas está danificado no verso. A solução geralmente não é mais força. Para uma serra copo, é melhor centralização, suporte mais firme, a velocidade correta e uma inspeção rápida antes que os dentes engatem completamente.
Resposta Rápida
Uma serra copo pode iniciar um corte limpo quando o ponto central é controlado, a peça de trabalho é suportada, o mandril gira sem oscilações e os dentes encontram o material a uma velocidade constante, sem carga lateral. Marque o centro claramente, use um furo piloto ou guia quando necessário, prenda a peça, mantenha a ferramenta na perpendicular e deixe o cortador estabelecer um sulco circular raso antes de aplicar a pressão de avanço normal.
Para compradores, instaladores e equipes de oficina, Serra copo A seleção também é importante porque o cortador, o mandril, a broca piloto, a forma do dente, o diâmetro e o material influenciam a precisão com que o corte começa. Uma serra copo muito agressiva para um painel fino, muito cega para metal ou mal combinada com o mandril pode sair do lugar mesmo quando o operador é cuidadoso.
Por que uma serra copo "anda" no início
A perfuração geralmente ocorre antes que os dentes circulares tenham uma trilha estável. A broca piloto toca primeiro, mas os dentes externos são largos e podem prender de forma irregular. Se um lado da fresa tocar antes do outro, a ferramenta pode deslizar pela superfície. Uma serra copo também tem mais alavancagem rotacional do que uma broca pequena, então um pequeno erro de ângulo no início pode se tornar um arranhão visível ou uma abertura oval.
Chapas finas, painéis pintados, placas laminadas, invólucros plásticos e superfícies de azulejo são locais comuns para caminhar. A superfície pode ser lisa, o material pode flexionar ou a marca central pode ser muito rasa para segurar a broca. Em madeira ou compensado, o início pode parecer bom enquanto o lado de saída rasga muito. Em metal, os dentes podem patinar se a velocidade for muito alta ou o mandril não for mantido esquadrejado.
O ponto principal é que o início do corte merece sua própria preparação. Assim que a borda formar um sulco raso, o cortador ficará mais fácil de controlar. Antes que esse sulco exista, o operador deve reduzir a pressão, verificar o alinhamento e evitar que a ferramenta se arraste para dentro do material.
Confirme o centro antes que a ferramenta toque
Uma abertura limpa começa com a marca central. Para trabalhos de construção bruta, um risco de lápis pode ser suficiente. Para painéis acabados, suportes, caixas de junção, armários de controle ou luminárias, o centro deve ser confirmado contra a peça real que será instalada. Se o furo for para um tubo, prensa-cabos, fechadura, dreno, folga de fixação ou conexão de conduíte, verifique a folga necessária e a borda visível do acabamento antes de cortar.
Em metal, um punção central ajuda a broca piloto a iniciar sem deslizar. Em madeira ou plástico, uma broca piloto afiada e uma marca clara são geralmente mais importantes do que uma marca profunda. Em azulejo ou material brilhante, um bloco guia ou gabarito pode ser mais seguro do que confiar apenas na ponta piloto. Uma serra copo não deve ter permissão para encontrar seu próprio centro após o gatilho ser acionado.
A precisão do centro também inclui o acesso por trás da superfície. Um fio oculto, fixador, nervura de suporte ou reforço pode desviar o piloto ou a fresa. Se a peça fizer parte de uma montagem instalada, verifique o lado de trás quando possível. Se não puder ser verificado, use pressão controlada e pare assim que a ferramenta parecer incomum.
Combine o Mandril e a Broca Piloto
O mandril é a conexão entre a broca e a serra copo. Se estiver solto, torto, desgastado ou incompatível, a serra copo pode oscilar antes mesmo que os dentes comecem a cortar. A broca piloto deve estar reta, firmemente apertada e longa o suficiente para guiar o corte sem atingir o fundo ou desviar. Uma serra copo com uma configuração de mandril inadequada pode deixar um início áspero, mesmo quando os dentes da serra copo ainda estão afiados.
Verifique a rosca do mandril, os pinos, a haste, a broca piloto e qualquer mecanismo de travamento. Uma pequena folga pode se tornar visível na borda de uma fresa de grande diâmetro. Quanto maior o diâmetro, mais importante o mandril se torna. Para furos repetidos, a equipe deve tratar a inspeção do mandril como parte da montagem, não como uma etapa de reparo após vários furos já terem sido danificados.

Se a broca piloto estiver cega, torta ou cheia de detritos, ela pode escorregar ou alargar o furo central. Se o furo piloto ficar superdimensionado, a fresa perde a orientação e os dentes circulares podem vibrar. Substituir uma broca piloto pequena geralmente é mais barato do que aceitar um lote de furos irregulares.
Apoie o material para que ele não flexione
A flexibilidade é uma causa silenciosa de furos ruins. Um painel fino pode se afastar da fresa e depois voltar a mola quando os dentes mordem. Esse movimento cria vibração, tinta lascada, rebarbas e pressão irregular na borda. Mesmo uma serra copo afiada terá dificuldades quando a peça estiver vibrando ou sem suporte.
Use uma placa de apoio sacrificial para madeira, plástico e chapas quando o trabalho permitir. Prenda a peça perto da área de corte. Evite segurar uma peça pequena com a mão, pois a fresa pode agarrar repentinamente. Em armários ou painéis instalados, apoie o lado de trás se for acessível. Quando o lado de trás não puder ser apoiado, reduza a pressão de avanço e deixe os dentes cortarem gradualmente.
O apoio também ajuda no lado de saída. Muitos furos ásperos não são causados pelo início; são causados pela ferramenta rompendo material sem suporte. O lado frontal pode parecer limpo enquanto o lado traseiro lasca, trinca ou deforma. Para aberturas visíveis, planeje a qualidade tanto da entrada quanto da saída.
Leia a Superfície e Escolha o Método de Início
Superfícies diferentes exigem inícios diferentes. Um único método não serve para todos os trabalhos. A tabela abaixo mostra riscos comuns de início e verificações práticas antes do corte.
| Material ou superfície | Problema comum de partida | Verificação inicial prática |
|---|---|---|
| Chapa pintada | Dentes arranham e raspam o acabamento | Marque levemente com o punção, use velocidade controlada, mantenha a ferramenta nivelada |
| Aço inoxidável ou aço carbono fino | Vibração, calor e rebarbas aparecem cedo | Prenda firmemente, use o tipo de cortador adequado, evite alta velocidade |
| Compensado ou painel laminado | Saída de rasgos e lascas nas bordas | Use placa de apoio, corte de ambos os lados se a precisão permitir |
| Caixa plástica | Derretido, agarrado ou borda rachada | Use pressão baixa e constante e limpe as aparas frequentemente |
| Azulejo ou superfície esmaltada | O piloto escorrega antes da pista da borda | Use um guia, modelo ou método aprovado para iniciar o ladrilho |
| Painel de armário instalado | Obstrução oculta ou vibração altera o corte | Verifique o acesso traseiro e apoie o painel antes de cortar |
Esse tipo de revisão não adiciona muito tempo, mas transforma o corte de um palpite para uma operação controlada.
Estabeleça uma Trilha Rasa Antes da Alimentação Completa
Os primeiros segundos são importantes. Segure a ferramenta na posição perpendicular, leve a broca piloto ao centro e deixe a serra copo tocar levemente. O objetivo é formar uma trilha circular rasa. Assim que essa trilha estiver visível e uniforme, a serra copo terá menos probabilidade de sair do lugar. Se a trilha estiver mais profunda de um lado, pare e corrija o ângulo antes de continuar.
Para diâmetros maiores, alguns operadores começam com um leve ângulo para criar uma mordida inicial, depois trazem a ferramenta para a posição reta. Esse método pode funcionar em certos materiais, mas requer controle e não deve ser usado casualmente em superfícies acabadas ou finas. Um bloco guia, furadeira de bancada ou gabarito é frequentemente mais repetível quando a precisão é importante.
A pressão só deve aumentar depois que a serra copo estiver estável. Muita alimentação no início pode fazer com que os dentes agarrem. Pouco controle pode fazer a ferramenta pular. Um início limpo é um equilíbrio: pressão suficiente para cortar, não tanta que a borda se enterre de forma irregular.
Controle Velocidade, Calor e Engate dos Dentes
A velocidade tem um efeito direto no deslocamento da serra copo e na qualidade do corte. Velocidade alta pode fazer os dentes deslizarem no metal, derreter plástico ou superaquecer a borda de corte. Velocidade muito baixa com pressão excessiva pode fazer a fresa prender. A velocidade correta depende do material, diâmetro da fresa, tipo de fresa e estabilidade da ferramenta.
Uma serra copo maior geralmente precisa de uma velocidade menor do que uma menor. Materiais mais duros geralmente precisam de mais cuidado do que madeira macia. Chapa fina pode precisar de um início controlado para que os dentes não agarrem e deformem o painel. O operador deve ouvir por um corte estável em vez de forçar a ferramenta para manter a velocidade a qualquer custo.
O calor também é um sinal de alerta. Se a face de corte ficar polida, as cavilhas pararem de sair ou o corte cheirar a quente, pause e reavalie. Um geral Serra copo A referência descreve a ferramenta como uma lâmina de serra moldada em um anel para cortar furos circulares. Essa forma de anel é útil, mas também significa que muitos dentes compartilham o corte; quando as aparas não conseguem sair, o calor aumenta rapidamente.
Evite que lascas e cavilhas alterem o corte
A remoção de cavacos é parte da precisão da serra copo. Cavacos acumulados aumentam o atrito, escondem o calor e podem fazer a broca vibrar. Em madeira, um pedaço pode ficar preso dentro da serra. Em metal, cavacos finos podem se acumular ao redor dos dentes e criar marcas de arranhão. Em plástico, cavacos derretidos podem grudar na aresta de corte.
Pause durante cortes mais profundos para remover cavacos quando o material permitir. Remova o plugue com segurança após a parada da ferramenta. Não force agressivamente contra os dentes. Se um plugue estiver preso, verifique se a serra copo possui ranhuras laterais, recursos de ejeção ou um design de mandril destinado a auxiliar na remoção. Uma serra copo cheia de material não iniciará o próximo corte de forma limpa.
Para trabalhos repetitivos, o tempo de remoção do plugue deve ser considerado parte do planejamento da produção. Uma fresa que funciona bem para um furo pode se tornar inconsistente quando cada furo deixa um plugue quente dentro da copo. Dentes limpos e um copo livre ajudam o próximo início a permanecer previsível.
Verificar Borda de Entrada e Borda de Saída Separadamente
A borda de entrada e a borda de saída falham de maneiras diferentes. O lado de entrada apresenta marcas de caminhada, arranhões na superfície e marcas de início irregulares. O lado de saída apresenta rasgos, rebarbas, quebras ou material empurrado. Um furo pode passar por uma inspeção rápida do lado frontal e ainda assim ser ruim no verso.
Para madeira e painéis laminados, o suporte de apoio é frequentemente a maneira mais simples de proteger a saída. Para superfícies visíveis, cortar parcialmente de um lado e finalizar do outro pode reduzir o rasgo, mas apenas se o furo piloto e o traçado forem precisos o suficiente para manter ambos os cortes alinhados. Para painéis metálicos, o rebarbamento pode ser necessário mesmo quando o corte está limpo.
Não presuma que o anel de acabamento ou a conexão esconderão todos os problemas. Furos superdimensionados, furos angulados e revestimentos lascados podem afetar a vedação, a aparência e a confiabilidade da instalação. Um corte com serra copo deve ser julgado pelo requisito final, não apenas pela saída da peça circular.
Solucione um mau começo antes de repeti-lo
Quando o primeiro buraco estiver irregular, o próximo não deve ser iniciado imediatamente. Use o buraco danificado como informação. A tabela abaixo separa defeitos visíveis comuns de causas prováveis e verificações subsequentes.
| Defeito após o início do corte | Causa provável | O que verificar antes do próximo buraco |
|---|---|---|
| Arranhão em forma de crescente perto do buraco | Cutter andou antes de rastrear | Marcação central, ponto de broca piloto, método de guia, ângulo da ferramenta |
| Abertura oval ou superdimensionada | Balanço, carga lateral, mandril solto ou painel flexível | Aperto do eixo, fixação, suporte de apoio, broca perpendicular |
| Rebarba pesada em metal | Velocidade, avanço, condição da fresa ou chapa sem suporte | Configuração de velocidade, afiação do dente, suporte do material |
| Saída de madeira lascada | Sem suporte ou pressão excessiva de ruptura | Placa de apoio, corte de ambos os lados, cortador mais afiado |
| Borda de plástico derretido | Acúmulo de calor e cavacos | Velocidade mais lenta, pressão mais leve, remoção frequente de cavacos |
| Revestimento ou tinta lascada | Dentes agarrados ou painel vibrando | Fita ou proteção de superfície quando permitido, suporte, partida controlada |
Um problema com serra copo geralmente se repete até que a configuração seja alterada. Substituir a lâmina pode ajudar se ela estiver cega, mas uma lâmina nova ainda irá "andar" se o centro, o mandril, o suporte ou a velocidade estiverem incorretos.

Inspecione a Condição do Cortador Antes de um Trabalho Preciso
Antes de cortar material acabado, inspecione os dentes da serra copo. Dentes faltando, desgaste irregular, acúmulo excessivo de piche, arestas de corte polidas ou um copo distorcido podem afetar o início. A broca piloto deve estar reta e afiada. O mandril deve segurar a serra sem oscilação visível. Uma serra copo que foi usada em material duro e depois movida para um painel acabado merece atenção extra.
A condição do dente deve ser julgada em relação à aplicação. Uma fresa que é aceitável para furos utilitários grosseiros pode não ser aceitável para faces de armários, tábuas acabadas ou painéis que precisam de uma junta. Quanto mais limpa a borda exigida, mais importante se torna a verificação da condição.
Verifique também o diâmetro e a profundidade. Uma fresa muito rasa para o material pode atingir o fundo do plugue. Uma fresa muito maior do que o necessário pode ser mais difícil de controlar. Ao comprar para trabalhos repetidos, escolha o diâmetro, a família da fresa, a broca piloto e o mandril como um sistema, em vez de tratar cada peça separadamente.
Evite Erros Comuns do Operador
O primeiro erro é começar rápido demais. Alta velocidade parece eficiente, mas pode fazer os dentes patinarem antes de cortarem. O segundo erro é forçar mais quando a borda treme. Pressão lateral pode aumentar o furo e danificar a borda. O terceiro erro é pular grampos ou apoio porque o material parece fino e fácil.
Outro erro é usar uma broca piloto gasta. Se o centro não for confiável, a borda não poderá permanecer confiável. Uma serra copo depende de orientação antes que os dentes circulares se estabilizem. O quinto erro é continuar após o primeiro furo grosseiro sem verificar a ferramenta. Marcas de entrada grosseiras, rebarbas pesadas ou um plugue preso não são eventos aleatórios; são feedback.
Para equipes que cometem furos repetidos, esses erros se tornam problemas de custo. Alguns segundos de configuração podem evitar retrabalho, painéis desperdiçados, revestimentos danificados e desalinhamento de encaixe.
Escolha o Tipo de Ferramenta em Torno da Peça
A serra copo deve corresponder ao material e ao requisito de acabamento. HSS, bimetal, TCT, diamante e designs especializados não são intercambiáveis na forma como iniciam ou como removem cavacos. Uma serra copo escolhida para chapa metálica pode não ser a escolha certa para azulejo, e uma fresa usada para madeira bruta pode não dar a borda limpa necessária em um laminado acabado.
Para aberturas em metal, resistência do dente, evacuação de cavacos e controle de calor são importantes. Para madeira, o comportamento da borda limpa e o suporte de apoio são frequentemente mais importantes. Para plástico, calor e agarre devem ser controlados. Para superfícies de azulejo ou quebradiças, orientação e proteção da superfície tornam-se preocupações centrais. Serra copo a seleção deve, portanto, começar com a peça de trabalho, não apenas com o diâmetro necessário.
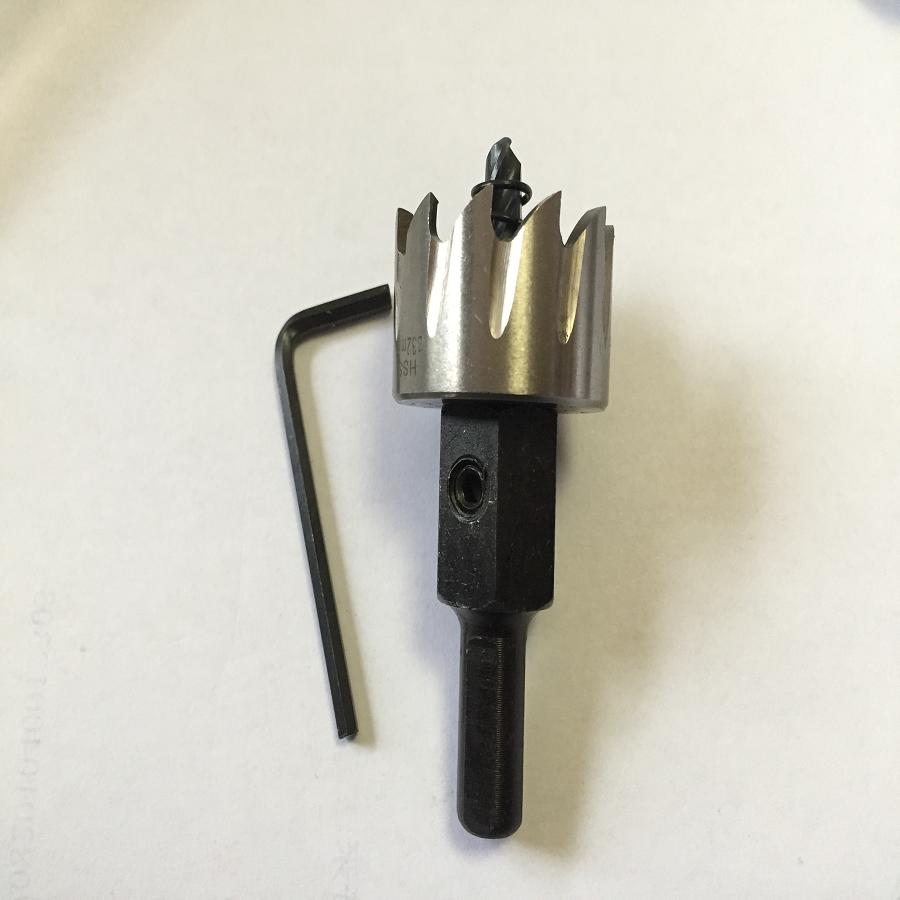
A Bestwin oferece diversas categorias de serra copo, incluindo HSS, TCT, bi-metal M42, diamante e opções relacionadas a mandris. Essas famílias de produtos são mais úteis quando o comprador primeiro define a superfície, espessura, diâmetro, ferramenta elétrica, requisito de precisão e acabamento da borda. A escolha do produto deve apoiar o método de corte, não substituir as verificações de configuração que mantêm o início limpo.
Quando um Guia ou Modelo Vale a Pena Ser Usado
Um gabarito vale a pena usar quando a superfície está acabada, escorregadia, cara, instalada no local ou difícil de substituir. Também é útil quando o diâmetro da serra copo é grande, as posições se repetem ou os cortes estão próximos das bordas. Um gabarito pode ser um acessório feito sob medida, uma configuração de furadeira de bancada, um gabarito fixado com grampos ou um bloco de sucata com um furo guia, dependendo do trabalho e do material.
O gabarito não deve introduzir um novo erro. Ele deve estar seguro, alinhado e espesso o suficiente para controlar a fresa. Se o gabarito se mover, o furo se moverá. Se o gabarito não estiver esquadrejado, a fresa poderá entrar em ângulo. Para painéis de armários, sinalização, luminárias e aberturas elétricas ou hidráulicas, um gabarito estável muitas vezes se paga ao reduzir erros visíveis.
Quando um guia não estiver disponível, o operador deve diminuir a velocidade de partida e observar a borda. Se a primeira trilha não estiver uniforme, pare antes que o sulco se torne muito profundo para ser corrigido.
Lista de Verificação de Configuração Final
Antes de cortar uma abertura finalizada ou sensível à precisão, confirme a localização do centro, o diâmetro da fresa, o suporte do material, a condição do mandril, a condição da broca piloto e o ângulo da ferramenta. Verifique se o lado de saída necessita de apoio. Confirme se a velocidade e o avanço são apropriados para o material. Mantenha as aparas limpas, pare se a fresa sair do curso e inspecione o primeiro furo antes de repetir o processo.
Um furo limpo não é produzido apenas pela serra copo. Ele resulta da relação entre a serra copo, o mandril, a peça de trabalho, a ferramenta e o controle do operador no início. Quando essa relação é estável, a serra copo pode seguir um caminho limpo e deixar uma borda mais confiável.
Para Melhor Vitória clientes escolhendo um Serra copo Para trabalhos repetidos em oficinas, construção, marcenaria ou manutenção, o caminho prático é combinar o tipo de serra e o mandril com o material, e então usar as verificações de configuração acima para proteger a precisão. Uma serra copo deve começar com controle, cortar com remoção constante de cavacos e terminar com uma borda que se ajuste à peça de encaixe, fixador, tubo, cabo ou acabamento que entrará na abertura.








 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe