
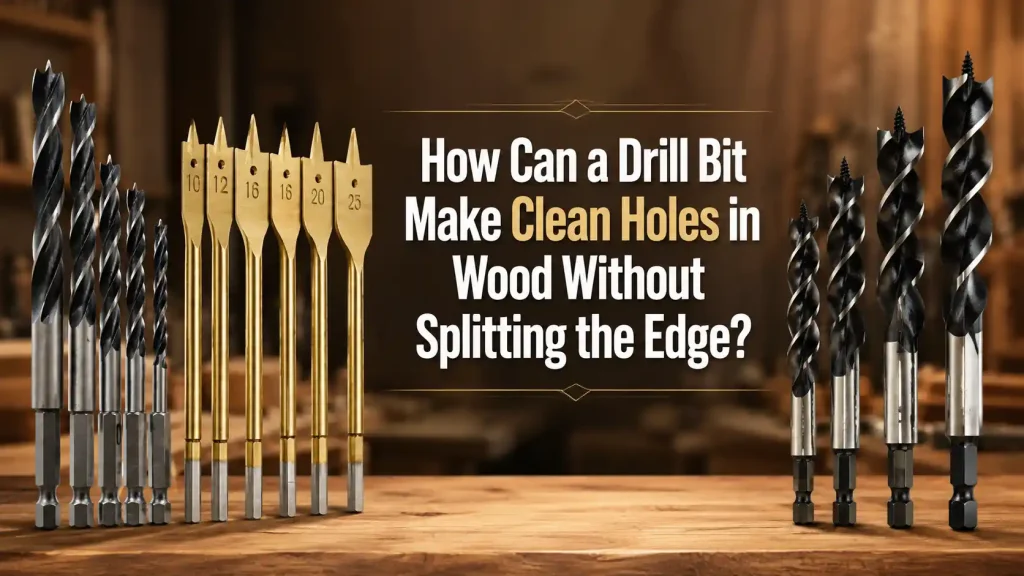
きれいな木材の穴でも、端で失敗することがあります。印は正しく、ドリルはまっすぐで、板はクランプされているのに、出口側でささくれができたり、木目が剥がれたり、穴の縁がギザギザに見えたりします。これは、キャビネット製作、トリムの取り付け、棚、家具の修理、そして穴が目に見えるままになる現場での取り付け作業で起こります。ドリルビットは材料を取り除くだけではありません。また、木目の切り方、チップが穴からどのように排出されるか、そしてビットが貫通する前に端にどれだけの圧力がかかるかを制御します。
クイックアンサー
木材にきれいな穴を開けるためには、ビットの形状が木材に合っていること、正確に位置決めされた先端、鋭利な刃先、作業台の支持、ドリルを垂直に保持すること、切りくずの除去、そして貫通直前での送り圧の低減が重要です。割れやささくれは、通常、刃先の鈍さ、支持されていない突き出し側の木目、過剰な圧力、不適切なビット形状、熱を伴う高速回転、または切り始めにビットがぶれることによって発生します。
木工で目に見える穴については、 ドリルビット 穴あけ加工は、木材の木目方向、穴の直径、深さ、仕上げの質、そして穴が板を貫通するかどうかに基づいて選択されるべきです。粗い構造用の穴は、棚板ピン穴、ヒンジ下穴、ダボ穴、または仕上げられた木材のケーブル貫通穴よりも多くの損傷を許容できます。エッジがきれいであるほど、セットアップはより重要になります。
穴の周りの木材が割れる理由
木材は金属やプラスチックのように均一ではありません。木目に沿った方向、密度の変化、節、接着線、突き板の層、そして湿気などが、穴の開き方に影響を与えます。柔らかい松材で木目に沿ってきれいに切断するドリルビットでも、オーク材、合板、MDF、または積層パネルでは異なる挙動を示すことがあります。切削刃が繊維を切り裂くのではなく、穴の前方に押し出すと、表面がめくれたり割れたりすることがあります。
繊維が支えを失うため、しばしば出口側で割れが発生します。ビットが最後の薄い層を外側に押し出し、刃が円を終える前に面が割れます。ポイントが滑ったり、ビットが鈍かったり、ドリルの角度が変わったりすると、入り口側でもテアアウトが発生する可能性があります。ドリルビットはきれいに始まり、中心を取り除く前に縁を切り、木材を無理に引き離すことなくチップを運び出す必要があります。
穴が端に近い場合、木口に近い場合、または薄い材料にある場合に問題はより顕著になります。これらの場所は、圧力を支える周囲の材料が少なくなります。キャビネットの側面、引き出しの前板、階段の部材、または仕上げられたパネルは、構造的には問題なくても、穴が一つ裂けただけで見た目に許容できなくなることがあります。損傷を防ぐことは、後で隠すよりも簡単です。
ビットスタイルと穴の品質を照合する
木材の穴あけには、それぞれ異なる切削作用が必要です。ツイストビットは多くの一般的な穴をあけることができますが、滑らかな木材ではドリルの位置がずれやすく、切れ味が悪いと繊維が裂けることがあります。ブレードポイントスタイルは、先端が印を正確に捉え、外側の突起が縁を切断するため、より正確に中心を捉えます。オーガースタイルは深い穴で切りくずを排出できますが、スクリューポイントや送り作用が強すぎないように制御が必要です。
木工用ドリルビットは、先端の制御性、リムの切削性、切りくずの除去、貫通直前の挙動で評価されるべきです。浅い下穴には、小さくて鋭利なビットで十分な場合があります。ダボ穴、棚受けピン、金物取り付け穴、または目に見える開口部には、きれいなリムの制御性がより重要になります。深い穴には、切りくずのクリアランスとまっすぐな掘削性が主な懸念事項となります。
用語 ドリルビット 多くの切削形状をカバーしているため、名称だけでは仕上がりを保証できません。同じ直径でも、異なる先端角度、フルート形状、コーティング、刃先設計で作ることができます。高速の荒加工に優れたドリルビットは、キャビネットの化粧面仕上げには最適ではない場合があります。
| 木材の穴の要件 | より良いビット動作 | エッジを保護するセットアップ詳細 |
|---|---|---|
| 見える顔の穴 | 中心点とリム切削縁 | 正確にマークし、低圧から開始してください |
| ダボ穴または棚受け穴 | 直線走行と一貫した直径 | 精度が重要な場合は、ガイドまたはストップカラーを使用してください。 |
| 深いケーブルまたはサービス用穴 | 確実な切りくず排出 | チップが固まる前に定期的に引き出してください |
| 薄型パネル穴 | 低気圧がブレークスルーの近く | 出口側を支持材で補強してください |
| 端部隣接穴 | 制御された始動と鋭い切断刃 | しっかりとクランプし、横方向の荷重を避けてください |

表面から始めよ、引き金からではなく
穴あけは、ドリルが回転する前に開始します。中心を明確にマークし、板を支え、出口側に当て木が必要かどうかを判断します。仕上がり面が重要であれば、傷がつかないように保護し、作業が持ち上がらないようにクランプします。回転する板の上でドリルを始動させると、たとえドリルビット自体が鋭利であっても、しばしば楕円形またはギザギザの穴が開いてしまいます。
正確な下穴を開けるには、小さなへこみを作るか、印をつけられるビットポイントを使用してください。ビットがニス、ラミネート、硬い木目に滑らないようにしてください。リムが確立されるまで軽い力で始めてください。外側の繊維が切れたら、ドリルはより安定して進むことができます。きれいに始まるドリルビットは、後で表面を裂く可能性が低くなります。
ドリルスクエアの持ち方も重要です。工具が傾くと、ビットの片側がもう片側よりも深く食い込みます。その横方向の負荷は、穴を大きくしたり、縁を欠けさせたり、出口側を不均一に割れさせたりする原因となります。穴をまっすぐに開ける必要がある場合、繰り返し開ける必要がある場合、または仕上がり縁の近くに開ける必要がある場合は、簡単なガイドブロックやドリルガイドが役立ちます。
抜け裂けを防ぐためにバッキングを使用する
当て材は、出口側を保護する最も簡単な方法の一つです。ビットが抜ける際に最後の繊維が支えられるように、工作物の背面に端材をしっかりと当てます。当て材は平らで清潔である必要があり、材料が動く可能性がある場合はクランプで固定します。これにより、ドリルビットは支持されていない繊維を空中に押し出すのではなく、端材に食い込みます。
合板、化粧板、薄板、仕上げ済みモールディングなどに特に役立ちます。これらの材料は、入り口側はきれいに見えても、裏側はひどくささくれることがあります。両方の面が見える場合は、片側からドリルで途中まで穴を開け、先端がちょうど現れたら、反対側からその小さな印をガイドにして仕上げます。この方法は時間がかかりますが、両方の縁をきれいに保つことができます。
貫通直前は送り圧力を下げてください。多くのオペレーターは、ほとんどの深さまでスムーズに掘削し、ビットが遅くなったり、ほぼ貫通したりすると、より強く押し込みます。その最後の押し込みは、まさに木材が最も力を必要としないときです。ドリルビットは、最後の繊維をボードから打ち出すのではなく、切削を完了できるようにする必要があります。

速度、送り、熱を制御する
スピードはエッジの品質に影響します。遅すぎると一部の木材でビットが食い込むことがあり、速すぎるとカッティングエッジが加熱されたり、表面が焦げたり、繊維を切断するのではなく研磨したりすることがあります。適切な速度は、直径、ビットのスタイル、木材の種類、穴の深さによって異なります。小さくて鋭いドリルビットは、大きなビットよりも速く回転させることができますが、幅の広いビットは通常、より遅い速度とより確実な制御が必要です。
送り圧は、煙や粉塵ではなく、切りくずを生み出すべきです。ビットが細かい粉末を出したり、キーキー音を立てたり、穴の壁を焦がしたりする場合は、刃先が鈍っているか、回転速度が高すぎる可能性があります。大きな塊が剥がれ落ちる場合は、送り量が aggressive すぎるか、出口側が支持されていない可能性があります。ドリルビットは、音、切りくずの形状、工具の感触を通して有用なフィードバックを与えます。
熱は単なる快適性の問題ではありません。高温のビットはより早く摩耗し、仕上げ面を焦がし、コーティングを軟化させ、樹脂質の木材ではフルートにガムが付着します。深い穴を掘る際は、停止して切りくずを取り除いてください。フルートが密に詰まると、ビットは切削するのではなく擦れます。きれいな切りくずの経路は、きれいな刃の一部です。
チップを穴から出し続けて
チップが詰まると、多くの粗い穴が生じます。チップが蓄積すると、フルートが切りくずを排出しなくなり、工具にさらに圧力が必要になり、穴の側面にこすれが生じ始めます。詰まったチップを無理に押し進めたドリルビットは、過熱したり、ぶれたり、縁の繊維を損傷したりする可能性があります。これは、深い穴、湿った木材、樹脂分の多い針葉樹、厚い積層板でよく見られます。
深い掘削中は、ビットを定期的に引き抜いてください。フルートで切りくずを排出し、同じラインに沿って穴に再挿入してください。切りくずを除去するために、工具を横に振らないでください。横方向の動きは穴を広げ、壁を損傷します。切りくずが繰り返し詰まる場合は、ビットのスタイルが深さに適しているか、刃先がまだ鋭利かを確認してください。
圧縮空気や小さなブラシで穴をきれいにすることができますが、主な解決策は制御された穴あけです。切りくずをよく除去するドリルビットは、よりスムーズに感じられ、より低温で切削し、より均一な壁を残します。繰り返し生産される穴の場合、切りくず制御は最初の部品から最後の部品まで穴の直径をより予測可能に保ちます。
木材製品に適したアプローチを選ぶ
一般的な針葉樹は容易に切断できますが、穴が端の近くにある場合や、ビットが強く引きすぎると、木目に沿って割れることがあります。広葉樹は、密な木目が切断に抵抗するため、より鋭い刃先とより制御された送りが必要になる場合があります。合板やベニヤは、コアがきれいにドリルで開けられていても、最上層が剥がれる可能性があるため、特別な注意が必要です。MDFはスムーズに切断できますが、細かい粉塵が発生し、ビットが鈍いと縁の周りが毛羽立つことがあります。
ドリルビットは、すべての部品をドリル加工する前に、実際の材料に対して確認する必要があります。同じ板やパネルの端材でテストしてください。テスト穴で、縁がきれいか、裏側がささくれていないか、ビットがまっすぐ進んでいるか、熱が発生していないかを確認します。本番の部品に移る前に、速度、当て木、圧力、またはビットのスタイルを調整してください。
ラミネート加工された表面の加工には、慎重な開始が必要です。マスキングテープは表面の傷を軽減できますが、鋭利な刃先や当て板の代わりにはなりません。ビットは表面をきれいに切削する必要があります。ラミネート材が入口面で欠ける場合は、速度を落とし、先端を確認し、ガイドを使用してください。滑りやすい表面でドリルビットがぶれる場合は、無理に穴の中で修正しようとしないでください。
穴を読み、セットアップを修正する
完成した穴が物語を語る。毛羽立った縁は、刃先の鈍り、高速回転、または柔らかい繊維を示唆する。焦げ跡は、過度の速度、切りくずの排出不良、またはビットの接触を示唆する。楕円形の穴は、角度変更、横方向の負荷、または動きを示唆する。出口側の裂けは、バッキング材の不足、または貫通直前の過度の圧力を示唆する。これらの兆候が現れたら、ドリルビットが破損した後だけでなく、その前に点検すべきである。
同じ欠陥が複数の穴に現れた場合は、作業を中止し、セットアップを修正してください。原因を変えずにワークピースを交換しても、材料の無駄になります。ビットの切れ味、ドリルの角度、クランプ、バッキング、速度、送り圧力、切りくずの除去を確認してください。修正は通常わずかなものですが、次に目に見える穴ができる前に実施する必要があります。
| 穴欠陥 | 原因 | 次のホールの前に修正 |
|---|---|---|
| 割れた出口側 | サポートされていない繊維または重い最終圧力 | 締め付けを固定し、ブレークスルー付近の圧力を緩和する |
| ギザギザの入り口の縁 | スケーティングポイント、鈍いエッジ、または速いスタート | 軽く始めて、より中心が出やすいビットを使用してください |
| 焼け焦げた壁 | 熱、詰め込みすぎたチップス、または過度のスピード | 低速で、より頻繁に切りくずを除去してください |
| 大きすぎる穴 | サイドロードまたは工具角度変更 | ガイドを使ってドリルをまっすぐに保持してください |
| ふわふわの繊維 | 鈍い切れ刃または柔らかい木目 | より鋭いビットを使用し、テストカットを行ってください。 |
ビットの交換または引退の時期
損傷したドリルビットでは、信頼性の高いきれいな穴を開けることはできません。先端、刃先、スパー、フルート、シャンクを確認してください。先端が曲がっていたり、刃先が欠けていたり、スパーが摩耗していたり、チャックの中でビットがぐらついたりすると、正確な円周を切断できません。過熱したドリルビットは変色して見えることがあり、冷えてもすぐに刃先が失われる可能性があります。
ビットがまだ回転するかどうかだけで判断しないでください。木工用の穴は、ビットが機械的に故障する前に視覚的に失敗することがよくあります。ビットに余分な圧力が必要な場合、すべての穴に毛羽立ちを残す場合、通常の速度で焦げる場合、または印を付けた点でさまよう場合は、研ぎ直すか交換する必要があります。仕上げ作業に使用するドリルビットは、粗い下地作業に使用するビットよりも高い基準で保持する必要があります。
保管も重要です。箱の中でバラバラに転がっているビットは、小さな刃先を欠けさせる可能性があります。樹脂や粉塵がフルートに付着することもあります。使用後はビットを清掃し、鋭利な刃先を保護し、サイズ別に分けておけば、正しいビットを簡単に見つけることができます。適切な保管は、きれいな穴品質を支える静かな要素なのです。
木材のきれいな穴を開けるための実践的なワークフロー
最も信頼性の高いワークフローはシンプルです。穴のサイズと深さを確認し、仕上げの要件に合ったビットスタイルを選択し、中心をマークし、ワークを支持し、穴が貫通する場合はバッキングを使用し、軽い圧力で開始し、深い切削中は切りくずを排出し、貫通近くでは圧力を減らします。ドリルビットは、セットアップの各部分が切削作用をサポートするときに最もよく機能します。
繰り返し穴を開ける場合は、作業を再現できるようにしてください。間隔と深さを一定にする必要がある場合は、ストップカラー、デプスマーカー、ガイドブロック、テンプレート、または治具を使用してください。残りをドリルする前に、最初の数個の穴を確認してください。縁が傷み始めたら、ビットを点検し、切りくずを取り除いてください。穴が目に見える場合は、速度よりも一貫性が重要です。
このワークフローは、バイヤーがより賢くツールを選択するのにも役立ちます。問題は、どの直径を購入するかだけではありません。それは、その仕事にどのような種類の切断が必要か、そしてどの程度の仕上がり品質が期待されるかということです。そこで、明確なドリルビット選択プロセスが時間を節約します。
ベストウィンがセレクションにどのように適合するか
木材にきれいな穴を開ける作業の場合、 ベストウィン 材質、穴のサイズ、深さ、および仕上げの要件がユーザーによって定義された後に、ドリルビットと木工のオプションを検討できます。木工用オーガータイプ、一般的なドリルビットカテゴリ、または木工シリーズのオプションは、直径が近いという理由だけで選択するのではなく、実際の作業に合わせて選択する必要があります。
調達チームおよびワークショップチームの皆様へ ドリルビット 材料、穴径、仕上げ面、深さ、およびバック材やガイドの使用有無が注文備考に含まれていると、選定が容易になります。これにより、工具の選択が実際の切削条件と結びつき、防止可能な刃先損傷を減らすことができます。
最終的な結論
きれいな木材の穴は、ビット、表面、そして最後の繊維がどのように支えられるかにかかっています。正確に始まり、縁をきれいに切り、切りくずを排出し、鋭利さを保つドリルビットを選んでください。工作物をクランプし、穴が貫通する際には当て木を使用し、速度と圧力を制御し、完成した部品に穴を開ける前に結果を検査してください。
穴の品質が重要である場合、ビットが支えのない木材を突き抜けないようにするか、鈍い刃を詰まった切りくずを通して無理に押し込まないようにしてください。慎重なセットアップにより、ドリルビットは木材を引き裂くのではなく、木材を切り取ることができます。
その最終確認により、各ドリルビットの決定が目に見える仕上がりに結びつきます。










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe