
Schnelle Antwort
Die richtige Lochsäge für Metall hängt von der Metallart, der Wandstärke, der Lochgröße, der Werkzeugdrehzahl, der Kühlmethode und der Anzahl der erforderlichen wiederholten Schnitte ab. Für dünne Stahlbleche und Elektrodosen kann ein HM-bestückter Fräser schnell und stabil sein, wenn der Bohrer kontrolliert wird. Für Edelstahl, dickeres Blech oder gemischte Wartungsarbeiten können Bimetall- oder M42-Optionen einfacher zu handhaben sein, da sie unterbrochene Schnitte und moderate Vibrationen besser tolerieren. Das sauberste Ergebnis erzielt man, indem man den Fräser auf das Material abstimmt und dann den richtigen Zentrierbohrer, Spannschaft, die richtige Drehzahl, den richtigen Vorschubdruck und das richtige Kühlmittel verwendet.
A Hole-Säge für Metall sollte nicht allein nach dem Durchmesser ausgewählt werden. Ein 25-mm-Loch in dünnem Baustahl ist eine andere Aufgabe als eine 60-mm-Öffnung in Edelstahlblech oder einer gekrümmten Rohrwand. Wenn Schnittwerkzeugtyp, Bohreraufbau und Werkstückspannung auf die Anwendung abgestimmt sind, ist der Schnitt sauberer, der Auswurf des Bohrkerns erfolgt vorhersagbarer und das Werkzeug hält länger.
Was unterscheidet Metallschneiden von Holz oder Kunststoff?
Metall ist weniger nachgiebig als Holz, Kunststoff oder Gipskarton. Es leitet Wärme in den Bohrer, widersteht den Zähnen und kann sich verhärten oder Grate bilden, wenn Geschwindigkeit und Druck falsch sind. Eine Lochsäge für Metall muss ihre Zähne im Eingriff halten, ohne zu reiben. Zu hohe Geschwindigkeit erzeugt Wärme. Zu hoher Druck kann Zähne brechen, den Bohrer zum Stillstand bringen oder dünnes Blech verziehen. Zu geringer Druck lässt die Zähne die Oberfläche polieren, anstatt zu schneiden.
Das Werkstück spielt ebenfalls eine Rolle. Flache Bleche können sich verbiegen, wenn sie nicht gestützt werden. Edelstahl kann sich beim Reiben des Schneidwerkzeugs verhärten. Ein gebogenes Rohr kann dazu führen, dass der Zentrierbohrer wandert. Lackierte Platten können abplatzen, wenn das Schneidwerkzeug greift. Bei Wartungsarbeiten kann der Bediener auch eingeschränkten Zugang, unebene Oberflächen oder vorhandene Verkabelungen hinter der Platte haben.
Aus diesen Gründen sollte die Lochsäge für Metall als Teil eines Schneidsystems betrachtet werden. Der Fräser, die Aufnahme, der Zentrierbohrer, die Bohrdrehzahl, die Schmierung, die Klemmung und die Spanabfuhr entscheiden alle darüber, ob das Loch sauber oder rau wird.
Schneidertyp, Metall und Aufgabe zuordnen
Der Hauptvergleich findet zwischen TCT-, HSS-, Bi-Metall- und M42-Fräsern statt. Jeder kann nützlich sein, aber jeder verhält sich anders. Eine Lochsäge für Metall, die in einer Produktionswerkstatt verwendet wird, benötigt möglicherweise eine schnelle Wiederholbarkeit, während eine, die von einem Wartungsteam verwendet wird, eine breite Kompatibilität und eine vorhersehbare Handhabung benötigt.
| Cutter-Option | Beste Passform | Hauptvorteil | Wachpunkt |
|---|---|---|---|
| TCT-Lochsäge | Blech, Metallplatten, wiederholte Löcher | Schnelles Schneiden und starke Zahnspitzen | Benötigt stabile Bohrung und kontrollierten Vorschub |
| HSS-Lochsäge | Leichtere Metalle und allgemeiner Werkstattgebrauch | Einfach, sparsam, leicht verständlich | Verschleißt schneller auf härteren Materialien |
| Bi-Metall-Lochsäge | Buntmetalle, Wartungsarbeiten, Rohr- und Verkleidungsarbeiten | Robuster Körper, flexibel für vielfältige Einsatzzwecke | Die Schnittgeschwindigkeit muss moderat bleiben |
| M42 Bi-Metall-Lochsäge | Edelstahl und härtere Metallanwendungen | Bessere Wärme- und Verschleißbeständigkeit | Benötigt noch Kühlmittel und konstanten Druck |
| Arbor und Pilotensatz | Jede größere Lochsäge-Arbeit | Hält den Fräser zentriert und austauschbar | Schlechter Dorn-Sitz verursacht Vibrationen und raue Bohrungen |
TCT-Bohrer sind üblich, wenn Geschwindigkeit wichtig ist. Die Hartmetallspitzen können saubere Schnitte durch geeignetes Metall machen, insbesondere bei Blech- und Plattenanwendungen. Der Bediener muss Seitenbelastung und Rattern vermeiden, da abgebrochene Zähne die Werkzeuglebensdauer schnell verkürzen können. Für wiederholte Bohrungen unter kontrollierten Bedingungen kann eine TCT-Lochsäge für Metall effizient sein.
Bi-Metall- und M42-Optionen sind oft nützlich, wenn die Arbeit weniger vorhersehbar ist. Wartungsteams schneiden an einem Tag Baustahl, am nächsten Edelstahl-Abdeckplatten und später Rohre oder dünne Bleche. Eine Bi-Metall-Lochsäge für Metall verträgt mehr Vibrationen als ein starrer Fräser, benötigt aber dennoch die richtige Geschwindigkeit und Kühlung.

Durchmesser, Tiefe, Dorn und Vorbohrer zusammen auswählen
Der Durchmesser ist die offensichtliche Wahl, aber er sollte nicht die einzige sein. Eine Lochsäge für Metall benötigt auch genügend Schnitttiefe, eine passende Aufnahme und einen Zentrierbohrer, der auf das Werkstück abgestimmt ist. Wenn der Zentrierbohrer stumpf, zu lang oder schlecht gesichert ist, kann der Bohrer wandern, bevor die Zähne greifen. Bei dünnem Blech kann diese kleine Bewegung ein zu großes oder ungleichmäßiges Loch hinterlassen.
Der Dornhalt ist besonders wichtig bei wiederholten Arbeiten. Ein lockerer Dorn verursacht Vibrationen, die zu Zahnbeschädigungen und rauen Kanten führen. Ein stabiler Dorn hilft, den Fräser rechtwinklig zur Oberfläche zu halten. Bei großem Lochdurchmesser leisten Dorn und Zentrierbohrer mehr Arbeit, da die Schnittkraft weiter vom Zentrum entfernt ist.
Die Schnitttiefe sollte vor Beginn überprüft werden. Einige Fräser sind hauptsächlich für Ausschnitte in Blechen und Platten konzipiert, während andere tiefere Profile bearbeiten können. Wenn das Werkstück dicker ist als die Frästiefe, können sich Späne im Sägeblatt festsetzen. Festgesetzte Späne erzeugen Hitze und erschweren die Entfernung des Pfropfens. Der Bediener sollte pausieren, die Späne entfernen und vermeiden, den Fräser zu überlasten.
Geschwindigkeit, Vorschub und Wärme steuern
Die meisten schlechten Schnitte entstehen durch Geschwindigkeit und Hitze. Eine Lochsäge für Metall benötigt im Allgemeinen eine langsamere Drehzahl als ein ähnlicher Schnitt in Holz. Große Durchmesser erfordern eine langsamere Drehzahl als kleine Durchmesser, da die äußeren Zähne schneller laufen. Härtere Metalle erfordern ebenfalls eine niedrigere Drehzahl und eine bessere Kühlung.
Der Vorschubdruck sollte fest, aber kontrolliert sein. Ist der Druck zu gering, reiben die Zähne und es entsteht Hitze. Ist der Druck zu hoch, kann der Bohrer blockieren oder die Zähne können absplittern. Ein gleichmäßiger Vorschub ermöglicht es dem Schneidwerkzeug, Späne statt Staub oder Verfärbungen zu erzeugen. Späne sind nützliches Feedback. Blaue Späne, Brandgeruch oder Rauch deuten normalerweise auf übermäßige Hitze hin.
Kühlmittel oder Schneidöl hilft, die Reibung zu reduzieren und die Wärme von der Schneide wegzutragen. Bei Edelstahl ist die Kühlung besonders wichtig, da Wärme die Oberfläche härten und den nächsten Schnitt erschweren kann. Bei Überkopf- oder Vertikalarbeiten sollte eine Methode angewendet werden, die Schmutz kontrolliert und gleichzeitig die Wärme reduziert. Selbst eine kleine Menge eines geeigneten Schmiermittels kann den Schnitt verbessern.
Schneiden von Blechtafeln
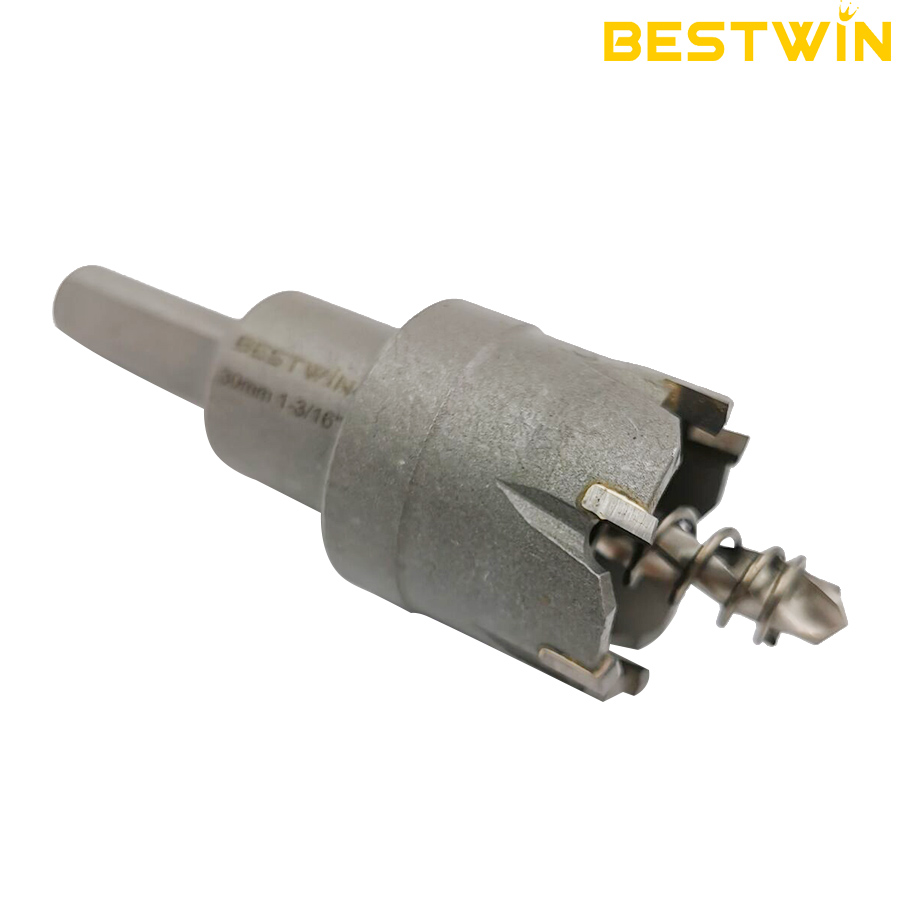
Blechtafeln sind üblich in elektrischen Gehäusen, Lüftungskanälen, Abdeckungen, Schildrahmen, Maschinenschutzvorrichtungen und Reparaturwinkeln. Eine Lochsäge für Metall, die auf Blech verwendet wird, benötigt Halt hinter dem Schnitt. Wenn sich die Platte biegt, kann der Bohrer auf der Austrittsseite greifen und eine verzerrte Kante hinterlassen.
Markieren Sie die Mitte deutlich, machen Sie einen kleinen Körnerschlag, falls die Oberfläche dies zulässt, und vergewissern Sie sich, dass sich hinter der Platte keine Drähte, Komponenten oder versteckten Stützen befinden. Beginnen Sie mit dem Bohrer rechtwinklig zur Oberfläche. Sobald der Vorbohrer durchbricht, lassen Sie die Schneiden gleichmäßig greifen. Wenn der Fräser hakt, stoppen Sie und überprüfen Sie die Klemmung, die Geschwindigkeit und die Stabilität des Vorbohrers, anstatt den Bohrer zu erzwingen.
Bei lackierten oder beschichteten Platten die sichtbare Fläche schützen. Manche Bediener kleben Klebeband über den Schnittbereich, um Abrieb zu reduzieren und Markierungen leichter sichtbar zu machen. Das Klebeband ersetzt nicht die richtige Geschwindigkeit, kann aber helfen, die Oberfläche während der Einrichtung zu schützen.
Edelstahl schneiden
Edelstahl ist anspruchsvoll, da er sich bei Hitze und Reibung verfestigen kann. Eine Lochsäge für Metall, die auf Edelstahl verwendet wird, sollte scharf sein, mit kontrollierter Geschwindigkeit laufen und gleichmäßigen Vorschubdruck erhalten. Stop-and-go-Reibung ist der Feind. Wenn der Bohrer die Oberfläche poliert, ohne Späne zu erzeugen, wird der nächste Schnitt schwieriger.
M42-Bimetall oder geeignete TCT-Optionen können je nach Dicke und Werkzeugkontrolle verwendet werden. Verwenden Sie Schneidflüssigkeit, halten Sie den Bohrer rechtwinklig und entfernen Sie häufig Späne. Lassen Sie den Fräser nach Abschluss des Schnitts nicht auf der Oberfläche schleifen. Dies erzeugt Wärme ohne nützliches Schneiden.
Bei Edelstahlblechen für Ausrüstungen in der Lebensmittel-, Textil-, Chemieindustrie oder im Außenbereich kann auch die Gratfreiheit eine Rolle spielen. Planen Sie das Entgraten nach dem Schnitt ein. Ein sauberes Loch reduziert Montageprobleme und sorgt dafür, dass Dichtungen, Kabelverschraubungen und Fittings gleichmäßiger sitzen.
Schneiden von Rohren, Röhren und gekrümmten Oberflächen
Rohre und Röhren sind schwieriger, da der Pilotbohrer zuerst auf eine gekrümmte Oberfläche trifft. Eine Lochsäge für Metall kann verrutschen, wenn die Mitte nicht vorbereitet ist. Verwenden Sie nach Möglichkeit einen Körner, eine Führung oder eine Vorrichtung. Sichern Sie das Rohr, damit es nicht rollen kann. Wenn das Loch genau platziert werden muss, vermeiden Sie freihändiges Bohren an einem losen Teil.
Wenn der Fräser in die gekrümmte Oberfläche eindringt, ist der Zahnkontakt ungleichmäßig. Der Bediener sollte den Seitendruck reduzieren und den Fräser setzen lassen. Bei dünnwandigen Rohren kann die Austrittsseite greifen. Bei dickeren Rohren wird die Spanabfuhr wichtiger. Pausieren und verhakte Späne entfernen, bevor sich Hitze aufbaut.
Ein Rohrschnitt kann auch einen sichelförmigen Stutzen oder Grat hinterlassen. Das ist bei gekrümmten Oberflächen normal, sollte aber vor der Montage entfernt werden. Ein Entgratungsschritt schützt Kabel, Schläuche, Dichtungen und Hände.
Häufige Fehler, die ein Metallloch ruinieren
Der erste Fehler ist die Verwendung eines Sägeblatts, das für Holz oder weiche Materialien bestimmt ist. Es mag kurzzeitig schneiden, aber Zahnverschleiß und Hitze werden schnell auftreten. Eine echte Lochsäge für Metall hat eine Zahnform und ein Material, das für den Metallzuschnitt geeignet ist.
Der zweite Fehler ist die Verwendung einer zu hohen Bohrergeschwindigkeit. Hohe Geschwindigkeit mag anfangs effizient erscheinen, kann aber die Schneide überhitzen, das Werkstück verfärben und die Standzeit des Fräsers verkürzen. Der dritte Fehler ist die Vernachlässigung des Zustands des Zentrierbohrers. Ein stumpfer Zentrierbohrer macht den Hauptfräser instabil, noch bevor der Schnitt beginnt.
Ein weiterer häufiger Fehler ist das Schneiden von ungestütztem Blech. Dünnes Metall benötigt eine Auflage oder Klemmung. Ohne Unterstützung vibriert, biegt es sich oder verhakt sich. Bediener vergessen auch das Entfernen von Stanzresten. Ein festsitzender Stanzrest im Werkzeug erhöht die Wärme beim nächsten Loch und verlangsamt die Arbeit.
Schließlich trennen viele Anwender die Grob- von der Feinarbeit nicht. Eine Lochsäge für Metall kann die Hauptöffnung erzeugen, aber Entgraten, Reinigen und die Überprüfung des Durchmessers gehören immer noch zu einem professionellen Ergebnis.
Einrichtungscheckliste vor dem ersten Schnitt
Verwenden Sie eine kurze Checkliste, wann immer sich Lochgröße oder Material ändern. Sie verhindert, dass kleine Einrichtungsfehler zu beschädigten Fräsern oder Ausschussteilen führen.
- Bestätigen Sie das Material: Baustahl, Edelstahl, Aluminium, verzinktes Blech, Rohr oder lackiertes Blech.
- Wählen Sie die Lochsäge für Metallart, die für das Material und die erwartete Anzahl von Löchern geeignet ist.
- Passende Spannflanschgröße, Zentrierbohrer und Fräserdurchmesser.
- Klemmen oder stützen Sie das Werkstück so, dass es sich nicht verbiegen, rollen oder vibrieren kann.
- Markieren Sie die Mitte und prüfen Sie den Freiraum hinter dem Werkstück.
- Stellen Sie die Bohrergeschwindigkeit für größere Durchmesser und härtere Metalle niedriger ein.
- Verwenden Sie geeignetes Schneidöl oder Kühlmittel, wenn das Material dies erfordert.
- Startplatz, stetig füttern und auf Geplapper achten.
- Spanplatten entfernen und den Stecker vor dem nächsten Loch herausziehen.
- Entgraten Sie die Kante vor dem Einbau von Fittings, Verschraubungen oder Befestigungselementen.
Diese Checkliste ist einfach, aber sie verbessert die Wiederholbarkeit. In Werkstatt- und Wartungsumgebungen ist Wiederholbarkeit oft wertvoller als der schnellste Einzelschnitt.
Prüfen Sie die Bohrung vor der Montage von Beschlägen
Eine Metallöffnung sollte vor der Installation einer Kabelverschraubung, eines Rohrfittings, einer Rohrschelle oder einer Befestigung überprüft werden. Die Öffnung sollte für das Teil rund genug sein, frei von scharfen Graten und auf beiden Seiten sauber. Eine raue Kante kann die Isolierung beschädigen, verhindern, dass eine Dichtung abdichtet, oder dazu führen, dass ein Fitting schief sitzt. Selbst wenn der Hauptschnitt mit einer guten Lochsäge für Metall erfolgt, ist ein schneller Entgratungsschritt immer noch Teil der Arbeit.
Überprüfen Sie den Stecker, der aus dem Fräser herauskommt. Wenn der Stecker blau, stark beschädigt oder schwer zu entfernen ist, muss der nächste Schnitt möglicherweise mit geringerer Geschwindigkeit, mehr Kühlmittel, besserer Unterstützung oder einem schärferen Fräser erfolgen. A Hole-Säge Hinterlässt Spuren in den Spänen und im Stecker. Glatte Späne und ein handlicher Stecker bedeuten normalerweise, dass die Einstellung nahe dran ist. Pulvrige Späne, Rauch oder ein klingelndes Geräusch deuten auf Reibung oder Rattern hin.
Bei wiederholten Bohrungen messen Sie die erste Öffnung, bevor Sie fortfahren. Es ist einfacher, Geschwindigkeit, Vorschub, Klemmung oder die Ausrichtung des Vorbohrers zu korrigieren, nachdem ein Probeschnitt gemacht wurde, als nach einer ganzen Charge von Platten. Eine Lochsäge für Metall erzielt die besten Ergebnisse, wenn die Inspektion in den Arbeitsrhythmus integriert ist und nicht bis zum Ende aufgeschoben wird.
Wenn ein Set mehr Sinn ergibt als Einzelgrößen
Ein einzelner Cutter ist praktisch, wenn der Auftrag eine feste Öffnungsgröße erfordert. Ein Set ist besser, wenn das Wartungspersonal mehrere gängige Durchmesser für Kabelverschraubungen, Rohrverschraubungen, Rohrdurchführungen, Schalter und Halterungen schneidet. Ein Hole-Säge für Metall-Kits hält auch Spannfutter, Zentrierbohrer und Größen zusammen, was die Suchzeit nach passenden Teilen reduziert.
Das Set sollte den von der Mannschaft verwendeten realen Größenbereich abdecken. Zu viele ungenutzte Größen erhöhen die Kosten und den Aufwand. Zu wenige Größen zwingen die Bediener, Löcher von Hand zu vergrößern, was oft zu rauen Kanten führt. In einer kleinen Werkstatt kann ein fokussierter Satz gängiger Größen besser sein als ein sehr großes Set. In einer Wartungsabteilung kann ein umfangreicheres Set Ausfallzeiten reduzieren, wenn eine unerwartete Reparatur ansteht.
Bestwin bietet TCT- und Bi-Metall-Lochsägen für unterschiedliche Schnittbedingungen sowie passende Spannfutter und Sets. Die sinnvolle Wahl ist diejenige, die zum Material, zur Bohrmaschine und zum bereits vor Ort verwendeten Arbeitsmuster passt.
Wartung und Lagerung
Eine Lochsäge für Metall hält länger, wenn sie richtig gereinigt und gelagert wird. Entfernen Sie nach dem Schneiden den Stecker, bürsten Sie Späne ab und wischen Sie überschüssiges Öl ab. Überprüfen Sie die Zähne auf Späne, Verschleiß oder Verfärbungen. Wenn der Zentrierbohrer stumpf ist, ersetzen Sie ihn, bevor er den nächsten Schnitt beschädigt.
Werfen Sie Lochsägen nicht lose in einen Werkzeugkasten, wo die Zähne auf andere Werkzeuge treffen können. Ein geteilter Kasten oder ein Gestell schützt die Schneide und hilft dem Team, die richtige Größe schneller zu finden. Bewahren Sie Dornen und Zentrierbohrer zusammen mit den Lochsägen auf, zu denen sie passen. Ein fehlender Dorn kann eine gute Lochsäge auf der Baustelle unbrauchbar machen.
Wenn ein Fräser langsamer wird, inspizieren Sie ihn, anstatt den Druck zu erhöhen. Mehr Druck auf einen abgenutzten Fräser erzeugt Wärme und verschlechtert das Ergebnis. Ein abgenutzter Fräser zum richtigen Zeitpunkt zu ersetzen ist in der Regel günstiger, als das Werkstück, den Bohrer oder die Armatur zu beschädigen.
Fazit
Die Wahl einer Lochsäge für Metall ist eine praktische Entscheidung, kein Rätselraten. Beginnen Sie mit dem Material, der Dicke, dem Durchmesser und der Anzahl der Löcher. Passen Sie dann den Schneidertyp, den Dorn, den Zentrierbohrer, die Geschwindigkeit, den Vorschub und die Kühlung an. TCT kann für stabile Blech- und Plattenarbeiten schnell sein. Bi-Metall- und M42-Optionen können für gemischte Wartungsarbeiten flexibel sein. Mit guter Einrichtung und sorgfältiger Handhabung kann eine Lochsäge für Metall saubere, wiederholbare Öffnungen erzeugen und gleichzeitig Grate, Hitze und Zeitverschwendung reduzieren.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe