
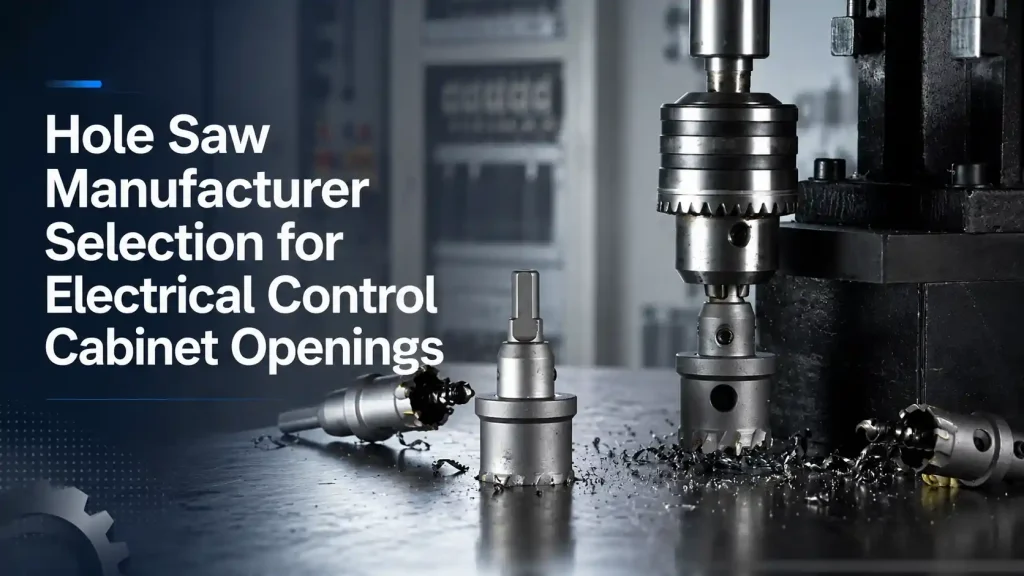
Elektrik kontrol panoları, kablo rakorları, boru bağlantı parçaları, butonlar, gösterge lambaları, havalandırma donanımı, sayaçlar, konektörler ve servis erişimi için yuvarlak açıklıklara ihtiyaç duyar. Görünür sonuç tek bir temiz daire olabilir, ancak kesme koşulları sac malzemesi, kalınlığı, kaplaması, delik çapı, kenar boşluğu, makine ve üretim hacmine göre değişiklik gösterir. Hafif çelik test kuponunda çalışan bir alet, boyalı bir muhafaza kapısında, paslanmaz terminal kutusunda, alüminyum panelde veya monte edilmiş bir panoda farklı davranabilir. Muhafaza üreticileri, panel oluşturucuları, elektrik müteahhitleri, distribütörler ve OEM araç programları için delik testeresi spesifikasyonu, gerçek açıklığı ve iş parçasını takip etmelidir.
Hızlı Cevap
Bir Hole tester üreticisi Elektrik kontrol kabini açıklıkları için kesme malzemesini, diş veya kesici yönünü, çapını, kesme derinliğini, pilot düzenlemesini, milini, sapını, makinesini ve ambalajını muhafaza görevine uygun hale getiriyoruz. İnce sac üretimini saha modifikasyonundan ayırıyor, numuneleri temsili paneller üzerinde doğruluyor ve onaylanmış geometriyi, arayüzü, etiketi ve yeniden siparişler için dolum kodunu saklıyoruz.
Bestwin olarak panel üreticileri, elektrikli ekipman fabrikaları, sistem entegratörleri, distribütörler, ithalatçılar ve OEM müşterileri için karot matkapları, mandrenler, pilot uçlar, aksesuarlar ve setler üretiyor ve tedarik ediyoruz. Karot matkap üreticisi incelememiz, çapı tam spesifikasyon olarak ele almak yerine her bir alet kodunu beyan edilen malzeme, panel kalınlığı, delik işlevi, makine arayüzü, numune sonucu ve parti gereksinimi ile ilişkilendirir.
Kablo, Boru, Havalandırma ve Cihaz Boşlukları Farklı Kontroller Gerektirir
Bir kontrol panosu, sensör veya iletişim kabloları için küçük kablo rakoru girişleri, güç devreleri için daha büyük boru açıklıkları, düğmeler ve göstergeler için delikler, fanlar veya filtreler için dairesel kesikler ve sayaçlar, konektörler veya servis bağlantı parçaları için açıklıklar gerektirebilir. Bazı kesikler, şekillendirme ve boyamadan önce düz levha üzerine yapılır. Diğerleri ise montajdan sonra bitmiş bir kapı, duvar veya terminal kutusu üzerine yapılır.
Kovan testere üreticisi olarak çalışmamız, delikleri işlevlerine göre gruplandırarak başlar. Bir kablo rakoru, bağlantı parçasına uyan ve deliğin etrafında yeterli malzeme bırakan bir çapa ihtiyaç duyar. Bir boru girişi, göbeğine veya kuplajına uymalı ve sızdırmazlık yüzeyine ihtiyaç duyabilir. Bir fan açıklığı daha büyük bir çapa, montaj deliği desenine ve yakındaki panjurlara sahip olabilir. Bir düğme veya gösterge kesiti görünür bir kenara ve sıkı bir döndürme önleyici veya aksesuar gereksinimine sahip olabilir.
İş parçası durumu kabul sınırını değiştirir. Düz bir boşluk makinede desteklenebilir ve sıkıştırılabilir. Montajlı bir dolapta yüzeyin arkasında kablolama, cihazlar, contalar veya arka plaka olabilir. Delik testeresi üreticisinin numune planı, üretim veya kurulumda mevcut olacak erişim, destek ve koruma koşullarını yeniden üretmelidir.
Tablo 1. Kontrol Kabini Açıklıkları ve Ürün Eşleştirme Bilgileri
| Açılış | Yaygın iş parçası durumu | Product direction | İhtiyacımız olan bilgiler |
|---|---|---|---|
| Kablo rakoru girişi | Yumuşak çelik, paslanmaz, alüminyum veya plastik duvar | Eşleşen çift metal, HSS, TCT veya başka uygun bir kesici | Bitmiş çap, malzeme, kalınlık, kenar boşluğu |
| Kanal veya göbek açıklığı | Çelik veya paslanmaz çelik kutu | Metal kesme delik testeresi yönü, sabit kılavuz ve mil ile | Standart uyum, bitmiş boyut, kaplama, makine |
| Düğme veya gösterge deliği | Boya veya toz boya kaplı kapı | Kontrollü kırılmalı temiz giriş ürünü | Görünür yüz, aksesuar boyutu, çapak ve kaplama sınırları |
| Fan veya filtre kesiti | Daha büyük ince levha açıklığı | Çap ve diş yönü sac ve makineye uygun | Panel desteği, çap, derinlik, delik hacmi |
| Metre veya dairesel fitting açıklığı | Bitmiş dolap kapağı veya tabak | Hassas, düşük salınımlı kesme sistemi | Çizim toleransı, sızdırmazlık yüzeyi, konum, destek boşluğu |
| Alan değişikliği | Sınırlı erişimli monte edilmiş muhafaza | Taşınabilir makine uyumlu araç ve net boyut kodu | Matkap modeli, mandren, engel, miktar, güvenlik kontrolleri |
Numune sabitlemeden önce delik testeresi üreticisi eşleştirmesini tamamlamak için bu haritayı kullanıyoruz. Bir dolap serisi malzeme, kaplama, et kalınlığı, fitting standardı veya makine değiştirdiğinde, tam çeşitliliği varsayımla değiştirmek yerine etkilenen takım kodu doğrudan incelenebilir.
Malzeme ve Kalınlık Kesim Ailesini Belirler
Kontrol kabinlerinde düşük karbonlu çelik, galvanizli sac, toz boyalı çelik, paslanmaz çelik, alüminyum alaşımı, mühendislik plastiği veya panel ve terminal kutusu kombinasyonları kullanılabilir. Bu malzemeler farklı kesme yükleri, talaş formları, ısı ve kenar koşulları üretir. Tek bir malzeme adında bile, kalite ve kalınlık sonucu değiştirebilir.
Delik testeresi üreticisi olarak, malzeme sınıfını veya tedarikçi spesifikasyonunu, kalınlığını, kaplamasını, bitmiş çapını, delik sayısını, makineyi ve kabul edilebilir kenar durumunu talep ediyoruz. Sadece "metal kabin" diyen bir talep, numunenin hafif çelik, paslanmaz çelik, alüminyum veya lamine bir yüzeyi temsil edip etmediğini belirtmez.
İnce sac, kesici panelden geçerken sınırlı destek sunar. Aşırı ilerleme, salgı veya diş teması, aleti panele çekebilir, kenarı bozabilir veya çıkışta ağır bir çapak bırakabilir. Daha kalın plaka, daha fazla dişi temas halinde tutar ve daha fazla ısı ve talaş hacmi üretir. Delik testeresi üreticisi incelememiz, kesme yönünü hem malzemeye hem de kalınlığa göre eşleştirir.
Plastik veya kompozit muhafazalar, ürün ve proses uygun değilse eriyebilir, yontulabilir veya takılabilir. Reçine veya panel tipi, et kalınlığı, takviye, yüzey gereksinimi ve üretim yöntemi gereklidir. Çelik bir muhafaza için onaylanmış bir alet, ayrı bir inceleme yapılmadan plastik bir terminal kutusuna aktarılmamalıdır.
Çap, Tolerans ve Yuva Tanımlaması
Çizim çapı, bitmiş açıklığın yalnızca bir parçasıdır. Kablo rakoru, boru bağlantı parçası, buton, lamba, sayaç, fan veya dairesel bağlantı parçası boşluklu geçme, dişli adaptör, kilit somunu, conta veya sızdırmazlık omuzu kullanabilir. Kullanışlı kabul kriterleri yuvarlaklık, çapak yüksekliği, kaplama hasarı, kenar mesafesi ve bağlantı parçasının düzgün oturup oturmadığını içerebilir.
Kesici uç üreticisi ekibimiz, panel çizimiyle birlikte uygunluk çizimini veya parça numarasını talep etmektedir. Eşleşen bileşen, belirtilen boyutun nominal ticari boyut, kesici boyutu, boşluk çapı, diş boyutu veya bitmiş uyum olup olmadığını doğrular. Bu, siparişin gerçek donanımla eşleşmeyen tanıdık bir etikete dayanarak oluşturulmasını önler.
Tolerans, süreci ve uyumu yansıtmalıdır. Somunla kaplı bir rakor için çok dar bir tolerans gereksiz olabilirken, sızdırmazlık rakoru veya görünür kontrol, daha kontrollü bir kenar gerektirebilir. Delik testeresi üreticisinin numunesi, satın alma kararının monte edilmiş fonksiyona uygun olmasını sağlamak için gerçek rakor, conta, rondela veya somun ile değerlendirilmelidir.
Kenar mesafesi önemlidir. Kesici bir bükülme, flanş, bitişik delik, menteşe, takviye veya dolap köşesine yaklaştığında, kılavuz ve gövde yeterli düz desteğe sahip olmayabilir. Panel, birbirine yakın yerleştirilmiş büyük açıklıklar grubunun etrafında da daha zayıf olabilir. Muhafaza tasarımcısı yerleşimi onaylar ve kullanılabilir kesme alanını aldıktan sonra takımı eşleştiririz.
TCT ve Bi-Metal Yönleri Farklı Metal Kesme Programlarına Uyar
Tungsten karbür uçlu ve bi-metal delik testereleri metal uygulamaları için kullanılabilir, ancak otomatik olarak birbirlerinin yerine geçmezler. Kesici yapısı, diş formu, gövde tasarımı, pilot sistemi, çap aralığı, kesme derinliği ve amaçlanan malzeme doğru yönü belirler. Delik testeresi üreticisi incelememiz, aileyi daraltmak için gerçek kabin malzemesini ve üretim yöntemini kullanır.
Bir TCT (Tungsten Carbide Tipped) karot matkabının yönü, özel ürün, makine, hız, ilerleme ve iş parçası uyumlu olduğunda çelik, paslanmaz çelik veya başka bir belirtilmiş metalde tekrarlanan delikler için uygun olabilir. Kesici uçların kararlı bir şekilde oturması ve yeterli talaş tahliyesi gereklidir. Rijit makine kurulumları, monte edilmiş bir kabindeki el matkabından farklı bir ürün seçeneğini destekleyebilir.
Bi-metal delik testereleri, özellikle hafif çelik, alüminyum, plastik ve diğer onaylanmış malzemeler çeşitlilik gösterdiğinde, karma atölye ve saha programları için esnek bir yön sağlayabilir. Diş aralığı, gövde derinliği, mandren bağlantısı ve kılavuz davranışı hala amaçlanan panele uygun olmalıdır. Geniş bir malzeme tanımı, numune alma ihtiyacını ortadan kaldırmaz.
Metal kesme delik testeresi ailelerini müşterinin çizimlerine, panellerine, makinelerine ve sipariş yapısına göre eşleştiriyoruz. Delik testeresi üreticisi önerimiz, amaçlanan malzeme aralığını ve uygulama sınırını belirler, böylece bir distribütör veya OEM programı TCT, bi-metal ve diğer kesicileri ürün koduna göre ayrı tutabilir.
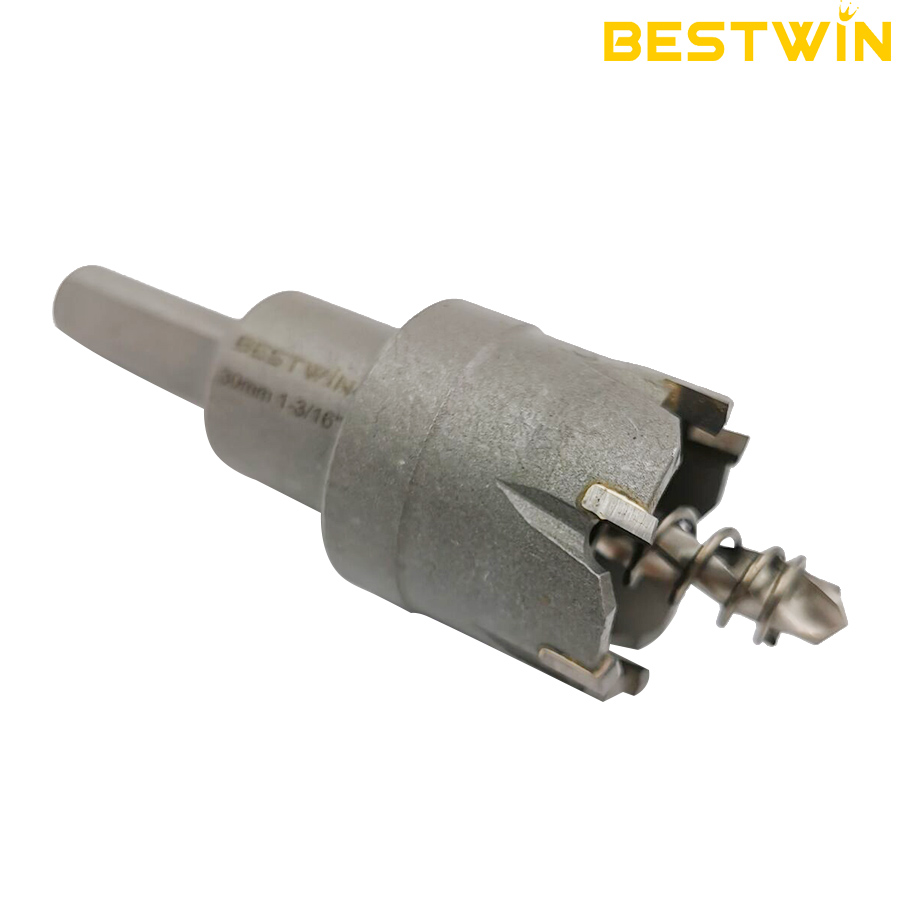
Pilot, Arbor, Şaft ve Makine Tek Bir Sistem Olarak Çalışmalı
Kesici gövde, montajın yalnızca bir parçasıdır. Pilot takım yeri başlatır, mandren torku aktarır ve sap sistemi matkaba veya makineye bağlar. Salgı, pilot çıkıntısı, bağlantı güvenliği, ayna kapasitesi ve mevcut tork, giriş pozisyonunu, titreşimi, kenar kalitesini ve takım ömrünü etkileyebilir.
Delik testeresi üreticisi sorgumuz, her istasyonda kullanılan matkap presi, manyetik matkap, tezgah tipi makine, pnömatik alet, kablolu matkap veya akülü matkap hakkında bilgi istemektedir. Mandren tipi ve kapasitesi, mil veya arbor arayüzü, hız aralığı, mevcut tork, besleme yöntemi ve makinenin sabit mi yoksa elde taşınır mı olduğunu belirtmemiz gerekmektedir. Mandrene fiziksel olarak uyan bir şaft, gerekli çap ve yük için uygun olmayabilir.
Pilot projeksiyonu iş parçasına ve arkasındaki şeye uygun olmalıdır. Düz bir boşlukta pilot açık alandan geçebilir. Birleştirilmiş bir dolap kapısında kablolara, arka plakaya, cihazlara veya bir contaya temas edebilir. Müşteri güvenli bir boşluk ve koruma yöntemi tanımlar. Onaylanmış işlem için gereken pilot ve mandren verilerini biz sağlarız.
Bir istasyonda birden fazla çap kesildiğinde hızlı değiştirme veya standart mandren sistemleri faydalı olabilir. Ticari değer, güvenli bağlantıya, doğru boyut eşleştirmesine, yedek parça bulunabilirliğine ve operatör sürecine bağlıdır. Bıçak üreticisinin ürün haritası, her onaylanmış kombinasyonu oluşturan hangi kesici, mandren, kılavuz ve şaft kodlarının listelendiğini göstermelidir.
Giriş Desteği ve Atılım Kontrolü Paneli Korur
İnce kabin sacı, dişler yüzeye temas ettiğinde esneyebilir. Panel desteksizse, kesici titreyebilir, kaplamayı çizebilir veya düzensiz bir delik oluşturabilir. Delme başladığında, besleme hızındaki ani bir artış kalan malzemeyi kavrayıp aleti ileri çekebilir. Sonuçta oluşan yüzeyde çapaklar, deformasyon veya girişin etrafında bir halka görülebilir.
Delik testeresi üreticisi seçimi, uygun fikstürleme, sıkıştırma, koruma ve makine kontrollerinin yerini tutamaz. Ancak, ürün yapısı ve kesme yönü, amaçlanan kurulumla uyumlu olmalıdır. Panelin düz mü yoksa şekillendirilmiş mi olduğunu, boyamadan önce mi yoksa sonra mı kesildiğini, nasıl desteklendiğini ve işlemin otomatik mi, fikstür güdümlü mü yoksa elde mi yapıldığını soruyoruz.
Üretim boşluğu için numune, hat ile aynı desteği ve yönlendirmeyi kullanabilir. Saha açıklığı için inceleme, sınırlı erişim, taşınabilir bir matkap, bitmiş bir yüzey ve gerçek dolap duvarını içermelidir. Bunlar, malzeme ve çap eşleşse bile farklı testere üreticisi uygulama koşullarıdır.
Besleme ve hız, doğrulanmış işlemin bir parçasıdır. Aşırı hız ısıyı artırabilir ve kontrolü azaltabilir. Çok az besleme kesmek yerine sürtünmeye neden olabilirken, çok fazla besleme dişleri aşırı yükleyebilir veya sacı kavrayabilir. Mümkün olduğunda ürüne özel rehberlik sağlıyoruz ve ekipman sahibi, kendi makinesi, paneli ve çalışma alanı için nihai güvenli prosedürü belirler.
Cips ve Kesilmiş Tütünün Planlı Bir Çıkış Yolu Olmalı
Halka kesici, bir halka malzeme çıkarır ve dairesel bir tapa bırakır. Bir atölyede, talaşlar ve tapa bir masanın üzerine veya bir toplama alanına düşebilir. Montajlı bir muhafazada, terminallerin, devre kartlarının, kontaktörlerin, sürücülerin veya kabloların üzerine düşebilirler. Bu kirlilik, görünen delik kabul edilebilir görünse bile ciddi bir ekipman sorununa neden olabilir.
Delik testeresi üreticisi incelememiz bu nedenle kesimin dolap montajından önce mi yoksa sonra mı yapıldığını sorgulamaktadır. Montaj öncesi kesim genellikle desteklemek, temizlemek, çapak almak ve incelemek için daha kolaydır. Saha modifikasyonu kaçınılmazsa, elektrik müteahhidi veya ekipman sahibi, dolaba uygun izolasyon, dahili koruma, fiş yakalama, talaş toplama, temizlik ve inceleme kontrollerini belirler.
Kesme derinliği de önemlidir. Delik testeresi, dahili bileşenlere çarpmadan malzemenin ve onaylanmış laminat veya takviyenin içinden geçmelidir. Çift duvar, katlanmış flanş, arka plaka veya gizli sertleştirici beklenen derinliği aşabilir. Müşteri, delik testeresi üreticisinin ürününü gerçek yığına uyacak şekilde eşleştirebilmemiz için bir kesit çizimi veya ölçülmüş boşluk sağlar.
Numune incelemesi sırasında tapa çıkarılmasını göz önünde bulundurun. Sık sık takılan bir tapa üretimi kesintiye uğratabilir ve güvensiz doğaçlamaları teşvik edebilir. Kesici yuvaları, gövde derinliği, malzeme, kaplama ve kesme durumu çıkarılmayı etkileyebilir. Her malzemedeki her tapada aynı şekilde çıkacağını vaat etmek yerine onaylanmış ürün ve proses koşullarını kaydediyoruz.

Kaplamalı ve Boyalı Muhafazalar Görünür Yüzey Sınırı Gerektirir
Toz boya, boya, galvanizleme, eloksal, film ve koruyucu laminatlar giriş ve çıkıştaki görünür sonucu değiştirebilir. Kaplamanın kalkması, çizilmesi, yanması veya geniş bir iz halkası göstermesi durumunda temiz bir metal kenar hala kabul edilemez olabilir. Bağlantı parçası kenarın bir kısmını kapatabilir, ancak her lekeyi gizlediği varsayılmamalıdır.
Bir delik testeresi üreticisi olarak, hangi yüzeyin göründüğünü, deliğin bitirmeden önce mi yoksa sonra mı kesildiğini, açıklığı hangi bağlantı parçasının kapattığını ve hangi yeniden işleme işlemlerine izin verildiğini soruyoruz. Numune kabulü, kaplama kalkması, çizik yarıçapı, giriş izi, çıkış çapağı, yuvarlaklık ve gerçek conta, göbek, düğme veya dairesel bağlantı parçasıyla uyumu içerebilir.
Koruyucu film üretim sırasında yardımcı olabilir ancak aynı zamanda çipin hareketini etkileyebilir veya açıklık etrafında yırtılabilir. Muhafaza üreticisi, kesim sırasında kalıp kalmayacağına karar verir. Testere üreticimizin numunesi, onaylanan sonucun anlamlı olması için üretim için planlanan aynı yüzey durumunu kullanmalıdır.
Kesim sonrası kenar işlemesi, korozyon koruması, topraklama ve sızdırmazlık tamamlanmış kabin işlemlerine dahildir. Kesiciyi beyan edilen malzeme ve görünüm gereksinimine göre eşleştirebiliriz, panel üreticisi ise çapak alma, rötuş, kaplama onarımı, conta montajı ve denetimi kendi ekipman standardına göre belirler.
Üretim Makineleri ve Saha Matkapları Ayrı Ürün Kodlarına İhtiyaç Duyar
Bir mobilya fabrikası matkap presleri, fikstürler, manyetik matkaplar, CNC destekli istasyonlar veya özel panel işleme ekipmanları kullanabilir. Bir elektrik müteahhidi, bitmiş bir muhafaza üzerinde elle kullanılan kablolu veya kablosuz bir matkap kullanabilir. Rijitlik, mevcut tork, hız kontrolü, destek, erişim ve delik sayısı farklıdır.
Delik testeresi üretici programımız, çap aynı olsa bile üretim ve saha kodlarını ayırabilir. Bir fabrika kodu, beyan edilen üretim malzemesini, makineyi ve delik hacmini önceliklendirebilir. Bir saha kodu ise onaylanmış taşınabilir makineyle uyumluluğu, daha net tanımlamayı ve montaj veya modifikasyonda karşılaşılan malzeme aralığını önceliklendirebilir.
Bu ayrım, bir servis kitinin yalnızca sert bir fabrika kurulumu için onaylanmış bir ürünle yeniden doldurulmasını engeller. Ayrıca, hattın kontrollü bir TCT veya bi-metal spesifikasyonu gerektirdiği durumlarda bir üretim istasyonunun genel amaçlı bir saha kesici almasını önler. Delik testeresi üreticisinin etiketi ve ambalajı sınırı görünür kılmalıdır.
Müşterileri fabrikalara ve saha projelerine hizmet veren distribütörler, her iki hat için de yaygın çapları stoklarında bulundurabilirler. Ayrı SKU açıklamaları, renk bantları, kutu düzenleri veya etiketler ikameyi azaltabilir. Teknik numune onaylandıktan sonra bu OEM ve paketleme alanlarını teyit ederiz.
Numuneler Gerçek Paneller, Bağlantı Elemanları ve Makineler Kullanmalıdır
Faydalı bir numune siparişi temsil eder. Delik testeresi üreticisi numune planını panel malzemesi, kalınlığı, kaplaması, bitmiş çapı, bağlantı parçası, destek, makine, mil, kılavuz, hız aralığı, besleme yöntemi, delik miktarı ve görünür yüzey limiti ile ilişkilendiririz. Kaplamasız bir hafif çelik kupon üzerindeki test, zımnen paslanmaz çelik, alüminyum veya toz boyalı bir muhafazayı onaylamaz.
Numune pratik olarak kontrol edilebilir: kesici hedeflenen konumda başlar, açıklık gerçek bağlantıyı kabul eder, panel çizim sınırı içinde kalır, kenar ve kaplama anlaşılan sınır içinde kalır, mil bağlantısı güvenli kalır, tapa ve talaşlar işlem tarafından işlenebilir ve gözlemlenen aşınma planlanan sipariş miktarını destekler.
Halka şeklindeki takım konsepti ve merkezi kılavuz düzeni, bir proje ekibi bir proje üzerinde çalışırken ortak bir kelime dağarcığı sağlayan, burada bağlantısı verilen nötr referansta açıklanmaktadır. Kovan testere üretici. Son maç hala müşterinin gerçek dolap malzemesine, montajına, makinesine, erişimine ve kabul kriterlerine bağlıdır.
Numune miktarı yeterlilik programına tabidir. Bir kesici erken bir uyum kontrolünü destekleyebilirken, farklı çaplar, malzemeler, makineler, üretim istasyonları, montaj ekipleri veya daha uzun denemeler için birkaç kesici gerekebilir. Bir kontrol kabini delik testeresi tedarikçisi olarak, delik testeresi üreticisi numune kaydımızda sipariş için amaçlanan kesin kesiciyi, mandreli, kılavuzu, sapı, etiketi ve konfigürasyonu belirliyoruz.
Toplu Kontrol Kesici, Mil, Pilot ve Etiket Kimliğini Korumalıdır
Onaydan sonra, üretim kaydının çapından fazlasına ihtiyacı vardır. Delik testeresi üreticisinin spesifikasyonu kesici konstrüksiyonu, diş veya uç yönü, gövde derinliği, pilot, mil, şaft, boyut işaretlemesi, yüzey işlemi, etiket, ambalaj, muayene alanları ve müşteri özelinde herhangi bir gereksinimi içerebilir. Bu alanlar tekrar siparişi numuneye bağlar.
Bestwin olarak OEM etiketleme, ürün kodlama, inceleme, paketleme ve tekrar parti tedarikini destekliyoruz. Endüstriyel delik testeresi fabrikası olarak, onaylanmış ürün kimliğini üretim kayıtlarına taşıyor ve aynı bitmiş ürün kodunu paylaşmaması gereken müşteri varyantlarını ayırıyoruz.
Değişiklik iletişimi siparişten önce tanımlanmalıdır. Müşteri, hangi malzeme, geometri, diş, kesici uç, ısıl işlem, kaplama, kılavuz, mandren, etiket, belge veya ambalaj değişikliklerinin bildirim gerektirdiğini ve yeni bir numuneye ihtiyaç olup olmadığını belirtebilir. Delik testeresi üreticimizin kalite kaydı daha sonra bu onay akışını takip edebilir.
Muayene, karar için ilgili özelliklere odaklanabilir. Çap ve gövde derinliği açıklığı etkiler. Arayüz boyutları, mandren ve makine ile uyumu etkiler. Pilot hizalaması ve salgı başlangıcı etkiler. İşaretleme ve paket kimliği yenilemeyi etkiler. Kesin kontroller onaylanmış ürüne ve siparişe bağlıdır, bu nedenle ticari spesifikasyonda teyit edilir.
Setler ve Yeniden Doldurma Kodları Kabin Delik Haritasına Uygun Olmalıdır
Faydalı bir set, gerçek bir kabin programında kullanılan çaplara ve malzemelere dayanır. Çok sayıda nadir bulunan boyutu dahil etmek, üretime yardımcı olmadan paket maliyetini ve ağırlığını artırabilir. Yüksek kullanım oranına sahip bir rakor, boru, buton veya fan boyutunu hariç tutmak, müşteriyi hemen ilgisiz bir yedek parça satın almaya zorlayabilir.
Delik testeresi üreticisi incelememiz, müşterinin delik haritasını kullanır. Tamamlanan her bir açıklığı, bağlantı parçasını, malzemeyi, kesici boyutunu, mandreli, kılavuzu, üretim yerini ve beklenen sıklığı listeleriz. Sonuç, gerçekten gerekli olan kombinasyonlarla bir fabrika istasyon seti, montajcı kiti, distribütör çeşitleri veya OEM kutusu olabilir.
Bir setteki yedek parça talebi eşit değildir. Yaygın conta ve kanal boyutları, büyük fan veya ölçüm cihazı boyutlarından daha sık aşınabilir veya daha sık verilebilir. Ayrı kesici, kılavuz ve mil kodları, tüm seti değiştirmeden yenileme yapılmasına olanak tanır. Bu nedenle, delik testeresi üreticisinin teklifi, set miktarını ve beklenen yedek parçaları ayrı satırlar olarak içerebilir.
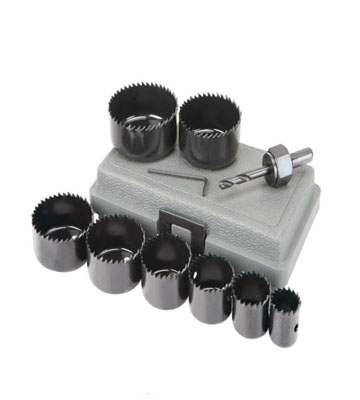
Ambalajlar kesici kenarları korumalı ve arayüzleri tanımlanabilir tutmalıdır. Kalıplanmış bir kutu taşınabilir bir kit için destek sağlayabilirken, endüstriyel kartonlar veya bölmeli tepsiler fabrika ikmali için uygun olabilir. Etiketler, talep edildiğinde çapı, malzeme yönünü, kesici ailesini, mil uyumluluğunu, müşteri kodunu ve parti bilgilerini gösterebilir.
Çizimler, Malzemeler, Makineler, Numuneler ve Miktar İhale Talebini Tamamlar
Faydalı bir Teklif Talebi (RFQ), delik testeresi üreticisi ekibimize, tekrarlanan varsayımlara gerek kalmadan ürün ailesini daraltacak kadar bilgi sağlar. Teknik alanlar şunları içerir: bitmiş delik çapı, montaj çizimi veya parça numarası, panel malzemesi ve sınıfı, kalınlık, kaplama, kesme derinliği, kenar mesafesi, tolerans, görünür yüzey limiti, kabul edilebilir çapak, makine, mandren veya iş mili, hız aralığı, destek koşulu ve alet başına veya parti başına tahmini delik sayısı.
Uygulama alanları kablo rakorları, boru bağlantı yerleri, butonlar, gösterge lambaları, fan ve filtre açıklıkları, sayaçlar, dairesel konnektörler veya servis erişimini tanımlar. Ayrıca, düz bir boşlukta, şekillendirilmiş bir parçada, boyalı kapıda, paslanmaz kutuda, alüminyum panelde, plastik muhafazada veya monte edilmiş kabinde kesim yapılıp yapılmadığını belirtirler.
Ticari alanlar numune miktarı, çap karışımı, yıllık veya proje hacmi, yeniden doldurma miktarları, set düzeni, etiketler, OEM markalaması, ambalaj, inceleme belgeleri, teslimat yerleri, hedef takvim ve değişiklik bildirim beklentilerini içerir. Bu detaylar, matkap ucu üreticisinin numune, fiyat teklifi ve parti planının gerçek muhafaza programını yansıtmasını sağlar.
Kesme Sistemini Tam Dolap Açıklığına Uygun Hale Getiriyoruz
Doğru ürün, yalnızca çapa göre değil, kabin açıklığını takip eder. Malzeme ve kalınlık kesme ailesini belirler. Bağlantı parçası bitmiş boyutu belirler. Kaplama, görünür kenar sınırını belirler. Makine, mil, kılavuz, sap, hız ve destek sınırını belirler. Tam bir delik testeresi üreticisi incelemesi, bu koşulları onaylanmış bir kesme sistemine bağlı tutar. Numuneler onaylanmış sonucu belirlerken, etiketler, yeniden doldurma kodları ve parti kontrolleri delik testeresi üreticisi eşleşmesini korur.
Bize panel çizimini, montaj listesini, malzeme ve kalınlığını, kaplamayı, delik haritasını, makine bilgilerini, numune miktarını, paketleme ihtiyaçlarını ve sipariş hacmini gönderin. Sizin için Hole tester üreticisikesiciyi, mili, kılavuzu, sapı, seti ve yedek parça planını eşleştirebilir ve onaylanmış ürün kimliğini tekrarlanan kontrol dolabı siparişlerine taşıyabiliriz.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe