
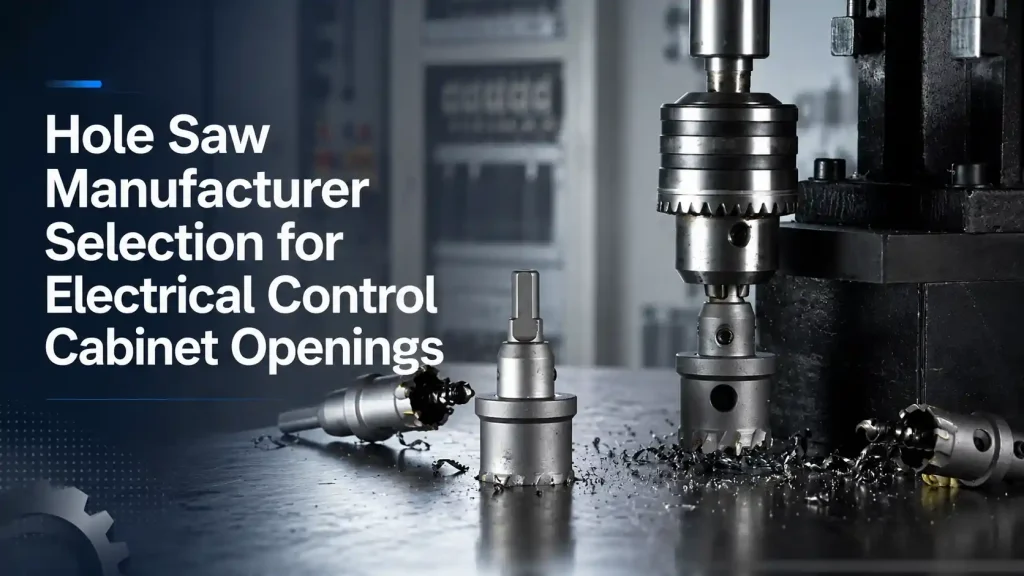
Schaltschränke benötigen runde Öffnungen für Kabelverschraubungen, Leitungsverschraubungen, Drucktasten, Anzeigelampen, Lüftungskomponenten, Messgeräte, Steckverbinder und Servicezugänge. Das sichtbare Ergebnis mag ein sauberer Kreis sein, aber die Schnittbedingungen variieren je nach Blechmaterial, Dicke, Beschichtung, Lochdurchmesser, Randabstand, Maschine und Produktionsvolumen. Ein Werkzeug, das in einem Prüfling aus Baustahl funktioniert, kann sich in einer lackierten Schaltschranktür, einer Edelstahl-Anschlussdose, einer Aluminiumplatte oder einem montierten Schrank anders verhalten. Für Schaltschrankhersteller, Schaltschrankbauer, Elektroinstallateure, Händler und OEM-Werkzeugprogramme muss die Spezifikation für Lochsägen der tatsächlichen Öffnung und dem Werkstück entsprechen.
Schnelle Antwort
Als Hersteller von Lochsägen Für elektrische Schaltschranköffnungen passen wir Material, Zahn- oder Fräserrichtung, Durchmesser, Schnitttiefe, Vorbohrungsanordnung, Aufnahme, Schaft, Maschine und Verpackung an die jeweilige Aufgabe an. Wir trennen die Dünnblechfertigung von der Feldmodifikation, validieren Muster an repräsentativen Platten und bewahren die genehmigte Geometrie, Schnittstelle, Beschriftung und Nachbestellcode für Wiederholungsbestellungen.
Bei Bestwin fertigen und liefern wir Lochsägen, Aufnahmen, Pilotwerkzeuge, Zubehör und Sets für Plattenhersteller, Elektrotechnikfabriken, Systemintegratoren, Händler, Importeure und OEM-Kunden. Unsere Überprüfung von Lochsägenherstellern verbindet jeden Werkzeugcode mit einem deklarierten Material, einer Plattendicke, einer Lochfunktion, einer Maschinenanbindung, einem Musterergebnis und einer Chargenanforderung, anstatt den Durchmesser als vollständige Spezifikation zu behandeln.
Kabel-, Rohrleitungs-, Lüftungs- und Instrumentenöffnungen erfordern unterschiedliche Prüfungen
Ein Steuergehäuse kann kleine Kabelverschraubungen für Sensor- oder Kommunikationskabel, größere Kabeldurchführungen für Stromkreise, Löcher für Drucktasten und Anzeigelampen, kreisförmige Ausschnitte für Lüfter oder Filter sowie Öffnungen für Messgeräte, Steckverbinder oder Serviceanschlüsse erfordern. Einige Schnitte werden vor dem Umformen und Lackieren in flache Bleche geschnitten. Andere werden nach der Montage in eine fertige Tür, Wand oder Anschlussdose geschnitten.
Unsere Arbeit als Hersteller von Lochsägen beginnt mit der Gruppierung der Öffnungen nach ihrer Funktion. Eine Kabelverschraubung benötigt einen Durchmesser, der zum Fitting passt und genügend Material um das Loch lässt. Ein Kabeldurchführungseingang muss in seine Nabe oder Kupplung passen und benötigt möglicherweise eine Dichtfläche. Eine Lüfteröffnung kann einen größeren Durchmesser, ein Befestigungslochmuster und nahegelegene Lüftungsschlitze aufweisen. Ein Ausschnitt für einen Taster oder eine Leuchte kann eine sichtbare Kante und eine strenge Anforderung bezüglich Verdrehungsschutz oder Zubehör haben.
Der Zustand des Werkstücks verändert die Annahmegrenze. Ein flacher Rohling kann auf einer Maschine gestützt und eingespannt werden. Ein montierter Schrank kann hinter der Oberfläche Verkabelungen, Geräte, Dichtungen oder eine Rückwand aufweisen. Der Stichprobenplan des Lochsägenherstellers sollte die Zugangs-, Stütz- und Schutzbedingungen wiedergeben, die in der Produktion oder Installation vorhanden sein werden.
Tabelle 1. Schaltschranköffnungen und produktbezogene Informationen
| Eröffnung | Gängiger Werkstückzustand | Product direction | Benötigte Informationen |
|---|---|---|---|
| Kabelverschraubungseinführung | Milder Stahl, Edelstahl, Aluminium oder Kunststoffwand | Passende Bi-Metall-, HSS-, TCT- oder ein anderer geeigneter Fräser | Fertigdurchmesser, Material, Dicke, Randabstand |
| Leitungseinführung oder Nabenöffnung | Stahl- oder Edelstahlgehäuse | Metallschneidende Lochsäge mit stabilem Zentrierbohrer und Dorn | Passform, Fertigmaß, Beschichtung, Maschine |
| Drucktasten- oder Kontrollleuchtenloch | Lackierte oder pulverbeschichtete Tür | Produkt mit sauberem Eintritt und kontrolliertem Durchbruch | Sichtbare Fläche, Zubehörgröße, Grat und Beschichtungsgrenzen |
| Lüfter- oder Filteraussparung | Größere Dünnblechöffnung | Durchmesser und Zahnrichtung passend zu Blech und Maschine | Plattenlager, Durchmesser, Tiefe, Lochvolumen |
| Meter oder runde Öffnung | Fertige Schranktür oder Platte | Präzises Schneidsystem mit geringem Rundlauf | Zeichnungstoleranz, Dichtfläche, Lage, Rückseitenabstand |
| Feldmodifikation | Montiertes Gehäuse mit begrenztem Zugang | Tragbar und maschinenkompatibel, Werkzeug und klare Größenangabe | Bohrmaschinenmodell, Bohrfutter, Hindernis, Menge, Sicherheitskontrollen |
Wir verwenden diese Karte, um die Übereinstimmung des Lochsägenherstellers vor der Bearbeitung von Mustern abzuschließen. Wenn sich eine Schrankserie in Material, Beschichtung, Wandstärke, Beschlagstandard oder Maschine ändert, kann der betroffene Werkzeugcode direkt überprüft werden, anstatt das gesamte Sortiment nach Annahme zu ersetzen.
Material und Dicke bestimmen die Schnittfamilie
Schaltschränke können aus kohlenstoffarmem Stahl, verzinktem Blech, pulverbeschichtetem Stahl, Edelstahl, Aluminiumlegierung, technischem Kunststoff oder einer Kombination aus Schalttafeln und Anschlusskästen bestehen. Diese Materialien erzeugen unterschiedliche Schnittkräfte, Späneformen, Wärme und Oberflächenbeschaffenheiten. Selbst innerhalb eines Materialnamens können Güte und Dicke das Ergebnis verändern.
Als Hersteller von Lochsägen bitten wir um die Werkstoffgüte oder Lieferantenspezifikation, Dicke, Beschichtung, Fertigdurchmesser, Anzahl der Löcher, Maschine und akzeptablen Zustand der Kante. Eine Anfrage, die nur „Metallschrank“ lautet, gibt nicht an, ob die Probe Baustahl, Edelstahl, Aluminium oder eine laminierte Oberfläche darstellt.
Dünnes Blech bietet nur begrenzten Halt, wenn der Fräser durchbricht. Übermäßige Vorschubgeschwindigkeit, Rundlaufabweichung oder Zahnung können das Werkzeug in die Platte ziehen, den Rand verziehen oder einen starken Austritt Grat hinterlassen. Dickere Platten halten mehr Zähne im Eingriff und erzeugen mehr Wärme und Spänemenge. Unsere Überprüfung von Lochsägenherstellern stimmt die Schnittrichtung auf Material und Dicke ab.
Kunststoff- oder Verbundgehäuse können schmelzen, abplatzen oder sich verhaken, wenn Produkt und Prozess ungeeignet sind. Wir benötigen den Harz- oder Plattentyp, die Wandstärke, die Verstärkung, die Oberflächenanforderung und die Produktionsmethode. Ein für ein Stahlgehäuse zugelassenes Werkzeug sollte nicht ohne gesonderte Prüfung auf eine Kunststoffklemmenbox übertragen werden.
Durchmesser, Toleranz und Passung definieren das Loch
Der Ziehdurchmesser ist nur ein Teil der fertigen Öffnung. Eine Kabelverschraubung, ein Leitungseinführungsstutzen, ein Taster, eine Lampe, ein Zähler, ein Lüfter oder ein Rundflansch können eine Spielpassung, einen Gewindeadapter, eine Gegenmutter, eine Dichtung oder eine Dichtschulter verwenden. Die nützlichen Abnahmekriterien können Rundheit, Grathöhe, Beschädigung der Beschichtung, Randabstand und ob der Flansch gleichmäßig sitzt, umfassen.
Unser Team von Lochsägenherstellern bittet um die passende Zeichnung oder Teilenummer zusammen mit der Plattenzeichnung. Die Gegenkomponente bestätigt, ob die angegebene Abmessung eine Nennhandelsgröße, eine Schneidengröße, einen Freidurchmesser, eine Gewindegröße oder eine fertige Passung ist. Dies verhindert, dass eine Bestellung auf einem bekannten Etikett basiert, das nicht mit der tatsächlichen Hardware übereinstimmt.
Toleranzen müssen den Prozess und die Passung widerspiegeln. Eine sehr enge Toleranz kann für eine mit einer Sicherungsmutter abgedeckte Verschraubung unnötig sein, während eine Dichtverschraubung oder eine sichtbare Kontrolle einen kontrollierteren Rand erfordern kann. Die Muster des Lochsägenherstellers sollten mit der tatsächlichen Verschraubung, Dichtung, Unterlegscheibe oder Mutter bewertet werden, damit die Kaufentscheidung der montierten Funktion folgt.
Der Randabstand ist wichtig. Wenn sich der Fräser einer Biegung, einem Flansch, einem benachbarten Loch, einem Scharnier, einer Verstärkung oder einer Schrankecke nähert, haben der Dorn und der Körper möglicherweise nicht genügend flache Auflagefläche. Das Panel kann auch um eine eng beieinander liegende Gruppe großer Öffnungen herum schwächer sein. Der Gehäusedesigner bestätigt das Layout, und wir passen das Werkzeug an, nachdem wir die nutzbare Schnittfläche erhalten haben.
TCT und Bi-Metall-Sägeblätter für unterschiedliche Metallschneideprogramme
Hartmetallbestückte und Bimetall-Lochsägen können beide für Metallanwendungen eingesetzt werden, sind aber keine automatischen Ersatzstoffe. Schnittkonstruktion, Zahnform, Körperdesign, Pilotensystem, Durchmesserbereich, Schnitttiefe und das vorgesehene Material beeinflussen die richtige Wahl. Unsere Überprüfung von Lochsägenherstellern nutzt das tatsächliche Schrankmaterial und die Produktionsmethode, um die Auswahl einzugrenzen.
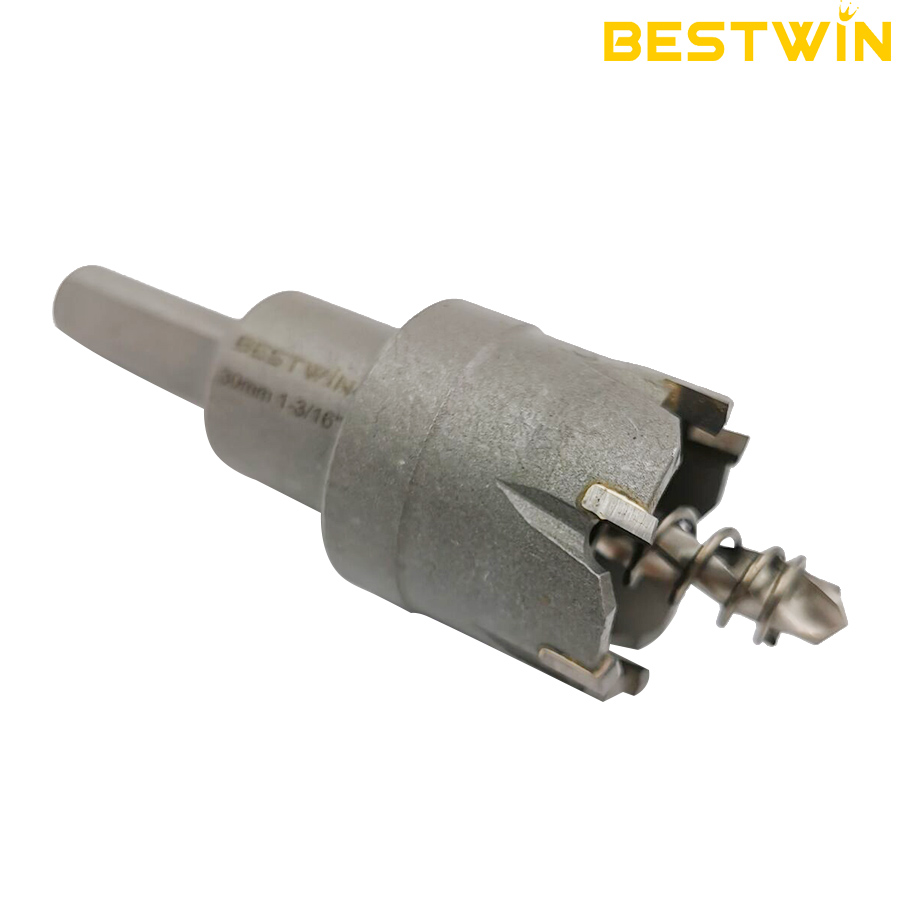
Eine TCT-Lochsäge kann für wiederholte Öffnungen in Stahl, Edelstahl oder einem anderen angegebenen Metall geeignet sein, wenn das spezifische Produkt, die Maschine, die Geschwindigkeit, der Vorschub und das Werkstück kompatibel sind. Die Schneideinsätze benötigen einen stabilen Eingriff und eine ausreichende Spanabfuhr. Starre Maschineneinrichtungen können eine andere Produktwahl unterstützen als ein Handbohrer an einem installierten Schrank.
Bimetall-Lochsägen können eine flexible Ausrichtung für gemischte Werkstatt- und Feldprogramme bieten, insbesondere wenn Weichstahl, Aluminium, Kunststoff und andere zugelassene Materialien im Sortiment vorkommen. Zahnteilung, Körpertiefe, Dornverbindung und Pilotverhalten müssen immer noch auf die vorgesehene Platte abgestimmt sein. Eine breite Materialbeschreibung entbindet nicht von der Notwendigkeit der Probenahme.
Wir ordnen Lochsägenfamilien für den Metallzuschnitt den Zeichnungen, Platten, Maschinen und der Bestellstruktur des Kunden zu. Unsere Empfehlung für Lochsägenhersteller identifiziert den vorgesehenen Materialbereich und die Anwendungsgrenze, sodass ein Händler oder ein OEM-Programm TCT-, Bi-Metall- und andere Schneidwerkzeuge nach Produktcode getrennt halten kann.
Pilot, Arbor, Shank und Maschine müssen als ein System zusammenarbeiten
Der Schneidkörper ist nur ein Teil der Baugruppe. Das Zentrierwerkzeug startet die Positionierung, die Aufnahme überträgt das Drehmoment und der Schaft verbindet das System mit der Bohrmaschine oder Maschine. Rundlauf, Zentrierüberstand, Verbindungssicherheit, Spannfutterkapazität und verfügbares Drehmoment können die Eintauchposition, Vibrationen, Oberflächenqualität und Werkzeuglebensdauer beeinflussen.
Unsere Anfrage an den Lochsägenhersteller fragt nach der Bohrmaschine, Magnetbohrmaschine, Werkbankmaschine, dem pneumatischen Werkzeug, der kabelgebundenen Bohrmaschine oder der Akku-Bohrmaschine, die an jeder Station verwendet wird. Wir benötigen Spannfuttertyp und -kapazität, Spindel- oder Dornaufnahme, Drehzahlbereich, verfügbares Drehmoment, Vorschubmethode und ob die Maschine fest montiert oder handgeführt ist. Ein Schaft, der physisch in das Spannfutter passt, ist möglicherweise dennoch für den erforderlichen Durchmesser und die Last ungeeignet.
Die Pilotprojektion muss zum Werkstück und zu dem, was sich dahinter befindet, passen. Auf einem flachen Rohling kann der Pilot durch freien Raum verlaufen. An einer montierten Schranktür kann er auf Verkabelung, eine Rückwand, Geräte oder eine Dichtung treffen. Der Kunde definiert einen sicheren Abstand und eine Schutzmethode. Wir liefern die Pilot- und Dornendaten, die für den genehmigten Prozess erforderlich sind.
Schnellwechsel- oder Standardspannsysteme können nützlich sein, wenn eine Station mehrere Durchmesser schneidet. Der kommerzielle Wert hängt von der sicheren Verbindung, der richtigen Größenkombination, der Verfügbarkeit von Ersatzteilen und dem Bedienerprozess ab. Die Produktübersicht des Lochsägenherstellers sollte auflisten, welche Fräser-, Spannschaft-, Zentrierbohrungs- und Schaftcodes jede zugelassene Kombination bilden.
Eintrittsunterstützung und Durchbruchkontrolle schützen das Panel
Dünne Schrankbleche können sich verbiegen, wenn die Zähne die Oberfläche berühren. Wenn die Platte nicht gestützt ist, kann der Fräser rattern, die Beschichtung beschädigen oder eine ungleichmäßige Öffnung erzeugen. Wenn der Durchbruch beginnt, kann eine plötzliche Erhöhung der Vorschubgeschwindigkeit das verbleibende Material erfassen und das Werkzeug nach vorne ziehen. Das Endergebnis kann Grate, Verformungen oder einen Ring um den Eintritt herum aufweisen.
Die Auswahl des Lochsägenherstellers kann keine ordnungsgemäße Spannvorrichtung, Klemmung, Schutzvorrichtungen und Maschinensteuerungen ersetzen. Die Produktkonstruktion und Schnittrichtung müssen jedoch mit dem vorgesehenen Aufbau kompatibel sein. Wir fragen, ob die Platte flach oder geformt ist, ob sie vor oder nach dem Lackieren geschnitten wird, wie sie gestützt wird und ob der Vorgang automatisiert, vorrichtunggeführt oder handgeführt ist.
Für einen Produktionsrohling kann die Probe die gleiche Halterung und Ausrichtung wie die Linie verwenden. Für eine Feldöffnung sollte die Überprüfung einen begrenzten Zugang, eine tragbare Bohrmaschine, eine fertige Oberfläche und die tatsächliche Schrankwand umfassen. Dies sind unterschiedliche Anwendungsbedingungen für Lochsägenhersteller, selbst wenn Material und Durchmesser übereinstimmen.
Vorschub und Schnittgeschwindigkeit gehören zum validierten Prozess. Übermäßige Geschwindigkeit kann die Wärme erhöhen und die Kontrolle verringern. Zu geringer Vorschub kann statt zu schneiden eher reiben, während zu hoher Vorschub die Zähne überlasten oder das Blech greifen kann. Wir bieten produktspezifische Anleitungen, wo verfügbar, und der Anlagenbetreiber legt das endgültige sichere Verfahren für seine Maschine, sein Panel und seinen Arbeitsplatz fest.
Chips und der Cut Plug brauchen einen geplanten Ausstiegspfad
Ein Lochbohrer entfernt einen Materialring und hinterlässt einen runden Kern. In einer Werkstatt können Späne und der Kern auf eine Werkbank oder in einen Auffangbereich fallen. In einer montierten Einhausung können sie auf Klemmen, Leiterplatten, Schütze, Antriebe oder Verkabelungen fallen. Diese Verunreinigung kann ein ernstes Geräteproblem verursachen, selbst wenn das sichtbare Loch akzeptabel aussieht.
Unsere Bewertung von Lochsägenherstellern fragt daher, ob der Schnitt vor oder nach der Schrankmontage erfolgt. Ein Schnitt vor der Montage ist in der Regel einfacher zu unterstützen, zu reinigen, zu entgraten und zu inspizieren. Wenn eine Feldmodifikation unvermeidlich ist, legt der Elektroinstallateur oder der Anlagenbetreiber Isolations-, interne Abschirmungs-, Steckerfang-, Spänefang-, Reinigungs- und Inspektionskontrollen fest, die für den Schrank geeignet sind.
Die Schnitttiefe spielt ebenfalls eine Rolle. Die Lochsäge muss das Material und jede zugelassene Laminat- oder Verstärkungsschicht durchdringen, ohne mit internen Komponenten zu kollidieren. Eine Doppelwand, ein gefalteter Flansch, eine Rückplatte oder eine versteckte Verstrebung können die erwartete Tiefe überschreiten. Der Kunde liefert eine Schnittzeichnung oder eine gemessene Freigabe, damit wir das Produkt des Lochsägenherstellers an den tatsächlichen Aufbau anpassen können.
Beim Prüfen von Proben sollte die Entfernbarkeit von Stopfen berücksichtigt werden. Ein Stopfen, der häufig klemmt, kann die Produktion unterbrechen und zu unsicheren Improvisationen führen. Schneidennuten, Körpertiefe, Material, Beschichtung und der Zustand des Schnitts können die Entfernbarkeit beeinflussen. Wir dokumentieren das freigegebene Produkt und die Prozessbedingungen, anstatt zu versprechen, dass sich jeder Stopfen aus jedem Material gleich gut lösen lässt.

Beschichtete und lackierte Gehäuse benötigen eine sichtbare Oberflächenbegrenzung
Pulverbeschichtung, Lackierung, Verzinkung, Anodisierung, Folien und Schutzlaminate können das sichtbare Ergebnis am Ein- und Austritt verändern. Eine saubere Metallkante kann dennoch inakzeptabel sein, wenn die Beschichtung abblättert, zerkratzt, verbrennt oder einen breiten Zeugenring aufweist. Die Armatur kann einen Teil der Kante abdecken, aber es sollte nicht davon ausgegangen werden, dass sie jede Markierung verbirgt.
Als Hersteller von Lochsägen fragen wir, welche Fläche sichtbar ist, ob das Loch vor oder nach der Endbearbeitung geschnitten wird, welche Armatur die Öffnung abdeckt und welche Nacharbeiten zulässig sind. Die Musterannahme kann Beschichtungsabhebung, Kratzerradius, Eintrittsmarkierung, Austrittsgrat, Rundheit und Passung mit der tatsächlichen Dichtung, Nabe, Drucktaste oder zirkulären Armatur umfassen.
Schutzfolie kann während der Fertigung hilfreich sein, kann aber auch die Chipbewegung beeinträchtigen oder um die Öffnung reißen. Der Gehäusehersteller entscheidet, ob sie beim Schneiden verbleibt. Unser Lochsägenhersteller-Muster sollte denselben Oberflächenzustand aufweisen, der für die Produktion geplant ist, damit das genehmigte Ergebnis aussagekräftig ist.
Nachbearbeitung der Schnittkante, Korrosionsschutz, Erdung und Abdichtung gehören zum abgeschlossenen Schrankprozess. Wir können den Fräser an das deklarierte Material und die optischen Anforderungen anpassen, während der Schaltschrankbauer Entgraten, Ausbessern, Beschichtungsreparatur, Dichtungsinstallation und Inspektion gemäß seinem Ausrüstungsstandard festlegt.
Produktionsmaschinen und Feldbohrmaschinen benötigen getrennte Produktcodes
Ein Schrankhersteller kann Bohrmaschinen, Vorrichtungen, Magnetbohrmaschinen, CNC-gestützte Stationen oder spezielle Plattenbearbeitungsanlagen einsetzen. Ein Elektriker kann für ein fertiges Gehäuse einen handgeführten Akku- oder kabelgebundenen Bohrer verwenden. Steifigkeit, verfügbares Drehmoment, Drehzahlregelung, Unterstützung, Zugänglichkeit und Lochanzahl sind unterschiedlich.
Unser Lochsägenherstellerprogramm kann Produktions- und Feldcodes trennen, auch wenn der Durchmesser derselbe ist. Ein Werkstscode kann das deklarierte Produktionsmaterial, die Maschine und das Lochvolumen priorisieren. Ein Feldcode kann die Kompatibilität mit der zugelassenen tragbaren Maschine, eine klarere Identifizierung und die Bandbreite der bei der Installation oder Modifikation angetroffenen Materialien priorisieren.
Diese Trennung verhindert, dass ein Servicekit mit einem Produkt nachgefüllt wird, das nur für eine starre Werkseinstellung zugelassen ist. Sie verhindert auch, dass eine Produktionsstation einen Allzweck-Feldschneider erhält, wenn die Linie eine kontrollierte TCT- oder Bimetallspezifikation erfordert. Das Etikett und die Verpackung des Lochsägenherstellers sollten die Grenze sichtbar machen.
Distributoren können gängige Durchmesser in beiden Linien beibehalten, wenn ihre Kunden Fabriken und Baustellen beliefern. Separate Artikelbeschreibungen, Farbringe, Verpackungslayouts oder Etiketten können Substitutionen reduzieren. Wir bestätigen diese OEM- und Verpackungsfelder nach Genehmigung des technischen Musters.
Muster müssen echte Paneele, Beschläge und Maschinen verwenden
Eine nützliche Probe repräsentiert die Bestellung. Wir binden die Musterplanung des Lochsägenherstellers an das Plattenmaterial, die Dicke, die Beschichtung, den fertigen Durchmesser, die Passung, die Halterung, die Maschine, den Dorn, den Zentrierbohrer, den Drehzahlbereich, die Vorschubmethode, die Lochmenge und die Sichtflächengrenze. Ein Test an einem unbeschichteten Baustahl-Coupon genehmigt nicht implizit ein Edelstahl-, Aluminium- oder pulverbeschichtetes Gehäuse.
Die Probe kann praktisch überprüft werden: Der Fräser beginnt an der vorgesehenen Stelle, die Öffnung nimmt die reale Passung auf, die Platte bleibt innerhalb der Zeichnungsgrenze, Kante und Beschichtung bleiben innerhalb der vereinbarten Grenze, die Dornverbindung bleibt sicher, Stecker und Späne können vom Prozess gehandhabt werden, und der beobachtete Verschleiß unterstützt die geplante Bestellmenge.
Das Ringwerkzeugkonzept und die zentrale Pilotanordnung werden in der hier verlinkten neutralen Referenz beschrieben und liefern einen gemeinsamen Wortschatz, wenn ein Projektteam mit einem Hole-Säge Hersteller. Das Endergebnis hängt weiterhin vom tatsächlichen Schrankmaterial, der Passform, der Maschine, dem Zugang und den Akzeptanzkriterien des Kunden ab.
Die Musterstückzahl richtet sich nach dem Qualifizierungsprogramm. Ein Bohrer kann für eine frühe Passformprüfung ausreichen, während mehrere für verschiedene Durchmesser, Materialien, Maschinen, Produktionsstationen, Montageteams oder längere Versuche benötigt werden. Als Lieferant von Schaltschrank-Hole-Saws identifizieren wir den exakten Bohrer, Dorn, Zentrierbohrer, Schaft, Etikett und die Konfiguration, die für die Bestellung in unserer Musterkarte für Hole-Saw-Hersteller vorgesehen sind.
Chargensteuerung muss die Identität von Messer, Dorn, Pilot und Etikett beibehalten
Nach der Freigabe benötigt der Produktionsdatensatz mehr als nur einen Durchmesser. Die Spezifikation des Lochsägenherstellers kann Folgendes umfassen: Schneidkonstruktion, Zahn- oder Wendeschneidrichtung, Körpertiefe, Zentrierbohrer, Dorn, Schaft, Größenkennzeichnung, Oberflächenbehandlung, Etikett, Verpackung, Inspektionsfelder und kundenspezifische Anforderungen. Diese Felder verbinden die Nachbestellung mit der Probe.
Bei Bestwin unterstützen wir OEM-Kennzeichnung, Produktcodierung, Inspektion, Verpackung und die Lieferung von Nachbestellungen. Als industrielle Lochsägenfabrik übertragen wir die genehmigte Produktidentität in Fertigungsaufzeichnungen und trennen Kundenvarianten, die keinen gemeinsamen Fertigwarencode haben sollten.
Änderungskommunikation sollte vor der Bestellung definiert werden. Der Kunde kann angeben, welche Änderungen an Material, Geometrie, Zahn, Schneideinsatz, Wärmebehandlung, Oberflächenbehandlung, Pilot, Dorn, Etikett, Dokumentation oder Verpackung eine Benachrichtigung erfordern und ob ein neues Muster benötigt wird. Unsere Qualitätsaufzeichnungen des Lochsägenherstellers können dann diesem Genehmigungsweg folgen.
Die Inspektion kann sich auf entscheidungsrelevante Merkmale konzentrieren. Durchmesser und Körpertiefe beeinflussen die Öffnung. Schnittstellenabmessungen beeinflussen die Passung mit dem Dorn und der Maschine. Spitzenzentrierung und Rundlauf beeinflussen den Start. Kennzeichnung und Verpackungsidentität beeinflussen die Nachbestückung. Die genauen Prüfungen hängen vom genehmigten Produkt und der Bestellung ab, daher werden sie in der kommerziellen Spezifikation bestätigt.
Sätze und Nachfüllcodes sollten der Schranklochkarte folgen
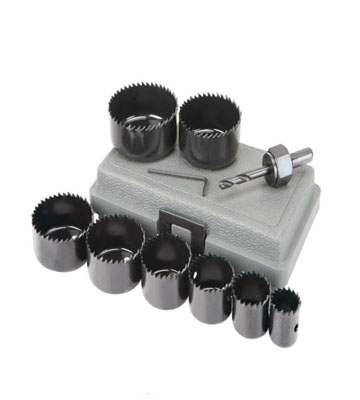
Ein nützliches Set basiert auf den Durchmessern und Materialien, die in einem echten Schrankprogramm verwendet werden. Die Aufnahme vieler ungewöhnlicher Größen kann die Paketkosten und das Gewicht erhöhen, ohne die Produktion zu verbessern. Der Ausschluss einer häufig verwendeten Verschraubung, eines Kabelschachts, eines Tasters oder einer Lüftergröße kann den Kunden zwingen, sofort eine nicht verwandte Nachfüllpackung zu kaufen.
Unsere Überprüfung der Lochsägenhersteller-Sets verwendet die Lochkarte des Kunden. Wir listen jede fertige Öffnung, jede Passung, jedes Material, jede Schneidengröße, jeden Dorn, jeden Zentrierbohrer, den Produktionsstandort und die erwartete Häufigkeit auf. Das Ergebnis kann ein Werkstattsatz, ein Installationskit, ein Händler-Sortiment oder ein OEM-Koffer mit den tatsächlich benötigten Kombinationen sein.
Die Nachfrage nach Nachfüllungen ist nicht gleichmäßig über ein Set verteilt. Gängige Dichtungs- und Leitungsgrößen können häufiger verschleißen oder ausgegeben werden als große Lüfter- oder Messgerätegrößen. Separate Codes für Schneidwerkzeuge, Zentrierbohrer und Dornen ermöglichen eine Nachbestückung, ohne das gesamte Set ersetzen zu müssen. Das Angebot des Lochsägenherstellers kann daher die Set-Menge und die erwarteten Nachfüllungen als separate Posten enthalten.
Verpackungen müssen Schneiden schützen und Schnittstellen identifizierbar halten. Ein Formkoffer kann ein tragbares Set unterstützen, während Industriekartons oder geteilte Einsätze für die Nachschubversorgung im Werk geeignet sind. Etiketten können auf Wunsch Durchmesser, Materialrichtung, Fräserfamilie, Dornkompatibilität, Kunden-Code und Chargeninformationen anzeigen.
Zeichnungen, Materialien, Maschinen, Muster und Menge vervollständigen die RFQ
Eine nützliche Anfrage (RFQ) gibt unserem Team von Lochsägenherstellern genügend Informationen, um die Produktfamilie ohne wiederholte Annahmen einzugrenzen. Die technischen Bereiche umfassen den Durchmesser der fertigen Öffnung, die Einbauzeichnung oder Teilenummer, das Material und die Güte des Panels, die Dicke, die Beschichtung, die Schnitttiefe, den Randabstand, die Toleranz, die Grenze der sichtbaren Oberfläche, akzeptable Grate, die Maschine, den Bohrfutter oder die Spindel, den Drehzahlbereich, die Unterstützungsbedingung und die geschätzte Anzahl von Löchern pro Werkzeug oder pro Charge.
Die Anwendungsbereiche identifizieren Kabelverschraubungen, Leitungseinführungen, Drucktaster, Meldeleuchten, Lüfter- und Filteröffnungen, Messgeräte, Rundsteckverbinder oder Servicezugänge. Sie geben auch an, ob der Schnitt in einem flachen Zuschnitt, einem Formteil, einer lackierten Tür, einem Edelstahlgehäuse, einer Aluminiumplatte, einem Kunststoffgehäuse oder einem montierten Schaltschrank erfolgt.
Die kommerziellen Felder umfassen Mustergröße, Durchmesser-Mix, Jahres- oder Projektvolumen, Nachfüllmengen, Set-Layout, Etiketten, OEM-Branding, Verpackung, Inspektionsdokumente, Lieferziele, Zieltermin und Erwartungen an die Änderungsmitteilung. Diese Details ermöglichen es dem Hersteller von Lochsägen, dass Muster, Angebote und Chargenplanung das tatsächliche Gehäuseprogramm widerspiegeln.
Wir passen das Schneidsystem an die vollständige Schranköffnung an
Das richtige Produkt folgt der Schranköffnung, nicht nur dem Durchmesser. Material und Dicke legen die Schnittfamilie fest. Die Befestigung legt die Endgröße fest. Die Beschichtung legt die sichtbare Kantenbegrenzung fest. Die Maschine legt den Dorn, die Führung, den Schaft, die Geschwindigkeit und die Stützgrenze fest. Eine vollständige Überprüfung des Lochsägenherstellers hält diese Bedingungen mit einem zugelassenen Schneidsystem verbunden. Muster legen das zugelassene Ergebnis fest, während Etiketten, Nachfüllcodes und Chargenkontrollen die Übereinstimmung mit dem Lochsägenhersteller erhalten.
Senden Sie uns die Werkstattzeichnung, die Stückliste, Material und Dicke, Beschichtung, Lochbild, Maschineninformationen, Musterstückzahl, Verpackungsanforderungen und Bestellmenge. Als Ihr Hersteller von Lochsägenkönnen wir den Fräser, die Spindel, den Zentrierstift, den Schaft, das Set und den Nachfüllplan abstimmen und die genehmigte Produktidentität in wiederholte Schaltschrankbestellungen übernehmen.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe