
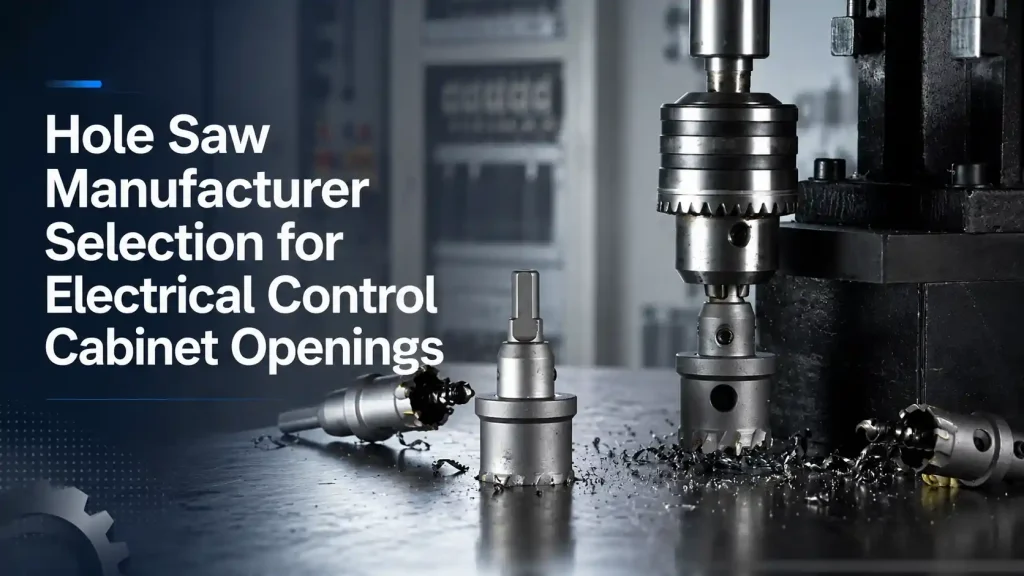
Elektrické ovládacie skrine potrebujú okrúhle otvory pre káblové priechodky, tvarovky potrubí, tlačidlá, kontrolky, ventilačný hardvér, merače, konektory a servisný prístup. Viditeľný výsledok môže byť jeden čistý kruh, ale podmienky rezania sa líšia v závislosti od materiálu plechu, hrúbky, povlaku, priemeru otvoru, vzdialenosti od okraja, stroja a objemu výroby. Nástroj, ktorý funguje na testovacom kuse z mäkkej ocele, sa môže správať inak na lakovaných dverách krytu, nerezovej svorkovnici, hliníkovom paneli alebo zostavenej skrini. Pre výrobcov krytov, panelárov, elektroinštalatérov, distribútorov a OEM programy nástrojov musí špecifikácia vykružovacej píly zodpovedať skutočnému otvoru a obrobku.
Rýchla odpoveď
Ako výrobca dierových píl Pre elektrické riadiace skrine prispôsobujeme materiál rezu, smer zuba alebo frézy, priemer, hĺbku rezu, usporiadanie pilotu, tŕň, stopku, stroj a balenie konkrétnej úlohe pri výrobe rozvádzačov. Tenkostennú výrobu oddeľujeme od úprav v teréne, validujeme vzorky na reprezentatívnych paneloch a zachovávame schválenú geometriu, rozhranie, označenie a kód náplne pre opakované objednávky.
V spoločnosti Bestwin vyrábame a dodávame vykružovacie pílky, tŕne, vŕtacie nástroje, príslušenstvo a súpravy pre výrobcov panelov, továrne na elektrické zariadenia, systémových integrátorov, distribútorov, dovozcov a OEM zákazníkov. Naša recenzia výrobcov vykružovacích pílok spája každý kód nástroja s deklarovaným materiálom, hrúbkou panelu, funkciou otvoru, rozhraním stroja, výsledkom vzorky a požiadavkou na šaržu namiesto toho, aby priemer považovala za úplnú špecifikáciu.
Káble, potrubia, vetranie a otvory pre prístroje si vyžadujú rôzne kontroly
Riadiaca skriňa môže vyžadovať malé priechodky pre káble senzorov alebo komunikačných káblov, väčšie otvory pre potrubia pre silové obvody, otvory pre tlačidlá a indikátory, kruhové výrezy pre ventilátory alebo filtre a otvory pre merače, konektory alebo servisné príslušenstvo. Niektoré rezy sa vykonávajú na plochom plechu pred tvarovaním a lakovaním. Iné sa vykonávajú na hotových dverách, stenách alebo svorkovniciach po montáži.
Naša práca s výrobou dierových píl začína zoskupením otvorov podľa ich funkcie. Priechodka na káble potrebuje priemer, ktorý zodpovedá tvarovke a ponecháva dostatok materiálu okolo otvoru. Vstup pre potrubie sa musí zmestiť do svojho náboja alebo spojky a môže vyžadovať tesniacu plochu. Otvor pre ventilátor môže mať väčší priemer, vzor montážnych otvorov a blízke žalúzie. Výrez pre tlačidlo alebo indikátor môže mať viditeľný okraj a prísnu požiadavku na zabránenie otáčaniu alebo na príslušenstvo.
Stav obrobku mení hranicu prijateľnosti. Ploché polotovary je možné na stroji podoprieť a upnúť. Zmontovaná skrinka môže mať za povrchom kabeláž, zariadenia, tesnenia alebo zadnú dosku. Vzorkovací plán výrobcu dierových píl by mal reprodukovať podmienky prístupu, podpory a ochrany, ktoré budú existovať pri výrobe alebo inštalácii.
Tabuľka 1. Otvory rozvodnej skrine a informácie o produkte
| Otvorenie | Bežný stav obrobku | Product direction | Informácie, ktoré potrebujeme |
|---|---|---|---|
| Vstup pre káblovú priechodku | Mäkká oceľ, nerezová oceľ, hliník alebo plastová stena | Párovaná dvojkovová, HSS, TCT, alebo iná vhodná fréza | Priemer po dokončení, materiál, hrúbka, bočná vôľa |
| Otvorenie potrubia alebo rozbočovača | Oceľový alebo nerezový obal | Smer rezania otvorov pomocou vykružovacej píly so stabilným vodičom a tŕňom | Štandardné, hotový rozmer, náter, stroj |
| Otvor pre tlačidlo alebo kontrolku | Dvere natreté alebo práškovo lakované | Čistý produkt s kontrolovaným prielomom | Viditeľná plocha, veľkosť príslušenstva, limity otrepov a povlakov |
| Výrez pre ventilátor alebo filter | Väčší otvor pre tenkú dosku | Priemer a smer zubov zodpovedajú plechu a stroju | Podpora panelu, priemer, hĺbka, objem otvoru |
| Merač alebo kruhový otvor | Hotová dvierka skrinky alebo tanier | Presný rezací systém s nízkym háraním | Tolerancia kreslenia, tesniaca plocha, poloha, zadná vôľa |
| Úprava poľa | Zostavený kryt s obmedzeným prístupom | Prenosný nástroj kompatibilný so strojom a jasný kód veľkosti | Model vŕtačky, skľučovadlo, prekážka, množstvo, bezpečnostné prvky |
Túto mapu používame na dokončenie zhody výrobcu vykružovákov pred upevnením vzoriek. Keď sa séria skriniek zmení z hľadiska materiálu, povrchovej úpravy, hrúbky steny, štandardu kovaní alebo stroja, dotknutý kód nástroja je možné skontrolovať priamo namiesto nahradenia celého sortimentu na základe predpokladu.
Materiál a hrúbka určujú rezaciu rodinu
Rozvodné skrine môžu byť vyrobené z nízkouhlíkovej ocele, pozinkovaného plechu, práškovo lakovanej ocele, nehrdzavejúcej ocele, zliatiny hliníka, technického plastu alebo z kombinácie panelov a svorkovnicových skriniek. Tieto materiály produkujú rôzne rezné sily, tvary triesok, teplo a stav hrán. Dokonca aj v rámci jedného názvu materiálu môžu kvalita a hrúbka zmeniť výsledok.
Ako výrobca dierových píl žiadame o triedu materiálu alebo špecifikáciu dodávateľa, hrúbku, povlak, konečný priemer, počet otvorov, stroj a prijateľný stav hrany. Požiadavka, ktorá uvádza iba „kovová skrinka“, neidentifikuje, či vzorka predstavuje mäkkú oceľ, nehrdzavejúcu oceľ, hliník alebo laminovaný povrch.
Tenký plech poskytuje obmedzenú podporu, keď rezačka prechádza. Nadmerný posuv, hádzavosť alebo zahryznutie zuba môže vtiahnuť nástroj do panelu, zdeformovať okraj alebo zanechať hrubú otrep na výstupe. Hrubšia doska udržuje viac zubov v zábere a produkuje viac tepla a objemu triesok. Naša recenzia výrobcu vykružovacích píl zodpovedá smer rezania materiálu aj hrúbke.
Plastové alebo kompozitné kryty sa môžu roztaviť, odštiepiť alebo zachytiť, ak produkt a proces nie sú vhodné. Potrebujeme typ živice alebo panelu, hrúbku steny, výstuž, požiadavku na povrch a metódu výroby. Nástroj schválený pre oceľový kryt by sa nemal prenášať do plastovej rozvodnej skrine bez samostatného preskúmania.
Priemer, tolerancia a lícovanie definujú otvor
Priemer otvoru je len jednou časťou hotového otvoru. Káblová priechodka, priechodka potrubia, tlačidlo, lampa, merač, ventilátor alebo kruhová tvarovka môžu používať voľný spoj, závitovú objímku, poistnú maticu, tesnenie alebo tesniace rameno. Užitočné kritériá prijatia môžu zahŕňať okrúhlosť, výšku otrepu, poškodenie povlaku, vzdialenosť od okraja a či je tvarovka rovnomerne usadená.
Náš tím výrobcu dierových píl žiada o výkres montáže alebo číslo dielu spolu s výkresom panelu. Spojovací komponent potvrdzuje, či uvedený rozmer je menovitá obchodná veľkosť, veľkosť nástroja, priemer otvoru, veľkosť závitu alebo hotový spoj. Tým sa zabráni tomu, aby sa objednávka zakladala na známej značke, ktorá nezodpovedá skutočnému hardvéru.
Tolerancia musí odrážať proces a uloženie. Veľmi tesné číslo môže byť zbytočné pre žľazu krytú poistnou maticou, zatiaľ čo tesniaci spoj alebo viditeľná kontrola si môžu vyžadovať presnejšiu hranu. Vzorka od výrobcu dierovacej píly by mala byť vyhodnotená so skutočným spojom, tesnením, podložkou alebo maticou, aby rozhodnutie o nákupe zodpovedalo funkcii zostavy.
Vzdialenosť od okraja je dôležitá. Ak sa rezačka priblíži k ohybu, príruby, susednému otvoru, závesu, výstuži alebo rohu skrinky, pilot a telo nemusia mať dostatočnú plochú oporu. Panel môže byť tiež slabší okolo husto rozmiestnenej skupiny veľkých otvorov. Dizajnér krytu potvrdí rozloženie a my prispôsobíme nástroj po prijatí použiteľnej reznej plochy.
TCT a Bi-Metal smernice sa hodia do rôznych programov na rezanie kovov
Pílové kotúče s karbidovým hrotom a pílové kotúče z bimetalového materiálu môžu byť použité na kovové aplikácie, ale nie sú automatickými náhradami. Konštrukcia rezného nástroja, tvar zubov, dizajn tela, pilotný systém, rozsah priemerov, hĺbka rezu a zamýšľaný materiál ovplyvňujú správny výber. Naša recenzia výrobcov pílových kotúčov používa skutočný materiál skrine a výrobnú metódu na zúženie rodiny.
Smer vŕtania TCT môže vyhovovať opakovaným otvorom v oceli, nehrdzavejúcej oceli alebo inom uvedenom kove, ak sú špecifický produkt, stroj, rýchlosť, posuv a obrobok kompatibilné. Rezné doštičky potrebujú stabilné upnutie a dostatočné odstraňovanie triesok. Pevné nastavenie stroja môže podporiť iný výber produktu ako ručná vŕtačka na namontovanej skrinke.
Bi-metalové vykružovačky môžu poskytnúť flexibilný smer pre zmiešané dielňové a terénne programy, najmä keď sa v sortimente objavuje mäkká oceľ, hliník, plast a iné schválené materiály. Stúpanie zubov, hĺbka tela, pripojenie tŕňa a správanie vodiaceho vrtáka stále musia zodpovedať zamýšľanému panelu. Široký popis materiálu neodstraňuje potrebu odberu vzoriek.
Zhodnocujeme rodiny pilových děr pro řezání kovů podle výkresů zákazníka, panelů, strojů a struktury objednávky. Naše doporučení výrobce pilových děr identifikuje zamýšlený rozsah materiálu a hranici použití, aby distributor nebo OEM program mohl oddělit TCT, bimetalové a jiné nástroje podle kódů produktů.
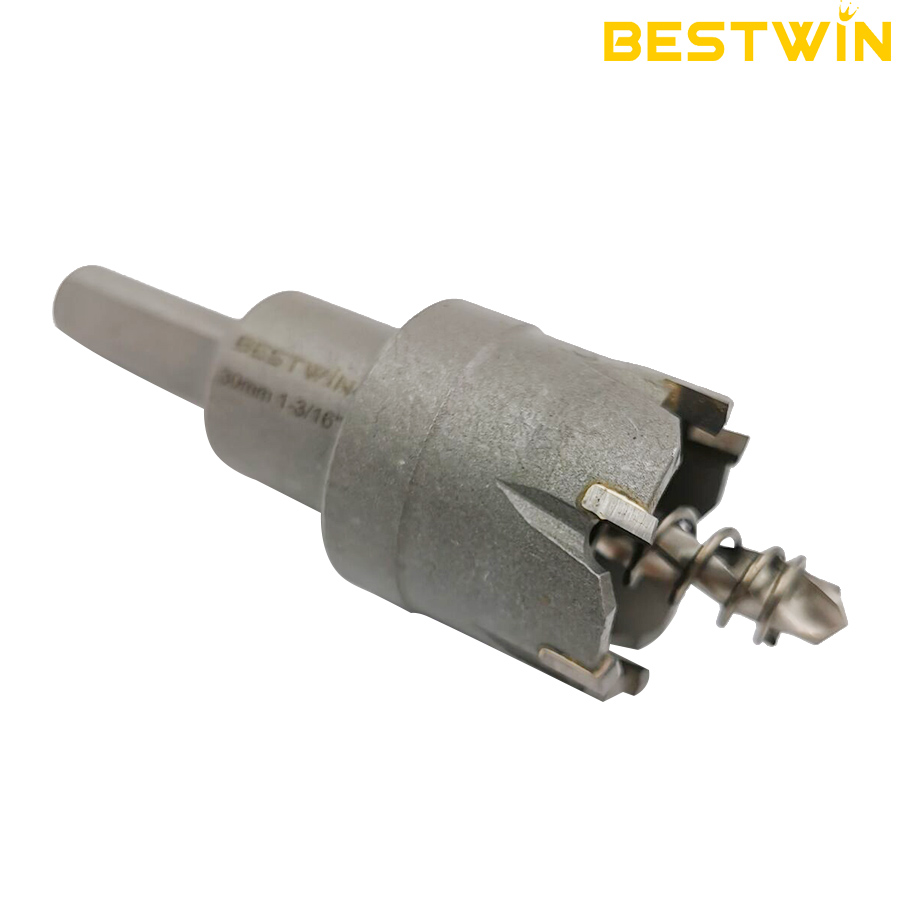
Pilot, Arbor, Shank a stroj musia pracovať ako jeden systém
Rezná časť je len súčasťou zostavy. Vodiaci nástroj začína polohovanie, tŕň prenáša krútiaci moment a stopka spája systém s vŕtačkou alebo strojom. Hádzavosť, vyčnievanie vodiaceho nástroja, bezpečnosť spojenia, upínacia kapacita a dostupný krútiaci moment môžu ovplyvniť vstupnú polohu, vibrácie, kvalitu hrán a životnosť nástroja.
Naša požiadavka na výrobcu dierových píl sa pýta na vŕtačku, magnetickú vŕtačku, stolný stroj, pneumatický nástroj, káblovú vŕtačku alebo akumulátorovú vŕtačku používanú na každej stanici. Potrebujeme typ a kapacitu skľučovadla, rozhranie vretena alebo tŕňa, rozsah otáčok, dostupný krútiaci moment, spôsob posuvu a či je stroj pevný alebo ručný. Stopka, ktorá fyzicky pasuje do skľučovadla, nemusí byť vhodná pre požadovaný priemer a zaťaženie.
Pilotná projekcia musí vyhovovať obrobku a tomu, čo sa za ním nachádza. Na rovnom polotovare môže pilot prechádzať otvoreným priestorom. Na zostavených dverách skrinky sa môže dotýkať kabeláže, zadnej dosky, zariadení alebo tesnenia. Zákazník definuje bezpečnú vôľu a metódu ochrany. Poskytujeme údaje o pilote a tŕni potrebné pre schválený proces.
Systémy rýchlovýmenných alebo štandardných tŕňov môžu byť užitočné, keď jedna stanica reže niekoľko priemerov. Komerčná hodnota závisí od bezpečného spojenia, správneho párovania veľkostí, dostupnosti náhradných dielov a procesu operátora. Mapa produktov výrobcu dierových píl by mala uvádzať, ktoré kódy nástrojov, tŕňov, vodiacej vrtákov a stopiek tvoria každú schválenú kombináciu.
Vstupná podpora a kontrola prieniku chránia panel
Tenký plech skrinky sa môže ohýbať, keď sa zuby dotknú povrchu. Ak panel nie je podopretý, fréza môže vibrovať, poškodiť povlak alebo vytvoriť nerovnomerný otvor. Keď sa začne prerážať, náhle zvýšenie posuvu môže zachytiť zvyšný materiál a strhnúť nástroj dopredu. Konečný výsledok môže vykazovať otrepy, deformáciu alebo kruh okolo vstupu.
Výber výrobcu dierovacej píly nemôže nahradiť správne upínanie, zovretie, krytie a ovládanie stroja. Konštrukcia výrobku a smer rezu však musia byť kompatibilné s určeným nastavením. Pýtame sa, či je panel plochý alebo tvarovaný, či sa reže pred alebo po lakovaní, ako je podopretý a či je operácia automatizovaná, vedená prípravkom alebo ručná.
Pre výrobnú vzorku je možné použiť rovnakú podperu a orientáciu ako na linke. Pre terénne otvorenie by mala kontrola zahŕňať obmedzený prístup, prenosnú vŕtačku, hotový povrch a skutočnú stenu skrinky. Toto sú rôzne podmienky použitia od rôznych výrobcov dierových píl, aj keď sa materiál a priemer zhodujú.
Kŕmenie a rýchlosť patria k overenému procesu. Nadmerná rýchlosť môže zvýšiť teplo a znížiť kontrolu. Príliš malé kŕmenie môže namiesto rezania drieť, zatiaľ čo príliš veľké kŕmenie môže preťažiť zuby alebo zachytiť plech. Poskytujeme pokyny špecifické pre produkty, ak sú k dispozícii, a vlastník zariadenia stanoví konečný bezpečný postup pre svoj stroj, panel a pracovisko.
Čipsy a rezané tabakové výrobky potrebujú plánovaný odchod
Prstencová fréza odstraňuje prstenec materiálu a zanecháva kruhový zátkový kus. V dielni môžu triesky a zátkový kus spadnúť na stôl alebo do zbernej oblasti. V zostavenom kryte môžu dopadnúť na svorky, dosky s plošnými spojmi, stykače, pohony alebo kabeláž. Toto znečistenie môže spôsobiť vážny problém so zariadením, aj keď vyzerá viditeľný otvor prijateľne.
Naša recenzija proizvođača kružnih testera stoga postavlja pitanje da li se sečenje vrši pre ili posle montaže ormara. Sečenje pre montaže je obično lakše za podršku, čišćenje, uklanjanje ivica i inspekciju. Ako je modifikacija na terenu neizbežna, električni izvođač ili vlasnik opreme uspostavlja kontrolu izolacije, unutrašnjeg oklopa, hvatanja utikača, sakupljanja strugotine, čišćenja i inspekcije pogodne za ormar.
Hĺbka rezania je tiež dôležitá. Vŕtacia korunka musí prejsť cez materiál a akúkoľvek schválenú lamináciu alebo výstuž bez kolízie s vnútornými komponentmi. Dvojitá stena, skladaná príruba, zadná doska alebo skrytá výstuž môžu presiahnuť očakávanú hĺbku. Zákazník poskytne rezný výkres alebo zmeraný priestor, aby sme mohli prispôsobiť produkt výrobcu vŕtacej korunky skutočnému zloženiu.
Pri kontrole vzoriek by sa malo zvážiť odstránenie zátky. Zátka, ktorá sa často zasekáva, môže prerušiť výrobu a viesť k nebezpečným improvizáciám. Na odstránenie môžu mať vplyv drážky rezačky, hĺbka tela, materiál, povlak a stav rezu. Zaznamenávame schválený produkt a stav procesu namiesto toho, aby sme sľubovali, že sa každá zátka z každého materiálu uvoľní rovnako.

Obaly s povrchovou úpravou a lakované obaly potrebujú limit viditeľného povrchu
Práškové lakovanie, farba, galvanizácia, eloxovanie, fólia a ochranné lamináty môžu zmeniť viditeľný výsledok na vstupe a výstupe. Čistý kovový okraj môže byť stále neprijateľný, ak sa povlak odlupuje, poškriabe, spáli alebo ukazuje široký krúžok. Spojka môže zakrývať časť okraja, ale nemalo by sa predpokladať, že skryje každú stopu.
Ako výrobca dierovacích píl sa pýtame, ktorá strana je viditeľná, či je otvor vyrezaný pred alebo po dokončení, aká objímka pokrýva otvor a aké prerobenie je povolené. Prijatie vzorky môže zahŕňať odlupovanie povlaku, polomer poškriabania, značku vstupu, otrep na výstupe, okrúhlosť a zhodu so skutočným tesnením, nábojom, tlačidlom alebo kruhovou objímkou.
Ochranná fólia môže pomôcť počas výroby, ale môže tiež ovplyvniť pohyb čipu alebo sa roztrhnúť okolo otvoru. Výrobca krytu rozhoduje, či zostane počas rezania. Naša vzorka od výrobcu pílového listu by mala mať rovnaký povrchový stav, aký je plánovaný pre výrobu, aby bol schválený výsledok zmysluplný.
Po rezaní hrán, ochrana proti korózii, uzemnenie a utesnenie patria k dokončenému procesu skrine. Rezačku môžeme prispôsobiť deklarovanému materiálu a požiadavkám na vzhľad, zatiaľ čo výrobca panelov definuje odhrotovanie, opravy, opravy náterov, inštaláciu tesnení a kontrolu podľa štandardu svojho vybavenia.
Výrobné stroje a poľné vŕtačky potrebujú samostatné produktové kódy
Nábytkárska firma môže použiť vŕtačky, prípravky, magnetické vŕtačky, stanice s CNC podporou alebo špecializované zariadenia na spracovanie panelov. Elektrikár môže použiť ručnú akumulátorovú alebo sieťovú vŕtačku na hotovú skrinku. Tuhosť, dostupný krútiaci moment, regulácia otáčok, podpora, prístup a počet otvorov sú odlišné.
Náš program pre výrobcov dierových píl dokáže oddeliť výrobné a prevádzkové kódy, aj keď je priemer rovnaký. Kód výroby môže uprednostniť deklarovaný výrobný materiál, stroj a objem otvoru. Kód prevádzky môže uprednostniť kompatibilitu s autorizovaným prenosným strojom, jasnejšiu identifikáciu a rozsah materiálov, s ktorými sa stretávame pri inštalácii alebo úprave.
Toto oddelenie zabraňuje opätovnému naplneniu servisnej súpravy produktom schváleným len pre pevné továrenské nastavenie. Taktiež bráni tomu, aby výrobná stanica prijala univerzálnu rezačku, keď linka vyžaduje kontrolovanú špecifikáciu TCT alebo bi-metal. Štítok a balenie výrobcu dierových píl by mali zviditeľniť hranicu.
Ak ich zákazníci obsluhujú továrne a terénne projekty, distribútori si môžu ponechať bežné priemery v oboch radoch. Samostatné popisy SKU, farebné pásky, usporiadanie krabíc alebo štítky môžu znížiť substitúciu. Tieto polia OEM a balenia potvrdíme po schválení technickej vzorky.
Vzorky musia používať skutočné panely, armatúry a stroje
Užitočná vzorka predstavuje objednávku. Plán výroby vzoriek výrobcov dierovacích píl prispôsobujeme materiálu panelu, hrúbke, povrchovej úprave, konečnému priemeru, upevneniu, podpore, stroju, tŕňu, vodiacej kôlke, rozsahu otáčok, spôsobu posuvu, počtu otvorov a limitu viditeľného povrchu. Test na kupóne z neupravenej mäkkej ocele implicitne neschvaľuje kryt z nehrdzavejúcej ocele, hliníka alebo s práškovou povrchovou úpravou.
Vzorka sa dá prakticky skontrolovať: rezačka začína na zamýšľanom mieste, otvor prijíma skutočnú armatúru, panel zostáva v limite výkresu, hrana a povlak zostávajú v dohodnutej hranici, pripojenie tŕňa zostáva bezpečné, zástrčka a triesky môžu byť spracované procesom a pozorované opotrebenie podporuje plánované množstvo objednávky.
Koncept prstencového nástroja a stredového vodidla sú opísané v neutrálnej referencii uvedenej tu, čo poskytuje spoločný slovník, keď projektový tím pracuje s korunkové vrtáky výrobca. Konečný zápas stále závisí od skutočného materiálu skrinky zákazníka, jej montáže, stroja, prístupu a kritérií prijatia.
Množstvo vzoriek sa riadi kvalifikačným programom. Jedna pílka môže podporiť skorú kontrolu vhodnosti, zatiaľ čo niekoľko pílok môže byť potrebných pre rôzne priemery, materiály, stroje, výrobné stanice, montážne tímy alebo dlhšie skúšky. Ako dodávateľ dierových píl pre rozvodné skrine identifikujeme presnú pílku, tŕň, stredový vrták, stopku, štítok a konfiguráciu určenú pre objednávku v našej záznamovej knihe vzoriek výrobcov dierových píl.
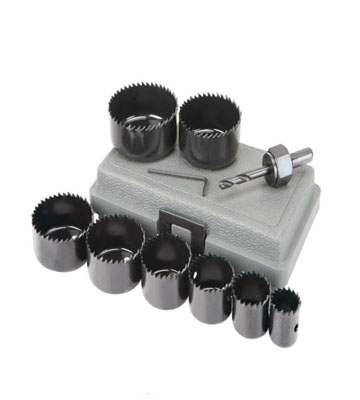
Dávkovacie riadenie musí zachovať identitu noža, tŕňa, vodiaceho tŕňa a štítku
Po schválení potrebuje výrobný záznam priemer. Špecifikácia výrobcu pílového kotúča môže zahŕňať konštrukciu rezačky, smer zubov alebo vložiek, hĺbku tela, vodiaci vrták, tŕň, stopku, označenie veľkosti, povrchovú úpravu, štítok, balenie, polia na kontrolu a akékoľvek špecifické požiadavky zákazníka. Tieto polia spájajú opakovanú objednávku so vzorkou.
V spoločnosti Bestwin podporujeme OEM označovanie, kódovanie produktov, kontrolu, balenie a dodávky opakovaných šarží. Ako továreň na priemyselné dierovacie píly prenášame schválenú identitu produktu do výrobných záznamov a oddeľujeme zákaznícke varianty, ktoré by nemali zdieľať jeden kód hotového výrobku.
Zmeny v komunikácii by mali byť definované pred objednávkou. Zákazník môže uviesť, ktoré zmeny materiálu, geometrie, zubov, doštičiek, tepelného spracovania, povrchovej úpravy, pilotu, tŕňa, štítku, dokumentácie alebo balenia si vyžadujú oznámenie a či je potrebná nová vzorka. Náš záznam o kvalite výrobcu pilových koruniek potom môže sledovať túto cestu schválenia.
Kontrola sa môže zamerať na charakteristiky relevantné pre rozhodovanie. Priemer a hĺbka tela ovplyvňujú otvor. Rozmery rozhrania ovplyvňujú uchytenie k tŕňu a stroju. Zarovnanie a hádzavosť čela ovplyvňujú spustenie. Označenie a identifikácia balenia ovplyvňujú doplnenie. Presné kontroly závisia od schváleného produktu a objednávky, preto sú potvrdené v obchodnej špecifikácii.
Sady a kódy náplní by sa mali riadiť mapou otvorov skrinky
Užitočná súprava je založená na priemeroch a materiáloch použitých v reálnom programe skriniek. Zahrnutie mnohých neobvyklých veľkostí môže zvýšiť náklady a hmotnosť balenia bez toho, aby to pomohlo výrobe. Vylúčenie často používaného priechodky, potrubia, tlačidla alebo veľkosti ventilátora môže prinútiť zákazníka okamžite kúpiť nesúvisiace doplnenie.
Naša recenzia výrobcu pilových otvorov používa mapu otvorov zákazníka. Uvádzame každý dokončený otvor, príslušenstvo, materiál, veľkosť nástroja, tŕň, vodiaci vrták, miesto výroby a očakávanú frekvenciu. Výsledkom môže byť súprava výrobných staníc, súprava pre inštalatéra, sortiment distribútora alebo OEM kufor s reálne požadovanými kombináciami.
Dopyt po náhradných dieloch nie je v rámci súpravy rovnomerný. Bežné veľkosti žliaz a potrubí sa môžu opotrebovať alebo spotrebovať častejšie ako veľké veľkosti ventilátorov alebo meračov. Samostatné kódy pre frézu, vrták a tŕň umožňujú dopĺňanie bez výmeny celej súpravy. Ponuka výrobcu dierových píl tak môže obsahovať množstvo súpravy a očakávané náhradné diely ako samostatné položky.
Obal musí chrániť rezné hrany a udržiavať identifikovateľné rozhrania. Lisované puzdro môže podporovať prenosnú súpravu, zatiaľ čo priemyselné kartóny alebo delené podnosy môžu vyhovovať dopĺňaniu zásob v továrni. Štítky môžu zobrazovať priemer, smer materiálu, rodinu rezákov, kompatibilitu s tŕňom, kód zákazníka a informácie o šarži na požiadanie.
Náčrty, materiály, stroje, vzorky a množstvo vyplňte žiadosť o cenovú ponuku
Užitočná žiadosť o cenovú ponuku (RFQ) poskytuje nášmu tímu výrobcov dierových píl dostatok informácií na zúženie produktovej rady bez opakovaných predpokladov. Technické oblasti zahŕňajú: priemer hotového otvoru, výkres alebo číslo dielu príslušenstva, materiál a triedu panelu, hrúbku, povlak, hĺbku rezu, vzdialenosť od okraja, toleranciu, limit viditeľného povrchu, prijateľnú otrep, stroj, skľučovadlo alebo vreteno, rozsah otáčok, podmienky podpory a odhadovaný počet otvorov na nástroj alebo na dávku.
Oblasti použitia identifikujú káblové vývodky, priechodky pre potrubia, tlačidlá, kontrolky, otvory pre ventilátory a filtre, merače, kruhové konektory alebo servisné otvory. Taktiež uvádzajú, či sa rezanie vykonáva na plochej doske, tvarovanom diele, lakovaných dverách, nerezovej skrinke, hliníkovom paneli, plastovom kryte alebo zostavenom rozvádzači.
Komerčné polia zahŕňajú množstvo vzoriek, zmes priemerov, ročný alebo projektový objem, množstvá doplnenia, usporiadanie súpravy, štítky, značku OEM, balenie, kontrolné dokumenty, miesta dodania, cieľový harmonogram a očakávania oznámenia o zmene. Tieto podrobnosti umožňujú výrobcovi dierových píl, aby vzorka, cenová ponuka a plán dávky odrážali skutočný program obalu.
Zladíme rezací systém s kompletným otvorom skrinky
Správny produkt nasleduje otvor skrinky, nie len priemer. Materiál a hrúbka určujú rodinu rezania. Kovanie určuje konečnú veľkosť. Povlak určuje viditeľný limit hrany. Stroj určuje objímku, vodiaci tŕň, stopku, rýchlosť a hranicu podpory. Kompletná kontrola výrobcu korunových píl udržuje tieto podmienky spojené s jedným schváleným rezacím systémom. Vzorky určujú schválený výsledok, zatiaľ čo štítky, kódy doplnenia a kontrola šarží zachovávajú zhodu s výrobcom korunových píl.
Pošlite nám výkres panelu, zoznam kovaní, materiál a hrúbku, náter, mapu otvorov, informácie o stroji, množstvo vzoriek, požiadavky na balenie a objem objednávky. Ako váš výrobca dierových píl, môžeme zladiť frézu, tŕň, vodiaci tŕň, stopku, súpravu a plán dopĺňania a preniesť schválenú identitu produktu do opakovaných objednávok riadiacich skríň.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe