
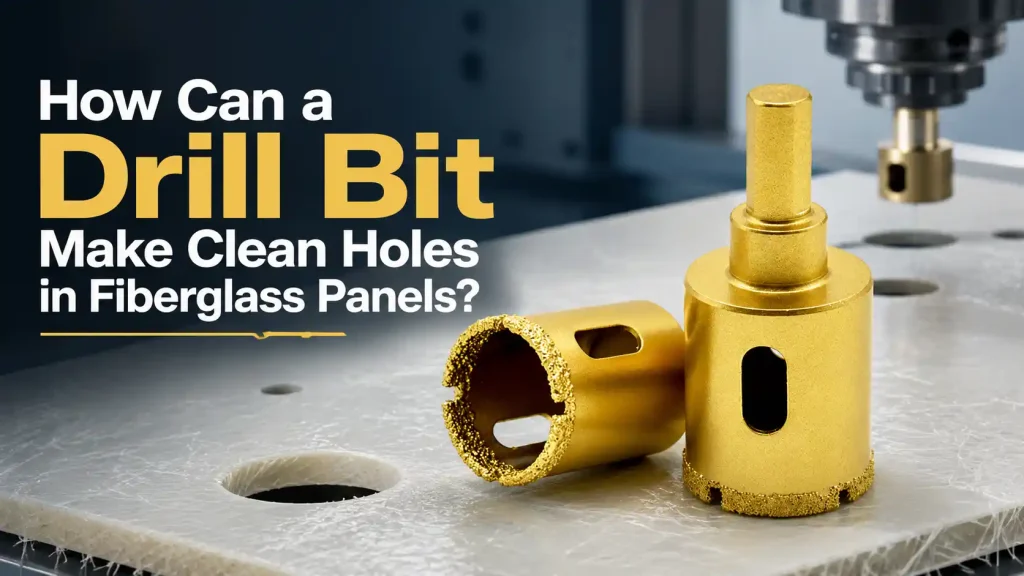
Fiberglas bir muhafaza paneli, işlenmeden önce düz ve yekpare görünebilir, ancak ilk üretim delikleri beyaz lifleri, kalkmış jelkotu, tüylü bir çıkış kenarını veya gizli bir katman ayrılması halkasını ortaya çıkarabilir. Çizim hala doğru çapı gösterebilir, ancak panel sızdırmazlık, bağlantı elemanı oturması, boyama veya yapısal hizmet için artık kabul edilebilir değildir. Bu nedenle, tekrarlanan fiberglas işleri için bir matkap ucu, bir üretim sistemi olarak lamineye, delik işlevine, makine arayüzüne, desteğe, toz kontrolüne ve muayene sınırına uygun olmalıdır.
Hızlı Cevap
A Matkap Ucu Kesici malzemenin, kenar durumu, uç veya kenar geometrisi, çapı, çalışma uzunluğu, sapı ve salgısı, gerçek jelkot, reçine, takviye, kalınlık, destek, makine, besleme stabilitesi ve delik gereksinimi ile eşleştirildiğinde fiberglas panellerde temiz delikler açar. Temiz parti üretimi ayrıca kontrollü destek, ısı ve toz giderme, delme davranışı, numune onayı, aşınma sınırları ve hem görünür kenar hasarı hem de yüzey altı delaminasyonu için muayeneye bağlıdır.
Bestwin, OEM, distribütör ve tekrarlayan parti programları için sondaj ve kesme takımları üretmektedir. Bestwin, ön bir Matkap Ucu yönünü belirlemek ve tanımlanmış numuneler hazırlamak için temsili bir fiberglas panel, laminat açıklaması, delik çizimi, makine detayları, döngü hedefi, paketleme gereksinimi ve yıllık hacmi kullanabilir. Serbest bırakılan takım, jenerik bir malzeme etiketi yerine müşterinin gerçek kompozitinden gelen kesme kanıtını takip etmelidir.

Fiberglas, çekme esnasında kopmadan önce delik kenarında kırılır.
Fiberglas takviyeli plastik, metal değil, reçine ve liflerin birleşimidir. Yüzeydeki jelkot, alttaki laminattan daha sert veya daha kırılgan olabilir. Kıyılmış lif matı, dokuma kumaş, tek yönlü takviye, dolgu maddeleri ve yerel ekler, aynı panel içinde farklı kesme davranışları üretebilir. Sandviç panel, takviyeli katmanlar arasına köpük, petek veya ahşap çekirdek ekleyebilir.
Matkap ucu üst yüzeye girdiğinde, kesici kenar kaplamayı kaldırmadan reçineyi kırmalıdır. Laminatın içinde, reçine ve lif parçacıklarını delikten dışarı taşırken aşındırıcı cam liflerini kesmelidir. Çıkışa yakın, kalan malzeme daha az desteklenir hale gelir. İtme kuvveti katmanları ayırabilir veya kesilmeden önce lifleri kenarın önüne itebilir.
Matkap ucunun çapı, bu kusurlar büyürken tolerans dahilinde kalabilir. Girişteki yonga oluşumu bir sızdırmazlık yüzeyini bozabilir. Çıkıştaki liflenme, rondelanın oturmasını engelleyebilir. Yüzey altı delaminasyon, titreşim veya neme maruz kalma altında büyüyebilir. Isı, reçineyi renklendirebilir, termoplastik matrisi yumuşatabilir veya kenarı yayılmış malzeme ile yükleyebilir. Bu nedenle, muayene planı sadece nominal boyutu değil, aynı zamanda kenar ve laminat kalitesini de tanımlamalıdır.
Panel Yapısı Arıza Modunu Tanımlar
İnce jelkotlu bir kapak, kalın el lamineli bir muhafaza, pultrüzyon profili ve yüksek lifli yapısal plaka aynı kesme yükünü sunmaz. Lif yönü, hasarın yayıldığı yönü değiştirir. Boşluklar veya reçine zengini alanlar da yerel varyasyonlar oluşturabilir. Matkap ucu numunesi, üretimde görünecek herhangi bir kenar bölgesi veya güçlendirilmiş alan dahil olmak üzere temsili panel konumlarında test edilmelidir.
Laminat spesifikasyonu mevcut değilse, gerçek partiden fiziksel numuneler saklayın. Kalınlığı, yüzey bitişini, görünen takviyeyi ve giriş yüzü olarak kullanılan panel tarafını kaydedin. Bu numuneler, satılan her ürünün fiberglas olarak aynı şekilde davranmadığı iddiasında bulunmadan Bestwin ve müşteriye ortak bir referans sağlar.
Delik Gereksinimi Kesme Yönünü Belirler
Küçük bir boşluk deliği, büyük bir kablo açıklığı, havşa başlı bir sabitleme ve sandviç panelden geçen bir delik, aletten farklı taleplerde bulunur. Geleneksel bir burgu formu, bazı küçük delikler için makul bir örnek yönü olabilir. Mızrak, çivi, çok yüzlü, aşındırıcı veya halka şekilleri giriş ve çıkış davranışını değiştirebilir. Daha büyük çaplar, delik testeresi tarzını veya aşındırıcı kenarı tercih edebilir, ancak kesin ürün yine de laminata ve makineye uymalıdır.
Matkap ucu tutucuya da uymalıdır. Düz, daraltılmış, dişli veya diğer şaft formları farklı tork aktarımı ve salgı etkilerine sahiptir. Çalışma uzunluğu, gereksiz çıkıntı eklemeden paneli ve fikstürü temizlemelidir. Uzun bir matkap ucu sapabilir ve özellikle taşınabilir veya daha az rijit ekipmanlarda bir kenarın daha fazla yük taşımasına neden olabilir.
Tablo 1. Fiberglas panel delik gereksinim haritası
| Delik durumu | Örnekleme aracı yönü | Gerekli kanıt |
|---|---|---|
| Küçük bağlantı elemanı boşluğu | Kontrollü kaçışlı keskin uçlu kesim formu | Giriş çipi, çap, çıkış tüyü, rondela yuvası |
| Hassas konumlandırma deliği | Sıkı kısa biçim ve kararlı kılavuz | Konum, yuvarlaklık, kenar kalitesi, tekrarlanabilirlik |
| Geniş kablo veya rakor açıklığı | Halka şeklinde veya aşındırıcı kesim formu | Jant kalitesi, tapa çıkarma, ısı, sızdırmazlık yüzeyi |
| Havşa başlı sabitleme | Delinmiş delik artı kontrollü ikincil geometri | Yüzey kırılması, koltuk teması, kalan deri |
| Sandviç panel açıklığı | Çekirdeğe uygun deri kesme yöntemi | Her iki kaplama, çekirdek çekme, neme dayanıklı durum |
| Kenara yakın özellik | Güçlü destekli düşük itmeli numune | Çatlak yolu, kenar mesafesi, delaminasyon sınırı |
Tablo evrensel bir ürün reçetesi değildir. Hangi Matkap Ucu formunun kontrollü bir numuneyi hak ettiğini ve hangi parça kanıtının yönün kabul edilebilir olup olmadığına karar verdiğini belirler.
Keskin Bir Kenar, Laminatı Kaldırmadan Elyafı Kesmelidir
Cam elyafı aşındırıcıdır. Takım görsel olarak sağlam görünse bile kesici kenarı köreltebilir. Kenar keskinliğini yitirdikçe itme kuvveti ve ısı artar. Elyafı temiz bir şekilde kesmek yerine, matkap ucu onları lamine içine itebilir, reçineden çekebilir veya çıkışta tüylü bir kenar bırakabilir.
Matkap Ucu kenar geometrisi keskinlik ve destek arasında denge kurmalıdır. Aşırı derecede hassas bir kenar başlangıçta temiz kesim yapabilir ancak kaçıklık, kesintili temas veya dengesiz bir makine altında yontulabilir. Ağır şekilde güçlendirilmiş bir kenar daha uzun süre dayanabilir ancak itme kuvvetini artırabilir. Uygun denge, lif içeriğine, reçineye, çapa, hız aralığına, fikstür rijitliğine ve takım başına beklenen delik sayısına bağlıdır.
Nokta simetrisi ve kenar eş merkezliliği toplu özelliklerdir. Aşındırıcı kenarın bir dudağı veya bir bölümü daha güçlü bir şekilde kavrarsa, alet sapabilir, aşırı büyük bir delik açabilir, bir tarafı ısıtabilir veya düzensiz çıkış hasarı oluşturabilir. Bestwin'in numune incelemesi, üretim spesifikasyonu sabitlenmeden önce bu alet özelliklerini ölçülen delik sonuçlarına bağlayabilir.
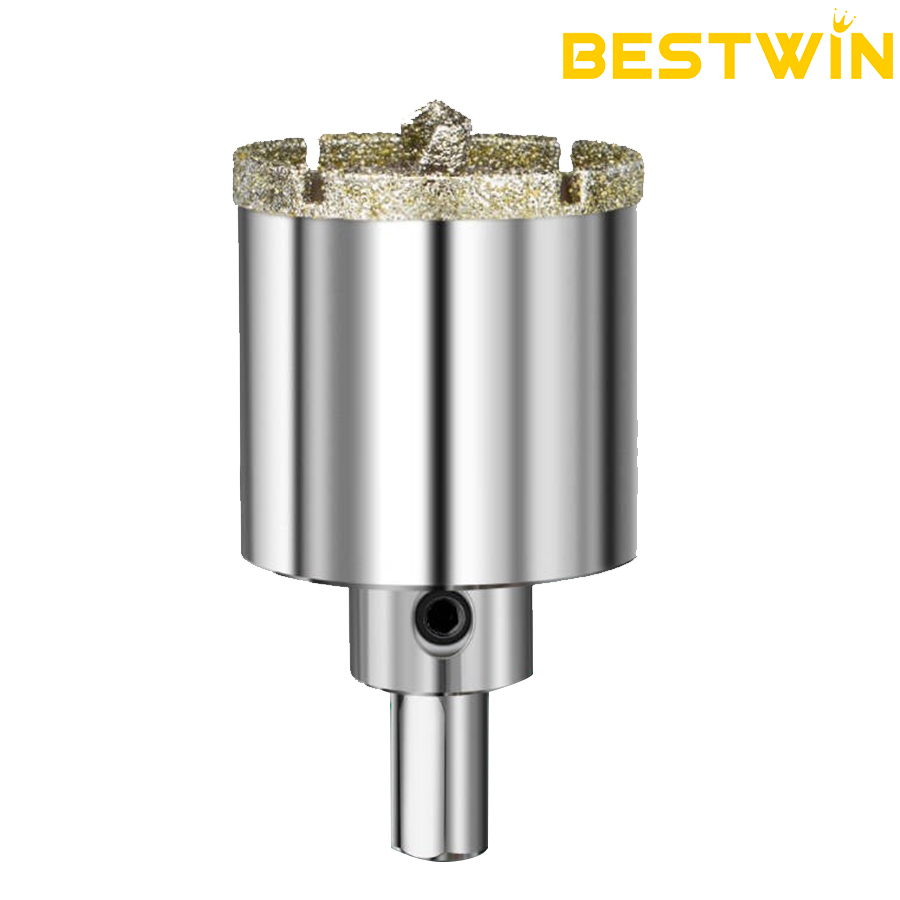
Resimdeki elmas karot matkap formu, aşındırıcı halka kesme yönünün resmi bir Bestwin ürün örneğidir. Her fiberglas panel için otomatik onay olarak kabul edilmemelidir. Çap, bağlantı, aşındırıcı spesifikasyonu, makine, lamine, toz yöntemi ve numune sonucu proje bazlı kalır.
Isı ve Toz Hem Takım Ömrünü Hem de Panel Kalitesini Değiştirir
Fiberglas kesimi ince aşındırıcı toz ve küçük reçine-elyaf parçacıkları oluşturur. Malzeme kesicinin kenarına veya içi boş kesicinin içine dolarsa, sürtünmeyi artırır ve taze kesme yüzeylerini tıkar. Ardından delik duvarında ısı yükselir. Matkap ucu, mil normal şekilde dönmeye devam etse bile, kesmek yerine parlatmaya veya yaymaya başlayabilir.
Proje, panel, makine ve işyeri kurallarıyla ekstraksiyon, hava hareketi, gaga boşluğu, ıslak kontrol veya başka bir onaylanmış yöntemin uyumlu olup olmadığını tanımlamalıdır. Toz kontrolü, bir alet kaplama iddiası değil, bir süreç ve güvenlik gerekliliğidir. Uygun toplama ekipmanı ve kişisel koruma, tesisin risk değerlendirmesine ve geçerli kurallara uygun olmalıdır.
Gözlemlenebilir ve ölçülebilir kanıtlarla rekor ısı. Reçine renginin bozulması, koku, parlak bir yüzey, malzeme birikimi, artan mil yükü veya sabit bir döngüden sonra sıcak bir matkap ucu bir değişikliği ortaya çıkarabilir. Sıcaklığın kritik olduğu yerlerde, numune partilerinin karşılaştırılabilmesi için tanımlanmış bir yöntem ve konum kullanın. Bir üretim dizisi boyunca ısı birikiyorsa, bir matkap ucu ilk temiz delikten onaylanmamalıdır.
Soğutma kararları dikkat gerektirir. Sıcaklığı düşüren bir akışkan, yapıştırma yüzeyini kirletebilir, sandviç çekirdeğe girebilir, sonraki boyamayı etkileyebilir veya elektrikli muhafaza temizliğiyle çelişebilir. Kenar durumu, talaş veya toz tahliyesi, görev döngüsü ve emiş için daha fazla önem taşıyan kuru bir işlem gerekebilir. Tanımlanan yöntem, gerçek fabrika sürecini temsil etmelidir.
Destek ve Fikstür Kontrolü Çıkış Hasarı
Çıkış tarafı savunmasızdır çünkü kesici kenar deliği tamamlamadan önce kalan lamine incelir. Panel esneyebilirse, itme kuvveti son katmanları takımdan uzağa iter. Lifler açıklığın üzerinden köprü kurar ve yırtılır. Sert, uyumlu bir destek yüzeyi bu katmanları destekler ve hareketi azaltır.
Destek, görünür yüzeyi işaretlemeden veya kalınlığı değiştiren kalıntıları sıkıştırmadan panele temas etmelidir. Değiştirilebilir destek malzemesi belirli bir duruma sahip olmalıdır çünkü aşınmış veya kraterleşmiş bir yüzey artık matkap ucunun çıkışını desteklemez. Şekilli muhafazalar için, fikstür paneli düzleştirmek ve gerilim yaratmak yerine gerçek geometriyi takip etmelidir.
Kelepçe konumu da sonucun bir parçasıdır. Matkap ucu, bir kelepçenin yakınında temiz kesim yapabilir ve panelin titreştiği uzak yerlerde delaminasyona neden olabilir. Numune, sadece kolay merkez alanını değil, en az desteklenen üretim yerini de içermelidir. Onaylanmış delik numuneleriyle fikstür revizyonunu, destek malzemesini, kelepçe aralığını ve giriş yüzeyini kaydedin.
Takım ucundaki veya kenarındaki salgı sorunu büyütür. Kaynağı matkap ucu, adaptör, ayna, iş mili, arayüzdeki kalıntılar veya aşırı çıkıntı olabilir. Birleşik sistemi kontrol etmek, iyi bir takımın makine sorunu nedeniyle reddedilmesini önler ve makine ayarının tutarsız bir takım partisinin gizlenmesini engeller.
Giriş ve Atılım Farklı Kanıtlar Gerektirir
Giriş yüzeyi, noktanın veya kenarın nasıl başladığını ve merkezlendiğini gösterir. Gezen bir alet, bitmiş çapın dışındaki jelkotu çizebilir. Ani bir ilk temas, kırılgan bir yüzeyi çipleyebilir. Bir kılavuz, pilot özelliği, rijit bir fikstür veya kontrollü bir makine yolu konumu iyileştirebilir, ancak seçilen yöntem numune kaydına dahil edilmelidir.
Matkap ucu kırılması, itme kuvvetini, desteği, kalan kenar keskinliğini ve lif kesimini ortaya çıkarır. Çıkışa yakın besleme davranışı hasarı değiştirebilir, ancak bir üretim onayı her delikte operatörün doğaçlama yapmasına bağlı olmamalıdır. Makine programı veya belgelenmiş yöntem, eğitilebilen ve denetlenebilen tekrarlanabilir bir geçiş gerektirir.
Geniş yorumu bir Matkap Ucu noktalar, yivler, saplar ve kesici kenarlar için faydalı terminoloji sağlar. Ancak fiberglas onayı, gerçek kompozite dayanmalıdır. Bir aleti tanımlayan terimler, kenarlarının belirli bir jelkot ve lif mimarisiyle nasıl etkileşime gireceğini kanıtlamaz.
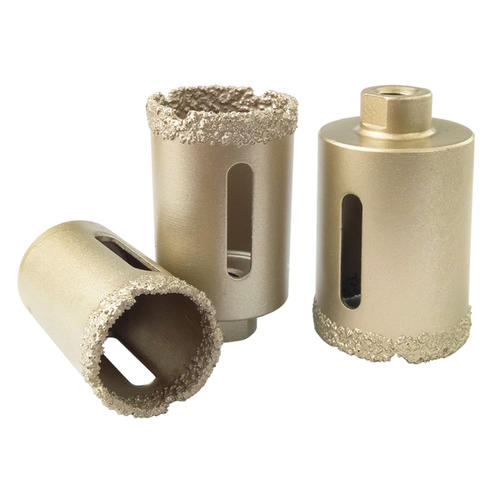
Bu resmi M10 lehimli elmas karot matkap grubu, birden fazla çapın bir ürün ailesini paylaşabileceğini, ancak yine de boyuttan boyuta doğrulama gerektirdiğini göstermektedir. Kenar hızı, temas uzunluğu, toz boşluğu, adaptör durumu ve panel desteği çapa göre değişir, bu nedenle onaylanmış tek bir boyut tüm seriyi otomatik olarak serbest bırakmaz.
Fabrika Eşleştirmesi Gerçek Laminatla Başlar
Bestwin, temsilci panel kuponundan ve tamamlanmış bir başvuru kaydından ön bir takım yönünü eşleştirir. Faydalı bilgiler arasında reçine veya panel tanımı, biliniyorsa takviye tipi, kalınlık, jelkot, çekirdek yapısı, delik çapı ve toleransı, yüzey tarafı, kenar mesafesi limiti, makine ve tutucu, hız ve ilerleme aralığı, çıkarma yöntemi, parça başına delik sayısı, takım başına hedef delik sayısı, paketleme, işaretleme ve yıllık hacim yer alır.
Fotoğraflar, kesit alma veya uygun inceleme sonrasında görülebilen giriş yüzünü, deliğin içini, çıkış yüzünü ve herhangi bir katman ayrılmasını içermelidir. Her numune için matkap ucu kimliğini ve çevrim sayısını işaretleyin. Temiz bir ilk delik ve hasarlı ellinci delik bir aşınma eğilimini tanımlar; çevrim kimliği olmadan fotoğraflar yanıltıcı olabilir.
Burası bir Matkap Ucu üreticisinin uygulama kanıtlarını üretim kontrolleriyle ilişkilendirdiği yerdir. Bestwin, bir numune yönünü eşleştirebilir veya geliştirebilir, kritik geometri ve arayüz ayrıntılarını tanımlayabilir, numune partisinin kimliğini belirleyebilir, ilgili boyutları ve kenar durumunu inceleyebilir ve tekrarlanan tedarik için onaylanmış kimliği koruyabilir. Müşteri, aleti bitmiş süreçte doğrulama ve ürüne özgü kabul sınırlarını belirleme sorumluluğunu üstlenir.
Matkap Ucu Tedarikçileri bazen kompozit, fayans, cam, taş, ahşap ve metal uygulamalarını geniş katalog etiketleri altında gruplandırır. Bir OEM fiberglas programı için operasyonel spesifikasyon daha dar olmalıdır. Bestwin, piyasaya sürülen siparişe ait ürün ailesini, boyutunu, bağlantısını, işaretlemesini ve ambalajını tanımlamak için gerçek panel ve delik kanıtlarını kullanır.
Muayene Kozmetik ve Yapısal Kusurları Ayırmalıdır
Giriş çipleri ve çıkış tüyleri görünür durumdadır, ancak tek başına görünüm yüzeyin altındaki bir delaminasyon halkasını ortaya çıkarmayabilir. Muayene yöntemi, bitmiş parçanın riskine uygun olmalıdır. Kozmetik bir kapak, yapısal bir braketten, basınç sınırından, yapıştırılmış bir montajdan veya hava geçirmez bir muhafazadan farklı sınırlara sahip olabilir.
Aydınlatma, büyütme, ölçüm yeri, numune alma sıklığı ve Matkap Ucu numune geçiş kriterlerini tanımlayın. Yazılı açıklamaların belirsiz olduğu durumlarda referans bir fotoğraf veya saklanan bir panel kullanın. Kesit alma, dokunarak test etme, görüntüleme veya başka bir tahribatsız muayene yöntemi gerekiyorsa, tüm denetçilerin aynı kusuru göreceğini varsaymak yerine yöntemi ve niteliği kaydedin.
Tablo 2. Fiberglas delik numunesi ve parti serbest bırakma kaydı
| Kontrol et | Örnek kanıt | Yığın kontrolü |
|---|---|---|
| Araç kimliği | Ürün kodu, beden, sap, parti, onaylı numune | İşaretleme ve sipariş izlenebilirliği |
| Giriş yüzeyi | Çip genişliği, çizikler, jelkot durumu | Tanımlanmış görsel referans ve örnekleme |
| Delik geometrisi | Çap, yuvarlaklık, konum, duvar durumu | Kalibre edilmiş yöntem ve denetim sıklığı |
| Çıkış yüzeyi | Tüylenme, kopma, lif çekme, destek durumu | Fotoğraf standardı ve değişim limiti |
| Katman ayrılması | Giriş ve çıkışta mutabık kalınan inceleme | Risk temelli örnekleme oranı ve kabul sınırı |
| Isı ve birikim | Delik görünümü, takım durumu, çevrim sayısı | İşlem penceresi ve temizleme kuralı |
| Takım aşınması | Planlanan aralıklarda kenar veya sınır koşulu | Delik arızasından önceki değişim sınırı |
| Paketleme | Kenar koruması, boyut ayrımı, etiketler | Onaylanmış yerleşime göre sevkiyat denetimi |
Bir matkap ucu çap denetiminden geçebilir ve yine de lamine kalitesi gereksinimini karşılayamayabilir. Tersine, temiz, tek seferlik bir delik, takım kimliği, fikstür, çevrim sayısı ve işlem koşulları eksikse tekrarlanabilirliği kanıtlamaz. Sürüm kaydı, her iki tür kanıtı da birbirine bağlamalıdır.
Yığın Tutarlılığı Tanımlanmış Bir Değişiklik Sınırına Bağlıdır
Tekrar tedarik, istikrarlı bir kimlik gerektirir. Yayınlanan matkap ucu kaydı, malzeme veya aşındırıcı yönü, kritik boyutları, uç veya kenar geometrisini, şaftı, yüzey durumunu, işaretlemeyi, ambalajlamayı, muayene yöntemini ve fonksiyonel numune testini içerebilir. Her üretim detayı bir müşteri çiziminde yer almaz, ancak uyum ve delik kalitesini kontrol eden özelliklerin üzerinde anlaşılmış bir sınırı olmalıdır.
Gelen malzeme kontrolü, form verme veya ısı işlemi (uygun olduğu durumlarda), taşlama veya aşındırıcı uygulama, boyutsal inceleme, yüzey gözden geçirme, salgı örneklemesi ve fonksiyonel kesme kontrolleri sonucun farklı bölümlerini korur. Tek başına bir sertifika, aletin onaylanmış fiberglas paneli temiz kesip kesmediğini gösteremez. Saklanan referans numunesi, fabrika ölçümlerini uygulama performansına bağlar.
Bir matkap ucu tedarikçisi, kontrollü değişikliklerin nasıl ele alınacağını da tanımlamalıdır. Malzeme kaynağındaki, kenar hazırlığındaki, aşındırıcı spesifikasyonundaki, adaptördeki, ambalajdaki veya alt sözleşme sürecindeki bir değişiklik, yayınlanmış anlaşmaya bağlı olarak dahili doğrulama veya müşteri yeniden numune almayı gerektirebilir. Bestwin, revizyonları siparişe bağlayabilir ve bilinen bir ürün adının işlevsel bir değişikliği gizlemesini engelleyebilir.
Ambalaj önemlidir çünkü kenarı çizilmiş veya aşındırıcı kenarı hasar görmüş bir takım, ilk üretim deliğini bozabilir. Takımlar ayrılmalı, sabitlenmeli ve etiketlenmeli, böylece boyutlar ve onaylanmış varyantlar tanımlanabilir kalır. Ardından, teslim alma denetimi, takımlar makineye ulaşmadan önce sevkiyatı onaylanmış düzenle karşılaştırabilir.
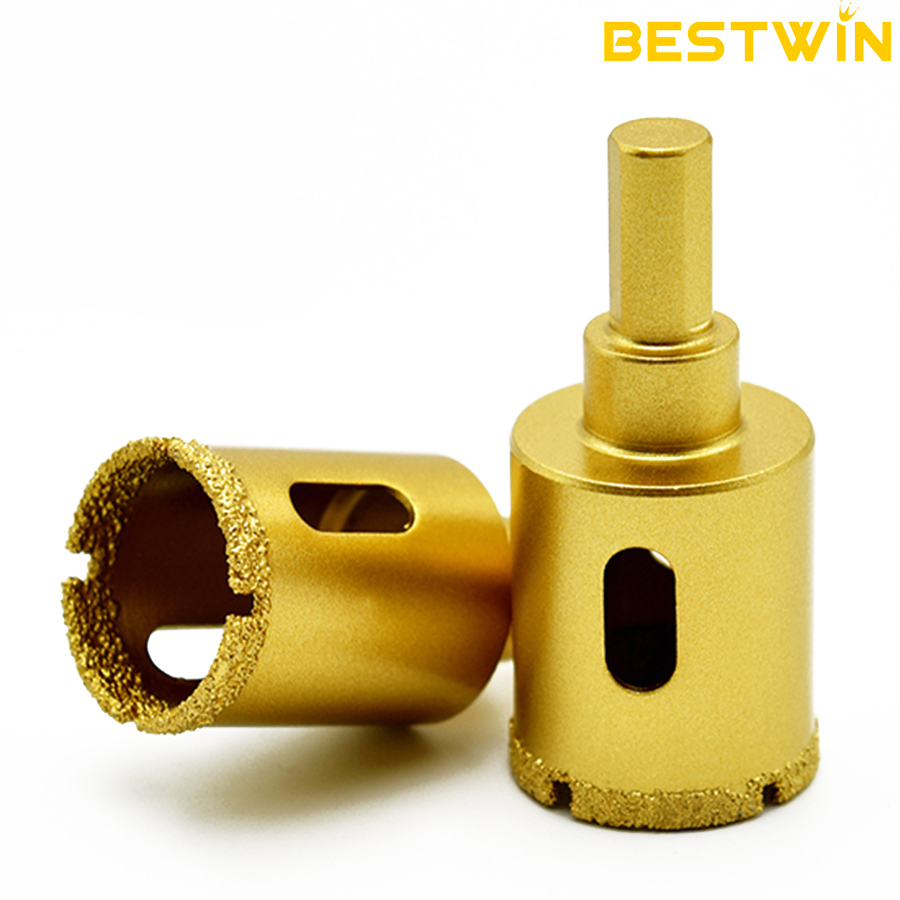
Resmi lehimli elmas karot matkap ürün görseli, aşındırıcı kesme uygulamaları için uygunluğu değerlendirilebilecek başka bir halka şeklinde bir form göstermektedir. Buradaki varlığı yalnızca ürün yapısını göstermektedir; nihai fiberglas uygunluğu, bağlantısı, çapı, işlemi ve ömrü numune onayı gerektirir.
Bestwin'e Panel ve Delik Durumlarını Gönder
Etkili bir RFQ, fabrikaya yalnızca bir çap listesi yerine tekrarlanabilir bir uygulama sunar. Temsili panel parçaları, lamine ve jelkot bilgileri, kalınlık aralığı, delik çizimi, giriş ve çıkış kriterleri, izin verilen delaminasyon, makine ve tutucu, mevcut hız ve ilerleme aralığı, fikstür ve destek, toz yöntemi, hedef takım ömrü, yıllık talep, set bileşimi, işaretleme, paketleme ve geçerli standartları içerir.
Program birden fazla panel konstrüksiyonunu kapsıyorsa, en zor veya hasara en duyarlı durumu belirleyin ve kanıt olmadan sonuçları birleştirmeyin. Reçine açısından zengin bir kapakta onaylanmış bir alet, yüksek lifli yapısal bir plakada aynı sınırı taşımayabilir. Bestwin hazırlayabilir Matkap Ucu Tanımlanmış vakalar için örnekler ve değerlendirme sırasında kimliklerini ayrı tutun.
Onaydan sonra proje dosyasında takım spesifikasyonu, numune partisi, panel partisi veya referans kuponu, makine ve fikstür revizyonu, işlem penceresi, delik fotoğrafları, boyutlandırma sonuçları, aşınma limiti, paketleme düzeni ve değişiklik kuralı bulunmalıdır. Bu kayıt, Bestwin'in üretimi, denetimi, OEM işaretlemesini ve tekrar siparişleri aynı kanıta bağlamasına olanak tanır.
Temiz Fiberglas Delikleri Kontrollü Bir Üretim Sonucudur
Temiz fiberglas delikleri, kenarın nasıl girdiğini, aşındırıcı lifleri kestiğini, tozu taşıdığını, ısıyı sınırladığını ve desteklenmiş bir laminatı delip geçtiğini kontrol etmekten kaynaklanır. Matkap ucu merkezdedir, ancak panel yapısı, makine salgısı, tutucu, fikstür, destek, proses kararlılığı, muayene ve aşınma sınırları nihai sonucu belirler.
Bestwin eşleşebilir Matkap Ucu Gerçek kompozit, delik işlevi, ekipman, kabul kriterleri ve parti ihtiyaçları gözden geçirildikten sonra ürünler. Temsili numuneler ve saklanan bir sürüm kaydı ile fabrika ve müşteri, tek bir katalog etiketinin garanti edebileceğinin abartılmasından kaçınarak umut verici bir ilk delikten tutarlı üretime geçebilir.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe